Модернизация станка Nagel
Конструкция рычагов позволяет разгрузить остальные узлы станка от усилия обкатывания, направляя его на обрабатываемую деталь с двух противоположных сторон, уравновешивая их таким образом друг относительно друга.
4.4.4 Роликовые головки
Накатная роликовая головка состоит из двух полукорпусов, соединенных винтами и представляющих в собранном виде единый корпус, несущий опорные ролики, выполненных в виде игольчатых роликоподшипников, и накатной ролик. Накатной головке посредством зажимного рычага сообщают постепенно увеличивающееся усилие обкатывания, различное в зависимости от шейки (коренная или шатунная). Накатной ролик воздействует на обрабатываемую поверхность, сминая на ней микровыступы и сглаживая, тем самым, микронеровности. Длительность обработки составляет 10 проходов, после чего вращение детали останавливается и усилие с роликовой головки снимается.
Опорная роликовая головка конструктивно схожа с накатной, содержит в себе два опорных ролика, представляющих роликоподшипники, подобных имеющимся в накатной головке и выполняющих роль люнета, а также две установочные опоры, принимающих обрабатываемую деталь от устройства подъема заготовки.
4.4.5 Устройство подъема заготовки
Устройство подъема заготовки состоит из двух упорных центров, приводимых в движение гидроцилиндрами, причем первоначально в движение приходит левый (передний) центр, положение которого контролируется бесконтактным конечным выключателем, определяя таким образом осевое положение коленчатого вала. Правый (задний) центр действует во вторую очередь и поджимает обрабатываемую деталь.
Два гидравлических цилиндра, действуя синхронно в вертикальном направлении, благодаря дроссельному делителю потока, выводят группу установки, включающую опорную плиту, несущую V-образные призмы, из поля действия группы поворота, которая после обработки вновь возвращается в рабочую позицию. Группа установки тогда движется вверх, давая возможность разжать из центров коленчатый вал, выгрузить его на призмы и захватить рукой портального манипулятора.
4.4.6 Электрооборудование
Состоит из щитка приборов, микро-выключателей и кнопочного пульта, вмещающего все органы управления и сигнализации. Последовательность различных операций и различные предохранительные средства гарантированы микро-выключателями, расположенными в различных точках машины и приводимые в действие органами, находящимися в движении.
4.4.7 Средства смазки и охлаждения зоны обработки
Состоит из ванны для собирания, вмещающей фильтр и магнитный сепаратор для очистки жидкости, поступающей от машины. Центробежный насос подает необходимый поток масла, распределяемый к обрабатываемым шейкам ориентируемыми жиклерами, ввинченными в общую трубку, смонтированную перед зажимными рычагами.
4.4.8 Работа станка
Допустим, что станок находится в исходном положении, которым будем считать позицию, при которой заготовка коленчатого вала находится в призмах устройства подъема, разжата, а каретка портального манипулятора расположена над станком с поднятыми руками, причем схват детали зажат, т.е. в нем предположительно находится обработанная деталь. Здесь и далее под заготовкой будем понимать коленчатый вал, поступивший с предыдущей операции, а под деталью – обработанный на станке коленчатый вал.
При пуске станок начинает свой рабочий цикл:
- передний центр движется вправо и ориентирует заготовку в осевом направлении;
- задний центр движется вправо и ориентирует заготовку в осевом направлении;
- подъемный стол устройства подъема движется вниз;
- устройство подъема поворачивает зажатую заготовку и кладет ее на опорные роликовые головки зажимных рычагов;
- передний и задний центр разжимают заготовку;
- зажимные рычаги зажимают заготовку с минимальным усилием обкатывания;
- привод вращения начинает вращаться;
- усилие обкатывания, прикладываемое рычагами к заготовке, постепенно развивается до максимума; бесконтактный выключатель, расположенный на тяговом валу, совершает отсчет количества оборотов и, при достижении заданного числа (рекомендуется 10 оборотов), выключает вращение;
- привод вращения останавливается;
- привод вращения ориентируется в определенное угловое положение, регистрируемое бесконтактным выключателем;
- усилие обкатывания с детали снимается, деталь разжимается;
- передний и задний центр зажимают деталь;
- устройство подъема поворачивает деталь в исходное положение;
- подъемный стол движется вверх;
- передний и задний центр разжимают заготовку.
Далее станок формирует разрешающий сигнал на продолжение цикла портальным манипулятором и ожидает прибытия каретки.
Каретка, изначально находясь вместе со станком в исходном положении, в момент пуска начинает двигаться и совершает следующие движения:
- каретка движется вправо и достигает поста разгрузки детали;
- рука захвата детали движется вниз;
- схват разжимается и освобождает деталь;
- рука захвата детали движется вверх;
- рука захвата заготовки ожидает сигнал о поступлении заготовки на пост загрузки. В это время на шаговом транспортере происходит передача детали на последующую операцию, подача и ориентирование заготовки. По окончании действия шагового транспортера каретке манипулятора поступает разрешающий сигнал на продолжение цикла.
- рука захвата заготовки движется вниз;
- схват зажимает заготовку;
- рука захвата заготовки движется вверх;
- каретка движется к станку;
При отсутствии разрешающего сигнала от станка на продолжение цикла каретка находится в режиме ожидания, при наличии сигнала каретка продолжает совершать дальнейшие движения.
- рука захвата детали движется вниз;
- схват зажимает деталь;
- рука захвата детали движется вверх;
- рука захвата заготовки движется вниз;
- схват разжимается и освобождает заготовку;
- рука захвата заготовки движется вверх.
С этого момента станок находится в исходном положении, цикл автоматически повторяется.
Циклограмма последовательности временных процессов изображена на отдельном листе формата А2 под номером 09.07.ТМ.413.09.Ц.
5. ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ ПРОЕКТА
В разделе ведется расчет технико-экономических показателей проектируемого варианта, производится их сравнительный анализ с базовыми показателями, определяется экономический эффект от предложенных в проекте технических решений.
Объектом экономического анализа является себестоимость изготовления детали по базовому и проектному вариантам. При этом в многооперационных технологических процессах достаточно провести экономическое обоснование технического совершенствования только изменяющихся по вариантам технологических операций.
Основными исходными данными для экономического анализа вариантов технологических операций являются данные, полученные в технической части проекта, а именно: годовой объем производства деталей; трудоемкость операции (штучное время) по базовому и проектируемому вариантам; вид, тип, марка оборудования, его габариты, мощность, цена; вид оснастки, инструмента и их ориентировочная стоимость.
Таблица 4 - Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
|
На суперфинишном станке производится полирование шеек коленчатого вала лентой. Тип производства – массовый. Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
На специальном накатном станке производится обкатывание шеек коленчатого вала. Тип производства – массовый. Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
5.1 Расчет стоимости модернизируемого оборудования
Проектом предусмотрена модернизация действующего оборудования, поэтому составляется ведомость вновь вводимых и аннулируемых деталей и узлов (таблица 5), а затем определяется стоимость модернизируемого оборудования.
Таблица 5 - Ведомость вновь вводимых и аннулируемых деталей и узлов
| Перечень узлов и деталей | Цена, руб | Кол-во | Общая ст-мость, руб |
| 1 | 2 | 3 | 4 |
| 1.Вновь вводимые детали и узлы: | |||
| Шпиндельная бабка | 60000 | 1 | 60000 |
| Рычаг зажима коренных шеек | 10000 | 5 | 50000 |
| Рычаг зажима шатунных шеек | 10000 | 5 | 50000 |
| Вал-эталон | 2000 | 2 | 4000 |
| Упругая муфта с торообразной оболочкой | 1000 | 2 | 2000 |
| Корпус | 50000 | 1 | 50000 |
| Ременная передача | 4000 | 1 | 4000 |
| Электродвигатель | 20000 | 1 | 20000 |
| Устройство подъема заготовки | 20000 | 1 | 20000 |
| Каретка портального манипулятора | 80000 | 1 | 80000 |
| Накатная роликовая головка | 5000 | 10 | 50000 |
| Опорная роликовая головка | 5000 | 10 | 50000 |
| Всего: | 440000 | ||
| 2.Аннулируемые детали и узлы: | |||
| Шпиндельная бабка | 15000 | 1 | 15000 |
| 1 | 2 | 3 | 4 |
| Задняя бабка | 12000 | 1 | 12000 |
| Рычаг зажима коренных шеек | 6000 | 5 | 30000 |
| Рычаг зажима шатунных шеек | 6000 | 4 | 24000 |
| Корпус | 6000 | 1 | 6000 |
| Цепная передача | 5000 | 1 | 5000 |
| Электродвигатель | 12000 | 1 | 12000 |
| Устройство подъема заготовки | 8000 | 1 | 8000 |
| Каретка портального манипулятора | 50000 | 1 | 50000 |
| Полировальная головка | 1000 | 20 | 20000 |
| Устройство подачи полировальной ленты | 4000 | 1 | 4000 |
| Поводковый патрон | 2000 | 1 | 2000 |
| Всего: | 188000 |
Расходы на демонтаж ненужных узлов и деталей:
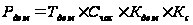 ,
где Тдем– затраты рабочего времени на демонтаж узлов и деталей, Тдем=8 ч;
Счас – средняя часовая тарифная ставка рабочих, занятых демонтажем, Счас=24,48 р/ч;
Кдоп – коэффициент, учитывающий доплаты до часового, дневного и месячного фонда заработной платы, Кдоп=2,04;
Кс – коэффициент, учитывающий отчисления на социальные нужды, Кс=1,39.
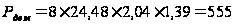 (р).
Расходы на сборку и монтаж вновь устанавливаемых узлов и деталей:
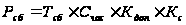 ,
где Тсб – трудоемкость сборки и монтажа, Тсб=24 ч.
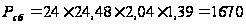 (р).
Затраты на модернизацию оборудования:
Змод=Свв-Санул+Рдем+Рсб,
где Свв – стоимость покупки вновь вводимых узлов и деталей, Свв=440000 р;
Санул – стоимость аннулируемых узлов и деталей, Санул=188000 р.
Змод=440000-188000+555+1670=254225 (р).
Стоимость модернизированного станка:
Цмод=Цбаз+Змод,
где Цбаз – первоначальная стоимость модернизируемого оборудования (берется по данным предприятия), Цбаз=500000 р.
Цмод=500000+254225=754225 (р).
Годовая программа запуска коленчатого вала:
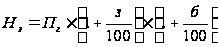 ,
где Пг – годовая программа выпуска коленвалов, Пг=200000 шт;
з – процент запасных частей, з=15%;
б – процент потерь на брак, б=2%.
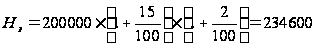 (шт).
5.2 Расчет необходимого количества оборудования
Таблица 6 - Расчет необходимого количества оборудования
| Формулы | Значение показателей | ||
| Показатели | для расчета |
Базовый вариант |
Проектный вариант |
| Расчетное количество основного технологического оборудования по изменяющимся операциям технологического процесса обработки детали. |
|
0,95 |
0,87 |
| Принятое количество оборудования |
Расчетное округляется до ближайшего целого:
|
1 | 1 |
| Коэффициент загрузки оборудования |
|
0,95 |
0,87 |
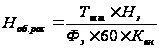
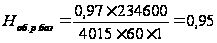
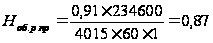


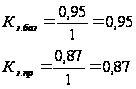
5.3 Исходные данные для экономического обоснования сравниваемых вариантов
Таблица 7 - Исходные данные
| Показатели |
Услов. обозн., един. измер. |
Значение показателей | Источник информации | |
|
Базовый вариант |
Проект. вариант |
|||
| 1 | 2 | 3 | 4 | 5 |
| Годовая программа запуска | Нз, шт | 234600 | 234600 | Расчет |
| Норма штучного времени, в т.ч. машинное время |
Тшт Тмаш, мин. |
0,97 0,6 |
0,91 0,08 |
Расчет |
|
Часовая тарифная ставка: -рабочего оператора -наладчика |
|
19,9 29,56 |
19,9 29,56 |
Данные кафедры «ЭО и УП» |
| Коэффициент доплат до часового, дневного и месячного фондов |
|
1,08 | 1,08 | - // - |
| Коэффициент доплат за проф. мастерство |
|
1,12 | 1,12 | - // - |
| Коэффициент выполнения норм |
|
1 | 1 | - // - |
| Коэффициент доплат за условия труда |
|
1,12 | 1,12 | - // - |
| Коэффициент доплат за вечерние и ночные часы |
|
1,2 | 1,2 | - // - |
| Коэффициент премирования |
|
1,2 | 1,2 | - // - |
| 1 | 2 | 3 | 4 | 5 |
| Коэффициент отчислений на социальные нужды |
|
0,356 | 0,356 | - // - |
|
Годовой эффективный фонд времени работы: - оборудования - рабочих |
|
4015 1731 |
4015 1731 |
- // - |
| Цена единицы оборудования |
|
500000 | 754225 | Данные производства |
| Коэффициент расходов на доставку и монтаж оборудования | Кмонт | 0,2 | 0,2 | Данные кафедры «ЭО и УП» |
| Выручка от реализации изношенного оборудования | Вр, % от цены | - | 5 | - // - |
| Годовая норма амортизационных отчислений |
На, % |
5 | 5 | - // - |
| Коэффициент затрат на текущий ремонт оборудования | Кр | 0,3 | 0,3 | - // - |
| Установленная мощность электродвигателя станка |
Му, кВт |
5,25 | 2 | Паспорт станка |
| Коэффициент загрузки электродвигателей по мощности | Кмощ | 0,7 | 0,7 |
- // - |
| Коэффициент одновременности работы электродвигателей | Код | 1 | 1 | Данные кафедры «ЭО и УП» |
| Коэффициент загрузки электродвигателей по врем. | Кв | 0,85 | 0,85 | - // - |
| 1 | 2 | 3 | 4 | 5 |
| Коэффициент потерь электроэнергии в сети завода | Кп | 1,05 | 1,05 | - // - |
| Тариф оплаты за электроэнергию |
руб/кВт |
1,48 | 1,48 | - // - |
| Коэффициент полезного действия | КПД | 0,95 | 0,95 | Паспорт станка |
| Цена (себестоимость изготовления) единицы инструмента в год |
Ци, руб |
18000 | 600 |
Данные производства |
| Коэффициент транспортно-заготовительных расходов на доставку инструмента | Ктр | 1,02 | 1,02 | Данные кафедры «ЭО и УП» |
| Выручка от реализации изношенного инструмента по цене металлолома |
Ври, руб |
- |
120 |
- // - |
| Количество переточек инструмен. до полного износа | Нпер | 0 | 10 | Данные производства |
| Стоимость одной переточки | Спер, руб | 0 | 50 | - // - |
| Коэффициент случайной убыли инструмента | Куб | 1,2 | 1,2 | - // - |
| Стойкость инструмента между переточками |
Ти, час |
- | 16 | - // - |
| Цена (себестоимость изготовления) единицы приспособления |
Цп, руб |
20000 | 20000 | - // - |
| Коэффициент, учитывающий затраты на ремонт приспособления |
|
1,5 | 1,5 | - // - |
| 1 | 2 | 3 | 4 | 5 |
| Выручка от реализации изношенного приспособления |
Вр,пр, руб |
4000 | 4000 | - // - |
| Количество приспособлений, необходимое для производства годовой программы деталей |
Нпр, шт |
10 | 10 | - // - |
| Физический срок службы приспособления |
|
5 | 5 | - // - |
| Коэффициент загрузки приспособления выполнением данной операции | Кз=Кз.ст | 0,96 | 0,9 | - // - |
| Расход на СОЖ (1000…1200 руб на 1 станок в год) | Цсм | 1200 | 1200 | - // - |
| Удельный расход воды для охлаждения на один час работы станка |
Ув, м3/час |
0,6 | 0,6 | Данные кафедры «ЭО и УП» |
| Тариф платы за 1 м3 воды | Цв, руб | 1,2 | 1,2 | - // - |
| Удельный расход сжатого воздуха за 1 час работы установки, приспособления |
Усж, м3/час |
0,1 | 0,1 | - // - |
| Тариф платы за 1 м3 сжатого воздуха | Цсж, руб | 0,12 | 0,12 | - // - |
| Площадь, занимаемая одним станком |
Руд, м2 |
16 | 16 | - // - |
| Коэффициент, учитывающий дополнительную площадь |
|
2 | 2 | - // - |
|
Стоимость
эксплуатации
1 |
|
2000 | 2000 | - // - |
| Норма обслуживания станков одним наладчиком |
|
10 | 10 | - // - |
| Специализация оборудования | Спец. | Спец. | - // - | |
| Коэффициент транспортно-заготовительных расходов | Кт.з | 6,5 | 6,5 | - // - |
| Физический срок службы детали (долговечность), если он повышается |
Тд, лет |
Т | 1,2Т | Расчет |
| Материал детали (заготовка) | ВЧ70-03 | ВЧ70-03 | Данные производства | |
| Масса детали |
|
17 | 17 | - // - |
| Стоимость 1 кг материала | Цм, руб | 30 | 30 | - // - |
| Вес отходов (стружки) | Мотх,кг | 2,8 | 2,8 | - // - |
| Цена 1 кг отходов | Цотх, руб | 0,85 | 0,85 | - // - |
| Трудоемкость проектирования техники, технологии |
Тпр, чел-час |
800 | 800 | - // - |
| Часовая заработная плата конструктора, технолога |
Зчас, руб/час |
35 | 35 | - // - |
| Численность рабочих | Р, чел | 2 | 2 | - // - |


 ,


 площади зданий
в год


5.4 Расчет капитальных вложений
Таблица 8 - Расчет капитальных вложений (инвестиций)
| Показатели, ед.изм. | Расчетные формулы и расчет | Значение показателей |
| Проект. вариант | ||
| 1 | 2 | 3 |
| Прямые капитальные вложения в основное технологическое оборудование, руб |
|
656180 |
|
Затраты на проектирование, руб |
|
28000 |
| Затраты на доставку и монтаж оборудования, руб |
|
131240 |
| Затраты на транспортные средства, руб |
|
32800 |
| Итого: сопутствующие капитальные вложения, руб |
=192000 |
192000 |
| Общие капитальные вложения, руб |
Кобщ=656180+192000=848180 |
848180 |
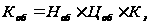
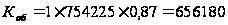
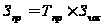
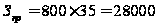
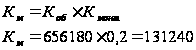
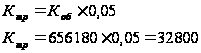
 =28000+131240+32800=
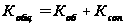
5.5 Расчет технологической себестоимости операции
Таблица 9 - Расчет технологической себестоимости сравниваемых вариантов
| Показатели | Расчетные формулы и расчет | Значение показателей | |
| Базовый | Проект. | ||
| 1 | 2 | 3 | 4 |
| Расходы на материалы, руб |
|
3315 | 3315 |
| Основная заработная плата рабочих – операторов, руб |
|
0,705 | 0,645 |
| Основная заработная плата наладчика, руб |
|
0,040 | 0,037 |
| ИТОГО: основная заработная плата, руб |
|
0,745 | 0,682 |
| Отчисления на социальное страхование, руб |
|
0,265 | 0,243 |
| Затраты на текущий ремонт оборудования, руб |
|
0,7 | 0,9 |
| Расходы на технологическую энергию, руб |
|
0,051 | 0,003 |
| Расходы на инструмент, руб |
|
0,092 | 0,067 |
| Расходы на содержание и эксплуатацию приспособлений, руб |
|
0,213 | 0,2 |
| Расходы на смазочные, обтирочные материалы и СОЖ, руб |
|
0,0049 | 0,0046 |
| Расходы на воду технологическую, руб |
|
0,0118 | 0,0111 |
| Расходы на сжатый воздух, руб |
|
0,00019 | 0,00018 |
| Расходы на содержание и эксплуатацию производственной площади, руб |
|
0,259 | 0,237 |
| ИТОГО: расходы на содержание и эксплуатацию оборудования |
|
1,33189 | 1,42288 |
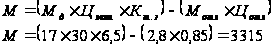
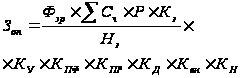
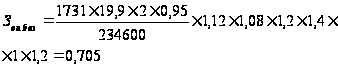
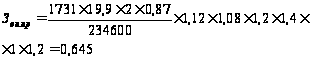
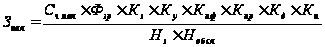
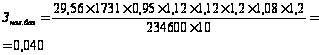
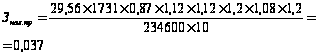
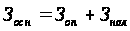
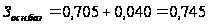
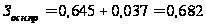

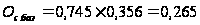
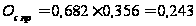
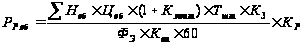
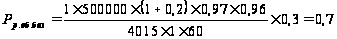
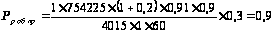
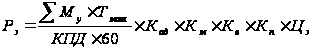
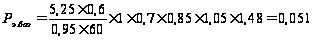
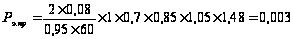
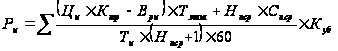
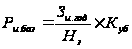
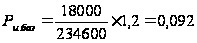
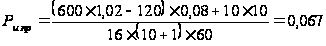
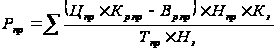
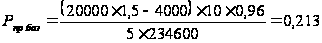
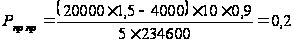
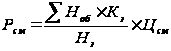
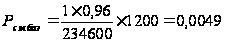
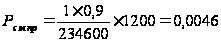
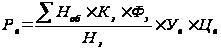
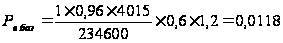
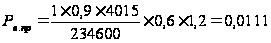
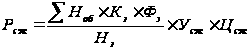
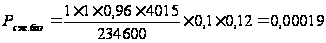
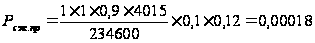
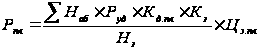
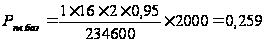
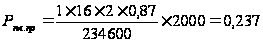
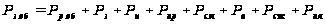
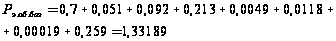
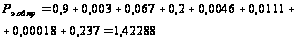
5.6 Калькуляция себестоимости обработки детали на операции
Таблица 10 - Калькуляция себестоимости обработки по вариантам технологического процесса
| Статьи затрат | Затраты, руб. | Изменения | |
| базов. | проект. | +,- | |
| Материал за вычетом отходов | 3315 | 3315 | 0 |
| Основная заработная плата операторов и наладчиков | 0,745 | 0,682 | +0,063 |
| Начисление на зарплату | 0,265 | 0,243 | +0,022 |
| Расходы на содержание и эксплуатацию оборудования | 1,33189 | 1,42288 | -0,091 |
| Итого технологическая себестоимость | 3317,342 | 3317,348 | -0,006 |
|
Общецеховые накладные расходы
|
1,6 | 1,47 | +0,13 |
|
Итого цеховая себестоимость
|
3318,942 | 3318,818 | +0,124 |
|
Заводские накладные расходы
|
1,118 | 1,023 | +0,095 |
|
Итого заводская себестоимость
|
3320,06 | 3319,841 | +0,219 |
|
Внепроизводственные расходы
|
166,003 | 165,992 | +0,011 |
|
Всего полная себестоимость
|
3486,063 | 3485,833 | +0,23 |
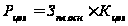
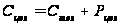
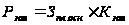
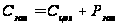
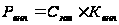
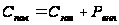
5.7 Расчет показателей экономической эффективности проектируемого варианта
При проектировании новой техники или новых технологических процессов, повышающих долговечность деталей, ожидаемая прибыль определяется по формуле:
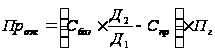 ,
где
 -
отношение
сроков службы
детали, соответственно,
по проектируемому
и базовому
вариантам;
Сбаз – себестоимость в базовом варианте без учета затрат на материалы, Сбаз=171,063;
Спр – себестоимость в проектируемом варианте без учета затрат на материалы, Спр=170,833.
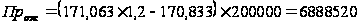 (руб).
Налог на прибыль:
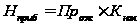 ,
Кнал – коэффициент налогообложения прибыли, принимается Кнал=0,24
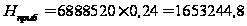 (руб).
Чистая ожидаемая прибыль:
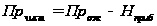 ,
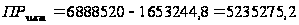 (руб).
Определяем срок окупаемости капитальных вложений, необходимых для осуществления проектного варианта:
 ,
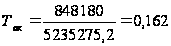 ≈1/6 (года).
Вывод: в результате внедрения модернизированного станка в действующее производство и капитальные вложения в размере 848180 руб., предприятие получит прибыль от снижения себестоимости и, главным образом, от увеличения долговечности коленчатого вала в размере 5235275 руб, причем затраты окупятся через два месяца.