Модернизация приемной коробки станка СТБ 2-250
Размещено на /
АННОТАЦИЯ
Диплом стр., рис., табл. и состоит из введения и трех основных разделов.
Проанализированы патентные и литературные источники. На основе рассмотрения работы механизмов станка и приемной коробки сформулированы требования к ее модернизации, являющейся темой настоящего дипломного проекта.
Выполнено кинематическое исследование механизма укладчика прокладчика аналитическим методом. Проведен анализ полученных результатов, представленных для наглядности в виде графиков.
Выполнен синтез механизма, причем закон движения, обеспечивающий "безударное" взаимодействие с прокладчиком, задавался на толкателе.
Разработаны методики эксперимента и оценочных расчетов деталей приемной коробки. По результатам эксперимента проведены расчеты деталей на контактную и усталостную прочность.
Выполнен расчет экономической эффективности станка СТБ2-250 с модернизированной приемной коробкой.
Проанализированы условия труда на текстильных предприятиях. Разработаны комплексные мероприятия по охране труда, экологии и работе предприятий в чрезвычайных условиях.
ВВЕДЕНИЕ
Отечественные текстильные предприятия оснащены в основном ткацкими станками двух типов СТБ и АТПР. Общее количество бесчелночных ткацких станков, установленных на текстильных предприятиях составляет около 220 тыс. шт., из них станки типа СТБ - 140 тыс. шт., остальные 80 тыс. шт. - станки типа АТПР.
Станки АТПР, выпускавшиеся двух заправочных ширин 100 и 120 см, нашли ограниченное применение в основном для переработки хлопка и частично штапельных волокон и шелка, причем на них вырабатывался узкий ассортимент тканей. Это обстоятельство привело к прекращению производства станков АТПР. Иное положение сложилось со станками типа СТБ. Эти станки выпускались четырех заправочных ширин 180, 220, 250, 330 см и оснащались многоцветными приборами, вплоть до 6 цветов, каретками, жаккардовыми машинами, а в последнее время - устройствами для выработки махровых, джинсовых и технических тканей. Поэтому станки СТБ нашли широкое применение во всех отраслях промышленности; в хлопчатобумажной их было установлено - 33% от общего количества станков, в шерстяной - 36%, в шелковой - 20% и 11% - в льняной. В настоящее время в эксплуатации находится около 80 тыс. шт. станков СТБ.
За последние годы заводами-изготовителями освоены и выпущены небольшими партиями станки СТБУ второго поколения, которые имеют более высокую производительность и оснащенность электроникой и, соответственно, более высокую стоимость, чем станки СТБ.
На данный момент станки СТБ выпускаются Новосибирским и Чебоксарским машиностроительными заводами с общим объемом 1200 шт. в год и поставляются, в основном, на экспорт.
Расчеты экономической эффективности, проведенные технологическими институтами и ВНИИЛтекмашем, показывают, что для большинства текстильных предприятий замена станков СТБ на станки СТБУ второго поколения менее эффективна, по сравнению с модернизацией станков СТБ, которые не выработали свой ресурс. Расчетный ресурс для станков СТБ по данным ВНИИЛтекмаша составляет 15 лет.
Интерес к модернизации станков СТБ проявляют и бывшие страны СЭВ, в которых сегодня эксплуатируется около 15 тыс. шт. станков СТБ, а также Китай, который является основным покупателем станков в последние годы. Очевидно, принимая во внимание надежность, простоту обслуживания и сравнительно небольшие капитальные затраты индийские, турецкие и иранские фирмы закупают в РФ бывшие в употреблении станки и рассматривают деловые, предложения по их модернизации.
Поэтому постановка и решение задач по модернизации станков СТБ являются актуальными и представляют интерес, как для текстильной промышленности, так и для заводов-изготовителей ткацких станков.
Разработка конструкторской документации на усовершенствованные механизмы одного из основных узлов станка - приемной коробки - их исследования, прочностные расчеты деталей явились темой настоящего дипломного проекта.
1. КОНСТРУКТИВНЫЕ ОСОБЕННОСТИ СТАНКОВ СТБ. ОБОСНОВАНИЕ ВЫБРАННОГО НАПРАВЛЕНИЯ РАБОТЫ
1.1 КОНСТРУКТИВНЫЕ ОСОБЕННОСТИ СТАНКОВ СТБ
Станки ткацкие бесчелночные СТБ с малогабаритными прокладчиками утка предназначены для выработки шерстяных, хлопчатобумажных, льняных, шелковых и полипропиленовых тканей заправочных ширин 180, 220, 250, 330 см.
Одной из главных особенностей станков СТБ является способ прокладывания утка в зев. Вместо челнока, несущего в себе уточную паковку, на этих станках для прокладки утка используют прокладчики в виде стальной пластины трубчатого сечения с установленной пружиной для захвата и удержания уточной нити. Небольшие размеры и масса (6,35x14x90 мм, 40г) позволяют значительно повысить скорость станка. С левой стороны станка находятся бобинодержатели, на которых установлены неподвижные бобины с пряжей. Число бобин определяется цветом прокладываемого утка и может доходить до 4-х.
На станках СТБ прокладывание уточной нити в зев осуществляется с левой стороны станка. В зеве прокладчик утка пролетает по направляющей открытой с одной стороны гребенке, состоящей из отдельных пластин, вследствие чего прокладчик утка и прокладываемая уточная нить не касаются нитей основы и, следовательно, не подвергают их истиранию, как это происходит на обычных ткацких станках.
Освобожденные от уточной нити прокладчики утка возвращаются в уточно-боевую коробку транспортирующим устройством, расположенным под основными нитями между бердом и ремизами. Вылет прокладчиков из зева исключен.
Батанный механизм на этих станках по своей конструкции существенно отличается от батанных механизмов челночных ткацких станков. Батан получает качательное движение от батанных кулаков и контркулаков, расположенных на главном валу станка. Привод батана расположен в коробках, заполненных маслом. Размах качания батана небольшой, около 80 мм, лопасти в 7 - 9 раз короче лопастей обычных челночных станков.
Прибой уточной нити осуществляется ее вдавливанием в опушку ткани, т. е. силовым способом, а не за счет сил инерции как на челночных станках.
Боевой механизм имеет небольшие размеры и очень компактен. Сила боя, а, следовательно, и сообщаемая прокладчику скорость, не зависят от числа оборотов главного вала и изменения напряжения в электросети; скорость прокладчика зависит только от величины угла закручивания торсионного вала. Затрата энергии на прокидку прокладчика утка, а также потеря его скорости при пролете через зев (около 1 м/сек на 1 м ширины заправки) незначительны, благодаря чему возможно прокладывать в зев уточные нити с линейными плотностями от 3,3 до 330 текс.
Кромки ткани закладные - образуются специальными кромкообразующими механизмами. Ширина кромок - 15 - 17 мм.
Станки оснащаются эксцентриковым зевообразовательным механизмом на 10 ремиз и каретками на 20 секций с принудительной передачей движения к ремизам снизу.
На станках с двумя навоями для регулирования натяжения основ служит дифференциальный механизм, работающий в сочетании с основным регулятором. Автоматическая подача и поддержание постоянного натяжения основы производится через систему рычагов и качающееся скало.
Станки оснащаются контролирующими механизмами, автоматически останавливающими станок и предупреждающие поломки механизмов и деталей.
Останов и пуск станка можно производить при любом положении главного вала.
Станок имеет только прямой ход (главный вал вращается только по часовой стрелке). Обратное вращение главного вала станка и всех его механизмов невозможно благодаря предусмотренному в конструкции станка механизму роликовой блокировки, установленному на главном валу с левой стороны станка.
Высота станка от нижней плоскости рамы до грудницы составляет 835 мм, а глубина - 1875 мм, что создает благоприятные условия для обслуживания станков.
Технические характеристики станков СТБ, находящихся в эксплуатации на текстильных предприятиях, приведены в таблице 1.
1.2 НАЗНАЧЕНИЕ И ПРИНЦИП РАБОТЫ ОСНОВНЫХ МЕХАНИЗМОВ И УЗЛОВ СТАНКА
ОСТОВ станка состоит из двух чугунных рам, соединенных между собой коробчатой полой связью. Дополнительная связь из двутаврового проката соединена с рамами станка и служит опорой для крепления кронштейнов для установки двух навоев и товарных валиков. На коробчатой связи, слева укреплена уточно-боевая коробка, в середине - приводы батана, а справа - приемная коробка и привод станка. К левой раме крепятся стойки бобинодержателей.
Таблица 1. Технические характеристики станков СТБ
| Параметры станков | СТБ2-180 |
СТБ-220 |
СТБ2-220 | СТБ2-250 |
СТБ2-330 |
| Число вырабатываемых полотен | 1 | Одно или два по требованию заказчика | Два или три | ||
| Заправочная ширина по берду, см | 220 | 220,108 | 220,108 |
250 123,5 |
163,5 108 |
| Число цветов утка | 2 | 1 | 2 | 2 | 2 |
| Частота вращения главного вала в мин | до 240 | до 240 | до 210 | до 190 | до 180 |
| Плотность по утку на 10 см | Для всех станков 3,6 - 750 | ||||
| Число / шаг ремизных рам | Для всех станков 10 / 12 | ||||
| Угол боя, град | 140 | 140 | 140 | 105 | 105 |
| Угол раскрытия зева, град | Для всех станков 16 - 24 | ||||
| Мощность электродвигателя, квт | Для всех станков 1,7 – 2,2 | ||||
|
Габаритные размеры станка, мм: ширина: глубина: |
3600 1875 |
3900 1875 |
4000 1875 |
4350 1875 |
5100 1875 |
| Масса станка, кг | 2600 | 2700 | 2800 | 3000 | 3500 |
ПРИВОД передает посредством 4-х ручейной клиноременной передачи движение от электродвигателя на главный вал. Привод станка состоит из механизма включения, тормоза станка, механизма сцепления и роликовой блокировки.
БАТАННЫЙ МЕХАНИЗМ. Брус батана прямоугольного сечения изготовлен из алюминиевого сплава. Брус имеет продольный паз, в котором крепится бердо. Кроме берда, к брусу крепится стальная гребенка, выполняющая роль направляющей при движении по ней прокладчиков утка. Брус батана через короткие лопасти связан с батанным валом, эксцентрики которого помещены в масляные ванны.
УТОЧНО-БОЕВАЯ КОРОБКА расположена с левой стороны станка и закреплена на коробчатой связи. Внутри коробки и по ее наружным сторонам размещены следующие механизмы:
- боевой механизм - предназначен для разгона прокладчика с уточной нитью,
- подъемник прокладчиков - служит для приема прокладчиков из транспортера и установки их на линию боя,
- раскрыватель пружины прокладчика утка - фиксирует правильное положение прокладчика в подъемнике и раскрывает зажимы пружины прокладчика для приема им уточной нити от возвратчика утка,
- возвратчик уточной нити - отводит отрезанный у левой кромки ткани конец уточной нити для передачи ее очередному прокладчику,
- раскрыватель пружины возвратчика утка - освобождает уточную нить, захваченную зажимами возвратчика, для передачи ее зажимам пружины прокладчика,
- компенсатор уточной нити - служит для выравнивания натяжения уточной нити в цикле ее движения,
- тормоз уточной нити - предназначен для торможения уточной нити в конце полета прокладчика и во время работы компенсатора,
- уточные ножницы - отрезают уточную нить после пролета через зев прокладчика утка и захвата ее зажимами нителовителей кромкообразующих механизмов.
МЕХАНИЗМ ЗЕВООБРАЗОВАНИЯ - эксцентрикового типа - предназначен для выработки тканей различного переплетения с оборотностью эксцентриков до 8-ми. Механизм имеет устройство для установки ремиз в положение заступа.
ПРИЕМНАЯ КОРОБКА - служит для приема и торможения прилетающих прокладчиков утка, освобождения их от уточной нити и укладки на транспортер.
КРОМКООБРАЗОВАТЕЛИ - расположены с внутренних сторон уточно-боевой и приемной коробок. Прокинутая уточная нить захватывается со стороны правой и левой кромок нителовителями, подводится к опушке ткани, прибивается и в следующем зеве осуществляется заводка иглой концов уточной нити. При последующем прибое образуется прочная закладная кромка, недостатком которой является повышенная по сравнению с фоном плотность.
ТРАНСПОРТЕР - предназначен для обратной подачи прокладчиков утка из приемной коробки в подъемник уточно-боевой коробки. Транспортер представляет собой замкнутую рожковую цепь, к осям звеньев которой с шагом 254 мм приклепаны гонки, перемещающие прокладчики утка.
МЕХАНИЗМ ОТЫСКИВАНИЯ РАЗА - служит для отключения от главного вала станка зевообразовательного механизма и установки ремиз, и соответственно зева, в положение, при котором была проложена последняя уточная нить.
РЕГУЛЯТОР НАТЯЖЕНИЯ ОСНОВЫ - негативного типа - предназначен для автоматической подачи основы и поддержания постоянства ее натяжения при срабатывании навоя.
ТОВАРНЫЙ РЕГУЛЯТОР - позитивного типа - служит для навивания готового суровья на товарный валик. Движение ткани происходит под действием вращающегося вальяна, поверхность которого покрывается теркой, наждачной шкуркой или губчатой резиной в зависимости от вида вырабатываемой ткани.
Взаимодействие описанных механизмов рассмотрим при прокладывании уточной нити, прибое и образовании кромки.
1.3 ТЕХНОЛОГИЧЕСКАЯ СХЕМА ПРОКЛАДЫВАНИЯ УТКА, ФОРМИРОВАНИЯ КРОМОК И ТКАНИ
Уточная нить (Рис. 1) с неподвижной бобины 1 проходит через глазки 2, уточный тормоз 3, глазок 4, глазок компенсатора 5, глазок 6 и захватывается зажимами возвратчика утка.
ПОЛОЖЕНИЕ 1 - момент, предшествующий установке прокладчика 8 на линию полета. В это время возвратчик утка 7 находится в левом крайнем положении, компенсатор утка 5 - в верхнем положении, а тормоз утка 3 - внизу, зажимая уточную нить.
ПОЛОЖЕНИЕ 2 - прокладчик утка с открытыми зажимами подается к возвратчику утка, который держит уточную нить. Компенсатор и тормоз утка находятся в положении 1 .
ПОЛОЖЕНИЕ 3 - зажимы пружины прокладчика сжаты, а нитедержателя раскрыты, т.е. конец уточной нити передан прокладчику утка. Прокладчик утка захватил уточную нить и подготовлен к пролету через зев. Уточный тормоз начинает подниматься, а компенсатор - опускаться.
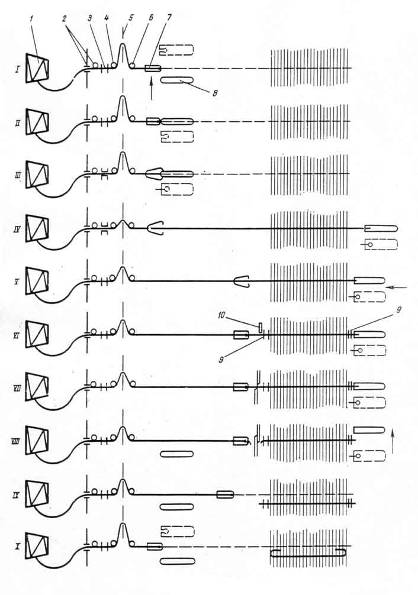
Рис. 1 Схема введения уточины в зев и образования кромки
ПОЛОЖЕНИЕ 4 - произошел бой. Прокладчик с захваченной нитью пролетел через зев в приемную коробку и остановился под тормозами. Уточный тормоз поднялся максимально вверх, а компенсатор опустился вниз. Возвратчик утка продолжает оставаться в крайнем левом положении с разжатыми губками.
ПОЛОЖЕНИЕ 5 - прокладчик утка, влетевший в приемную коробку, выталкивается назад к правой кромке. При этом компенсатор, поднимаясь вверх, вытягивает из зева излишек уточной нити, а тормоз 3 зажимает уточную нить, чтобы компенсатор 5 не сматывал ее с бобины. В тоже время возвратчик утка передвигается вправо в направлении полета прокладчика утка. Центрирующее устройство 10 подошло к уточной нити и сцентрировало ее.
ПОЛОЖЕНИЕ 6 - зажимы пружины возвратчика утка сошлись и захватили уточную нить. К каждой кромке одновременно подошли и зажали уточную нить нителовители 9. Тормоз и компенсатор утка находятся в прежнем положении.
ПОЛОЖЕНИЕ 7 - с левой стороны уточная нить отрезается ножницами, а с правой - освобождается путем открытия пружины прокладчика. Тормоз и компенсатор утка находятся в прежнем положении.
ПОЛОЖЕНИЕ 8 - освобожденный от уточной нити прокладчик выталкивается на транспортер.
ПОЛОЖЕНИЕ 9 - возвратчик утка начал движение в крайнее левое положение. Уточная нить, удерживаемая нителовителями, перемещается к опушке ткани и прибивается бердом. Тормоз утка зажат, а компенсатор движется вверх.
ПОЛОЖЕНИЕ 10 - концы уточной нити иглами кромкообразова-телей заложены в зев, Возвратчик утка с зажатым концом утка пришел в крайнее левое положение. Компенсатор находится в верхнем положении, тормоз зажимает уток. В следующем цикле прокладывания уточной нити происходит формирование закладной кромки.
Из описания конструктивных особенностей, принципа работы и последовательности взаимодействия механизмов при прокладывании утка и формировании качественной ткани видны особая роль прокладчика и механизмов непосредственно с ним контактирующих.
Наблюдения за работой станка на фабрике показали, что любое повреждение корпуса или пружины прокладчика приводит к появлению брака в ткани в виде недолетов уточной нити, "усов" в кромках, а в ряде случаев и срыва боя из-за плотной посадки прокладчиков в подъемник уточно-боевой коробки. К механизмам, которые подобным образом воздействуют на прокладчик, относятся механизмы приемной коробки.
В связи с тем, что темой настоящего дипломного проекта является модернизация приемной коробки, рассмотрим более подробно работу и взаимодействие механизмов приемной коробки с прокладчиками и сформулируем задачи, подлежащие решению и разработке в настоящем дипломном проекте.
1.4 ОБОСНОВАНИЕ ВЫБРАННОГО НАПРАВЛЕНИЯ РАБОТЫ
Пролетев через зев по направляющей гребенке, прокладчики влетают в приемную коробку, в которой осуществляется их торможение, возврат к правой кромке, освобождение от уточной нити и укладка на транспортер.
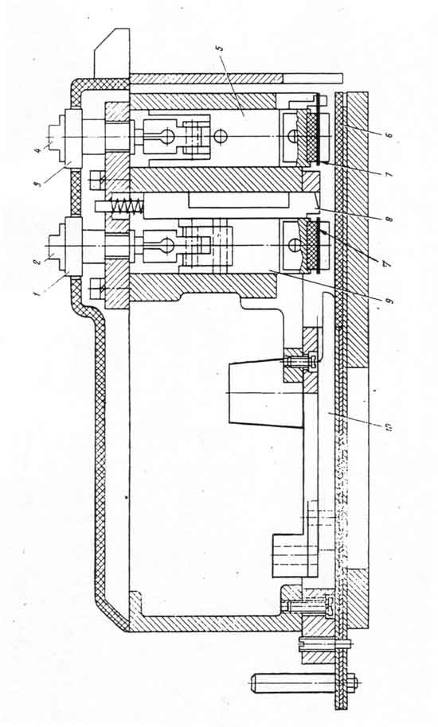
Для торможения прокладчиков в приемной коробке установлены два (Рис. 2) тормоза: передний - подвижный (управляется от кулачково-рычажного механизма) и задний - неподвижный. Тормоза состоят из регулировочных винтов 2, 4 с установочными шайбами 1, 3, соединенных шарнирно с корпусами 5, 9, к которым в нижней части прикреплены фрикционные пластины 7. Под обоими тормозами расположена нижняя тормозная пластина 7. Прокладчик, влетающий в приемную коробку, тормозится сначала передним тормозом, а затем задним и останавливается на расстоянии 15 мм от возвратчика 10 прокладчика. С помощью винтов 2 и 4 регулируется зазор между пластинами 6 и 7, причем усилие сжатия прокладчиков между тормозами в зависимости от скоростного режима станка составляет от 80 до 120 кгс. Тормозные пластины 6 и 7 изготавливаются из текстолита. При подобном циклическом нагружении имеет место интенсивный износ этих пластин и прокладчиков, а поскольку тормоза не имеют автоматической подстройки на первоначально установленное усилие сжатия прокладчики проходят под тормозами больший путь и останавливаются после соударения с возвратчиком 10. Следствием такого останова является наклеп и повреждение прокладчиков.
Для возврата прокладчиков к правой кромке служит механизм возвратчика прокладчиков (Рис. 3). Механизм рычажно-коромыслового типа получает движение от пазового кулака 3. Движение передается рычагу 4 (коромыслу) и от него через звено 5 возвратчику 2, который перемещает прокладчик 6. На кулаке 3 задан закон движения, обеспечивающий перемещение возвратчика 2 с замедлением к моменту контакта с прокладчиком, причем прокладчик должен находится от него на расстоянии 15 + 1 мм. В случае уменьшения или увеличения этого расстояния контакт этих двух деталей 2 и 6 сопровождается упругим прямым ударом, в результате которого повреждаются прокладчик и возвратчик – возникает наклеп деталей. При длительной работе механизма это приводит к тому, что при возврате прокладчик не доходит до кромки и раскрыватель 1, освобождающий уточную нить, опускаясь вниз, упирается в корпус или пружину прокладчика, приводя к их повреждению и останову станка.
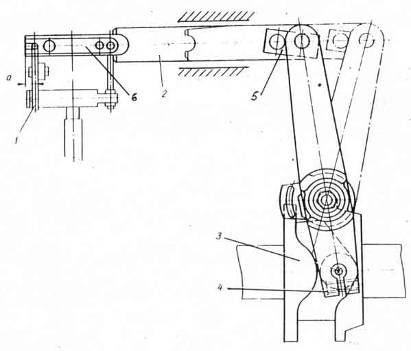
Рис 3. Установка возвратчика прокладчиков утка
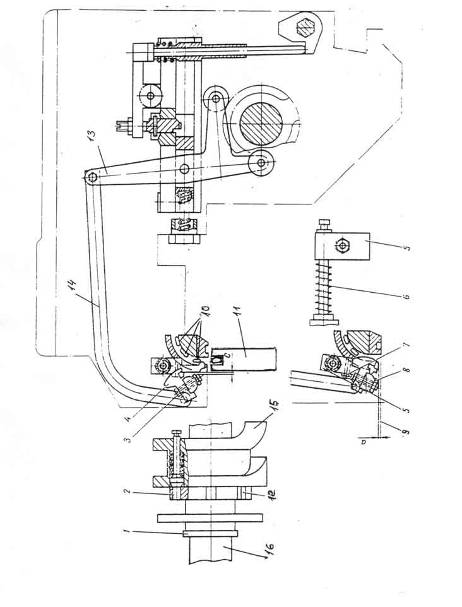
Прокладчики утка 10, вытолкнутые в направляющий паз, должны быть уложены в секции 11 транспортера, по одному в каждую секцию, для последующей подачи в подъемник уточно-боевой коробки. Операцию укладки прокладчиков утка в секции транспортера выполняет механизм укладчика прокладчиков утка (Рис. 4). Это коромыслово-рычажный механизм, получающий движение от блока кулаков 1. Толкатель укладчика 4 крепится винтами 3 к валику 8, который через серьгу получает качательное движение от тяги 14, соединенной шарнирно с коромыслом 13. На нижних концах коромысла закреплены ролики, контактирующие с блоком кулак-контркулак 1. Произвольное падение прокладчиков из паза на транспортер сдерживается подпружиненной щеколдой 5, покачивающейся на валике 6.
При работе механизма толкатель 4, поворачиваясь вместе с валиком 8, своими нижними выступами надавливает на прокладчик, который отклоняет щеколду 5, и проталкивает прокладчик в секцию транспортера. При подъеме толкателя в верхнее исходное положение щеколда поворачивается под действием пружины и удерживает в пазу очередной прокладчик.
В связи с тем, что при изменении заправочной ширины ткани приемную коробку передвигают по ширине станка, механизм укладки имеет соответствующую настройку, которая осуществляется поворотом кулака 1 относительно жестко закрепленного на валу 16 пазового кулака 15. Положение кулака 1 относительно кулака 15 фиксируется подпружиненным пальцем 2. Наблюдения за работой механизма укладчика показывают, что его работа характеризуется ударным воздействием толкателя на прокладчик, в результате чего появляются трещины и сколы на корпусе прокладчика, возникает износ толкателя и посадочного места транспортера. Имеющаяся настройка механизма не допускает выработку тканей любых ширин из-за попадания прокладчика при укладке на гонок транспортера.
Из описания и анализа работы механизмов приемной коробки следует, что приемная коробка решающим образом влияет на технологическую надежность станка и его скоростной режим.
Поэтому целью настоящей дипломной работы является разработка комплекса конструктивных решений, сводящих к минимуму ударное взаимодействие деталей, их износ и повреждения, а также решение вопроса выработки на станке тканей произвольной ширины. Разработки базируются на теоретических расчетах и экспериментальных исследованиях и предназначены для использования при модернизации станков.
1.5 ОБЗОР ЛИТЕРАТУРНЫХ И ПАТЕНТНЫХ ИСТОЧНИКОВ
Из литературных и проспектных источников фирмы "Зульцер" известно, что фирма уделяет большое внимание повышению надежности механизмов приемной коробки. На последних моделях станков Р7100 и Р7200 устанавливается двухпозиционный тормоз прокладчиков с серводвигателем. Источником сигнала служат два индуктивных датчика, расположенные под движущимся под тормозами прокладчиком. Усиленный сигнал от датчиков подается на серводвигатель, который изменяет усилие торможения в зависимости от массы прокладчиков или степени их износа. При этом все прокладчики останавливаются в приемной коробке в одном строго заданном положении.
Фирмой предложено новое конструктивное решение исполнения механизма укладчика - патент США 4,338,973 от 13 июля 1982 г.
Согласно этому патенту толкатель 3 совершает возвратно-поступательное движение по двум направляющим 10 в вертикальном прямолинейном канале 2 приемной коробки. Нижний конец 16 толкателя изготавливается из резины или пластмассы и имеет конфигурацию, совпадающую с прокладчиком. Использование резины на конце толкателя при укладке прокладчиков изменяет характер удара, делая его абсолютно неупругим; тем самым исключается разрушение прокладчика и транспортера. (Рис. 5а, 5б)
Изменение движения толкателя с качательного на возвратно-поступательное повышает точность позиционирования механизма и надежность его работы.
Более ранние патенты фирмы "Зульцер" N 289961 и N 304246 также касаются механизма укладчика на транспортер. В них предложены различные варианты более точного позиционирования прокладчиков перед их укладкой на транспортер в виде щеколд зависимого действия. Щеколды поворачиваются и освобождают прокладчик под действием движущегося толкателя. (Рис. 6, 7)
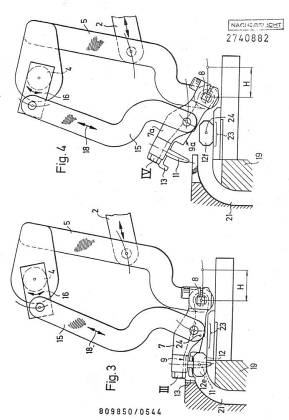
В патенте фирмы "Зульцер" N 2740882 предлагается конструктивное решение механизма раскрывателя прокладчика, которое обеспечивает более четкую его ориентацию перед освобождением уточной нити за счет скобы 9, имеющей конфигурацию прокладчика. При опускании вниз скоба 9 своим боковым выступом 9-а центрирует прокладчик относительно зуба 11, который при движении вниз точно проходит между ветвями пружины, раздвигает их и, тем самым, освобождает уточную нить. (Рис. 8а, 8б, 8в.)
Краткий обзор литературных и патентных источников указывает на то, что фирма "Зульцер", освоившая производство бесчелночных станков еще в 1957 году, продолжает заниматься их усовершенствованием, уделяя в своих разработках большое внимание механизмам приемной коробки.
Это подтверждает актуальность выбранной темы дипломного проекта по модернизации приемной коробки.
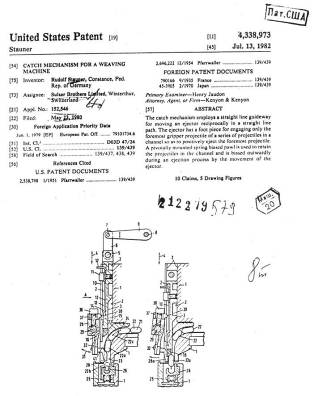
Рис. 5а
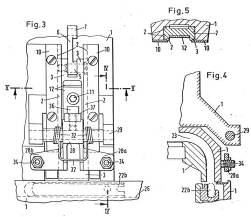
Рис. 5б
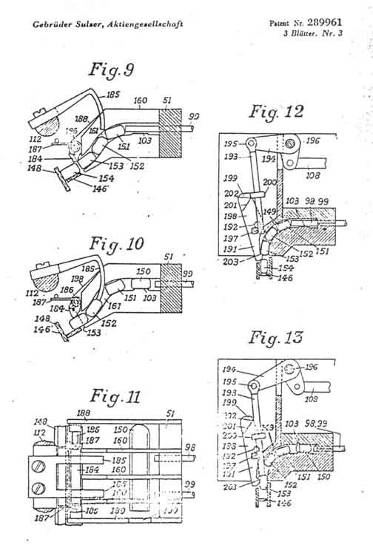
Рис. 6
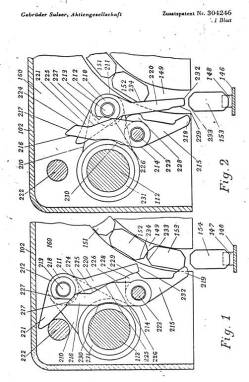
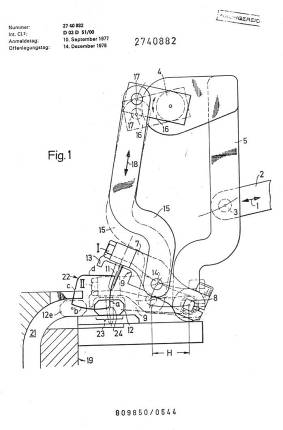
Рис. 8а
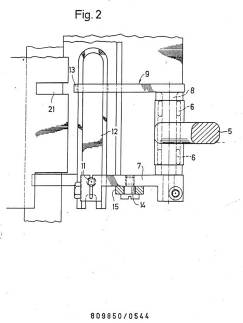
Рис. 8б
1.6 ИССЛЕДОВАНИЕ МЕХАНИЗМА УКЛАДКИ ПРОКЛАДЧИКОВ НА ТРАНСПОРТЕР
1.6.1 КИНЕМАТИЧЕСКОЕ ИССЛЕДОВАНИЕ МЕХАНИЗМА
Механизм предназначен для укладки прокладчиков, находящихся в направляющих приемной коробки, на транспортер.
К особенностям работы механизма следует отнести укладку прокладчиков в шаге (254 мм) между гонками транспортера, независимо от заправочной ширины станков. Это достигается смещением начала работы механизма посредством поворота спаренных кулаков его привода относительно главного вала станка. Для этого на станках СТБ в зависимости от начала боя 105 град, или 140 град, установлены следующие углы работы механизма - 49 град. , 150 град. , 260 град, и 60 град. , 170 град. , 280град., соответственно.
Опыт эксплуатации станков СТБ показывает, что механизм очень чувствителен к зазорам и требует тщательной регулировки. Незначительные отклонения в исходном положении толкателя по сравнению с тем, которое указано в инструкции по эксплуатации, связанные с наличием зазоров в шарнирных соединениях, приводят к нарушению работы механизма и, как следствие, к останову станка.
Кроме того, при повышении скоростного режима станков СТБ в процессе эксплуатации выявился износ щеколды, выступов толкателей, планки транспортера, а также отскок прокладчика при укладке его на транспортер.
Исследование механизма проводилось аналитическим методом с целью более точного нахождения кинематических характеристик движения и условий взаимодействия движущегося толкателя с неподвижным прокладчиком. В качестве исходных данных принималась расчетная конструкторская документация на указанный механизм.
Кинематическая схема механизма приведена на рис. 9. Механизм О2АВO3 представляет собой двухкоромысловый механизм с приводом коромысла О2А от спаренных кулаков, расположенных на главном валу станка.
При исследовании подобных сложных по структурным схемам механизмов обычно используют метод припасовки. Следуя этому методу, сложный механизм представляется в виде простых механизмов, соединяемых последовательно.
При этом выходные кинематические характеристики конечного звена первого механизма являются входными характеристиками второго механизма и т.д.
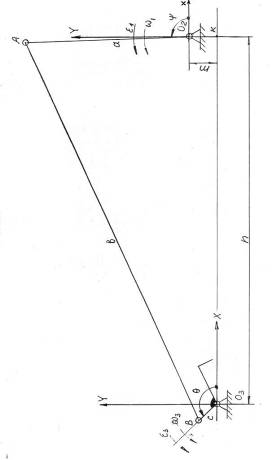
Используя метод припасовки, представим схему механизма укладчика в виде двух простейших механизмов рис. 10, рис. 11 -кулачкового с качающимся коромыслом - звено АО2D и четырехзвенного механизма –O2ABO3.
Рассмотрим схему кулачково-коромыслового механизма O1DO2A, где OD - теоретический радиус-вектор кулака, a AO2D - коромысло (рис. 10) и составим основные аналитические зависимости для угла поворота, скорости и ускорения коромысла в функции радиус-вектора кулака. Подобные зависимости необходимы для проведения анализа работы механизма, так как радиус-векторы кулака заданы в табличной форме.
На рис. 10 показаны два положения коромысла AO2D (начальное) и A1O2D1 при повороте кулака на угол, соответствующий радиус-вектору RTKI.
О2D1 = 74,5
О2D2 = 74,5
О2А = 92
АВ = 240,812
О3В = 12
α = 60,75˚
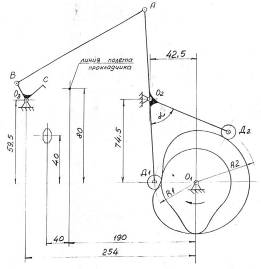
Рис. 9 Кинематическая схема механизма укладчика прокладчика на траспортер.
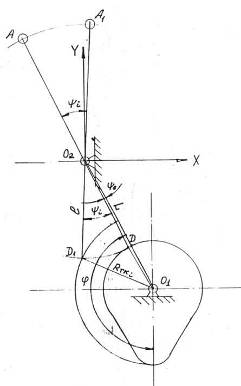
Рис. 10
Обозначим межцентровое расстояние О1О2 через L радиус-вектор кулака через RTKi, длину коромысла O2D через l, начальный угол, определяющий положение коромысла, через Y0, а текущий угол поворота коромысла через Y1, угол поворота кулака через φ.
Из известных соотношений между углами и сторонами в треугольнике можно записать:
R2TKi = L2 + l2 – 2Llcos(Y0 + Yi)(1)
Отсюда найдем угол поворота коромысла Yi
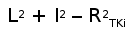

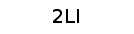 Yi
= arcos
– Y0(2)
Из полученного выражения (2), имея табличную зависимость между RTKi и Yi (текущим углом поворота кулака), задаваясь изменением RTKi получим изменение угла Y: Y =