Модернизация приемной коробки станка СТБ 2-250
- нарушение технологического режима (обрыв и наматывание волокон и др.);
- накопление пуха и пыли на осветительной арматуре;
- электростатические разряды;
- атмосферное электричество.
Весьма высокая скорость распространения пламени при горении волокнистого сырья (2 - 5 м/сек), является основной причиной быстрого распространения пожаров на текстильных предприятиях.
Наибольшую опасность представляет пыль, находящаяся в воздухе, так как оно способна не только гореть, но и в ряде случаев врываться.
Текстильная пыль состоит из пуха, коротких волокон, обрывков, очесов; основным компонентом пыли являются мельчайшие волоконца, что делает пыль пожароопасной. Пыль способна воспламеняться от электрической искры, трения в подшипниках и других узлах машины, причем наибольшую опасность представляет осевшая пыль.
Еще одной причиной пожара может стать атмосферное электричество. По статистике на земном шаре за сутки происходит свыше 40 тысяч гроз, сопровождающихся мощными электрическими разрядами.
Ток молнии может оказывать тепловое, электромагнитное и механическое воздействие на те объекты, по которым он проходит. Помимо прямого удара в здание, сооружение проявления молнии могут быть в виде электростатической и электромагнитной индукции.
Электростатическая индукция приводит к образованию на изолированных от земли металлических предметах опасных электрических потенциалов, вследствие чего может возникнуть искрение между металлическими элементами конструкций и оборудования.
При грозе во время ударов молнии в различные промышленные объекты, возможен занос электрических потенциалов внутрь объектов по внешним металлическим коммуникациям (эстакадам, трубопроводам и др.).
Искрообразование внутри производственных помещений, обусловленное электростатической и электромагнитной индукцией, а также заносом высоких потенциалов по металлическим коммуникациям, представляет большую опасность для текстильных предприятий.
2.4.2 РАЗРАБОТКА КОМПЛЕКСНЫХ МЕРОПРИЯТИЙ МОЛНИЕЗАЩИТЫ И ПОЖАРНОЙ БЕЗОПАСНОСТИ
Противопожарную профилактику следует начинать при проектировании предприятия.
При разработке проектов большое значение имеет правильное установление категории пожарной опасности производства, правильный выбор материала для строительных конструкций, меры по предотвращению распространения огня: противопожарные разрывы между зданиями и сооружениями, наличие противопожарного водоснабжения, пожарной сигнализации и связи. Во всех зданиях и вспомогательных сооружениях на случай пожара при проектировании должна быть предусмотрена бесперебойная и безопасная эвакуация людей.
Предприятия должны иметь средства тушения пожара. Огнегасительные средства подразделяются на первичные и основные. К первичным относятся огнетушители, сыпучие материалы, брезентовые накидки и другие подручные средства, с помощью которых удается ликвидировать, как правило, лишь небольшие очаги возгораний.
Все текстильные предприятия должны иметь наружный противопожарный водопровод, который прокладывается по территории промышленной площадки, а также разветвленную по корпусам, цехам и объектам сеть внутреннего противопожарного водопровода. Источниками водоснабжения могут быть реки, озера, грунтовые и артезианские источники, а также городская водопроводная сеть.
Все помещения как производственные, так и бытовые, должны быть оборудованы не только огнетушителями, но и иметь термическую пожарную сигнализацию.
Для обнаружения очага возгорания и сигнализации о пожаре целесообразно использовать сигнализационную комплексную пожарную установку - СКПУ.
Также одной из не менее важных защит является молниезащита. Для приема электрического разряда молнии и отвода ее тока в землю применяют стержневые (мачтовые), троссовые (антенные) и сетчатые молниеотводы.
Заземлителями могут служить стальные трубы диаметром 40 - 60 мм и длиной 2 – 3,5 м, стальные полосы и др. Расстояние между заземлителями должно быть 3 - 6 м, а расстояние до стен здания 1,5 - 2 м. Общее сопротивление заземлителя должно быть не более 10 ом. Выбор способа молниезащиты зависит от конструкции и технологических особенностей объекта, его назначения, грозовой интенсивности в данной местности.
2.5 ВЫВОДЫ
В дипломном проекте рассмотрены санитарно-гигиенические и физиологические основы обеспечения жизнедеятельности на текстильных предприятиях; проведен анализ труда при эксплуатации технологического оборудования на производстве; выявлены потенциально-опасные производственные факторы: механическое, электрическое, термическое воздействия, выявлены потенциально-вредные производственные факторы; оценены производственный микроклимат, выделение пыли, шум и вибрация, химические и парогазовые выделения, дана оценка производственного освещения. Предложен комплекс мероприятий, который обеспечит безопасность труда, снижение уровня травматизма и профессиональных заболеваний. В разделе охрана окружающей среды дана характеристика состава загрязнителя вентиляционных выбросов на производстве, рассмотрены состав газообразных, жидких и твердых загрязнителей. Дана характеристика сточных вод по составу загрязнителя, а также растворимых в воде загрязнителей. Проведена оценка активности сточных вод по PН показателю. Разработаны комплексные мероприятия по созданию благоприятной экологической обстановки. В разделе работа предприятий в чрезвычайных ситуациях рассмотрены защита от пожарной опасности, молниезащита, а также разработан комплекс мероприятий по улучшению молниезащиты и защиты от пожарной опасности.
Указанные мероприятия в области охраны труда и охраны окружающей среды позволяют создать комфортные условия работы, улучшить экологическую обстановку, снизить загрязнение окружающей среды и уверенно работать в чрезвычайных ситуациях.
3. РАСЧЕТ ЭКОНОМИЧЕСКОЙ ЭФФЕКТИВНОСТИ МОДЕРНИЗИРОВАННОГО ТКАЦКОГО СТАНКА СТБ2-250
На ткацком станке СТБ2-250 вырабатывается суконная ткань с шириной проборки основы по берду Шб = 250 см, плотность ткани по утку Пу = 170 нит. на 10 см, частота вращения главного вала станка – 180 мин-1, уточная паковка бобина, масса пряжи в бобине – 1880 г, полезная длина нити в бобине Lб = 14563 м, длина ткани в куске Lт = 32 м, способ обслуживания станков ткачом - маршрутносторожевой, коэффициент, учитывающий загруженность ткача, Кзр = 0,75 (12).
Расчет экономической эффективности выполним для базового станка СТБ2-250 и модернизированного станка СТБ2-250, на котором устанавливается модернизированная приемная коробка, конструкция которой, разработана в настоящем дипломном проекте. Цена станка СТБ2-250 по прейскуранту завода-изготовителя (АО "Текстильмаш") составляет 2.820 тыс. руб., стоимость заменяемых при модернизации деталей 19600 руб., а стоимость устанавливаемых деталей 24600 руб. Отсюда цена Цм модернизированного станка СТБ2-250:
Цм = 2820000 – 19600 + 24600 = 2825 тыс. руб.
3.1 ОПРЕДЕЛЕНИЕ НОРМЫ ОБСЛУЖИВАНИЯ ТКАЧЕЙ
Определение А производительности оборудования и потребности в нем для производства ткани в объеме 1000 пог.м/час. Теоретическая А производительность станка м/час:
А = 6 Ч n/Пу
где n - частота вращения главного вала, мин-1;
nб = 180 мин-1, для немодернизированного станка;
nм = 215 мин-1, для модернизированного станка, индекс «м» соответствует модернизированному станку.
Пу – плотность по утку, нит/10 см (Пу = 170 нит/10 см).
Отсюда: Аб = 6 Ч 180/170 = 6,35 м/час
Ам = 6Ч 215/170 = 7,6 м/час
Машинное tм время наработки 1 метра ткани (мин), tм = 60/А
 = 60/6,35 = 9,44 мин = 567,7 сек.
 = 60/7,6 = 7,9мин = 474,4 сек.
Определение зоны обслуживания и затрат времени на обслуживание станка.
Максимальное n'мах число обслуживаемых ткачом станков при Кс=1 и Кд=1 находится:
n'мах = tм + tвн / tзр х Кзр
где tм — машинное время наработки 1 метра ткани, сек;
tвн - время перерывов в работе станка при выработке 1 м ткани, сек;
tзр- общее время занятости ткача при выработке 1м ткани, сек;
Кзр - коэффициент загруженности ткача (Кзр = 0,75);
Найдем число Чб смен бобин, приходящихся на 1м вырабатываемой ткани:
Чб = 0,1 Шб х Пу/Lб,
при Шб = 250 см, Пу = 170 нит/10 см, Lб = 14563 м имеем,
Чб = 0,1 х 250 х 170/14563 = 0,29 смен
Примем, что доля сменяемых бобин с исканием раза составляет 0,12, а доля бобин без искания раза — 0,17 (0,12 + 0,17 = 0,29).
В связи с тем, что модернизация механизмов приемной коробки исключает факторы, вызывающие повреждения прокладчика, снижается обрывность по утку, а за счет повышения надежности механизмов допустимо увеличение скорости станка СТБ2-250. В дальнейших расчетах для модернизированного станка принимаем частоту вращения главного вала - 215мин-1 , число случаев обрыва уточной нити на 1м – 0,7.
Модернизированный станок СТБ2-250
| Рабочие приемы и работы | Норматив времени сек. | Числослучаев на 1м. ткани | Общее время на 1м. ткани, сек | |
| Перерывов в работе станка, tвн |
Занятости ткача, tзр |
|||
| Смены бобины без искания раза | 9/11 | 0,12 | 1,08 | 1,32 |
| Смена с исканием раза | 23/24 | 0,17 | 3,9 | 4,1 |
| Ликвидация обрыва уточной нити | 13/14 | 0,7 | 9,1 | 10,8 |
| Ликвидация обрыва основной нити | 31/32 | 1,5 | 46,5 | 48 |
| Поправка основы (25% времени ликвидации обрыва основных нитей) | 11,6 | 12 | ||
| Съем наработанной ткани | 80 | 1/32 | 2,5 | |
| Установка бобин на стойку | 6 | 0,25 | 1,5 | |
| Установка бобин на бобинодержатель | 5 | 0,25 | 1,25 | |
| Чистка ткани | 3 | 2,5 | 7,5 | |
| Прочие мелкие работы | 21,1 | |||
| Итого | 72,2 | 108,6 | ||
Отсюда, подставив найденные tвн и tзp в формулу для n'max получим для базового станка СТБ2-250:
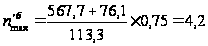
примем
 = 4
Для модернизированного станка СТБ2-250:
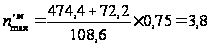
примем
 = 4.
Найдем максимальное число обслуживаемых станков с учетом микропауз и совпадения выполняемых операций, характеризуемых коэффициентами Кд и Кс, соответственно.
По данным НИИТруда Кд можно принять при многостаночном обслуживании равным 0,97, т.е. Кд = 0,97.
Вычислим Кз коэффициент занятости ткача на одном станке
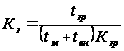 .
Для базового станка СТБ2-250,
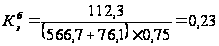 .
Для модернизированного станка СТБ2-250,
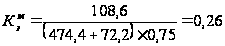
По
табл.3 (11) находим
Кс при
= 4 (используя
формулу для
интерполяции)
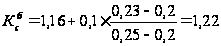
Кс
(для модернизированного
станка) при
= 4 и Кзм = 0,26
Тогда:
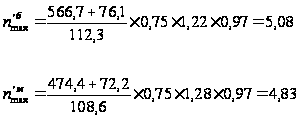
Окончательно норму обслуживания определим путем сравнения «С» расходов на 1 мин оперативного времени для базового и модернизированного станков СТБ2-250. Эти расходы определяются по формуле:
C = (Kc + a/100) x (Cc + Cp/n)
Тоб x 100
аоб = –––––––––––––––––
Тсм – (Тоб + Тлн)
Тлн x100
алн = –––––––––––––––––––
Тсм – (Тоб + Тлн)
По табл.6 (11) принимаем: Сс = 1,3; Сср = 1,4; Тлн = 10 мин.
Время Тоб перерывов в работе станка за смену в мин. представим в табличной форме:
Таблица 5.3.
| Работы | Общее время на один станок за смену, мин. | |
| Перерывов в работе станка, Тоб | Занятости ткача, Тзр | |
| 1 | 2 | 3 |
| Проверка плотности ткани | 0,5 | 0,5 |
| Смазывание и чистка станка | 5 | –– |
| Текущий ремонт и профилактический осмотр станка | 13 | –– |
| Обмахивание или обдувка станка | 4 | –– |
| Уборка рабочего места | ––––– | 4 |
| Прочие мелкие работы | ––––– | 5 |
| Итого | 22,5 | 9,5 |
Времена Тоб и Тзр являются одинаковыми для базового и модернизированного станков СТБ2-250.
Тогда:
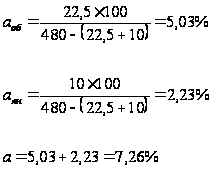
С учетом принятых значений Сс и Ср для nmax = 4 и nmax = 5 получим:
| n max | Кс | а | Кс + а/100 | Cp/n | Cc + Cp/n | C |
| 4 | 1,28 | 7,26% | 1,3526 | 0,35 | 1,65 | 2,232 |
| 5 | 1,42 | 7,26% | 1,4926 | 0,28 | 1,58 | 2,358 |
Из проведенных данных видно, что расходы на 1мин. оперативного времени станка оказываются минимальными при обслуживании 4-х станков. Принимаем норму обслуживания базовых и модернизированных станков СТБ2 - 250 равной 4, т.е. Но = 4.
3.2 ОПРЕДЕЛЕНИЕ ФАКТИЧЕСКОЙ ПРОИЗВОДИТЕЛЬНОСТИ СТАНКОВ
Норма Нп фактической производительности базового станка найдется по формуле:
Нп = А х Кпв,
Кпв = Ка х Кб
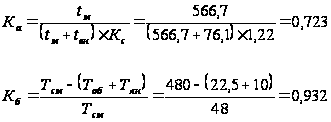
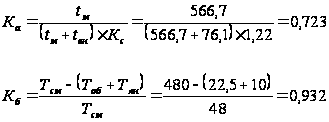
КПВ = 0,723 x 0,932 = 0,673
Отсюда: Нбп = 6.35 х 0,673 = 4.28 м/час
Для модернизированного станка СТБ2-250 норма Нмп фактической производительности найдется:

КПВ = 0,678 х 0,932 = 0,632
Отсюда: Нмп=7.59 х 0.632=4.8
3.3 ОПРЕДЕЛЕНИЕ КОЛИЧЕСТВА СТАНКОВ ДЛЯ ВЫРАБОТКИ 1000 М ТКАНИ
Определим количество станков, необходимых для выработки 1000м суровья в час. с учетом простоя станков на ремонт оборудования.
Базовый станок:
1000 1000
Мб = ––––––––––––––– = –––––––––––––––– = 246.98
Пф х КРО 4,28 х 0,946
Модернизированный станок:
1000 1000
Мм = ––––––––––––– = ––––––––––––––––– = 220,22
Пф х КРО 4,8 х 0,946
Рассчитываем КРО:
при капитальном ремонте = 0,2% }
при среднем ремонте = 1,8% } Процент
при текущем ремонте = 2,84% } простоев.
при чистке и обмашке = 0,6% }
Итого: = a 54% }
a 5,4
КРО= 1- –––––– = 1 - ––––––––— = 0,946
100 100
Принимаем 247 станков (баз.). Принимаем 220 станка (мод.)
3.4 ОПРЕДЕЛЕНИЕ ЧИСЛЕННОСТИ РАБОЧИХ
Количество часов работы оборудования в году при трехсменной работе: Ф = [(253х7+ 53х6) х3] = 6267 час.
Фактический фонд времени работы оборудования:
Ф = Ф х КРО = 6267 х 0,946 = 5928 час.
Определим необходимое количество рабочих для обслуживания станков, считая, что трудоемкость помошников мастеров остаются прежней.

где М — количество станков
р — число смен за 1 рабочий день, р = 3,
Но — норма обслуживания.
Явочное число рабочих - ткачей
Базовый
станок
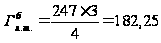
Модернизированный
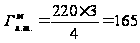
Принимаем:
 =182чел.
 =165чел.
Принимая неизменной норму обслуживания помошником мастера (трудоемкость по обслуживанию модернизированного станка остается неизменной) равной 8 получаем число помошников мастеров.
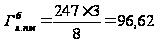
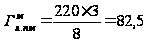
Принимаем
 = 92 чел. Принимаем
 = 82 чел.
Списочное число рабочих:
rcп = rя х Kсм
где Ксм - коэффициент, учитывающий невыходы на работу

При расчете фактического фонда времени рабочих принимаем длительность невыходов на работу в размере 10% от Фном, тогда:
Ффакт = Фном - 10% х Фном = 6267 - 10% х 6267 = 5640 часов
Отсюда:
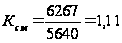
Списочное число рабочих ткачей
 = 182 х 1,11 = 202,02
 = 165 х 1,11 = 183,15
Помошников мастеров
 = 92 х 1,11 = 102,12
 = 82.5 х 1.11 = 91,57
Принимаем окончательно: базовый станок модерн-нный станок
Ткачей 202чел. 183чел.
Пом.мастеров 102чел. 92чел.
Производительность труда составит
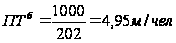
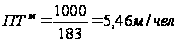
Рост производительности труда составит 0.5 м/чел или 10.3%.
3.5 ОПРЕДЕЛЕНИЕ КАПИТАЛЬНЫХ ВЛОЖЕНИЙ
Площадь станка СТБ2-250 S = 8.1 м2
Производственная площадь (коэф.увел.2.7)
S = 8.1 х 2,7 = 20.9 м2
Общая производственная площадь
20.9 х 247= 5402 м2 20.9 х 220 = 4598 м2
Стоимость базового станка CTБ2-250 по прейскуранту
завода-изготовителя — 2,820 тыс.руб.
Стоимость модернизированного станка CTБ2-250 с учетом демонтажа серийных деталей — 19600 руб. и установки новых — 24600 руб. составит — 2825000 тыс.руб.
Стоимость оборудования
2.820 х 247 = 69654 тыс.руб. 2825000 х 220=62150 млн.руб.
Стоимость монтажа 10% стоимости оборудования
69654 х 0,1 = 6965,4 тыс.руб. 62150 х 0,1 = 6215 тыс.руб.
Таблица 5.4.
| Показатели | Ед. измер. млн.руб. |
Базовый станок |
Модернизированный станок |
| Стоимость производственной площади |
_______ |
________ | _________ |
| Стоимость оборудования | ––– | 22926,5 | 20570 |
| Стоимость монтажа | ––– | 2292,6 | 2057 |
| Итого: | ––– | 25219,1 | 22657 |
3.6 РАСЧЁТ ТЕКУЩИХ ЗАТРАТ
3.6.1 ОПРЕДЕЛЕНИЕ ФОНДА ОСНОВНОЙ ЗАРАБОТНОЙ ПЛАТЫ
Форма оплаты сдельно — премиальная.
Расценок за единицу продукции в час:

где С - часовая тарифная ставка ткача - 3900 руб/час (по данным фабрики);
Но — норма обслуживания, Нот = 4 станка
Пф - фактическая производительность станка,
Базовый
станок
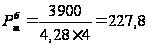
Модернизированный
станок
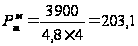
Зарплата ткачей. Прямая зарплата ткачей на выработку 1000 м.ткани Рбт х 1000 = 227800 руб. Рмт х 1000 = 203100 руб.
Размер премии — 40% от прямой зарплаты
Прб = 227800 х 0,4 = 91120 руб Прм = 203100 х 0,4 = 81240 руб.
Основная зарплата
Зоснб = 227800 + 91120 = 318920руб. Зоснм = 203100 + 81240 = 284340 руб. Дополнительная зарплата 10% от основной: Здопб = 31842 руб. Здопм = 28434 руб.
Отчисления на соц.нужды— 26%
Об=(Зосн + Здоп ) х 26% = (318920 + 31892) х 0,26 = 91211,12 руб.
Ом =(Зосн + Здоп ) х 26% = (284340 + 28434) х 0,26 = 81321,24 руб.
Общая сумма зарплаты ткачей
Зобщб = 318920+ 31892 + 91211,12 = 442023,12 руб.
Зобщм = 284340 + 28434+ 81321,24 = 394095,24 руб.
3.6.2 ЗАТРАТЫ НА ДВИГАТЕЛЬНУЮ ЭНЕРГИЮ
Мощность, затрачиваемая для выработки 1000 м/час.
Базовый станок Модернизированный станок
Nб = 2.2кВт х 247 = 543.4 кВт Nм = 2.2кВт х 220 = 484 кВт
Затраты на двигательную энергию
Цэ = N х КПД х Кзэ х a
где КПД — коэффициент, учитывающий потери электрической энергии в силовых сетях, электродвигателя и др., Кпд = 0,85
Кзэ — коэффициент, учитывающий загрузку электродвигателя, Кзэ = 0,85
a— цена 1 кВт час электроэнергии, a = 2,5 руб/кВт (по данным фабрики).
Цэб = 543.4 х 0.85 х 0,85 х 2,5 = 981,52 py6.
Цзм = 484 х 0,85 х 9,85 х 2,5 = 874,23 py6.
Определяем затраты на ремонт и содержание оборудования, исходя из расчета 5% от стоимости оборудования.
Базовый станок 69654 тыс.руб. х 0.05 = 3483 тыс.руб.
Модернизированный станок 62150 тыс.руб. х 0.05 = 3108 тыс.руб.
3.6.3 АМОРТИЗАЦИОННЫЕ ОТЧИСЛЕНИЯ
Амортизационные АО отчисления определяются исходя из норматива годовых амортизационных отчислений, который принят для ткацкихстанков10% от стоимости оборудования с учетом его монтажа.
АОб =