Разработка технологии сварки корпуса водила II ступени
 -
площадь поперечного
сечения наплавленного
металла шва,

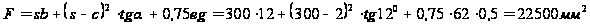
3. Присадочная проволока.
Для сварки корпуса водила II ступени в связи с ответственностью конструкции будем использовать проволоку того же состава, что и основной металл.
Проволока ПТ-3В по ТУ-1–9–922–82 диаметром 2 мм.
5. Выбор сварочного оборудования и краткая его характеристика
5.1 Описание и техническая характеристика установки ЭЛУ-21
Исходя из габаритных размеров проектируемого корпуса (длина 1660 мм, наружный диаметр 1198 мм), выбираем установку ЭЛУ-21. Установка для электронно-лучевой сварки ЭЛУ-21 предназначена для сварки плоских и объемных узлов в вакууме (остаточное давление в вакуумной камере 5–8·10-5 мм рт. ст.).
5.2 Технические данные
Рабочее размещение сварочной пушки вдоль осей X, Y, Z, мм: 5000Ч2000Ч1600
Мощность пушки, кВт: 60
Ускоряющее напряжение, кВ: 60
Рабочее давление в вакуумной камере, мм рт. ст.: 5–8·10-5
Достижение рабочего давления, мин: 25
Скорость сварки кольцевым швом при диаметре больше 100 мм, м/час: 8–60
Скорость перемещения сварочной пушки вдоль и поперек рабочей камеры по вертикали, м/час: 10–80, 5–30
Внутренний размер вакуумной камеры, мм: 7000Ч3200Ч3600
Объем вакуумной камеры, м3: 82
Площадь, занимаемая установкой, м2: 23,5Ч11=258,5
Масса установки, кг: 160000
5.3 Устройство установки
Установка питается от трехфазной сети с нулем, ~ 50 Гц, 380 В. Присоединение сети производится через силовую сборку цеха. Установочная мощность установки 110 кВт.
Основной составной частью установки является вакуумная камера, которая предназначена для осуществления процесса электронно-лучевой сварки изделия в вакууме. Камера состоит из трех сварочных секций, герметично соединенных между собой. Между стыками секций проложен замкнутый резиновый вакуумный шнур.
С торцов вакуумная камера герметизируется двумя крышками. На каждой секции имеются смотровые окна.
На левой стороне камеры расположены: площадка оператора, два пульта управления следующими движениями: перемещение крышек камеры, опускание и подъем перекладных направляющих; вакуумметр ВИТ-3.
Площадка оператора имеет возможность продольного и вертикального перемещения от приводов, которые закреплены на них.
С другой стороны вакуумной камеры расположено вакуумное оборудование. Вакуумная станция состоит из трех основных частей:
1. форвакуумный насос НВ3–300 с затворами Ду-260КЭ;
2. вакуумные агрегаты АВ3Д-40/800 УВН с затворами Ду90СП;
3. приборы контроля вакуума, сигнализация состояния агрегатов.
Управление вакуумной станцией может производиться в двух режимах:
1. рабочий (наладочный);
2. автоматический.
На пульте смонтированы также блокировочные вакуумметры типа ВЭМБ-1:
1. высоковольтного источника питания;
2. освещение зоны сварки и наоборот, отключает высоковольтный источник питания, и освещение зоны сварки при недопустимом понижении вакуума в вакуумной камере.
Вакуумная станция состоит из нескольких групп откачки.
Форвакуумная группа состоит из 4-х станций форвакуумных СФ-1, с помощью которых достигается остаточное давление 5–6·10-3 мм р.ст. Два вакуумных агрегата АВП-400/1600, предназначенные для уменьшения остаточного давления до 8·10-5 мм рт. ст., после чего они выключаются. Три вакуумных агрегата АВЭД-40/800 включаются в работу при остаточном давлении в вакуумной камере порядка 10-3 мм рт. ст.
Внутри вакуумной камеры установлена и закреплена станина, на которой имеются направляющие для перемещения каретки для плоских и цилиндрических изделий, а также портала. Электрическое питание к кареткам, пушкам, порталу подводится через цепи энергоподачи, которые также расположены внутри вакуумной камеры.
Крышка камеры предназначена для герметизации вакуумной камеры. Крышка перекрывается из одного крайнего положения в другое от привода крышки. Крышка выполнена из листовой нержавеющей стали с ребрами жесткости. Скорость перемещения крышки V=2 м/мин.
Портал предназначен для крепления и перемещения электронных пушек мощностью 30 и 60 кВт. Пушки перемещаются в трех координатах, а также имеют возможность вращаться в горизонтальном и вертикальном положениях. Портал состоит из 2-х опорных кареток, двух стоек с поперечной балкой, привода перемещения портала, траверсы, каретки траверсы.
Траверса предназначена для крепления и перемещения каретки траверсы. Траверса совершает вертикальное перемещение. Траверса выполнена из сварной балки коробчатой формы из нержавеющей стали.
Каретка траверсы предназначена для возвратно-поступательного перемещения вдоль траверсы пушки, механизма подачи присадочной проволоки от приводного винта, который имеется в траверсе. Каретка состоит из сварного корпуса, на котором закреплены опорные и центрирующие ролики.
Пневмопитание предназначено для подачи сжатого воздуха в один из 4-х воздухораспределителей (4 пневмоцилиндра). Воздушная панель состоит из панели, на которой закреплены вентиль, фильтр, редуктор давления, отстойник и коллектор на 4 воздухораспределителя.
Привод каретки предназначен для перемещения кареток для плоских или цилиндрических изделий в зону сварки или на позиции загрузки-выгрузки.
Каретка цилиндрических изделий предназначена для сварки тел вращения в горизонтальной и вертикальной осях. Каретка состоит из следующих узлов: коробки распределительной, вращателя горизонтального, вращателя вертикального, каретки. Вращатель состоит из электродвигателя типа ПБСТ-33 и редуктора. Вращатель горизонтальный предназначен для закрепления и вращения изделия в горизонтальной плоскости. Вращатель состоит из шпиндельного узла с планшайбой и корпуса. Корпус выполнен из нержавеющей стали. На корпусу крепится три тормоза, на которые должны гасить дисбаланс изделия.
Вращатель вертикальный предназначен для закрепления и вращения свариваемого изделия в вертикальной плоскости. Вращатель состоит из шпиндельного узла и привода.
Люнет предназначен для центровки длинных изделий, которые расположены в горизонтальной плоскости. Люнет состоит из корпуса с направляющими и панели. Длина продольного перемещения люнета 1000 мм. Панель перемещается от ручного привода на величину 200 мм.
Каретка предназначена для крепления всех узлов, входящих в комплекс каретки цилиндрических изделий и привод каретки с помощью которого каретка закатывается в вакуумную камеру или на позицию загрузки-выгрузки. Корпус каретки сварной из нержавеющей стали.
Станина является местом, куда выезжает каретка и производится загрузка-разгрузка кареток. Станина выполнена сварной из стали Ст3.
5.4 Принцип работы установки
Сборочно-сварочная оснастка с изделием устанавливается на каретке и крепится к ней. Движение каретки происходит от привода каретки. Энергопитание привод получает от энергоцепи, с которой каретка соединена через кронштейн и штепсельный разъем. На каретке для крепления оснастки с изделием находятся опорные ролики (10 шт.), приводной вал с шестерней, бортовые (центрирующие) ролики (4 шт.), ложементы для крепления оснастки, линейка (база) для выставления свариваемого стыка в плоскости сварки, кронштейн для нажатия на конечный выключатель ВК-200Б в конце хода тележки, которая представляет собой сварную конструкцию из листовой нержавеющей стали Х18Н10Т. Каретка цилиндрических изделий предназначена для сварки тел вращения в горизонтальной и вертикальной осях. Она состоит из распределительной коробки и горизонтального и вертикального вращателей.
С пульта управления №1, расположенного с правой рабочей части вакуумной камеры, дается команда на опускание перекидных направляющих в горизонтальное положение (вакуумная камера открыта) до упора на раму камеры.
От кнопки пульта №1 дается команда на перемещение каретки с изделием в вакуумную камеру на позицию сварки. После – остановка каретки в вакуумной камере от срабатывания конечных выключателей ВК-200Б.
С пульта управления №1 дается команда на подъем перекидных направляющих в вертикальное исходное положение. При верхнем положении перекидных направляющих с пульта №1 дается команда на привод крышки вакуумной камеры. Крышка перемещается в крайнее положение «Закрыто» и останавливается. С пульта №1 дается команда на прижим крышки вакуумной камеры к торцу вакуумной камеры.
Закрывается электромагнитный натекатель ДУ-160. Включается автоматическая система откачки вакуумной камеры до остаточного давления 5·10-5 мм рт. ст. При остаточном давлении 5·10-5 мм рт. ст. производится вывод электронной пушки на позицию сварки. На холостом режиме производится контрольный проход электронным лучом вдоль свариваемого стыка. После контрольного прохода производится сварка стыка.
Визуальное наблюдение и управление процессом сварки производится с пультов, расположенных на площадке оператора, а также через смотровые окна крышки вакуумной камеры диаметром 300 мм. Площадка оператора имеет возможность продольного и вертикального перемещения по лицевой стороне камеры.
После окончания процесса сварки с пульта вакуумной станции дается команда на закрывание шиберных затворов СПЛП-900 и открывается натекатель ДУ-160. Производится напуск воздуха в вакуумную камеру до атмосферного давления.
С пульта №1 дается команда на открывание вакуумной камеры. Затем дается команда на опускание перекидных направляющих станины в вакуумную камеру и команда на выезд каретки с изделием из камеры. В крайнем исходном положении на станине каретка останавливается от конечного выключателя ВК-200Б.
Производится снятие изделия с каретки. Цикл сварки для плоских изделий повторяется снова.
При сварке цилиндрических изделий порядок работы такой же, как и при сварке плоских изделий.
Свариваемое изделие закрепляется на каретке цилиндрических изделий. Управление движением каретки, опусканием направляющих и управление движением второй крышки вакуумной камеры руководится со второго пульта №2, расположенного с левой лицевой стороны вакуумной камеры.
5.5. Принцип действия приспособления для сварки водила II ступени
Перед установкой изделия на приспособлении отвинчивается болт позиции 27, снимается планка позиции 15, отодвигается подвижная стойка позиции 2.
На оправку позиции 1 с помощью кран-балки одевается водило II ступени, собранное на прихватках. С одной стороны оно крепится, упираясь на цилиндрическое кольцо, и прижимается восьмью болтами (позиции 29) для обеспечения точного фиксирования и избежания отклонений от вертикальности боковых торцев детали. С другой стороны, водило фиксируется с помощью насадки на коническое кольцо оправки.
Затем снова на хвостовую часть оправки одевается подвижная опора позиции 2 и планка позиции 15, которая привинчивается четырьмя болтами (позиции 27).
Для сварки водила II ступени необходимо поочередно настраивать электронную пушку на каждый стык внутри вакуумной камеры. Это обеспечивается соединением оправки позиции 1 через планку позиции 15, втулку позиции 8 и поводок позиции 4, соединенных с помощью двух болтов позиции 26 и гаек позиции 31 с поворачивающей системой звездочка – редуктор – электродвигатель. При этом оправка с изделием поворачивается при помощи роликов, расположенных в подвижных опорах позиции 2.
6. Выбор параметров режима сварки
6.1 Параметры режима ручной аргонодуговой сварки.
Сила сварочного тока – Iсв=95 А
Напряжение на дуге – Uд=32 В
Обратная полярность тока
Положение шва – нижнее
6.2 Параметры режима электронно-лучевой сварки
Мощность – 30 кВт
Ускоряющее напряжение – Uуск=60 кВ
Сила сварочного тока – Iсв=700 мА
Скорость сварки – Vсв=30 см/мин
Круговая развертка электронного луча – Ш2 мм
7. Расчет норм времени на сварочные операции
7.1 Расчет норм времени для сборочно-сварочной операции (ручная аргонодуговая сварка неплавящимся электродом)
1. Расчет основного времени
 ,
где
 -
скорость сварки,
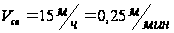
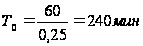
2. Расчет вспомогательного времени, зависящего от дины шва
Принимаем ([3], с. 130) нормы времени на все элементы вспомогательной работы при сварке стыкового шва
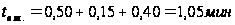 на
 шва
3. Расчет вспомогательного времени, связанного с изделием и работой оборудования
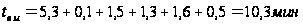
Всего норма вспомогательного времени составит
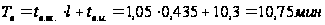
4. Расчет подготовительно-заключительного времени
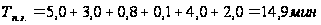
5. Определение
коэффициента
к оперативному
времени. Для
единичного
производства
коэффициент,
учитывающий
затраты времени
на обслуживание
рабочего места,
на отдых и
естественные
надобности,
будет
 ([3], с. 137)
6. Определение нормы штучного времени.
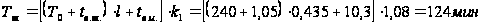
7.2 Расчет норм времени для электронно-лучевой сварки
1. Скорость
сварки
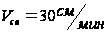
Длина
шва
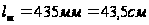
Время сварки одного шва
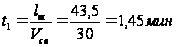
2. Общее время сварки
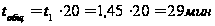
3. Время на вакуумирование
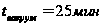
4. Общее время изготовления корпуса водила II ступени
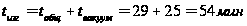
8. Выбор метода контроля
8.1 Характеристика характерных дефектов
Для сварных соединений всех титановых сплавов в той или иной степени характерны две проблемы: замедленное разрушение и пористость шва.
Замедленное разрушение объясняется образованием в сварном соединении так называемых пиков концентрации водорода, которые совпадают с пиками концентрации сварочных напряжений, расположенными вблизи линии сплавления.
Со временем водород превращается в гидриды с увеличением объема, что способствует образованию трещин в околошовной зоне, вызывая замедленное разрушение. Негативное влияние водорода усиливается остаточными сварочными напряжениями.
Основными мерами борьбы с замедленным разрушением сварных соединений титановых сплавов являются уменьшение содержания водорода в основном металле и отжиг после сварки.
При электронно-лучевой сварке можно, не вынимая изделия из камеры, выполнить так называемый локальный отжиг, прогревая зону термического влияния пучком, сканирующим по растровой развертке. Это снижает концентрацию водорода, перераспределяет остаточные напряжения и уменьшает склонность сварного соединения к замедленному разрушению.
Наиболее распространенными дефектами для сплава ПТ-3В являются поры и холодные трещины.
Поры в сварном шве – это дефекты сварного шва в виде полости округлой формы, заполненной газом. Поры в сварных соединениях чаще всего располагаются в виде цепочки пор по зоне сплавления. Они снижают статическую и динамическую прочность соединений.
В отношении пористости при сварке титановых сплавов существуют две основные точки зрения.
Согласно первой, пористость определяется поступлением в сварочную ванну готовых газовых зародышей, возникших вследствие пиролиза загрязнений и разложения влаги на плотно сжатых поверхностях стыка. Те, кто придерживается этой точки зрения, рекомендуют уменьшать шероховатость кромок путем шабрения и полирования, использовать травление и «тепловую» очистку кромок, а также применять гарантированный зазор в стыке и выполнять газоотводящие каналы на торцевых поверхностях стыка.
Согласно второй точке зрения, непременным условием пористости является перенасыщение металла всей сварочной ванны газами, и в первую очередь водородом, или локальное перенасыщение жидкого металла ванны непосредственно меняя растворимость водорода в металле.
С этой позиции основными способами борьбы с пористостью можно считать снижение концентрации водорода в сварной ванне и обеспечение оптимальных условий кристаллизации, а в качестве технологических мер уменьшения пористости в швах рекомендуются изменение погонной энергии, применение повторных проходов, использование импульсных режимов и осцилляции пучка.
Для получения
беспористых швов необходимо
обеспечить
требуемую
чистоту основного
металла и сварочных
материалов,
сварку выполнять
на оптимальных
режимах с соблюдением
всех требований
технологических
процессов.
Холодные трещины возникают в результате повышенного содержания кислорода, азота и водорода в сварном соединении в сочетании с растягивающими напряжениями первого рода (остаточными сварочными от внешней нагрузки).
Трещины такого типа могут возникать сразу же после сварки, а также после вылеживания сварных соединений до нескольких лет (процесс замедленного разрушения в результате выпадения гидридов титана).
При повышенном содержании водорода трещины возникают от напряжений второго рода и распространяются под действием напряжений первого рода.
Радикальными мерами борьбы с холодными трещинами являются:
Снижение содержания газов в основном и присадочном металле: Н2<0,008%, О2<0,1–0,15%, N2<0,04%;
Соблюдение технологии сварки для предотвращения попадания паров воды и вредных газов в зону сварки;
Снятие остаточных сварочных напряжений;
Предотвращение наводораживания металла в процессе изготовления деталей.
Основные виды дефектов, встречающиеся при ЭЛС титановых сплавов приведены на рис. 3, а причины их возникновения в таблице 4.
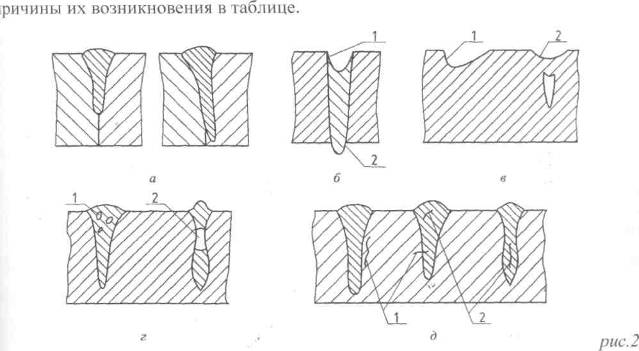
Таблица 4
| Наименование дефекта | Причины возникновения дефекта |
| Непровар (рис. 3, а) |
1. Недостаточная мощность луча 2. Погрешность совмещения луча с плоскостью стыка 3. Намагничиваемость детали |
| Неполномерность (1) и провисание (2) (рис. 3, б) |
1. Завышена мощность луча 2. Занижена скорость сварки 3. Металлургическая нестабильность ванны |
| Кратер в месте окончания шва (1) и высоковольтного пробоя (2) (рис. 3, в) |
1. Резкое изменение мощности и плоскости луча (пробой, аварийное отклонение) 2. Выброс металла ванны в результате металлургической нестабильности ванны |
| Поры (1) и раковины (2) (рис. 3, г) |
1. Плохая очистка свариваемой поверхности от влаги и органических загрязнений. 2. Высокая газонасыщенность металла 3. Высокая скорость сварки 4. Неблагоприятная форма шва |
| Трещины в шве (1) и околошовной зоне (2) (рис. 3, д) |
1. Малая деформационная способность металла в температурном интервале хрупкости 2. Неправильно подобранный режим по погонной энергии и току фокусировки 3. Нетехнологичность конструкционного узла 4. Большие внутренние напряжения |
8.2 Способы устранения дефектов при ЭЛС
Большинство поверхностных дефектов, возникающих при ЭЛС, могут быть исправлены дуговыми способами сварки. Иногда и внутренние дефекты шва исправляются выборкой дефектного места механическими способами и последующей их дуговой подваркой с присадочным материалом.
 Однако
в ряде случаев,
особенно при
ЭЛС тугоплавких
и химически
активных металлов,
возникшие
дефекты целесообразно
устранять с
помощью электронного
пучка.
Поверхностные дефекты целесообразно устранять повторными так называемыми косметическими проходами. Они осуществляются на минимально необходимую глубину на мягких режимах, т.е. с большими степенями недофокусировки или перефокусировки, когда швы не имеют корневой пилы (рис. 4).
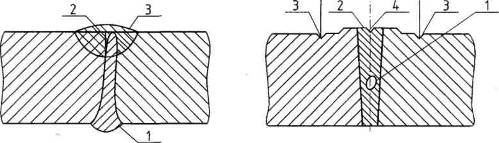
Рис. 4. Заварка поверхностного дефекта
1-основной проход;
2-непровар
3-подварочный проход
Рис. 5. Схема разметки центра шва по контрольным рискам
1-дефект шва;
2 – технологический припуск;
3-контрольные риски
4-риска разметки центра шва
Часть внутренних дефектов исправляют на рабочем режиме. Для этого линию стыка определяют, ориентируясь на контрольные риски (рис. 5) или какие-то базы не самой детали.
Можно переплавлять не всю длину шва, если дефект точечный, а лишь небольшой участок.
 Если
глубина дефекта
небольшая, то
заварку осуществляют
на больших
степенях
расфокусировки
исключающих
образование
корневой пилы.
При большой глубине залегания дефектов повторный проход осуществляют на полной мощности с установкой технологических подкладок для выведения в неё корневых дефектов. Ввод мощности осуществляют либо при неподвижном луче, либо при малой скорости, потом включают рабочую скорость. Аналогичным образом поступают и при окончании: сначала необходимо остановить движение или снизить скорость сварки, а потом уменьшать мощность пучка.
В место окончания подварки можно ввести дополнительный материал в виде пластины (рис. 6), а после окончания подварки расплавить его, чтобы заполнить кратер.
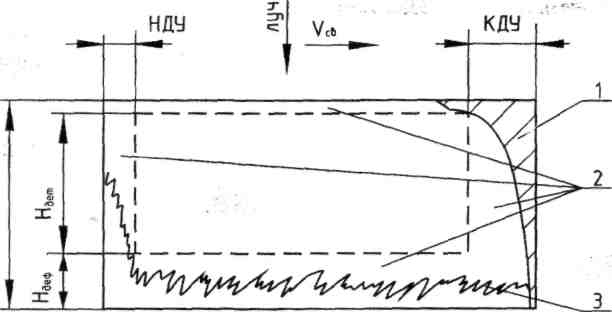
Рис. 6. Устранение дефектов повторной переваркой шва на всю глубину
1-деталь; 2-технологическая подкладка; 3-дефекты подлежащие исправлению; 4-подварочный проход; 5-накладка в место окончания подварки
8.3 Выбор методов контроля качества сварного соединения
После выполнения сварочных работ необходимо проконтролировать качество полученного сварного соединения. В контроль сварного соединения входят:
– входной контроль;
– контроль внешним осмотром;
– цветная капиллярная дефектоскопия;
– ультразвуковая дефектоскопия;
– испытания на твердость.
Входной контроль.
Входной контроль исходных материалов.
Качество сварки можно обеспечить при условии, если качество исходных материалов (основного металла, электродов, сварочной проволоки, защитного газа и т.п.) удовлетворяет предъявляемым к ним требованиям. Прежде всего, устанавливают соответствие сертификатных данных на все исходные материалы данным, требуемым согласно технологическому процессу сварки конструкций. Затем осматривают материалы и дополнительно проверяют их качество в соответствии с нормативной документацией.
Основной металл в виде литых заготовок проверяют на наличие пор, усадочных раковин и трещин. Особое внимание обращают на зоны, подлежащие сварке. Эти места должны быть тщательно очищены от грязи, масла, краски, ржавчины и других загрязнений. Прокат проверяют на наличие расслоений, окалины, равномерности толщины листа и на равномерность распределения примесей, особенно серы, по сечению листов и профилей.
Электроды проверяют на равномерность толщины покрытия, на наличие в нем трещин и других механических повреждений, а также наличие или отсутствие коррозии стрежня. Выполняют пробную сварку, чтобы установить характер плавления электродного стержня и покрытия, легкость отделения шлаковой корки и качество формирования сварного шва (жидкотекучесть расплавленного металла, разбрызгивание и наличие внешних дефектов.) образование козырька и пр.
Сварочную проволоку проверяют на чистоту поверхностей от окислов, смазки и загрязнений, расслоений и закатов. При соответствии свойств проволоки сертификату и требованиям стандартов, имеющиеся загрязнения (кроме окислов) могут быть очищены механическим или химическим способами. За последние годы увеличивается поставка проволоки с покрытием из меди. Оно исключает образование ржавчины и способствует получению качественных сварных швов.
Защитные газ – аргон при наличии сертификатов завода-изготовителя подвергают контролю только в том случае, если в сварных швах, выполненных с его использованием, обнаруживают недопустимые дефекты. Тогда
проверяют газ на наличие или отсутствие вредных примесей и влаги. Последнюю проверяют по температуре точки росы.
Свариваемость – свойство металла (или сочетание металлов) образовывать при установленной технологии сварки соединение, отвечающее требованиям, обусловленным конструкцией и условиями эксплуатации изделия.
Проверка исходного материала на свариваемость должна предшествовать принятию решения об использовании тех или иных материалов в сварной конструкции. В соответствии с указанным, свариваемость контролируют в двух случаях:
1. При выборе материалов и разработке технологам сварки, т.е. при подготовке производства на стадии проекта;
2. При запуске материалов в производственный цикл, т.е. при технологической подготовке производства.
Вторая проверка связана с возможными отклонениями плавок основного металла, проволоки, а также партий электродов и флюсов от сертификатных значений.
Контроль оборудования и оснастки.
Качество сварных соединений в большей степени зависит от исправной работы сварочного оборудования. Цель и назначение данного вида контроля – обеспечить поддержание сварочного оборудования в рабочем состоянии в соответствии с паспортными данными. Оборудование для дуговой сварки должно обеспечивать устойчивое горение дуги, требуемую точность и правильность регулировки режима сварки (Iсв, Uд, Vп и т.д.). Эти параметры подлежат тщательной проверке каждый раз перед пуском оборудования и в процессе производства.
Используемые в производстве приборы (амперметры, вольтметры и т.д.), установленные на сварочных машинах или рабочих местах, инструмент периодически подвергаются метрологическому надзору и при необходимости ремонту. Контролю подвергаются также электрическая аппаратура и механизмы передвижения и др.
В значительной мере качество сварного соединения зависит от качества используемой специальной оснастки и приспособлений. Сборочные приспособления должны обеспечивать требуемую прочность и жесткость, точное, быстрое и надежное закрепление элементов сварной конструкции, необходимую степень точности всех размеров свариваемой детали, узла, изделия; установку свариваемого объекта в положение, удобное для сварки, и д.р.
Эти требования должны быть отражены в технических условиях – на проектирование и изготовление приспособлений.
В процессе производства состояние приспособлений контролируют систематически и в сроки, установленные в зависимости от характера производства и выпускаемой продукции.
Контроль технологии.
Большое значение для обеспечения качества выпускаемой продукции имеет контроль в процессе производства. Внимательное и непрерывное наблюдение за состоянием оборудования, аппаратуры, приспособлений, приборов и инструментов, а также за ходом выполнения сварочных операций каждым сварщиком позволяет своевременно обнаружить дефекты сварки и принять меры по устранению причин их образования. Контроль технологии изготовления сварных изделий включает проверку подготовленных к сварке заготовок, исправности сварочных приспособлений, сборки изделий под сварку, состояния сварочных материалов, сварочного оборудования и соблюдения установленных режимов сварки. У подготовленных к сварке заготовок проверяют форму, размеры и геометрию разделки кромок, а также отсутствие на их поверхностях загрязнений, ржавчины, влаги.
У сварочных приспособлений контролируют исправность зажимных устройств, пригодность установочных поверхностей, а также флюсовых, медных и угольных подкладок и теплоотводящих элементов. Режимы сварки контролируют в первую очередь по току, напряжению и скорости в установленных пределах. Контроль ведут визуально по приборам и по внешнему виду сварного шва. При изготовлении ответственных конструкций и при серийном производстве ведут непрерывную запись параметров режима с помощью самопишущих приборов.
Контроль заготовки и сборки.
Внешнему осмотру подвергают свариваемые материалы для выявления вмятин, заусенцев, окалины, ржавчины, окислов и т.д.
Проверяют качество подготовки кромок под сварку и сборку заготовок. К основным контролируемым размерам собранных под сварку деталей относят зазор между кромками и притупление кромок – для стыковых соединений без разделки кромок, притупление кромок и угол их разделки – для соединений с разделкой кромок. Для измерения и проверки, указанных выше параметров применяют специальные шаблоны или универсальный инструмент. Детали, узлы или изделия, собранные под сварку с отклонением от технических условий или установленного технологического процесса, бракуют. Средства, порядок методы контроля предусматриваются технологическим процессом производства.
Контроль внешним осмотром
Внешним осмотром невооруженным глазом или с помощью лупы выявляют прежде всего дефекты швов в виде трещин, подрезов, свищей, прожогов, наплывов, непроваров в нижней части швов. Многие из этих дефектов, как правило, недопустимы и подлежат исправлению. При осмотре выявляют дефекты формы швов, распределение чешуек и общий характер распределения металла в усилении шва.
Сварные швы часто сравнивают по внешнему виду со специальными эталонами. Геометрические параметры швов измеряют с помощью шаблонов и измерительных инструментов.
Только после внешнего осмотра изделие подвергают каким-либо физическим методам контроля для определения внутренних дефектов. Тщательный внешний осмотр – обычно весьма простая операция – может, тем не менее, служить высокоэффективным средством предупреждения и обнаружения дефектов.
Цветная капиллярная дефектоскопия
Капиллярный метод контроля проникающими веществами позволяет выявлять внутренние дефекты, выходящие на поверхность. Он заключается в том, что на поверхность изделия наносят индикаторную жидкость – пенетрант, который имеет характерный цветовой фон.
После очистки поверхности от пенетранта наносят проявитель, который вытягивает его из полости дефекта. На поверхности изделия появляется рисунок шириной 0,05–0,3 мм, который виден невооруженным глазом или при помощи лупы с небольшим увеличением.
Для контроля используем цветную дефектоскопию, при которой проникающая жидкость (пенетрант) образует на белом фоне проявителя красный индикаторный рисунок. Красный цвет вследствие особенностей восприятия глазом человека обеспечивает большую вероятность обнаружения индикаторных рисунков, имеет высокую контрастность и легко позволяет отличить микротрещины от рисок и заусенец.
Перед капиллярным контролем необходимо удалить с поверхности изделия лакокрасочные, силикатные и др. покрытия, так как их дефекты могут нести ложную информацию о дефектах сварного соединения. Также обязательно удаляются окисные пленки и жидкие загрязнения, которые заполняют полость дефекта и оказывают разбавляющее действие на индикаторную жидкость, что может изменить и ее свойства. Значение размеров выявляемых дефектов зависят от класса чувствительности и приведены в таблице 4.
Таблица 5
| Класс чувствительности | Ширина, мкм | Глубина, мкм | Протяженность, мм |
| II | до 10 | до 100 | до 1 |
Технология капиллярной дефектоскопии.
1. Подготовка детали к контролю.
Сводится к промывке детали. Промывку осуществляют водой. Водой удаляют остатки моющих водных средств, механические нерастворимые загрязнения.
Деталь промывают по несколько раз горячей и холодной водой, затем ее высушивают.
2. Заполнение полости дефектов пенетрантом.
Осуществляют капиллярным способом. Пенетрант наносят на контролируемую поверхность и выдерживают в течение определенного времени. Время проникновения зависит от характера дефекта (сквозной или тупиковый).
Для ускорения процесса пропитки деталь могут подогревать При подогреве уменьшается вязкость и поверхностное натяжение жидкости, улучшается смачиваемость.
3. Удаление пенетранта с поверхности изделия.
Осуществляется промывкой водой или очищающей жидкостью и последующей протиркой или сушкой.
4. Нанесение проявителя.
Оптимальная толщина слоя проявителя составляет 1 – 15 мм.
Используем механическое распыление проявителя, которое производится струей воздуха или инертного газа. Этот