Разработка технологии сварки корпуса водила II ступени
5. Проявление дефектов.
Осуществляется самым рациональным – тепловым методом. Изделие обдувают струей теплого воздуха с температурой 70–800С.
6. Осмотр изделия и анализ индикаторных следов дефектов.
Осмотр изделия производят в 3 этапа:
Визуальный осмотр изделия для оценки качества нанесения проявителя;
Общий осмотр поверхности изделия для обнаружения рисунка дефекта;
Анализ индикаторных рисунков выявляемых дефектов.
Убедившись, что проявитель нанесен качественно, производят общий осмотр поверхности изделия невооруженным глазом или с помощью лупы двукратного увеличения. Эта операция выполняется через 3–5 мин после нанесения проявителя, а через 20–25 мин проявляются следы мелких дефектов и ведется анализ индикаторных рисунков в полной мере.
Полный осмотр предполагает изучение месторасположения рисунка, цвет, яркость, направление рисунка. Необходимо отличать истинные дефекты от ложных.
7. Удаление дефектоскопических материалов.
Осуществляется протиркой ветошью с применением воды.
Пенетрант: керосин – 80%, масло трансформаторное – 15%, скипидар – 5%, краситель 5С – 10г/л.
Очищающая жидкость: ОЖ-3.
Проявитель: каолин 600–700 г. на 1 л воды.
Метод проявления – суспензионный.
Класс чувствительности – II.
Ультразвуковая дефектоскопия
Ультразвуковой контроль основан на исследовании процесса распространения упругих колебаний с частотой 0,5–25 МГц в контролируемом изделии.
Для УЗК используем импульсный эхо-метод с использованием дефектоскопа УД2–12. Метод основан на регистрации эхо-сигнала от дефекта. На экране индикатора виден посланный зондирующий импульс I, отраженный от противоположной поверхности донный сигнал III, эхо-сигнал от дефекта II.
Время прихода сигнала II и III пропорционально глубине залегания дефекта и толщине контролируемого изделия. Для контроля используем наклонный (призматический) пьезопреобразователь.
Преимущества метода:
Высокая чувствительность;
Односторонний доступ к изделию;
Незначительная площадь механического контакта.
Недостатки метода:
Низкая помехоустойчивость к наружным отражателям
Резкое изменение амплитуды сигнала от ориентации дефекта;
Предельная чувствительность метода 0,1 мм2 для плоских дефектов и 0,9 мм2 для объемных дефектов. Применяют при контроле изделий толщиной от 4 до 2000 мм.
Поиск дефектов производится путем поперечно-продольного сканирования всей поверхности контролируемой зоны. В процессе перемещения пьезопреобразователь необходимо поворачивать вокруг своей оси на 10–150, чтобы обнаружить различно ориентированные дефекты. Акустический контакт обеспечивается легким нажатием руки на пьезопреобразователь с усилием Р=15 Н.
Используем контроль прямым и однократно отраженным лучом, который осуществляется перемещением пьезопреобразователь между точками 1 и 3 (рис. 2), что позволяет прозвучивать мертвую зону. Пьезопреобразователь перемещают по поверхности изделия от оси шва:
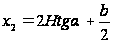 ,
где
 -
служит для
направленного
отражения
основной части
ультразвукового
пучка в контролируемую
область шва.
Контроль ведется
с одной стороны.
Определим
величину угла
ввода
 при прозвучивании
однократно
отраженным
лучом по формуле:
 ,
где
 -
ширина шва,
 ;
 -
толщина контролируемого
объекта,
 ;
 -
расстояние,
служащее для
направленного
отражения
основной части
ультразвукового
пучка в контролируемую
область шва,

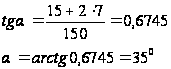
Определим
 и
 для титанового
сплава ПТ-3В
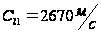 -
скорость продольной
волны в плексигласе
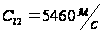 -
скорость продольной
волны в титановом
сплаве ПТ-3В
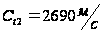 -
скорость поперечной
волны в титановом
сплаве ПТ-3В
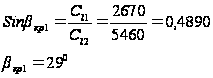
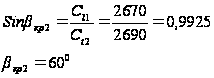
Определим
угол ввода луча
ультразвука
при использовании
пьезопреобразователя
с углом призмы
300 по формуле
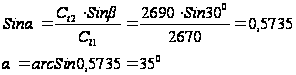
Определим, на какое расстояние перемещается пьезопреобразователь по поверхности изделия от оси шва
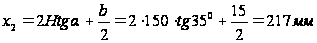
Испытания на твердость
Испытания на твердость производятся по ПК 796–65.
Твердость измеряют не менее, чем на пяти точках для каждого участка сварного соединения. Общий результат определяют как среднеарифметическое всех результатов. В протоколе испытания указывают тип образца, температуру испытания и наличие дефектов в изломе образца.
Сваривают электронно-лучевой сваркой пробные образцы из титанового сплава ПТ-3В и по макрошлифам измеряют в нескольких точках шва и околошовной зоны твердость (рис.), в нашем случае по Бринеллю.
9. Расчет на прочность
Момент сечения инерции относительно горизонтальной оси, проходящей через центр тяжести сечения
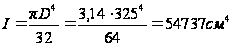
Момент сопротивления
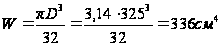
Наибольший изгибающий момент по середине оси
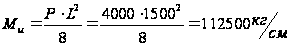 ,
где
 -
вес изделия
Максимальное напряжение изгиба
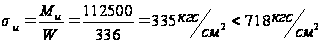
Список использованной литературы
1. Китаев А.М., Китаев Я.А. Справочная книга сварщика. – М.: Машиностроение, 1985.
2. Юрьев В.П. Справочное пособие по нормированию материалов и электроэнергии для сварочной техники. М., «Машиностроение», 1972.
3. Гитлевич А.Д., Животинский Л.А., Жмакин Д.Ф. Техническое нормирование технологических процессов в сварочных цехах. Москва, 1962.
4. Акулов В.И. Сварка в машиностроении. Справочник в 4-х томах. М., Машиностроение, 1978.
5. Волченко В.Н. Сварка и свариваемые материалы. Справочник в 3-х томах. М., Издательство МГТУ им. Н.Э. Баумана, 1998.
6. Моисеев В.Н. Сварные соединения титановых сплавов. М., Металлургия, 1979.
7. Волченко В.Н. Контроль качества сварки. М., Машиностроение, 1975.
8. Севбо П.И. Конструирование и расчет механического сварочного оборудования. – Киев, наук. думка, 1978.