Объемная штамповка и обработка металлов резанием
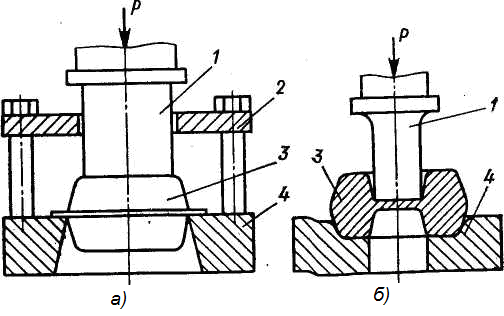
Схемы обрезки заусенца (а) и пробивки пленки (б)
1.8.2 Правка штампованных поковок
Правку штампованных поковок выполняют для устранения искривлений осей и искажения поперечных сечений, возникающих при затрудненном извлечении поковок из штампа, после обрезки заусенца, а также после термической обработки. Крупные поковки и поковки из высокоуглеродистых и высоколегированных сталей правят в горячем состоянии, либо на обрезном прессе (обрезной штамп совмещается с правочным), либо на отдельной машине (установленной рядом со штамповочным оборудованием).
Мелкие поковки можно править в холодном состоянии после термической обработки.
1.8.3 Очистка поковок от окалины
Очистка поковок от окалины облегчает условия работы режущего инструмента при последующей обработке резанием, а также контроль поверхности поковок. Очистку осуществляют в барабанах, дробью, травлением.
В барабанах поковки очищают следующим образом. Поковки загружают в барабан с наклонной осью вращения, в котором находятся стальные звездочки. При вращении барабана поковки трутся и ударяются друг о друга и о звездочки, благодаря чему окалина сбивается. При очистке тяжелых поковок на их поверхности образуются забоины, поэтому таким способом их не очищают.
Дробеструйная очистка заключается в том, что металлическая дробь размером 1-3 мм с большой скоростью ударяет о поверхность поковки и сбивает с нее окалину. Скорость дроби сообщает сжатый воздух в специальных аппаратах. Этим способом очищают мелко- и среднегабаритные поковки.
Травлением
в водных растворах
кислот, нагретых
до 40-60
 С,
очищают крупногабаритные
поковки сложных
конфигураций.
1.8.4 Калибровка поковок
Калибровка поковок повышает точность размеров всей поковки или отдельных ее участков. Таким образом, последующая механическая обработка устраняется полностью или ограничивается только шлифованием. Различают плоскостную и объемную калибровку.
Плоскостная калибровка служит для получения точных вертикальных размеров на одном или нескольких участках поковки, ограниченных горизонтальными плоскостями (рисунок б). При плоскостной калибровке поковку правят в холодном состоянии на кривошипно-коленных прессах (рисунок а). Механизм кривошипно-коленного пресса обеспечивает получение больших усилий на ползуне 2 при сравнительно малом крутящем моменте на валу 1.
Поскольку
калибруют с
небольшой
степенью деформации
(менее 5-10%), необходимо
заранее при
штамповке
предусматривать
припуск на
калибровку.
Причем с увеличением
припуска точность
размеров после
калибровки
уменьшается,
а качество
поверхности
улучшается.
Обычная точность
после калибровки
составляет
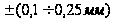 ,
а допуск при
калибровке
с повышенной
точностью в
2 раза меньше.
Объемной калибровкой (рисунок в) повышают точность размеров поковки в разных направлениях и улучшают качество ее поверхности. Калибруют в штампах с ручьями, соответствующими конфигурации поковки.
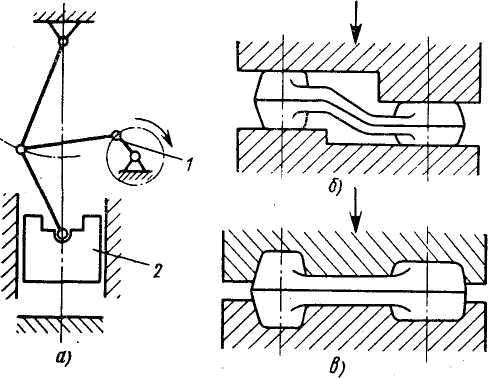
Кинематическая схема кривошипно-коленного пресса (а) и схемы плоскостной (б) и объемной (в) калибровок.
1.8.5 Контроль качества
Контроль качества необходим не только для готовых поковок, но и для условий их изготовления на всех этапах, начиная от получения исходных заготовок.
При контроле готовых поковок их осматривают, выборочно измеряют геометрические размеры, твердость. Несколько поковок из партии иногда подвергают металлографическому анализу и механическим испытаниям. Внутренние дефекты в поковках определяют ультразвуковым методом контроля и рентгеновским просвечиванием.
1.9 Расчётная часть
Деталь, подлежащая изготовлению, представляет собой зубчатое колесо.
Материал детали – сталь 40 ГОСТ 1050-88.
Производство серийное.
В качестве заготовки используем поковку, штампуемую на паровоздушном молоте двойного действия в открытом штампе.
Нагрев заготовок – индукционный.
Определение массы детали.
Для определения массы детали найдём объём поковки. Для этого разбиваем деталь на геометрически простые части (рис.1).
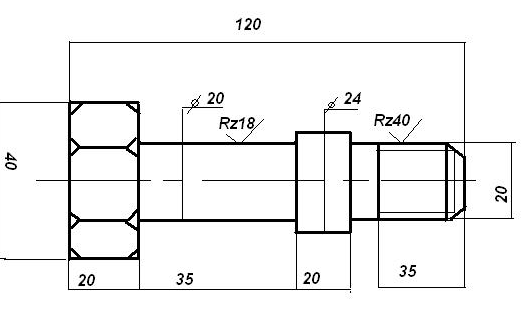
Рис.1.Расчётный эскиз детали.
V1= 20*40=800 мм3
V2= 20*35=700 мм3
V3= 20*24=480 мм3
V4= 20*35=700 мм3
V5= (120-20-20-35-35)*20=300 мм3
Объём детали
Vд=V1+V2+V3+V4+V5=800+700+480+700+300=2980мм3=3 см3
Масса детали
Mд=ρVд, где ρ=7,85г/см3 – плотность стали,
Mд=7,85*3=23,55 г = 0.024 кг.
Конструирование поковки.
Определяем расчётную массу поковки
Mпр=Mд*Kр,
Для поковки зубчатого колеса принимаем Kр=1,7, тогда Mпр=0,024*1,7=0,04 кг
Основные припуски на обработку цилиндрических поверхностей колеса:
1) Ш40 – 2,7 мм
2)120 – 2,3 мм.
Основные припуски на обработку торцов поковки в размер:
1)60(Ra2,5)
Торец А детали находится на расстоянии 25 мм от её базовой поверхности. Поэтому припуск на обработку этого торца равен 2,0 мм.
Торец Б удален от базовой плоскости на 28 мм. Припуск на обработку торца Б-2,3 мм
Расстояние между плоскостью С зубчатого колеса и базовой плоскостью – 6 мм. Припуск на подрезку торца С равен 2,0 мм. Аналогично припуск на подрезку торца D равен 2,0 мм.
Дополнительный припуск на обработку поковки зубчатого колеса, учитывающий:
1)Смещение плоскости разъёма штампа-0,3 мм.
2)Отклонение от плоскостности – 0,5 мм.
Величина штамповочного уклона для поковки, штампованной на молоте
-на наружной поверхности-70
-на внутренней поверхности - 100
Определение номинальных размеров поковки.
Диаметральные размеры поковки:
1) 40+(2,7+0,3)*2=46 мм;
2) 120-(2,3+0,3)*2=114,8 мм. Принимаем 115 мм.
3) расстояние от базовой плоскости до торца А заготовки
25+2+0,5=27,5 мм
расстояние от базовой плоскости до торца Б заготовки
25+2+0,5=27,5 мм.
Соответственно расстояние от базовой плоскости до торцов С и D поковки
6+2+0,5=8,5 мм.
14+2+0,5=16,5 мм.
Для определения наружного диаметра поковки Dп в плоскости разъёма штампа используем расчётную схему на рисунке 2.
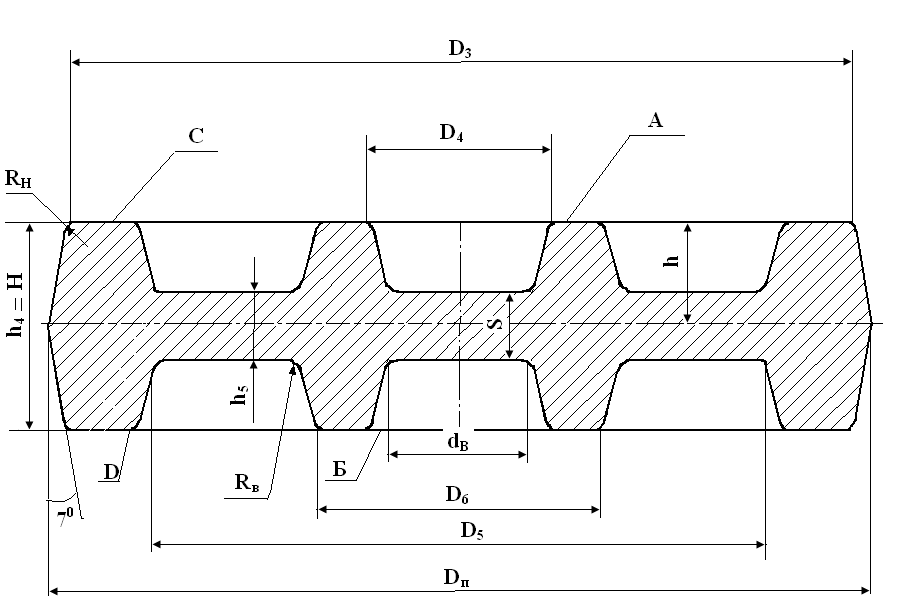
Рис.2. Расчётный эскиз поковки.
Dп=Dз+2*0,5tg70=232+2*12,5*tg70=235 мм.
Толщина перемычки, образующейся при прошивке полости под отверстие, определяется по формуле
S=0,45√D4-0,25h-5+0,6√h
S=0,45√45-0,25*30-5+0,6√30=5,8 мм
Диаметр пробиваемого отверстия
dв=D4-2(h-0,5S)*tg100=45-2(30-0,5*5,8)*0,17=35,78 мм.
Принимаем dв=35,8 мм.
Назначение радиусов наружных углов производится по ГОСТ 7505-89.
Для поковки массой 15 кг при глубине полости ручья штампа h=30 мм минимальная величина радиуса закругления - 2,5 мм. Rн примем равным 3,6 мм. Величина радиуса Rв закругления внутренних углов устанавливается примерно1..6 мм., примем Rв равным 6 мм.
Расчёт исходной заготовки под штамповку.
В качестве исходной заготовки предусматривается использование штучной заготовки из проката обычной точности
В общем случае исходной заготовки
Vз=K(Vп+Vпер+Vо), где K-коэффициент, учитывающий угар металла.
Vп – объём поковки, Vпер – объём перемычки, Vо – объём облоя.
При индукционном нагреве К=1,01
Vз= 1,01(Vп+Vпер+Vо)
Определение объёма поковки.
С учётом размеров поковки и их предельных отклонений, имеем:
1)D1=236,35 мм;
2)D2=198,65 мм;
3)d3=86,4 мм;
4) d4=39,8 мм;
5) h1=30,9 мм;
6)h2=18,9 мм;
7)h3=65,9 мм;
Объём венца поковки
V1=π(D12-D22)*h1/4=397996 мм3
Объём полотна
V2=π(D22-d32)*h2/4=474962 мм3
Объём ступицы
V3=π(d32-d42)*h3/4=304383 мм3
Общий объём поковки
Vп=V1+V2+V3=1177341 мм3=1177,3 см3
Масса поковки
Mп=ρVп=9241,8 г=9,2 кг.
Определение объёма перемычки.
Объём перемычки определяется по эскизу поковки.
Vпер = πdB2S/4=5838 мм3
Масса перемычки Mпер=0,04 кг.
Определение массы облоя.
Vo=K1PпS3, где
К1=0,55-коэффициент заполнения металлом облойной канавки;
Pп- периметр поковки по линии обреза облоя;
S3 – площадь поперечного сечения облойной канавки.
Для заготовки поковки колеса
Pп=πDп=738,2 мм
Тогда Vo=81608 мм3
Масса облоя Мо=0,635 кг.
Объём исходной заготовки под штамповку
Vз=1277,4 см3
Масса исходной заготовки
Мз = 10 кг.
Расчёт размеров исходной заготовки.
Диаметр исходной заготовки
Dзаг=1,083√Vз/2,3=88,7 мм.
По сортаменту выбираем заготовку ближайшего большего диаметра
Dзаг=90 мм.
Длина исходной заготовки
L=V3/F3, где F3 – площадь поперечного сечения заготовки
L=4V3/πDзаг2=200,8 мм.
Допуск на длину 0,8 мм.
Переходы штамповки.
Для рассматриваемого случая h4/h5>1,3 штамповку заготовки зубчатого колеса проводят за два перехода – осадку и окончательную штамповку.
На рисунке 3 изображены: а) исходная заготовка; б) заготовка после осадки; в) отштампованная заготовка.
Осадку заготовки рекомендуется производить до диаметра Do немного меньшего диаметра поковки D3=232 мм, поэтому диаметр заготовки после осадки примем Do=230 мм.
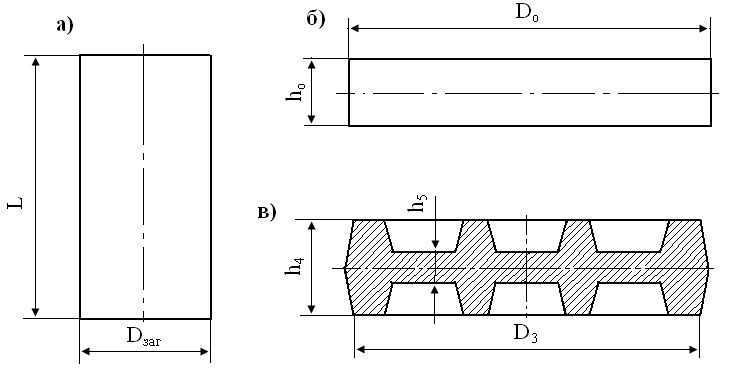
Рис.3. Переходы при штамповке поковки зубчатого колеса
Исходя из условия равенства объема металла исходной заготовки и её объёма после осадки
πDзаг2L/4=πD02h0/4
Определим высоту заготовки после осадки:
h0=4πDзаг2L/4πD02=30,6 мм.
Второй переход - окончательная штамповка – выполняется в чистовом ручье штампа.
Обрезку облоя и пробивку отверстия производят на прессе, используя для этой цели штамп последовательного или совмещённого действия.
Определение массы падающих частей молота.
Выбор оборудования.
Масса падающих частей молота при штамповке заготовки круглой в плане
Mм=10(1-0,005Dп)(1,1+2/Dп)2(0,75+0,001Dп2)Dпσв,
где Dп – диаметр поковки в см; σв=6 кг/мм2 – предел прочности деформируемого материала при температуре окончания штамповки.
Мм=1781,9 кг=1,8 т.
В соответствии с расчетом для штамповки заготовки зубчатого колеса по ОСТ 2КП12 – 1 – 87 выбираем паровоздушный молот с массой падающих частей 2 тонны.
2. Обработка металлов резанием
2.1 Введение
Обработка металлов резанием – технологические процессы обработки металлов путем снятия стружки, осуществляемые режущими инструментами на металлорежущих станках с целью придания деталям заданных форм, размеров и качества поверхностных слоев. Основные виды обработки металлов резанием: точение, строгание, сверление, развертывание, протягивание, фрезерование и зубофрезерование, шлифование, хонингование и др.. Закономерности обработки металлов резанием рассматриваются как результат взаимодействия системы станок – приспособление – инструмент – деталь. Любой вид обработки металлов резанием характеризуется режимом резания, представляющим собой совокупность следующих основных элементов: скорость резания u, глубина резания t и подача s. Скорость резания – скорость инструмента или заготовки в направлении главного движения, в результате которого происходит отделение стружки от заготовки, подача – скорость в направлении движении подачи. Например, при точении скоростью резания называется скорость перемещения обрабатываемой заготовки относительно режущей кромки резца (окружная скорость) в м/мин, подачей – перемещение режущей кромки резца за один оборот заготовки в мм/об. Глубина резания – толщина (в мм) снимаемого слоя металла за один проход (расстояние между обрабатываемой и обработанной поверхностями, измеренное по нормали).
В разработку основ механики процесса резания большой вклад внесли русские ученые: И. А. Тиме, К. А. Зворыкин, А. А. Брикс, А. В. Гадолин, Я. Г. Усачев, А. Н. Челюсткин, И. М. Беспозванный, Г. И. Грановский, А. М. Даниелян, Н. Н. Зорев, А. И. Исаев, М. В. Касьян, А. И Каширин, В. А. Кривоухов, В. Д. Кузнецов, М. Н. Ларин, Т. Н. Лоладзе, А. Я. Малкин, А. В. Панкин, Н. И. Резников, А. М. Розенберг и другие.
В зависимости от условий резания стружка, снимаемая режущим инструментом (резцом, сверлом, протяжкой, фрезой и др.) в процессе обработки металлов резанием, может быть элементной, скалывания, сливной, надлома. Характер стружкообразования и деформации металла рассматривается обычно для конкретных случаев, в зависимости от условий резания; от химического состава и физико-механических свойств обрабатываемого металла, режима резания, геометрии режущей части инструмента, ориентации его режущей части инструмента, ориентации его режущих кромок относительно вектора скорости резания, смазывающе-охлаждающей жидкости и др.. Деформация металла в разных зонах стружкообразования различна, причем она охватывает также и поверхностный слой обработанной детали, в результате чего он приобретает наклеп и возникают внутренние (остаточные) напряжения, что оказывает влияние на качество деталей в целом.
В результате превращения механической энергии, расходуемой при обработке металлов резанием, в тепловую возникают тепловые источники (в зонах деформации срезаемого слоя, а также в зонах трения контактов инструмент – стружка и инструмент – деталь), влияющие на стойкость режущего инструмента (время работы между переточками до установленного критерия затупления) и качество поверхностного слоя обработанной детали. Тепловые явления при обработке металлов резанием вызывают изменение структуры и физико-механических свойств, как срезаемого слоя металла, так и поверхностного слоя детали, а также структуры и твердости поверхностных слоев режущего инструмента. Скорость резания свойства обрабатываемого металла существенно влияют на температуру резания в зоне контакта стружки с передней поверхностью резца. Тепловые и температурные факторы процессов обработки металлов резанием выявляются следующими экспериментальными методами: калориметрическим, при помощи термопар по изменению микроструктуры, при помощи термокрасок, оптическим, радиационным и др. Трение стружки и обрабатываемой детали о поверхности режущего инструмента, тепловые и электрические явления при обработке металлов резанием вызывают его изнашивание. Различают следующие виды износа: адгезионный, абразивно-механический, электродиффузионный. Характер изнашивания металлорежущего инструмента является одним из основных факторов, предопределяющих выбор оптимальной геометрии его режущей части.
Значительное влияние на обработку металлов резанием оказывают активные смазочно-охлаждающие жидкости, при правильном подборе, а также при оптимальном способе подачи которых увеличивается стойкость режущего инструмента, повышается допускаемая скорость резания, улучшается качество поверхностного слоя и снижается шероховатость обработанных поверхностей, в особенности деталей из вязких жаропрочных и тугоплавких труднообрабатываемых сталей и сплавов. Вынужденные колебания (вибрации) системы станок – приспособление – инструмент – деталь, а также автоколебания элементов этой системы ухудшают результаты обработки металлов резанием. Колебания обоих видов можно снизить, воздействуя на вызывающие их факторы – прерывистость процесса резания, дисбаланс вращающихся частей, дефекты в передачах станка, недостаточную жесткость и деформации заготовок и др.
Повышение производительности труда и уменьшение потерь металла (стружки) при обработке металлов резанием связано с расширением применения методов получения заготовок, форма и размеры которых максимально приближаются к готовым деталям. Это обеспечивает резкое сокращение (или исключает полностью) обдирочных (черновых) операций и приводит к преобладанию доли чистовых и отделочных операций в общем объеме обработки металлов резанием.
Дальнейшее направление развития обработки металлов резанием: интенсификация процессов резания, освоение обработки новых материалов, повышение точности и качества обработки, применение упрочняющих процессов, автоматизации и механизации обработки.
2.2 Основные типы токарных станков
Станки токарной группы наиболее распространены в машиностроении и металлообработке по сравнению с металлорежущими станками других групп. В состав этой группы входят токарно-винторезные, токарно-револьверные, токарно-карусельные, токарные автоматы и полуавтоматы и другие станки.
Токарно-винторезные станки предназначены для наружной и внутренней обработки, включая нарезание резьбы, единичных и малых групп деталей.
Токарно-револьверные станки предназначены для обработки малых и больших групп деталей сложной формы из прутка или штучных заготовок, требующих применения большого числа наименований инструмента.
Токарно-карусельные станки предназначены для обработки разнообразных по форме деталей, у которых диаметр намного больше длины. Эти станки отличаются от других токарных станков вертикальным расположением оси вращения планшайбы, к которой крепится обрабатываемая деталь.
Токарные автоматы предназначены для обработки деталей из прутка, а токарные полуавтоматы – для обработки деталей из прутка и штучных заготовок.
Металлорежущие станки отечественного производства имеют цифровое обозначение моделей. Первая цифра в обозначении модели показывает к какой технологической группе относится станок: 1 – токарные станки, 2 – сверлильные и расточные станки; 3 – шлифовальные станки и т. д. две последние цифры определяют технические параметры станка: высоту центров над станиной для токарного станка, наибольший диаметр обрабатываемого прутка для токарно-револьверного станка и т. д. Наличие буквы между цифрами указывает на произведенную модификацию станка. Буква (Н, П, В, А, С) в конце цифрового обозначения модели определяет точность станка. Различают станки нормальной точности — класс Н (в большинстве случаев не указывается) ; повышенной точности — класс П; высокой точности (прецизионные) — класс В; особо высокой точности — класс А и особо точные (мастер-станки) — класс С. Например, в обозначении токарно-винторезного станка модели 16К.20П цифра 1 обозначает группу токарных станков, цифра 6 — тип станка (токарно-винторезный), цифра 20 — высоту центров в см, буква К — модернизацию станка, буква П — станок повышенной точности.
2.3 Классификация токарно-винторезных станков
Техническими параметрами, по которым классифицируют токарно-винторезные станки (смотри рисунок), являются наибольший диаметр D обрабатываемой детали или высота центров над станиной (равная 0,5D), наибольшая длина L обрабатываемой детали и масса станка.
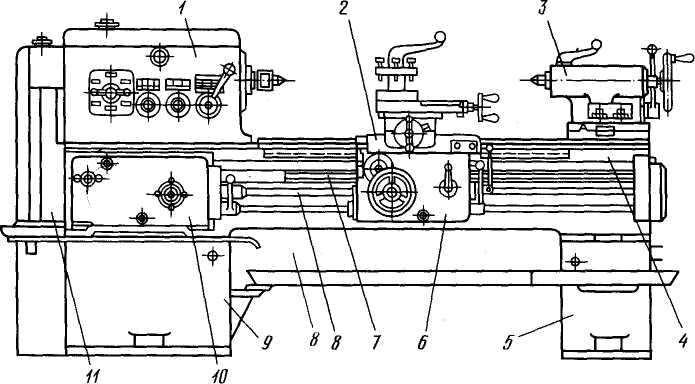
Устройство токарно-винторезного станка: 1 – передняя бабка, 2 – суппорт, 3 – задняя бабка, 4 – станина, 5 и 9 – тумбы, 6 – фартук, 7 – ходовой винт, 8 – ходовой валик, 10 – коробка подач, 11 – гитары сменных шестерен
Ряд наибольших диаметров обрабатываемой детали имеет вид: D = 100, 125, 160, 200, 250, 320, 400, 500, 630, 800, 1000, 1250, 1600, 2000 и далее до 4000 мм. Наибольшая длина L обрабатываемой детали определяется расстоянием между центра ми станка. При одном и том же D изготавливают станки для обработки коротких и длинных деталей.
По массе токарные станки делят на легкие — до 500 кг (D = 100-200 мм), средние — до 4 т (D = 250-500 мм), крупные — до 15 т (D = 630-1250 мм), тяжелые — 400 т (D = 1600-4000 мм).
Легкие токарные станки применяют в инструментальном производстве, приборостроении, часовой промышленности, в экспериментальных и опытных цехах. Эти станки выпускаются с механической подачей и без нее.
На средних токарных станках выполняют 70—80 % общего объема токарных работ. Станки этой группы предназначены для выполнения чистовой и получистовой обработки, нарезания резьб. Станки имеют высокую жесткость, достаточную мощность и широкий диапазон частот вращения шпинделя и подач инструмента, что позволяет обрабатывать детали с применением современных прогрессивных инструментов из твердых и сверхтвердых материалов. Предусмотрено также оснащение станков различными приспособлениями для расширения их технологических возможностей, облегчающих труд рабочего и повышающих качество обработки. Станки имеют достаточно высокий уровень автоматизации.
Крупные и тяжелые токарные станки предназначены в основном для тяжелого и энергетического машиностроения и других отраслей. Станки этого типа менее универсальны, чем станки среднего типа, и приспособлены в основном для обработки определенных типов деталей (валков прокатных станов, железнодорожных колесных пар, роторов турбин и др.).
2.4 Элементы резцов
2.4.1 Основные положения
Среди многих способов обработки металлов резанием важное место занимает обработка резцом. Резцы делят на три основные группы: токарные, строгальные и долбежные.
Токарные резцы используют на токарных (или подобных им) станках для получения из заготовок деталей с цилиндрическими, коническими, фасонными и торцовыми поверхностями, образующимися в результате вращения заготовки и перемещения резца; подобный процесс принято называть точением. В общем парке металлорежущих станков токарные станки (включая токарные полуавтоматы и револьверные станки) составляют около 35%, поэтому токарные резцы являются наиболее распространенными и к тому же наиболее простым видом режущего инструмента.
Резец состоит из головки, т. е. рабочей части, и тела, или стержня (рисунок 1),-служащего для закрепления резца в резцедержателе. Головка резца образуется при специальной заточке (на заточных станках) и имеет следующие элементы: переднюю поверхность, задние поверхности, режущие кромки и вершину.
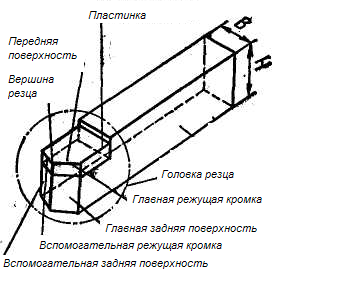
Рисунок 1. Элементы резца
Передней поверхностью называются поверхность резца, по которой сходит стружка. Задними поверхностями называются поверхности резца, обращенные к обрабатываемой заготовке (главная и вспомогательная).
Режущие кромки образуются при пересечении' передней и задних поверхностей.
Главная режущая кромка (лезвие) выполняет основную работу резания. Она образуется от пересечения передней и главной задней поверхностей.
Вспомогательная режущая кромка (лезвие) образуется от пересечения передней и вспомогательной задней поверхностей. Вспомогательных режущих кромок может быть две (например, у отрезного резца).
Вершина резца — это место сопряжения главной и вспомогательной режущих кромок; при криволинейном сопряжении режущих кромок вершина имеет округленную форму с радиусом r.
По направлению подачи резцы разделяются на правые и левые. Правыми резцами называются такие, у которых при наложении на них сверху ладони правой руки (так, чтобы четыре пальца были направлены к вершине) главная режущая кромка оказывается расположенной на стороне большого пальца. При работе такими резцами, на токарном станке они перемещаются справа налево (от задней бабки к передней). Левыми резцами называются такие резцы у которых при наложении ладони левой руки (как указано выше) главная режущая кромка оказывается расположенной на стороне большого пальца.
По форме и расположению головки относительно стержня резцы разделяются на прямые, отогнутые изогнутые и с оттянутой головкой.
У прямых резцов ось прямая; у отогнутых резцов головка резца в плане отогнута в сторону; у изогнутых резцов ось резца изогнута уже в боковой проекции; у резцов с оттянутой головкой головка уже тела резца; она может быть расположена как симметрично относительно оси тела резца, так и смещена относительно ее; головка может быть прямой, отогнутой, и изогнутой.
Высотой головки резца h называется расстояние между вершиной резца и опорной поверхностью, измеренное перпендикулярно к ней. Высота головки считается положительной, когда вершина резца выше опорной поверхности, и отрицательной, когда вершина резца ниже опорной поверхности.
Длиной головки резца l называется наибольшее расстояние от вершины резца до линии выхода поверхности заточки, измеренное параллельно боковой стороне тела резца.
На обрабатываемой заготовке различают обработанную поверхность и поверхность резания. Обработанной поверхностью называется поверхность, полученная после снятия стружки. Поверхностью резания называется поверхность, образуемая на обрабатываемой заготовке непосредственно главной режущей кромкой.
2.4.2 Геометрические параметры режущей части резцов
Режущая часть резца имеет форму клина, заточенного под определенным углом. Для определения углов резца устанавливаются исходные плоскости: плоскость резания и основная плоскость.
Плоскостью резания называется плоскость, касательная к поверхности резания и проходящая через главную режущую кромку; на рисунке 3 показан след этой плоскости.
Основной плоскостью называется плоскость, параллельная продольному (параллельно оси заготовки) и поперечному (перпендикулярно к оси заготовки) перемещению. У токарных резцов с призматическим телом за эту плоскость может быть принята нижняя (опорная) поверхность резца.
Главные углы резца измеряются в главной секущей плоскости, т. е. в плоскости, перпендикулярной проекции главной режущей кромки на основную плоскость. К главным углам резца относятся задний угол, угол заострения, передний угол и угол резания (см. рис. 3).
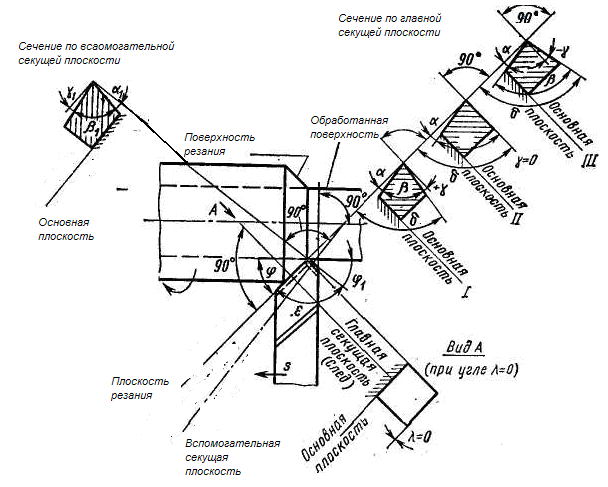
Рисунок 3. Поверхности заготовки и углы резца.
Главным задним
углом
 называется
угол между
касательной
к главной задней
поверхности
резца в рассматриваемой
точке режущей
кромки и плоскостью
резания. При
плоской задней
поверхности
резца можно
сказать, что
— угол между
главной задней
поверхностью
резца и плоскостью
резания. Задние
углы уменьшают
трение задних
поверхностей
инструмента
о поверхность
резания и
обработанную
поверхность.
Углом заострения
 называется
угол между
передней и
главной задней
поверхностями
резца.
Главным
передним углом
 называется
угол между
передней поверхностью
резца и плоскостью,
перпендикулярной
плоскости
резания проходящей
через главную
режущую кромку.
Он может быть
положительным
(+),
когда передняя
поверхность
направлена
от плоскости,
перпендикулярной
плоскости
резания (см.
рис. 3, I); равным
нулю, когда
передняя поверхность
перпендикулярна
к скости резания
(см. рис. 3,II), и отрицательным
(-),
когда передняя
поверхность
направлена
вверх от плоскости,
перпендикуляной
плоскости
резания (см.
рис. 3,III). Положительный
перед-угол
делается для
облегчения
процесса резания
(стружкообразования)
и более свободного
схода стружки
по передней
поверхно-1. Однако
на практике
угол +
не всегда оказывается
лучшим, и приходится
уменьшать (до
0, а иногда делать
и отрицательным).
Углом резания
 называется
угол между
передней поверхностью
резца и плоскостью
резания.
Кроме рассмотренных главных углов, резец характеризуется углами: вспомогательными задним и передним в плане и наклона главной режущей кромки (рис. 3 и 4).
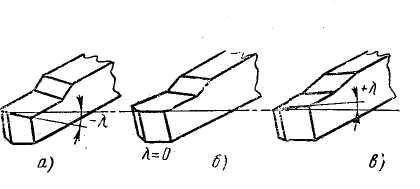
Рисунок 4. Углы наклона главной режущей кромки резца.
Вспомогательным
задним углом
 называется
угол между
вспомогательной
задней поверхностью
и плоскостью,
проходящей
через вспомогательную
режущую кромку
перпендикулярно
к основной
скости. Вспомогательный
задний угол
измеряется
во вспомогательной
секущей плоскости,
перпендикулярной
проекции
вспомогательной
режущей кромки
на основную
плоскость. В
этой же плоскости
рассматривается
и вспомогательный
передний угол
 .
Главным углом
в плане
 называется
угол между
проекцией
главной режущей
кромки на основную
плоскость и
направлением
подачи. Угол
делается дли
того, чтобы
главная режущая
кромка могла
воздействовать
на глубину
срезаемого
слоя; он влияет
на износостойкость
резца.
Вспомогательным
углом в плане
 называется
угол между
проекцией
вспомогательной
режущей кромки
на основную
плоскость
направлением
подачи; он делается
для исключения
трения на большей
части вспомогательной
режущей кромки.
Углом при
вершине в плане
 называется
угол между
проекциями
режущих кромок
на основную
плоскость; в
сумме
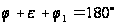 .
Углом наклона
главной режущей
кромки
 называется
угол, заключенный
между режущей
кромкой и линией,
проведенной
через вершину
резца параллельно
основной плоскости.
Этот угол измеряется
в плоскости,
проходящей
через главную
режущую кромку
перпендикулярно
к основной
плоскости (см.
рис. 3 и 4). Угол
наклона главной
режущей кромки
считается
отрицательным,
когда вершина
резца является
наивысшей
точкой режущей
кромки (рис. 4,
а); равным нулю
— при главной
режущей кромке,
параллельной
основной плоскости
(рис. 4, б), и положительным,
когда вершина
резца является
наинизшей
точкой режущей
кромки (рис. 4,
в). Угол
делается для
изменения
направления
стружки; он
влияет на прочность
головки резца
и режущей кромки.
Указанные углы резца, а также форма передней поверхности и форма режущих кромок относятся к геометрическим элементам режущей части инструмента, которые влияют на процесс резания металлов и его производительность.
2.4.3 Типы токарных резцов
По виду обработки токарные резцы делятся на проходные, подрезные, расточные, отрезные, прорезные, галтельные, резьбовые и фасонные.
Правый токарный проходной прямой