Объемная штамповка и обработка металлов резанием
 =45°
показан на рис.
5, а, а правый
токарный проходной
отогнутый резец
с
=45°
— на рис. 5, б. Проходные
резцы применяют
для обработки
заготовки вдоль
оси (рис. 5, а и б,
поз. I) и для подрезки
торца (рис. 5, б,
поз. II). К проходным
резцам относится
и резец, показанный
на рис. 6, а, называемый
проходным
упорным. Его
используют
при продольном
точении с
одновременной
обработкой
торцовой поверхности,
составляющей
с цилиндрической
поверхностью
прямой угол.
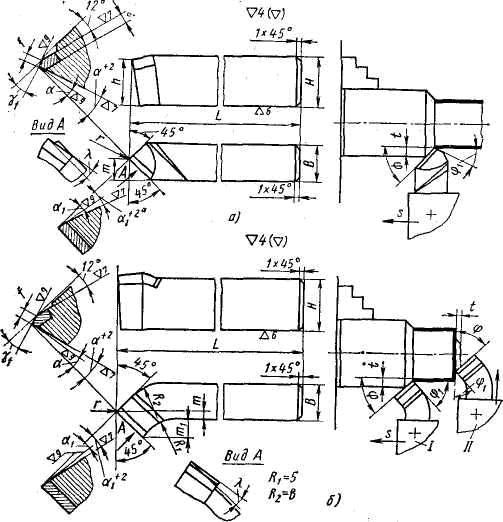
Рисунок 5. Токарные проходные резцы, оснащенные пластинками твердого сплава: а – прямой; б – отогнутый
Подрезные
резцы (рис. 6, б)
применяют для
обработки
поверхностей
заготовки в
направлении,
перпендикулярном
или наклонном
к оси вращения.
Для подрезания
торца (с поперечной
подачей) может
быть использован
и проходной
упорный резец
(рис. 6, а), для чего
его необходимо
повернуть на
некоторый угол
с целью образования
вспомогательного
угла в плане
 .
Токарный
расточной резец
для обработки
сквозных отверстий
(угол
=60°,
угол
 =30°)
приведен на
рис. 7, а, а для
обработки
глухих отверстий
(в упор) — на рис.
7, б. Отрезной
резец, применяемый
для отрезки
(разрезки) заготовки,
изображен на
рис. 8. Прорезные
резцы аналогичны
отрезным, но
имеют длину
режущей кромки
b, соответствующую
ширине прорезаемого
паза (канавки).
Галтельные
резцы применяют
для протачивания
закругленных
канавок (рис.
9, I) и переходных
поверхностей.
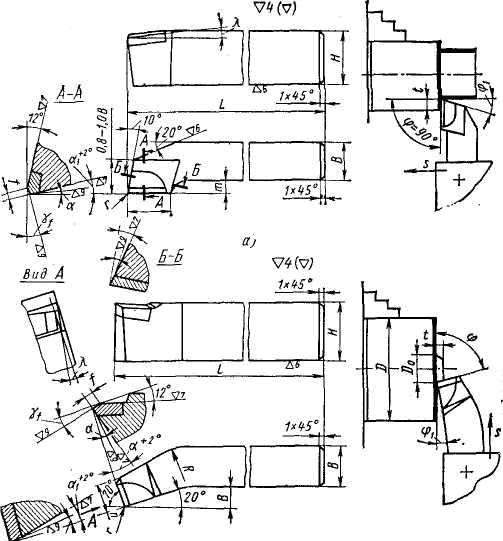
Рисунок 6. Токарные резцы а – проходной упорный; б – подрезной (торцовый)
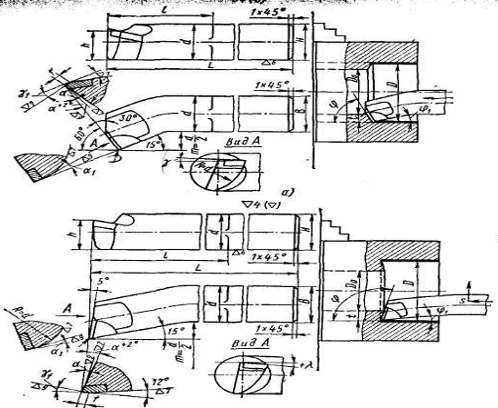
Рисунок 7 Токарные расточные резцы, оснащенные пластинками твердого сплава: а – для обработки сквозных отверстий; б – для обработки глухих отверстий
Резьбовыми резцами нарезают наружную (рис. 9, II) и внутреннюю резьбу.Фасонные резцы используют для обработки фасонных поверхностей (рис. 9, III).
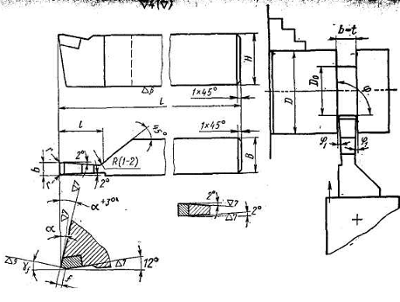
Рисунок 8 Токарный отрезной резец, оснащенный пластинкой твердого сплава
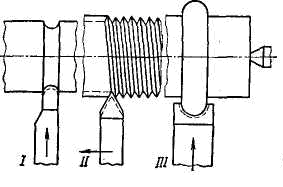
Рисунок 9 Токарные резцы: I – галтельный; II – резьбовой; III - фасонный
2.5 Приспособления
2.5.1 Назначение приспособлений
Приспособления предназначены для расширения технологических возможностей станков, повышения их производительности и точности при обработке заготовок и облегчения условий работы на станке. По назначению приспособления для токарных станков можно разделить на три группы:
1) для закрепления обрабатываемых заготовок;
2) для закрепления режущего инструмента (вспомогательный инструмент);
3) специальные приспособления, расширяющие технологические возможности станков, т. е. позволяющие производить не свойственные им работы (фрезерование, сверление нескольких отверстий и т. д.).
Приспособления для закрепления режущего инструмента и заготовок должны обеспечивать быструю установку, надежность и правильность закрепления. Эти устройства должны быть удобны и безопасны в работе.
Приспособления, вспомогательный и режущий инструменты составляют технологическую оснастку станка.
2.5.2 Основные конструктивные элементы приспособлений
Деталь, закрепленная в приспособлении, должна быть лишена подвижности от начала до конца обработки. Требуемое неподвижное положение обеспечивается установочными и зажимными элементами, между которыми деталь устанавливается и закрепляется. Установочные элементы называют опорами, которые делят на основные и вспомогательные.
Основными называют неподвижные опоры (постоянные, регулируемые и плавающие), координирующие обрабатываемую деталь в приспособлении в трех взаимно перпендикулярных плоскостях.
В качестве постоянных опор при установке заготовок применяют опорные штыри. Регулируемые и плавающие опоры используют при установке заготовок на необработанные или грубо-обработанные поверхности, чтобы уменьшить деформацию нежестких заготовок.
Когда деталь устанавливают в приспособлении по необработанным и неточным поверхностям и если она может принять неправильное или неустойчивое положение, в местах приложения сил резания и сил зажима применяют вспомогательные (подвижные) опоры, которые подводят к детали после того, как деталь займет определенное положение на основных опорах. Число вспомогательных опор определяется конфигурацией и жесткостью обрабатываемой детали, направлением приложения сил резания и зажима.
Зажимные устройства, закрепляя заготовку в приспособлении, обеспечивают прилегание ее базовых поверхностей к основным и вспомогательным опорам приспособления с силой, способной противодействовать силам резания.
Заготовки с наружной цилиндрической поверхностью могут закрепляться в призмах, втулках и кольцах, а с внутренней цилиндрической поверхностью - на оправках и установочных пальцах. Наиболее часто применяют в приспособлениях винтовые зажимные устройства, которые отличаются простотой конструкции, надежностью, универсальностью и самоторможением.
2.5.3 Кулачковые патроны
На токарных станках применяют двух-, трех- и четырехкулачковые патроны. В двухкулачковых самоцентрирующих патронах закрепляют различные фасонные отливки и поковки, причем кулачки таких патронов часто предназначены для закрепления только одной детали. В трех-кулачковых самоцентрирующих патронах закрепляют детали круглой и шестигранной формы или круглые прутки большего диаметра. В четырехкулачковых самоцентрирующих патронах закрепляются прутки квадратного сечения, а в патронах с индивидуальной регулировкой кулачков — детали прямоугольной или несимметричной формы. Кулачковые патроны выполняются с ручным и механизированным приводом зажимов.
Наиболее распространен самоцентрирующий трехкулачковый патрон (рис. 1, а, б). Кулачки 1, 2, 3 перемещаются одновременно по спирали на диске 4, в витки которой заходят кулачки нижними выступами. На обратной стороне диска нарезано коническое колесо, сопряженное с тремя коническими зубчатыми колесами 5. При повороте ключом одного из колес 5 поворачивается диск 4, который с помощью спирали перемещает одновременно и равномерно все три кулачка по пазам корпуса 6 патрона. В зависимости от направления вращения колес 5 кулачки приближаются или удаляются от центра, соответственно зажимая или освобождая деталь. Кулачки изготовляют обычно трехступенчатыми, для повышения износостойкости их закаливают. Различают кулачки для закрепления заготовок по внутренней и наружной поверхностям. При закреплении заготовки по внутренней поверхности заготовка должна иметь отверстие, в котором могут разместиться кулачки.
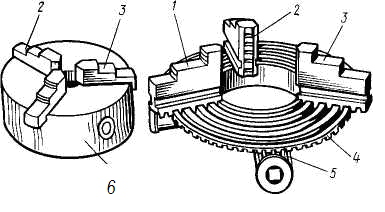
Рисунок 1. Трехкулачковый самоцентрирующийся патрон
2.5.4 Центры
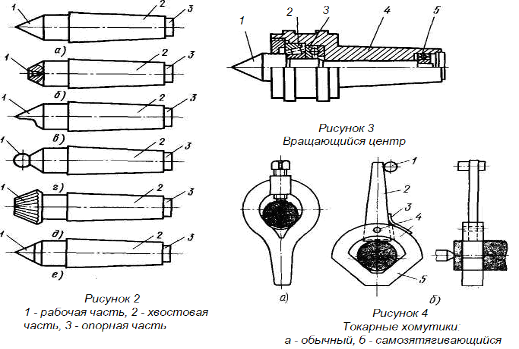
В зависимости от формы и размеров обрабатываемых деталей применяют центры различных типов (рис. 2, а—е). Угол при вершине рабочей части центра (рис. 2, а) обычно равен 60°. Конические поверхности рабочей и хвостовой части центра не должны иметь забоин, так как это приводит к погрешностям при обработке деталей. Диаметр опорной части 3 меньше меньшего диаметра хвостовой части конуса. Это позволяет выбирать центр из гнезда без повреждения конической поверхности хвостовой части.
Центр, показанный на рис. 2, б, служит для установки заготовок диаметром до 4 мм. У таких заготовок вместо центровых отверстий имеются наружные конические поверхности с углом при вершине 60°, который входит во внутренний конус центра, названный обратным. Если необходимо подрезать торец заготовки, применяют срезанный центр (рис. 2, в), который устанавливают только в пиноль задней бабки.
Центр со сферической рабочей частью (рис. 2, г) применяют в тех случаях, когда требуется обработать заготовку, ось которой не совпадает с осью вращения шпинделя станка.
Центр с рифленой рабочей поверхностью рабочей части (рис. 2, д) используют при обработке заготовок с большим центровым отверстием без поводкового "патрона.
В процессе обработки детали в центрах передний центр вращается вместе с ней и служит только опорой, а задний центр при этом неподвижен. Вследствие нагрева при вращении он теряет твердость и интенсивно изнашивается. Поэтому задний центр изготовляют из углеродистой стали с твердосплавной рабочей частью (рис. 2, г). При обработке с большими скоростями и нагрузками применяют задние вращающиеся центры (рис. 3). В хвостовой части 4 центра на опорах качения 2, 3, 5 вращается ось, на конце которой выполнена рабочая часть 1 центра.
2.5.5 Хомутики
Они предназначены для передачи вращения обрабатываемой детали, установленной в центрах станка. Хомутик надевают на обрабатываемую деталь и закрепляют винтом 1. Хвостовиком 2 хомутик упирается в палец поводкового патрона (рис. 4, а).
Более удобны в работе самозатягивающиеся хомутики. В таком хомутике хвостовик 2 закреплен в корпусе 5 подвижно на оси 4. Нижняя часть хвостовика 2, обращенная к детали, выполнена эксцентрично по отношению к оси 4 и имеет насечку (рис. 4, б). Для установки хомутика на деталь хвостовик 2 наклоняют в сторону пружины 3, которая создает предварительную затяжку детали хвостовиком. Окончательную затяжку в процессе обработки обеспечивает палец-поводок 1 патрона.
2.5.6 Цанговые патроны
Их применяют главным образом для закрепления материала в виде прутков или для повторного зажима заготовок деталей по предварительно обработанной поверхности. По конструкции различают цанговые патроны с втягиваемой выдвижной и неподвижной (рис. 5, а—в) цангами. По назначению цанги делят на подающие и зажимные.
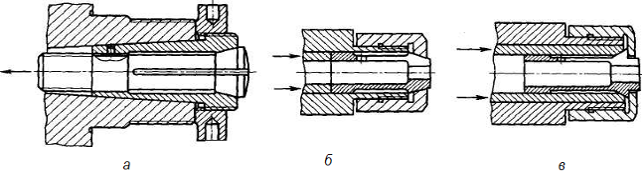
Рисунок 5. Устройство цанговых патронов
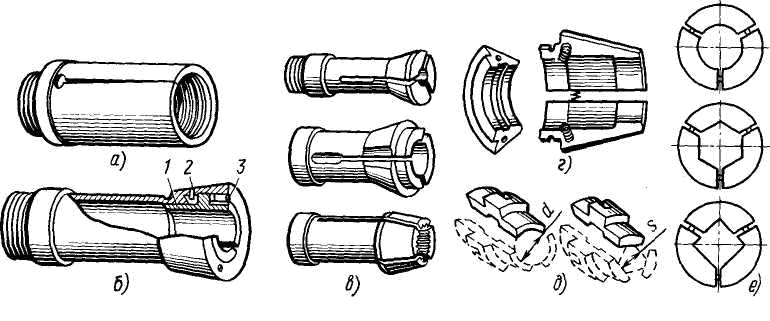
Рисунок 6. Основные типы цанг для токарных станков: а – подающая, б – зажим со сменными вкладышами, в – зажимная цельная, г – зажимная разъемная, д – сменные вкладыши цанг, е – формы отверстий подающих и зажимных цанг.
Подающая цанга (рис. 6, а) представляет собой стальную закаленную втулку, имеющую три неполных разреза, образующих пружинящие лепестки, концы которых поджаты друг к другу. Форма и размеры отверстия подающей цанги должны соответствовать профилю прутка. Подающая цанга навинчивается на подающую трубу, которая получает осевое перемещение для подачи расположенного в ней прутка от привода. При загрузке станка пруток проталкивается между лепестками подающей цанги и раздвигает их. Лепестки прижимаются силой своей упругости к поверхности прутка. При перемещении подающей трубы лепестки подающей цанги под действием сил трения сжимаются и увеличивают силу сцепления при подаче прутка.
Зажимная цельная цанга может быть выполнена в виде втулки с 3 — 6 пружинящими лепестками (рис. 6, в). Цанга с тремя лепестками применяется при обработке заготовок до 3 мм, с четырьмя — до 80 мм и с шестью — свыше 80 мм. Угол при вершине конуса цанги обычно 30°.
На рис. 6, б показана зажимная цанга со сменными вкладышами. Перед обработкой прутка другого сечения ослабляют винты 3, устанавливают вкладыши 1 нужного профиля и размера, ориентируя их по штифтам 2.
Для обработки заготовок малого диаметра применяют зажимные разъемные цанги (рис. 6, г), у которых разведение кулачков обеспечивается пружинами. В некоторых случаях применяют разъемные цанги со сменными вкладышами (рис. 6, д), форма и размеры которых зависят от обрабатываемого прутка (рис. 6, е).
2.5.7 Способы закрепления заготовок на станке
Способ установки и закрепления заготовок на станке выбирают в зависимости от размеров, жесткости и требуемой точности обработки. Заготовки при l/d<4 (где l — длина обрабатываемой детали, d — ее диаметр) закрепляют в патроне, при 4 < l/d — в центрах или в патроне с поджимом задним центром, при l/d > 10 в центрах станка или в патроне и центре задней бабки с поддержкой люнетом.
Заготовку на токарном станке обрабатывают в центрах, если необходимо обеспечить концентричность обрабатываемых поверхностей при переустановке заготовки для последующей обработки в центрах на шлифовальном станке.
Заготовки закрепляют в центрах с применением токарных оправок 2 (рис. 7), которые устанавливают в предварительно обработанное отверстие заготовки. На среднюю часть оправки 2 (рис. 7, а), выполненную с малой конусностью (обычно 1:2000) и предварительно смазанную, устанавливают с натягом заготовку 1. Для создания натяга наносят легкие удары по торцу оправки молотком с медным наконечником или деревянной киянкой с тем, чтобы не повредить торцы оправки и центровые отверстия. Лыска 3 оправки служит опорой для болта, которым закрепляют хомутик. При базировании по этому способу положение всех обрабатываемых заготовок 4 вдоль оси оправки 1 не одинаково и зависит от отклонений размеров отверстия.
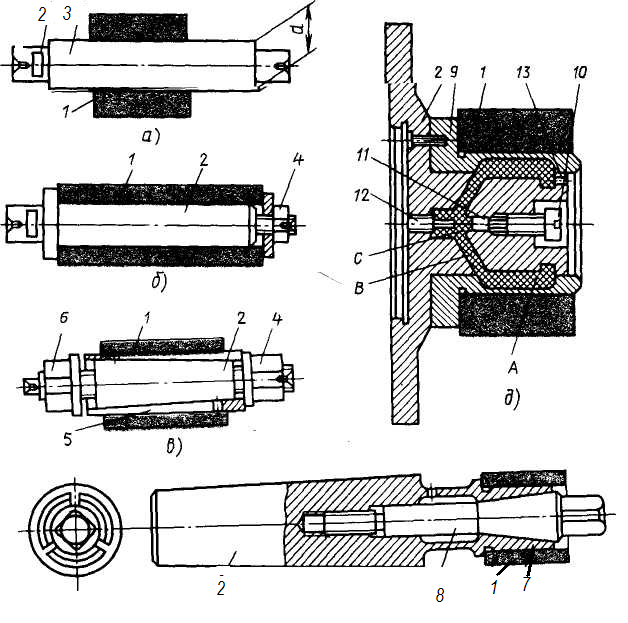
Рисунок 7 Токарные оправки (а, б, в, г, д)
Заготовку 1 можно закрепить на цилиндрической оправке 2 с помощью гайки 4 и быстросменной шайбы (рис. 7, б). Наружный диаметр гайки 4 обычно меньше посадочного диаметра оправки, что позволяет значительно сократить время на смену заготовки. При этом способе базирования точность обработки снижается, так как деталь устанавливается на оправку с зазором.
Когда отверстия заготовки имеют значительно большие отклонения диаметру, применяют разжимные (цанговые) оправки (рис. 7, в). Цанга 5 представляет собой втулку, внутренняя поверхность которой коническая, а наружная, предназначенная для базирования закрепляемой заготовки 1,— цилиндрическая.
Цангу 5 с заготовкой 1 перемещают и закрепляют на оправке 2 c гайкой 4, а освобождают противолежащей гайкой 6, предварительно ослабив гайку 4. Пружинящие свойства цанги 5 обеспечиваются наличием продольных прорезей с обоих торцов.
Шпиндельнуюоправку 2 (рис. 7, г) конусной поверхностью устанавливают в шпиндель станка. Заготовку 1 устанавливают на посадочную с прорезями цилиндрическую поверхность 7. Натяг между цилиндрической частью 7 оправки 2 и обрабатываемой заготовкой 1 создают болтом 8 с конической головкой.
Для закрепления деталей могут быть применены оправки с упругой оболочкой (рис. 7, д). Корпус оправки 2 крепится к фланцу шпинделя станка. На корпусе закрепляется втулка 9, канавки которой вместе с канавками корпуса образуют полости А, В, С, заполняемые гидропластом. При вращении винта 10 плунжер 11 перемещается, выдавливая гидропласт из полости С в полость А. Тонкая стенка втулки 9 под давлением гидропласта деформируется, увеличивая посадочный диаметр втулки и создавая натяг при закреплении заготовки 1. Упор 12 ограничивает перемещение плунжера 11, а пробка 13 закрывает отверстие, через которое выходит воздух при заполнении полостей оправки гидропластом.
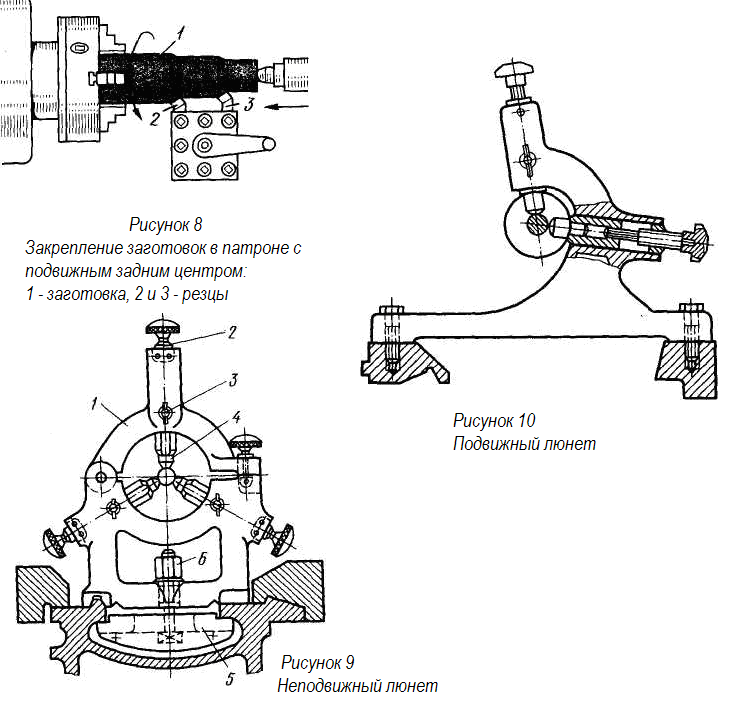
Для заготовок при длине выступающей части из кулачков патрона более 2— 3 диаметров в качестве второй опоры используют задний центр (рис. 8). Предварительно закрепленную в патроне заготовку поджимают задним центром и окончательно зажимают кулачками патрона. Такой способ установки обеспечивает повышенную жесткость крепления заготовки и применяется преимущественно при черновой обработке.
При установке заготовок, у которых длина выступающей части из патрона составляет 12—15 диаметров и более, в качестве дополнительной опоры применяют неподвижные и подвижные люнеты.
Неподвижныйлюнет (рис. 9) устанавливают на направляющих станины станка и крепят планкой 5 с помощью болта и гайки 6. Верхняя часть 1 неподвижного люнета откидная, что позволяет снимать и устанавливать заготовки на кулачки или ролики 4 люнета, которые служат опорой для обрабатываемой заготовки и поджимаются к детали винтами 2, после установки заготовки винты 2 фиксируют болтами 3. На заготовке, в местах установки роликов люнета, протачивают канавку. Проточку обычно выполняют посередине заготовки.
Подвижный люнет (рис. 10) крепится на каретке суппорта и перемещается при обработке вдоль детали. Подвижный люнет имеет два кулачка, которые служат опорами для заготовки. Третьей опорой является резец.
Для обработки заготовок часто применяют планшайбы. Планшайба 2 представляет собой плоский диск, который крепится к фланцу 1, устанавливаемому на шпинделе станка (рис. 11, а). Рабочая поверхность планшайбы может быть выполнена с радиальными или концентрическими пазами. Обрабатываемые заготовки центрируют и закрепляют на планшайбах с помощью сменных наладок и прихватов.
Заготовку 4 типа кольца устанавливают на опорную втулку 3 и закрепляют шайбами 5 и 6 и винтом 8 с гайкой 7 при обработке наружных поверхностей, а при обработке внутренних поверхностей — прихватами 9.
На рис. 11, б показано закрепление заготовки 4 типа кронштейна. Ее устанавливают на угольнике 10 по центрирующим пальцам 11 и закрепляют откидным зажимом 12. Возникающий при этом дисбаланс устраняют противовесом 13. На рис. 11, в, г показано закрепление заготовок 4 (типа колец, крышек, фланцев и т.п.), которые крепятся к планшайбе 2 прихватами 9.
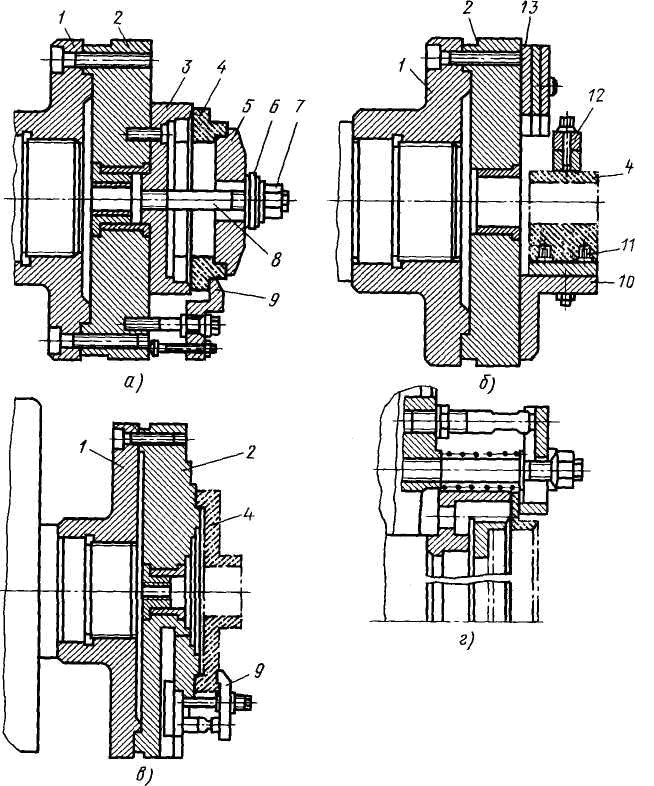
Рисунок 11 Примеры применения планшайб
2.5.8 Вспомогательный инструмент
Вспомогательный инструмент обеспечивает правильную установку и закрепление на станке режущего инструмента и во многом определяет точность и производительность токарной обработки.
На токарных станках резцы могут устанавливаться и закрепляться в специальных оправках, а сверла, развертки, метчики и плашки — в патронах, предохраняющих инструмент от поломок и обеспечивающих самоустановку инструмента по оси обрабатываемой детали и т. д.
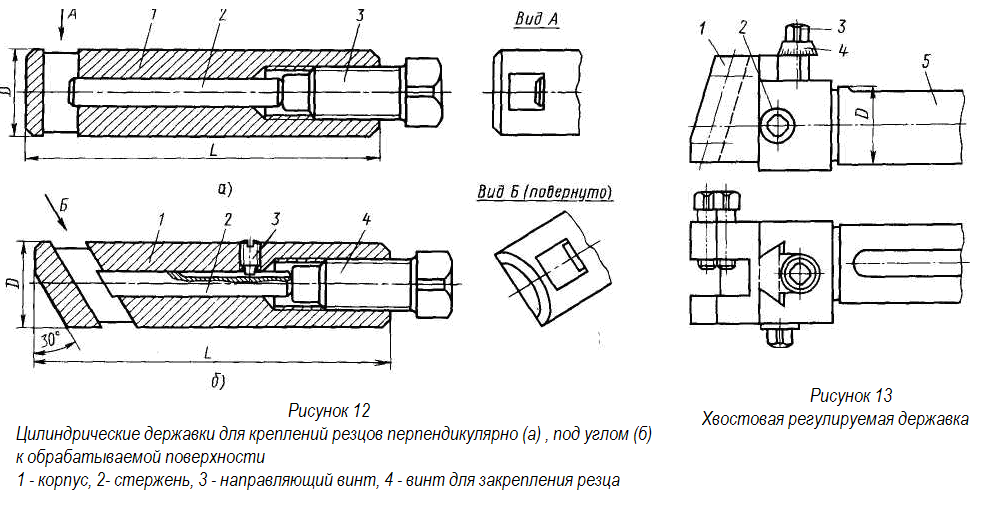
Цилиндрические державки (рис. 12, а, б), устанавливаемые в отверстия револьверной головки, применяют при относительно тяжелых режимах резания. Они служат для крепления различных резцов прямоугольного и круглого сечений.
Хвостовая регулируемая державка с косым креплением резца (рис. 13) предназначена для станков с вертикальной осью вращения револьвер ной головки. Корпус 5 державки имеет направляющие пазы типа «ласточкин хвост», в которых перемещается каретка 1 с помощью регулировочного винта 3 со шкалой 4, каретка фиксируется зажимным винтом 2.
Байонетныедержавки состоят из байонетных патронов и оправок; применяют их главным образом для крепления разверток, которые получают возможность самоустанавливаться в процессе резания. Они позволяют быстро удалять и вставлять режущий инструмент с большим вылетом.
Упоры для ограничения подачи прутка или поворота револьверной головки бывают жесткие, регулируемые и откидные. Регулируемый упор состоит из втулки, в которую на нужную величину L завинчивают упор-винт и фиксируют его гайкой. Жесткие упоры отличаются тем, что величина L у них не регулируется. Откидные упоры обычно применяют в тех случаях, когда все гнезда револьверной головки заняты и крепятся к передней стенке станка.
2.6 Обработка заготовок на токарно-винторезных станках
Токарно-винторезный станок состоит из следующих узлов (рис. 1). Станина 2 с призматическими направляющими служит для монтажа узлов станка и закреплена на тумбах. В передней тумбе 1 смонтирован электродвигатель главного привода станка, в задней тумбе 12 — бак для смазочно-охлаждающей жидкости и насосная станция.
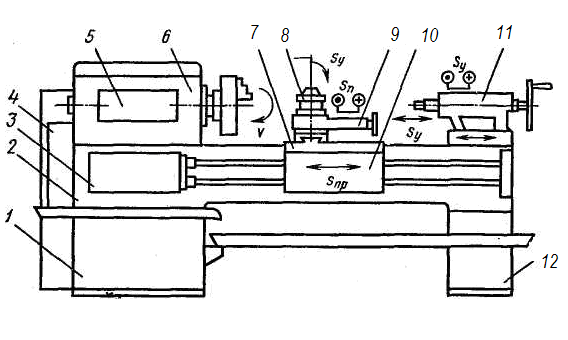
Рисунок 1. Схема токарно-винторезного станка.
В передней бабке 6 смонтированы коробка скоростей станка и шпиндель. Механизмы и передачи коробки скоростей позволяют получать разные частоты вращения шпинделя. На шпинделе закрепляют зажимные приспособления для передачи крутящего момента обрабатываемой заготовке. На лицевой стороне передней бабки установлена панель управления 5 механизмами коробки скоростей.
Коробку подач 3 крепят к лицевой стороне станины. В коробке смонтированы механизмы и передачи, позволяющие получать разные скорости движения суппортов. С левой торцовой стороны станины установлена коробка 4 сменных зубчатых колес, необходимых для наладки станка на нарезание резьбы.
Продольный суппорт 7 перемещается по направляющим станины и обеспечивает продольную подачу резцу. По направляющим продольного суппорта перпендикулярно к оси вращения заготовки перемещается поперечная каретка, на которой смонтирован верхний суппорт 9. Поперечная каретка обеспечивает поперечную подачу резцу. Верхний поворотный суппорт можно устанавливать под любым углом к оси вращения заготовки, что необходимо при обработке конических поверхностей заготовок.На верхнем суппорте смонтирован четырехпозиционный поворотный резцедержатель 8, в котором можно одновременно закреплять четыре резца. К продольному суппорту крепят фартук 10. В фартуке смонтированы механизмы и передачи, преобразующие вращательное движение ходового валика или ходового винта в поступательные движения суппортов. Задняя бабка 11 установлена с правой стороны станины и перемещается по ее направляющим. В пиноли задней бабки устанавливают задний центр или инструмент для обработки отверстий (сверла, зенкеры, развертки).
Корпус задней бабки смещается относительно основания в поперечном направлении, что необходимо при обтачивании наружных конических поверхностей. Для предохранения работающего от травм сходящей стружкой на станке устанавливают специальный защитный экран.
Обтачивание наружных цилиндрических поверхностей выполняют прямыми, отогнутыми или упорными проходными резцами с продольной подачей (рис. 2, а); гладкие валы, — при установке заготовки на центрах. Вначале обтачивают один конец заготовки, я затем ее поворачивают на 180° и обтачивают остальную часть
Ступенчатые валы обтачивают по схемам деления припуска на части (рис. 2, б) или деления длины заготовки на части (рис. 2,в).
Нежесткие
валы рекомендуется
обрабатывать
упорными, проходными
резцами, с главным
углом в плане
= 90°. При обработке
заготовок валов
такими резцами
радиальная
составляющая
силы резания
Рy = 0, что снижает
деформацию
заготовок.
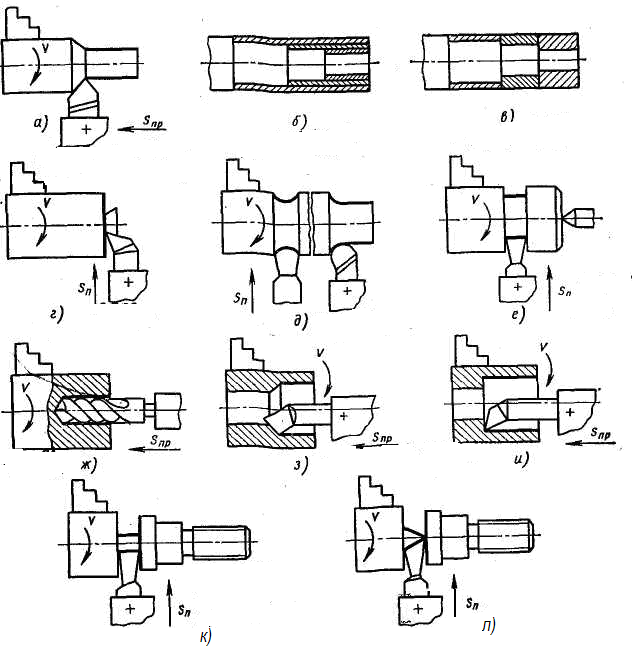
Рисунок 2. Схемы обработки заготовок на токарно-винторезном станке
Подрезание торцов заготовки выполняют перед обтачиванием наружных поверхностей. Торцы подрезают подрезными резцами c поперечной подачей к центру (рис. 2, г) или от центра заготовки. При подрезании от центра к периферии поверхность торца получается менее шероховатой.
Обтачивание скруглений между ступенями валов (рис. 2, д) выполняют проходными резцами с закруглением между режущими кромками по соответствующему радиусу с продольной подачей или специальными резцами с поперечной подачей.
Протачивание канавок (рис. 2, е) выполняют с поперечной подачей прорезными резцами, у которых длина главной режущей кромки равна ширине протачиваемой канавки. Широкие канавки протачивают теми же резцами сначала с поперечной, а затем с продольной подачей.
Сверление, зенкерование и развертывание отверстий выполняют соответствующими инструментами, закрепляемыми в пиноли задней бабки. На рис. 2, m показана схема сверления в заготовке цилиндрического отверстия.
Растачивание внутренних цилиндрических поверхностей выполняют расточными резцами, закрепленными в резцедержателе станка, с продольной подачей. Гладкие сквозные отверстия растачивают проходными резцами (рис. 2, з); ступенчатые и глухие — упорными расточными резцами (рис. 2, и).
Отрезку обработанных деталей выполняют отрезными резцами с поперечной подачей. При отрезке детали резцом с прямой главной режущей кромкой (рис. 2, к) разрушается образующаяся шейка и приходится дополнительно подрезать торец готовой детали. При отрезке детали резцом с наклонной режущей кромкой (рис. 2, л) торец получается чистым.
Обтачивание наружных конических поверхностей заготовок осуществляют на токарно-винторезных станках одним из следующих способов.
1. Широкими токарными резцами (рис. 3, а). Обтачивают короткие конические поверхности с длиной образующей до 30 мм токарными проходными резцами, у которых главный угол в плане равен половине угла при вершине обтачиваемой конической поверхности. Обтачивают с поперечной или продольной подачей. Способ используют при снятии фасок с обработанных цилиндрических поверхностей.
Поворотом каретки верхнего суппорта (рис. 3,б). При обработке конических поверхностей каретку верхнего суппорта повертывают на угол, равный половине угла при вершине обрабатываемого конуса. Обрабатывают с ручной подачей верхнего суппорта под углом к линии центров станка (sH). Обтачивают конические поверхности, длина образующей которых не превышает величины хода каретки верхнего суппорта. Угол конуса обтачиваемой поверхности любой.
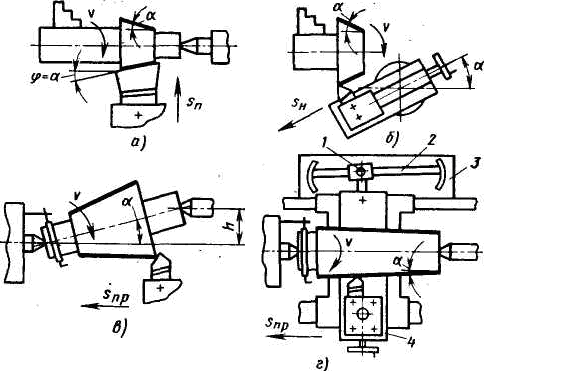
Рисунок 3. Схемы обтачивания наружных конических поверхностей на токарно-винторезном станке
Смещением
корпуса задней
бабки в поперечном
направлении
(рис. 3, в). При
обтачивании
конических
поверхностей
этим способом
корпус задней
бабки смещают
относительно
ее основания
в направлении,
перпендикулярном
к линии центров
станка. Обрабатываемую
заготовку
устанавливают
на шариковые
центры. При
этом ось вращения
заготовки
располагается
под углом к
линии центров
станка, а образующая
конической
поверхности
— параллельно
линии центров
станка. Обтачивают
с продольной
подачей резца
длинные конические
поверхности
с небольшим
углом конуса
при вершине
(2 <
8°).
С помощью конусной линейки (рис. 3, г). Корпус 3 конусной линейки закрепляют на кронштейнах на станине станка. На корпусе 3 имеется призматическая направляющая линейка 2, которую по шкале устанавливают под углом к линии центров станка. По направляющей перемещается ползун 1, связанный через рычаг с кареткой поперечного суппорта 4. Гайку ходового винта поперечной подачи отсоединяют от каретки суппорта. Коническую поверхность обтачивают с продольной подачей. Скорость продольной подачи складывается со скоростью поперечной подачи, получаемой кареткой поперечного суппорта от ползуна, скользящего по направляющей линейке. Сложение двух движений обеспечивает перемещение резца под углом к линии центров станка. Обтачивают длинные конические поверхности с углом при вершине конуса до 30—40°.
Обтачивание внутренних конических поверхностей выполняют широким резцом, поворотом каретки верхнего суппорта, с конусной линейкой. Часто внутренние конические поверхности обрабатывают специальными коническими зенкерами.
Обтачивание фасонных поверхностей заготовок с длиной образующей до 40 мм выполняют токарными фасонными резцами. По конструкции фасонные резцы делят на стержневые, круглые, призматические и тангенциальные. Фасонные поверхности этими резцами обтачивают только с поперечной подачей sП.
Фасонные поверхности на токарно-винторезных станках, как правило, обтачивают стержневыми резцами; резцами остальных видов обтачивают фасонные поверхности на токарных полуавтоматах и автоматах.
Стержневые резцы закрепляют в резцедержателе токарного станка (рис. 4, а), а круглые (рис. 4, б), призматические (рис. 4, в) и тангенциальные (рис. 4, г), — в специальных державках. В отличие от стержневых, круглых и призматических тангенциальные резцы устанавливают ниже линии центров станка так, чтобы каждая точка режущей кромки резца при поперечной подаче проходила касательно к соответствующей точке фасонной поверхности обрабатываемой заготовки. Резец, проходя под заготовкой, обрабатывает фасонную поверхность до требуемого размера, т. е. напроход.
Круглые, призматические и тангенциальные резцы выдерживают значительно большее число переточек, чем стержневые, при сохранении формы и размеров режущей кромки.
Длинные фасонные поверхности обрабатывают проходными резцами с продольной подачей с помощью фасонного копира, устанавливаемого вместо конусной линейки (рис. 4, д).
В серийном производстве для обработки фасонных поверхностей на токарных станках используют специальный гидрокопировальный суппорт