Проектирование технологического процесса детали
№ опе-
рации
Операционный
припуск
Обозначение
Формула расчета
Принятый размер
Ш


Ш
Ведомость расчета операционных размеров при обработке вала .
Диаметр вала
по чертежу Ш мм
|
№ опе- рации |
Наименование операции |
Операционный припуск |
Операционный размер | |||
| Обозначение | Величина |
Обозначение |
Формула расчета |
Принятый размер |
||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Заг. | Штамповка | Dзаг | Dзаг= D15+ 2Z15 |
Ш
|
||
| 15 | Точение черновое | 2Z15 | 4,0 | D15 | D15=D25+2Z25 | Ш9,4-0,27 |
| 25 | Точение чистовое | 2Z25 | 3,0 | D25 | D25= D45+ 2Z45 | Ш6,4-0,036 |
| 45 | Шлифование чистовое | 2Z45 | 0,4 | D45 | D45=черт.разм |
Ш |
1.5.2 Расчет длинновых операционных размеров
1.5.2.1 Построение графа операционных размерных цепей рисунок.
Граф строится на основании разработанной схемы обработки см.п.п.1.4. Каждая поверхность образует вершину графа, которая изображена кругом, линии, соединяющие вершины графа, являются его ребрами.
1.5.2.2 Построение графа исходных размеров рисунок. 1.5.2.2
Исходный граф включает в себя звенья – припуски и звенья – чертежные размеры. Связи, характеризующие чертежные размеры представлены в виде дугообразных кривых, связывающих поверхности, между которыми они расположены.Связи, характеризующие припуски нанесены в виде ломаных линий.
1.5.2.3 Построение обобщенного графа размерных цепей рисунок. 1.5.2.3
Обобщенный граф строим совмещением графов исходных структур и операционных размеров с учетом всех обозначенных направлений и знаков ребер
Проверим правильность построения обобщенного графа размерных цепей. Сущность проверки и цель построения графа заключается в составлении уравнений размерных цепей, по которым можно найти все операционные размеры.
1.Определение операционного размера А3 из уравнения
А3=С6
А3 max= С6max А3 min= С6min
А3 max =229 А3 min=227.85
Принимаем А3=229-1,15
2.Определение операционного размера А14 из уравнения
С5= А3- А14
А14 min= А3 min- С5max = 227.85-8.5=219.35мм
ТА14=0,072; А14 max=А14 min+ТА14=219.35+0.072=219.42мм
3.Определение операционного размера А7 из уравнения
С4= А14-А7
А7min=А14 min- С4max=219,35-184=35,35мм
ТА7=0,027мм
А7max=А7min+ТА7=35.35+0.027=35.37
Величина корректировки составляет 0,03мм. Принимаем размер А7=35,4-0,027
4.Определение операционного размера А6 из уравнения
Z4= А6+ А7- А3
А6min= А3max- А7min+ Z4min=229-35.35+0.2=193.85мм
TА6=0.115мм
А6max= А6min+ TА6=193.85+0.115=193.965мм
Величина корректировки составляет 0,035мм. Принимаем размер А6=194-0,115
Z4max= А6max- А3min+ А7max=194-227.85+35,4=1,55мм
5. Определение операционного размера А5 из уравнения
С1=А3-А5
А5min= А3min-C1max=227.85-17=210.85мм
TА5min=0.046мм
А5max=210.896мм
Величина корректировки составляет 0,004мм.
Принимаем размер А5=210,9-0,046мм
6. Определение операционного размера А4 из уравнения
Z3min= А4min-А5max
А4min= А5max+ Z3min=210.9+0.2=211.1мм
ТА4=0,115мм
А4max= А4min+ ТА4=211,1+0,115=211,215мм
Величина корректировки составляет 0,085мм. Принимаем размер А4=211.3-0,115мм
Z3max= А4max- А5min=211.3-210.85=0.45мм
7. Определение операционного размера А16 из уравнения
Z2min= А16min- А3max
А16min= А3max+ Z2min=229+0.7=229.7мм
TA16=0.29
А16max= А16min+ TA16=229.7+0.29=229.99мм
Величина корректировки составляет 0,01мм.
Принимаем размер А7max=230-0,290
Z2max= А16max- А3min=230-227.85=2.15мм
8. Определение операционного размера А2 из уравнения
Z10min= А2min- А16max
А2min= А16max+ Z10min=230.0+0.7=230.7мм
TА2=1.15мм
А2max= А2min+ TА2=230.7+1.15=231.85мм
Величина корректировки составляет 0,05мм.
Принимаем размер А2=231,9-1,15 мм
Z10max= А2max- А16min=231.9-229.7=2.2мм
9. Определение операционного размера А10 из уравнения
С2=А3-А7-А10
А10min= А3min- А7max- С2max=227.85-35.4-36=156.45мм
TА10=0.16мм
А10max= А10min +TА10=156.45+0.16=156.61мм
Величина корректировки составляет 0,09мм.
Принимаем размер А10=156,7-0,16мм
10. Определение операционного размера А11 из уравнения
С3min=А11min-А16min+А10max
А11min =А16min -А10max +С3min=229.7-156.7+21.48=94.48мм
TА11=0.087мм
А11max = А11min +TА11=94.48+0.087=94.567мм
Величина корректировки составляет 0,033мм.
Принимаем размер А11=94.6-0,087мм
11. Определение операционного размера А12 из уравнения
Z7min= А12min- А11max
А12min= А11max +Z7min=94.6+0.7=95.3мм
TА12=0.87мм
А12max =А12min +TА12=95.3+0.87=96.17мм
Величина корректировки составляет 0,03мм.
Принимаем размер А12=96.2-0,87мм
Z7max= А12max- А11min=96.2-94.48=1.72мм
12. Определение операционного размера А17 из уравнения
Z1min= А17min-А2max
А17min =А2max +Z1min=231.9+1.0=232.9мм
TА17=1.15мм
А17max =А17min +TА17=232.9+1.15=234.05мм
Величина корректировки составляет 0,05мм..
Принимаем размер А17=234.1-1.15мм
Z1max= А17max-А2min=234.1-230.7=3.4мм
13. Определение операционного размера А18 из уравнения
Z11min= А18min- А17max
А18min=А17max +Z11min=234.1+1.0=235.1 мм
TА18=2,4мм
А18max= А18min +TА18=235.1+2,4=237,5мм
Принимаем
размер А18= мм
Z11max= А18max- А17min=237.5-232.9=4.6
Z11max= 4.5мм.
14. Определение операционного размера А9 из уравнения
Z6min= А9min- А2max +А16min- А10max
А9min =А2max -А16min +Z6min+ А10max=231,9-229,7+16,7+0,7=159,6мм
ТА9=1,0мм
А9max =А9min +ТА9=159,6+1,0=160,6мм
Z6max= А9max- А2min +А16max- А10min=160.6-230.7+230-156.45=35.4мм.
15. Определение операционного размера А8 из уравнения
Z5min= А17min- А9max- А8max
А8max =А17min -А9max -Z5min=232.9-160.6-1.0=71.3мм
ТА8=2.4мм
А8min= А8max -ТА8=71.3-2.4=68.9мм
Принимаем
размер А8=70.1
Z5max= 4мм
16.Определение операционного размера А13 из уравнения
Z8min= А13min- А17max- А12max+ А2min
А13min =А17max -А2min +А12max +Z8min =234.1-230.7+92.6+1.0=100.6 мм
TA13=2.4мм
А13max =А13min+ TA13=100.6+2.4=103 мм
Принимаем
размер А13 =101.8
Z8max= А13max- А17min- А12min+ А2max= 103-232.9-95.3+231.9=11.7мм
17.определение операционного размера А15 из уравнения
Z9min= А15min- А16max- А14max+ А3min
А15min =А16max -А3min +А14max +Z9min=230-227.85+219.5+0.2=221.85мм
TA15=0,115 мм
А15max= А15min+TA15=221.85+0.115=221.965мм
Величина корректировки равна 0,035. Принимаем размер А15=222-0,115мм
Ведомость расчета операционных размеров
Таблица
|
Обозначение размеров |
Заданный исходный размер |
Получ.исх. Размер с Учетом корректировки |
Обозн. размеров | Величина при- нятого допуска | Уравнение размерной цепи | Расчётный операционный размер |
Величина кор- ректировки |
Принятый опе- рационный размер | ||
| max | min | max | min | |||||||
|
С1 С2 С3 С4 С5 С6 Z1 Z2 Z3 Z4 Z5 Z6 Z7 Z8 Z9 Z10 Z11 |
17-0,43 36-0,62 22-0,52 184-0,46 8,5-0,36 229-1,15
|
17 36 22 184 8,5 229 3,4 2,15 0.45 1,55 5 3,45 1,72 5,5 1,95 2,2 4.5 |
16,57 35,38 21,48 183,54 8,14 227,85 1,0 0,7 0.2 0,25 1.0 0,7 0,7 1,0 0,2 0,7 1,0 |
А5 А10 А11 А7 А14 А3 А17 А16 А4 А6 А8 А9 А12 А13 А15 А2 А18 |
0,046 0,16 0,087 0,027 0,072 1,15 1,15 0,29 0,115 0,115 2.4 1,0 0,87 2.4 0,115 1,15 2.4 |
С1=А3-А5 С2=А3-А7-А10 С3=А11-А16+А10 С4= А14-А7 С5= А3- А14 С6= А3 Z1= А17-А2 Z2= А16- А3 Z3= А4-А5 Z4= А6+ А7- А3 Z5= А17- А9- А8 Z6= А9- А2 +А16-А10 Z7= А12- А11 Z8= А13- А17- А12+ А2 Z9= А15- А16- А14+ А3 Z10= А2- А16 Z11= А18- А17 |
210,896 156,61 94,567 35,37 219,42 229 234,05 229,99 211,215 193,965 71,3 160,6 96,17 103 221,965 231,85 237.5 |
210,85 156,45 94,48 35,35 219,35 227,85 232,9 229,7 211,1 193,85 68.9 159,6 95,3 100,6 221,85 230,7 235,1 |
0,004 0,09 0,033 0,03 0,08 0,05 0,01 0,085 0,035 0,03 0,035 0,05 |
210,9-0,046 156,7-0,16 94,6-0,087 35,4-0,027 219,5-0,072 229-1,15 234,1-1,15 230-0,29 211,3-0,115 194-0,115 70.1 160,6-1,0 96,2-0,87
222-0,115 231,9-1,15
|


1.6 Расчет режимов резания
При расчете режимов резания устанавливают глубину резания, минутную подачу, скорость резания. Приведем пример расчета режимов резания для трех операций. Для остальных операций режимы резания назначаем согласно [ 5 ] т.2,с 265-303.
010 . Точение черновое (Ш 13,4)
Обоснование марки материала и геометрии режущей части.
Резец оснащен температуростойкой износостойкой твердосплавной
пластиной ЭК – 42(TiN+ TiN+ TiN). Применение твердосплавной пластины, которая не нуждается в переточке, снижает затраты времени на смену инструмента. Применяется поверхностное упрочнение режущего инструмента трехслойным износостойким покрытием, которое препятствует расширению лунки износа на передней поверхности резца.
Марка СОТС: 5%-ая эмульсия.
Глубина резания соответствует величине припуска, так как припуск снимается за один поход.
t = z7 = 0,7 мм.
Расчетная подача определяется исходя из требований шероховатости и уточняется по паспорту станка.
S = 0,5 об/мин.
Стойкость
Т = 50 мин.
6. Расчетная скорость резания определяется из заданной стойкость, подачи и глубины резания.
Сv
 vр
= * Кv
,
Тm * Sx * ty
где Сv , х , m, у – коэффициенты [ 1 ]. с.270.
Т – стойкость инструмента, мин.
S – подача, об/мм.
t – глубина резания, мм.
Кv – коэффициент, учитывающий влияние материала заготовки, состояние поверхности, материал инструмента и т.д.
350
 vр
= *0,8 = 160,90 (м/мин).
500,2* 0,50,15 * 0,70,35
7. Расчетная частота вращения.
1000 * vр
nр
= ,
p * D
где, D – обрабатываемый диаметр детали, мм.
vр – расчетная скорость резания, м/ мин.
1000 * 160,90
 nр
= = 3825 (об/мин).
p * 13,4
По паспорту станка принимаем n = 4000 об/мин.
8. Фактическая скорость резания.
p* D * n
 v
= ,
1000
где D - обрабатываемый диаметр детали, мм.
n - частота вращения, об/мин.
p* 13,4* 4000
 v =
= 168 (м/мин).
1000
9. Мощность.
Рz= 10*Ср*Sх*tу.
где Рz – сила резания, Н.
Ср, х,у – коэффициенты [1] с.273.
S – подача, мм/об.
t – глубина резания, мм.
Рz= 10*300*0,5*0,70,75 = 1148 (Н).
Рz*v
Nр
= ,
60*1000
где Рz – сила резания, Н.
v – скорость резания, об/мин.
1148 * 168
 Nр
= = 3,21 (кВт).
60000
Nр < Nст .
3,21 кВт <4 кВт.
Мощность станка достаточна для заданных условий обработки.
030 . Фрезерная
Фрезеровать шпоночный паз шириной 2мм
1. Глубина фрезерования t=1,2мм
В=2мм
2. Назначение подачи
S=0,006 мм/зуб
3. Назначение стойкости инструмента
Т=80 мин
4.Расчет скорости резания V, м/мин и числа оборотов шпинделя n, об/мин
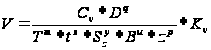
5. Общий поправочный коэффициент на скорость резания
KV=KMV*KNV*KUV
где KMV=1,26
KNV=1
KUV=1
6.Определяем значения коэффициентов и показателей степени в формуле скорости резания.
CV=12, q=0,3, x=0,3, y=0,25, u=0, p=0, m=0,26
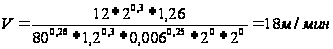
7.Находим потребное число оборотов шпинделя
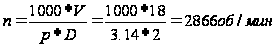
По паспорту станка принимаем n=2800 об/мин
Уточняем скорость резания
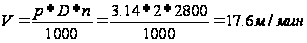
8.Главная составляющая силы резания при фрезеровании – окружная сила, Н
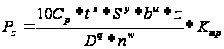
где z-число зубьев фрезы
n-частота вращения фрезы, об/мин
S=0,02-продоьное движение
9.Определяем значения коэффициентов и показателей степени в формуле силы резания
Сp=82.5; x=0.95; y=0.8; u=1.1 q=1.1; w=0
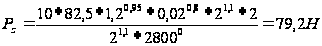
Величина осевой силы резания Px, Н
Px=(0.5-0.55)*Pz=0.5*79.2=39.6, Н
Крутящий момент, Н*м
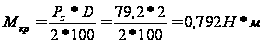
10.Мощность резания
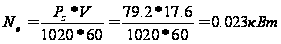
N < Nст .
0,023 кВт < 5,5 кВт.
Мощность станка достаточна для заданных условий обработки.
055 Круглошлифовальная
Марка материала, геометрия режущей части.
круг:
ПП 600Ч80Ч305 24А 25 Н СМ1 7 К5А 35 м/с. ГОСТ 2424-83.
2. Глубина резания
t = 0,04 мм.
3. Подача [1], с.301.
S = 0,4 мм/об.
4. Скорость круга.
vk = 35 м/c.
5. Скорость заготовки.
vз = 25 м/c.
6. Мощность.
N = СN* vз r *tх * Sу* d q .
где СN,r,x,у, q, – коэффициенты [1] с.303.
S – подача, мм/об.
d – диаметр сверления, мм.
vз - cкорость заготовки, м/с.
N = 0,1*250,85 * 0,040,6 * 0,40,7 * 200,54 = 0,38 (кВт).
N < Nст .
0,38 кВт < 4 кВт.
Мощность станка достаточна для заданных условий обработки.
1.7 Нормирование операций
На данном этапе определяем нормы времени на обработку. Определяем значение вспомогательного времени, времени на обслуживание рабочего места, подготовительно – заключительное время [ 6 ].
Для 3 операций приводим пример расчета норм времени.
045 Токарная
1. Основное время [ 7 ]
L
 Тосн.
= . (1.7.1)
n * S
где Тосн. – основное время, мин.
n - число оборотов, об/мин.
S – подача, мм/об.
L – расчетная длина рабочего хода инструмента, мм.
L = l + l1 + l2 . (1.7.2)
где l – длина обрабатываемой поверхности, мм.
l1 – величина врезания инструмента, мм.
l2 – величина перебега, мм.
L =135,7 + 2 + 1 = 138,7 (мм).
Подставляем данные в формулу 1.7.1
138,7
Тосн.
= = 0,07 (мин).
4000*0,5
2. Вспомогательное время [ 6 ]
Твсп. = tпер. + tизм., (1.7.3)
где Твсп. – вспомогательное время, мин.
tпер. – время, связанное с переходом, мин.
tизм.- время на контрольные измерения, мин.
Подставляем значения, найденные по [ 7 ], в формулу 1.7.3
Твсп. = 0,02 + 0,11 = 0,13 мин.
3. Штучное время [ 6 ]
Тобс. + Тол
Тшт.
= (Тосн. + Твсп.)
* (1 + ) (1.7.4)
100%
где Тосн. – основное время, мин.
Твсп. – вспомогательное время, мин.
Тобс. - время на обслуживания рабочего места, мин.
Тол – время на отдых и личные надобности, мин.
Подставляем в формулу 1.7.4