Проектирование технологического процесса детали
 Тшт. = ( 0,07 + 0,13) *
( 1 + ) = 1,8 (мин.)
100%
4. Подготовительно – заключительное время [ 6 ]
Тпз. = 11,2 (мин.).
5. Штучное – калькуляционное время
Тшт.к. = Тшт. + Тпз. /n. (1.7.5)
где Тшт.к. - штучное – калькуляционное время, мин.
Тшт. - штучное время, мин.
Тпз. - подготовительно – заключительное время, мин.
n – количество деталей в партии.
Тшт.к. = 1,8 + 11,2/88 = 1,92 (мин.).
020 Фрезерная
1. Основное время [ 7 ]
l + l1
 Тосн.
= . (1.7.6)
n * S
где Тосн. – основное время, мин.
n - число оборотов, об/мин.
S – подача, мм/об.
l – длина обрабатываемой поверхности, мм.
l1 – величина врезания инструмента, мм.
Подставляем данные в формулу 1.7.6
10+1,2
Тосн.
= = 0,66 (мин).
2800*0,006
2. Вспомогательное время [ 6 ]
Твсп. = tпер. + tизм. + tвыв., (1.7.7)
где Твсп. – вспомогательное время, мин.
tпер. – время, связанное с переходом, мин.
tизм.- время на контрольные измерения, мин.
tвыв., - время на вывод сверла, мин.
Подставляем значения, найденные по [ 7 ], в формулу 1.7.7.
Твсп. = 0,06 + 0,31 + 0,1 = 0,47 мин.
3. Штучное время [ 6 ]
Тобс. + Тол
Тшт.
= (Тосн. + Твсп.)
* (1 + ) (1.7.8)
100%
где Тосн. – основное время, мин.
Твсп. – вспомогательное время, мин.
Тобс. - время на обслуживания рабочего места, мин.
Тол – время на отдых и личные надобности, мин.
Подставляем в формулу 1.7.8
4 + 4
Тшт. = ( 0,66 + 0,47) *
( 1 + ) = 10,4 (мин.)
100%
4. Подготовительно – заключительное время [ 6 ]
Тпз. = 10,3 (мин.).
5. Штучное – калькуляционное время
Тшт.к. = Тшт. + Тпз. /n. (1.7.8)
где Тшт.к. - штучное – калькуляционное время, мин.
Тшт. - штучное время, мин.
Тпз. - подготовительно – заключительное время, мин.
n – количество деталей в партии.
Тшт.к. = 0,54 + 10,3/88 = 10,5 (мин.).
055 Шлифовальная
1. Основное время [ 7 ]
L
Тосн.
= * К . (1.7.10)
n * S
где Тосн. – основное время, мин.
n - частота вращения изделия, об/мин.
S – подача, мм/об.
L – расчетная длина рабочего хода инструмента, мм.
К – коэффициент, учитывающий выхаживание и доводку.
Подставляем данные в формулу 1.7.10
17
Тосн.
= * 1,5 = 0,25 (мин).
260 *0,4
2. Вспомогательное время [ 6 ]
Твсп. = tоп. + tизм., (1.7.11)
где Твсп. – вспомогательное время, мин.
Tоп. – время, связанное с обработкой поверхности, мин.
tизм.- время на контрольные измерения, мин.
Подставляем значения, найденные по [ 7 ], в формулу 1.7.11
Твсп. = 0,8 + 0,11 = 0,91 мин.
3. Штучное время [ 6 ]
Тобс. + Тол
Тшт.
= (Тосн. + Твсп.)
* (1 + ) (1.7.12)
100%
где Тосн. – основное время, мин.
Твсп. – вспомогательное время, мин.
Тобс. - время на обслуживания рабочего места, мин.
Тол – время на отдых и личные надобности, мин.
Подставляем в формулу 1.7.12
4 + 4
Тшт.
= ( 0,25 + 0,91) * ( 1 + ) = 1,16 (мин.)
100%
4. Подготовительно – заключительное время [ 6 ]
Тпз. = 10,5 (мин.).
5. Штучное – калькуляционное время
Тшт.к. = Тшт. + Тпз. /n. (1.7.13)
где Тшт.к. - штучное – калькуляционное время, мин.
Тшт. - штучное время, мин.
Тпз. - подготовительно – заключительное время, мин.
n – количество деталей в партии.
Тшт.к. = 1,16 + 10,5/88 = 1,28 (мин.).
1.9. Разработка карты наладки на операцию № 025
Наладка станка подразумевает подготовку оборудования и технологической оснастки выполнению операции. Для операции 025 выбран многорезцовый полуавтомат 1730.
В качестве настроечных размеров принимаем размеры, соответствующие середине поля допуска операционного размера.
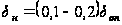
где
 допуск на настроечный
размер, мм
 допуск на
операционный
размер, мм
Основанием расчета являются операционные размеры на данной операции.
Производим расчет настроечных размеров, результаты заносим в таблицу.
Таблица 1.9.1 – ведомость расчёта настроечных размеров
| № позиции на станке | Операционный размер на станке, мм |
Пределы допуска на настроечный размер, мм |
Принятый настроечный размер, мм |
| 1 | 229-1,15 | 0,115 – 0,23 | 228,4-0,172 |
| 2 |
156,7-0,16 Ш10-0,22 |
0,016 – 0,032 0,022 – 0,044 |
156,6-0,024 Ш9,9-0,033 |
| 3 |
194-0,115 Ш |
0,0115 – 0,023 0,0009 – 0,0018 |
193,9-0,172 Ш
|
| 4 | 211,3-0,115 Ш |
0,0115 – 0,023 0,0008 – 0,0016 |
211,24-0,017 Ш5,996-0,0012 |
| 5 |
0,5 |
0,025 – 0,05 |
0,5 |
| 6 | Ш19,2-0,021 | 0,0021 – 0,0042 | Ш19,1-0,0031 |
| 7 |
0,5 |
0,025 – 0,05 |
0,5 |


 0,125
2 ПРОЕКТИРОВАНИЕ СПЕЦИАЛЬНОЙ СТАНОЧНОЙ ОСНАСТКИ
2.1 Исходные данные для проектирования станочного приспособления
Требуется разработать компоновку приспособления для фрезерования шпоночного паза в детали типа вал. Изготовление деталей происходит в условиях среднесерийного производства. Материал детали сталь 40Х, твёрдость 28…32 HRC.
Приспособление для вертикально-фрезерного станка модели 6Т104 на операцию 030 – фрезерование шпоночного паза.
Px=39.6Н, Мкр=0,8Н*м
2.2 Принципиальная схема станочного приспособления
При фрезеровании шпоночного паза возможен вариант базирования по внешней цилиндрической поверхности и перпендикулярной к её оси плоскости.
Этот вариант базирования позволяет уменьшить возможные погрешности, совмещает конструкторские базы с технологическими и измерительными. Опорные точки 1,2,3,4 (двойная направляющая база) и 5(опорная база) реализуется с помощью двух призм, 6 (опорная база) реализуется с помощью прижимной планки. Это приспособление наиболее часто используется для фрезерования шпоночных пазов, отличается простотой конструкции, надёжностью и стабильностью работы.
Принципиальная схема станочного приспособления, реализующая схему базирования детали, представлена на рисунке 2,2,2
2.3 Расчет станочного приспособления
Для расчёта потребной силы закрепления Q представим расчетные схемы (рисунок 2,3,1). При этом следует отметить, что не требуется участия в расчете потребного усилия закрепления силы Pz . Предполагается, что упором, при базировании детали , будет служить торцовая поверхность призмы. В определении потребного усилия закрепления будут принимать участие осевая сила Px, крутящий момент Мкр, стремящийся повернуть деталь
Выберем призму
с углом α=
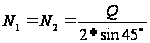
Уравнение равновесия для обеспечения неподвижности детали под действием силы Px запишется следующим образом (условие неотрывности):
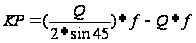
где k-коэффициент запаса закрепления
f-коэффициент трения в местах контакта детали с призмой и прижимной планкой
Примем f=0,16
Значение коэффициента запаса закрепления определим как произведение первичных коэффициентов
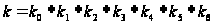
 1,5*1*1,7*1,2*1*1*1,5=4,6
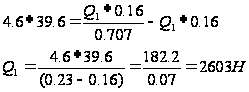

Уравнение равновесия для обеспечения неизменности положения детали под действием крутящего момента запишется следующим образом (условие непроворачиваемости)
kM-Mтр.у.= *f*sin
 *p
где М - крутящий момент создаваемый фрезой.
kM -*f*sin*p=0
p=r*cos=6.5*0.707=4.6
мм
4,6*0,8-*0,16*0,707*4,6=0
3,68- *0.26=0
=14.2
Н
Сравнив
полученный
результат в
первом и во
втором случае
убедимся, что
 ,
поэтому для
обеспечения
неизменности
положения
детали при
обработке
выбираем потребное
усилие закрепления,
т.е. Q=2603 Н.
Для расчета диаметра поршня пневмоцилиндра используем Q=2603 Н.
Для пневматических цилиндров двустороннего действия:
Q=0.785*D*p*
где p=0,4 Мпа
-
коэффициент
учитывающий
потери от трения
=0,95
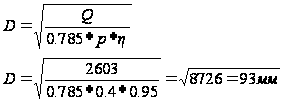
Определяем стандартный диаметр пневматического цилиндра D=100мм. Диаметр штока d=25мм
Определим действительную силу пневмоцилиндра

3. ПРОЕКТИРОВАНИЕ СПЕЦИАЛЬНОЙ КОНТРОЛЬНОЙ ОСНАСТКИ
3.1 Исходные данные
3.1.1 Операция , 55 «Шлифовальная».
1. Шлифовать наружный диаметр Ж19,2.
Оборудование: червячно –шлифовальный станок 5К881
2. Контрольное приспособление разработано на операцию 40 «Шлифование». Принципиальная схема приспособления представляет собой закрепление детали на оправке с установкой по наружной цилиндрической поверхности.
Данное контрольное приспособление является универсальным, легким в изготовлении, простым по конструкции и предназначено для контроля радиального биения наружного диаметра детали относительно базовой поверхности.
3. Расчет контрольного приспособления.
Расчет контрольного приспособления осуществляют на точность, при этом осуществляют суммарную погрешность измерения по формуле:
Dизм = 1/3 ґ Тк ;
где Тк – допуск на контролируемый размер, мм .
Т.е. Dизм = 1/3 ґ 0,03 = 0,01 мм .
Погрешность контрольного приспособления
d = Цdб + dп + dз + dм ,
где dб – погрешность базирования, мм;
расчет погрешности базирования проводим, исходя из максимального диаметра