Автоматизация шлифовального процесса путем разработки автоматической системы управления регулируемым натягом
Шлифовальный инструмент и элементы его крепления (болты, гайки, фланцы) должны быть ограждены кожухами, прочно закрепленными на станке. Зазор между наружным диаметром нового круга и кожухом должен быть не менее 9 мм для кругов наружным диаметром до 100 мм; 10 мм — для кругов 100—300 мм; 15 мм— для кругов свыше 300 мм. Зазор между боковой стенкой кожуха и фланцами для крепления круга наибольшей высоты, применяемого на данном станке, должен быть не менее 5 мм. При работе съемная крышка защитного кожуха должна быть надежно закреплена.
При работе с алмазным отрезным, камнеобрабатывающим, правящим инструментом должны применяться средства защиты (кожухи, ограждения, колпаки и т. п.), входящие в комплект поставки оборудования, на котором применяется алмазный инструмент.
Стружку (отходы производства) от металлорежущих станков и с рабочих мест следует убирать механизированными способами. Транспортирование стружек от пылестружкоприемняка осуществляется посредством резинового или металлического рукава, длину которого выбирают, исходя из удобства обслуживания станка. Воздух, поступающий в помещение цеха, подвергается двухступенчатой очистке: на первой ступени от стружки и крупной пыли в стружкоотделителе — циклоне, на второй ступени - от мелкодисперсной пыли - через фильтр. Рукавный матерчатый фильтр из лавсана встроен в циклон. Смесь воздуха, стружки и пыли необходимо очищать от стружки и пыли перед вентилятором с тем, чтобы продлить срок службы установки. Для своевременной разгрузки бункера циклона от сухой элементной стружки и пыли предусмотрен автоматический клапан, работа которого регулируется. Для улавливания масляного тумана, отходящего от металлорежущих станков, применяют серийно изготовляемый агрегат АЭ2-12.
На первой ступени используется инерционный эффект очистки от крупных частиц и капель масла (кольцевая камера 2), вторая ступень выполнена в виде патронов, заполненных многослойной тонкой сеткой, а третья ступень (фильтр-шумоглушитель 3) состоит из нескольких слоев дырчатого пенополиуретана, которые размещены после вентилятора 4 и служат одновременно глушителем шума
В ряде случаев пневматические транспортные рукава от нескольких станков объединяют в транспортную сеть
Пневмотранспортную сеть прокладывают в местах, доступных для осмотра и ремонта. Для прочистки пневмотранспортной сети групповых пыле-стружкоотсасывающих установок без разъема трубопроводов следует предусматривать устройство герметичных люков после колен и отводов, а также на горизонтальных участках сети. В последнем случае расстояние между люками принимается не более 12 м.
При проектировании пневматических и пылестружкоотсасывающих установок следует учитывать модель станка, процесс обработки, обрабатываемый материал, количество отделяющейся стружки в единицу времени, насыпную плотность стружки и другие факторы, исходя из которых, определяются транспортные скорости, сопротивление в трубопроводах, а также объемный расход удаляемого воздуха.
Порядок расчета систем и установок непрерывного удаления стружки и пыли непосредственно из зоны резания следующий:
а) устанавливают объемный расход воздуха, исходя из принятой транспортной скорости и диаметра трубопровода;
б) определяют потери давления в сети;
в) подбирают вентиляторы и электродвигатели. Расход воздуха (M'/c), перемещающего смесь.
4.2.6 Меры безопасности при использовани СОЖ и ПАВ в технологическом процессе
Выбор СОЖ необходимо осуществлять, учитывая, что следующие их виды имеют соответствующее разрешение Министерства здравоохранения СССР в соответствии с ГОСТ 12.3.025-80:
масляные СОЖ: МР-1; MP-2y,^P-3; МР-4; МР-6/3; ОСМ-3;СМ-5; ЛЗ-СОЖ 2СО: МЗ-СОЖ 2СИО; ЛЗ-1ПО; ЛЗ-1ПИО;3-СОЖ IT; ЛЗ-ЭМ/30: ЛЗ-СОЖ8 (5-10%-ная эмульсия);
эмульсоры: укринол-1 (эмульсии 1.5; 3,3; 5,7; 10; 16%-ные); аквол-2 (эмульсии 3; 5,7; 10%-ные); ИХП-45Э (эмульсии 5; 10%-ные);
синтетические и полусинтетические жидкости: аквол-10 (эмульсии 2
,5.7_10%-ные, аквол-11 (эмульсии 3; 5,5; 10%-ные); НСК-5у (эмульсия 10%-ная).
Антимикробная защита СОЖ должна проводиться добавлением бактерицидных присадок и периодической пастеризацией жидкости.
Пастеризация СОЖ проводится нагреванием до 75-80 °С, кратковременной выдержкой и последующим охлаждением в регенераторе или охладителе до рабочей температуры.
Периодичность замены СОЖ должна устанавливаться по результатам контроля ее содержания, но не реже одного раза в шесть месяцев при лезвийной обработке одного раза в месяц — при абразивной обработке для масляных СОЖ и одного раза в три месяца для водных СОЖ. Очистку емкостей для приготовления СОЖ, трубопроводов и систем подачи следует проводить один раз в 6 мес., для масляных и один в 3 мес. для водных СОЖ.
Хранить и транспортировать СОЖ необходимо в чистых стальных резервуарах, цистернах, бочках, бидонах и банках, а также в емкостях, изготовленных из белой шерсти, оцинкованного листа или пластмасс. СОЖ должны храниться в помещениях в соответствии с требованиями СНиП П-106-72.
Отработанные СОЖ необходимо собирать в специальные емкости. Водную и масляную фазу можно использовать в качестве компонентов для приготовления эмульсий. Масляная фаза эмульсий может поступать на регенерацию или сжигаться. Концентрация нефтепродуктов в сточных водах при сбросе их в канализацию должна соответствовать требованиям СНиП II-32-74. Водную фазу СОЖ очищают по ПДК или разбавляют до допустимого содержания нефтепродуктов и сливают в канализацию.
Для обезжиривания деталей можно вместо органических растворителей применить химическое и электрохимическое обезжиривание в щелочных растворах, поверхностно-активные вещества (ПАВ), заменить хлорированные углеводороды синтетическими моющими средствами. К числу ПАВ, выпускаемых промышленностью, относятся сульфанол НП-1, сульфанол НП-3, продукт ДС-РАС, смачиватель Д Б, эмульгаторы ОП-7 и ОП-10. Концентрация ПАВ, достаточная для оптимального смачивания загрязненных поверхностей, составляет 2—6 г/л, а для моющих средств 4—8 г/л. Следует иметь в виду, что рабочая температура для ОП-7 60-75° для сульфинола, ДС-РАС 75-85 °С. Получили применение ПАВ — синтамолы МЦ-10 и ДТ-7, альфанолы, синтамид и пр. Обладая свойствами, близкими к свойствам эмульгаторов ОП-7 и ОП-10, они подвержены биологическому разложению, исключая тем самым загрязнение окружающей среды. Для промывки и обезжиривания следует применять жидкость и растворы, приготовляемые на предприятии централизованно по рецептам, согласованным с местными органами санитарного надзора. В случае применения легковоспламеняющихся жидкостей рабочие места для промывки и обезжиривания должны быть оборудованы местной вытяжной вентиляцией во взрывобезопасном исполнении. Количество легковоспламеняющихся жидкостей на рабочем месте не должно превышать сменной потребности. По окончании смены эти жидкости необходимо сливать в плотно закрывающиеся небьющиеся сосуды и сдавать на хранение в специальные кладовые. Обтирочный материал следует хранить в металлической таре с плотно закрывающейся крышкой. Использованные обтирочные материалы должны ежедневно в конце смены удаляться с рабочих мест.
4.2.7 Операции связанные с использованием вредных веществ
При организации работы в замкнутых агрегатах с температурой воздуха 30 °С и выше должно предусматриваться чередование в работе подручных и ведущих клепальщиков через определенные промежутки времени работы; организуется вентиляция для обдува работающих, обеспечивающая подвижность воздуха на рабочем месте в пределах 0,5—1,5 м/с, при этом разница температур подаваемого воздуха и воздуха в агрегате не должна превышать 5 0С.
При полировании в процессе сборки рекомендуется замена хромсодержащих полировальных паст составами, в которых нет соединений хрома или они имеются в небольшом количестве; допускается вводить в пасты безвредный порошок электрокорунда вместо окиси хрома или заменять вредный стеарин жировыми кислотами; в состав паст нередко вместо говяжьего жира вводят гудронное сало, что уменьшает концентрацию вредных летучих веществ и снижает загазованность воздушной среды.
4.2.8 Опасное действие шума и вибрации и защиты от него
Динамический диапазон звуков, воспринимаемых человеком, простирается от порога слышимости (0 дБ) до порога болевых ощущений (130 дБ). При воздействии на ухо шума с уровнем звукового давления более 145 дБ возможен разрыв барабанной перепонки.
Под воздействием продолжительного громкого шума острота слуха снижается. Такое временное снижение слуховой чувствительности (адаптация слуха) представляет собой защитную реакцию организма. Наступающее вслед за адаптацией слуховое и общее утомление является первым симптомом патологического процесса, который постепенно развивается в тугоухость, а иногда и полную глухоту.
Действие шума на организм человека не ограничивается только поражением слуха. Через центральную нервную систему органы слуха связаны с другими органами. Интенсивный шум воздействует в первую очередь на центральную нервную систему, что ведет к нарушению ее регуляторной функции, а это отрицательно сказывается на деятельности внутренних органов и кровообращении. Под влиянием сильного шума (90—100 дБ) притупляется острота зрения, появляются головные боли и головокружение, нарушаются ритм дыхания и пульс, повышается артериальное кровяное давление, сокращается выделение желудочного сока, снижается кислотность, что может привести к гипертонии, гастриту и другим болезням. Особенно вреден для человека импульсный шум.
Совокупность возникающих под действием шума нежелательных изменений в организме человека можно рассматривать как шумовую болезнь.
В производственных условиях интенсивный шум делает неразборчивыми речь и звуковые сигналы, что затрудняет общение между работающими, отрицательно влияет на их психику и нарушает условия безопасности труда. Вызываемое шумом утомление ослабляет внимание и замедляет психические реакции, что приводит к увеличению брака и травматизму. Шум высоких уровней снижает производительность труда на 15—20%.
Вибрация воспринимается организмом человека лишь при непосредственном контакте с вибрирующим телом. В зависимости от того, на какие части тела распространяются механические колебания, различают общую и местную (локальную) вибрацию.
Общая вибрация распространяется на все тело и происходит, как правило, от вибрации поверхности, на которой находится человек (пол, сиденье, виброплатформа и т. п.). Наиболее опасна вибрация тела с частотой, совпадающей с собственной частотой внутренних органов (7—9 Гц), могущая привести к механическим повреждениям последних вследствие резонансных явлений.
Под действием вибрации как локальной, так и общей, наблюдаются нарушения деятельности центральной нервной системы. Комплекс симптомов, характерный для воздействия вибрации, получил название вибрационной болезни. Больные вибрационной болезнью обычно жалуются на мышечную слабость и быструю утомляемость.
Шум и вибрация оказывают отрицательное воздействие также на сооружения, конструкции, механизмы. Так, интенсивный шум ускоряет коррозию металлов. Вибрация наносит еще больший вред, постепенно разрушая здания и другие сооружения, вызывая усталостные явления в деталях машин, особенно при возникновении резонанса, и приводя к их поломке. Вибрация в производственных помещениях, особенно в тех случаях, когда она передается прецизионному оборудованию, существенно затрудняет или даже делает невозможной обработку деталей по высоким классам точности и шероховатости.
4.3 Анализ вредного воздействия тех процесса на природу и разработка мероприятий по ее защите
4.3.1 Классификация и характеристика мероприятий по охране окружающей среды от промышленных загрязнений
Под методами охраны окружающей среды от загрязнения отходами производства понимают совокупность технических и организационных мероприятий, позволяющих свести к минимуму или — в идеале — совершенно исключить выбросы в биосферу как материальных, так и энергетических загрязнений.
Следует сразу же оговориться, что каких-либо универсальных рецептов, радикально решающих проблему борьбы с загрязнениями, пока, к сожалению, не существует. Метод, дающий хорошие результаты в случае данного загрязнения определенной концентрации или уровня, может оказаться бесполезным или малоэффективным в других условиях. Наиболее эффективным обычно оказывается сочетание нескольких методов борьбы с загрязнениями, рационально подобранных применительно к тому или иному конкретному случаю.
Классификация методов охраны окружающей среды от промышленных загрязнений представлена на Рис.4.3. Как явствует из этой схемы, все способы борьбы с загрязнениями можно разбить на две большие группы: пассивные и активные.
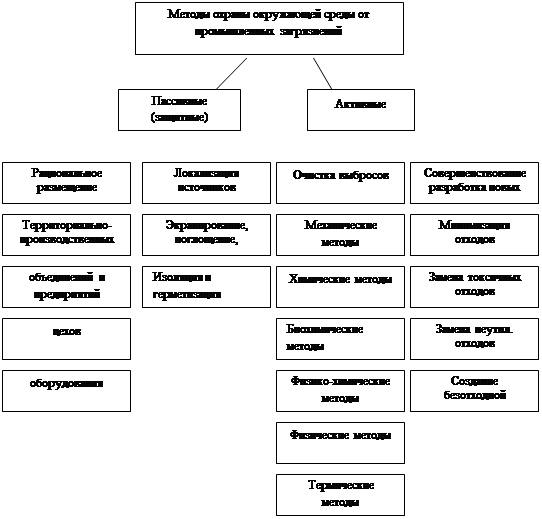
Рис.4.3
К числу пассивных относятся методы, использование которых не связано с непосредственным воздействием на источник загрязнения. Эти традиционно применяемые методы, носящие защитный характер, делятся, в свою очередь, на три подгруппы - рациональное размещение источников загрязнений, (как материальных, так и энергетических), локализацию загрязнений и очистку выбросов в биосферу. На нынешнем уровне развития технологии применение пассивных методов является основным средством борьбы с загрязнением окружающей среды.
Сущность активных методов заключается в совершенствовании существующих и разработке новых технологических процессов, оборудования и оснастки с целью максимального снижения массы, объема, концентрации материальных или уровня энергетических загрязнении всякого рода. Очевидно, что при таком подходе проблема устранения загрязнений решается радикально. Поэтому активным методам как более прогрессивным последние годы уделяется все большее внимание. Однако разработка и внедрение этих методов во многих случаях связаны с изменением существующей технологии производства.
Вопрос о рациональном размещении источников загрязнений (“защите расстоянием”) решается на различных уровнях (общегосударственным, региональном, местном) в зависимости от их масштаба (расположение территориально-производственных комплексов на территории страны, производственных объединений и отдельных предприятий в республике, области или городе, цехов внутри предприятия, оборудования внутри цеха), причем учитывается большое количество разных факторов (уровень производственных вредностей, рельеф местности, метеорологические условия, вопросы водоснабжения и канализации, населенность, планировка производственных зданий и кварталов жилой застройки, особенности применяемой технологии производства и т. д.).
Примером рационального размещения источников загрязнения может служить надлежащий выбор высоты дымовых труб, выбрасывающих в воздушный бассейн продукты сгорания, образующиеся при работе электростанций и котельных. При достаточно высокой дымовой трубе, загрязненный газ достигает приземного слоя атмосферы на значительном расстоянии от трубы, когда содержащиеся в нем вредные вещества уже успеют рассеяться в атмосфере. Следует, однако, оговориться, что приведенный пример иллюстрирует возможность снижения уровня загрязнений воздушного бассейна в локальном или, в лучшем случае, региональном, но отнюдь не в глобальном масштабе, поскольку аккумулирующиеся в атмосфере вредные вещества рано или поздно опускаются в приземной слой атмосферы и на землю.
Для снижения уровней энергетических загрязнений применяются средства защиты, обеспечивающие их частичную локализацию. К ним относятся экранирование источников шума, электромагнитных полей и ионизирующих излучений, поглощение шума, демпфирование и динамическое гашение вибраций.
Более высокая степень локализации загрязнений может быть достигнута путем изоляции и герметизации их источников. Такая герметизация осуществляется с помощью специальных камер, кожухов, боксов и т. п., в которые заключается технологическое оборудование, выделяющее загрязняющие окружающую среду вещества или излучения. В качестве примера можно привести выполняемую в камере окраску изделии распылением. В литейном производстве снижению пылеобразования в значительной мере способствует герметизация вспомогательного оборудования, в частности применение закрытых вибрационных конвейеров и пневмотранспорта всасывающего типа для перемещения сыпучих пылящих материалов. Изоляция шумного оборудования позволяет намного снизить уровень шума.
4.3.2 Классификация отходов. Утилизация отходов производства
Как уже указывалось, в процессе машиностроительного производства образуются большие количества разнообразных отходов. Эти отходы можно разбить на две группы - основные и побочные.
Основными являются отходы твердых материалов, используемых непосредственно для изготовления деталей машин, приборов и других изделий, полностью или частично утратившие первоначальные потребительские качества. Это в первую очередь металлические отходы всех видов, а также отходы металлосодержащие (окалина, шламы, шлаки) и неметаллические (древесина, пластмассы, резина и т. п.). Сюда же следует отнести и производственный мусор. К побочным относятся отходы веществ, применяемых или образующихся при проведении технологических процессов. Побочные отходы могут быть твердыми (зола, абразивы, древесные отходы модельных цехов), жидкими (СОЖ, минеральные масла и другие нефтепродукты, отработанные травильные растворы и электролиты) и газообразными (отходящие газы).
Наконец, многие технологические процессы сопровождаются выделением теплоты, являющейся энергетическим отходом производства.
Использование вторичных сырьевых ресурсов и отходов производства - одно из важнейших направлений повышения эффективности производства является необходимым условием снижения уровня промышленного загрязнения окружающей среды.
Известные, в настоящее время, методы позволяют в принципе утилизировать практически все названные выше отходы производства, как основные, так и побочные (утилизация последних осуществляется преимущественно путем их регенерации и рекуперации, т. е. восстановления исходных свойств отработанных материалов или температуры теплоносителя для повторного использования в технологических процессах). К сожалению, далеко не все из этих методов сочетают в себе эффективность с экономичностью и универсальностью. Поэтому сейчас во всех технически. Несмотря на применение при обработке резанием различных методов стружколомания, значительная часть образующейся стружки имеет вьюнообразный характер и низкую насыпную массу — от 0,15 до 0,60 т/м3. Не говоря уже о трудности транспортировки такой стружки, при переплаве ее в металлургических агрегатах увеличивается продолжительность плавки, а угар металла достигает 20%. Поэтому вьюнообразную стружку подвергают дроблению на стружкодробилках различных типов (фрезерных, молотковых и валковых). Бузулукским заводом тяжелого