Автоматизация шлифовального процесса путем разработки автоматической системы управления регулируемым натягом
При назначении технологической базы, должны соблюдаться следующие принципы:
1. принцип совмещения технологической и измерительной базы, при этом погрешность базирования равна нулю;
2. принцип постоянства баз, т.е. на большинстве операций должны применяться одни и те же базы;
3. силы закрепления необходимо прикладывать перпендикулярно выполняемому размеру.
Теоретические схемы базирования заготовки выбираем, исходя из ГОСТ 21495 - 76 “Базирование и базы в машиностроении”.
Выбор технологических баз осуществляется из данных чертежа, учитывая служебное назначение детали. Отклонения и допуски расположения поверхности Æ150 d11, Æ6 H11 неуказанные отклонения валов h11, отверстий H11, линейные размеры заданны относительно торца детали. Для обеспечения технологических требований к детали в качестве технологической базы используют измерительную базу.
Таблица 4
| Схема базирования | Погрешность базирования |
| 1 | 2 |
|
|
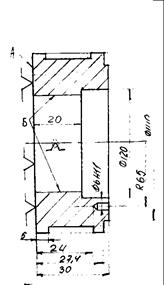
Базирование при этом закреплении ведется по торцевой поверхности А. черновыми поверхностями при данном базировании являются поверхности А и В.для линейных размеров 5мм.,24мм.,20мм.,27.4мм.,30мм., погрешность базирования Е=0 т.к. конструкционная и технологическая база совпадают.Для диаметров Æ120Н14,Æ140h14, Æ145h14 а также для R=65 погрешность базирования Е=0 т.к. конструкционная и технологическая база совпадают |
|
|
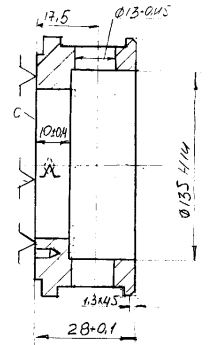
Базирование при этом закреплении ведется по торцевой поверхности С..Для линейных размеров 28мм.,10мм.,1.3мм.,17.5мм., погрешность базирования Е=0 т.к. конструкционная и технологическая база совпадают.Для диаметров Æ135, Æ13 погрешность базирования Е=0 |
1.6 Проектирование маршрута обработки ступенчатого кольца
1.6.1 Базовый вариант обработки детали
На этом этапе надо установить оптимальную последовательность технологических операций для получения заданной точности и шероховатости поверхности.
0. подготовительная.
1. Черновое и чистовое растачивание основных поверхностей.
2. сверление отверстий
3. шлифование торцевой поверхности
4. Контроль размеров и остальных точностных характеристик.
5. Промывка детали.
В зависимости от механической обработки аналогичной детали в соответствующих условиях производства, от вида исходной заготовки, построения технологического маршрута обработки, применяемого оборудования и средств технологического оснащения составляем действующий технологический процесс.
Технологическая операция должна быть построена по принципу концентрации операций. Под концентрацией понимается одновременное выполнение одних и тех же групп операций.
Таблица 1.5.
| Операция | Содержание или наименование операции | Станок, оборудование | Оснастка |
| 005 | Навесить бирку с номером детали | ||
| 010 | Кузнечная | пресс | |
| 015 | Термическая обработка | печь | |
| 020 | 1 переход- точить наружную поверхность до Æ150d11, 2 переход- торцевое точение до получения размера l=30+0.3, 3 переход- подрезать торец Æ150d11 с образованием канавки Æ140-1,0, 4 переход- точить канавку Æ145-1,0, 5 переход- расточить отверстие до Æ120H10 | Станок токарный с ЧПУ | Цанговый патрон |
| 025 | Расточить отверстие до Æ135+1.0,подрезать торец, точить фаску | Токарный 16к20ф3 | Цанговый патрон |
| 030 | Зачистить заусенцы | Одно-шпиндельный полуавтомат 56525 | Жесткая опора Специальная оправка |
| 035 | Сверлить 6 отв. Æ13мм. | Вертикально сверлильный 2А135 | |
| 040 | Сверлить отверстие Æ6мм. | Вертикально сверлильный 2А135 | |
| 045 |
Шлифовать поверхность,выдерживать размер 28+0.1, êê 0.03 |
Плоскошлифовальный мод. 3е71081 | |
| 050 | Промыть деталь | Машина моечная | |
| 055 | Технический контроль | Плита по ГОСТ 10905-86 | |
| 060 | Нанесение покрытия |
1.6.2 Новый вариант обработки детали
Для сокращения времени затраченного на шлифовальный процесс предлагается его автоматизация за счет использования другого станочного оборудования. Это позволит не только ускорить процесс обработки но и улучшить качество детали без изменения маршрута обработки.
1.7 Определение припусков и размеров заготовки
Для одной из основных поверхностей заготовки, имеющей наивысшие требования по точности изготовления, припуски и промежуточные размеры определяются расчетно-аналитическим методом. На остальные поверхности заготовки припуски и допуски назначаются по ГОСТ 7505-89.
Расчет припуска производится в направлении от обработанной поверхности к исходной заготовке.
Для определения припусков и промежуточных размеров детали воспользуемся следующими формулами:
Минимальный припуск на обтачивание цилиндрических поверхностей (двухсторонний припуск):
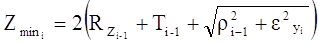 . (1.5)
Минимальный припуск при последовательной обработке противолежащих поверхностей (двухсторонний припуск):
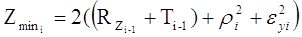 , (1,6)
где
Rz – высота микро неровностей поверхностей, оставшихся при выполнении предшествующего технологического перехода, мкм;
Т – глубина дефектного поверхностного слоя, оставшегося при выполнении предшествующего технологического перехода, мкм;
r0 – изменение отклонения расположения, возникшее на предшествующем технологическом переходе, мкм;
eу – величина погрешностей установки при выполняемом технологическом переходе, мкм.
Для заготовок из проката
выбирается для Æ150 мм качество поверхности
детали Rz=25 мкм, T=150 мкм.
Определение минимального припуска при чистовом точении Æ150мм.
Rz i-1=6.3 мкм.
Ti-1=60 мкм.
ri-1=85 мкм.
E=0
Zi min=416 мкм.
Определение минимального припуска при черновом точении Æ150мм.
Rz i-1=200 мкм.
Ti-1=300 мкм.
ri-1=1600 мкм.
E=0
Zi min=4200 мкм.
Определение минимального припуска на линейный размер L=28+0.1 мм.
Для однократного шлифования.
Rz i-1=32 мкм.
Ti-1=30 мкм.
ri-1=5 мкм.
E=0
Zi min=67 мкм.
Определение припуска при чистовом точении.
Rz i-1=50 мкм.
Ti-1=50 мкм.
ri-1=100 мкм.
E=0
Zi min=400 мкм.
Определение припуска при черновом точении.
Rz i-1=125 мкм.
Ti-1=75 мкм.
ri-1=1000 мкм.
E=0
Zi min=2400 мкм.
Для деталей из проката величина пространственной погрешности (кривизна пруткового материала) определяется по формуле:
 , (1.7)
где
D- кривизна профиля проката, мкм на мм.
l- длина заготовки в мм.
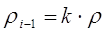 ,

Минимальный припуск на обработку рассчитываем по формуле:
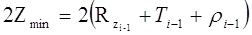 , (1.8)
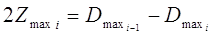 , (1.9)
Минимальные (максимальные) промежуточные размеры определяют методом прибавления (для валов) или вычитания (для отверстий) минимальных (максимальных) значений промежуточных припусков:
Dmin i-1=Dmin i+2Zmin i, Dmax i-1=Dmax i+2Zmax i,
где
Dmin i-1 и Dmax i-1 – предельные размеры по предшествующим операциям, мм.
Dmin i и Dmax i – предельные размеры по выполняемым операциям, мм. 2Zmin i и 2Zmax i – предельные припуски по выполняемым операциям, мм.
Таблица.1.6.
| маршрут обработки | Элементы припуска | Расчетный припуск (мкм) | Размер после перехода (мм) | Допуски на промежуточный размер (мм) | Принятые размеры по переходам | Предельные размеры припусков | ||||||
|
Rzi-1 |
Ti-1 |
ri-1 |
ei-1 |
|||||||||
| max | min | max | min | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 2 | |
|
Прокат Точение: черновое чистовое |
200 63 |
300 60 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||||||