Проект технологической подготовки производства детали вал-шестерня ИБГУ 721423.001
7)Корректировка частоты вращения шпинделя по паспорту станка
n=500 об/мин
8)Определение скорости резания через паспортную частоту вращения
V= м/мин
V=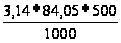 =132
м/мин
9)Определяем главную составляющую силы резания
P =10*C
 *t
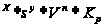
C =300
x=1
y=0,75
n=-0,15
K=1
P =10*300*1,44
 *1
 *132
 *1=2073,6
10)Определение
мощности,
затрачиваемой
на резание N
N=
 =
 =
 =4,47кВт
11)Определение достаточности мощности станка для обработки
Nдв*n=10*0,75=7,5
N≤
Nдв*n
4,47˂7,5 → мощности достаточно
12) Определение
длины рабочего
хода L
L=
L +
L
 +
L
 =809+2+2=813мм
L=2мм
L=2мм
L=187+201+92+9,5+7,5=497м
13)Определение основного времени Tо
Tо = =
 0,994мм
14)Определение вспомогательного времени Tв
Tв=0,23+(0,01+0,15)+(0,18+0,22+0,16)=0,95
15) Определение оперативного времени Tоп
Tоп = Tо +Tв =0,994+0,95=1,944
16)Определение времени технического обслуживания Tтех
Tтех
= =
 =0,025
17)Определение суммы времен организационного обслуживания и на перерывы и личные надобности Tорг+ Tпер
Tорг+
Tпер= =0,058мин
18)Определение штучного времени Tшт
Tшт =1,944+0.025+0,058=2,027мин
19)Определение подготовительно заключительного времени Tп-з
Tп-з =4+9+2+2+2,5+0,8+6,5+0,3+0,15+0,5=27,75мин
20)Результаты расчета, представленные в таблице:
|
t, мин |
S, мм/об |
n, об/мин |
V, мм/мин |
Pz, Н |
N кВт |
Tо, мин |
Tшт, мин |
Tп-з, мин |
| 1,44 | 1 | 500 | 132 | 2073,6 | 4,47 | 0,994 | 2,027 | 27,75 |
ЗАКЛЮЧЕНИЕ
В ходе курсовой работы был разработан технологический процесс изготовления вал - шестерни.
Во-первых, проведена отработка детали на технологичность. В данной главе была произведена количественная оценка технологичности и рассчитаны следующие показатели:
-коэффициент унификации конструктивных элементов =1
-коэффициент стандартизации элементов =1, деталь типовая все элементы стандартизованы
-коэффициент применяемости стандартизованных обрабатываемых поверхностей =1
-коэффициент обработки поверхностей =0, т.е. все поверхности подвергаются механической обработке
-коэффициент повторяемости поверхности =0,74
-коэффициент использования материала =0,7
-коэффициент обрабатываемости материала =1
-коэффициент точности обработки =0,92
-коэффициент шероховатости поверхности =0,88
Итогом главы стал стал расчет комплексного показателя технологичности, который составил 3,11, что больше 3, следовательно деталь технологична и мер для повышения технологичности не требуется.
Во вторых произведены расчет и проектирование заготовки, и рассчитаны следующие показатели :
-классточности поковки =Т4
-группа стали поковки =М2
-степень сложности =С2
-исходный индекс =16
-основные припуски на механическую обработку =2,4 мм
-допуски и допускаемые отклонения линейных размеров поковки = 3,2(+2,4;-1,2)
-штамповочные
уклоны (только
наружные) =3-5
В третьих рассчитан тип производства по следующим исходным данным:
-годовая
программа
изделий N =4000шт
-количество деталей на изделие m=3шт
-запасные части β=5-7%
-режим работы предприятия 2 смены в сутки
-годовая
программа N=
Nm(1+β/100)=12600шт
-действительный
годовой фонд
времени работы
оборудования
F =4029ч
Тип производства: крупносерийное.
В четвертых произведен расчет режимов резания и норм времени при токарной черновой обработке. Результаты расчета, представленные в таблице:
|
t, мин |
S, мм/об |
n, об/мин |
V, мм/мин |
Pz, Н |
N кВт |
Tо, мин |
Tшт, мин |
Tп-з, мин |
| 1,44 | 1 | 500 | 132 | 2073,6 | 4,47 | 0,994 | 2,027 | 27,75 |
Список литературы
1.Руденко П.А. и др.: Проектирование и производство заготовок в машиностроении – К.: Высшая школа, 1991. – 247с.
2.Трухачев А.В. Методические указания “Технологичность конструкции деталей, изготовляемых механической обработкой”, Ижевск 1990.
3.Учебное пособие под редакцией Горбацевича А.Ф. “Курсовое проектирование по технологии машиностроения ”, Минск 1983., с.256
4.Справочник технолога машиностроителя. В 2-х т./ Под ред. А.М. Дальского, А.Г. Косиловой, Р.К. Мещеряковой, А.Г. Суслова. – 5-е изд., исправл. – М.: Машиностроение, 2003г.
5.Технология машиностроения (специальная часть): Учебник для машиностроительных специальностей вузов/ А.А. Гусев, Е.Р. Ковальчук, И.М. Колесов и др. – М.: Машиностроение, 1986-480с.
Размещено на