Технологический процесс механической обработки шестерни ведущей конечной передачи
ОГЛАВЛЕНИЕ
ВВЕДЕНИЕ
1. Оценка структуры детали
2. Выбор и обоснование способа производства
3. Оптимизация метода получения заготовки
4. Оценка разметов заготовки
5. Составление организационной структуры
6. Определение расстояний между отсеками
7. Характеристика вертикально-сверлильных операций
8. Оценка трудозатратности операций
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
ВВЕДЕНИЕ
На этапе изготовления машин особое внимание обращают на их качество и его важнейший показатель – точность. Понятие “точность” относится не только к размеру, но и к форме, взаимному расположению поверхностей, физико-механическим характеристикам деталей и среды, в которой их изготовляют.
Создание машин заданного качества в производственных условиях опирается на научные основы технологии машиностроения. Процесс качественного изготовления машины (выбор заготовок, их обработка и сборка деталей) сопровождается использованием технологии машиностроения.
1. Оценка структуры детали
Анализ технологичности детали производим исходя из служебного назначения детали, на основании её чертежа.
1.1 Анализ точности размеров
Размеры с указанными предельными отклонениями:
1) ш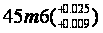 ;
2) ш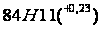 ;
3)
 ;
4)
 ;
5)
 ;
6) 60+0,3
7) ш ;
8)
 ;
Остальные поверхности выполняются по 14 квалитету.
Сравнивая
приведённые
выше размеры,
определяем,
что наиболее
точной поверхностью
является поверхность
с заданным
размером ш.
1.2 Анализ точности формы поверхностей
Допуск непостоянства диаметра поверхностей Г и М в поперечном и продольном сечениях не более 0,008мм. Точность форм остальных поверхностей должна быть выдержана в пределах допуска на размер.
1.3 Анализ точности расположения поверхностей
Допуск параллельности боковых поверхностей шлицев относительно Г и М равен 0,05мм на 100мм длины.
1.4 Анализ точности формы и расположения поверхностей
Допуск биения
поверхности
диаметром ш
относительно поверхностей Г и М - 0,05 мм.
Допуск биения
поверхности
диаметром
шотносительно
поверхностей
Г и М - 0,03 мм. Допуск
биения поверхностей
по размеру
относительно
поверхностей
Г и М - 0,02 мм.
1.5 Анализ качества поверхностного слоя
Значения шероховатости, указанные на чертеже:
1) поверхность
ш
выполняется
с шероховатостью
1,25 мкм по Ra;
2) поверхность
по размеру
выполняется
с шероховатостью
2,5мкм по Ra;
3) боковые поверхности шлицев выполняется с шероховатостью 3,2 мкм по Ra, фаски в центральном отверстии – с шероховатостью 3,2 мкм по Ra ;
Остальные поверхности выполняются с шероховатостью 12,5 мкм по Ra.
2. Выбор и обоснование способа производства
Серийность производства определяем ориентировочно, пользуясь данными, таблица 2.1 /7/: для деталей, выпускаемых в год количеством 1400 шт. и массой 3,071кг тип производства – среднесерийный.
3. Оптимизация метода получения заготовки
Метод получения заготовок деталей машин определяется назначением и конструкцией детали, материалом, техническими требованиями, объёмом выпуска продукции и типом производства, а также экономичностью изготовления.
Масса заготовки определяется по формуле
Gп = q / Кис мет,
где q = 3,071 кг – масса готовой детали;
Kис мет = 0,8 – коэффициент использования металла, с. 6 /7/;
Gп = 3,071 / 0,8 = 3,84 кг.
Принимаем способ получения заготовки штамповкой.
Определим сложность поковки (отношение массы поковки к массе геометрической фигуры, в которую вписывается форма поковки)для последующего определения исходного индекса:
Gп / Gф
где Gф – масса геометрической фигуры,
Gф =
 ,
где r- радиус тела,мм
l – габаритная длина фигуры,мм
G- объемная масса стали, G=7,85т/м3
Gф = 3,14*0,0422*0.235*7,85 = 0,0102т =10,2кг.
С учетом выше полученного степень точности поковки – С2 с. 33 /8/. Группа стали – М2; класс точности поковки Т4 таб.10 /8/. Исходный индекс по таб.2 /8/ равен 13.
Стоимость
заготовки
 определяется
по формуле
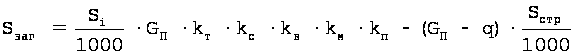 ,
где
 –
базовая стоимость
1 т заготовок;
согласно с. 33
/3/ для заготовок,
полученных
штамповкой
принимаем
 руб/т;
 –
коэффициент,
учитывающий
точность штамповки;
согласно с. 33
/3/ для штамповки
класса точности
Т4 принимаем
 ;
 –
коэффициент,
учитывающий
группу сложности;
по таблице 2.12
/3/ для первой
группы сложности
принимаем
 ;
 –
коэффициент,
учитывающий
массу; по таблице
2.12 /3/ для штамповок
массой от 2,5 до
4 кг принимаем
 ;
 –
коэффициент,
учитывающий
материал; согласно
с. 37 /3/ принимаем
 ;
 –
коэффициент,
учитывающий
объём производства;
согласно с.38
 ;
 –
стоимость
отходов (стружки);
по таблице 2.7
/3/ для стальной
стружки принимаем
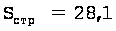 руб/т;
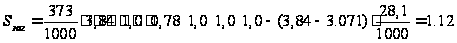 руб.
4. Оценка разметов заготовки
Масса заготовки определяется по формуле
Gп = q / Кис мет,
где q = 3,071 кг – масса готовой детали;
Kис мет = 0,8 – коэффициент использования металла, с. 6 /7/;
Gп = 3,071 / 0,8 = 3,84 кг.
Принимаем способ получения заготовки штамповкой.
Определим сложность поковки (отношение массы поковки к массе геометрической фигуры, в которую вписывается форма поковки)для последующего определения исходного индекса:
Gп / Gф
где Gф – масса геометрической фигуры,
Gф =
,
где r- радиус тела,мм
l – габаритная длина фигуры,мм
G- объемная масса стали, G=7,85т/м3
Gф = 3,14*0,0422*0.235*7,85 = 0,0102т =10,2кг.
С учетом выше полученного степень точности поковки – С2 с. 33 /8/. Группа стали – М2; класс точности поковки Т4 таб.10 /8/. Исходный индекс по таб.2 /8/ равен 13.
По ГОСТ 7505-89 определяем основные припуски на механическую обработку и допуски для наружных поверхностей вращения и плоскостей, обрабатываемых с одной стороны.
Для самой точной
и ответственной
поверхности
детали ш
по табл.3/8/ припуск
на сторону
zo=2,0
мм.По табл.8 /8/
допуск Т = 2,5мм.
Следовательно,
расчетный
размер
Dр = Dном
+ 2zo=
Ж45+2*2,0=Ж мм
Допуски и припуски на остальные поверхности назначаются аналогично.
Таблица 1
Расчётные размеры заготовки
|
Номинальный диаметр Dном (размер Hном) поверхности, мм |
Общий припуск на обработку на одну сторону zо, мм |
Допуск T, мм |
Расчётный диаметр Dр (размер Hр) поверхности, мм |
|
ш |
2,0 | 2.5 |
|
| 235 | 2.0 | 3,2 |
|
| 50 | 1.5 | 2.5 |
|
| 60 | 1.8 | 2.5 |
|
|
ш |
1.5 | 2.5 |
Ш |
|
ш |
1.9 | 2.2 |
Ш |
|
|
1.5 | 2,5 |
|
| Ǿ54 | 1,5 | 2,5 |
|


5. Составление организационной структуры
При разработке технологического процесса обработки детали используем следующие условия:
1) намечаем базовые поверхности, которые должны быть обработаны в самом начале технологического процесса;
2) определяем операции черновой обработки, при которых снимают наибольшие слои металла, это позволяет выявить дефекты заготовки;
3) обработка наиболее точных поверхностей, п.1.1, выполняется в последнюю очередь, это позволяет исключить влияние перераспределения внутренних напряжений, возникающих при каждом виде механической обработки, а также, исключить влияние потери точности от такого перераспределения;
4) отделочные операции выносятся к концу технологического процесса;
5) для наиболее
точной и ответственной
поверхности
детали (поверхность
диаметром
швыбираем
последовательность
обработки с
помощью коэффициента
уточнения.
Расчётная
величина коэффициента
уточнения
 определяется
по формуле
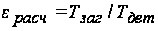 ,
где
 =
2500 мкм – допуск
на рассматриваемую
поверхность
заготовки;
 мкм
– допуск на
рассматриваемую
поверхность
детали;
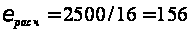 .
Количество
потребных
технологических
переходов
 определяется
по формуле
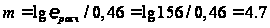
Принимаем количество потребных технологических переходов m = 5.
Допуск размера
диаметра заготовки
=
2500 мкм, что примерно
соответствует
16 квалитету, а
допуск размера
детали – 6 квалитету.
Следовательно,
точность повышается
на 10 квалитетов.
По принятым
четырем технологическим
переходам
распределяем
по закону
прогрессивного
убывания 10 = 4 + 2 +
2+1+1. Точность
промежуточных
размеров в
процессе механической
обработки будет
соответствовать:
после 1 перехода 12 квалитету;
после 2 перехода 10 квалитету;
после 3 перехода 9 квалитету;
после 4 перехода 7 квалитету;
после 5 перехода 6 квалитету.
Требуемая точность может быть достигнута следующими методами обработки:
1) черновое точение
по 12 квалитету
(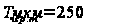 );
1) получистовое
точение по 10
квалитету (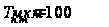 );
2) чистовое точение
по 9 квалитету
(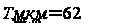 );
3) черновое
шлифование
по 7 квалитету
(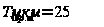 );
и соответственно;
3) чистовое
шлифование
по 6 квалитету
(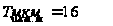 );
и соответственно:
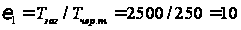 ;
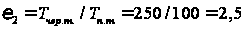
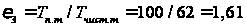 ;
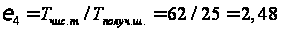 ;
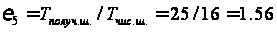 .
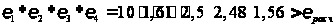 .
Заданная точность
размера ш
обеспечивается
выбранными
технологическими
переходами.
Технологический маршрут Таблица 2
| 005 | Фрезерно-центровальная | МР-71М |
| 010 | Токарно-винторезная: обточить наружные поверхности с одной стороны | 1К620 |
| 015 | Токарно-винторезная: обточить наружные поверхности с одной стороны | 1К620 |
| 020 | Вертикально-сверлильная(Ǿ7) | 2Н125 |
| 025 | Вертикально-сверлильная, Ǿ17,5 | 2Н125 |
| 030 | Шлицефрезерная | 5350А |
| 035 | Зубофрезерная | 5350А |
| 040 | Круглошлифовальная | 3М151 |
| 045 | Зубошлифовальная | 5В833 |
| 050 | Шлицешлифовальная | 3451В |
6. Определение расстояний между отсеками
Припуск на механическую обработку удаляется обычно последовательно за несколько переходов, поэтому общий припуск на обработку распределяется на межоперационные припуски:

Общий припуск 2z0=4,0мм.
Табличные значения операционных припусков составляет:
2zчис.т=1,0 мм, 2zп.т=1,2 мм 2zчерн.ш.=0,4 мм, 2zчист.ш=0,1 мм.
Из равенства
2z0=2zчер.т+2zчис.т+ 2zчер.ш.+ 2zчист.ш. +2zп.т
находим припуск на черновое растачивание:
2zчер.т=2z0 - 2zчис.т- 2zчер.ш.- 2zп.т- 2zчист.ш.=4,0 – 1,2 -1,0– 0,4 – 0,1 =1,3 мм.
Расчет промежуточных размеров сводим в таблицу.
Расчётные размеры заготовок
Таблица 3
| № перехода | Содержание перехода | Расчет величины размера | Промежуточный размер с допуском |
| 5 | Шлифовать поверхность начисто | D4=Dном |
D5=
|
| 4 | Шлифовать поверхность начерно | D4=D5-2z5=45+0,1=45,1 |
D4=
|
| 3 | Точить поверхность начисто | D3=D4-2z4=45,1+0,4=45,5 |
D3=
|
| 2 | Точить поверхность получисто | D2=D3-2z3=45,5+1,0=46,5 |
D2=
|
| 1 | Точить поверхность начерно | D1=D2-2z2=46,5+1,2=47,7 |
D1=
|
| 0 | Диаметр поверхности исходной заготовки | D0=D1+2z1=47,7+1,3=49 |
D0=
|

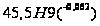

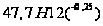

7. Характеристика вертикально-сверлильных операций
Режимы резания для первого перехода.
Глубина резания
 определяется
по формуле
 ,
где
 –
номинальное
значение диаметра
отверстия после
обработки, мм;
 мм
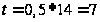 мм.
Подача
 определяется
по таблице 25
/4/. При обработке
стали 20ХНЗА
сверлом диаметром
 мм
используют
подачи от 0,15 до
0,20 мм/об. Принимаем
 мм/об.
Скорость резания
 определяется
по формуле
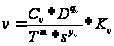 ,
где
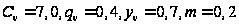 –
коэффициент
и показатели
степени, таблица
28 /4/;
 –
период стойкости
инструмента,
мин; по таблице
30 /4/ принимаем
 мин;
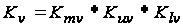 –
общий поправочный
коэффициент
на скорость
резания;
 –
коэффициент,
учитывающий
качество
обрабатываемого
материала; при
обработке
20ХНЗА
 ,
таблицы 1,2 /4/;
 –
коэффициент,
учитывающий
инструментальный
материал; по
таблице 6 /4/ принимаем