Разработка устройства согласования
Содержание
Введение
Анализ процессов и устройств для сборки и монтажа
Анализ технологичности конструкции изделия
Разработка технологической схемы сборки
Анализ вариантов маршрутной технологии, выбор технологического оборудования, проектирование технологического процесса
Проектирование участка сборки и монтажа
Разработка оснастки для сборочно-монтажжных работ
Требования по технике безопасности и охране труда
Заключение
Список используемых литературных источников
Введение
Целью ванного курсового проекта является разработка технологического процесса сборки монтажа и соответствующей технологической документации на устройство согласования.
В данное время разработано и введено в производство огромное количество бытовой аудио, видео аппаратуры. Придумано огромное число моделей различающихся по стоимости, дизайну, качеству и некоторым другим параметрам. В нашей повседневной жизни мы часто используем DVD проигрыватели, видео магнитофоны, игровые приставки, простейшие компьютерные устройства. Так как в большинстве случаях в этой аппаратуре существует только один входной разъем, причем на множестве видео аппаратуре он находиться на задней панели, то, конечно же, существует проблема оптимального их подключения. При желании подключения второго устройства возникает ряд проблем: это множество запутанных кабелей, трудность доступа к разъемам, постоянное переключение, что ведет к уменьшения срока службы разъема и изделия в целом.
Устройство служит для согласование нескольких аудио, видео устройств одновременно, а переключение их осуществляется программно, что повышает надежность аппаратуры.
Исходными данными к проектированию являются сборочный чертеж устройства, технические требования к сборке и монтажу, программа выпуска изделия и комплексный показатель технологичности.
Разрешение задачи разработки комплекта технологической документации на устройства требует поэтапного выполнения множества операций — необходимо произвести анализ процессов и устройств, используемых для сборки и монтажа РЭА, анализ технологичности конструкции изделия, разработать технологическую схему сборки изделия. На основе технологической схемы сборки требуется произвести анализ Вариантой маршрутной технологии, выбрать технологическое оборудование и спроектировать технологический процесс изготовления устройства согласования. Далее, в зависимости от полученного технологического процесса, необходимо спроектировать участок сборки и монтажа и разработать оснастку для сборочно-монтажных работ. Обязательным условием при организации производства является соблюдение требований по технике безопасности и охране труда.
1. Анализ процессов и устройств для сборки и монтажа
Производственный процесс представляет собой совокупность всех действий людей и орудий производства, необходимых на данном предприятии для изготовления или ремонта выпускаемых изделий РЭА. В состав производственного процесса входят все действия по изготовлению, сборке, контролю качества выпускаемых изделий; хранению и перемещению его деталей, полуфабрикатов и сборочных единиц на всех стадиях изготовления; организации снабжения и обслуживания рабочих мест, участков и цехов; управлению всеми звеньями производства, а также комплекс мероприятий по технологической подготовке производства.
Объективной тенденцией совершенствования конструкций РЭА является постоянный рост ее сложности, что объясняется расширением круга решаемых задач при одновременном повышении требований к эффективности ее работы. Усложнение схемных и конструкторских решений, функциональных связей вместе со значительным увеличением численности элементов в РЭА создает большие трудности при их производстве, особенно при сборке и монтаже. Выходом из этой трудности стало применение поверхностно монтируемых элементов.
Основное отличие метода поверхностного монтажа от традиционной технологии — отсутствие монтажных отверстий для установки выводов компонентов, что кардинально изменяет базовые технологические процессы монтажно-сборочных работ и предоставляет разработчикам широкие перспективы в области комплексной микроминиатюризации электронных изделий и автоматизации производства.
Поверхностно монтируемые элементы устройства согласования составляют около 80% от всех применяется при разработке блока элементов.
Метод установки компонентов на плату разрабатываемого устройства отражен на рисунке 1.1. Все модули SMT и монтируемых в отверстия установлены на верхней стороне платы. Данный тип сборки называется IPC Type 1C.
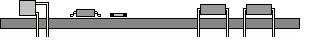
Рисунок 1.1– Метод установки элементов на плату.
Типовой тех процесс производство блоков РЭА включает в себя следующие этапы:
входной контроль плат, компонентов, материалов;
подготовка компонентов, материалов;
нанесение клея/паяльной пасты;
установка компонентов;
отверждение клея;
оплавление припоя с помощью печей или в машинах пайки волной;
отмывка;
выходной контроль;
ремонт;
влагозащита;
упаковка.
Поскольку при проектировании устройства согласования используется большинство компонентов поверхностно монтируемые, наиболее подробно рассмотрим оборудование необходимое для техпроцесса поверхностного монтажа.
Наиболее распространенным набором оборудования при создании участка поверхностного монтажа является:
оборудование для нанесения паяльной пасты/клея;
оборудование, производящее установку компонентов на плату;
оборудование для оплавления припоя (паяльной пасты).
Каждый тип оборудования соответствует конкретным технологическим этапам.
Нанесение паяльной пасты, клея
Применяются два основных способа нанесения. Метод дозирования с применением пневматических дозаторов хорош тем, что он не привязан к трафарету, и оператор может работать с любой платой. Таким дозатором удобно пользоваться при большом количестве различных типов плат или на опытном участке, где при разработке плата меняется несколько раз. Слабая сторона этого метода в его низкой производительности, которая определяется мастерством оператора. Рассмотрим высокопроизводительные конвейерные дозаторы-автоматы DS9000/DS9100.
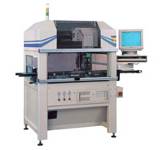
Рисунок 1.2 - Высокопроизводительные конвейерные дозаторы-автоматы DS9000/DS9100
Автоматы DS9000 и DS9100 предназначены для нанесения паяльной пасты/клея в условиях серийного производства.
В автоматах могут устанавливаться до трех шнековых головок, что позволяет одновременно выполнять операции нанесения на печатную плату, как клея, так и пасты. Автоматы DS9000 и DS9100 являются гибкими, легко перенастраиваемыми, высокоточными и высокопроизводительными системами.
Автоматы оснащены видеосистемой коррекции реперных точек, системой автокалибровки.
Второй метод – трафаретной печати, через сетчатый или металлический трафарет. Для этого применяются устройства трафаретной печати. Наиболее интересным является автоматический трафаретный принтер Motoprint-AVL (рис 1.3)
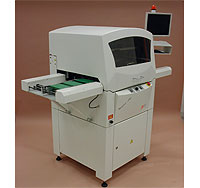
Рисунок 1.3 - автоматический трафаретный принтер Motoprint-AVL
Автоматический трафаретный принтер MOTOPRINT-AVL с автоматической системой центрирования разработан для универсальной и точной трафаретной печати паяльной пасты, клея для поверхностного монтажа и других материалов. MOTOPRINT-AVL отвечает всем современным требованиям, предъявляемым к процессу трафаретной печати: точности, надежности и повторяемости.
Все функции контролируются компьютером. На ЖКИ - мониторе отображаются технологические параметры, кнопки управления и изображение, получаемое с обеих видеокамер.
Автоматическая система оптического центрирования с усовершенствованным программным обеспечением управляет совмещением контактных площадок платы и отверстий трафарета.
Так же на выходе автомат содержит систему контроля качества.
Эта модель при своей низкой цене имеет не большую рабочую площадь, высокие технические характеристики и большой набор дополнительных принадлежностей, которые позволяют существенно модернизировать устройство трафаретной печати.
Установка компонентов
Самыми простыми и недорогими устройствами для установки поверхностно монтируемых компонентов являются ручные манипуляторы, которые обычно состоят из следующих узлов.
Базовое устройство с пантографом.
Головка с автоматическим вакуумным захватом.
Встроенная вакуумная помпа или внешний компрессор.
Набор вакуумных наконечников.
Карусельный питатель для подачи компонентов из россыпи.
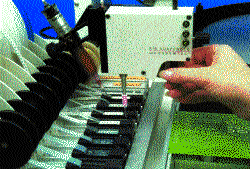
Рисунок 1.4 – Ручной манипуляторы установки компонентов
Некоторые манипуляторы оборудуется дозатором паяльной пасты, системой пайки горячим воздухом, системой визуального контроля.
Производительность такого оборудования существенно зависит от мастерства оператора. В среднем эта цифра колеблется от 200 до 600 компонентов в час.
При изготовлении оборудования такого уровня производители практически не отличаются один от другого, и все марки очень похожи. В России наиболее известны такие фирмы, как ESSEMTEC, FRITSCH, DIMA. При одинаковом качестве наиболее выгодная цена у швейцарской фирмы ESSEMTEC.
Многие ручные установщики могут быть переоборудованы до полуавтоматических. При этом работу такого манипулятора контролирует компьютер, что существенно увеличивает производительность за счет исключения ошибок установки. В этом случае работу также производит оператор, но машина существенно облегчает его действия. По заранее разработанной программе машина показывает, какой элемент и из какого питателя необходимо захватить. После срабатывания вакуумного захвата машина показывает, куда необходимо установить компонент, и в точке установки сработают пневматические тормоза, зафиксировав вакуумную головку. Оператору остается только развернуть элемент вокруг своей оси для соблюдения правильности установки и опустить элемент на плату. Вакуумная головка автоматически отпустит элемент. Производительность таких систем 600-800 компонентов в час.
Кроме того, необходимо отметить, что и ручные и полуавтоматические манипуляторы могут быть оборудованы системой установки FINE PITCH компонентов. Эта система позволяет производить точное совмещение выводов микросхемы с контактными площадками на плате с помощью микрометрических винтов и автоматическую установку элемента на плату. Такие системы позволяют устанавливать бескорпусные элементы от 0201 и микросхемы с шагом до 0,4 мм.
Наиболее недорогими являются полуавтоматы японской фирмы MDC — это ECM 93, ECM 96, ECM 98. Они имеют производительность от 2000 до 3500 компонентов в час и работают для своего уровня достаточно стабильно. В этом случае более интересен автомат CLM 9000 швейцарской фирмы ESSEMTEC. Производительность этой машины 2200–3600 компонентов в час, в базовую комплектацию включен лазерный центратор и автоматическая система смены инструмента. Машина имеет питатели с микропроцессорным контролем, что позволяет перенастраивать ее очень быстро. На практике переналадка сводится к перезагрузке программы.
Более производительное оборудование поставляют фирмы Universal, Philips, Siemens.
Оплавление
После нанесения паяльной пасты и установки элементов следует этап оплавления. Для этого используют печи, которые отличаются количеством зон нагрева и методом подогрева — инфракрасным, конвекционным, смешанным.
Инфракрасные печи имеют низкую цену и применяются при изготовлении несложных плат. Обусловлено это тем, что инфракрасный тип нагрева имеет целый ряд отрицательных эффектов. Наиболее существенно влияют на работу следующие:
Теневой эффект. Высокие элементы могут закрывать более низкие, создавая так называемую «тень», то есть зону, где высока вероятность непропая. Также некоторые элементы могут закрывать свои собственные выводы.
Существенное влияние на процесс пайки оказывает отражающая способность корпуса элемента.
Нестабильность распределения температуры внутри отдельных зон.
Всех этих отрицательных моментов лишены печи с конвекционным методом нагрева. Горячий воздух распределяется внутри рабочего объема печи таким образом, что в каждой точке создаются одинаковые условия пайки, одинаковая температура. Зависимость от отражающих качеств элемента отсутствует.
Но управлять горячим воздухом труднее и выполнять это технически также сложнее. Поэтому конвекционные печи имеют цену значительно выше. Из инфракрасных наиболее распространенными являются печи швейцарской фирмы ESSEMTEC. Это RO 180, RO 260, RO 400.
Из конвекционных печей более всего российскому потребителю известна продукция английской фирмы Reddish Electronics, это модели: SM-500 — камерная конвекционная печь, SM-1500, SM-1500, SM-3000 конвейерные конвекционные печи; и конвекционные печи Quattro Peak 3,5 и 4,0 (рис 1,5).
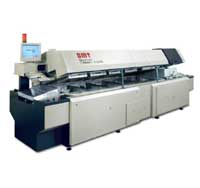
Рисунок 1.5 - Конвекционная печь Quattro Peak 3,5
Основные особенности Quattro Peak 3,5 состоят в передаче тепла в пиковой зоне через щелевые сопла (запатентованные "Slot nozzles") и наличия двух пиковых зон.
Щелевые сопла позволяют создать на поверхности платы ламинарный поток воздуха для более эффекной передачи тепла. Двойная пиковая зона позволяет избежать разницы в температуре нагрева больших и маленьких компонентов.
Пайка штыревых компонентов на плате осуществляется двумя способами:
ручная;
групповая пайка волной припоя.
При ручной пайке применяются как индивидуальные паяльники так и паяльные станции, оснащенные системами контроля мощности, температуры, что позволяет избежать перегревов.
Пайка волной припоя - это самый распространенный метод групповой пайки навесных элементов. Она заключается том, что плата прямолинейно перемещается через гребень волны припоя. Преимуществом данного метода являются высокая производительность, возможность создания комплексно-автоматизированного оборудования, ограниченное время взаимодействия припоя с платой, что снижает термоудар, коробление диэлектрика, перегрев элементов. Одной из производительных установок пайки волной является Seho 1135-F.
Рисунок 1.6 - Установка пайки волной припоя Seho 1135-F
Установка пайки волной Seho 1135-F – это закрытая туннельная система для экономии электроэнергии, обладающая возможностью изменять конфигурацию потока и поле пайки.
Система обладает высоким качеством пайки благодаря системе двойной волны, предварительным нагревателем с инфракрасным (IR) излучателем, и двумя управляемыми зонами, мониторингом всех функций установки, полностью замкнутым циклом.
2. Анализ технологичтости конструкции изделия
Конструкция печатного узла состоит из печатной платы и установленных на ней элементов. Размер печатной платы 160 Х 80мм. Стороны соединяются с помощью металлизации сквозных отверстий.
Состав элементной базы по отношению к конструктивным показателям приведен в табл. 2.1. Показатели технологичности печатного узла приведены в таблице 2.2
Таблица 2.1 - Характеристика элементной базы
| Наименование элемента |
Тип корпуса |
Кол-во, шт. |
Конструктивные параметры |
Рабочая температура, °С | ||
|
Установочная площадь, м2Ч10-6 |
Высота элемента, мЧ10-3 |
Мас- са, г |
||||
| Чип-конденсатор | чип | 16 | 5,2 | 1,5 | 0,15 | - 55…+ 125 |
|
Чип-резистор (0805) |
чип | 54 | 2,5 | 1 | 0,1 | - 55…+ 125 |
|
Конденсатор Электролитический (22мкФх25В) |
Планарн. | 8 | 80 | 5 | 1,5 | - 40…+ 105 |
|
Конденсатор Электролитический (4,7мкФх16В) |
Планарн. | 1 | 60,5 | 4,4 | 1,25 | - 40…+ 105 |
|
Конденсатор Электролитический (100мкФх25В) |
Планарн. | 2 | 84 | 6,5 | 1,75 | - 40…+ 105 |
|
Конденсатор электролитический (до10мкФx63В) |
В отв. | 1 | 50,2 | 12,5 | 2,5 | - 20…+ 105 |
| Разъем SCART-1 | В отв. | 2 | 1056 | 18 | 8 | - 55…+ 105 |
| Розетка СНП9Т | В отв. | 2 | 219 | 5 | 4 | - 55…+ 105 |
| Транзистор ВС857В | Планарн. |
6 |
4,8 | 1,2 | 2 | - 40…+ 125 |
| Транзистор ВС847В | Планарн. | 1 | 4,8 | 1,2 | 2 | - 40…+ 125 |
| Диод SMBD2835 | Планарн. | 1 | 28 | 2,4 | 3 | - 40…+ 105 |
| Микросхема TDA8440 | В отв | 1 | 180 | 5 | 6 | - 40…+ 90 |
Таблица 2.2 – Показатели технологичности печатного узла
| Показатели технологичности печатного узла | Обозначение | Значение |
| общее количество монтажных соединений, шт | HM | 268 |
| количество монтажных соединений ИЭТ, которые предусматривается осуществить автоматизированным или механизированным способом, шт. | Hам | 268 |
| общее число ИЭТ, которые должны подготавливаться к монтажу, шт. | HпИЭТ | 92 |
| количетсво ИЭТ, подготовка выводов которых осуществляется с помощью полуавтоматов и автоматов, а так же ИЭТ не требующие специальной подготовки, шт. | HмпИЭТ | 92 |
| количество типоразмеров заимствованных деталей и сборочных единиц, ранее освоенных на предприятии, шт. | Dтз | 1 |
| общее количество типоразмеров деталей и сборочных единиц, шт. | Dт | 1 |
| общее число дискретных элементов, замененных микросхемами и микросбороками, шт. | Hэмс | 4 |
| общее число ИЭТ, не вошедших в микросхемы, шт. | HИЭТ | 91 |
| число типоразмеров печатных плат в изделии, шт. | DтПП | 1 |
| общее количество печатных плат, шт. | DПП | 1 |
| общее количество операций регулировки и контроля | Hрк | 6 |
| число операций контроля и настройки, выполняемых на полуавтоматических и автоматических стендах | Hарк | 5 |
Коэффициент автоматизации и механизации монтажа:
|
|
(2.1) |


Коэффициент автоматизации и механизации подготовки ИЭТ к монтажу:
|
(2.2) |
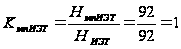
Коэффициент освоенности деталей и сборочных единиц:
|
(2.3) |


Коэффициент применения микросхем и микросборок:
|
(2.4) |
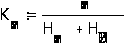
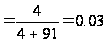
Коэффициент повторяемости печатных плат:
|
|
(2.5) |
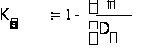

Коэффициент автоматизации и механизации регулировки и контроля:
|
|
(2.6) |


Комплексный показатель технологичности:
|
|
(2.7) |
|
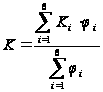
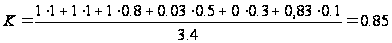
Таблица 2.3 – Показатели технологичности радиотехнических устройств
| qi | φi | Коэффициенты | Обозначение | Значение |
| 1 | 1 | автоматизации и механизации монтажа | Кам | 1 |
| 2 | 1 | автоматизации и механизации подготовки ИЭТ к монтажу | КмпИЭТ | 1 |
| 3 | 0.8 | освоенности деталей и сборочных единиц | Косв | 1 |
| 4 | 0.5 | применения микросхем и микросборок | Кмс | 0.03 |
| 5 | 0.3 | повторяемости печатных плат | КповПП | 0 |
| 6 | 0.1 | автоматизации и механизации регулировки и контроля | Карк | 0,83 |
| Комплексный показатель технологичности | К | 0.85 | ||
Материалом для печатной платы выбран фольгированный стеклотекстолит СФ-2-35Г-1.5 ГОСТ 10316-78, обладающий высокими электрическими и диэлектрическими свойствами, высокой температурой отслаивания фольги, широким диапазоном рабочих температур, низким (от 0,2 до 0,8%) водопоглощением, высокими значениями объёмного и поверхностного сопротивления, стойкостью к короблению.
Основные свойства СФ-2-35Г-1.5:
- диапазон рабочих температур, °С от –60 до +150;
- удельное объемное сопротивление, Ом*см 5*102;
- водопоглощение, % от 0,2 до 0,8;
- сцепления фольги с основанием, Н/м 10.
Согласно техническим требованиям к сборке и монтажу пайка компонентов монтируемых в отверстия производится припоем ПОС-61 ГОСТ 21931-79. Это низкотемпературный припой, предназначенный для пайки элементов радиоаппаратуры, чувствительных к перегреву. Основные свойства ПОС-61:
- температура плавления, °С: 183;
- теплоемкость, Вт/мґК: 50,24;
- плотность, кг/м3: 8500;
- удельное электрическое сопротивление, Омґм 0,139·10-6;
- относительное удлинение, %: 39;
- предел прочности, МПа: 46;
Для пайки поверхностно монтируемых элементов используем паяльную пасту на основе низкотемпературного припоя ПОС-61, ПЛ-111.
Основные свойства ПЛ-111:
- размер порошка 40-100 мкм;
- растекание пасты, при нанесении и оплавлении, не более 150 мкм;
- клеящая способность не менее 400 н/м2;
- адгезивная прочность не менее 5*106 н/м2;
- средний срок сохранения пасты 3 мес;
- срок сохранения компонентов 12 мес.
3. Разработка технологической схемы сборки
Технологическая схема сборки это документ, составляемый при отработке технологического процесса сборки. Технологическую схему сборки получают включением в схему сборочного состава характеристик сборки. При разработке схемы сборочного состава руководствуются следующими принципами:
- схема составляется независимо от программы выпуска изделия на основе сборочных чертежей, электрической и кинематической схем изделия;
- сборочные единицы образуются при условии независимости их сборки, транспортирования и контроля;
- минимальное числа деталей, необходимое для образования сборочной единицы первой ступени сборки, должно быть равно двум;
- минимальное число деталей, присоединяемых к сборочной единице данной группы для образования сборочного элемента следующей ступени, должно быть равно единице;
- схема сборочного состава строится при условии образования наибольшего числа сборочных единиц;
- схема должна обладать свойством непрерывности, т.е. каждая последующая ступень сборки не может быть осуществлена без предыдущей;
Правильно выбранная схема сборочного состава позволяет установить рациональный порядок комплектования сборочных единиц и изделия в процессе сборки. При переходе от схемы сборочного состава к технологической схеме сборки и расположении операций во времени необходимо учитывать следующее
- сначала выполняются те операции ТП, которые требует больших механических усилий и неразъемных соединений;
- активные ЭРЭ устанавливают после пассивных;
- при наличии малогабаритных и крупногабаритных ЭРЭ, в первую очередь устанавливаются малогабаритные ЭРЭ;
- заканчивается сборочный процесс установкой деталей подвижных соединений и ЭРЭ, которые используются в дальнейшем для регулировки;
- контрольные операции вводят в ТП после наиболее сложных сборочных операций и при наличии законченного сборочного элемента;
- в маршрутный технологический процесс вводят также те операции, которые непосредственно не вытекают из схемы сборочного состава, но их необходимость определяется техническими требованиями к сборочным единицам, например влагозащита и т.д.
В качестве основы для технологической схемы сборки платы устройства согласования следует выбрать схему сборки с базовой деталью. Такое решение обусловлено наличием базовой детали, поверхности которой будут впоследствии использованы при установке в готовое изделие. Базовой деталью в данном случае является печатная плата. На нее поочередно устанавливаются ИЭТ.
Технологический процесс сборки платы устройства согласования состоит из следующих последовательно выполняемых операций
- дозировка и нанесение на плату паяльной пасты;
- установка поверхностно-монтируемых элементов на плату;
- контроль установки;
- пайка оплавлением в печи;
- контроль результатов пайки;
- установка на плату элементов навесного монтажа;
- контроль установки;
- пайка волной припоя;
- контроль пайки;
- отмывка платы;
- сушка платы;
- маркирование;
- контроль функционирования блока;
- покрытие платы лаком.
Технологическая схема сборки представлена в приложении Б.
Для определения количества устанавливаемых ЭРЭ и ИМС на платы в ходе выполнения сборочных операций необходим расчет ритма, который производится по формуле 3.1:
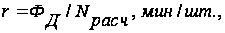 (3.1)
где:
 -
расчетная
программа
выпуска, определяется
по формуле 3.2:
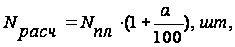 (3.2)
где
 плановая программа
выпуска,
 =
500000 шт.;
 - возможные
технологические
потери, %
=2.
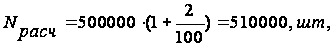
 -
действительный
фонд времени
за плановый
период, в мин.,
определяется
по формуле 3.3:
Расчет действительного фонда времени за плановый период:
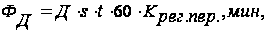 (3.3)
где: Д- число дней за плановый период, Д=254 дня;
s- число смен, s=2;
t- продолжительность смены в часах, t=8 часов;
 - коэффициент,
учитывающий
время регламентированных
перерывов в
работе линии
(0,94-0,95).
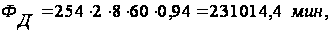
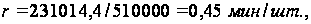
4. Анализ вариантов маршрутной технологии, выбор технологического оборудования и проектирование технологического процесса
По степени детализации процессы разделяется на следующие типы маршрутный, маршрутно-операционный, операционный. Маршрутный технологический процесс содержит перечень операций без разбивки на переходы и без указания режимов. При разработке маршрутной технологии следует руководствоваться следующим:
-при поточной сборке разбивка процесса на операции определяется ритмом сборки, причем время затрачиваемое на выполнение каждой операции должно быть равно или кратно ритму;
- предшествующие операции не должны затруднять выполнение последующих;
- на каждом рабочем месте должна выполняться однородная по характеру и технологически законченная работа;
- после наиболее ответственных операций сборки, а также после регулировки или наладки предусматривают контрольные операции;
- применяет более совершенные формы организации производства - непрерывные и групповые поточные линии и участки гибкого автоматизированного производства(ГАП);
Разработка вариантов маршрутной технологии сборки и монтажа изделия производится на основе схем типовых технологических процессов сборки блоков РЭА. Расчет суммарной Величины оперативного времени для технологического процесса по сравниваемым вариантам приведен в таблице 4.1.
Таблица 4.1 – Расчет суммарной величины оперативного времени
| Наименование операции | Условия работы | 1 ВАРИАНТ | 2 ВАРИАНТ | ||||||
| n | T0+Tвс | (T0+Tвс)n | Тпзсм | n | T0+Tвс | (T0+Tвс)n | Тпзсм | ||
| Распаковка и контроль ЭРЭ |
(на 100 шт.) на ленте россыпью |
75 | 0,6 | 0,45 | 2,5 | 75 | 0,6 | 0,45 | 2,5 |
| 17 | 0,27 | 0,046 | 17 | 0,27 | 0,046 | ||||
| Комплектование элементов по операциям | Монтажный стол | 1 | 0.5 | 0,5 | 2,5 | 1 | 0.5 | 0,5 | 2,5 |
| Расконсервация ПП | Монтажный стол | 1 | 0.430 | 0,43 | 2,5 | 1 | 0.430 | 0,43 | 2,5 |
| Контроль ПП | Визуальный контроль | 1 | 0.207 | 0,207 | 2,5 | 1 | 0.207 | 0,207 | 2,5 |
| Обрезка выводов навесных элементов бокорезами | Приспособление | 2 | 0,066 | 0,132 | 2,5 | 2 | 0,066 | 0,132 | 2,5 |
| Лужение выводов ЭРЭ с предварительным флюсованием в ванне | На 1 элемент с 2 выводами | 2 | 0,102 | 0,204 | 2,5 | 3 | 0,102 | 0,204 | 2,5 |
| Нанесение паяльной пасты | Автомат | 177 | 0,0025 | 0,442 | 25 | - | - | - | - |
| Полуавтомат | - | - | - | - | 177 | 0,0035 | 0,62 | 20 | |
| Установка чип компонентов | Автомат | 85 | 0.025 | 2,125 | 25 | 85 | 0.025 | 2,125 | 25 |
| Контроль правильности установки | Визуальный контроль | 1 | 0,5 | 0,5 | 20 | 1 | 0,5 | 0,5 | 20 |
| Пайка в печи | 1 | 0.7 | 0,7 | 25 | 1 | 0.7 | 0,7 | 25 | |
| Контроль пайки | Визуальный контроль | 1 | 0.207 | 0,207 | 25 | 1 | 0.207 | 0,207 | 25 |
| Установка ЭРЭ со штыревыми выводами | автомат | 7 | 0,064 | 0,448 | 25 | - | - | - | - |
| полуавтомат | - | - | - | - | 7 | 0,08 | 0,56 | 20 | |
| Контроль правильности установки навесных ЭРЭ | Визуальный контроль | 1 | 0.207 | 0,207 | 25 | 1 | 0.207 | 0,207 | 25 |
| Пайка элементов | Установка пайки волной припоя | 1 | 0,82 | 0,82 | 55 | 1 | 0,82 | 0,82 | 55 |
| Контроль пайки | Визуальный контроль | 1 | 0.207 | 0,207 | 2,5 | 1 | 0.207 | 0,207 | 2,5 |
| Отмывка плат после пайки | Линия промывки плат | 1 | 0,67 | 0,67 | 20 | 1 | 0,43 | 0,43 | 20 |
| Маркирование | Трафарет, кисть | 10 | 0.07 | 0,7 | 2,5 | 10 | 0.07 | 0,7 | 2,5 |
| Лакирование ПП | 1 | 0,5 | 0,5 | 20 | 1 | 0,5 | 0,5 | 20 | |
| Сушка | 1 | 1 | 1 | 20 | 1 | 1 | 1 | 20 | |
| Выходной контроль печатного узла | автоматизированный стенд | 1 | 1 | 1 | 25 | 1 | 2 | 2 | 25 |
| ИТОГО | 12,995 | 280 | 13,147 | 270 | |||||
В числе двух вышеупомянутых вариантов маршрутной технологии были рассмотрены следующие:
первый вариант характеризуется тем, что операции выполняются на автоматическом оборудовании. Этот вариант обладает большей производительностью, однако стоимость оборудования и подготовительно-заключительное бремя также высоки
второй отличается тем, что основные операции выполняются на полуавтоматах и характеризуется заведомо меньшим подготовительно-заключительным временем и стоимостью оборудования;
Определим тип производства исходя из коэффициентов операций:
|
|
(4.1) |

где  - эффективно
годовой фонд
времени работы
оборудования,
ч:
|
|
(4.2) |
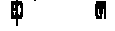
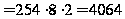
где ТСМ- количество часов работы в смену, ТСМ=8;
h - количество смен, h=2
Партия выпуска, шт:
|
|
(4.3) |

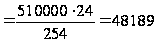
где N - годовая партия выпуска, N = 510000 шт;
a- периодичность
запуска, дней
 .
|
|
(4.4) |
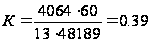
Так как K=0.39, т.е. меньше 1 то производство массовое и коэффициенты К1=1.05, К2=3.7, К3=5.
Выбор оптимального варианта технологического процесса необходимо обосновать производительностью труда. Производительность – количество деталей в штуках, которое изготовлено за единицу времени. Для этого проводится техническое нормирование операций технологического процесса.
Полное время, затрачиваемое на выполнение данной операции, называется штучно-калькуляционным временем:
|
|
(4.5) |
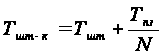
где
 – подготовительно-заключительное
время, которое
затрачивается
на ознакомление
с чертежами,
получение
инструмента,
подготовку
и наладку
оборудования
и выдается на
всю программу
выпуска.
|
|
(4.6) |
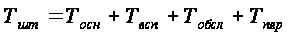
где
 – основное
время (время
работы оборудования);
 – вспомогательное
время (время
на установку
и снятие детали);
 – время обслуживания
(время обслуживания
и замены инструмента);
– время перерывов
(время на
регламентированные
перерывы в
работе).
Для
сборочно-монтажного
производства
объединяют
и
и получают
оперативное
время
 ,
а
