Разработка устройства согласования
 в качестве
коэффициентов.
Тогда:
|
|
(4.7) |
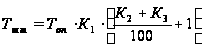
где
 – коэффициент,
зависящий от
группы сложности
аппаратуры
и типа производства;
 – коэффициент,
учитывающий
подготовительно-заключительное
время и время
обслуживания;
 – коэффициент,
учитывающий
долю времени
на перерывы
в работе.
|
|
|
|
|
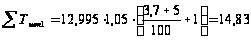 мин.
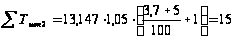 мин.
Составляется два уравнения для вычисления суммарного штучно-калькуляционного времени:
|
|
(4.8) |
|
(4.9) |
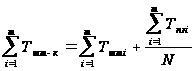
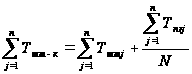
где
 и
 – число операций
по одному и
второму варианту
соответственно.
Подготовительно-заключительное
время
 определяется
по формуле:
|
|
(4.10) |
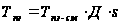
где
 – подготовительно-заключительное
сменное время.
|
|
|
|
|
|
|
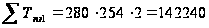 мин.
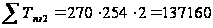 мин.
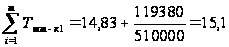 мин.
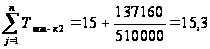 мин.
Рассчитывается критический размер партии:
|
(4.11) |
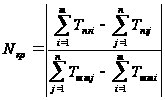
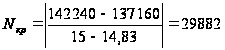 шт.
При данном размере критической партии оба варианта маршрутной технологии оказываются одинаково производительными. Т.к. программа выпуска изделия превосходит размер критической партии, то целесообразным и дающим значительный выигрыш по производительности будет выбор первого варианта маршрутной технологии (табл. 4.1), который отличается большим уровнем автоматизации, меньшей суммой штучного времени и большей величиной подготовительно-заключительного времени по сравнению со вторым вариантом.
Описание оборудования с основными техническими характеристиками для выбранного варианта технологического процесса приведено ниже.
Выбор технологического оборудования согласно ГОСТ 14.304-73 ЕСТПП проводится путем анализа затрат на реализацию технологического процесса в установленный промежуток времени при заданном качестве изделия.
Выбор оборудования проводят также по главному параметру, являющемуся наиболее показательным для выбираемого оборудования, т.е. в наибольшей степени выявляющему его функциональное значение и технические возможности. В качестве главного параметра часто берут производительность технологического оборудования.
Для данного маршрута изготовления изделия используется следующее оборудование:
Операция лужения выводов микросхем осуществляется на установке УВЛ-902 92. Она снабжена ванной, содержащей 15 кг припоя, со щелевой сопловой насадкой размером 200Ч300 мм. Габаритные размеры установки – 540Ч290Ч330, масса – 20 кг, потребляемая мощность – 1,5 кВт. Операция заключается в погружении выводов в ванну расплавленного припоя.
Нанесение паяльной пасты осуществляется на автоматическом конвейернрм трафаретном принтере Motoprint-AVL с автоматической системой центрирования Motoprint-AVL отвечает всем современным требованиям, предъявляемым к процессу трафаретной печати: точности, надежности и повторяемости.
Все функции контролируются компьютером, все параметры печати программируются, машина автоматически выполняет механические настройки после открытия файла. Программирование и управление осуществляется с помощью клавиатуры, мыши и ЖКИ-монитора, на котором отображаются технологические параметры, кнопки управления и изображение, получаемое с обеих видеокамер.
Автоматическая система оптического центрирования с усовершенствованным программным обеспечением управляет совмещением контактных площадок платы и отверстий трафарета.
| Технические характеристики Motoprint-AVL | |
| Максимальный размер печати | 360х400 мм |
| Скорость движения ракелей | 10-99 мм/сек |
| Скорость разделения трафарета и платы | 0,5-5 мм/сек |
| Точность печати | ±20 мкм |
| Габаритные размеры | 1167х960х1770 мм |
| Вес | 230кг |
| Электропитание | 230 В, 50 Гц, 150 Вт |
Установка поверхностно-монтируемых элементов осуществляется на автомате установки SMD-компонентов SIPLACE HS-60.
| Технические характеристики SIPLACE HS-60 | |
| Производительность | 60000 комп/час |
|
Диапазон габаритов устанавливаемых компонентов |
от 0,6 мм х 0,3 мм (0201) до 18,7 мм x 18,7 мм |
| Габариты печатной платы (Д х Ш) | 50 мм х 50 мм до 368 мм х 460 мм |
| Типы питателей | Лента, россыпь, специальная упаковка производителя компонента |
| Электропитание | 4 кВт |
| Занимаемая площадь | 2380 мм х 2515 мм / 6,00 м2 |
Высокопроизводительная система, сочетающая очень высокую скорость установки компонентов с точностью и гибкостью. Применение линейных электродвигателей позволяет приводам порталов ускоряться и останавливаться с большой скоростью. Благодаря этому достигается производительность системы 60000 комп/час. Несмотря на высокую производительность, для размещения автомата SIPLACE HS-60 не требуется большой рабочей площади, что позволяет организовывать производство в малогабаритных помещениях. Из всех высокоскоростных автоматов, представленных на современном рынке, SIPLACE HS-60 имеет самый низкий процент брака.
Для пайки компонентов оплавлением припойной пасты используем конвекционную печь конвейерного типа Quattro Peak 3.5. Это высокопроизводительные системыа для применения в условиях крупносерийного и массового производства.
Основные особенности печей состоят в передаче тепла в пиковой зоне через щелевые сопла и наличия двух пиковых зон.
Двойная пиковая зона позволяет избежать разницы в температуре нагрева больших и маленьких компонентов.
Благодаря этим особенностям, печи серии Quattro Peak имеют высокие эксплуатационные и технологические характеристики:
- меньший температурный стресс платы и компонентов;
- меньшая разница температуры при нагреве больших и маленьких компонентов;
- низкое потребление электроэнергии;
- низкий износ печей;
- возможность пайки при более низких температурах.
| Технические характеристики Quattro Peak 3.5 | |
| Скорость конвейера | от 0,2 до 1,8 м/мин |
| Габаритные размеры |
3500Ч1100Ч1400 мм. |
Автомат установки компонентов со штыревыми выводами JUKI (Zevatech) PM 570
Установка пайки волной Seho 1135-F
-Закрытая туннельная система для экономии электроэнергии;-Изменяемые возможности в конфигурации потока и поле пайки;
-Высокое качество пайки благодаря системе двойной волны;
-Предварительный нагреватель с инфракрасным (IR) излучателем, и двумя управляемыми зонами;
-Микропроцессорное управление;
-Мониторинг всех функций установки;
-Полностью замкнутый цикл;
-Статистическое управление производственным процессом;
| Технические характеристики Seho 1135-F | |
| Ширина конвейера | 350 мм |
| Максимальная длина обрабатываемой лплаты | 450 мм |
| Угол наклона конвейера | регулируется от 6 до 8 град |
| Скорость движения конвейера | 0,5 – 1,5 м/мин |
| Выбор потока | пенный или аэрозольный; |
| Количество припоя в ванне | 160 кг |
|
Максимальная высота волны |
7 мм |
| Требуемая вытяжка | 500 м3/час |
| Габариты установки | 2445 х 1400 х 630 мм |
Промывка печатного узла и сушка осуществляются на установке ультразвуковой системы UNICLEAN II - 500. Это модульная система, которая состоит из нескольких специально спроектированных ванн, предназначенной для отмывки печатных плат после операции пайки (пайки волной, пайки оплавлением паяльной пасты, ручной пайки) в тех случаях, когда необходима высокая степень очистки платы.
На финальной стадии используется отмывка деионизированной водой (полностью закрытая система с постоянным измерением проводимости). Поэтому потери воды и ее влияние на окружающую среду минимизированы.
Мощность ультразвука 500 Вт. В сложных случаях рекомендуется применять дополнительно ультразвук в первой ванне.
Машины соответствуют всем стандартам безопасности и имеют маркировку СЕ.
Сушка - горячим воздухом
- Управление температурой (до 50°С)
- Защита от перегрева
- Зонт для вытяжки
- Контроль времени
Занимаемая площадь 1050х2500мм
Влагозащиту проводим погружением на установке DC2001. Держатель плат перемещается в вертикальном направлении с помощью воздушно-масляного пневмоцилиндра, обеспечивающего плавность хода.. Глубина погружения может быть изменена путем перемещения датчика. Габариты ванны 600х175х400мм. Занимаемая площадь 1100х800мм.
Высокопроизводительная система рентгеновского контроля Viscom X8050. Система предназначена для работы, как в составе производственной линии, так и как отдельное устройство.
Система X8050 оборудована рентгеновской микрофокусной трубкой VISCOM с уникальной системой TAF (система авто фокуса), гарантирующей отличное качество изображения. Рентгеновская трубка VISCOM обладает практически неограниченным сроком службы. Система может быть оборудована различными цифровыми датчиками, для получения наиболее качественного изображения в случаях, когда необходима инспекция объекта расположенного к трубке под большим углом.
Рентгеновские системы серии X8050 могут инспектировать площадь размером 765 х 610 мм, что делает возможным проведение проверок поверхностей больших печатных плат и блоков весом до 15 килограмм.
| Технические характеристики Viscom X8050 | |
| Точность распознавания | <3 / < 2 / < 1 / < 0,5 мкм |
| Увеличение | > 1500 х |
| Габариты | 765 х 610 мм |
| Манипулятор | по 3 осям (X-Y-Z) |
| Вращение / наклон | 360 ° / +/- 45° |
| Габаритные размеры системы | 1770 х 1800 х 1825 мм |
Важным
показателем
правильности
выбора технологического
оборудования
является коэффициент
загрузки и
использования
оборудования
по основному
времени, который
определяется
как отношение
расчетного
количества
единиц оборудования
по данной операции
 к принятому
(фактическому)
количеству
 :
|
|
(4.12) |

Расчетное
количество
единиц оборудования
(рабочих мест)
определяется
как отношение
штучного времени
данной операции
 к такту выпуска
r:
|
|
(4.13) |

Полученные результаты сведем в таблицу 4.2.
Таблица 4.2 – Значение коэффициентов загрузки оборудования
| № |
Технологическое оборудование |
Значение
штучного времени
|
Значение
коэффициента
|
Значение
коэффициента
|
Значение
коэффициента
|


| 1 | УВЛ-902 92 | 0,204 | 0,45 | 1 | 0,45 |
| 2 | Motoprint-AVL | 0,442 | 0,98 | 2 | 0,49 |
| 3 | SIPLACE HS-60 | 2,125 | 4,72 | 6 | 0,79 |
| 4 | Quattro Peak 3.5 | 0,7 | 1,56 | 2 | 0,78 |
| 5 | JUKI PM 570 | 0,448 | 1,00 | 2 | 0,5 |
| 6 | Seho 1135-F | 0,82 | 1,82 | 3 | 0,61 |
| 7 | UNICLEAN II - 500 | 0,67 | 1,49 | 2 | 0,74 |
| 8 | DC2001 | 0,5 | 1,11 | 2 | 0,56 |
| 9 | Viscom X8050. | 1 | 2,22 | 3 | 0,74 |

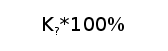





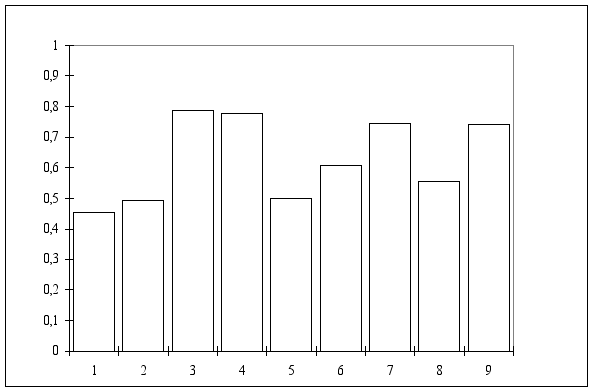
Рисунок 4.2 – График загрузки оборудования
Среднее значение коэффициента загрузки оборудования равно Кз.ср=0.65, что соответствует нормативному значению для массового производства, для которого Кз~0,65-0,77.
После установления маршрута сборки и монтажа печатного узла (см. табл. 4.1) дадим описание каждой операции с указанием технологического оснащения, режимов проведения и норм расхода материалов.
1. Распаковка и контроль ИЭТ. Извлечь ИЭТ из тары поставщика, произвести визуальный контроль на целостность корпусов и выводов, отсутствие внешних дефектов (трещин, сколов). Годные элементы разложить в тару по типономиналу. Отбраковать поврежденные ИЭТ в тару с надписью “Брак”.
Средства технологической оснащения: стол монтажный СМ-З-10-AC-1; тара АЮР 7877-4048, пинцет ППМ 120 РД 107.290.600.034-89, линза 4-х ГОСТ 25076-83, тара АЮР 7877-4048.
Суммарное
оперативное
время
 = 0,496 мин.
2. Комплектование групп. Комплектовать группы ИЭТ для сборки согласно спецификации МСИ.305000.001. Элементы поз. 12, 32, 33 уложить в кассеты, поставляемые вместе с установкой JUKI PM 570. Элементы поз. 2-7, 13-31 уложить в бабины, элементы поз. 8, 10, 11 уложить в кассеты, поставляемые вместе с установкой SIPLACE HS-60, элементы поз. 9 уложить в тару АЮР 7877-4048. Произвести доставку укомплектованных групп на рабочие места.
Средства технологической оснащения: стол монтажный СМ-З-10-AC-1, пинцет ППМ 120 РД 107.290.600.034-89, тара АЮР 7877-4048.
Суммарное
оперативное
время
=
0,5 мин.
3. Расконсервация печатной платы. Извлечь печатную плату из тары поставщика. Промыть печатную плату при помощи кисти от консервирующего покрытия в ванне со спирто-нефрасовой смесью.
Средства технологического оснащения: стол монтажный СМ-З-10-АС-1; вытяжной шкаф 2Ш-ИЖ; ванна цеховая 92.АЮР.53.003; кисть КХФК N2 ТУ 17-15-07-89; тара АЮР 7877-4048, пинцет 92.7872-1374 ОСТ 92-3890-85.
Расход спирто-нефрасовой смеси: 0,002 л/плату (норма расхода 0,05 л/м2, площадь промывки S = 0,0256 м2); расход кисти: 0,023 шт./плату (норма расхода 1,1 шт./м2).
Суммарное
оперативное
время
 = 0,43 мин.
4. Входной контроль печатной платы: контролировать визуально поверхность печатной платы на отсутствие дефектов (отслоение дорожек, расслоение диэлектрика, непротравы). При наличии дефектов плату отложить в тару с надписью “Брак”. Проверенную плату положить в тару АЮР 7877-4048.
Средства технологического оснащения: стол монтажный СМ-З-10-АС-1; линза 4-х ГОСТ 25076-83. тара АЮР 7877-4048.
Суммарное
оперативное
время
= 0,207 мин.
5. Обрезка выводов навесных элементов бокорезами: Обрезать выводы у элементов позиции 9 с помощью бокореза. Длина оставшегося вывода должна быть достаточной для установки и соответствовать карте эскизов.
Средства технологического оснащения: Линейка-150 ГОСТ 427-75; тара АЮР 7877-4048; бокорез 92.7814-1351 ОСТ 92-1032-82; пинцет ППМ 120 РД 107.290.600.034-89.
Суммарное
оперативное
время
= 0,132 мин.
6. Лужение выводов ИЭТ. Лудить с помощью пинцета выводы элементов поз. 9 в ванне с предварительным флюсованием. Т.к. при лужении выделяются токсичные вещества, необходимо наличие вытяжной вентиляции.
Средства технологической оснащения: стол монтажный СМ-З-10-AC-1; вытяжной шкаф 2Ш-ИЖ; установка лужения УВЛ-902 92 АЮР 53.009.000, пинцет с теплоотводом АЮР 7814-0005; тара АЮР 7877-4048.
Суммарное
оперативное
время
= 0,204 мин.
7. Нанесение паяльной пасты. Извлечь приготовленные печатные платы из тары, установить плату в автомат для нанесения паяльной пасты Motoprint-AVL. Нанести на поверхность печатной платы паяльную пасту ПЛ-111. После нанесения паяльной пасты, извлечь плату из установки.
Средства технологического оснащения: Тара АЮР 7877-4048; трафарет для нанесения паяльной пасты.
Скорость движения ракеля: 10±10 мм/с.
Расход паяльной пасты ПЛ-111: 2,66г/плату.
Суммарное
оперативное
время
= 0,442 мин.
8. Установка поверхностно-монтируемых компонентов. Установить поверхностно-монтируемые компоненты (поз. 2-7, 13-31) по заданной программе на автомате SIPLACE HS-60. Фиксация элементов осуществляется при помощи паяльной пасты ПЛ-111.
Средства технологического оснащения: автомат SIPLACE HS-60, Тара АЮР 7877-4048.
Суммарное
оперативное
время
= 2,125 мин.
9. Контроль установки. Проверить визуально качество сборки компонентов на печатной плате (соответствие типов и номиналов, точность установки на соответствующие контактные площадки, отсутствие замыканий). В случае обнаружения дефектов попытаться их исправить с помощью пинцета ППМ 120 РД 107.290.600.034-89. В случае невозможности устранения дефектов плату отложить в тару АЮР 7877-4048 с надписью “Брак”. Проверенную плату положить в тару АЮР7877-4048.
Средства технологического оснащения: Тара АЮР 7877-4048; пинцет ППМ 120 РД 107.290.600.034-89.
Суммарное
оперативное
время
= 0,5 мин.
10. Пайка оплавлением припоя. Извлечь пачку плат с установлеными поверхностно-монтируемыми компонентами из тары и разместить их на ленте транспортера печи Quattro Peak 3.5. Произвести пайку поверхностно-монтируемых компонентов оплавлением. После пайки поместить платы на стол. Поскольку в процессе пайки ИК-оплавлением происходит испарение припоя, установка размещается в отдельном помещении, оборудованном вытяжкой.
Средства технологического оснащения: вытяжной шкаф 2Ш-ИЖ; печь Quattro Peak 3.5; тара АЮР 7877-4048.
Режимы пайки: скорость движения конвейера от 0,2 до 1,8 м/мин, число зон нагрева 5. Время всего процесса пайки 46 с. В течении первых 17 с. обеспечить возрастание температуры с 300С до 1500С, в течение 6 с. со 1500С до 1600С, в течение 15 с. со 1600С до 1950С. В течение последних 8 с. температура падает со 1950С до 1600С.
Суммарное
оперативное
время
= 0,7 мин.
11. Контроль пайки. Контролировать визуально качества пайки (отсутствие смещения компонентов с контактных площадок, непропаев). Годные платы положить в тару АЮР 7877-4048. Дефектные платы отложить в тару АЮР 7877-4048 с надписью “Брак”.
Средства технологического оснащения: печь Quattro Peak 3.5; тара АЮР 7877-4048.
Суммарное
оперативное
время
= 0,207 мин.
12. Установка ИЭТ, монтируемых в отверстия. Установить ИЭТ поз. 9, 12, 32, 33 на автомате JUKI PM 570 по заданной программе.
Средства технологического оснащения: автомат JUKI PM 570; тара АЮР 7877-4048.
Суммарное
оперативное
время
= 0,448 мин.
13. Контроль установки. Контролировать визуально правильность установки ИЭТ, монтируемых в отверстия. В случае обнаружения дефектов попытаться их исправить с помощью пинцета ППМ 120 РД 107.290.600.034-89. В случае невозможности устранения дефектов плату отложить в тару АЮР 7877-4048 с надписью “Брак”.
Средства технологического оснащения: автомат JUKI PM 570, пинцет ППМ 120 РД 107.290.600.034-89, тара АЮР 7877-4048.
Суммарное
оперативное
время
= 0,207 мин.
14. Пайка волной припоя. Извлечь пачку плат с установленными на ней компонентами, монтируемыми в отверстия, из тары и разместить их на ленте транспортера установки Seho 1135-F. После пайки снять плату с конвейера печи и положить ее в тару. Поскольку в процессе пайки волной происходит испарение припоя, установка размещается в отдельном помещении, оборудованном вытяжкой.
Средства технологического оснащения: вытяжной шкаф 2Ш-ИЖ, установка пайки волной припоя Seho 1135-F; тара АЮР7877-4048.
Режимы пайки: скорость движения ленты транспортера 1,0±0,1 м/мин, угол наклона ленты конвейера 6 °, температура припоя в ванне 230 °С.
Суммарное
оперативное
время
= 0,820 мин.
15. Контроль пайки. Контролировать визуально качества пайки (отсутствие перемычек, мостиков из припоя, непропаев). Годные платы положить в тару. Дефектные платы отложить в тару АЮР 7877-4048 с надписью “Брак”.
Средства технологического оснащения: установка пайки волной припоя Seho 1135-F; тара АЮР7877-4048.
Суммарное
оперативное
время
= 0,207 мин.
16. Отмывка. Отмыть печатную плату от остатков флюса на установке UNICLEAN II - 500.
Средства технологического оснащения: вытяжной шкаф 2Ш-ИЖ, установка UNICLEAN II - 500; тара АЮР7877-4048.
Температура: 55±10 °С.
Суммарное
оперативное
время
= 0,67 мин.
17. Маркирование. Маркировать согласно МСИ.305000.001 СБ дату изготовления, номер партии печатной платы кистью. Краска БМ, белая, ТУ029-02-859-78, шрифт 2,5 по НО 010.007. Виду наличия паров ЛВЖ необходимо предусмотреть вытяжной шкаф.
Средства технологического оснащения: стол монтажный СМ-З-10-АС-1; тара для краски; тара АЮР7877-4048; трафарет; вытяжной шкаф 2Ш-ИЖ;
Суммарное
оперативное
время
= 0,700 мин.
18. Лакирование. Лакировать печатную плату лаком ФП-525 ТУ 6-10-1653-78 при помощи установке DC2001. Элементы поз. 32, 33 от покрытия лаком предохранить.
Средства технологического оснащения: вытяжной шкаф 2Ш-ИЖ; установка DC2001; тара АЮР 7877-4048; ножницы.
Расход лака: 0,4г/плату (норма 20 г/м2).
Суммарное
оперативное
время
= 0,500 мин.
19. Сушка: Сушить после лакирования в сушильном шкафу УТС 9042.
Средства технологического оснащения: тара АЮР 7877-4048.
Режимы сушки: температура 50 °С.
Суммарное
оперативное
время
= 1 мин.
20. Выходной контроль печатного узла: контроль блока на системе рентгеновского контроля Viscom X8050.
Средства технологического оснащения: Viscom X8050; тара АЮР 7877-4048;
Суммарное оперативное время ТОП = 1 мин.
После контроля печатную уложить в тару и доставить на склад готовой продукции.
Комплект технологической документации на технологический процесс сборки и монтажа блока управления приведен в Приложении
5. Проектирование участка сборки и монтажа
Основным направлением, которое позволяет решить проблему существенного роста производительности труда, является внедрение в производство механизированных, автоматизированных и автоматических поточных линий.
Автоматическая линия (АЛ) представляет собой систему автоматических станков и агрегатов, которые устанавливаются в технологической последовательности и объединяются общими системами транспортирования заготовок, удаления отходов и управления. Наилучшие технико-экономические показатели имеют линии с количеством рабочих от 10 до 50. Если количество рабочих превышает 50, то затрудняется управление линией, снижается ее надежность. В этом случае целесообразно организовать две линии.
Конвейеры для поточных линий классифицируют по ряду признаков несущего органа:
• по конструкции — на ленточные, пластинчатые, тележечные, роликовые, элеваторы;
• по назначению — на распределительные и рабочие;
• по съему предметов — на ручные и механизированные;
• по положению в пространстве — на горизонтально- и вертикально-замкнутые;
• по характеру движения — на непрерывно-поступательные и периодические.
Ленточные конвейеры предназначены для транспортирования насыпных или штучных грузов и широко применяются из-за простоты их конструкции и низкой стоимости изготовления. Несущий орган — ленту — изготавливают из прорезиненного ремня или эластичного пластика. На ней могут транспортироваться изделия массой до 15 кг. В зависимости от габаритных размеров изделий ширина несущего органа может быть 200, 300, 400 и 500 мм.
Типы ленточных конвейеров: непрерывно-поступательные; периодические.
Для удобства монтажа типовые ленточные конвейеры изготавливают из отдельных секций (приводной и натяжной станций, промежуточных секций длиной 2500 мм на 4 рабочих места), при этом рабочие места могут располагаться в одностороннем, двустороннем или в шахматном порядке. Верхняя и нижняя ветви ленты поддерживаются роликовыми парами. Постоянное натяжение ленты обеспечивается винтовым натяжным устройством. Но сравнительно малая прочность несущего органа такого конвейера не дает возможности закреплять на нем технологические приспособления и собирать детали большой массы, поэтому ленточные конвейеры чаще всего используют как распределительные.
Пластинчатые конвейеры применяются в основном для сборки более тяжелых изделий массой до 40 кг и длиной до 500 мм, а также в том случае, когда предъявляются повышенные требования к точности и качеству сборки или к механизации съема изделий. В качестве несущего органа конвейера применяется стальная пластина, которая одновременно выполняет функцию цепи.
Тяговым органом тележечных конвейеров является бесконечная цепь шарнирного типа, замкнутая между звездочками: Несущим органом является тележка, прикрепленная к цепи шарнирами. Размеры тележки находятся в пределах от 200x250 до 450x500 мм, грузоподъемность — 50 кг и более. Применение цепных горизонтально-замкнутых конвейеров обеспечивает удобную компоновку линий с рациональным использованием площади.
Распределительный конвейер применяют, если на линии необходимо иметь параллельные рабочие места и масса изделий составляет менее 8 кг.
Рабочий конвейер используют только при отсутствии параллельных рабочих мест и массе передаваемых изделий более 8 кг.
Выбор способа съема изделия с несущего органа зависит от вспомогательного времени, необходимого для съема и установки на несущий орган конвейера, а также от массы изделий. При ручном съеме адресование изделий осуществляется либо по номерной (цветовой), либо по световой системе. Механизированный съем может осуществляться с помощью механического нумератора, командоаппарата, кодирования контейнера.
Расположение несущего органа в пространстве зависит от формы и размеров помещения, где размешается поточная линия сборки, а также от возможности создания прямоточного производства. Горизонтально-замкнутые конвейеры отличаются большей гибкостью и обеспечивают планировку линий различной формы (прямолинейную, Ш-образную, Т-образную).
Проектирование однопредметной непрерывно-поточной линии, выполненной на конвейере, осуществляют в приведенной ниже последовательности.
Для организации конкретной поточной линии выбирается распределительный тип конвейера.
Расчет однопредметной непрерывно-поточной линии,