Виготовлення корпуса гідроциліндра Г 29-3
KVж- коефіцієнт, що враховує твердість технологічної системи, по табл.35 [11] приймаємо КVж1 = 0,8 (перехід1); КVж2,3 = 1,2 (перехід1);
KVп- коефіцієнт, що враховує стан оброблюваної поверхні, по табл.35 [11] приймаємо КVп = 0,85;
KVо- коефіцієнт, що враховує вплив СОЖ, КVо = 1,0;
KVφ- коефіцієнт, що враховує вплив кута в плані, по табл.35 [11] приймаємо KVφ=0,81.
V1 = 171Ч 0,65Ч0,81Ч1,0 0,8Ч0,85Ч1,0Ч0,81= 50 м/хв;
V2,3 = 171Ч 0,65Ч0,81Ч1,0Ч1,2Ч0,85Ч0,81 = 74 м/хв,
Частоту обертання шпинделя визначаємо по формулі:
 ,
 (6.6)
де V - швидкість різання;
d - діаметр заготівлі (інструмента);
n1 = 1000Ч50/3,14Ч144,8= 110 об./хв.
n2 = 1000Ч74/3,14Ч50 = 471 об./хв
Остаточно приймаємо частоту обертання шпинделя для обробки всіх поверхонь за паспортним даними, такою частотою обертання є: nф = 200о/мі.
Визначимо фактичну швидкість різання відповідно до прийнятої частоти обертання шпинделя по формулі:
Vф = π·d·n/1000, м/хв; (6.7)
Vф1 = 3,14·144,8·200/1000 = 91 м/хв;
Перевіримо правильність обраних режимів різання по потужності привода головного руху верстата по формулі:
N = NT· (Vф/V·) KN, кВт (6.8)
де KN - коефіцієнт, що враховує потужність різання, KN = 0,60;
NT - табличне значення потужності різання обумовлене по карті [9], воно становить NT = 3,6 кВт для всіх оброблюваних поверхонь.
Визначимо потужність різання переходів 1, 2, 3:
N1=3,6· (91 /50) ·0,6=3,93 кВт;
N2,3=3,6·31 /74 ·0,6=1,5 кВт.
Отримані значення потужності різання не повинні перевищувати значення потужності різання верстата зазначеної в паспортних даних помножене на коефіцієнт корисної дії (КПД) устаткування, тобто N ≤ Nпаспорт·η, где η = 0,8; Nпаспорт = 6 кВт. Розрахунок основного часу на операцію 010.
Основний технологічний час - час, протягом якого відбувається безпосередній вплив інструмента на заготівлю й зміну її стану. При верстатній обробці визначається по формулі:
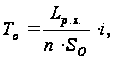 (6.9)
де Lр. х. - довжина робочого ходу, мм (див. табл.6.1);
i - число робочих ходів;
Sо - подача на оберт шпинделя, мм/об..
Підставивши вихідні дані у формулу (6.9), одержимо:
перехід 1:
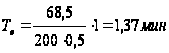 ;
перехід 2:
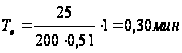
перехід 3:
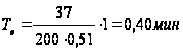
Разом основний час на операцію 010:
Те= Т1+Т1,2=1,37+0,3+0,3=1,97 хв.
Операція 020 Токарська (чорнова).
Устаткування - Токарно-гвинторізний верстат 1А616;
Пристосування - Патрон 3-х кулачковий клиновий ДЕРЖСТАНДАРТ 24351-80
Вихідні дані для розрахунку й зведемо в табл.6.2.
Таблиця 6.2.
|
Зміст переходу |
Розрахункова довжина робочого ходу інструмента-L, мм | Глибина різання | IT | RRa | Різальний інструмент |
| перехід 1: точити пов.13 | 36 |
2 |
12 |
12,5 |
Різець розточувальної з кутом у плані 60є ДЕРЖСТАНДАРТ 18882-73, Т5К10 |
| перехід 2: підрізати торці пов.1; | 42 | 1,5 | Різець прохідний упорний відігнутий з кутом у плані 90є с ДЕРЖСТАНДАРТ 18879-73, Т5К10 |
По табл.28 [9] з обліком вихідних даних визначаємо табличне значення подачі
Sот, мм/об..: Sот=0,6мм/о.
Подачу на оберт обчислюємо по формулі (6.2);
Загальний поправочний коефіцієнт на подачу КSо, обчислюємо по формулі (6.3):
КSп - коефіцієнт, що враховує стан оброблюваної поверхні (кірка), по табл.30 [11] приймаємо КSп = 0,8;
КSи- коефіцієнт, що враховує матеріал інструмента, по табл.30 [11] приймаємо КSи = 1,0;
KSф- коефіцієнт, що враховує форму оброблюваної поверхні, по табл.30 [11] приймаємо КSф = 1,0;
KSз- коефіцієнт, що враховує вплив загартування, приймаємо рівним 1,0
KSж- коефіцієнт, що враховує твердість технологічної системи, по табл.30 [11] приймаємо КSж=0,5 (перехід1), КSж=0,85 (перехід2);
KSм- коефіцієнт, що враховує матеріал оброблюваної деталі, по табл.30 [11] приймаємо КSм = 1,07;
Sо1= 0,6*0,8*1,0**1,0*1,07*0,5*1,0=0,26 мм/об..
Sо2= 0,6Ч0*0,8*1,0**1,0*1,07*0,85*1,0=0,43 мм/об.
Швидкість різання визначаємо по формулі (6.4):
Vт - табличне значення швидкості різання, по табл.36 [11] приймаємо залежно від
Sо: Vт = 228 м/хв (перехід1), Vт = 200 м/хв (перехід2);
KV - загальний поправочний коефіцієнт на швидкість різання, що враховує фактичні умови різання, розраховується по формулі (6.5):
КVм = 0,65, табл.37 [11], КVи = 0,81, табл.37 [11]
КVm = 1,0; табл.37 [11]
КVж1 = 0,6 (перехід1); КVж2 = 1,2 (перехід2); табл.35 [11]
КVп = 0,85; табл.35 [11], КVо = 1,0;
KVφ=0,92 (перехід1); KVφ=0,81 (перехід1), табл.35 [11]
V1 = 228*0,65*0,81*1,0*0,6*0,85*1,0*0,92= 60 м/хв;
V2,3 = 200*0,65*0,81*1,0*1,2*0,85*1,0*0,81= 87 м/хв,
Частоту
обертання
шпинделя визначаємо
по формулі
(6.6):
n1 = 1000Ч60/3,14Ч39,315= 486 об./хв.
n2 = 1000Ч87/3,14Ч (108-39) = 401,5 об./хв
Остаточно приймаємо частоту обертання шпинделя для обробки всіх поверхонь за паспортним даними, такою частотою обертання є: nф = 450про/мі. Визначимо фактичну швидкість різання відповідно до прийнятої частоти обертання шпинделя по формулі (6.7):
Vф1 = 3,14·39,315*450/1000 = 56 м/хв;
Vф2 = 3,14Ч (108-39) *450/1000 = 92 м/хв;
Перевіримо правильність обраних режимів різання по потужності привода головного руху верстата по формулі (6.8), KN = 0,60; NT = 3,6 кВт
Визначимо потужність різання переходів 1, 2:
N1=3,6· (56 /60) ·0,6=2.02 кВт;
N2,3=3,6· (92 /87) ·0,6=2.3 кВт.
Отримані значення потужності різання не повинні перевищувати значення потужності різання верстата зазначеної в паспортних даних помножене на коефіцієнт корисної дії (КПД) устаткування, тобто N ≤ Nпаспорт·η, где η = 0,8; Nпаспорт = 6 кВт. Розрахунок основного часу на операцію 020
Підставивши вихідні дані у формулу (6.9), одержимо:
перехід 1:
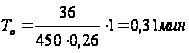 ;
перехід 2:
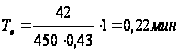
Разом основний час на операцію 020:
Те= Т1+Т1,2=0,31+0,22=0,53 хв.
Аналогічно, за допомогою рекомендацій [11], визначимо режими на 030 токарську операцію, результати розрахунків зведемо в таблицю 6.6.
Операція 040 Токарська (чистова)
Устаткування - Токарно-гвинторізний верстат16Б16П;
Пристосування - Патрон 3-х кулачковий клиновий ДЕРЖСТАНДАРТ 24351-80
Вихідні дані для розрахунку й зведемо в табл.6.3.
Таблиця 6.3.
|
Зміст переходу |
Розрахункова довжина робочого ходу інструмента-L, мм | Глибина різання | IT |
RRa |
Різальний інструмент |
| перехід 1: точити циліндричну пов.13; фаски 2Ч45є. | 34 |
0,27 | 9 |
2,5 |
Різець розточувальної з кутом у плані 60є ДЕРЖСТАНДАРТ 18882-73, Т15К6 |
| перехід 2: підрізати торець 1 | 40 | 0,9 | Різець прохідний упорний відігнутий з кутом у плані 90є ДЕРЖСТАНДАРТ 18879-73, Т15К6 | ||
| перехід 3: точити канавку пов. 20,21,22 | 6 | 4 | Різець канавковий спеціальний К01-4112-000, Т15К6 |
По табл.28 [11] з обліком вихідних даних визначаємо табличне значення подачі Sот, мм/об..: Sот=0,19 мм/об..
Подачу на оберт обчислюємо по формулі (6.2);
Загальний поправочний коефіцієнт на подачу КSо, обчислюємо по формулі (6.3):
КSп = 1,0 - табл.30 [9] ;
КSи = 1,0 - по табл.30 [9] ;
КSф1,2 = 1,0; КSф32 = 0,7
KSз=1,0
КSж=0,5 (перехід1,3), КSж=0,85 (перехід2);
КSм = 1,07;
Sо1= 0, 19*1,0*1,0*1,0*1,0*0,5*1,07=0,1 мм/об..
Sо2= 0, 19*1,0*1,0*0,7*1,0*0,85*1,07=0,12 мм/об.
Sо3= 0, 19*1,0*1,0*1,0*1,0*0,5*1,07=0,1 мм/об..
Швидкість різання визначаємо по формулі (6.4):
Vт - табличне значення швидкості різання, по табл.36 [11] приймаємо залежно від Sо: Vт = 340м/хв (перехід1), Vт = 250м/хв (перехід2);
Vт = 240м/хв (перехід3);
KV - загальний поправочний коефіцієнт на швидкість різання, що враховує фактичні умови різання, розраховується по формулі (6.5):
КVм = 1,0, табл.37 [11]
КVи = 1,0, табл.37 [11]
КVm = 1,0; КVm = 0,6 (перехід1,3); табл.37 [11]
КVж1 = 0,5 (перехід1,3); КVж2 = 0,9 (перехід2); табл.37 [11]
КVп = 1,0; табл.37 [11]
КVо = 1,0;
KVφ=0,92 (перехід1); KVφ=0,81 (перехід1), табл.37 [11]
V1 = 340*1,0*1,0*0,6*0,5*1,0*1,0*0,81= 94 м/хв;
V2 = 250*1,0*1,0*1,0**0,9*1,0*1,0*0,92= 207 м/хв,
V3 = 240*1,0*1,0*0,6*0,5*1,0*1,0*1,0=72 м/хв
Частоту
обертання
шпинделя визначаємо
по формулі
(6.6):
n1 = 1000Ч94/3,14Ч39,8= 752 об./хв.
n2 = 1000Ч207/3,14Ч (108-39) = 955 об./хв
n3 = 1000Ч72/3,14Ч48= 478 об./хв
Остаточно приймаємо частоту обертання шпинделя для обробки всіх поверхонь за паспортним даними, такою частотою обертання є: nф = 700про/мі.
Визначимо фактичну швидкість різання відповідно до прийнятої частоти обертання шпинделя по формулі (6.7):
Vф1 = 3,14·39,8*700/1000 = 90 м/хв;
Vф2 = 3,14Ч (108-39,8) *700/1000 = 110 м/хв;
nф2 = 500про/мі.
Vф3 = 3,14·48*500/1000 = 74 м/хв;
Перевіримо правильність обраних режимів різання по потужності привода головного руху верстата по формулі (6.8), KN = 0,60; NT = 3,6 кВт
Визначимо потужність різання переходів 1, 2,3:
N1=3,6· (94 /90) ·0,6=2.25 кВт;
N2=3,6· (207 /110) ·0,6=5,3 кВт;
N3=3,6· (72 /74) ·0,6=2,1кВт.
Отримані значення потужності різання не повинні перевищувати значення потужності різання верстата зазначеної в паспортних даних помножене на коефіцієнт корисної дії (КПД) устаткування, тобто N ≤ Nпаспорт·η, где η = 0,8; Nпаспорт = 8 кВт.
перехід 1:
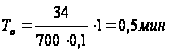 ;
перехід 2:
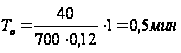
перехід 3:
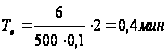
Разом основний час на операцію 040: Те= Т1+Т3,2=0,5+0,5+0,4=1,4 хв
Операція 050 Свердлильна
Устаткування - вертикально-свердлильний верстат зі ЧПУ 2Р123Ф2;
Пристосування - пристосування спеціальне;
Вихідні дані для розрахунку й зведемо в табл.6.4.
Таблиця 6.4.
|
Зміст переходу |
Розрахункова довжина робочого ходу -L, мм | Глибина різання | IT |
Ra |
Різальний інструмент |
|
перехід 1: засвердлити |
5 | 2,25 |
_ | _ |
Свердел спіральне для зацентрування під свердління O4,5 ОСТ 2 И21-2-76, Р6М5 |
|
перехід 2 свердлити 3 отв. пов.10 |
20 |
2,25 | 12 | 12,5 | Свердел східчасте Ш4,5 ОСТ 2 И21-2-76, Р6М5 |
|
перехід 3 зенкеровать 3 отв. пов.10 |
20 | 0,5 | 9 | 6,3 |
Зенкер цільної O5,5 ДЕРЖСТАНДАРТ 21544-76, 14К8 |
|
перехід 4 розгорнути 3 отв. пов.10 |
20 |
0,25 | 7 | 2,5 | Розгорнення цільна Ш 6 ДЕРЖСТАНДАРТ 1672-80 |
|
перехід 5 свердлити 3 отв. пов.11 |
20 |
3,2 | 12 | 12,5 | Свердел східчасте Ш6,4 ОСТ 2 И21-2-76, Р6М5 |
|
перехід 5 нарізати різьблення в 3-х отв.11 |
20 |
- | 7 ст. | 2,5 |
Мітчик М8-7Н ДЕРЖСТАНДАРТ 3266-81, Р18 |
Розрахунок режимів зробимо за методикою викладеної в с.273 [12].
По табл.25,26,27 [9] залежно від вихідних даних вибираємо подачі при свердлінні, зенкеровании, розгортанні:
перехід 1-S=0.15 мм/об.;
перехід 2-S=0,15 мм/об. - табл.25 [12] ;
перехід 3-S=0.6 мм/об.; табл.26 [12] ;
перехід 4-S=0.6 мм/об. - табл.27 [12] ;
перехід 5-S=0.15 мм/об. - табл.25 [12] ;
Швидкість різання по формулі при свердлінні V, м/хв:
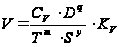 ,
(6.10а)
Швидкість різання по формулі при зенкерованії й розгортанні V, /хв:
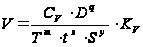 ,
(6.10б)
Швидкість різання по формулі при нарізуванні різьблення мітчиком V, м/хв:
корпус гідроциліндр машинобудування токарська
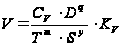 ,
(6.10в)
де СV, m, x,y - коефіцієнт і показники ступеня при обробці свердлами, зенкерами, нарізуванні різьблення мітчиком, приймаємо по табл.49,29 [9] ;
T - стійкість інструмента, хв - приймаємо T1=25 хв, T2=25 хв, T3=30 хв, T4=20 хв, T5=25 хв, T6=90 хв.
t - глибина різання, мм (див. табл.6.5);
S - подача на оберт шпинделя, мм/об.;
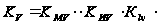 ,
(6.11)
де KMV -коефіцієнт, що враховує вплив матеріалу заготівлі, табл.1; Kи -коефіцієнт, що враховує матеріал інструмента, табл.6 [9]; KlV - коефіцієнт, що враховує глибину свердління, по табл.31 [9]; Для нарізування різьблення мітчиком:
КV = КMr· Кис· Ксr. (6.12)
де КM-Коефіцієнт, що враховує матеріалу заготівлі, по табл.1 [9];
Киснув -коефіцієнт, що враховує матеріал інструмента, по табл.6 [9] ;
Ксr -коефіцієнт, що враховує спосіб нарізування різьблення.
перехід 1 - СV=7; q=0,40; y=0,70; m=0.2, KV=0,72
перехід 2 - СV=7; q=0,40; y=0,70; m=0.2, KV=0,72;
перехід 3 - СV=18; x=0,2; y=0.3; m=0.25, q=0,6; KV=0,6;
перехід 4 - СV=100,6; q=0.3; y=0.65; m=0.4, KV=0,6;
перехід 5 - СV=7; q=0,40; y=0,70; m=0.2, KV=0,72;
перехід 6 - СV=64,8; q=1,2,y=0.50; m=0.9, KV=0,9.
Підставивши вихідні дані й певні значення у формулу (6.10а, 6.10б, 6.10в), визначимо за допомогою програми Microsoft Excel швидкості різання для всіх технологічних переходів операції 050, одержимо:
Частота обертання шпинделя:
перехід 1 - n1 = 1000Ч18,23/3,14Ч4,5= 1290 об./хв;
перехід 2 - n1 = 1000Ч18,23/3,14Ч4,5= 1290 об./хв;;
перехід 3 - n1 = 1000Ч21/3,14Ч5,5= 1216 об./хв;;
перехід 4 - n1 = 1000Ч53,4/3,14Ч6= 2835 об./хв;;
перехід 5 - n1 = 1000Ч16,8/3,14Ч6,4= 8363 об./хв;;
перехід 6 - n1 = 1000Ч13,4/3,14Ч8= 534 об./хв. .
Остаточно приймаємо частоту обертання шпинделя для обробки всіх поверхонь за паспортним даними, такою частотою обертання є: nф = 1650 об./хв.
Визначимо фактичну швидкість різання відповідно до прийнятої частоти обертання шпинделя по формулі (6.7):
перехід 1 - Vф = 3,14·4,5·1650/1000 = 23,3 м/хв;
перехід 2 - Vф = 3,14·4,5·1650/1000 = 23,3 м/хв;
перехід 3 - Vф = 3,14·5,5·1650/1000 = 29 м/хв;
перехід 4 - Vф = 3,14·6·1650/1000 = 31,1 м/хв;
перехід 5 - Vф = 3,14·6,4·1650/1000 = 33,2 м/хв;
перехід 6 - Vф = 3,14·8·1650/1000 = 41 м/ми.
Разом основний час на операцію 050:
Те=0,077+0,242+0,06+0,06+0,242+0,025=0,706 хв.
Операція 100 Шліфувальна
Устаткування - Внутрішліфувальний верстат 3А227А;
Пристосування - Патрон мембранний ДЕРЖСТАНДАРТ 16157-70;
Вихідні дані для розрахунку й зведемо в табл.6.5.
Таблиця 6.5
|
Зміст переходу |
Lрх, мм | t | IT | Ra | Різальний інструмент |
| Шліфувати отвір пов.13 | 35 | 0,142 (2 хо-д, т.е.0,071) | 7 | 0,8 | Коло шліфувальний ПП 30Ч35Ч10 2А16СМ28К5 |
Радіальна подача:
SВ=SВтЧКSВ, (6.13)
Поздовжня подача:
St=StтЧКSt, (6.14)
KSB (KSt) = KMЧKDЧ KT ЧKVкЧ Kh ЧKlT, (6.15)
де SВт - табличне значення радіальної подачі;
Stт - табличне значення поздовжньої подачі;
Kм- коефіцієнт, що враховує матеріал оброблюваної деталі; Км= 1,0;
КD- коефіцієнт, що враховує діаметр шліфувального кола, КD = 1,0;
KT - коефіцієнт, що враховує стійкість кола KT = 0,74;
KVк - коефіцієнт, що враховує швидкість кола, KVк = 1,0;
Kh - коефіцієнт, що враховує припуск на обробку, Kh =1,16;
KlT - коефіцієнт, що враховує точність обробки, KlT = 0,75;
KSB (KSB) = 1,0Ч1,0Ч0,74Ч1,0Ч1,16Ч0,75 Ч0,75=0,64
SВ=0,0075Ч0,64=0,005 мм/об.. St=0,0011Ч0,64=0,0007 мм/об..
Швидкість різання: V= 30 м/с.
Частота обертання шпинделя: n = 1000 об./хв.
Розрахунок основного часу на операцію 100.
Основний технологічний час визначаємо відповідно до рекомендацій [13] по формулі:
TO= 1,8·D·L·10-3, хв (6.16)
де D-Оброблюваний діаметр, D=40 мм;
L - довжина оброблюваної поверхні, L=30+2+3=35 мм
TO= 1,8·40·35·10-3=3,5 хв;
Аналогічно, за допомогою рекомендацій [9], визначимо режими на 090 шліфувальну операцію, результати розрахунків зведемо в таблицю 6.6.
Операція 130 Хонинговальна.
Режим обробки при хонингованії включає сукупність окремих параметрів, основними з яких є: окружна швидкість обертання головки (Vок), швидкість зворотно-поступального руху головки (Vвп), співвідношення між ними (λ), радіальна подача брусків (Sр) і состав СОЖ.
Відповідно до рекомендацій [16], визначимо вище перераховані параметри:
Тому що 2t=0,042 мм, те застосовуємо дворазове хонинговання на верстаті 3К84.
1 хід: Vок=60м/хв 1 хід: Vок=40 м/хв
Vвп=18 м/хв Vвп=10 м/хв
?=3,3 ?=3,3
Sр=1,7 напівтемних Sр=0,4 напівтемних
2t= 3,4 напівтемних 2t= 0,8 напівтемних
Аналогічно, за допомогою рекомендацій [16], визначимо режими хонинговання на 120 хонинговальну операцію, результати занесемо в табл.6.6.
Складемо зведену таблицю режимів різання по всіх операціях технологічного процесу:
Таблиця 6.6. Зведена таблиця по режимах різання
| № |
Назва операції |
№ перехід |
Глибина різання t, мм |
Подача на оберт So, мм/об. | Швидкість різання V, м/хв | Частота обертання шпинделя n, об./хв |
| 010 | ТОКАРСЬКА | 1 | 2 | 0,49 | 91 | 200 |
| 2,3 | 2 | 0,51 | 31 | 200 | ||
| 200 | ТОКАРСЬКА | 1 | 2 | 0,26 | 56 | 450 |
| 2 | 1,5 | 0,43 | 92 | 450 | ||
| 030 |
ТОКАРНЯ |
1 | 0,4 | 0,12 | 118 | 250 |
| 2 | 0,9 | 0,12 | 100 | 250 | ||
| 3 | 0,5 | 0,1 | 55 | 125 | ||
| 040 | ТОКАРСЬКА | 1 | 0,27 | 0,1 | 90 | 800 |
| 2 | 0,9 | 0,12 | 110 | 800 | ||
| 3 | 4 | 0,1 | 74 | 500 | ||
| 050 | СВЕРЛИЛЬНА ЗІ ЧПУ | 1 | 2,25 | 0,15 | 23,3 | 1650 |
| 2 | 2,25 | 0,15 | 23,3 | 1650 | ||
| 3 | 0,5 | 0,6 | 29 | 1650 | ||
| 4 | 0,25 | 0,6 | 31,1 | 1650 | ||
| 5 | 3,2 | 0,15 | 33,2 | 1650 | ||
| 6 | - | 1,5 | 41 | 1650 | ||
| 100 | ШЛІФУВАЛЬНА | 0,14 | 0,0007 | 30 | 1000 | |
| 130 | Хонинговальна |
3,4 0,8 |
1,7 0,4 |
1) Vок =60 Vвп =18 2) Vок =40 Vвп =10 |
480 320 |
|
| 120 | ХОНИНГОВАЛЬНАЯ |
3, 0,8 |
1,7 0,4 |
1) Vок =80 Vвп =25 2) Vок =50 Vвп =16 |
170 100 |
6.2 Нормування технологічного процесу
Технологічний процес виготовлення виробу повинен виконуватися з найбільш повним використанням технічних можливостей засобів виробництва при найменших витратах часу й найменшої собівартості виробів. Для того щоб оцінити витрати часу, необхідно вести нормування техпроцесу, тобто мати дані по нормах часу. Такими нормами можуть бути тільки технічно обґрунтовані норми часу - установлені для певних технічних-організаційно-технічних умов на виконання частини технологічного процесу, виходячи з повного й раціонального використання технічних можливостей засобів технологічного оснащення й з обліком передового виробничого досвіду.
При нормуванні ТП виготовлення деталі скористаємося аналітично-розрахунковим методом. Він передбачає визначення витрат часу на кожний елемент операції й на операцію в цілому по заздалегідь установленим, технічно обґрунтованим нормативам часу й оптимальних режимів роботи встаткування.
У серійному виробництві, коли обробка йде періодично повторюваними партіями, за норму часу приймають штучно-калькуляційний час:
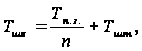 (6.17)
де тпз - підготовчо-заключний час, хв; n-обсяг партії запуску заготівель, n=15000/278=5 шт; тшт - штучний час, хв.
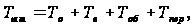 (6.18)
де те - основний технологічний час, хв;
тв - допоміжний час, хв;
тоб - час обслуговування, хв;
тпер - час перерв у роботі, хв.
основний технологічний час - час, протягом якого відбувається безпосередній вплив інструмента на заготівлю й зміну її стану. при верстатній обробці те, визначаємо по формулі (6.1).
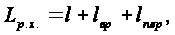 (6.19)
де l - довжина оброблюваної ділянки, мм;
lвр - довжина ділянки інструмента, що врізається, мм;
lпер - довжина ділянки переперегони інструмента, мм.
Сума основного й допоміжного часу становить оперативний час:
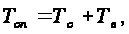 (6.20)
При розрахунку основного технологічного часу скористаємося даними, певними в п.6.1. (Те), допоміжне, час обслуговування, час перерв, підготовчо-заключний час призначаємо по [12]. Штучно-Калькуляційний час розраховуємо тільки на окремі операції.
З огляду на навчальний характер проектування Тшт-До визначимо використовуючи рекомендації [13] по формулі:
Тшт-До= φ ·То, хв (6.21)
де ? - поправочний коефіцієнт на тип виробництва, визначається по [13] стор.147.
Основний технологічний Той час був розрахований у п.6.1., зведемо результати розрахунків у табл.6.7.
Таблиця 6.7. Технічні норми часу
| № |
Найменування операції |
Основне час Те, хв |
Значення коефіцієнта φ | Штучно-Калькуляційний час Тштк |
| 010 | ТОКАРСЬКА | 0,73 | 3,25 | 2,4 |
| 020 | ТОКАРСЬКА | 0,53 | 3,25 | 1,7 |
| 030 | ТОКАРСЬКА | 2,16 | 3,25 | 7,02 |
| 040 | ТОКАРСЬКА | 1,4 | 3,25 | 4,55 |
| 050 | СВЕРДЛИЛЬНА ЗІ ЧПУ | 0,706 | 2,72 | 1,92 |
| 090 | ШЛІФУВАЛЬНА | 3 | 2,10 | 6,3 |
| 100 | ШЛІФУВАЛЬНА | 2,5 | 2,10 | 5,25 |
| 120 | Хонинговальна | 1,5 | 2,10 | 3,15 |
| 130 | Хонинговальна | 1,2 | 2,10 | 2,52 |
7. Розрахунок і проектування верстатного пристосування
Зробимо опис конструкції й розрахунок токарського 3-х кулачкового патрона, що самоцентрує, для обробки деталі на 020 токарській операції.
7.1 Збір вихідних даних
Мал..7.1. Операційний ескіз
Вид і матеріал заготівлі - виливок, сталь 45Л ДЕРЖСТАНДАРТ 977-75, твердість
НВ 215±2.
Вид обробки - чорнова. Обробка ведеться в 2 переходи. Матеріал і геометрія ріжучої частини різця:
перехід 1- різець розточувальної з ?= 60? с пластинами із твердого сплаву за ДСТ 18882-73, Т5К10;
перехід 2 - різець прохідний упорний відігнутий з ?= 90? с пластинами із твердого сплаву за ДСТ 18879-73, Т5К10.
Режими різання (див. п.6.1):
перехід 1 - глибина t=2 мм, подача S= 0,26 мм/об., швидкість рез. V=56 м/хв;
перехід 2 - глибина t=1,5 мм, подача S= 0,43 мм/об., швидкість рез. V=92 м/хв.
Тип пристосування - одномісне універсальне налагоджувальне (УНП) зі змінними зворотними кулачками.
Металообробний верстат - 1А616 (найбільший діаметр патрона - 320 мм, внутрішній конус шпинделя - Морзе 6 [10], основні розміри кінців шпинделя за ДСТ 12595-72 [10].
7.2 Розрахунок сил різання
Розрахунок сил різання виконаємо за методикою викладеної в [11]. Розрахунок ведемо по найбільш навантаженому першому переході.
При зовнішнім поздовжнім і поперечному гострінні, а також розточуванні РZ, PY, Pх сили різання розраховуються по формулі:
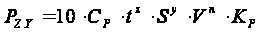 ,
Н (7.1)
де CP, x, y, n - постійна й показники ступеня для конкретних умов обробки;
t - глибина різання, мм;
S - подача на оберт, мм/об.;
V - швидкість різання, м/хв;
n - частота обертання шпинделя, об./хв.
При обробці стали різцем із твердого сплаву значення коефіцієнта Ср і показників ступеня у формулах сили різання при гострінні для сил РZ, PY, Pх складуть:
для РZ: CP = 300; x= 1,0; y= 0,75; n= - 0,15 [9] ;
для Ру: CP = 243; x= 0,9; y= 0,6; n= - 0,3 [9] ;
для Рх: CP = 339; x= 1,0; y= 0,5; n= - 0,4 [9].
Поправочний коефіцієнт KP являє собою добуток ряду коефіцієнтів, що враховують фактичні умови різання.
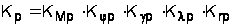 ,
(7.2)
де КМ - поправочний коефіцієнт, що враховує вплив якості оброблюваного матеріалу на силові залежності:
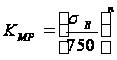 ,
(7.2.1)
де НВ - твердість;
n - показник ступеня; n = 0,75 [9]
Тоді:
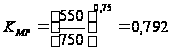
Кjp, Кgp, Кlр, Кrр - поправочні коефіцієнти, що враховують вплив геометричних параметрів ріжучої частини інструмента на тридцятимільйонні сили різання:
для РZ: Кjр=0,94; Кgр =1,1; Кlр =1,0; Кrр =0,93 [9] ;
для Ру: Кjр=0,77; Кgр =1,4; Кlр =1,25; Кrр =0,82 [9].
для Рх: Кjр=1,11; Кgр =1,1; Кlр =0,85; Кrр =1,0 [9] ;
Підставивши вихідні дані у формулу (7.2) одержимо:
КPZ =0,792Ч0,94Ч1,1Ч1,0Ч0,93= 0,762;
КPу =0,792Ч0,77Ч1,4Ч1,25Ч0,82= 0,875;
КPХ =0,792Ч1,11Ч1,1Ч0,85Ч1,0= 0,822.
Підставивши вихідні дані у формулу (7.1) одержимо:
PZ = 10Ч300Ч21,0Ч0,260,75Ч56-0,15Ч0,762 = 910,14 Н;
Pу = 10Ч243Ч2,0,9Ч0,260,6Ч56-0,3 Ч0,875 = 528,53 Н;
PХ =10Ч339Ч21,0Ч0,260,5Ч56-0,4Ч0,822= 567,95
7.3 Розрахунок зусилля затискача
У процесі обробки на заготівлю впливає система сил. З однієї сторони діє сила різання, що прагнути вирвати заготівлю з кулачків, з іншої сторони сила затискача, що перешкоджає цьому. З умови рівноваги моментів даних сил і з урахуванням коефіцієнта запасу визначаємо необхідне зусилля затискача.
Схема закріплення заготівлі представлена на малюнку 7.2.
1-заготівля; 4-затискної механізм (клиновий); 2-кулачок змінний; 3-кулачок постійний; 5-корпус.
Мал..7.2. Схема закріплення заготівлі
Сумарний крутний момент від дотичній тридцятимільйонної сили різання прагнути провернути заготівлю в кулачках і дорівнює:
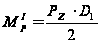 ,
(7.3)
Повороту заготівлі перешкоджає момент сили затискача, обумовлений у такий спосіб:
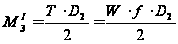 ,
(7.4)
де W - сумарне зусилля затискача доводиться на три кулачки, Н;
f - коефіцієнт тертя на робочій поверхні змінного кулачка, f=0,3;
D1 - діаметр оброблюваної поверхні, мм; d1 = 39,315 мм.
D2 - діаметр, мм; d2 = 146 мм.
З рівності моментів МР і МЗ визначимо необхідне зусилля затискача, що перешкоджає провороту заготівлі в кулачках.
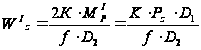 (7.5)
де К - коефіцієнт запасу;
PZ - тангенціальна сили різання, Н;
Значення коефіцієнта запасу К, залежно від конкретних умов виконання технологічної операції, визначається по формулі [9, c.382]:
K = К0ЧК1ЧК2ЧК3 ЧК4ЧК5ЧК6, (7.6)
де K0 - гарантований коефіцієнт запасу;
K0 =1,5 [9, c.382] ;
K1 - коефіцієнт, що враховує збільшення сили