Виготовлення корпуса гідроциліндра Г 29-3
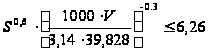
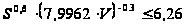
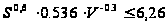
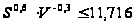
логарифмуємо вираження:
0,6?lg (100S) - 0,3? lg V ? lg 11,76
Нехай lg (100S) =x1; lg V =x2, тоді
0,6· x1-0,3· x2≤ 1,069
2x1 - x2≤ 3,56
Мал.10.4. Обмеження по точності
10.2.5 Обмеження по стійкості інструмента
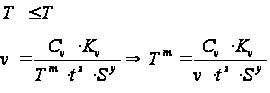 ,
де Сv=350, табл.17, стор.270 [12] ;
x=0.15, табл.17, стор.270 [12] ;
y=0.35, табл.17, стор.270 [12] ;
m=0.2, табл.17, стор.270 [12] ;
KV=1,72·1,0·1,0·1,0=1,72.
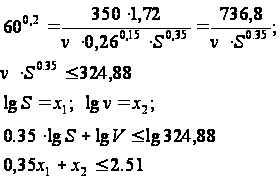
Мал..10.5. Обмеження по стійкості інструмента
10.2.6 Розрахунок цільової функції:
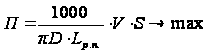 (10.6)
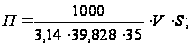
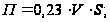
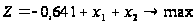
10.3 Рішення графічним методом
Система обмежень:
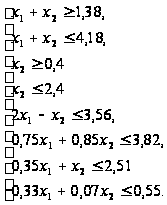 (10.7)
На графіку (див. аркуш графічної частини №) побудуємо систему обмежень і цільову функцію.
Знайдемо оптимальну крапку, тобто ту, у якій цільова функція Z буде максимальною. Розглянемо крапки фігури, найбільш вилучені від початку координат - крапки А, Б и В.
Визначимо їхньої координати:
т. А:
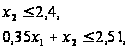
 ,
т. Б:
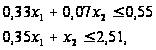

т. В:
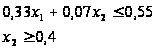

Знайдемо значення цільової функції в цих крапках:
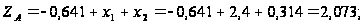
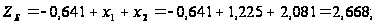
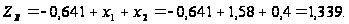
ZБ®max Ю т. Б - оптимальна.
Розрахуємо швидкість різання й подачу, використовуючи отримані дані:
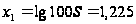
Звідси:
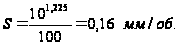
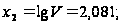
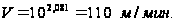
Висновок
При розробці дипломного проекту запропоновані наступні шляхи вдосконалювання технічного процесу:
розроблено новий технологічний процес виготовлення деталі в умовах середнє серійного виробництва;
розроблено заготівлю, отримана методом лиття в земляні форми;
визначено оптимальні режими проведення обробки на токарській операції;
спроектовано різець із механічним кріпленням ріжучої пластини, застосування якого дозволить скоротити час заміни ріжучої пластини й підвищити надійність кріплення ріжучої пластини;
спроектовано пристосування для контролю биття отвору;
спроектовано патрон токарський клинової з торцевим піджимом.
Зміни, внесені в технічний процес виготовлення деталі дозволили досягти основних цілей проекту, забезпечити заданий обсяг випуску деталей, знизити собівартість її виготовлення й підвищити якість виготовлення в порівнянні з базовим варіантом технологічного процесу.
Список джерел
1. Марки сталей і сплавів - Під ред. В.Г. Сорокіна – К., 2002
2. Методичні вказівки до виконання курсових проектів по дисципліні "Технологія галузі". Розмірний аналіз технологічних процесів виготовлення деталей машин. Сост. Михайлов А.В. – К., 2002.
3. Методичні вказівки до виконання курсових проектів по дисципліні "Технологія галузі". Сост. Михайлов А.В. – К., 1998
4. Михайлов А.В., Расторгуєв Д.А., Схиртладзе А.Г. Основи проектування технологічних процесів механоскладального виробництва. – К., 2004.
5. ДЕРЖСТАНДАРТ 26645-85. Виливка з металів і сплавів
6. Методичні вказівки: Економічне обґрунтування вибору заготівель при проектуванні заготівель. Сост. Боровков В.М. –К., 1999
7. Методичні вказівки: Вибір маршрутів обробки поверхонь деталей машин. Сост. Михайлов А.В., Пашко Н.М. –К., 2003г
8. Допуски й посадки ДЕРЖСТАНДАРТ25347-82, стр12-25.
9. Довідник технолога-машинобудівника. Т.2/ під ред.А.Г. Косиловой, Р.К. Мещерякова. – К., 2003.
10. Панов А.А. і ін. Обробка металів різанням: Довідник технолога. – К., 2005
Размещено на