Проектирование швейного цеха по изготовлению формы для младших школьников
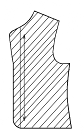
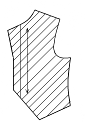
| 32. | Подкладка нижней части рукава |
|
|
|
|
|
||||||
| 33. | Подкладка кармана |
|
|
|
|
|
||||||
| Детали кроя прокладки | ||||||||||||
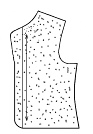
| 34. | Прокладка полочки жакета |
|
|
|
|
|
||||||
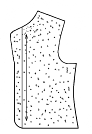
| 35. | Прокладка спинки жакета |
|
|
|
|
|
||||||
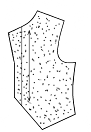
| 36. | Прокладка нижнего воротника |
|
|
|
|
|
||||||
| 37. | Прокладка деталей кармана |
|
|
|
|
|
||||||
| 38. | Прокладка пояса |
|
|
|
|
|
||||||

1.2 Выбор материалов
1.2.1 Обоснование выбора материалов
Материалы и способы его производства диктуют форму одежды. Из грубых и жестких материалов создают не сложные по конструкции формы, а более пластичные и тонкие ткани дают возможность создать сложные формы. При изготовлении одежды нужно грамотно подбирать пакет материалов. Они должны отвечать направлениям моды, требованиям потребителей, а также соответствовать друг другу. При выборе материалов нужно учитывать свойства материала, волокнистый состав, фактуру поверхности, так как это влияет на выбор методов обработки при изготовление одежды.
Для проектированной коллекции предлагается в качестве материала верха полушерстяные ткани с содержанием полиэфирных волокон лавсан. Данные ткани соответствуют направлению моды, так как все большее предпочтение в этом сезоне отдается тканям с содержанием натуральных волокон. Шерстяные ткани являются одной из наиболее ценных групп разновидностей тканей. Они красивы, прочны, не мнутся и обладают высокими теплозащитными свойствами. Ведущие дизайнеры мира широко используют шерсть, высоко оценивая ее качество, стиль, драпируемость, мягкость, комфорт, формовочные свойства. Данные материалы соответствуют назначению моделей, так как для детской одежды очень важно использовать ткани с повышенными гигиеническими свойствами. Проектируемые материалы обладают следующими свойствами: воздухопроницаемые, гигроскопичные, малосминаемые, хорошая способность к формообразованию, малоосыпаемые и имеет низкий уровень усадки. Основные технические характеристики приведены в таблице № 2.
Качество одежды определяется не только материалом верха, но и подкладочным материалом, прокладочным материалом, скрепляющим материалом и фурнитурой.
Подкладочные материалы для повседневного использования костюма должны иметь высокую износостойкость. В соответствии с износостойкостью, массы и внешнего вида основного материала подбирается подкладочный материал для изделий, так же подкладочный материал должна иметь гладкую поверхность, малый коэффициент трения, достаточную стойкость к истиранию, прочность, быть мягкой и гигиеничной. Для проектируемых моделей в качестве подкладочного материала выбрана искусственная шёлковая ткань с содержанием вискозных волокон. Подкладочная ткань с содержанием вискозных волокон имеет высокие показатели по физико-механическим свойствам.
Для создания и сохранения формы одежды в процессе ее изготовления и при эксплуатации применяются формообразующие прокладочные материалы. Одним из направлений развития ассортимента прокладочных материалов является разработка и внедрение в производство нетканых прокладочных полотен с клеевым покрытием. В данных моделях применяется прокладочный нитепрошивной нетканый материал с клеевым покрытием, так как этот материал снижает затраты времени при соединении с материалом верха и повышает производительность труда. Основные технические характеристики приведены в таблице № 2.1.
Для соединения деталей основным материалом является швейные нитки, кроме того они служат и в качестве отделочного материала. К швейным ниткам в зависимости от назначения предъявляются различные требования. Основными требованиями является обеспечение удовлетворительных пошивочных свойств и обеспечение необходимой прочности и износостойкости швов в процессе эксплуатации. В данных моделях применяются армированные нитки в цвет материала верха. Основные технические характеристики швейных ниток приведены в таблице № 2.2.
Для застегивания одежды с помощью петель, а также для украшения изделий служат пуговицы. Различают пуговицы следующих типов: по материалам – пластмассовые, металлические, керамические, комбинированные; по элементам крепления – с отверстиями, с ушком. В данной модели применяются пластмассовые пуговицы диаметром 20 мм, с двумя отверстиями, серого цвета, круглой формы.
Для брюк, юбок и сарафана применяется застежка на тесьму-молнию. Застежка-молния состоит из двух рядов звеньев, укрепленных на полосах ленты; замка, который при передвижении замыкает или размыкает звенья; ограничителя хода замка. В данном случае использована пластмассовая застежка-молния с неразъемным ограничителем.
Таблица № 2. Характеристика свойств материала верха
|
№ п/п |
Показатели свойств |
Материал верха |
||||
|
Модель А |
Модель Б |
Модель В |
Модель Г |
Модель Д |
||
| 1. | Образец. | |||||
| 2. |
Волокнистый состав: – Основа – Уток |
Шерсть Лавсан |
Шерсть Лавсан |
Шерсть Лавсан |
Шерсть Лавсан |
Шерсть Лавсан |
| 3. | Ширина, см | 150 | 150 | 150 | 150 | 150 |
| 4. | Толщина, мм | 0,6 | 0,6 | 0,6 | 0,6 | 0,6 |
| 5. | Поверхностная плотность, г/м2 | 200 | 200 | 200 | 200 | 200 |
| 6. | Разрывная нагрузка, сН/текс | 14 | 14 | 14 | 14 | 14 |
| 7. | Разрывное удлинение, % | 6 | 6 | 6 | 6 | 6 |
| 8. | Устойчивость к истиранию, цикл | 1200 | 1200 | 1200 | 1200 | 1200 |
| 9. | Осыпаемость | Средняя | Средняя | Средняя | Средняя | Средняя |
| 10. | Раздвигаемость | Низкая | Низкая | Низкая | Низкая | Низкая |
| 11. | Усадка, % | 3 % | 3 % | 3 % | 3 % | 3 % |
Таблица № 2.1. Характеристика свойств подкладочного и прокладочного материала
|
№ п/п |
Показатели свойств |
Подкладочный материал |
Прокладочный материал |
| 1. | Образец. | ||
| 2. |
Волокнистый состав: – Основа – Уток |
Вискоза Лавсан |
Лавсан Лавсан |
| 3. | Ширина, см | 150 | 140 |
| 4. | Толщина, см | 0,25 | 0,10 |
| 5. | Поверхностная плотность, г/м2 | 130 | 50 |
| 6. | Разрывная нагрузка, сН/текс | 32 | 30 |
| 7. | Разрывное удлинение, % | 5 | 5 |
| 8. | Устойчивость к истиранию, цикл | 900 | 900 |
| 9. | Осыпаемость | Средняя | Низкая |
| 10. | Раздвигаемость | Средняя | Не раздвигаемая |
| 11. | Усадка, % | 2 % | 2 % |
Таблица № 2.2. Характеристика свойств швейных ниток
|
Наименование и номер ниток |
Образец |
Разрывная нагрузка, сН/текс |
Разрывное удлинение, % |
Коэффициент вариации разрывной нагрузки, % |
| Армированные 45 лх | 2256 | 24 | 7.5 |
1.3 Выбор методов обработки и оборудования
1.3.1 Обоснование выбранных методов обработки и оборудование
При выборе методов обработке необходимо учитывать технологические свойства применяемых материалов и оборудования, для того чтобы повысить производительность труда и уменьшить стоимость изделия.
Данные модели выполнены из костюмной полушерстяной ткани и в качестве стачивающей машины применяются машина 1022 М класса, так как эта машина подходит для стачивания деталей из костюмных групп материалов. Для изготовления юбок, брюк и сарафана применятся стачивающе-обметочная машина 408 А. Эта машина позволяет одновременно стачивать и обметывать срезы деталей, что позволяет, сокращается время на обработку изделий. Для обметывания срезов применяется машина 51-А класс. Для втачивания рукава в пройму применяется специальная машина 302 класс, так как эта машина может выполнять посадку по окату рукава (до 25%). Для обработки кармана в рамку и кармана с кисточкой в моделях Б и В применяется машина полуавтоматического действия 745 класса. С помощью этой машины притачиваются обтачки и листочка с подзором, и разрезается вход в карман. Для пришивания пуговиц применяется полуавтомат Cs-600. Эта машина после пришивания пуговицы обвивает нитяную ножку, что позволяет снизить затраты на оборудование и повысить производительность труда. Для обметывания петель применяется машина полуавтомат 62761 P-3, которая изготавливает прямые петли и петли с глазком. Подкладочные материалы с учетом их пошивочных свойств обрабатываются на машине 97-А класса. Для влажно тепловой обработки применяется пресс Cs -371, так как характеристики данного пресса подходят для применяемого материала.
1.3.2 Характеристика применяемого оборудования и средства малой механизации
В соответствии с выбором материалов и методов обработки был произведен подбор оборудования для изготовления формы для младших школьников. Характеристики применяемого оборудования представлены в таблице № 3.
Таблица № 3. Характеристика применяемого оборудования
|
Класс машины и завод изготовления |
Назначение машины |
Толщина стачиваемых материалов, мм |
Скорость оборотов главного вала, об/мин |
Вид и размер стежка, количество нитей в строчке, способ переплетения |
Средства малой механизации |
Примечание |
| 1022 М «Орша» | Предназначена для пошива изделий из ткани костюмной и пальтовой групп | До 5 мм | 4500 |
Двухниточный челночный стежок. Длина стежка от 2 мм до 5 мм. |
Лапка для подгибания среза. Лапка для застрачивания складок и защипов. Лапка для изготовления съемных поясов. |
|
| 51 А «Подо-льск» | Предназначена для обметывания срезов материалов из деталей пальтовых и костюмных групп. | До 4 мм | 3500 |
Трехниточный цепной стежок. Длина стежка 4 мм, ширина обметывания 3 – 5 мм |
Для обрезки срезов имеется 2 ножа | Дифференциальный механизм перемещения материалов реечного типа. |
| 51–2845 «Агат» | Предназначена для стачивания деталей с одновременным обметыванием среза из тканей легких и костюмных групп | До 5 мм | 6000 | Стачивание – двухниточный цепной стежок, обметывание – трехниточный цепной стежок. Длина стежка 4 мм, |
2 ножа для обрезки срезов. Дифференциальный механизм перемешения материалов реечного типа. |
Ширина обметывания 3,2 – 6,3 мм, расстояние между параллельными строчками 3,2 мм, ширина шва от 6,4 до 9,5 |
| 302 «Подо-льск» | Предназначена для втачивания рукавов в пройму из тканей пальтовых и костюмных групп. | До 6 мм | 2500 |
Двухниточный челночный стежок. Длина стежка до 3 мм |
Лапка с двумя направляющими линейками | Дифференциальный механизм перемещения материалов. |
| 97 А «Орша» | Предназначена для пошива изделий из легких и костюмных материалов | До 4 мм | 5500 |
Двухниточный челночный стежок. Длина стежка до 4 мм |
Лапка с откидной линейкой. | |
| 852x38 «Подо-льск» | Предназначена для стачивания поясов двумя параллельными строчками. | До 4 мм | 2000 |
Двухниточный челночный стежок. Длина стежка до 3 мм |
Лапка для обработки цельнокройных поясов | Расстояние между строчками 38 мм |
| 2222 М «Орша» | Предназначена для выметывания бортов, лацканов, воротников в верхней одежде. | До 6 мм | 3000 |
Однониточный цепной стежок. Длина стежка 2 – 12 мм |
Лапка с откидной линейкой. | Строчка является временного назначения. |
| 62761 Р 3 «Мине-рва» | Предназначена для изготовления прямых петель и петель с глазком | До 4 мм | 600 | Двехниточный челночный зигзагообразный стежок | Приспособление для обметывания петель без разметки их места расположения | |
| Сs 600 «Пан-нония» | Предназначена для пришивания плоских пуговиц с 4 отверстиями на нитяной ножке. | - | 1000 | Однониточный цепной стежок | Пуговицедержатель. | Механизм обвивки нитяной ножки |
| 745 «Дюркопп» | Предназначена для обработки прорезных карманов. | До 6 мм | Приспособление для сборки прорезных карманов. Лапка для притачивания обтачек. | Машина выполняет притачивание деталей кармана, прорезание входа в карман, обрезку ниток и насекание уголков. |
1.3.3 Режимы обработки материалов на машинах
На основание выбранных материалов и оборудования для проектируемых моделей формы для младших школьников составляются режимы обработки на машинах (таблица № 4).
Таблица № 4. Режимы обработки материалов на машинах
|
Наименование материалов |
Класс машины |
Номер иглы |
Толщина швейных ниток, текс |
Ширина шва, мм |
Количество стежков в см |
| Материал верха | 1022 М «Орша» | 0203 – № 100 | 43,6 | 10 | 4–5 |
| 51–2845 «Агат» | АZ 8032 Н – № 13 | 43,6 | 9,5 | 4 | |
| Подкладочный материал | 97 А «Орша» | 0052–02 – № 75 | 40 | 10 | 4–5 |
1.3.4 Режимы влажно-тепловой обработки
В соответствии с выбранными материалами для моделей формы для младших школьников выбираются режимы влажно-тепловой обработки (Таблица № 5).
Таблица № 5. Режимы влажно-тепловой обработки
|
Узел обработки |
Вид материала |
Марка оборудования |
Температура гладильной поверхности пресса |
Время выдержки пресса, с |
Давление пресса, кг/см2 |
Увлажнение, % |
| Заутюживание швов, Приутюживание изделий | Материал верха | Cs -371 | 160 | 15 | 3*104 Па | 20 |
| Приутюживание подкладки | Подкладочный материал | Cs -371 | 145 | 10 | 3*104 Па | 20 |
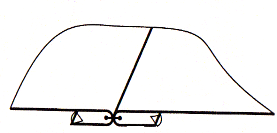
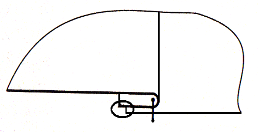
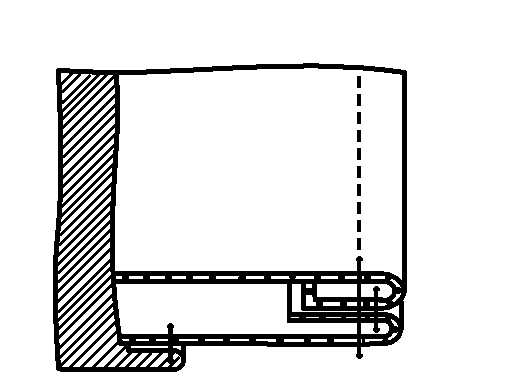
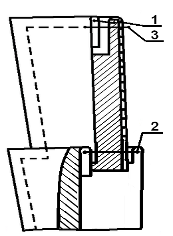
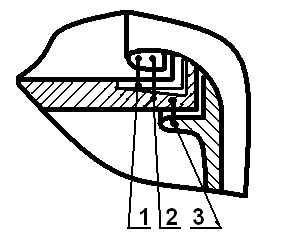
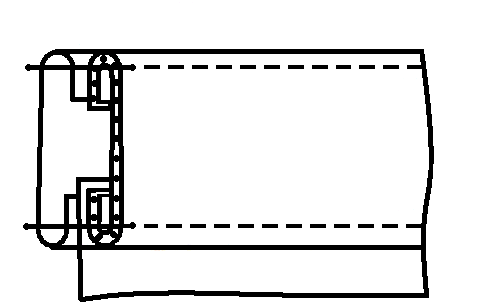
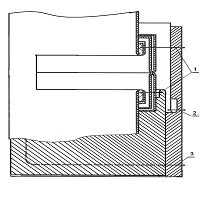
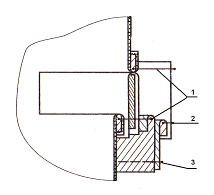
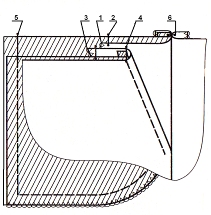
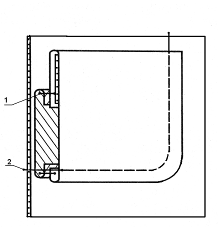
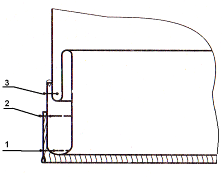
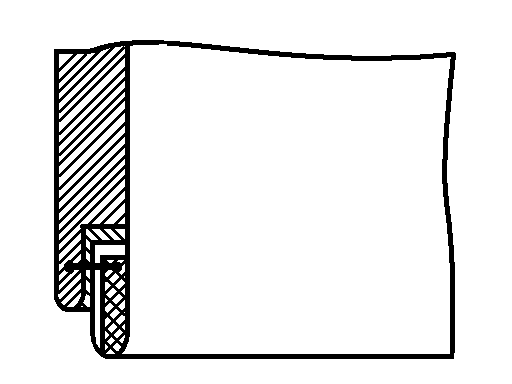
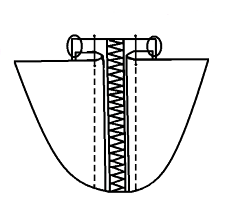
1.3.5 Схемы методов обработки узлов, с учетом выбранного оборудования
|
Рисунок 8 Основной шов соединения деталей в моделях: А, Б, В, Г, Д. |
Рисунок 9 Основной шов соединения деталей в моделях: А, Б, В, Г, Д. |
||
|
Рисунок 10 Обработка борта в моделях: А, Б, В, Г, Д. |
Рисунок 11 Обработка воротника в моделях: А, Б, В, Г, Д. |
||
|
Рисунок 12 Втачивание рукава в пройму в моделях: А, Б, В, Г, Д. |
Рисунок 13 Обработка притачного пояса в моделях: Б, В, Г, Д. |
||
|
Рисунок 14 Обработка кармана в рамку в модели В. |
Рисунок 15 Обработка кармана с листочкой в модели Б. |
||
|
Рисунок 16 Обработка боковых кармана в брюках, в моделях: В и Д. |
Рисунок 17 Обработка накладного кармана в моделях: А, Г, Д. |
||
|
Рисунок 18 Обработка манжеты брюк в модели Д. |
Рисунок 19 Обработка низа жакета и низа рукавов в моделях: А, Б, В, Г, Д. |
||
|
Рисунок 20 Обработка тесьмы-молнии в поясных изделиях, в моделях: А, Б, В, Г, Д. |
Рисунок 21 Обработка низа в поясных изделиях в моделях: Б, В, Г, Д. |
||
1.3.6 Эффективность выбранных методов обработки
Эффективность методов обработки определяется путем обработки однородных узлов разными методами и на различном оборудование. Расчет производительности труда (РПТ) определяется по формуле:
РПТ=Тд-Тпр / Тпр*100 %,
где Тд – действующая норма времени на выполнение операции, с
Тпр – проектируемая норма времени на выполнение операции, с.
Данные расчеты для проектируемых моделей помещены в таблице № 6.
Таблица № 6. Таблица эффективности методов обработки
|
Методы обработки |
Экономия |
||||||||||||||
|
Действующий |
Проектируемый |
||||||||||||||
|
№ пп |
Наименование операции |
Время выполнения |
Оборудование |
№ п.п |
Наименование операции |
Время выполнения |
Оборудование |
Вре-мени |
Прочее |
||||||
| 1. |
1. Обтачивание верхнего воротника нижним. 2. Втачивание нижнего воротника в горловину. 3. Втачивание верхнего воротника. 4. Зекрепление срезов втачивания воротника 5. Прокладывание отделочной |
30 90 90 70 120 |
1022 М 1022 М 1022 М 1022 М 1022 М |
1. |
1. Обтачивание верхнего воротника нижним. 2. Втачивание верхнего и нижнего воротника с обновременным втачиванием подкладки. 3. Прокладывание отделочной строчки. |
30 90 120 |
1022 М 1022 М 1022 М |
160 | Время, рабочая сила, электроэнергия | ||||||
|
строчки. Итого: |
400 |
Итого: | 240 |
||||||||||||
| РПТ=400–240/240*100 %=66 % | |||||||||||||||
| 2. |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||||||||