Проектирование швейного цеха по изготовлению формы для младших школьников
Лекало
25
Cs – 600
Пуговицедержатель
97
47
30
35
70
70
70
20
20
20
Итого:
5183
4481
4941
2. Расчет и анализ производства
2.1 Выбор типа производства
В настоящее время наиболее прогрессивной формой организации труда является изготовление швейных изделий в агрегатно-групповом потоке. Этот поток характеризуется размещением рабочих мест в специализированных группах со свободным ритмом работы. Полуфабрикаты перемещаются внутри групп с помощью различных транспортных средств и по междустолью. В таких потоках возможен возврат изделий на 1-2 рабочих места. По структуре деления на группы данный поток разделен на секции: подготовительный, заготовительный, монтажный и отделочный.
В данном потоке используется пачковый вид запуск изделий, что уменьшает затраты на вспомогательные приемы; несъемный вид работы в котором рабочие последующей смены продолжают обработку изделий предыдущей смены; цикловой запуск, то есть в одном потоке можно обрабатывать несколько моделей имеющие конструктивную и технологическую однородность.
2.2 Предварительный расчет
Следующим этапом планирования швейного цеха является предварительный расчет, который включает в себя определение основных параметров потока: выпуск изделия в смену, количество рабочих, длину поточной линии, такт потока, площадь цеха.
Исходными данными для предварительного потока является задание на курсовое проектирование, это количество рабочих 50 человек, и трудоемкость изделия, взятая из таблицы № 7.
Все расчеты сводятся в таблицу № 8.
Средний такт потока (с):
 ср
=
 =
 = 97 с. (1)
Тср =
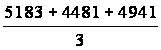 = 4868 c. (2)
Цикличный такт потока (с):
ц
=
ср
 C = 973
=291 c. (3)
Мощность потока:
М =
 =
 = 297 (4)
Число рабочих (чел.):
N1
=
 =
 = 3 чел. (5)
N2
=
 =
 = 19 чел. (6)
N3
=
 =
 = 16 чел. (7)
N4
=
 =
 = 12 чел. (8)
Количество рабочих мест в потоке:
К р.м. =
К ср.
N = 1,25
50 = 62,5 (9)
Длина поточной линии (м):
L = К р.м.
L р.м = 62,5
1,25 = 78,1 м. (10)
Мощность смены:
М см =
 =
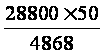 = 296 (11)
Длина однорядного агрегата:
Lагр
= N
К ср.
L р.м = 50
1,25
1,25 = 78,1 м. (12)
Таблица
№ 8. Сводная
таблица предварительного
расчета
|
Наименование секции |
Затраты времени |
Количество рабочих |
Количество рабочих мест |
Длина поточной линии |
Тип процесса |
| Подготовительная | 291 | 3 | 3,75 | 4,7 | Групповой |
| Заготовительная | 1831 | 19 | 23,75 | 29,7 | Групповой |
| Монтажная | 1600 | 16 | 20 | 25 | Агрегатный |
| Отделочная | 1146 | 12 | 15 | 18,75 | Групповой |
| Итого по потоку: | 4868 | 50 | 62,5 | 78,1 | Агрегатно-групповой |
2.3 Составление технологической схемы процесса
2.3.1 Условий согласования организационных операций
Согласование операций потока – это очень ответственный процесс, от которого зависит ритмичность работы потока, рациональное использование оборудования и квалификации исполнителей, качество выполнения операций. Комплектование производят по технологической последовательности с учетом производственных требований к организации потока.
Основным условием согласования является длительность организационных операций по времени.
Так как поток многофассонный рассчитывается цикличный такт:
ц
=
ср
C, (13)
где С – цикл согласования по числу моделей.
ц
= 973
=291 c.
Пределы согласования для потока со свободным ритмом рассчитывается по формуле:
t o.o.
= (0,9
 1,1)
N (14)
N = 1, t
o.o.
= 262
320
N = 2, t
o.o.
= 524
640
2.3.2 Согласование времени организационных операций
Производственные требования к согласованию времени операций потока для разных типов потока имеют свои особенности, основными из них являются:
1. Соблюдать последовательность и неделимость технологических операций в соответствии с составленной технологической последовательностью обработки изделия для обеспечения высокого качества обработки и прямоугольного движения деталей.
2. Объединять неделимые операции смежных разрядов или разных по разряду и по виду работ для полного использования квалификации рабочего и оборудования.
3. Объединять неделимые операции в одну организационную по технологической целесообразности.
4. Число кратных операций должно быть минимальным, т. к. их наличие требует дополнительного адресования изделий по рабочим местам.
Согласование с учетом всех требований представлено в таблице № 9.
2.3.3 Согласование времени операций многофасонного потока
Согласование времени организационных операций потока производится по последовательности технологической обработки изделия (таблицы № 7).
Согласование времени операций многофасонного потока по изготовлению костюмов для младших школьников с цикличным запуском.
Изделие – костюмы для младших школьников.
Такт потока – 97 с.
Цикл согласования – 3 модели.
Цикловой такт – 291 с.
Условия
согласования
– (262
320); (524
640).
Таблица № 9. Согласование времени операций многофасонного потока с цикличным запуском
|
№ о/о |
Номер неделимой операции |
Специальность |
Разряд |
Норма времени |
Кол-во рабочих |
Оборудование инструменты |
||
|
Общее на модели |
Среднее |
Nр |
Nф |
|||||
| 1. | 1/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | Паспорт |
| 2. | 2/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | Табель |
| 3. | 3/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | - |
| 4. |
4/4545,45 + 5/30,30,30 + + 7/25 + 8/20 + 9/25 |
П | 4 | 295 | 98 | 1,01 | 1 | Cs -371 |
| 5. |
10/19,19,19 + 11/23,23,23 + +12/23,23,23 + 13/20 + +6/27,27,27 |
П | 4 | 296 | 99 | 1,01 | 1 | Cs -371 |
| 6. |
14/30 + 17/16,16,16 + 19/45,45,45 + 23/7,7,7 + +25/19,19,19 |
М | 4 | 291 | 97 | 1 | 1 | 1022 М |
| 7. |
15/20 + 16/10 + 18/8,8,8 + +20/32,32,32 + 24/5,5,5 + +33/40,40,40 |
П | 4 | 285 | 95 | 0,9 | 1 | Cs -371 |
| 8. |
27/25,25,25 + 28/108 + +29/108 |
См | 5 | 291 | 97 | 1 | 1 | п/а 746 «Дюркопп» |
| 9. |
26/20,20 + 30/15,15 + +31/18,18 + 32/65 + +34/40,40,40 |
М | 4 | 291 | 97 | 1 | 1 | 1022 М |
| 10. | 21/45,45,45 + 36/50,50,50 | См | 4 | 285 | 95 | 0,9 | 1 | 2222 |
| 11. |
22/40,40,40 + 37/45,45,45+ + 35/13,13,13 |
П | 4 | 294 | 98 | 1,01 | 1 | Cs -371 |
| 12. |
38/30,30,30 + 40/33,33,33 + + 42/35,35,35 |
М | 4 | 294 | 98 | 1,01 | 1 | 1022 М |
| 13. |
39/32,32,32 + 41/33,33,33 + + 43/32,32,32 |
П | 4 | 291 | 97 | 1 | 1 | Cs -371 |
| 14. |
44/15,15,15 + 45/35,35,35 + + 47/26,26,26 + 46/22,22,22 |
М | 4 | 294 | 98 | 1,01 | 1 | 1022 М |
| 15. |
48/30,30,30 + 49/33,33,33 + + 50/35,35,35 |
М | 4 | 294 | 98 | 1,01 | 1 | 1022 М |
| 16. | 51/88,88,88 | П | 4 | 264 | 88 | 0,9 | 1 | Cs -371 |
| 17. | 52/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | Табель |
| 18. | 53/58,58,58 + 55/38,38,38 | М | 4 | 288 | 96 | 0,9 | 1 | 1022 М |
| 19. | 54/62,62,62 + 56/35,35,35 | П | 4 | 291 | 97 | 1 | 1 | Cs -371 |
| 20. | 57/98,98,98 | М | 4 | 294 | 98 | 1,01 | 1 | 1022 М |
| 21. | 58/10,10,10 + 59/87,87,87 | М | 5 | 291 | 97 | 1 | 1 | 1022 М |
| 22. | 62/97,97,97 | См | 5 | 291 | 97 | 1 | 1 | 302 |
| 23. | 63/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | - |
| 24. | 64/40,40,40 + 67/60,60,60 | М | 4 | 300 | 100 | 1,03 | 1 | 1022 М |
| 25. | 60/60,60,60 + 65/40,40,40 | П | 4 | 300 | 100 | 1,03 | 1 | Cs -371 |
| 26. | 68/20,20,20 + 61/82,82,82 | М | 5 | 306 | 102 | 1,05 | 1 | 1022 М |
| 27. |
69/40,40,40 + 74/30,30,30 + +76/30,30,30 |
Р | 3 | 300 | 100 | 1,03 | 1 |
Щетка Лекало |
| 28. | 70/50,50,50 + 71/46,46,46 | П | 4 | 288 | 96 | 0,9 | 1 | Cs -371 |
| 29. | 72/60,60,60 + 73/40,40,40 | П | 4 | 300 | 100 | 1,03 | 1 | Cs -371 |
| 30 | 78/96,96,96 | Р | 3 | 288 | 96 | 0,9 | 1 | Щетка |
| 31. | 79/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | |
| 32. |
80/45 + 81/55 + 116/50 + +117/35 + 118/35 + 151/50 |
П | 4 | 270 | 90 | 0,9 | 1 | Cs -371 |
| 33. |
82/20 + 85/15 + 119/10 + +101/60 + 121/45 + 124/18 + +125/10 + 126/20 + 128/28 + +129/25 + 158/45 |
М | 4 | 296 | 99 | 1,01 | 1 | 1022 М |
| 34. |
88/48 + 90/45 + 92/45 + +152/80 + 153/80 |
См | 4 | 298 | 99 | 1,02 | 1 | 51–2845 |
| 35. |
94/45 + 99/55 + 103/90 + +127/25 + 155/50 |
См | 4 | 265 | 88 | 0,9 | 1 | 51–2845 |
| 36. |
87/30 + 102/50 + 122/140 + +123/15 + 142/55 |
См | 4 | 290 | 97 | 1 | 1 | 51 А |
| 37. |
86/10 + 89/40 + 91/40 + +93/40 + 95/40 + 100/45 + + 104/55 + 156/20 |
П | 4 | 290 | 97 | 1 | 1 | Cs -371 |
| 38. | 97/84 + 143/90 + 157/90 | М | 4 | 265 | 88 | 0,9 | 1 | 1022 М |
| 39. |
96/90 + 159/60 + 105/60 + + 106/55 + 130/26 |
М | 4 | 291 | 97 | 1 | 1 |
1022 М |
| 40. |
132/65 + 134/55 + 136/60 + + 138/25 + 141/33 + 162/25 |
М | 4 | 263 | 88 | 0,9 | 1 | 1022 М |
| 41. | 98/95 + 154/120 + 160/55 | П | 4 | 270 | 90 | 0,9 | 1 | Cs -371 |
| 42. |
83/12 + 107/50 + 120/10 + + 131/18 + 133/55 + 135/45 + 137/55 + 139/10 + 163/10 |
П | 4 | 265 | 88 | 0,9 | 1 | Cs -371 |
| 43. | 84/100 + 140/85 + 161/80 | См | 4 | 262 | 87 | 0,9 | 1 | 852x38 |
| 44. |
108/50 + 164/45 + 144/50 + +112/20 + 114/20 + 147/20 + 149/20 + 168/20 + 170/20 |
Р | 3 | 265 | 88 | 0,9 | 1 | Щетка |
| 45. |
109/40 + 110/40 + 11/50 + +145/30 + 146/45 + 166/30 + 165/30 + 167/25 |
П | 4 | 290 | 97 | 1 | 1 | Cs -371 |
| 46. |
76/45,45,45 + 113/45 + + 148/45 + 169/45 |
См | 5 | 270 | 90 | 0,9 | 1 | 62761 Р 3 |
| 47. | 77/60,60,60 + 115/35 + 150/25 + 171/25 | См | 5 | 265 | 88 | 0,9 | 1 | Cs – 600 |
| 48. | 172/97,97,97 | Р | 5 | 291 | 97 | 1 | 1 | - |
| 49. | 173/47,30,35 + 176/50,50,50 | Р | 5 | 262 | 87 | 0,9 | 1 | - |
| 50. | 174/70,70,70 + 175/20,20,20 | Р | 5 | 270 | 90 | 0,9 | 1 | - |
| Итого: | 14605 | 4868 | 49.5 | 50 | ||||
2.4 Анализ согласования организационных операций
2.4.1 Анализ по коэффициенту согласования
Анализ согласования времени операций производится с целью выявления недостатков в согласовании и их устранение до оформления технической схемы потоков. При этом правильность согласования времени операций всего потока и секции потока определяют по коэффициенту согласования Кс, который определяется по формуле:
Кс =
 ;
Где
– такт потока;
T – средневзвешенное время изготовления изделий;
Nф – фактическое число рабочих в процессе.
Правильным
согласованием
времени операций
всего процесса
считается при
Кс = 1. Допускаемые
пределы отклонения
коэффициента
согласования
 2%,
то есть Кс =
0,981,02.
Кс =
 = 1,01.
Вычислительный
коэффициент
согласования
равен 1,01, т.е. находится
в пределах
0,981,02.
следовательно
согласование
составлено
верно.
2.4.2 Анализ по графику согласования
Загруженность операции потока определяют с помощью графика согласования времени операций. Он дает наглядное представление о загрузке проектируемого потока.
По графику
согласованию
видно (графическая
работа №1), что
все операции
располагаются
в пределах
допустимых
отклонений
0,91,1
такта среднего.
Всего согласовано
50 операций, из
которых 15 операций
находятся на
линии среднего
такта потока;
13 операций находятся
выше такта, что
способствует
высокой производительности
труда, сбой в
работе этих
операций может
отрицательно
повлиять на
ритм работы
потока; 22 операции
находится ниже
линии такта,
так как их выполнение
требует повышенного
внимания,
тщательности
и время на
самоконтроль.
2.5 Схема разделения труда
Технологическая схема разделения труда является основным документом организации пошивочного процесса. Она включает в себя описание организационных операций с указанием данных о трудовых нормативах и средствах оснащения. На ее основании происходит расстановка рабочих мест в потоке, их оснащение, контроль работы потока, учет выработки и заработной платы.
Технологическая схема разделения труда многофасонного потока с цикличным запуском представлена в таблице №10.
Наименование изделия: форма для младших школьников;
Такт потока – 97 с;
Количество рабочих в потоке – 50 чел.;
Время изготовления изделия по моделям: модель А – 5183 с.
модель Б – 4481 с.
модель В – 4941 с.
Таблица №10. Технологическая схема разделения труда
| Номер операции | Содержание организационной операции | Специальность | Разряд | Затраты времени, с | Норма выработки, ед | Расценка за 1 ед, коп | Кол-во рабочих | Оборудование, инструменты, приспособления | |||
|
о.о |
н.о |
Общее |
Среднее |
Nр |
Nф |
||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
| 1. | 1. | Получить крой, проверить наличие кроя | Р | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | Паспорт |
| 2. | 2. | Проверка качества кроя | Р | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | Табель |
| 3. | 3. | Распределение кроя по рабочим местам | Р | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | |
| 4. | 4. | Дублирование полочек | П | 4 | 135 | 254,40 | Cs – 371 | ||||
| 5. | Дублирование нижнего воротника | П | 4 | 90 | 169,60 | Cs – 371 | |||||
| 7. | Дублирование припуска накладного кармана | П | 4 | 25 | 47,11 | Cs – 371 | |||||
| 8. | Дублирование листочки кармана | П | 4 | 20 | 37,69 | Cs – 371 | |||||
| 9. | Дублирование обтачек кармана | П | 4 | 25 | 47,11 | Cs – 371 | |||||
|
Итого по операции: |
295 |
98 |
97,6 |
555,91 |
1,01 | 1 | |||||
| 5. | 6. | Дублирование подборта | П | 4 | 81 | 152,64 | Cs – 371 | ||||
| 10. | Дублирование низа рукава | П | 4 | 57 | 107,41 | Cs – 371 | |||||
| 11. | Дублирование обтачки горловины спинки | П | 4 | 69 | 130,02 | Cs – 371 | |||||
| 12. | Дублирование низа спинки | П | 4 | 69 | 130,02 | Cs – 371 | |||||
| 13. | Дублирование обтачки низа | П | 4 | 20 | 37,69 | Cs – 371 | |||||
|
Итого по операции: |
296 |
99 |
97,3 |
557,78 |
1,01 | 1 | |||||
| 6. | 14. | Обтачивание накладного кармана подкладкой | М | 4 | 30 | 56,53 | 1022 М | ||||
| 17. | Стачивание частей нижнего воротника | М | 4 | 48 | 90,45 | 1022 М | |||||
| 19. | Обтачивание нижнего воротника верхним | М | 4 | 135 | 254,40 | 1022 М | |||||
| 23. | Стачивание срезов обтачки горловины и подбортов | М | 4 | 21 | 39,57 | 1022 М | |||||
| 25. | Настрачивание логотипа на обтачку горловины | М | 4 | 57 | 107,41 | 1022 М | |||||
|
Итого по операции: |
291 |
97 |
99 |
548,36 |
1 | 1 | |||||
| 7. | 15. | Высекание уголков, вывертывание на лицевую сторону | Р | 3 | 20 | 33,94 | Ножницы | ||||
| 16. | Приутюживание кармана | П | 4 | 10 | 18,85 | Cs – 371 | |||||
| 18. | Разутюживание шва нижнего воротника | П | 4 | 24 | 45,23 | Cs – 371 | |||||
| 20. | Высекание уголков, вывертывание воротника | Р | 3 | 96 | 162,89 | Ножницы | |||||
| 24. | Разутюживание шва стачивания обтачки горловины и подборта | П | 4 | 15 | 28,27 | Cs – 371 | |||||
| 33. | Приутюживание кармана | П | 4 | 120 | 226,13 | Cs – 371 | |||||
|
Итого по операции: |
285 |
95 |
101,1 |
515,31 |
0,9 | 1 | |||||
| 8. | 27. | Наметить место расположение кармана | Р | 4 | 75 | 141,33 | |||||
| 28. | Притачивание листочки с подкладкой и подзором к полочке с одновременным разрезанием входа в карман | См | 5 | 108 | 235,57 | п/а 746 | |||||
| 29. | Притачивание обтачек с подкладкой с одновременным разрезанием входа в карман | См | 5 | 108 | 235,57 | п/а 746 | |||||
|
Итого по операции: |
291 |
97 |
99 |
612,47 |
1 | 1 | |||||
| 9. | 26. | Притачивание подкладки кармана к подзору | М | 4 | 40 | 75,38 | 1022 М | ||||
| 30. | Закрепление концов кармана | М | 4 | 30 | 56,53 | 1022 М | |||||
| 31. | Стачивание подкладок кармана | М | 4 | 36 | 67,84 | 1022 М | |||||
| 32. | Настрачивание накладного кармана | М | 4 | 65 | 122,49 | 1022 М | |||||
| 34. | Обтачивание борта подбортом | М | 5 | 120 | 261,75 | 1022 М | |||||
|
Итого по операции: |
291 |
97 |
99 |
583,99 |
1 | 1 | |||||
| 10. | 21. | Выметывание воротника | См | 4 | 135 | 254,40 | 2222 | ||||
| 36. | Выметывание борта | См | 4 | 150 | 282,66 | 2222 | |||||
|
Итого по операции: |
285 |
95 |
101,1 |
537,06 |
1 | 1 | |||||
| 11. | 22. | Приутюживание воротника | П | 4 | 120 | 226,13 | Cs – 371 | ||||
| 35. | Высекание уголков, вывертывание борта | Р | 3 | 39 | 66,18 | Ножницы | |||||
| 37. | Приутюживание борта | П | 4 | 135 | 254,40 | Cs – 371 | |||||
|
Итого по операции |
294 |
98 |
98 |
546,71 |
1,01 | 1 | |||||
| 12. | 38. | Стачивание среднего среза спинки | М | 4 | 90 | 169,60 | 1022 М | ||||
| 40. | Стачивание передних срезов рукавов | М | 4 | 99 | 186,56 | 1022 М | |||||
| 42. | Стачивание локтевых срезов рукавов | М | 4 | 105 | 195,98 | 1022 М | |||||
|
Итого по операции |
294 |
98 |
98 |
552,14 |
1,01 | 1 | |||||
| 13. | 39. | Разутюживание припусков среднего шва спинки | П | 4 | 96 | 180,90 | Cs – 371 | ||||
| 41. | Разутюживание припусков передних швов рукавов | П | 4 | 99 | 186,56 | Cs – 371 | |||||
| 43. | Разутюживание припусков локтевых швов рукава | П | 4 | 96 | 180,90 | Cs – 371 | |||||
|
Итого по операции |
291 |
97 |
99 |
548,36 |
1 | 1 | |||||
| 14. | 44. | Застрачивание срезов вешалки и наматывание на кассету | М | 4 | 45 | 84,80 | 1022 М | ||||
| 45. | Стачивание боковых срезов подкладки | М | 4 | 105 | 197,86 | 1022 М | |||||
| 46. | Стачивание плечевых срезов подкладки | М | 4 | 66 | 124,37 | 1022 М | |||||
| 47. | Стачивание передних срезов подкладки рукава | М | 4 | 26 | 49 | 1022 М | |||||
|
Итого по операции |
294 |
98 |
98 |
456,03 |
1,01 | 1 | |||||
| 15. | 48. | Стачивание локтевых срезов подкладки рукава, оставляя нестаченный участок для последующего вывертывания жакета на лицевую сторону | М | 4 | 90 | 169,60 | 1022 М | ||||
| 49. | Стачивание среднего среза спинки подкладки жакета | М | 4 | 99 | 186,56 | 1022 М | |||||
| 50. | Втачивание рукава в пройму подкладки | М | 4 | 105 | 197,86 | 1022 М | |||||
|
Итого по операции |
294 |
98 |
98 |
554,02 |
1,01 | 1 | |||||
| 16. | 51. | Приутюживание подкладки | П | 4 |
264 |
88 |
109,1 |
497,48 |
0,9 | 1 | Cs – 371 |
| 17. | 52. | Проверка по табелю | Р | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | |
| 18. | 53. | Стачивание боковых срезов жакета | М | 4 | 174 | 327,89 | 1022 М | ||||
| 55. | Стачивание плечевых срезов жакета | М | 4 | 114 | 214,82 | 1022 М | |||||
|
Итого по операции |
288 |
96 |
100 |
542,71 |
0,9 | 1 | |||||
| 19. | 54. | Разутюживание припусков бокового шва | П | 4 | 186 | 350,50 | Cs – 371 | ||||
| 56. | Разутюживание припусков плечевого шва | П | 4 | 105 | 197,86 | Cs – 371 | |||||
|
Итого по операции |
291 |
97 |
99 |
548,36 |
1 | 1 | |||||
| 20. | 57. | Притачивание подкладки по низу и подборту | М | 4 |
294 |
98 |
98 |
554,01 |
1,01 | 1 | 1022 М |
| 21. | 58. | Пришивание вешалки к обтачки горловины спинки | М | 4 | 30 | 56,53 | 1022 М | ||||
| 59. | Втачивание воротника в горловину одной строчкой | М | 5 | 261 | 569,29 | 1022 М | |||||
|
Итого по операции |
291 |
97 |
99 |
625,82 |
1 | 1 | |||||
| 22. | 62. | Втачивание рукава в пройму | См | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | 302 |
| 23. | 63. | Контроль качества | Р | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | - |
| 24. | 64. | Притачивание подкладки по низу рукава | М | 4 | 120 | 226,13 | 1022 М | ||||
| 67. | Вывертывание жакета на лицевую сторону через нестаченный участок в локтевом шве. | Р | 4 | 180 | 339,19 | - | |||||
|
Итого по операции |
300 |
100 |
96 |
565,32 |
1,03 | 1 | |||||
| 25. | 60. | Приутюживание шва втачивания воротника | П | 4 | 180 | 339,19 | Cs – 371 | ||||
| 65. | Приутюживание низа рукава | П | 4 | 120 | 226,13 | Cs – 371 | |||||
|
Итого по операции |
300 |
100 |
96 |
565,32 |
1,03 | 1 | |||||
| 26. | 61. | Прокладывание отделочной строчки по борту и воротнику | М | 5 | 246 | 536,58 | 1022 М | ||||
| 68. | Застрачивание нестаченного участка в локтевом шве | М | 4 | 60 | 113,07 | 1022 М | |||||
|
Итого по операции |
306 |
102 |
94,1 |
649,65 |
1,05 | 1 | |||||
| 27. | 69. | Удаление производственного мусора | Р | 3 | 120 | 203,62 | щетка | ||||
| 74. | Намечание место расположение петель | Р | 3 | 90 | 152,71 | лекало | |||||
| 76. | Намечание место расположение пуговиц | Р | 3 | 90 | 152,71 | лекало | |||||
|
Итого по операции |
300 |
100 |
96 |
509,04 |
1,03 | 1 | |||||
| 28. | 70. | Приутюживание рукавов | П | 4 | 150 | 282,66 | Cs – 371 | ||||
| 71. | Приутюживание горловины | П | 4 | 138 | 260,05 | Cs – 371 | |||||
|
Итого по операции |
288 |
96 |
100 |
542,71 |
0,9 | 1 | |||||
| 29. | 72. | Приутюживание полочек | П | 4 | 180 | 339,19 | Cs – 371 | ||||
| 73. | Приутюживание спинки | П | 4 | 120 | 226,13 | Cs – 371 | |||||
|
Итого по операции |
300 |
100 |
96 |
565,32 |
1,0 | 1 | |||||
| 30. | 78. | Чистка готового изделия | Р | 3 |
288 |
96 |
100 |
488,68 |
0,9 | 1 | щетка |
| 31. | 79. | Контроль качества жакета | Р | 5 |
291 |
97 |
99 |
634,73 |
1 | 1 | - |
| 32. | 80. | Дублирование обтачек верхнего среза сарафана | П | 4 | 45 | 84,80 | Cs – 371 | ||||
| 81. | Дублирование бретелек | П | 4 | 55 | 103,64 | Cs – 371 | |||||
| 116. | Дублирование пояса | П | 4 | 50 | 94,22 | Cs – 371 | |||||
| 117. | Дублирование гульфика | П | 4 | 35 | 65,96 | Cs – 371 | |||||
| 118. | Дублирование откоска | П | 4 | 35 | 65,96 | Cs – 371 | |||||
| 151. | Дублирование пояса | П | 4 | 50 | 94,22 | Cs – 371 | |||||
|
Итого по операции |
270 |
90 |
106,7 |
508,80 |
0,9 | 1 | |||||
| 33. | 82. | Обтачивание концов бретелек | М | 4 | 20 | 37,69 | 1022 М | ||||
| 85. | Стачивание деталей обтачек верхнего среза | М | 4 | 15 | 28,27 | 1022 М | |||||
| 101. | Втачивание тесьмы молнии в боковой шов | М | 4 | 60 | 113,07 | 1022 М | |||||
| 119. | Стачивание вытачек задних половинок брюк | М | 4 | 10 | 18,85 | 1022 М | |||||
| 121. | Застрачивание рельефных швов передних половинок брюк | М | 4 | 45 | 84,80 | 1022 М | |||||
| 124. | Настрачивание бочка на подкладку кармана | М | 4 | 18 | 33,92 | 1022 М | |||||
| 125. | Застрачивание припуска вкладывая вторую часть подкладки | М | 4 | 10 | 18,85 | 1022 М | |||||
| 126. | Прокладывание отделочной строчки по краю кармана закрепляя подкладку | М | 4 | 20 | 37,69 | 1022 М | |||||
| 128. | Настрачивание звеньев молнии на откосок | М | 4 | 28 | 52,76 | 1022 М | |||||
| 129. | Притачивание второй части молнии к гульфику | М | 4 | 25 | 47,11 | 1022 М | |||||
| 158. | Настрачивание молнии в правый боковой шов | М | 4 | 45 | 84,8 | 1022 М | |||||
|
Итого по операции |
296 |
99 |
97,3 |
557,81 |
1,01 | 1 | |||||
| 34. | 88. | Стачивание рельефных швов с одновременным обметыванием | См | 4 | 48 | 90,45 | 51–2845 | ||||
| 90. | Притачивание кокетки к верхнему срезу полочки с одновременным обметыванием | См | 4 | 45 | 84,80 | 51–2845 | |||||
| 92. | Притачивание кокетки к верхнему срезу спинки с одновремен-ным обметыванием | См | 4 | 45 | 84,80 | 51–2845 | |||||
| 152. | Притачивание нижней части складки на переднем полотнище с одновремен-ным обметыванием | См | 4 | 80 | 150,75 | 51–2845 | |||||
| 153. | Притачивание нижней части складки на заднем полотнище с одновремен-ным обметыванием | См | 4 | 80 | 150,75 | 51–2845 | |||||
|
Итого по операции |
298 |
99 |
96,7 |
561,55 |
1,02 | 1 | |||||
| 35. | 94. | Стачивание боковых срезов юбки с одновременным обметыванием | См | 4 | 45 | 84,80 | 51–2845 | ||||
| 99. | Стачивание боковых срезов лифа с одновременным обметыванием | См | 4 | 55 | 103,64 | 51–2845 | |||||
| 103. | Притачивание юбки к лифу с одновременным обметыванием | См | 4 | 90 | 169,60 | 51–2845 | |||||
| 127. | Стачивание срезов подкладки с одновременным обметыванием | См | 4 | 25 | 47,11 | 51–2845 | |||||
| 142. | Обметывание низа брюк | См | 4 | 155 | 292,08 | ||||||
|
Итого по операции |
265 |
88 |
108,7 |
697,23 |
0,9 | 1 | |||||
| 36. | 87. | Обметывание внутреннего среза обтачек | См | 4 | 30 | 56,53 | 51 А | ||||
| 102. | Обметывание припусков на участке втачанной молнии | См | 4 | 50 | 94,22 | 51 А | |||||
| 122. | Обметывание припусков боковых, шаговых швов, среза гульфика и срезов среднего шва на передних и задних половинках | См | 4 | 140 | 263,82 | 51 А | |||||
| 123. | Обметывание бочка передних половинок брюк | См | 4 | 15 | 28,27 | 51 А | |||||
| 142. | Обметывание низа брюк | См | 4 | 55 | 103,64 | 51 А | |||||
|
Итого по операции |
290 |
97 |
102,9 |
546,48 |
1 | 1 | |||||
| 37. | 86. | Разутюживание срезов стачанных деталей обтачек | П | 4 | 10 | 18,85 | Cs – 371 | ||||
| 89. | Заутюживание припусков рельефного шва | П | 4 | 40 | 75,38 | Cs – 371 | |||||
| 91. | Заутюживание припусков притачивания кокетки | П | 4 | 40 | 75,38 | Cs – 371 | |||||
| 93. | Заутюживание припусков притачивания кокетки | П | 4 | 40 | 75,38 | Cs – 371 | |||||
| 95. | Заутюживание припусков бокового шва юбки | П | 4 | 40 | 75,38 | Cs – 371 | |||||
| 100. | Заутюживание припусков бокового шва | П | 4 | 45 | 84,80 | Cs – 371 | |||||
| 104. | Заутюживание припусков притачивания юбки к лифу | П | 4 | 55 | 103,64 | Cs – 371 | |||||
| 156. | Заутюживание припусков бокового шва юбки | П | 4 | 20 | 37,69 | Cs – 371 | |||||
|
Итого по операции |
290 |
97 |
102,9 |
546,50 |
1 | 1 | |||||
| 38. | 97. | Застрачивание низа юбки | М | 4 | 84 | 158,29 | 1022 М | ||||
| 143. | Настрачивание брючной тесьмы | М | 4 | 90 | 169,60 | 1022 М | |||||
| 157. | Застрачивание низа юбки | М | 4 | 90 | 169,60 | 1022 М | |||||
|
Итого по операции |
265 |
88 |
108,7 |
497,49 |
0,9 | 1 | |||||
| 39. | 96. | Закладывание встречных складок на юбке | М | 4 | 90 | 169,60 | 1022 М | ||||
| 105. | Обтачивание верхнего среза сарафана обтачкой с вкладыванием бретелек со стороны спинки | М | 4 | 60 | 113,07 | 1022 М | |||||
| 106. | Настрачивание припусков на обтачку | М | 4 | 55 | 103,64 | 1022 М | |||||
| 130. | Прокладывание отделочной строчки по гульфику | М | 4 | 25 | 47,11 | 1022 М | |||||
| 159. | Застрачивание встречных складок юбки | М | 4 | 60 | 113,07 | 1022 М | |||||
|
Итого по операции |
291 |
97 |
99 |
546,49 |
1 | 1 | |||||
| 40. | 132. | Стачивание боковых срезов | М | 4 | 65 | 122,49 | 1022 М | ||||
| 134. | Стачивание шаговых срезов | М | 4 | 55 | 103,64 | 1022 М | |||||
| 136. | Стачивание средних срезов брюк | М | 4 | 60 | 113,07 | 1022 М | |||||
| 138. | Обтачивание концов пояса | М | 4 | 25 | 47,11 | 1022 М | |||||
| 141. | Настрачивание шлевок по верхнему краю пояса | М | 4 | 33 | 62,19 | 1022 М | |||||
| 162. | Обтачивание концов пояса | М | 4 | 25 | 47,11 | 1022 М | |||||
|
Итого по операции |
263 |
88 |
109,5 |
495,61 |
0,9 | 1 | |||||
| 41. | 98. | Приутюживание складок и низа юбки | П | 4 | 95 | 179,02 | Cs – 371 | ||||
| 154. | Заутюживание припусков складок | П | 4 | 120 | 226,13 | Cs – 371 | |||||
| 160. | Приутюживание складок | П | 4 | 55 | 103,07 | Cs – 371 | |||||
|
Итого по операции |
270 |
90 |
106,7 |
508,22 |
0,9 | 1 | |||||
| 42. | 83. | Высекание уголков, вывертывание бретелек | Р | 3 | 12 | 20,36 | ножницы | ||||
| 107. | Приутюживание верхнего среза сарафана | П | 4 | 50 | 94,22 | Cs – 371 | |||||
| 120. | Заутюживание вытачек задних половинок брюк | П | 4 | 10 | 18,85 | Cs – 371 | |||||
| 131. | Приутюживание застежки | П | 4 | 18 | 33,92 | Cs – 371 | |||||
| 133. | Разутюживание припусков бокового шва | П | 4 | 55 | 103,64 | Cs – 371 | |||||
| 135. | Разутюживание припусков шагового шва | П | 4 | 45 | 84,8 | Cs – 371 | |||||
| 137. | Разутюживание припусков среднего шва брюк | П | 4 | 55 | 103,64 | Cs – 371 | |||||
| 139. | Высекание уголков, вывертывание концов пояса | Р | 3 | 10 | 16,97 | ножницы | |||||
| 163. | Высекание уголков, вывертывание концов пояса | Р | 3 | 10 | 16,97 | ножницы | |||||
|
Итого
по
| |||||||||||