Роль машиностроения в развитии современного общества
3. Определяем подачу
Sо=Sот*Кso =1*2=2мм/об
Sот=1 мм/об
4. Определяем скорость резания
V= Vт *Kv=7,8*0,91*0,8=5,7 м/мин
Vт=7,8 м/мин
Частота вращения шпинделя
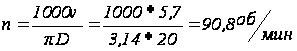
Принимаем
 100

5 .Определяем
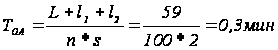
6-ой переход. Зенковать фаску 1,6х45 мм
1. Зенковка с коническим хвостовиком Р6М5
2. Определяем глубину резания t=1,6 мм
3. Определяем подачу
Sо=Sот *Кso=0,38*0,75*1*1*2=0,57 мм/об
Sот=0,38 мм/об
Принимаем So=0,6мм/об
4. Определяем скорость резания
V=Vт*Kv= 30*0,91*0,9*0,8*1,2=24,57 м/мин
Vт=30 м/мин
Принимаем V=25м/мин
Частота вращения шпинделя
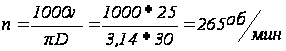
Принимаем
315
5. Определяем
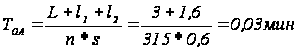
Операция 020
1-ый переход. Фрезеровать плоскость в размер 14мм и 2-ый переход фрезеровать плоскость в размер 56мм
1. Фреза торцевая насадная со вставными ножами ВК8, Ш80 мм z=10
2. Определяем глубину резания
t=2,8 для 1 перехода и t=3,2 для 2 перехода
3.Режимы такие же как и на операции 010 1 переход
5. Определяем
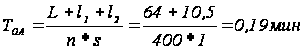
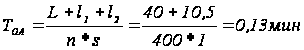
3-ый переход. Фрезеровать паз 12Н9
1. Фреза концевая с коническим хвостовиком
2. Определяем глубину резания t=12 мм
3. Определяем подачу
Sz=Szт*Ks= 0,12*0,85*0,66*0,5=0,03 мм/зуб
Sо=Sz*z=0,03*6=0,18 мм/об
4. Определяем скорость резания
V=Vт*Kv= 24*1*1,4=33,6 м/мин
Частота вращения шпинделя
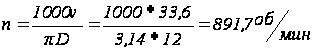
Принимаем
630
5. Определяем
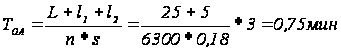
4-й переход. Центровать отверстие Ш12Н9 и 2 отв. Ш6
1. Сверло центровочное Р6М5 Ш5
2. Определяем глубину резания
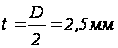
3. Режимы резания см. оп 010 для 2 перехода
4. Определяем
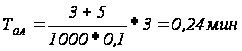
5-ой переход. Сверлить отверстие Ш12Н9
1. Сверло спиральное с коническим хвостовиком Ш11,5мм ; Р6М5
2. Определяем глубину резания
t= =
 =5,75
мм ;
3. Определяем подачу
Sо=Sот*Кs=0,20*1*1*1*2=0,40 мм/об
Принимаем Sо =0,4 мм/об
4. Определяем скорость резания
V=Vт *Kv =30*0,91*0,9*0,8=19,6 м/мин
Частота вращения шпинделя
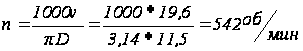
Принимаем
 500
7.5. Определяем
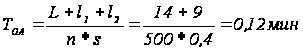
6-ой переход: Развернуть отверстие Ш10Н9 с Ш11,5 до 11,8 мм
и 7-ый переход. Развернуть отверстие Ш12Н9 с Ш11,8 до 12Н9
1. Развертка машинная цельная с коническим хвостовиком
2. Определяем
глубину резания мм.
3. Определяем подачу
Sо=Sот*Кso =0,8*1*2=1,6мм/об
4. Определяем скорость резания
V= Vт *Kv=8,7*0,98*0,8=8 м/мин
Частота вращения шпинделя
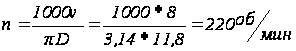
Принимаем
160
об/мин (Для 6
перехода)
Принимаем
200
об/мин (Для 7
перехода)
5. Определяем
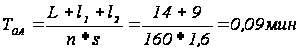 (Для 6 перехода)
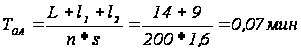 (Для
7 перехода)
8-ой переход. Сверлить 2 отверстия Ш6 мм
1. Сверло спиральное Ш6 мм ; Р6М5
2. Определяем глубину резания
t== =3
мм ;
3. Определяем подачу
Sо=Sот*Кs=0,12*2=0,24 мм/об
Принимаем Sот=0,12 мм/об
4. Определяем скорость резания
V=Vт *Kv =29*0,9*0,8=20,9 м/мин
Частота вращения шпинделя
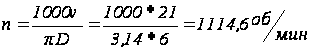
Принимаем
1000
7.5. Определяем
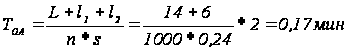
9-ый переход. Зенковать фаску 1,6х45 в отв. Ш20Н9
1. Зенковка с коническим хвостовиком Ш30 мм
2. Режимы резания см. 010 оп 6 переход То=0,03 мин
Операция 030[л.5]
1-ой переход. Сверлить отверстие Ш12Н9
1. Сверло спиральное с коническим хвостовиком Ш11,8мм ; Р6М5
2. Определяем глубину резания
t== =5,9
мм ;
3. Определяем подачу
Sо=Sот*Кsо=0,20*1*1*1*2=0,40 мм/об
Принимаем Sо =0,4 мм/об
4. Определяем скорость резания
V=Vт *Kv =30*0,91*0,9*0,8=19,6 м/мин
Частота вращения шпинделя
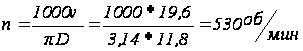
Принимаем
530
7.5. Определяем
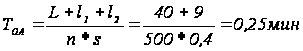
2-ый переход. Развернуть отверстие Ш12Н9 с Ш11,8 до Ш12Н9
1. Развертка машинная цельная с коническим хвостовиком, Ш12 мм
2. Определяем глубину резания
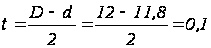 мм.
3. Определяем подачу
Sо=Sот*Кso =0,8*1*2=1,6 мм/об
4. Определяем скорость резания
V= Vт *Kv=8,7*0,98*0,8=8 м/мин
Частота вращения шпинделя
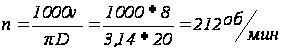
Принимаем
200
5. Определяем
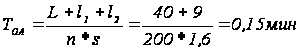
2.12 Техническое нормирование операций технологического процесса
Операция 010
Станок ГФ2171Ф3С5 с системой ЧПУ 2С42
Приспособление – Тиски
Режущий инструмент:
Т1- Фреза торцевая Ш 80
Т2-Сверло центровочное
Т3- Сверло спиральное Ш 18
Т4- Зенкер Ш 19,8
Т5-Развертка Ш 20
Т6- Зенковка коническая
Мерительный инструмент:
Штангенциркуль , калибр- пробка Ш 20Н9
Программа состоит из 52кадров
Операция 020
Станок ГФ2171Ф3С5 с системой ЧПУ 2С42
Приспособление – Тиски
Режущий инструмент:
Т1- Фреза торцевая Ш 80
Т2- Фреза концевая
Т3- Сверло центровочное Ш 5
Т4- Сверло спиральное Ш 11,5
Т5- Развертка Ш 11,8
Т6- Развертка Ш 12
Т7-сверло спиральное Ш6
Т8- Зенковка
Мерительный инструмент:
Штангенциркуль , калибр- пробка Ш 20Н9
Программа состоит из 64 кадров
3. Проектирование технологической оснастки
3.1 Расчет и конструирование приспособления для сверления
Приспособление предназначено для базирования и закрепления заготовки <<Рычаг>> при сверлении и развертывании отверстия на вертикально – сверлильном станке . Заготовку базируют по плоскости и 2 отверстиям, при этом в приспособлении используется 2 пальца : один цилиндрический, а другой ромбический. Заготовку закрепляют штоком, усилие зажатия которому передается от мембраны пневмокамеры.
Расчет усилия зажатия, передаваемое штоком пневмокамеры:
Q=0,2(D+d )
 *p-
Tк*
 *dn
Q=0,2(12,5+10)
*5-0,25*3,14*3=504
кгс
3.2 Проектирование
специального
режущего инструмента
для развертывания

1. Расчет исполнительных размеров развертки
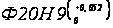
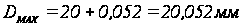
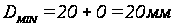
Диаметр развертки :
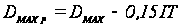
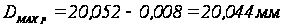
0,15 IT=0,15*0,052=0,0078 мм=0,008мм
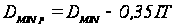
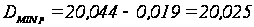
0,35 IT=0,35*0,052=0,0078 мм=0,008мм
Исполнительные
размеры развертки

2. Диаметр калибрирующей части D1 уменьшается по направлению к хвостовику для снижения сил трения и уменьшения величины разбивки отверстия.
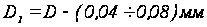
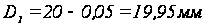
3. Диаметр заборной части D2 ,должен быть тонким, чтобы развертка свободно входила в обрабатываемое отверстие.
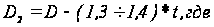 t
– припуск под
развертывание
на сторону, мм
4. Геометрические элементы лезвия рабочей части развертки
Угол
конуса заборной
части развертки

Задний
угол
 ,
на заборной
и калибрующей
части принимаются
равным

На
режущих кромках
калибрующей
части оставляется
цилиндрическая
ленточка

Передний
угол устанавливается

5. Длина заборной части
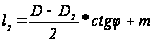
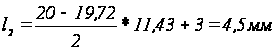
6. Длина
рабочей части

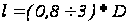

7. Длина цилиндрической части
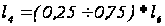
где
 –длина калибрующей
части
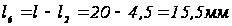
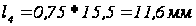
Принимаем

8. Общая длина развертки
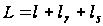 ,
где
 -
длина шейки,
мм
 -длина
хвостовика
,мм
Принимаем L развертки = 190 мм
9.Число зубьев Z развертки
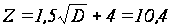
Принимаем z=8
10. Угловой
шаг зубьев
развертки
 делается
неравномерным
Принимаем
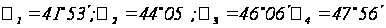
11. Стандартные развертки изготавливаются прямозубыми.
Развертки
 изготавливают
с коническим
хвостовиком
и конусом Морзе
№2.
3.3 Проектирование
измерительного
средства для
контроля отверстия
Расчет калибра – пробки
Определяем
исполнительные
и предельные
размеры для
контроля отверстия
z=6
ES=+0,52мм y=4
EI=0.
=
H=8
Dмах=20,052мм
Dмin=20мм
ПРмах=
Dмin+z+ =20+0,009+0,002=20,011
мм
ПРизн= Dмin-y=20-0,005=19,995мм
ПРмin=
Dмin+z-=20+0,009-0,002=20,007
мм
НЕмах=
Dмах
+=20,052+0,002=20,054
мм
НЕмin=
Dмах-=20,052-0,002=20,05
мм
Исполнительные размеры калибра пробки
ПР20,011
НЕ20,054
Технические требования на изготовление развертки.
1. Развертка изготавливается с коническим хвостовиком конусом Морзе № 2
2. Материал режущей части Р6М% ГОСТ 19265- 73
3. Развертка изготовлена сварной. Хвостовик изготовлен из стали 45 ГОСТ 1050-88
4. Твердость рабочей части HRC 62…65
5. Твердость хвостовика HRC 30…45
6. Не
указанные
предельные
отклонения
размеров отверстий
по Н14, валов –
по h14
, остальных
 .
7. Центровые отверстия – форма В ГОСТ 14034
8. Шаг зубьев неравномерный по ГОСТ 7722
9. Радиальное биение зубьев, в начале калибрующей части, по отношению к оси развертки, не должно превышать 0,025 мм
10. Биение на режущей части не должно превышать 0,025 мм.
11.
Маркировать
: обозначение,
номинальный
диаметр и предельное
отклонение

Перечень используемой литературы
Баранчиков В.И. “Прогрессивные режущие инструменты и режимы резания металлов” Машиностроение ,1990 г.
Белькевич Б., Тимашков В. Cправочник пособие технолога машиностроителя завода” Беларусь, 1979г.
Булыгин В.В. Методическое руководство к курсовому проекту по технологии машиностроения.
Горошкин А.К. “Приспособление для металлорежущих станков “ 1979 г.
Козловский Н.С., Виноградов А.Н. Основы стандартизации, допуски, посадки и технические измерения, 1982г.
Нефедов Н.А. Дипломное проектирование в машиностроительных техникумах Высшая школа, 1986 г.
Нормирование для станков с ЧПУ “ Методическое руководство”.
Овумян С.Н. “Справочник зубореза”
Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках.
Общемашиностроительные нормативы времени для технического нормирования станочных работ.
Разработка чертежа заготовки 6 методическое руководство для студентов специальности 151001 “ Технология машиностроения “
Справочник технолога-машиностроителя т.2 под редакцией А.Г. Косиловой и Р.К. Мещерякова Машиностроение, 1985 г.
Суворов А.А. Металлорежущие инструменты Машиностроение, 1979г.
Тишин С.Д. Формулы машинного времени.