Разработка технологического процесса обработки детали "Корпус"
Реферат
Работа направлена на усовершенствование технологии изготовления деталей машиностроения.
Разработан технологический процесс обработки детали «Корпус». Обоснован тип производства и разработан чертеж заготовки, выполнен расчет режимов резания и техническое нормирование операций. Разработана карта наладки технологической операции.
В экономической части проекта экономически обоснован вариант предлагаемого технологического процесса. Рассчитан экономический эффект от внедрения новой технологии.
Всего расчетно-пояснительная записка содержит:
страниц – 42
таблиц – 8
рисунков – 3
Технологическая документация содержит:
комплект технологической документации - 11 страниц.
Графическая часть проекта содержит:
чертеж заготовки - (А2);
чертеж детали - (А2);
маршрут обработки - (А1);
схема наладки - (А1);
ДЕТАЛЬ, ОПЕРАЦИЯ, МЕХАНИЧЕСКАЯ ОБРАБОТКА, РЕЖИМЫ РЕЗАНИЯ, НОРМЫ ВРЕМЕНИ, ЗАГОТОВКА, РЕЖУЩИЙ ИНСТРУМЕНТ, СЕБЕСТОИМОСТЬ, УПРАВЛЯЮЩАЯ ПРОГРАММА, ЭКОНОМИЧЕСКИЙ ЭФФЕКТ
Введение
Для решения основной задачи повышения производительности труда и качества выпускаемой продукции при минимальных затратах необходимо широкое внедрение машин и оборудования со встроенной микропроцессорной техникой, однооперационных и многооперационных станков с ЧПУ, робототехнических комплексов и гибких производственных систем.
Дальнейшее развитие машиностроения базируется на совершенствовании и интенсификации производства, изменении его организации и технологии, выявления путей роста производительности труда и эффективности производства.
Развитию народного хозяйства надо придать такое ускорение, которое обеспечит выход его на высокие рубежи.
В последнее время машиностроительный комплекс приобретает такие качества, как гибкость и экономичность, высокий уровень автоматизации производственных процессов и минимальный расход топлива, энергии и сырья.
Все более увеличивается выпуск станков с числовым программным управлением, автоматов и полуавтоматов, специальных специализированных станков, прецизионного оборудования.
Особое внимание уделено ускоренному развитию комплексов металлообрабатывающего оборудования, оснащенных промышленными роботами.
В технологии машиностроения комплексно изучаются вопросы взаимодействия станка, приспособления, режущего инструмента и обработки деталей. Пути построения наиболее рациональных, т. е. наиболее производительных и экономически обоснованных технологических процессов обработки деталей рассмотрены в курсовом проекте.
Наряду с традиционными, принятыми на базовом предприятии, металлорежущими станками применяются станки, имеющие высокую производительность для принятого типа производства. Режущий и мерительный инструмент позволяют значительно повысить производительность изготовления продукции и сократить вспомогательное время. Технологический процесс обработки заданной детали построен с учетом типа производства, с применением высокопроизводительного оборудования.
1. Анализ технологичности конструкции детали
Соответствие конструкций машин требованиям минимальной трудоемкости определяет технологичность конструкций.
ГОСТ 14.201-91 устанавливает ряд показателей технологичности конструкции изделий. К ним относятся:
деталь должна быть правильной геометрической формы, обеспечивающей возможность ее полной обработки от одной базы;
необходимо избегать разнообразия размеров отверстий и резьбы;
конструкция детали должна предусматривать небольшое количество обрабатываемых поверхностей, сопрягаемых с другими деталями;
допуски на размеры точных деталей не должны усложнять технологию производства.
Исходя из выше указанных показателей, следует считать конструкцию заданной детали технологичной, так как деталь не создает трудностей при обработке, не требует специальных режущих и измерительных инструментов. Обработку можно производить как на универсальном оборудовании стандартными инструментами, так и на станках с ЧПУ.
К данной детали предъявляются следующие требования:
Гр1 – ГОСТ 8479-90;
Неуказанные
предельные
отклонения
размеров:
 ,
 ,
 ;
Смещение
осей отверстий
 от номинального
положения –
не более 0,5 мм
на диаметр;
Допуск торцового
биения уступа
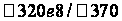 относительно
поверхности
Г не более 0,1 мм;
Допуск торцового
биения уступа
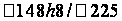 относительно
поверхности
Г не более 0,06 мм;
Допуск торцового
биения уступа
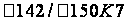 относительно
поверхности
В не более 0,06 мм;
Допуск округлости
отверстия
 не более 0,02мм;
Допуск отклонения
профиля продольного
сечения отверстия
не более 0,02 мм;
Маркировать обозначение.
1.2 Выбор и обоснование типа производства
В машиностроении в зависимости от программы выпуска изделий и характера изготовляемой продукции различают три типа производства: единичное, серийное и массовое. Серийное производство в свою очередь подразделяется на мелко- средне- и крупносерийное производство.
Каждый тип производства имеет соответствующие ему формы организации работ, что влияет на построение маршрутов технологических процессов изготовления деталей, выбор оборудования и оснастки, это влияет на трудоемкость и себестоимость изготовления.
Для определения типа производства используем таблицу [1], с.27. Заданная для дипломного проекта деталь – корпус по габаритам и массе относится к числу средних деталей, тогда при годовой программе 15000 штук производство их будет среднесерийным.
Серийным называется такое производство, при котором изготовление изделий ведется партиями или сериями, повторяющимися через определенные промежутки времени. Этот тип производства допускает наиболее трудоемкие и сложные операции выделять в отдельные и закреплять за определенным рабочим местом, применяя при этом специальные станки, приспособления и инструмент. Возможно наряду с универсальным оборудованием применять специальные станки, а также станки с ЧПУ. Применяются быстродействующие приспособления и механизмы, а также механизация трудоемких ручных работ.
Режущие и измерительные инструменты применяются в основном универсальные, но возможно в случае необходимости применение специальных. Используются кондукторы и копиры, обеспечивающие качество и взаимозаменяемость деталей.
В серийном
производстве
запуск изделий
в производство
осуществляется
партиями. Количество
деталей в партии
 в штуках определяется
по формуле
 ,
(2.1)
где
 – годовая программа
выпуска, шт.;
 – количество
дней запаса
деталей на
складе для
ритмичной
работы
сборочного участка;
 – количество
рабочих дней
в году.
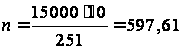 шт.
Принимаем
 деталей, кратное
годовой программе.
1.3 Выбор и обоснование способа получения заготовки
Метод получения заготовки влияет на форму заготовки, величину и расположение припусков, это влияет на трудоемкость обработки, а следовательно на себестоимость изготовления детали. Выбор метода получения заготовки зависит от конструкции и размеров детали, ее материала, а также от технических требований к качеству.
В машиностроении различают следующие основные методы получения заготовок:
отливки черных и цветных металлов;
поковки и штамповки;
заготовки из сортового и листового проката;
сварные заготовки;
заготовки из неметаллов.
Заданная деталь имеет небольшие габаритные размеры, изготавливается из стали 45 ГОСТ 1050 88, следовательно, заготовку для данной детали выбираем поковку, изготовленную методом свободной ковки ГОСТ 7829-90 по ГОСТу 7829-90 назначаем припуски на механическую обработку и строим эскиз заготовки.
Эскиз заготовки представлен на рисунке 1.1.
Технические условия на заготовку
Гр ІІІ – 248...293 НВ ГОСТ 8479 - 90
На поверхностях поковки не должно быть заковов, раковин, трещин и других дефектов
На поверхностях, которые обрабатываются, допускаются отдельные дефекты без удаления, если глубина их определяется контрольной вырубкой или зачисткой и не превышает 25% припуска на механическую обработку.
Каждая поковка должна быть подвергнута внешнему осмотру без увеличительных приборов
Допускается вырубка дефектов, не превышающих 1/3 допуска на размер
Определяем
коэффициент
использования
материала
 по формуле
 ,
(2.2)
где
 – масса детали,
кг;
 – масса заготовки,
кг.
Рисунок 2.1 – Эскиз заготовки
Определяем
массу заготовки
 в килограммах
по формуле
 ,
(2.3)
где
 кг/cм3
– плотность
стали;
 – общий объем
заготовки, см3
.
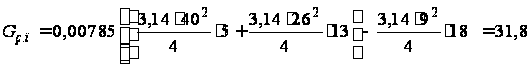 кг.
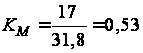
Стоимость
заготовки
 в гривнах
определяется
по формуле
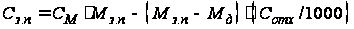 ,
(2.4)
где
 – стоимость
материала, грн.
за 1 кг;
 – стоимость
отходов, грн.
за 1 тонну.
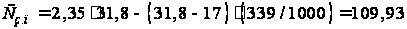 грн.
1.4 Проектирование технологического процесса механической обработки
1.4.1 Анализ существующего технологического процесса
Технологический процесс, существующий на предприятии ЗАО НКМЗ, имеет характерные особенности индивидуального производства. Это максимальная концентрация обработки на одном станке, применение малопроизводительного разметочного труда. Токарная обработка производится за две операции – черновую и чистовую.
По разметке
на радиально-сверлильном
станке обрабатываются
6 отверстий
 мм,
8 отверстий
и 2 отверстия
под нарезание
резьбы
 .
Затем на
слесарной
операции нарезается
резьба в этих
отверстиях.
Далее подмечаются
6 отверстий
 по сопрягаемой
детали и раскерниваются
центра. И последней
операцией
является
радиально-сверлильная,
на которой
обрабатываются
эти отверстия.
В технологическом процессе не применяется специальная технологическая оснастка, крепление заготовки выполняется вручную, оно не механизировано, что приводит к утомляемости рабочего и необходимости постоянства усилия зажима. Выполнение токарных операций производится на универсальных станках. В условиях серийного производства их можно заменить станками с ЧПУ.
В заводском технологическом процессе применяется пассивный метод контроля, что приводит к значительному удлинению станочных операций. Оборудование на участке расположено по групповому принципу, что приводит к ухудшению межоперационного цикла прослеживания детали.
В условиях серийного производства, есть возможность улучшить технологический процесс обработки корпуса с целью повышения качества детали и снижения трудоемкости.
1.4.2 Разработка маршрутной технологии
Технологический процесс обработки заданной детали проектируем, исходя из конструкции, технических требований к качеству, принятых метода получения заготовки и типа производства, а также руководствуясь основными положениями технологии машиностроения.
Для серийного типа производства технологический процесс следует разрабатывать по принципу группового метода обработки деталей, дающего возможность эффективно применять на универсальном оборудовании высокопроизводительную технологическую оснастку
Технологический процесс обработки корпуса сводим в таблицу 2.1.
Таблица 2.1 – Технологическая схема изготовления детали
| Номер операции | Наименование и краткое содержание операции | Модель станка | Технологическая база |
| 005 |
Разметочная Проверить годность заготовки, величину и расположение припусков, разметить деталь под механическую обработку |
РП | |
| 010 |
Токарно-винторезная Точить место под кулачки. С переустановкой точить с припуском 4мм на размер все наружные поверхности |
16К40П | Наружные поверхности |
| 015 |
Токарно-винторезная С
переустановкой
детали точить
предварительно
и окончательно
наружные
поверхности;
подрезать
торцы и уступы;
точить радиус
|
16К40П |
|
| 020 |
Токарно-винторезная Расточить
предварительно
и окончательно
|
16К40П | 0370; 0225 |
| 025 |
Сверлильная с ЧПУ Сверлить,
зенкеровать,
развернуть
8 отверстий
|
2Р135Ф2-1 | торец детали; центр, отв. |
| 030 |
Сверлильная с ЧПУ Сверлить
6 отверстий
Сверлить,
нарезать резьбу
2отв.
|
2Р135Ф2-1 | торец детали; центр, отв. |
| 035 |
Слесарная Подметить
6 отверстий
|
||
| Номер операции | Наименование и краткое содержание операции | Модель станка | Технологическая база |
| 040 |
Радиально-сверлильная Сверлить,
нарезать резьбу
6 отв.
|
2М55 | торец детали; центр, отв. |
| 045 |
Маркировочная Маркировать обозначение |
– | – |
| Сборочная | – | – |
 ;
расточить
отверстие
 с припуском
4 мм; расточить
выточки
 ,
 мм
с припуском
4 мм на размер;
подрезать
дно выточек
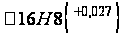
Подробный технологический маршрут обработки корпуса разработан в маршрутных и операционных картах комплекта технологической документации механической обработки.
1.4.3 Выбор и обоснование баз
При механической обработке деталей на металлорежущих станках большое значение имеют установочные базы, обеспечивающие определенное положение детали относительно главного движения станка и инструмента. Правильно выбранные технологические базы обеспечивают наименьшие погрешности при обработке, а также уменьшают вспомогательное время на обработку детали.
Базы – это поверхность или сочетание поверхностей, определяющие положение детали при ее работе в узле или машине или при ее установке на станке или в приспособлении.
Базы бывают конструкторские и производственные. Производственные базы делятся на:
технологические;
контрольные;
сборочные.
Конструкторская база – это поверхность или сочетание поверхностей, определяющие положение детали при ее работе в узле или машине.
Технологическая база – это поверхность или сочетание поверхностей, определяющие положение детали при ее установке на станке или в приспособлении.
Контрольная база – это поверхность или сочетание поверхностей от которых производят измерение размеров.
Сборочные базы – это поверхности, которыми деталь присоединяется к другим деталям, определяющим ее положение в узле или машине.
В качестве баз могут использоваться плоские, цилиндрические, конические и криволинейные поверхности.
В проектируемом
технологическом
процессе поверхности
корпуса обрабатываются
в основном на
токарно-винторезном
станке. При
этом деталь
устанавливается
в кулачках
патрона. Базами
в этом случае
являются наружные
поверхности
 и
 .
При обработке отверстий на сверлильных станках с ЧПУ и на радиально-сверлильном станке базами являются торец детали и центральное посадочное отверстие.
Таким образом, на протяжении всего маршрута обработки детали соблюдается правило единства баз.
1.4.4 Выбор оборудования, приспособлений, режущих, мерительных и вспомогательных инструментов
При разработке технологического процесса, его маршрута и операционных карт одновременно прорабатывается наиболее рациональный выбор металлорежущих станков, который диктуется габаритными размерами и точностью обработки детали, типом производства.
Выбор станочного оборудования является одной из важнейших задач при разработке технологического процесса механической обработки заготовки. От правильного выбора его зависит производительность изготовления детали, экономное использование производственных площадей, механизации и автоматизации ручного труда и себестоимости изделия
В курсовом проекте, в условиях серийного производства выгодно применять универсальные станки, типоразмеры которых подбираются, исходя из конструкций обрабатываемых деталей.
Токарно-винторезный станок модели 16К40Г
| Наибольший диаметр обрабатываемой заготовки: |
| над станиной 800 |
| над суппортом 450 |
| Частота вращения шпинделя, мин-1 6,3 -1250 |
Число скоростей шпинделя 24
Подача суппорта, мм/об. ( мм/мин ):
продольная 0,005-1,2
поперечная 0,023-0,5
Мощность, кВт 11
Сверлильный станок с ЧПУ модели 2Р135Ф2-1
Наибольший условный диаметр сверления в стали 35
Рабочая поверхность стола 400x710
Число скоростей шпинделя 12
Частота вращения шпинделя, мин-1 45-2000
Число подач шпинделя (револьверной головки) 18
Подача шпинделя, мм/мин 10- 500
Мощность, кВт 3,7
Радиально-сверлильный станок модели 2М55
Наибольший условный диаметр сверления в стали 50
Число скоростей шпинделя 21
Частота вращения шпинделя, мин-1 20-2000
Число подач шпинделя 12
Подача шпинделя, мм/об 0,056-2,5
Мощность, кВт 5,5
При разработке технологического процесса механической обработки заготовки необходимо правильно выбрать приспособления, которые должны способствовать повышению производительности труда, точности обработки, улучшению условий труда, ликвидации предварительной разметки заготовки и выверки их при установке на станке.
Применение станочных приспособлений дает ряд преимуществ:
повышает качество и точность обработки деталей;
сокращает трудоемкость обработки заготовок за счет резкого уменьшения времени, затрачиваемого на установку, выверку и закрепление;
расширяет технологические возможности станков.
В проектируемом технологическом процессе для установки детали на токарно-винторезном станке применяется трехкулачковый патрон ГОСТ 14351-90. На сверлильном станке с ЧПУ, а также на радиально - сверлильном станке базой служит торец детали и центральное отверстие. Деталь устанавливается на оправке и закрепляется специальным приспособлением.
Все применяемые приспособления и оборудование внесены в операционные карты механической обработки корпуса.
При разработке технологического процесса механической обработки заготовки выбор режущего инструмента, его вида, конструкции и размеров в значительной мере предопределяется методами обработки, свойствами обрабатываемого материала, требуемой точностью обработки и качеством обрабатываемой поверхности заготовки.
При выборе режущего инструмента необходимо стремиться применять стандартный инструмент, но когда целесообразно, следует применять специальный инструмент, позволяющий совмещать обработку нескольких поверхностей.
Правильный выбор режущей части инструмента имеет большое значение для повышения производительности и снижения себестоимости обработки. Режущий инструмент выбирается по стандартам и справочной литературе в зависимости вот методов обработки детали.
При токарной обработке применяют резцы прямые проходные правые с сечением державки 32x40 мм. Материал пластинки режущей части: при черновой обработке – Т5К10, при чистовой обработке – Т15К6 ГОСТ 18878-90. Для растачивания центрального отверстия применяется резец расточный с маркой материала пластинки режущей части Т5К10 и Т15К6 ГОСТ 18885-90. Для подрезки торцов используются резцы подрезные с сечением державки 32x40 ГОСТ 18880-90. Для выполнения токарных операций разработана конструкция прямого проходного резца.
Для обработки отверстий на сверлильном станке с ЧПУ применяются следующие режущие инструменты:
сверло спиральное
 мм
с коническим
хвостовиком
ГОСТ 10903-87, L = 243мм, 1=
145мм Р6М5;
зенкер
 мм
Р6М5, L = 160мм, 1 = 80мм, ГОСТ
12489-81;
развертка
 Н8
Р6М5, L = 344мм, 1 = 50мм ГОСТ
1672-80.
Для обработки
отверстий
и
применяются:
сверла спиральные
 мм
и
 мм
с коническим
хвостовиком
Р6М5 ГОСТ 10903-90, метчики
машинные
 и
 Р6М5 ГОСТ 3662-90.
При разработке технологического процесса механической обработки заготовки для межоперационного и окончательного контроля обрабатываемых поверхностей, учитывая серийное производство, применяется универсальный измерительный инструмент.
Для контроля детали после токарной обработки используется штангенциркуль ШЦ-1-125-0,1 ГОСТ166-90, ШЦ-11-400-0,1 ГОСТ 166-90 и масштабная линейка 0-500 ГОСТ427-90.
Для контроля посадочных шеек применяется микрометр МК ГОСТ 6507 - 90 и калибр-скоба.
Для контроля
отверстий
используется
калибр-пробка.
Весь режущий и измерительный инструмент указан в маршрутных и операционных картах механической обработки корпуса.
1.5 Расчет режимов резания
1.5.1 Расчет режимов резания аналитическим методом
Черновое
точение

На токарно-винторезном
станке модели
16К40П обтачивается
поверхность
до
 на длину
 мм.
Исходный
размер заготовки
 мм,
шероховатость
 мкм.
1) Выбираем режущий инструмент.
Резец прямой
проходной
сечением 32x40мм
с пластинкой
твердого сплава
Т5К10 ГОСТ 18878-90.
Геометрические
параметры
режущей части
резца:
 ;
 ;
 ;
 ;
 мм
([5], с. 188).
2) Назначаем режимы резания
Глубина
резания
в миллиметрах
определяется
по формуле