Изготовление детали и участка механосборочного цеха


Внутри-
шлифовальная


Контрольный
стол
Стабилизирующий
отпуск
Специальная
установка
Магнитный
контроль
1.4.4 Расчёт межоперационных припусков и технологических размеров
Исходными данными для определения припусков являются: материал, вид заготовки, ее масса и размеры, маршрут обработки поверхности, схема установки заготовки.
1.4.4.1 Определение
припусков
табличным
методом и расчет
операционных
технологических
размеров методом
размерных цепей
(метод Балакшина)
для поверхности
 мм
(наружная
цилиндрическая
поверхность).
Подготовить таблицу для исходных данных и расчетных значений припусков
Назначение припусков [4]:
Точение черновое2zmin =1 мм
Точение чистовое2zmin = 0,2 мм
Шлифование черновое2zmin =0,15 мм
Шлифование чистовое2zmin =0,1 мм
Расчет максимальных значений размеров по переходам, начиная с последнего:
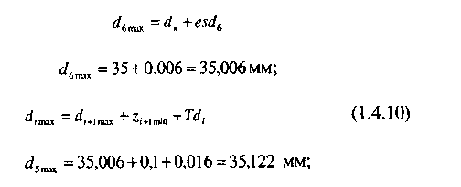
Расчетные значения di max необходимо округлить с точностью до количества знаков после запятой в допуске - в большую сторону для валов.
Таблица 1.8 -
Маршрут обработки
для наружной
поверхности
мм
(табличный
метод расчета
припусков)
|
I |
Наименовани технологич. перехода |
Расчетный размер |
Доп. Td, мм |
Значение размеров | Значение припусков | Технологический размер, мм |
|||
|
2zmin мм |
d, мм |
dmax мм |
dmin мм |
2zmax мм |
2zmin мм |
||||
| 1 | Заготовительная |
- |
700 | 37,3 | 36,6 | - | - |
|
|
| 2 |
Точение черновое |
1 | 35,671 | 160 | 35,67 | 35,512 | 1,788 | 1 |
|
| 3 | Точение чистовое | 0,2 | 35,311 | 39 | 35,311 | 35,272 | 0,201 | 0,2 |
|
| 4 | ТО | - | - | - | - | - | - | - | - |
| 5 | Шлифование черновое | 0,15 | 35,122 | 16 | 35,122 | 35,106 | 0,205 | 0,15 |
|
| 6 | Шлифование чистовое | 0,1 | 35,006 | 11 | 35,006 | 34,995 | 0,127 | 0,1 |
|


Расчет минимальных значений размеров по переходам, мм
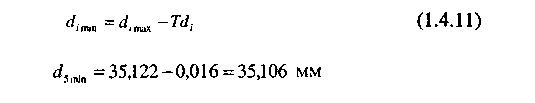
Определение припусков по переходам, мм:

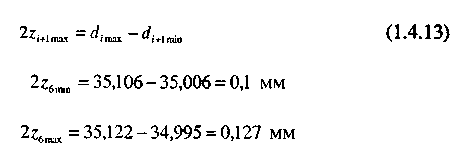
Проверочный расчет:
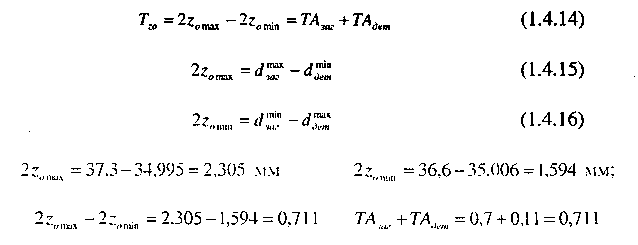
Определение исполнительных размеров:
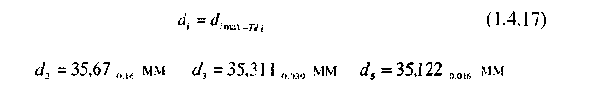 Расчетная
схема представлена
на рис. 1.9
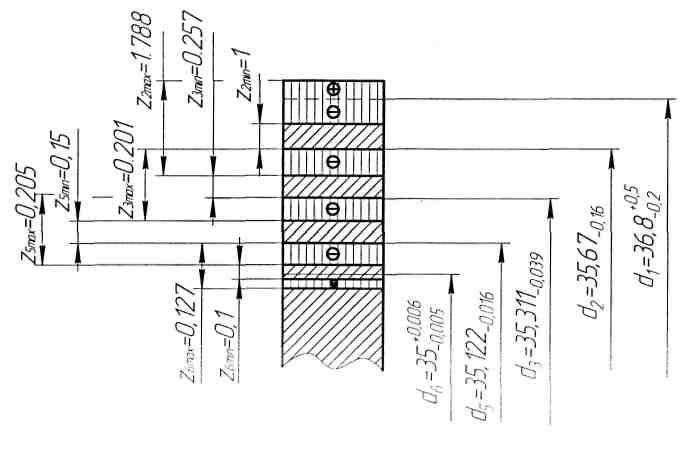
Рисунок
1.9 - Расчетная
схема (метод
Балакшина)
1.4.4.2 Определение
припусков
табличным
методом и расчет
операционных
технологических
размеров для
поверхности
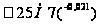 мм
(внутренняя
цилиндрическая
поверхность).
Подготовить таблицу для исходных данных и расчетных значений припусков
Назначение припусков [4]:
Сверление……………………………….2Zmin = 20 мм
Растачивание получистовое……………2Zmin =1 мм
Шлифование черновое………………….2Zmin =0,4 мм
Шлифование чистовое………………….2Zmin =0,08 мм
Расчет максимальных значений размеров по переходам выполняется по
формулам:
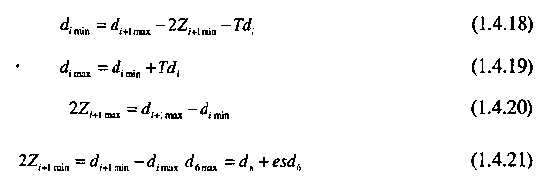
Расчет минимальных значений размеров по переходам, мм
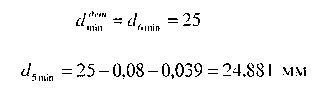
Таблица 1.10
Маршрут обработки
для наружной
поверхности
 (табличный
метод расчета
припусков)
|
Наименовани технологич. перехода |
Расчетный размер |
Доп. Td, мм |
Значение размеров | Значение припусков | Технологический размер, мм |
||||
|
2zmin мм |
d, мм |
dmax мм |
dmin мм |
2zmax мм |
2zmin мм |
||||
| 1 | Сверление | 20 | 23,459 | 160 | 23,619 | 23,459 | 23,61 | 20 |
|
| 2 |
Растачивание получистовое |
0,8 | 24,419 | 62 | 24,481 | 24,419 | 1,031 | 0,8 |
|
| 3 | ТО | - | - | - | - | - | - | - | - |
| 4 | Шлифование черновое | 0,4 | 24,881 | 39 | 24,92 | 24,881 | 0,501 | 0,4 |
|
| 5 | Шлифование чистовое | 0,08 | 25 | 21 | 25,021 | 25 | 0,14 | 0,08 |
|


1.4.4.3 Расчет
припусков
табличным
методом и определение
операционных
технологических
размеров методом
Кована для
поверхности
мм (внутренняя
цилиндрическая
поверхность)
Назначение припусков [4]:
Растачивание черновое 2zmin=2 мм
Растачивание получистовое 2zmin=1 мм
Шлифование черновое 2zmin=0,4 мм
Шлифование чистовое 2zmin=0,08 мм
Расчет минимальных значений размеров по переходам, начиная с последнего.
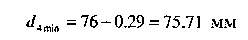
Расчет максимальных значений размеров по переходам
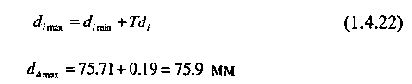
В табл. 1.11 представлен маршрут обработки поверхности.
Проверочный расчет:
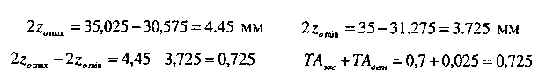
 Таблица
1.11 Маршрут обработки
для наружной
поверхности
(аналитический
метод расчета
припусков)
|
Наименовани технологич. перехода |
Расчетный размер |
Доп. Td, мм |
Значение размеров | Значение припусков | Технологический размер, мм |
||||
|
2zmin мм |
d, мм |
dmax мм |
dmin мм |
2zmax мм |
2zmin мм |
||||
| 1 | Заготовительная | - | 30,575 | 700 | 31,275 | 30,575 | - | - |
|
| 2 |
Растачивание получистовое |
2 | 33,275 | 160 | 33,435 | 33,275 | 2,86 | 2 |
|
| 3 |
Растачивание получистовое |
1 | 34,435 | 62 | 34,497 | 34,435 | 1,22 | 1 |
|
| 4 | ТО | - | - | - | - | - | - | - | - |
| 5 | Шлифование черновое | 0,4 | 34,895 | 25 | 34,92 | 34,895 | 0,485 | 0,4 |
|
| 6 | Шлифование чистовое | 0,08 | 35 | 25 | 35,025 | 35 | 0,13 | 0,08 |
|




1.4.4.4 Расчет припусков длиннового размера 10 мм методом размерных цепей
Предварительно необходимо составить маршрутную схему и примерный маршрут обработки.
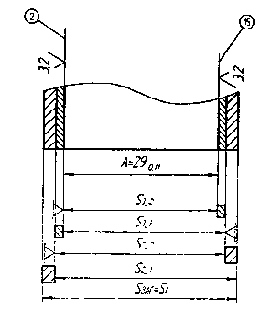
Рисунок 1.6 Маршрут обработки поверхности
Технологические размеры определяются методом размерной цепи, мм
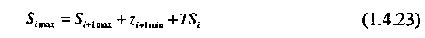
При выполнении технологических расчетов значения припусков нахожу табличным методом, используя источник [4]:
а)токарная черновая обработка zmin=1,2 мм на сторону
б)токарная получистовая обработка zmin=0,25 мм на сторону
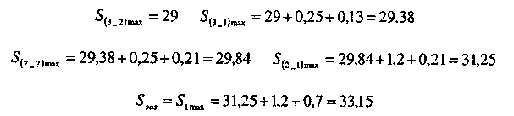
Расчетные значения Simax необходимо округлить с точностью до количества знаков после запятой в допуске - в большую сторону для валов.
Расчет минимальных технологических размеров и припусков по переходам, мм
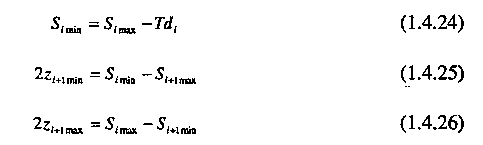
Номинальный размер, мм:

Таблица 1.12 - Маршрут обработки длинновой поверхности 29 мм
|
I |
Наименовани технологич. перехода |
Расчетный размер |
Доп.Td, мм |
Значение размеров | Значение припусков | Технологический размер, мм |
||||
|
zmin мкм |
S, мм |
Smax мм |
Smin мм |
zmax мм |
zmin мм |
|||||
| 1 | Заготовительная |
- |
33,2 | 0,7 | 33,15 | 32,45 | - | - |
|
|
| 2 |
Точение получистовое поверхности |
2 | 1,2 | 31,25 | 0,21 | 31,25 | 31,04 | 2,11 | 1,2 |
|
| 15 | 1,2 | 29,84 | 0,21 | 29,84 | 29,63 | 1,62 | 1,2 |
|
||
| 3 |
Точение чистовое поверхности |
2 | 0,25 | 29,38 | 0,13 | 29,38 | 29,25 | 0,59 | 0,25 |
|
| 15 | 0,25 | 29 | 0,13 | 29 | 28,87 | 0,51 | 0,25 |
|
||


1.5 Проектирование операционной технологии
1.5.1 Расчет режимов резания на шлифовальную операцию (030)
Исходные данные:
деталь - Шестерня привода;
обрабатываемый материал - Сталь 14ХГСН2МА-Ш, σВ=1000 МПа;
заготовка - штамповка;
оборудование - круглошлифовальный станок мод. 3У151;
инструмент - круг шлифовальный 1 200x32x76 24А 40 С1 К5 35м/с 1кл ГОСТ 2424-88
Процесс обработки:
Установить и закрепить деталь
Шлифовать поверхность 9.
Снять деталь
Характеристика станка (3М151)
Наибольшие размеры устанавливаемой заготовки:
диаметр, мм 270
длина, мм 700
Рекомендуемый диаметр (наибольший) шлифования, мм:
Наружного 60
Внутреннего -
Наибольшая длина шлифования, мм:
Наружного 700
Внутреннего -
Высота центров над столом, мм 125
Наибольшее продольное перемещение стола, мм 705
Частота вращения шпинделя, об/мин, шпинделя заготовки с бесступенчатым регулированием 50-500
Наибольшие размеры шлифовального круга, мм:
 наружный
диаметр 600
высота 100
Частота вращения шпинделя шлифовального круга, об/мин:
наружное шлифование 1590
внутреннее шлифование -
Скорость врезной подачи шлифовальной головки, мм/мин 0,1-4
Мощность электродвигателя, кВт 12
Габариты, мм
Длина 4605
Ширина 2450
Определение режимов резания
Стойкость шлифовального круга Т=5 мин [8, стр.625, карта 4].
Глубина резания принимается равной припуску на обработку t=0,1 мм
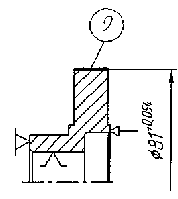
Рисунок 1.7 Операционный эскиз на операцию 030
Предварительно принимаю скорость вращения детали Vd=(18...35) м/с, принимаю Vd=30, используя источник [8, с 628, карта 6]. В связи с этим число оборотов детали, согласно формуле (1.5.1):
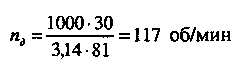
Для поверхности 9 ( D=81 мм)
По паспорту
станка принимаю
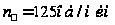 .
При данном
значении числа
оборотов детали
скорость ее
вращения согласно
формуле (1.5.2) составит:
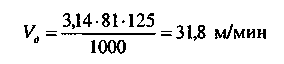
Выбор поперечной передачи производится согласно источника [8]

где
K1 - коэффициент,
зависящий от
припуска и
точности; K1=0,63
[8, стр.629, карта 6]
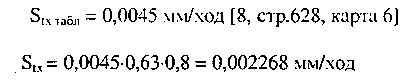
К2
- коэффициент,
зависящий от
обрабатываемого
материала и
диаметра обрабатываемою круга; К2=0,8 [8, стр.629, карта 6]
Расчет мощности резания, кВт:
где K1 - коэффициент, учитывающий твердость и ширину круга
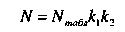
К2
- коэффициент,
учитывающий
диаметр шлифования
K1=l,04, K2=l,l, [8, стр.630, карта 7]
NТАБЛ=0,30 кВт [8, стр.631, карта 8]
N=0,3·1,04·1,1=0,34 кВт
Расчет основного времени, мин:
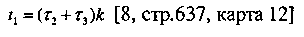
 [8, стр.636, карта
12] - табличное
время установившегося
процесса
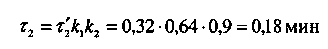
где K1 – коэффициент, учитывающий припуск и точность обработки
К2 - коэффициент, учитывающий материал и диаметр шлифовального круга.
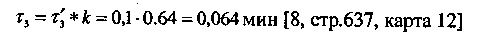
где К - коэффициент, зависящий от материала заготовки и припуска
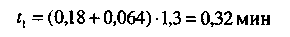
1.5.2 Расчет режимов резания на операцию № 035 зубофрезерная
Исходные данные:
Заготовка - штамповка ;
Прочность σ=1000 МПа;
Материал 14ХГСН2МА-Ш
Деталь - Шестерня привода; m=3; z=25; степень точности 6-В; HRC 30...42; угол наклона зубьев β=20
Инструмент - фреза червячная модульная цельная из быстрорежущей стали Р18, двухзаходная (К=2); Dф=70мм ГОСТ 9324-80
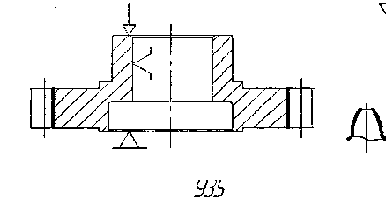
Рисунок 1.8 Эскиз операции зубонарезания
Характеристика зубофрезерного станка 5Е32
Наибольший размер обрабатываемой заготовки, мм
- диаметр 200
Набольшие размеры нарезаемых колес
- модуль 6
- длина зуба прямозубых колес 180
Частота вращения шпинделя, об/мин 75-500
Подача заготовки, мм/об
- вертикальная 0,45-120
- горизонтальная 0,1-1,6
Мощность электродвигателя, кВт 7,5
Габариты, мм
- длина 3150
- ширина 1815
Глубина резания
Поскольку после фрезерования предусматривается шлифование зубьев, то глубина резания будет равна полной высоте зуба 2,25-m за вычетом припуска под шлифование 2а. По таблице 3.11 стр. 59 [9] 2а=0,12 мм. Окончательно
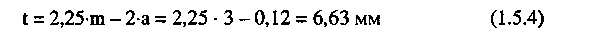
Подача

где S0T - подача по таблице 3.4 стр.56 [9]; для 2-хзаходной фрезы из быстрорежущей стали при числе зубьев детали z=25 SOT=3 мм/об
Ks1 - коэффициент, учитывающий твердость заготовки (табл 3.5 стр56 [9])
Ks2 - коэффициент, учитывающий угол наклона зубьев (табл 3.5 стр56 [9])
Кs3 - коэффициент, учитывающий количество заходов фрезы (табл 3.5 стр56 [9])
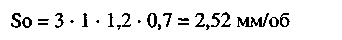
Округляем до ближайшего нормативного значения по таблице 3.7 стр 57 [9]
Принимаем So=2,3 мм/об
Стойкость фрезы
По таблице 3.8 [9] при m=3 Т=160 мин
Скорость резания

где VT - табличная скорость ([7] карта 3-2 стр 148); для 2-хзаходной фрезы из быстрорежущей стали при числе зубьев детали z=25
K1 - коэффициент, зависящий от обрабатываемого материала ([7],карта 3-2 стр149)
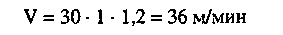
К2 - коэффициент, зависящий от стойкости инструмента ([7] карта 3-2 стр149)
nф=(1000
• V)/(π • Dф)=(1000
• З6)/(3,14 • 70)=163,8 об/мин
(1.5.7)
Уточняем по паспорту станка и принимаем nф=156 об/мин
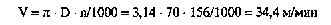 Пересчитываем
скорость резания


Мощность резания
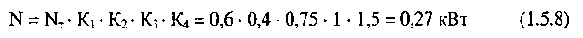
где K1 зависит от механических свойств материала
К2 - зависит от состава материала
Кз - зависит от стойкости фрезы
К4 - зависит от количества заходов фрезы
Табличное значение мощности и коэффициенты выбираем по таблицам 3.9,3.10 стр 57 [9]
Необходимая мощность электродвигателя
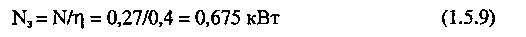
где η - КПД станка
У данного станка N=7,5 кВт, что обеспечивает значительный резерв мощности
Основное машинное время
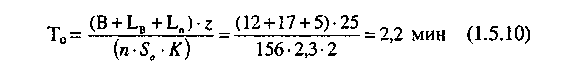
Где В – ширина нарезаемого венца
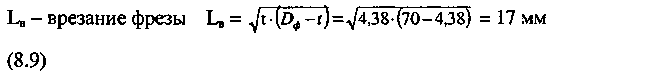
Lп –перебег 3…5 мм для косозубого колеса
1.5.3 К.р. №1 Расчет режимов резания на операцию №045 - токарная с ЧПУ
Исходные данные:
Заготовка - штамповка;
Прочность а=1000 МПа;
Материал 14ХГСН2МА-Ш;
Деталь - Шестерня привода;
Инструмент: Сверло центровочное комбинированное Ш5 Р6М5 ГОСТ 14952-75
Сверло спиральное 023,5 Р6М5 ГОСТ 2092-77
Резец проходной упорный с пластиной из твердого сплава
Т15К6 2101-0013 ГОСТ 18879-73; НхВ=25x16; φ=93°;
γ=0°; φ1=10°; г=1,5 мм.
Характеристика станка с ЧПУ АТПр 2М12С
Частота вращения шпинделя, об/мин 1-1780
Регулирование бесступенчатое
Мощность электродвигателя, кВт 7
Габариты, мм
Длина 4000
Ширина 1500
Применение автоматического оборудования способствует повышению эффективности машиностроительного производства. РТК (расчетно-технологическая карта) включает в себя числовую и геометрическую информацию, является документом для расчета управляющей программы и в общем виде содержит: операционный эскиз детали с изображением координатных осей и элементов приспособлений; графическое изображение траекторий движения инструментов; координаты исходной точки движения инструментов; информацию о номерах (кодах) инструментов или инструментальных блоков и др.
Исходными данными для разработки РТК и управляющей программы являются: операционный эскиз детали; материал; вид и размеры заготовки; объем партии деталей.
На операционном эскизе РТК выбирают начало системы отсчета и оси координат. Для станков токарной группы принята правая система координат "X - Z". Начало отсчета - точка пересечения осей координат. Ось Z - обычно ось вращения шпинделя, ось X чаще всего соединена с плоскостью планшайбы, патрона или с базовой поверхностью приспособления, входящего в комплект станка.
Система координат детали может изменяться и проходить через поверхности базирования детали на станке и через поверхности (отверстия), относительно которых заданы размеры.
Понятие "нулевая" точка суппорта - это в большинстве случаев положение суппорта, при котором происходит замена инструмента (смена инструментальных блоков, поворот резцедержателя или револьверной головки на другую позицию). Однако на практике производить отсчет перемещений от "нулевой" точки суппорта нерационально, поэтому обычно используют понятие "ноль" эталона, инструмента или резцедержателя. "Ноль" эталона - сечение точно обработанных взаимно перпендикулярных поверхностей призмы, установленной в блоке. "Ноль" инструмента – центр радиуса округления вершины резца; для сверл, зенкеров и разверток - это крайняя точка, лежащая на оси инструмента.

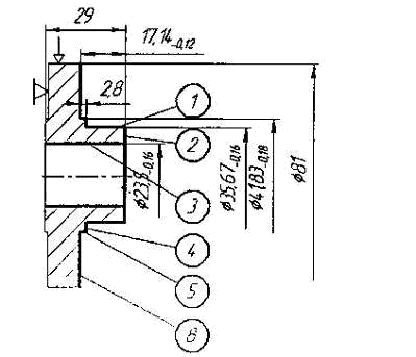
Рисунок 1.9 - Операционный эскиз на токарную операцию с ЧПУ
Переход 1 - Центрование отверстия 3
Глубина резания t=D/2=5/2=2,5 мм Подача
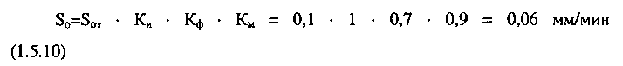
где S0T - табличная подача ([12] карта 27 стр. 270);
КИ - учитывает материал инструмента;
КФ - учитывает форму обрабатываемой поверхности;
КМ - учитывает материал детали.
Скорость резания
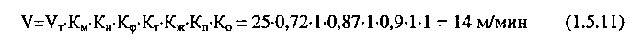
где VT - табличная величина скорости [12 карта 27 стр 270];
КМ - учитывает обрабатываемость материала;
КИ - учитывает свойства инструментального материала;
КФ - учитывает влияние главного угла в плане
КТ - учитывает вид обработки
КЖ - учитывает жесткость системы
КП - учитывает состояние обрабатываемой поверхности
КО - учитывает влияние СОЖ ([12] табл. 43 стр. 247)
Частота вращения шпинделя
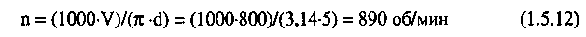
По станку назначаем п = 800 об/мин
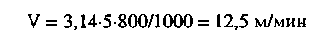
Мощность резания, кВт
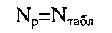
где NТАБЛ - табличное значение мощности резания [12 карта 42 стр. 286]
NР=0,l
Основное время, мин
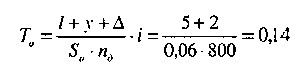
Переход 2 - Сверление отверстия 3
Подача
S0=S0T•КИ•КФ•КМ=0,4•1•0,7•0,9=0,25 мм/мин
Скорость резания
V=31•0,72•1•0,87•1•0,9•1•1=17 м/мин
Частота вращения шпинделя
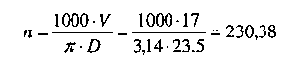
Принимаем частоту вращения по паспорту станка
n=225 об/мин
VД=3,14•23,5•225/1000=16,6 м/мин
Сила резания, Н
РХ=1130•1,63•1•1•0,9•0,87=1442
Основное машинное время
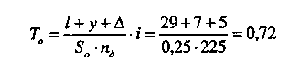
Переход 3 - Точение поверхностей 2, 4, 5, 8 по контуру
Глубина резания
t = 1 мм
Подача
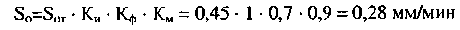
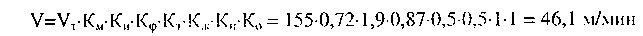
Скорость резания
Частота вращения шпинделя
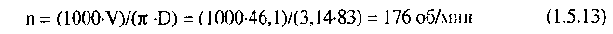
По станку назначаем n=175 об/мин
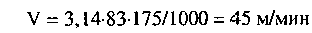
Сила резания
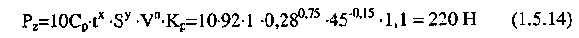
где СР - постоянный коэффициент
х=1, у=0,75, n=-0,15 - показатели степени
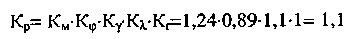
где КМ - учитывает обрабатываемый материал;
Кφ - учитывает влияние главного угла в плане;
Kγ - учитывает влияние переднего угла;
Кλ - учитывает влияние угла наклона режущей кромки;
Кr - учитывает радиус резца.
Основное машинное время
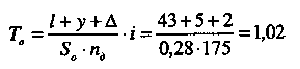
Суммарное время на операцию ТО=0,14+0,72+1,02=1,88 мин
В серийном производстве нормой времени на операцию является штучно-калькуляционное время.
1.5.4 Техническое нормирование операций.
К.р. №2 Расчет штучно-калькуляционного времени на операцию.
Штучно-калькуляционное время на операцию определяется по формуле, мин:
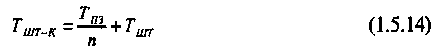
где Тшт - штучное время, мин
Тпз - подготовительно-заключительное время, мин
n - количество деталей в партии, n=100 шт.
Подготовительно-заключительное время в серийном производстве берется для партии запуска. Подготовительно-заключительное время включает в себя:
-время на перенастройку и переналадку оборудования для обработки партии деталей нового наименования
-время на наладку инструмента
-время на получение сменного задания
-время на получение инструментов, приспособлений
-время на установку приспособления, копира
-время на пробную обработку детали
-время на установку и перемотку перфоленты

где tо - суммарное время на операцию, мин;
tвсп - вспомогательное время, мин;
to6c -время на обслуживание рабочего места, мин
tвсп=tуст+tсн+tпереуст+tконтр+tсм_инст+tв_подв
где tуст - время на установку заготовки, мин;
tсн - время на снятие заготовки, мин;
tпереуст - время на переустановку детали или инструмента, мин;
tконтр - время на контрольные измерения, мин;
tсм_инст - время на смену инструмента, мин;
tв_подв - время на быстрые подводы инструмента в зону резания и быстрые отводы из этой зоны, мин.
Существует также понятие оперативное время. Оперативное время рассчитывается по