Изготовление детали и участка механосборочного цеха
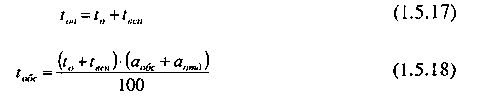
где аобс - процент от оперативного времени, затрачиваемый на организационное обслуживание рабочего места

аотд - процент от оперативного времени, затрачиваемый на отдых и естественные надобности

1.5.5 Операция зубофрезерная (035)
Основное суммарное время на операцию to = 2,2 мин Штучное время
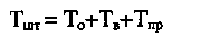
где То - основное время;
ТВ – вспомогательное;
 ТПР
– прибавочное.
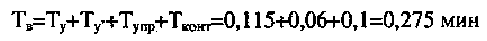
где ТУ - время на установку и закрепление детали ([2] табл. 5.5 стр. 199);
ТУ' - время на установку и закрепление следующей детали;
ТУПР - время на управление станком ([2] табл. 5.9 стр. 205);
ТКОНТР - время на контрольные измерения (ТКОНТР=0,05 мин; оно меньше То, значит его можно не учитывать)
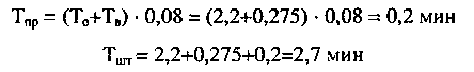
Подготовительно-заключительное время ТП-З включает [8, стр.422, карта 56]
- время на наладку станка 16 мин;
- время на установку фрезы 7 мин;
- время на получение инструмента и приспособления 10 мин.
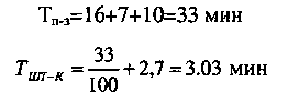
1.5.6 Техническое нормирование на круглошлифовальную операцию (030)
Основное суммарное время на операцию tО =0,32 мин
Подготовительно-заключительное время:
Получение исполнителем наряда, работы, инструмента, и приспособлений 7,0 мин
Время на крепление заготовки в центрах [8, стр.646, карта 20]
8,0 мин
Правка шлифовального круга - диаметр [8, стр.646, карта 20]
1,5 мин
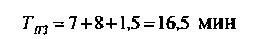
Вспомогательное время:
Время на установку, снятие детали [8, стр.639, карта 15] tУСТ=tCH=0,26 мин Поставить и снять хомутик [8, стр.639, карта 14] составляет 0,18 мин.
Время, связанное с переходом при шлифовании наружных цилиндрических поверхностей [8, стр.641, карта 17] - 0,24 мин
Время на измерения (шаблон) [8] - 1,1 мин
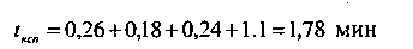
Время на обслуживание рабочего места, отдых и естественные
надобности
Пользуясь источником [8, стр.423, карта 57] время на обслуживание рабочего аобс=2% от оперативного времени.
Время на отдых и естественные надобности при выполнении работ с механической подачей составит аотд=4 % от оперативного времени. Тогда время на обслуживание рабочего места, отдых и естественные надобности будет равно согласно формуле (9.5)
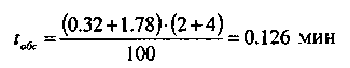
Штучное время на операцию, мин:
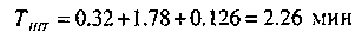
Штучно-калькуляционное время на операцию, мин:
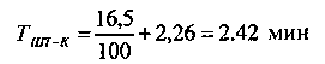
1.5.7 Техническое нормирование на операцию № 015
Основное время tО=1,88 мм
Подготовительно- заключительное время:

где Тп-з1 – затраты времени на:
- получение технологической документации 8 мин;
- инструктаж мастера 4 мин;
- установку рабочих органов станка 5 мин;
- установку перфоленты 3 мин;
Тогда Тп-з1=8+4+5+3=20 мин ([5] табл. 13 стр. 609)
Тп-з2 - затраты, учитывающие дополнительные работы 6 мин ([5] табл. 13 стр. 609)
Тп-з3=5 мин
Тп-з3=20+6+5=31 мин
Вспомогательное время:
Тв=Тву+Тмв мин (1.5.22)
Тву - время на установку и снятие заготовки
Тву=0,18·2=0,36 мин ([2] табл. 5.1 стр. 197)
Тмв - машинно-вспомогательное время
Тмв=Твкл+Тпов р г+Тподв/отв=0,01+2-0,04+6-0,025=0,24 мин (1.5.23)
Твкл - на включение станка;
Тпов р г - на поворот револьверной головки;
Тподв/отв - на быстрый подвод/отвод резца;
Тобс - время на обслуживание рабочего места;
Тп - время на личные потребности;
Тв=0,36+0,24=0,6 мин
Время на обслуживание рабочего места, отдых и естественные надобности
Пользуясь источником [8, стр.136, карта 49] время на обслуживание
рабочего места при работе фрезами из стали, для станка с высотой центров 150 мм аобс=4% от оперативного времени.
Время на отдых и естественные надобности при выполнении работ с механической подачей составит аотд=4 % от оперативного времени. Тогда время на обслуживание рабочего места, отдых и естественные надобности будет равно согласно формуле (9.5)
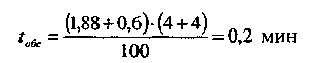
Штучное время на операцию, мин
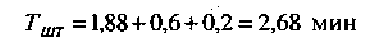
Штучно-калькуляционное время на операцию, мин
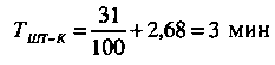
2. Конструкторская часть
2.1 Конструирование рабочего приспособления
Схема для расчета погрешности базирования и силы зажима в рабочем приспособлении представлена на рис.2.1
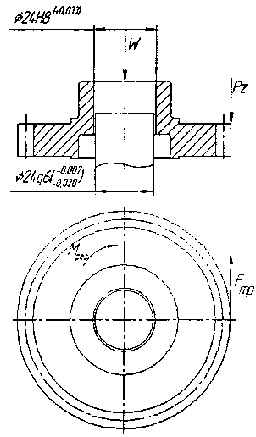
Рисунок 2.1- Схема для расчета погрешности базирования и силы зажима в рабочем приспособлении
При установке детали на жесткий цилиндрический палец и плоскость (как в данном случае) погрешность установки рассчитывается по формуле 2.1.1
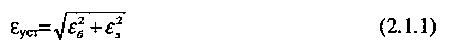
где εб - погрешность базирования
εз - погрешность закрепления; в данном случае εз=0


Тп -допуск на палец
То - допуск на базовое отверстие
Δ - величина радиального гарантированного зазора для свободной установки детали. Т. к. посадка на палец выполнена в системе отверстия, то величина 2Δ будет равна верхнему отклонению поля допуска на палец. Значит 2Δ=0,007 мм
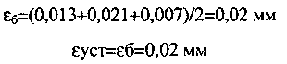
2.1.1 Расчет силы зажима в приспособлении
Данная схема установки не учитывает трение в точке приложения силы
зажима W. Исходная величина расчетов - суммарный момент резания (ΣМрез), действующий на заготовку в процессе обработки.
Условие статического равновесия

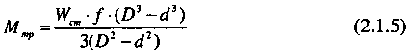
где
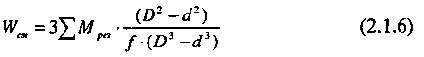
откуда
f- коэффициент трения покоя f=0,25 ([1] табл 4.18 стр 149)
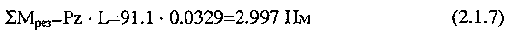
Pz- сила резания при зубофрезеровании
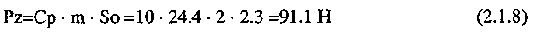
Ср - постоянный коэффициент; х,у -показатели степени ([1] табл 4.15 стр
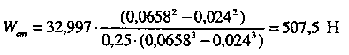
Действительная сила зажима
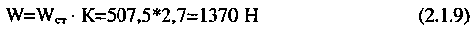
Где К - коэффициент запаса закрепления ([1] стр 139)
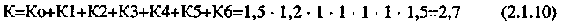
К0 - гарантированный коэффициент запаса закрепления
К1 - коэффициент, учитывающий наличие случайных неровностей на
поверхности детали
К2 - коэффициент, учитывающий увеличение сил резания из-за
прогрессивного износа инструмента
КЗ - характеризует зажимное приспособление с точки зрения постоянства
развивающих сил
К4 - учитывает механизацию зажимных приспособлений
К5 - характеризует удобство размещения рукоятки для ручных зажимов
Кб - характеризует постоянство положения заготовки.
2.1.2 Расчет приспособления на прочность
Целью данного расчета является определение слабого звена в рабочем приспособлении для фрезерования шпоночного паза и проверка принятого размера звена допустимо возможному размеру, предусматривающему благоприятное (безотказное) функционирование всего механизма в целом при усилиях, возникающих в процессе резания.
Проанализировав выбранный вариант исполнения рабочего приспособления, можно прийти к выводу, что слабым звеном в данной конструкции является элемент 1 (см. Рис. 2.2).
Слабое звено 1 работает на сжатие. Согласно выше проведенным расчетам, на него действует сила W=1370 H, создаваемая поршнем 2 гидроцилиндра 3 (см. рис. 2.2).
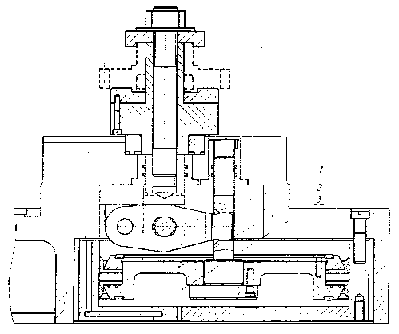
Рисунок 2.2 - Рабочее приспособление для зубофрезерования
Допустимый диаметр слабого звена d' определяется по следующей зависимости:
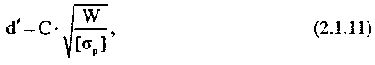
где С - коэффициент (для цилиндрических сопряжений С=1,4)
W - сила зажима (W=1370 H)
[σр] - допускаемое напряжение при сжатии (для стали 40Х при
пульсирующей нагрузке [σр]=100 МПа)
Допустимо возможный диаметр сечения слабого звена будет равен:
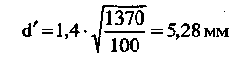
Выбранное значение диаметра слабого звена равняется d = 10 мм и, в свою очередь, отвечает требованиям, предъявляемым со стороны теории сопротивления материалов нагрузкам, возникающим при сжатии.
2.2 Контрольное приспособление
На листе 6 графического материала представлено приспособление для контроля биения профиля зубьев колеса (Шестерни привода) по делительному диаметру. К контрольному столу крепится оправка 9 с надетой на нее втулкой 4. На втулке 4 крепится контролируемая деталь по посадке с зазором для возможности свободного проворота. Базой в данном случае является посадочное отверстие детали. На столе также закрепляется стоика 12, по которой может перемещаться индикатородержатель 6 при ослаблении соответствующею винта. Таким образом ножка индикатора подводится к поверхности, которую необходимо проконтролировать, и выставляется на 0. Затем деталь проворачивается на 180° вручную; при этом ножка индикатора находится в постоянном соприкосновении с контролируемой поверхностью детали. Показания индикатора фиксируются через определенный интервал. Величиной биения будет разница между максимальным и минимальным показаниями индикатора.
3. Проектирование технологической линии обработки детали
Расчет количества технологического оборудования
Таблица 3.13 - Сводная таблица норм времени
| N опер. | Наименование операции | Модель станка |
t0,мин |
мин |
| 005 | Заготовительная (штамповка) | КГШП | - | - |
| 010 | ТО (нормализация) | Печь | - | - |
| 015 | Токарная с ЧПУ | АТПр2М12С | 1,88 | 3 |
| 020 | Токарная с ЧПУ | АТПр2М12С | 1,3 | 1,75 |
| 025 | Токарно-винторезная | 16К20 | 0,25 | 0,54 |
| 030 | Шлифовальная | ЗМ151 | 0,32 | 2,42 |
| 035 | Зубофрезерная | 5Е32 | 2,2 | 3,03 |
| 040 | Зубофрезерная | Р251 | 2,2 | 3,03 |
| 045 | Слесарная | Верстак слесарный | - | - |
| 050 | Моечная | Моечная машина | - | - |
| 055 | Горизонтально-фрезерная | 6Р83 | 0,4 | 0,73 |
| 060 | Моечная | Моечная машина | - | - |
| 065 | Контрольная | Стол контрольный | - | - |
| 070 | Меднение | Ванна | - | - |
| 075 | Нитроцементация | Печь | - | - |
| 080 | Токарная | АТПр2М12СН | 3,5 | 4,7 |
| 085 | Долбежная | 7Д430 | 2,3 | 3,97 |
| 090 | Круглошлифовальная | ЗМ151| | 0,29 | 0,61 |
| 095 | Внутришлифовальная | ЗК227А | 1,52 | 3,25 |
| 100 | Моечная | Моечная машина | - | - |
| 105 | Зубошлифовальная | 5851 | 4,25 | 8,5 |
| 110 | Моечная |
Моечная машина |
- | - |
| 115 | Контрольная | Стол контрольный | - | - |
| 120 | Стабилизирующий отпуск | Печь | - | - |
| 125 | Слесарная | Верстак слесарный | - | - |
| 130 | Магнитный контроль | УМДЭ-1000 | ||
| 135 | Контрольная | Стол контрольный | - | - |
Определение количества станков, шт.
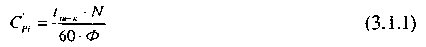
где N = 5000 шт. - годовая программа выпуска
Фэф - эффективный годовой фонд работы оборудования при 40-часовой
рабочей неделе Фэф=4015 часов (2 смены):
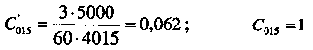
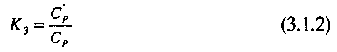
Коэффициент загрузки станков на участке:
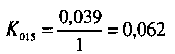
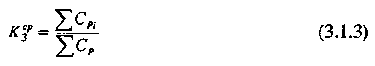
Средний коэффициент загрузки оборудования
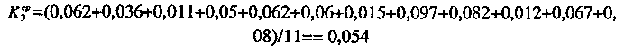
 В
табл. 3.14 представлены
результаты
расчетов количества
станков, коэффициенты
их загрузки,
а также расчеты
необходимой
численности
основных рабочих
мест.
| Годовая программа выпуска N = 5000 шт. | Номер операции | Модель станка |
turr-к |
С'р |
Ср |
К3 |
Р' |
Р |
| 015 | АТПр 2М12С | 3 | 0,062 | 1 | 0,062 | 0,11 | 1 | |
| 020 | АТПр 2М12С | 1,75 | 0,036 | 1 | 0,036 | 0,06 | 1 | |
| 025 | 16К20 | 0,54 | 0,011 | 1 | 0,011 | 0,02 | 1 | |
| 030 | 3М151 | 2,42 | 0,050 | 1 | 0,050 | 0,09 | 1 | |
| 035 | 5Е32 | 3,03 | 0,062 | 1 | 0,062 | 0,11 | 1 | |
| 040 | Р251 | 3,03 | 0,062 | 1 | 0,062 | 0,11 | 1 | |
| 055 | 6Р12 | 0,73 | 0,015 | 1 | 0,015 | 0,02 | 1 | |
| 080 |
АТПр 2М12СН |
4,7 | 0,097 | 1 | 0,097 | 0,17 | 1 | |
| 085 | 7Д430 | 3,97 | 0,082 | 1 | 0,082 | 0,14 | 1 | |
| 090 | 3М151 | 0,61 | 0,012 | 1 | 0,012 | 0,02 | 1 | |
| 095 | 3К227А | 3,25 | 0,067 | 1 | 0,067 | 0,12 | 1 | |
| 105 | 5851 | 4,25 | 0,088 | 1 | 0,088 | 0,15 | 1 |
Расчет необходимой численности основных рабочих мест
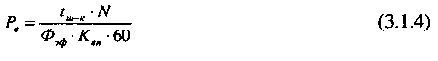
где N = 5000 шт. - годовая программа выпуска
Ф - эффективный годовой фонд рабочего Ф = 1860 часов
Квн - коэффициент выполнения нормы, Квн = 1,2
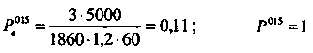
Рассчитываем размеры участка
Так как станки на участке среднего размера то расстояние между ними принимаем 900 мм. Количество станков 12, то длина участка может быть определена следующим образом:
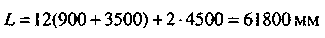
Так как длина участка не превышает 72000 мм, то станки располагаем в один ряд.
Сетку колонн на участке принимаю 12x24м
Заключение
В курсовом проекте разработан технологический процесс механической обработки детали "Шестерня привода" в условиях серийного производства при заданной программе выпуска N=5000 шт. При этом были произведены выбор заготовки и ее экономическое обоснование; разработан МОП для основных поверхностей детали; выбрано оборудование с учетом типа производства и размеров детали.
В курсовом проекте подробно разработаны четыре операции (назначены режимы резания, произведено нормирование). Спроектировано рабочее приспособление для сверления сквозных отверстий. В результате проектирования участка механической обработки определены:
- количество оборудования;
- численность рабочих;
- выполнена планировка и определены общие и удельные площади участка.
В соответствии с технологическим процессом заполнены карты заготовки; маршрутная и операционная карты (на 4 операции), карты эскизов и контрольная карта.
Перечень ссылок
Справочник технолога-машиностроителя. В 2-х т. Т1, Под ред. А.Г.Косиловой и Р.К.Мещерякова, 4-е изд., перер. и доп. - М.: Машиностроение, 1986. 656 с.
Справочник технолога-машиностроителя. В 2-х т. Т2, Под ред. А.Г.Косиловой и Р.К.Мещерякова, 4-е изд., перер. и доп. - М.: Машиностроение, 1985. 496 с.
Методичні вказівки до практичних занять з технології машинобудування (розділ - проектування технологічних npoцeciв) / Укл. В.Д. Хорошков, О.В. Алексеенко- Запоріжжя. ЗДТУ, 1999 р. -76 с.
Додатки з технології машинобудування / Укл. В.Д. Хорошков. Д.В.Павленко - Запоріжжя, ЗДТУ, 2000 р. -80 с.
Руденко П.О., Плескач В.М., Харламов Ю.О. Технологічні методи виробництва заготовок деталей машин: Підручник, за ред. Доц. В.М. Плескача.-Дніпропетровськ: Наука i Освіта, 1999.-254 с, iл. 128
Допуски и посадки. Справочник. В 2-ч. / В.Д. Мягков, М.А.Палей, А.Б. Романов / - Л.: Машиностроение, 1983. 4.1. - 543 с.
Допуски и посадки. Справочник. В 2-ч. / В.Д. Мягков, М.А.Палей, А.Б. Романов / - Л.: Машиностроение, 1983. 4.2. - 448 с.
Е.И. Стружестрах. Справочник нормировщика-машиностроителя. В 4-х томах. - М., Т.2. 1961. - 890 с.
Методичні вказівки до дипломного проектування з технології авіадвигунобудування і машинобудування для студентів спеціальностей "Технології машинобудування " та "Двигуни та енергетичні установки літальних апаратів" ycix форм навчання. /Склали: Яценко В.К., Ципак B.I. та інші - Запоріжжя, ЗДТУ, 2000. -245 с.
Режимы резания металлов. Справочник. Под ред. Ю.В. Барановского. М.: Машиностроение, 1972.
Горбацевич А.Ф., Ширц В.А. Курсовое проектирование по технологии машиностроения. М.: Высшая школа, 1983
Режимы резания металлов. Справочник. Под ред. Ю.В.Барановского. М.: Машиностроение, 197, Режимы резания металлов. Справочник. Под ред. Ю.В.Барановского. М.: Машиностроение, 1972
Методичні вказівки до практичних занять з дисципліни "Технологія машинобудування "(розділ - проектування зубообробних процесів) Укл. В.Д. Хорошков - Запоріжжя, ЗДТУ, 2003
Методичні вказівки до практичних занять з дисцрпліни "Технологія машинобудування" розділ - розрахунок режимів різання i нормування для операцій виконаних на верстатах- автоматах і напівавтоматах) / Укл. О.В. Алексеенко - Запоріжжя, ЗДТУ, 2003