Изготовление конического зубчатого колеса
 =
654 кг-с
m = 0.096 - коэффициент трения стали по стали;
Рq
=
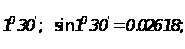
 -
отклонение
угла конуса
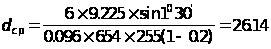 мм
По ГОСТ 25557-82 выбираем ближайший больший конус т.е. конус Морзе №3:
5.5 Определяем длину сверла по ГОСТу находим
L = 395 мм
l = 275 мм
5.6 Определяем геометрические и конструктивные параметры рабочей части сверла;
Форма заточки - ДП (двойная с подточкой перемычки),
Угол
наклона винтовой
канавки

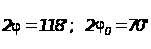 -
угол между
режущими кромками
 -
задний угол
 -
угол наклона
поперечной
кромки.
Шаг винтовой канавки
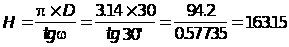 мм;
Толщина
 -
сердцевина
сверла выбирается
в зависимости
от диаметра
сверла;
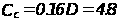 мм;
Утолщение сердцевины по направлению хвоставику 0.5 - 0.8 мм на 100 мм длины рабочей части:
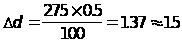 мм;
ширина
ленточки
(вспомогательная
задняя поверхность
лезвия
 ,
выбираем по
таблице в зависимости
от диаметра
сверла
 мм;
5.7 Предварительное
отклонения
размеров конуса
хвостовика
устанавливаем
по ГОСТ 2848-75. Радиальное
биение рабочей
части сверла
относительно
оси хвостовика
не должно превышать
0.15 мм; Углы
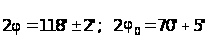 ;
Угол
наклона винтовой
канавки ;
Предельные
отклонения
размеров подточки
перемычки
режущей части
сверла + 0.5 мм;
Твёрдость
рабочей части
сверла
 ;
(Приложение) Операционная карта сверлильная, Маршрутная карта.
Выбор станочного приспособление для зубофрезерования.
Станочные приспособления - это положительные устройства к станкам, позволяющие достаточно точно устанавливать и закреплять заготовки деталей при их обработке .
При необходимости станочные приспособления обеспечивают направления режущего инструмента и периодический поворот заготовки в процессе обработки .
Станочные приспособления обеспечивают правильное взаимное расположение заготовки, стола и инструмента, расширяют технологические возможности станков. Они повышают точность обработки, производительность и экономическую эффективность, облегчают условия труда рабочих. По группам оснащаемых станков, приспособления подразделяются на токарные, фрезерные, сверлильные (кондукторы), шлифовальные и т.д..
По количеству устанавливаемых деталей: одноместные и многоместные.
По степени универсальности (специализации) приспособления подразделяются на:
- универсальные безналадочные (УБП) и универсально наладочные приспособления (УНП);
- специализированные безналадочные (СБН) и наладочные приспособления (СНП);
- специализированные приспособления: универсальные сборные (УСП); сборноразборные (СРП) и необратимые специальные (НСП).
Для установки и закрепления установок, обрабатываемых на зубофрезерных, зубодолбёжных, зубошевенговых и зубошлифовальных станках, применяются разнообразные оправки, обеспечивающие высокую степень базирования. Для точного центрирования применяют оправку с упругой оболочкой - с гидропластом, жесткие для посадки заготовок с небольшим зазором. Заготовку закрепляют ручным зажимом или используют приспособление с пневматическим, гидравлическим приводом.
На точность зубообработки непосредственно влияет точность центрований приспособлений, ось которых должны совпадать с осью вращения стола.
В качестве приспособления для зубофрезирования выбираем оправку зубчатую центровую по ГОСТ 18438-73; обозначение 7150-0421
Расчёт усиления зажима
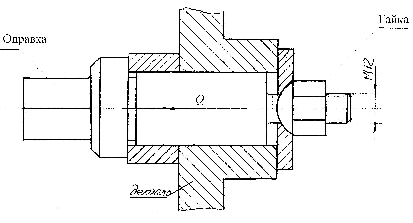
Для винтового зажима
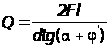 ;
где F = 200 Н на усилие на ключе;
l - длина плеча ключа; l = 150 мм;
 -
средний диаметр
резьбы;
=10.98
мм;
a
- угол подвига
резьбы;
 ;
 -
угол трения
резьбовой пары;
 ;
 -
половина угла
профиля резьбы
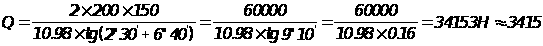 кг-с;
(Приложение) Чертёж оправка зубчатоя центровая.
Расчёт режима резания при сверлении
Деталь - заготовка конического зубчатого колеса. Материал - сталь 45: sв = 61 кг-с/мм2;
Станок вертикально сверлильный модели 2Н135; Сверло - спиральное из быстрорежущей стали Р18; Ж 30
Определяем глубину резания при сверлении:
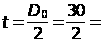 15 мм
Подача при сверлении : S = 0.02 ґ
 = 0.02 ґ 30 = 0.6 мм/об;
Корректируем подачу по паспорту станка 2Н135;
Sпас = 0.1 ё 1.6 мм/об; Z =9;
S = 0.6, т.е. 0.1 < S < 1.6
Выбираем подачу по ступеням:
Smax = jz-1 ґ Smin;
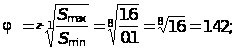
S2 = 0.1 ґ 1.42 = 0.142 мм/об
S3 = 0.142 ґ 1.42 = 0.202 мм/об
S4 = 0.202 ґ 1.42 = 0.286 мм/об
S5 = 0.286 ґ 1.42 = 0.406 мм/об
S6 = 0.406 ґ 1.42 = 0.577 мм/об
S7 = 0.577 ґ 1.42 = 0.820 мм/об
В качестве рассчётной принимаем ближайшую меньшую
Sp = S6 = 0.577 мм/об
3 . Определяем расчётную скорость резанья при сверлении
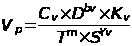 где

Кv = KLv ґ KMv ґ KHv - поправочный коэффициент.
KLv - коэффициент, учитывающий глубину отверстия в зависимости от диаметра сверла. По таблице 9 находим KLv = 1.0;
KMv - коэффициент учитывающий влияние материала.
Для
стали
 ;
где a = 0.9 (таб.
10)
sв
= 61;
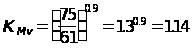 ;
KMv - коэффициент учитывающий материал сверла.
Для сверла из быстрорежущей стали KMv = 1.0;
то Кv = KLv ґ KMv ґ KMv = 1.0 ґ 1.14 ґ 1.0 = 1.14;
По табл. 11 находим для S > 0.2;
Cv = 9.8; bv = 0.4; Xv = 0; Yv = 0.7; m = 0.2;
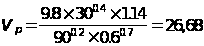 м/мин;
Определяем расчётную частоту вращения шпинделя
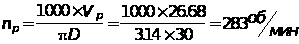
По паспорту станка
nmin = 31.5 об/мин;
nmax = 1400 об/мин;
Z = 12; число ступеней вращения
nmax = nmin ґ jz-1
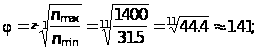
Частота вращения по ступеням:
n2 = n1 ґ j = 31.5 ґ 1.41 = 44.42 об/мин;
n3 = n2 ґ j = 44.4 ґ 1.41 = 62.62 об/мин;
n4 = n3 ґ j = 62.6 ґ 1.41 = 88.3 об/мин;
n5 = n4 ґ j = 88.3 ґ 1.41 = 124.5 об/мин;
n6 = n5 ґ j = 124.5 ґ 1.41 = 175.6 об/мин;
n7 = n6 ґ j = 175.6 ґ 1.41 = 247.5 об/мин;
n8 = n7 ґ j = 247.5 ґ 1.41 = 349.0 об/мин;
В качестве рассчётной принимаем ближайшую меньшую частоту вращения
np = n7 = 247.5 об/мин
Определяем фактическую скорость резания.
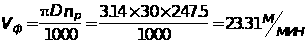
Основные режимы резанья при сверлении:
S = 0.6 мм/об;
V = 23.31 м/мин;
n = 247.5 об/мин;
Определяем осевую силу резания:
Р0 = Ср ґ DZp ґ Syp ґ KMp
по таблице 6 КMp = 0.89: по табл. 12 находим:
Ср = 51; Zp = 1.4; Yp = 0.8, то
Р0 = 51 ґ 301.4 ґ 0.60.8 ґ 0.89 = 51 ґ 116.9 ґ 0.665 ґ 0.89 = 352.8 кг-с;
Рдоп = 1500 кг-с; то
Р0 < Р0 доп;
Определяем крутящий момент
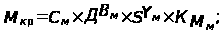
где
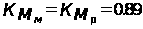 ;
то табл. 12 находим для стали СМ = 40; ВМ = 2.0; Yм = 0.8;
Мкр = 40 ґ 302.0 ґ 0.60.8 ґ 0.89 = 8.54 кг-с ґ м;
по паспорту станка Мкр п = 40 кг-с ґ м;
Определяем мощность на шпинделе станка.
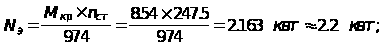
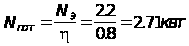
h = 0.8 (КПД станка по паспорту)
Коэффициент использования станка по мощности
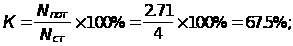
где - мощность главного
электродвигателя
станка по паспорту.
Определяем основное техническое время
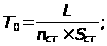
где L - расчётная длинна обрабатываемой поверхности.
 ;
l -действительная длина (чертёжный размер) l = 33 мм;
l1 - величина врезания;
l2 - выход инструмента;
l1 + l2 = 0.4 ґD = 0.4 ґ 30 = 12 мм
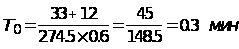
(Приложение) Операционаая карта механической обработки (сверлильная)
Расчёт режима резания при протягивании
По таблице 15 выбираем подачу на зуб
 ;
=
0.1 мм
Определяем расчётную скорость резания:
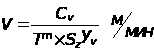 ;
где Т = стойкость протяжки; назначаем Т =300 мин,
по таблице 16 находим
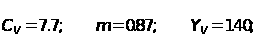
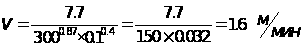 ;
По паспорту станка
1 <
 <
9, то расчёт верен.
Определяем силу резания :
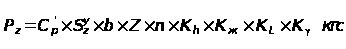
по таблице 17 находим
 =177;
 =
0.85;
 =
0.1 мм; b = 10; n = 1
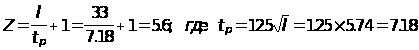
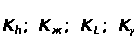 -
коэффициенты,
характеризующие
влияние соответственно
износа, смазочно
охлаждающей
жидкости заднего
и переднего
углов.
 =1.0;
 =1;
 =1.0
 =
1.13 (охлаждение
эмульсолам)
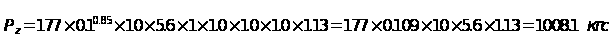 ;
По
паспорту станка
 =10000
кг-с, то расчёт
верен.
Определяем эффективную мощность.
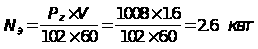 ;
Потребляемая мощность
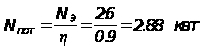 ;
где h = 0.9 - КПД станка по паспорту.
Коэффициент использования по мощности главного электродвигателя.
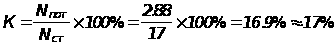
В связи с низким коэффициентом использования электродвигателя в качестве протяжного станка можно выбрать менее мощный, например 7Б505 с мощностью 7 квт.
Определяем основное технологическое время Т;
 ;
где
 =
l +
 -
длина рабочего
хода инструмента;
l - действительное определение (чертёжная) длина протягиваемой детали. l = 33;
 -
длина режущей
части протяжки
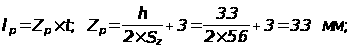
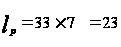 мм;
 -
длина калибрующей
части
 мм;
l = 10 мм - длина
перебегов
протяжки.
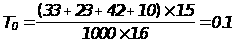 мин;
(Приложение) Операционная карта механической обработки при протягивании.
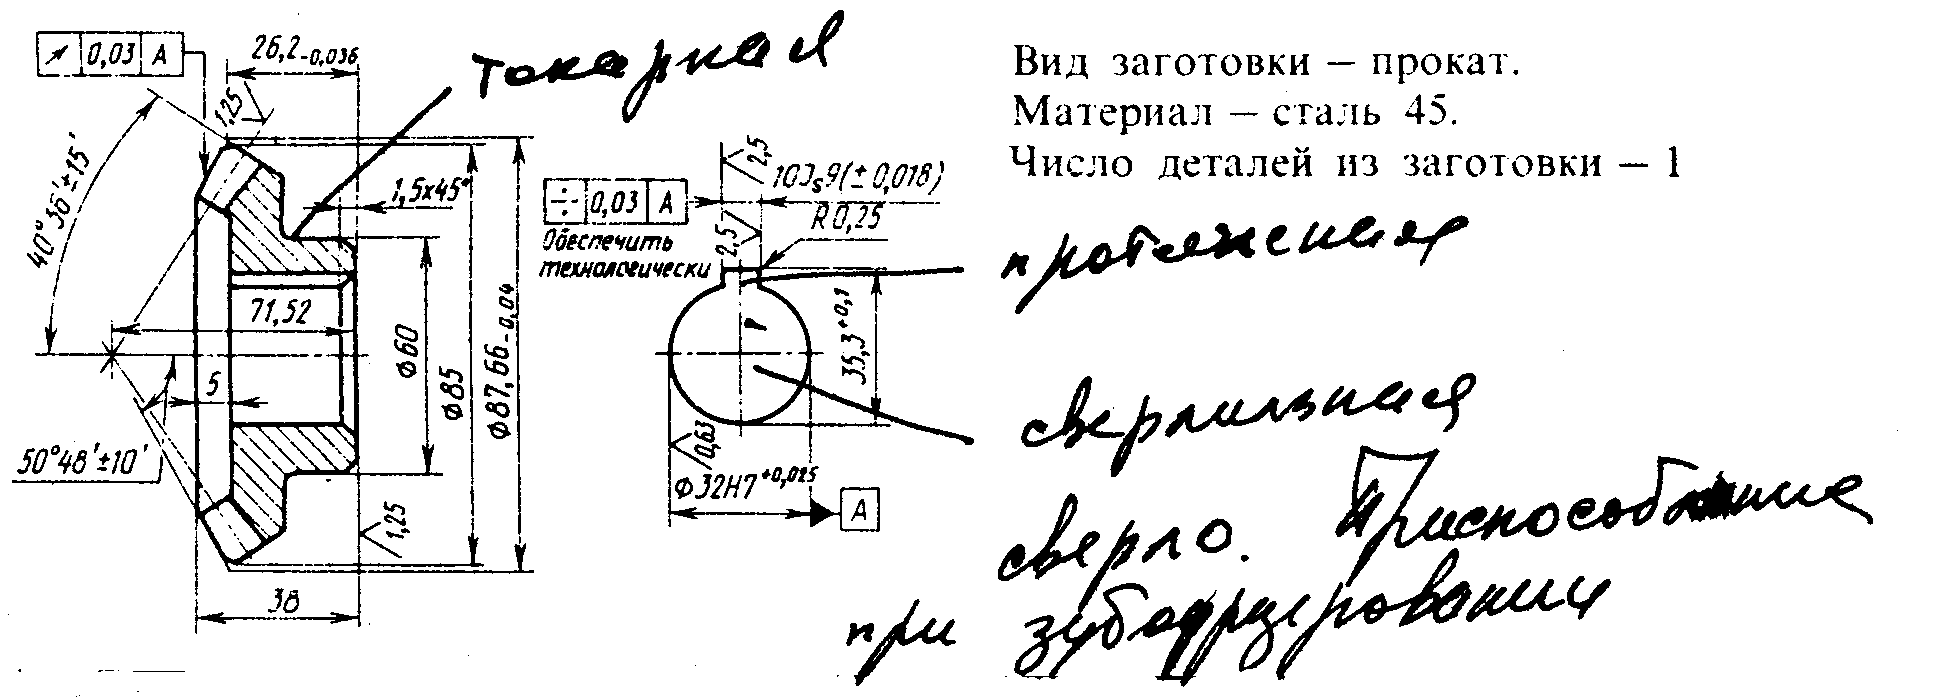
Маршрут обработки конического зубчатого колеса прямозубого
Размеры, мм
|
Опе-рация |
Содержание или наименование операции |
Станок, оборудование |
Оснастка |
|
005 |
Отрезать заготовку |
Абразивно-отрезной 8Б262 |
Тиски |
|
010 |
Кузнечная |
||
|
015 |
Термическая обработка |
||
|
020 |
Подрезать торцы Ж60Ж32Н7 и Ж87.66/Ж66 предварительно. Точить поверхность Ж60 предварительно. Сверлить, зенкеровать, развернуть отверстие Ж32Н7 предварительно. Расточить и точить фаски. |
Токарный полуавтомат с ЧПУ КТ141 |
Трех кулачковый патрон |
|
025 |
Подрезать торец Ж87,66/Ж32Н7. Точить поверхность Ж87,66 предварительно. |
Токарный полуавтомат с ЧПУ КТ141 |
Трех кулачковый патрон |
|
030 |
Протянуть шпоночный паз В=10js9 окончательно. |
Горизонтально-протяжной 7512 |
Жесткая опора |
|
035 |
Опилить заусенцы на шпоночном пазе |
Вибробункер |
|
|
040 |
Подрезать торец Ж 60/Ж32Н7 предварительно, торец Ж87,66/Ж60 и точить поверхность Ж60, Ж87,66 окончательно. |
Токарный полуавтомат с ЧПУ КТ141 |
Трёхкулачковый патрон |
|
045 |
Подрезать торец Ж87,66/Ж32Н7 предварительно |
Токарный с ПУ КТ141 |
Трёхкулачковый патрон. |
|
050 |
Контроль |
||
|
055 |
Строгать 35 зубьев (m=2,5) под шлифование |
Зубострогальный 5Т23В |
Оправка |
|
060 |
Зачистить заусеницы на зубьях |
Вибробункер |
|
|
065 |
Шлифовать торец Ж60/Ж32Н7 окончательно и отверстие Ж32Н7 окончательно |
Внутришлифовальный |
Трёхкулачковый патрон |
|
070 |
Шлифовать торец Ж87,66/Ж32Н7 окончательно |
Плоскошлифовальный 3Б740 |
Магнитный стол |
|
075 |
Шлифовать 35 зубьев (m=2,5) окончательно |
Зубошлифовальный 58П70В |
Оправка |
|
080 |
Промыть деталь |
Моечная машина |
|
|
085 |
Технический контроль |
||
|
090 |
Нанесение антикоррозионного покрытия |
Список исследуемой литературы.
Добрыднев И.С. курсовое проектирование по предмету “Технология машиностроения” М. Машиностроение 1985 г.
Ансеров М.А. “Приспособление для машинорежущих станков” М. “Машиностроение” 1975 г.
Моисеев В.В. “Методика расчётов режимов резания при механической обработке металлов” Ю-Сах. ЮСГПИ 1990 г.
Моисеев В.В. “Проектирования приспособлений для металлорежущих станков” Методическое пособие. Ю-Сах ЮСГПИ 1994 г.
Панова А.А. “Обработка деталей резанием” Справочник технолога. М. “Машиностроение” 1998 г.
Анурьев В.И. “Справочник конструктора - машиностроителя в 3-х томах”, М. “Машиностроение” 1980 г.
Красикова А.Г. “Справочник технолога машиностроителя” в 2-х томах М. “Машиностроение” 1986 г.