Обтачивание цилиндрического валика. Методы обработки изделий из стали
Контрольная работа №1
Задание 1
Обточить цилиндрический валик при заданных условиях. При этом необходимо:
выбрать модель станка, по паспорту определить все параметры расчета.
выбрать материал режущей части резца, обеспечивающей наибольшую производительность. Определить основные размеры резца и пластинки, форму передней грани, геометрические параметры режущей части, форму передней грани, геометрические параметры режущей части, критерии износа и период стойкости, оптимальные для заданных условий. Если целесообразно для заданных условий, следует применить СОЖ, соответственно выбрав ее.
произвести аналитический расчет наивыгоднейшего режима резания в потребной мощности при точении в заданных условиях с учетом наибольшего использования возможностей станка и режущих способностей резца при обеспечении заданной шероховатости обработанной поверхности.
произвести анализ полученного режима путем определения коэффициента использования станка по мощности и инструмента по скорости резания.
определить основное технологическое время, требуемое на операцию.
Исходные данные:
диаметр
заготовки:

диаметр
после обработки:

длина
обработки:

шероховатость
обработанной
поверхности:

материал валика: Сталь
марка: 18ХГТ
предел
прочности:
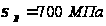
твердость:

способ крепления на станке: патрон
число
оборотов станка:

Для обтачивания цилиндрического валика выбираем токарный многошпиндельный горизонтальный прутковый автомат 1Б290-4К.
Станок 1Б290-4К предназначен для обработки деталей из прутка и штучных заготовок в условиях серийного и крупносерийного производства.
На станках могут выполняться такие виды обработки, как обтачивание, растачивание, протачивание канавок (внешних и внутренних), сверление, зенкерование, нарезание резьб плашками, метчиками, самораскрывающимися резьбонарезными головками и устройствами.
У станка 1Е165револьверная головка с вертикальной осью вращения с шестью гнездами, в которых устанавливаются стойки и втулки для крепления вспомогательных и режущих инструментов. Этот станок снабжен поперечным суппортом, что расширяет его технологические возможности.
Передний держатель станка – четырехпозиционный.
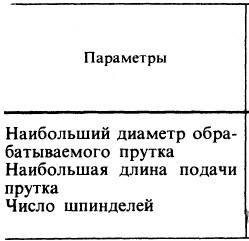
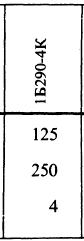
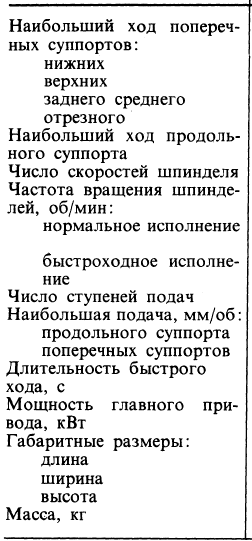
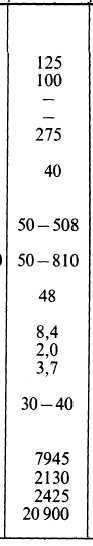
Рис. 1 - Параметры токарного многошпиндельного горизонтального пруткового автомата 1Б290-4К
При точении поверхности валика используем резец по ГОСТ 18868-73, при этом пластинки необходимо выполнить из твердосплавного материала ВК8.
Ширина державки:

Высота державки:

Длина резца:


Ширина режущей
кромки:


Стойкость
резца

Диаметр
обрабатываемой
детали:

Число оборотов
станка:
Подача резца:

Глубина
резания:

Скорость резания:
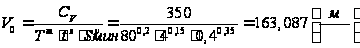
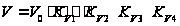
где

 ,
т.к. стойкость
резца

 ,
т.к. вылет резца
равен

 ,
т.к. главный
угол в плане

Тогда скорость резания будет равен:
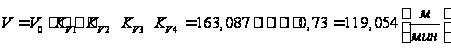
Округляем до ближайшего минимального значения скорости для выбранного станка:

Сила резания:
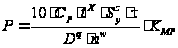
где
 – коэффициент
на обрабатываемый
материал;
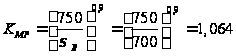
Сила резания:
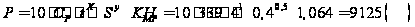
Эффективная мощность резания:
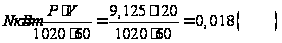
Мощность станка на приводе:
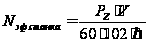
где
 – КПД станка.
Тогда получим:
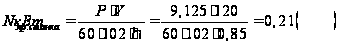
Коэффициент использования станка по мощности:
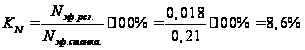
Коэффициент использования инструмента по скорости резания:
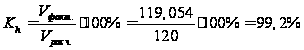
Общая длина хода резца:
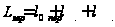
где
 – величина
врезания резца;
 – величина
перебега резца.
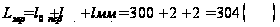
Расчет времени:
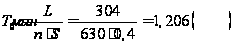
Задание 2
Обработать
отверстие
диаметром
 ,
полученным
после штамповки,
до диаметра
 на длину
 .
Сопоставить
эффективность
обработки при
различных
процессах
резания: рассверливание,
зенкерование.
При решении задачи следует проанализировать предложенные для заданных условий методы обработки и сопоставить эффективность их применения. Для этого необходимо:
выбрать материал режущей части инструмента, обеспечивающий наибольшую производительность, геометрические параметры режущей части, критерии износа, оптимальный период стойкости для заданных условий; дать эскизы режущей части инструмента со всеми размерами геометрических параметров;
показать схемы резания предложенных методов обработки с назначением элементов срезаемого слоя;
назначить оптимальный режим резания с помощь нормативных таблиц;
определить основное технологическое время.
сопоставить эффективность применения указанных размеров.
Исходные данные:
диаметр отверстия до обработки: d1=14мм
диаметр отверстия после обработки: d2=14,8мм
длина отверстия: l=30мм
шероховатость поверхности после обработки: Rz=28
материал: Сталь
марка: 35
предел прочности:
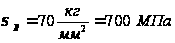
твердость:

Модель станка – вертикально-сверлильный 2Н125А.
Для рассверливания выбираем сверло спиральное с коническим хвостовиком 035-2301-1029 (по ОСТ 2И20-2-80).
Материал режущей части сверла при обработке данного материала должен быть Т15К6.
Диаметр
режущей части:

Общая длина:

Длина режущей
части:

Угол наклона
режущей кромки:

Стойкость
сверла:
При рассверливании:
глубина
резания:

Подача
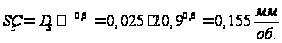
Скорость сверления

где
 – стойкость
режущего инструмента.
 – подача.
Тогда скорость сверления получится:
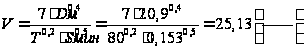
Тогда частота вращения шпинделя будет равна:
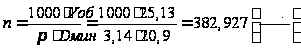
По паспорту
станка
 .
Тогда
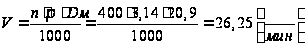
Крутящий момент можно вычислить по формуле:
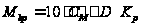
где
 – номинальный
диаметр отверстия,
 – коэффициент;

 – поправочный
коэффициент;

Тогда
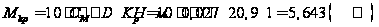
Эффективная мощность резания:
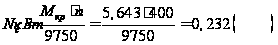
Расчетная длина пути сверла равна:

где
 – величина
врезания резца;
 – величина
перебега резца.
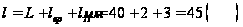
Тогда основное технологическое время будет равно:
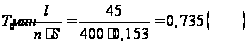
Для зенкерования выбираем зенкер цельный с коническим хвостовиком (ГОСТ 12509-75) (рис. 2).
Диаметр
режущей части:
Общая длина:

Длина режущей
части:

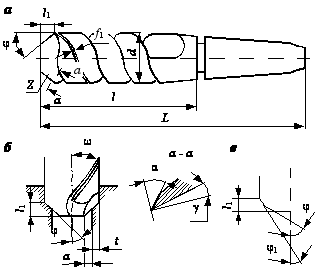
Рис. 2
Задний угол a на задней поверхности лезвия 10°, на калибрующей части 8°.
Передний угол g = 25°.
Угол наклона винтовой канавки w = 25°.
Главный угол в плане j = 60°.
Обратную конусность по длине рабочей части принимаем равной 0,04 мм.
Стойкость
зенкера:

При зенкеровании:
глубина
зенкерования:

Подача
Скорость зенкерования
где
– стойкость
режущего инструмента.
– подача.
Тогда скорость зенкерования получится:
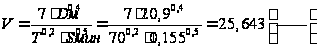
Тогда частота вращения шпинделя будет равна:
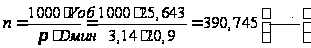
По паспорту
станка
 .
Тогда
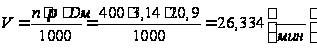
Крутящий момент можно вычислить по формуле:
где
– номинальный
диаметр отверстия,
– коэффициент;
– поправочный
коэффициент;
Тогда
Эффективная мощность резания:
Расчетная длина пути сверла равна:
где
– величина
врезания резца;
– величина
перебега резца.
Тогда основное технологическое время будет равно:
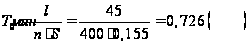
Вывод: таким образом данное отверстие выгоднее обрабатывать зенкерованием, т.к. при одинаковой необходимой мощности время обработки немного меньше.
Задание 3
Квалитет вала – h9
квалитет отверстия – H7
диаметр вала:

диаметр
отверстия:

длина валика:

материал: сталь 45
В качестве заготовки предлагается пруток, сортамент выбирается по каталогам из справочников. Исходя из габаритов детали и параметров поверхности – рассчитывают минимальный и максимальный припуск. По стандартной методике припуск разбивают на операционные припуски, строят соответствующую схему с указанием допусков и припусков, определяют геометрические параметры инструментов.
Заготовка из стали 45 ГОСТ 1050-88 получена штамповкой на молотах.
1. Рассчитываем массы детали и заготовки (ρ=7825 кг/м3) масса готовой детали: