Производство меди
Рассматриваемая поковка содержит:
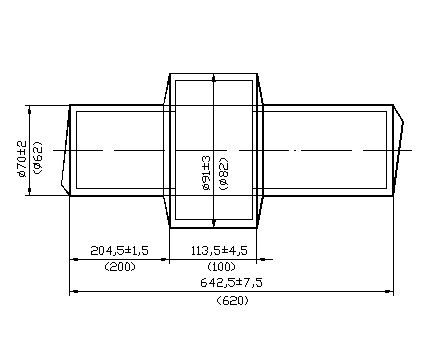
концевой уступ высотой 10,5 ( (91-70) /2) мм и длиной 204,5 мм;
концевой уступ высотой 10,5 ( (91-70) /2) мм и длиной 324,5 (642,5- (204,5+113,5) мм;
Таким образом, все части рассматриваемой поковки являются выполнимыми (значения высот концевых уступов не менее 4 мм). Что даёт нам право не назначать напуски.
Окончательные размеры поковки приведены на рисунке.
3.3 Определение массы, размеров и вида исходной заготовки
Массу исходной заготовки определяют как сумму масс поковки и технологических отходов (отходы на угар, отходы прибыльной и донной части при ковке заготовки из слитка, отходы на выдру при ковке пустотелых заготовок, концевые отходы).
Определяющими факторами при выборе вида исходной заготовки служат масса поковки и марка материала.
Если масса поковки не превышает 200 кг, то в качестве исходной заготовки применяют прокат.
При массе поковки
от 200 кг до 800 кг
возможно применение
проката и слитков.
При массе поковки
более 800 кг применяют
слитки. Для
подсчёта объёма
V ,
см
 ,
поковку разбивают
на элементарные
части и определяют
объём по формуле:
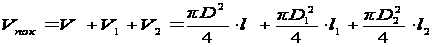 =
=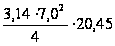 +
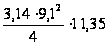 +

(64,25 - (20,45 + 11,35)) = 2772,6
где V, V ,
V
 - объёмы выступов
и выемки поковки,
см;
l, l,
l
- длины выступов
и выемки поковки,
см;
D, D,
D
- диаметры выступов
и выемки поковки,
см;
Массу
 ,
кг, поковки
подсчитывают
по формуле:
G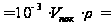 10
 ·
7.85 · 2772,6 = 21,8
где
 - плотность
материала,
равная для
стали 7,85 г/см.
Концевые отходы
при ковке назначаются
с целью удаления
дефектного
слоя на торцах
поковки и
формирования
окончательной
длины поковки
на заключительной
операции. Длина
левого концевого
отхода
 ,
см,
 0,35
· D + 1,5 = 0,35 · 7,0 + 1,5 = 3,95
где D - диаметр левого выступа поковки, см.
Длина правого
концевого
отхода

 ,
см,
 0,35
· D
+ 1,5 = 0,35 · 7,0 + 1,5 = 3,95
где D
- диаметр правого
выступа поковки,
см.
Масса концевых
отходов
 ,
кг,
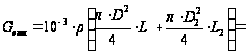 10
 7,85
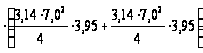 =
2,39
Определение
массы
 ,
кг, исходной
заготовки
производят
с учётом отходов
на угар из расчёта,
что потери
составляют
6,0% массы нагреваемого
металла:
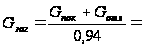
 = 25,7
Основной формообразующей операцией при получении поковок рассматриваемого класса является протяжка. Для расчёта размеров исходной заготовки под поковку, получаемую протяжкой, определяют максимальное поперечное сечение поковки
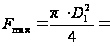
 = 65
где D
- диаметр поковки
на участке
максимального
поперечного
сечения, см.
Площадь поперечного
сечения
 ,
см
 ,
исходной заготовкой
определяют
по формуле:
= y ·
 =
1,3 · 65 = 84,5
где y - степень уковки (у = 1,3 - 1,5 при получении поковки из проката).
Для рассматриваемого
примера уточняют
значение площади
поперечного
сечения
 ,
в соответствии
с ГОСТом 380-88 "Сталь
горячекатаная
круглая", ближайшее
большее из
стандартных
значений площади
поперечного
сечения проката
=
103,87 см
при диаметре
115 мм.
Для расчёта
длины исходной
заготовки
определяют
объём
 ,
см,
исходной заготовки
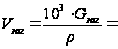
 = 3274
Длину исходной
заготовки
 ,
см, рассчитываем
по формуле:

 = 31,5
В результате
проведённого
расчёта в качестве
исходной заготовки
для поковки
вала выбран
прокат круглого
сечения из
стали 20 диаметром
115 мм, длиной 315
мм, площадью
поперечного
сечения 103,87 см.
3.4 Определение технико-экономических показателей разработанной поковки
Показателями
процесса ковки,
характеризующими
его эффективность,
являются коэффициент
использования
металла и коэффициент
весовой точности.
Для определения
этих показателей
рассчитывают
массу
 ,
кг, детали, применяя
подход, использовавшийся
при расчёте
массы поковки:
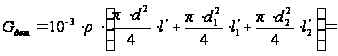
=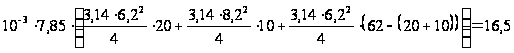
где
 диаметры
элементов
детали, см;
 длины
элементов
детали, см.
Коэффициент использования металла определяют как отношение массы детали к массе заготовки:


где К - коэффициент использования металла.
Коэффициент весовой точности определяют как отношение массы детали к массе поковки:


где
 коэффициент
весовой точности.
Коэффициенты использования металла и весовой точности могут быть использованы для сравнения эффективности альтернативных технологических процессов получения заготовки.
3.5 Определить температурный режим ковки и тип нагревательного устройства
Температурный режим ковки включает два основных показателя - интервал температур, в котором производят ковку, и длительность нагрева исходной заготовки.
Длительность нагрева Т, ч, ориентировочно определяет с помощью формулы Н.М. Доброхотова:
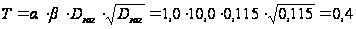
где
 коэффициент,
учитывающий
способ укладки
заготовок в
печи (при нагреве
одной заготовки
 = 1,0);
 - коэффициент,
учитывающий
химический
состав стали
(для низкоуглеродистых
и низколегированных
сталей
=10,0);
 -диаметр
исходной заготовки,
м.
Температурный интервал ковки - диапазон температур металла исходной заготовки, в пределах которого металл наиболее пластичен и обладает минимальным сопротивлением деформированию. Интервалы между максимальной и минимальной температурами для углеродистых сталей устанавливают по диаграмме состояния железо-углерод.
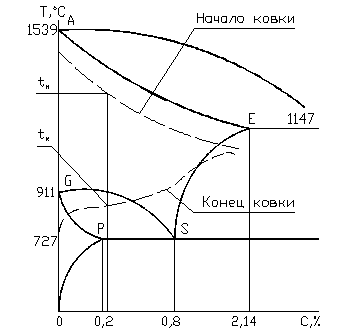
В соответствии
с приведенной
диаграммой
для рассматриваемого
примера определены
температура
начала ковки
 = 1330
 и температура
конца ковки
 = 750
по известному
содержанию
углерода в
стали.
В данном примере целесообразней использовать нагревательную камерную печь периодического действия.
3.6. Выбор оборудования для формообразования поковки
Машинную ковку производят на ковочных молотах и ковочных гидравлических прессах. В исходных данных разбираемого примера предусмотрено получение поковки методом ковки на молоте.
Молот - машина динамического ударного действия.
В данном примере вполне можно использовать пневматический молот, применяемый для ковки заготовок массой до 20 кг.
3.7. Разработка технологической схемы формообразования поковки
Пресс ковки состоит из чередования в определённой последовательности основных и вспомогательных операций. В качестве основной формообразующей операции в выполняемом задании используется протяжка. В качестве вспомогательной операции используют операцию разметки линейных размеров элементов, получаемых протяжкой.
Для определения длины под первоначальную протяжку концевого уступа используют принцип постоянства объёмов.
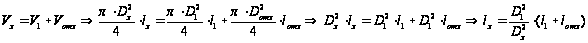
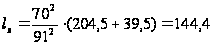
где
 длина
и диаметр получаемой
выемки, мм;
 -
длина и диаметр
отходов, мм
 длина
и диаметр участка,
размечаемого
под выемку, мм
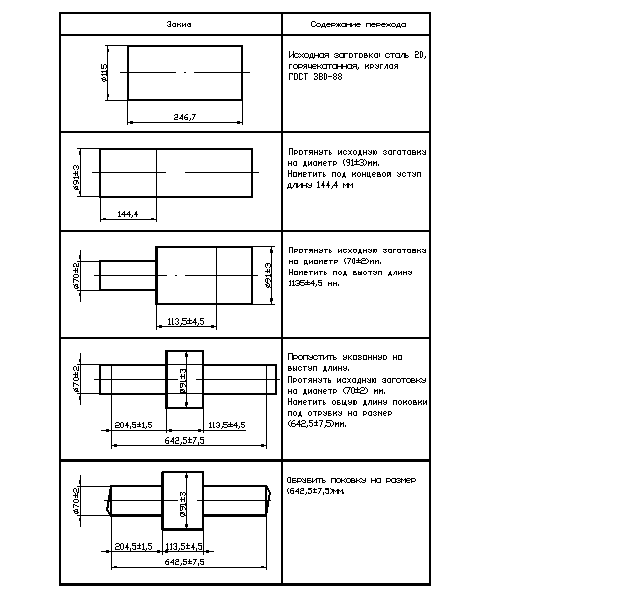
Схема формообразования поковки вала.
3.8. Устройство камерной печи
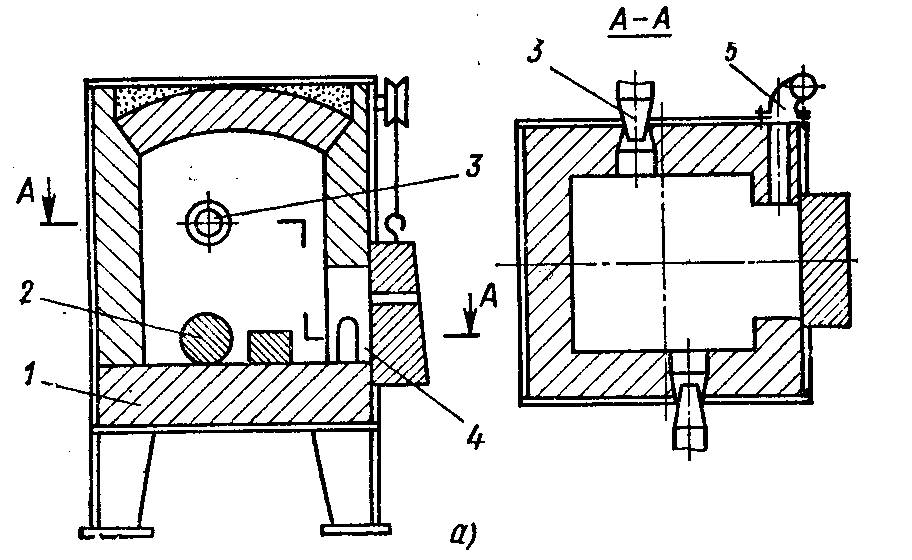
В печи заготовки 2 укладывают на поду 1 печи (причём способ укладки влияет на скорость нагрева) и их прогрева до заданной температуры извлекают, как правило, через окно 4, через которое их загружали в печь. Рабочее пространство печи нагревается за счёт сжигания топлива с помощью форсунок или горелок 3. Продукты сгорания отводятся через дымоход 5. При нагреве крупных заготовок из легированной или высоколегированной стали для уменьшения температурных напряжений температура печи при загрузке заготовок должна быть значительно ниже необходимой конечной температуры нагрева. Затем температуру постепенно повышают.д.ля облегчения загрузки и выгрузки крупных заготовок применяют различные загрузочные машины, а также печи с выдвижным подом.
Камерные печи широко распространены главным образом в мелкосерийном производстве ввиду наибольшей (по сравнению с другими нагревательными устройствами) универсальности и для нагрева очень крупных заготовок (например, слитков массой до300т).
3.9. Основные операции ковки и применяемые инструменты
Процесс ковки состоит из чередования в определённой последовательности основных и вспомогательных операций. К основным операциям ковки относятся: осадка, протяжка, прошивка, отрубка, гибка, скручивание.
Каждая основная кузнечная операция определяется характером деформирования и применяемым инструментом.
Осадка - операция уменьшения высоты заготовки при увеличении площади её поперечного сечения. Осадку применяют:
для получения поковок с большими поперечными размерами при относительно малой высоте (зубчатые колёса, диски и т.п.);
как предварительную операцию перед прошивкой при изготовлении пустотелых поковок (колец, барабанов);
как предварительную операцию для уничтожения литной дендритной структуры слитка и улучшения механических свойств изделия.
Протяжка - операция
удлинения
заготовки или
её части за
счёт уменьшения
площади поперечного
сечения. Протяжку
производят
последовательными
ударами или
нажатиями на
отдельные
участки заготовки
вдоль оси протяжки
и поворотами
её на 90 вокруг этой
оси. Протягивать
можно плоскими
и вырезными
бойками. При
протяжке на
плоских бойках
в центре изделия
могут возникнуть
значительные
растягивающие
напряжения,
которые приводят
к образованию
осевых трещин.
При протяжке
с круга на круг
в вырезных
бойках силы,
направленные
с четырёх сторон
к осевой линии
заготовки,
способствуют
более равномерному
течению металла
и устранению
возможности
образования
осевых трещин.
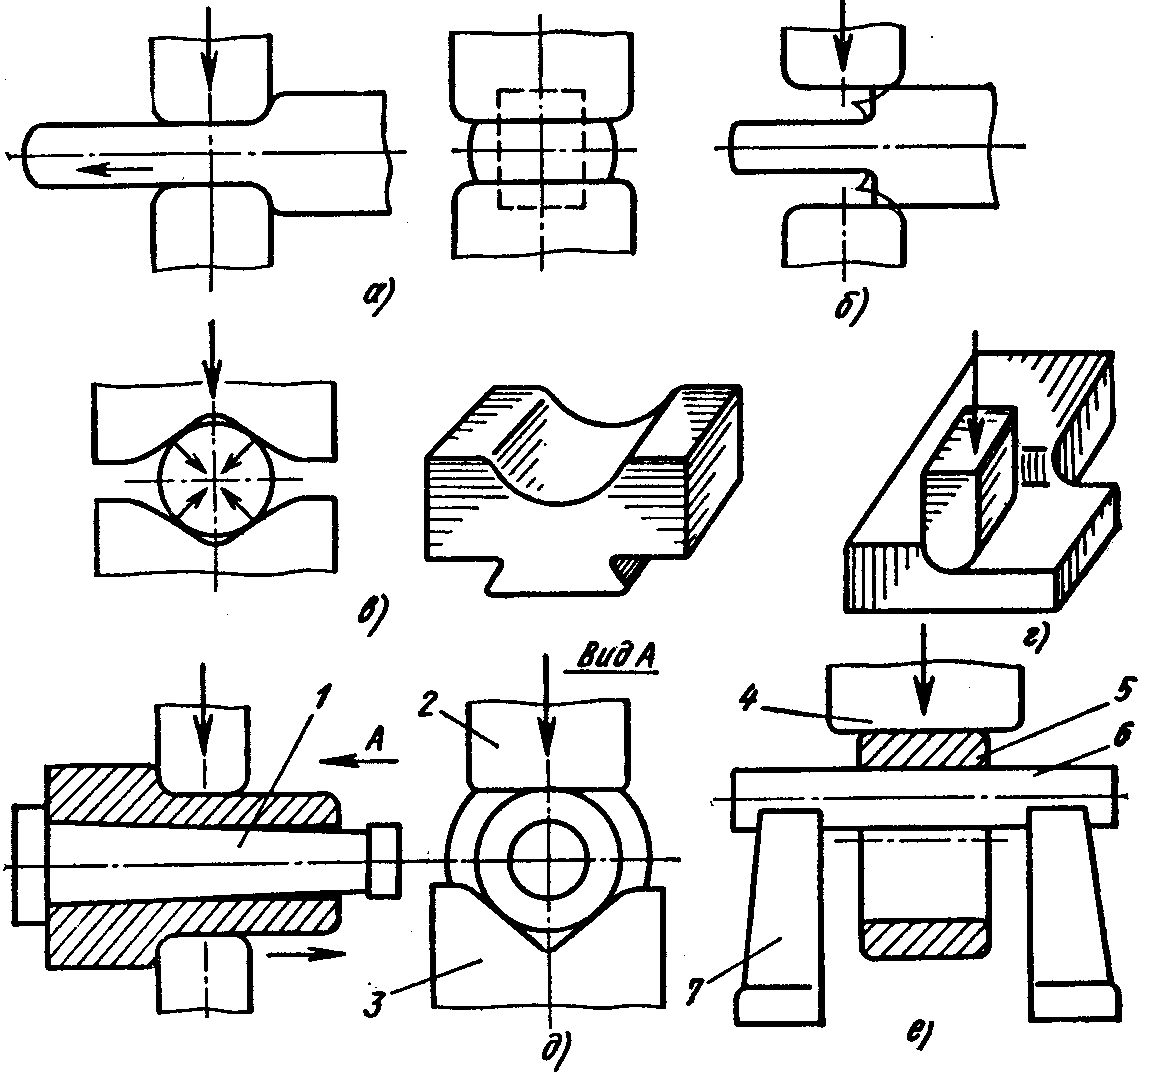
На рисунке
схема -- а, б, в).
Разгонка - операция увеличения ширины части заготовки за счёт уменьшения её толщины. На рисунке схема -- г).
Протяжка с оправкой - операция увеличения длины пустотелой заготовки за счёт уменьшения толщины её стенок. Протяжку выполняют в вырезных бойках (или нижнем вырезном 3 и верхнем плоском 2) на слегка конической оправе 1. Протягивают в одном направлении - к расширяющемуся концу оправки, что облегчает её удаление из поковки. На рисунке схема -- д).
Раскатка на оправке - операция одновременного увеличения наружного и внутреннего диаметров кольцевой заготовки за счёт уменьшения толщины её стенок. Заготовка 5 опирается внутренней поверхностью на цилиндрическую оправку 6, устанавливаемую концами на подставках 7, и деформируется между оправкой и узким длинным бойком 4. После каждого нажатия заготовку проворачивают относительно оправки. На рисунке схема -- е).
Прошивка - операция получения полостей в заготовке за счёт вытеснения металла. Прошивкой можно получить сквозное отверстие или углубление (глухая прошивка).
Отрубка - операция отделения части заготовки по незамкнутому контуру путём внедрения в заготовку деформирующего инструмента - топора. Отрубку применяют для получения из заготовок большой длины нескольких коротких, для удаления излишков металла на концах поковок, а также прибыльной и донной частей слитка и т.п.
Скручивание - операция, посредством которой часть заготовки поворачивается вокруг продольной оси. Скручивание можно применить при развороте колен коленчатых валов, при изготовления свёрл и т.п. При скручивании обычно одну част заготовки зажимают между бойками, другую разворачивают с помощью различных приспособлений - воротков, ключей, лебёдок.
3.10. борудование для ковки
Основными типами молотов для ковки являются приводные - пневматические и паровоздушные.
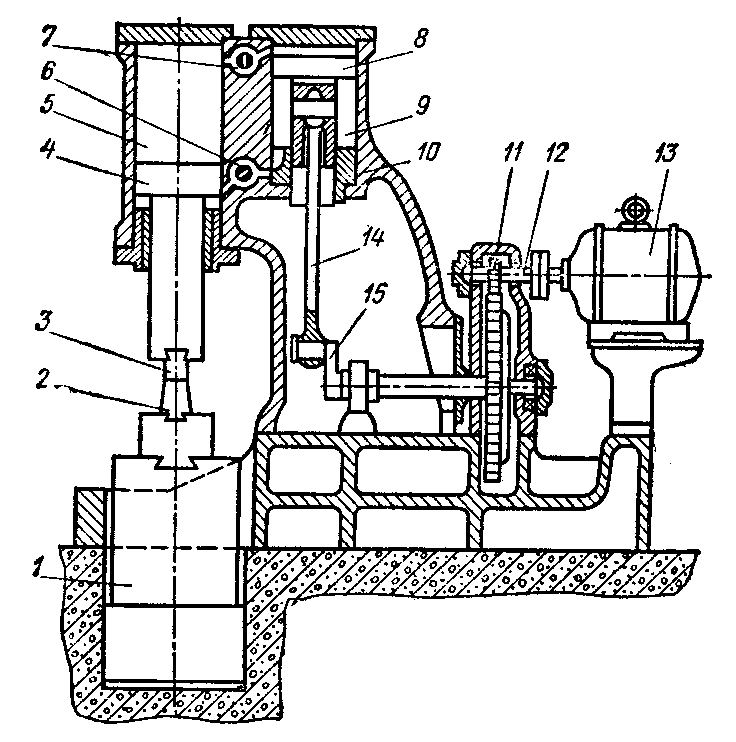
Пневматический
молот. Наиболее
распространённая
конструкция
такого молота
дана на следующей
схеме. В литной
станине 10 расположены
два цилиндра
- компрессорный
9 и рабочий 5,
полости которых
сообщаются
через золотники
7 и 6. Поршень 8
компрессорного
цилиндра перемещается
шатуном 14 от
кривошипа 15,
вращаемого
электродвигателем
13 через шестерни
11 и 12 (редуктор).
При перемещении
поршня в компрессорном
цилиндре воздух
поочерёдно
сжимается в
верхней и нижней
его полостях.
Воздух, сжатый
до 0,2 -0,3 МН/м,
при нажатии
на педаль или
рукоятку, открывающую
золотники 7 и
6, поступает
через них в
рабочий цилиндр
5. Здесь он воздействует
на поршень 4
рабочего цилиндра.
Поршень 4, выполненный
за одно целое
с массивным
штоком, является
одновременно
бабой молота,
к которой крепят
верхний боёк
3. В результате
падающие части
3 и 4 периодически
перемещаются
вниз - вверх и
наносят удары
по заготовке,
уложенной на
нижний боёк
2, который неподвижно
закреплён на
массивном
шаботе 1. В зависимости
от положения
органов управления
молот может
наносить единичные
и автоматические
удары регулируемой
энергии, работать
на холостом
ходу, осуществлять
силовой прижим
поковки к нижнему
бойку и держать
бабу на весу.
Пневматические
молоты применяют
для ковки мелких
поковок (примерно
до 20 кг) и изготовляют
с массой падающих
частей 50 -1000 кг.
Схема пневматического молота.
4. Исходные данные
В качестве исходных данных при выполнении задания используют рабочий чертёж детали с указанием заданных поверхностей, подлежащих обработки резанием, а также полученные в результате выполнения задания 2 размеры отливки. Технологические методы обработки поверхностей 1, 2, 3, применяемое оборудование, режущий инструмент и приспособления для закрепления заготовок. Выполнение раздела начинаем с выбора методов обработки, указанных в задании поверхностей 1, 2,3.
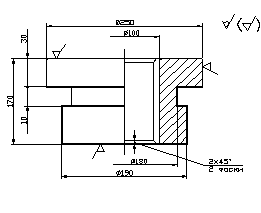
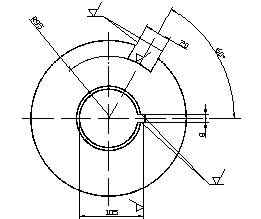
4.1 Технологические методы обработки поверхностей 1, 2, 3, применяемое оборудование, режущий инструмент и приспособления для закрепления заготовки
Технологические методы обработки, применяемые для обработки детали, определяются её конструктивными формами и размерами. Так, детали типа тел вращения обрабатывают на станках токарной группы, детали с плоскими поверхностями - на фрезерных и строгальных станках. Назначив метод обработки для каждой поверхности, выбираем металлорежущий станок, инструмент и приспособления для закрепления заготовки на станке.
Для обрабатываемых поверхностей рассматриваемого примера выбраны следующие методы обработки, станки, инструменты и приспособления:
поверхность 1 - протяжка, горизонтально-протяжный станок, плоская шпоночная протяжка, кронштейн станка;
поверхность 2 - точение, токарно-винторезный станок, резец проходной (прямой, правый), трёхкулачковый патрон;
поверхность 3 - токарная (фрезерование), горизонтально-фрезерный станок, дисковая фреза, делительная головка (позволяет зафиксировать заготовку под углом 60є).
4.2 Схема обработки поверхности 1
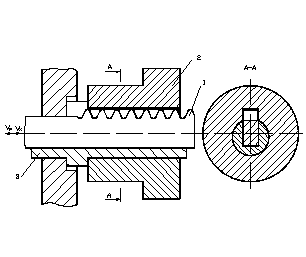
1 - заготовка; 2 - протяжка; 3 - направляющая втулка.
4.3 Расчёт режимов резания для обработки поверхности 2
Элементами процесса резания являются глубина резания t, подача s и скорость резания v. Совокупность этих величин называют режимом резания.
В данном разделе приводится расчёт режима резания для обработки поверхности 2. В качестве исходных данных рассматриваемого примера используются результаты выполненного задания 2 для случая вертикального расположения отливки в форме.
Элементы режима резания устанавливаем в следующем порядке:
1) Назначают глубину резания t. При черновом точении и отсутствии ограничений по мощности оборудования глубину резания принимают равной припуску на механическую обработку.
Схема обработки поверхности 2
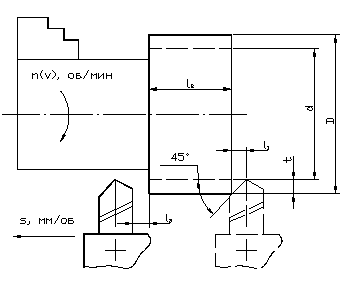
Глубина резания t, мм, определяют по формуле:
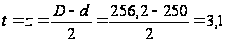
где z - припуск на механическую обработку, равный мм;
D - диаметр обрабатываемой поверхности, равный мм;
d - диаметр обрабатываемой поверхности, равный мм.
2) Назначаю подачу s. Величина подачи оказывает влияние на шероховатость обрабатываемой поверхности. С уменьшением величины подачи значение шероховатости обработанной поверхности уменьшается. Так как условием задания определена черновая обработка, то выбирают максимально допустимую величину подачи. Для рассматриваемого примера s = 1,3 мм/об.
3) Определяем скорость резания V. Скорость резания V, м/мин, рассчитываем по формуле:
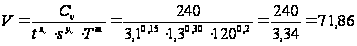
где
 - коэффициент,
учитывающий
физико-механические
свойства
обрабатываемого материала, равный для чугуна 240,0;
 - показатели
степеней, учитывающие
условия и равные
соответственно
0,15 и 0,30;
Т - стойкость режущего инструмента, равная для инструмента с пластиной из
твёрдого сплава 120 мин при ВхН=25х40;
m - показатель относительной стойкости, равный для инструмента с платиной из твёрдого сплава ВК 0,2.
Для изготовления режущего инструмента применяют различные инструментальные материалы: быстрорежущие стали, твёрдые сплавы и минералокерамику. Быстрорежущие стали используют при обработке сталей, чугунов и сплавов цветных металлов. Вольфраммолибденовые быстрорежущие стали (Р9М4, Р6М3) используют для инструментов, работающих в условиях черновой обработки. Твердые сплавы группы ВК используют для обработки чугунов и цветных металлов. Слав ВК6 используют для черновой обработки, а сплавы ВК2 и ВК3 - для чистовой обработки. Твёрдые сплавы группы ТК применяют преимущественно при обработке стальных заготовок (Т15К6).
4) Определяем частоту n, об/мин, вращения шпинделя, соответствующую полученной скорости резания:
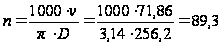
5) По известным величинам глубины резания, подачи и скорости резания определяют эффективную мощность резания и мощность электродвигателя станка.
Для этого
рассчитываем
тангенциальную
 и осевую
 составляющие
сил резания.
Значения
тангенциальной
составляющей
 определяют
по формуле:
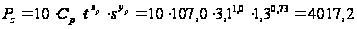
где
 - коэффициент,
учитывающий
свойства
обрабатываемого
материала и
равный для
чугуна 107,0;
 -
показатели
степеней, учитывающие
условия обработки
и равные соответственно
1,0 и 0,73;
Между тангенциальной
и осевой составляющими
 существует
примерно следующее
соотношение:
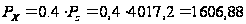
Эффективную
мощность
 кВт, затрачиваемую
на процесс
резания при
продольном
точении, определяют,
используя
формулу:
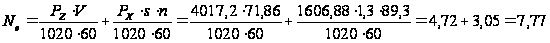
6) Определяем
мощность
электродвигателя
станка
