Проектирование токарного станка с числовым программным управлением повышенной точности
Введение
Важнейшим достижением научно-технического прогресса является комплексная автоматизация промышленного производства. В своей высшей форме – гибком автоматизированном производстве – автоматизация предполагает функционирование многочисленных взаимосвязанных технических средств на основе программного управления и групповой автоматизации производства. В связи с созданием и использованием гибких производственных комплексов механической обработки резанием особое значение приобретают станки с числовым программным управлением (ЧПУ).
В результате замены универсального неавтоматизированного оборудования станками с ЧПУ трудоемкость изготовления деталей оказалось возможным сократить в несколько раз (до 5 – в зависимости от вида обработки и конструктивных особенностей обрабатываемых заготовок).
В условиях мелкосерийного производства обычно применяются заготовки низкой точности, получаемые литьем в землю, свободной ковкой, из проката. Для эффективного использования станков с ЧПУ при получении деталей с высокими требованиями к их точности и шероховатости необходимо создавать станки высокой точности и шероховатости.
При проектировании станков с ЧПУ конструкторы решают задачи достижения максимальной производительности, высокой точности и надежности. Наибольшее влияние на особенности конструктивного исполнения станков оказывают те решения, которые направлены на повышение производительности за счет сокращения всех составляющих затрат рабочего времени: вспомогательного, основного, подготовительно-заключительного и времени обслуживания рабочего места.
Сокращение времени, которое затрачивается на установку, закрепление заготовки, снятие обработанной детали может быть достигнуто тремя способами:
использованием быстродействующей оснастки;
созданием удобных условий загрузки станка;
совмещением времени обработки со временем загрузки-разгрузки.
Сокращение времени холостых действий явилось следствием решения многих сложных конструктивных задач. В современных танках скорость перемещения рабочих органов доведена до 10–12 м/мин. Одновременно в приводах подач расширен диапазон регулирования, возросла способность работать с перегрузками, сокращено время разгона и торможения.
Основное (машинное) время может быть сокращено, если на станке выполняют резание высоким и оптимальным режимами (скоростью резания, глубиной, подачей).
Станок для реализации такого резания должен иметь высокие силовые и скоростные характеристики привода главного движения; высокие жесткость и виброустойчивость; способность изменять по программе в широких пределах, лучше всего бесступенчато, скорость шпинделя и подачу. Точность станков повышают в результате специальных конструктивных решений и более точного исполнения механической части станка. В наивысшей степени достижению точности способствует оснащение станков устройствами обратной связи.
Ряд характерных черт в конструкции станков с ЧПУ (повышенная жесткость, отсутствие зазоров в кинематических цепях, трогание рабочих узлов с места, равномерность медленных перемещений) достигается благодаря особому исполнению шпиндельных узлов, направляющих исполнительных устройств, приводов подач, соединительных муфт. Широко применяются такие механизмы как гидростатические узлы: гидростатические направляющие, гидростатические опоры шпинделя, гидростатические пары винт-гайка.
Применение данных узлов позволяет существенно повысить точность станка, его долговечность и надежность. Это происходит за счет того, что в гидростатических узлах практически отсутствует трение, а значит и износ. Плавность перемещения узлов существенно повышается за счет отсутствия в гидростатических узлах трения покоя. Гидростатические опоры шпинделя позволяют снизить отклонения поверхностей изготавливаемых деталей от круглости, прямолинейности, соосности и т.д.
Данный дипломный проект ставит своей целью проектирование токарного станка с ЧПУ повышенной точности с гидростатическими опорами шпинделя.
1. Технологическая часть
1.1 Характеристика заготовки
Рис. 5. Заготовка
Заготовкой для муфты является трубный прокат. Материал заготовки – Сталь 30ХГСА – легированная хромомартанцовистокремнивая. Ее характеристики:
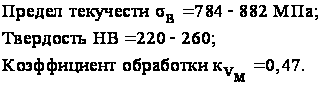
Обрабатываемая деталь относится к телам вращения. Поверхность резьбы должна быть гладкой без заусенцев, рванин и других дефектов, нарушающих непрерывность резьбы и прочность соединения.
Эти требования обеспечиваются применением качественного инструмента, оптимальных режимов обработки и охлаждающей жидкости, а так же качественной заготовкой.
1.2 Характеристика детали
Обрабатываемая на данном станке деталь достаточно технологична:
1. обеспечена возможность нормального входа и выхода режущего инструмента из зоны резания, что предохраняет инструмент от поломки и 2. повышает производительность;
3. возможность хорошего визуального контроля и технических измерений в процессе обработки;
4. резьба выполняется на внутренней поверхности;
5. все обрабатываемые поверхности находятся в легкодоступных местах.
Расчет режимов резания
При назначении элементов режимов резания учитывают характер обработки, тип и размеры инструмента, материал его режущей части, материал и состояние заготовки, тип и состояние оборудования.
Элементы режима резания обычно устанавливают в порядке, указанном ниже:
Глубина резания t: при черновой (предварительной) обработке назначают по возможности максимальную глубину, равную всему припуску на обработку или большей его части; при чистовой (окончательной) обработке – в зависимости от требований точности размеров и шероховатости обработанной поверхности;
Подача S: при черновой обработке выбирают максимально возможную подачу, исходя из жесткости системы СПИД, мощности привода станка, прочности твердосплавной пластинки и других ограничивающих факторов; при чистовой обработке – в зависимости от требуемой степени точности и шероховатости обработанной поверхности;
Скорость резания V рассчитывают по эмпирическим формулам, параметры которых устанавливаются в зависимости от конкретного вида обработки;
Под силой резания пронимают ее составляющие Pz, Px, Py.
Расчет
Расчет ведем по [20, стр246].
Определяем скорость резания
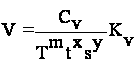 ,
[м/мин],
где
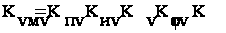 ,
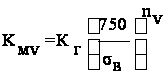 -
коэффициент
обрабатываемости
стали,
 МПа, nм,
Kпv
– коэффициент
учитывающий
влияние материала
заготовки; Kиv
– коэффициент
учитывающий
влияние материала
инструмента;
K
 v
– коэффициент
учитывающий
влияние углов
в плане; Krv
– коэффициент
учитывающий
влияние радиуса
при вершине;
Cv –
постоянная;
m; x; y
– показатели
степени.
Определяем силы резания
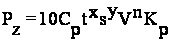 ,
[Н],
где
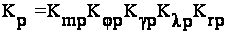 ,
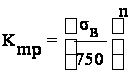 ,
 МПа, n – показатель
степени, Kмp;
Кр;
К
 р;
К
 р;
Кrp -
коэффициенты,
учитывающие
влияние геометрических
параметров
режущей части
инструмента
на составляющие
силы резания;
Cp –
постоянная;
x; y; n
– показатели
степени.
 ,
[Н],
 ,
[Н],
Определяем мощность резания
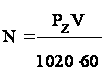 ,
[кВт].
Основное (технологическое) время обработки детали
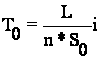 ;
где L= – расчетная
длина рабочего
хода инструмента,
мм; l – длина
обрабатываемой
поверхности,
мм;
 -
величина врезания
инструмента,
мм;
 – величина
перебега инструмента,
мм; n – частота
вращения шпинделя,
об/мин;
 – подача на
оборот шпинделя,
мм/об; I –
число проходов
инструмента.
Для расчета была написана программа в Microsoft Excel. Результаты сведены в таблицы.
2 переход: подрезка торца в размер 218 мм.
Исходные данные:
Обрабатываемый материал: Сталь 30ХГСА.
Вид обработки: подрезка торца.
Материал режущей части: Т15К6.
Стойкость инструмента: Т=90 мин.
Таблица 18. Режимы резания (2 переход)
|
|
840 | Мпа | Ср | 300 | L= | 31 | мм | ||||
| Сv | 476 | t | 1 | мм | I= | 2 | |||||
| T | 90 | мин | s | 0,6 | мм/об | To= | 0,33 | мин | |||
| t | 1 | мм | v | 216,1 | м/мин | ||||||
| S | 0,6 | мм/об | кp | 1,3 | |||||||
| m | 0,2 | x | 1 | ||||||||
| x | 0,15 | y | 0,75 | ||||||||
| y | 0,45 | n | -0,15 | ||||||||
| кmv | 0,71 | кmp | 1,09 | ||||||||
| кnv | 0,9 |
|
1,10 | ||||||||
| киv | 1,15 |
|
1,25 | ||||||||
|
|
1,2 |
|
1,00 | ||||||||
| кv | 0,89 |
|
0,87 | ||||||||
| кr | 0,8 | Pz | 1189,3 | Н | |||||||
| nv | 1 | Px | 356,8 | H | |||||||
| V | 216,1 | м/мин | Py | 594,6 | H | ||||||
| D | 221,3 | мм | N | 4,2 | кВт | ||||||
| n | 311 | об/мин |


3 переход:
черновое растачивание
отверстия до
 215 мм.
Исходные данные:
Обрабатываемый материал: Сталь 30ХГСА.
Вид обработки: растачивание отверстия.
Материал режущей части: Т15К6.
Стойкость инструмента: Т=90 мин.
Таблица 18. Режимы резания (3 переход)
|
|
840 | Мпа | Ср | 300 | L= | 111 | мм | |||
| Сv | 476 | t | 2 | мм | I= | 6 | ||||
| T | 90 | Мин | s | 0,5 | мм/об | To= | 4,38 | мин | ||
| t | 2 | Мм | v | 211,4 | м/мин | |||||
| S | 0,5 | мм/об | кp | 1,3 | ||||||
| m | 0,2 | x | 1 | |||||||
| x | 0,15 | y | 0,75 | |||||||
| y | 0,45 | n | -0,15 | |||||||
| кmv | 0,71 | кmp | 1,09 | |||||||
| кnv | 0,9 |
|
1,10 | |||||||
| киv | 1,15 |
|
1,25 | |||||||
|
|
1,2 |
|
1,00 | |||||||
| кv | 0,89 |
|
0,87 | |||||||
| кr | 0,8 | Pz | 2081,4 | Н | ||||||
| nv | 1 | Px | 624,4 | H | ||||||
| V | 211,4 | м/мин | Py | 1040,7 | H | |||||
| D | 221,3 | Мм | N | 7,2 | кВт | |||||
| n | 304 | об/мин |
4 переход:
чистовое растачивание
отверстия до
217 мм.
Исходные данные:
Обрабатываемый материал: Сталь 30ХГСА.
Вид обработки: растачивание отверстия.
Материал режущей части: Т15К6.
Стойкость инструмента: Т=90 мин.
Таблица 18. Режимы резания (4 переход)
|
|
840 | Мпа | Ср | 300 | L= | 111 | мм | |||
| Сv | 476 | t | 0,5 | мм | I= | 7 | ||||
| T | 90 | Мин | s | 0,8 | мм/об | To= | 3,21 | мин | ||
| t | 0,5 | Мм | v | 210,6 | м/мин | |||||
| S | 0,8 | мм/об | кp | 1,3 | ||||||
| m | 0,2 | x | 1 | |||||||
| x | 0,15 | y | 0,75 | |||||||
| y | 0,45 | n | -0,15 | |||||||
| кmv | 0,71 | кmp | 1,09 | |||||||
| кnv | 0,9 |
|
1,10 | |||||||
| киv | 1,15 |
|
1,25 | |||||||
|
|
1,2 |
|
1,00 | |||||||
| кv | 0,89 |
|
0,87 | |||||||
| кr | 0,8 | Pz | 740,7 | Н | ||||||
| nv | 1 | Px | 222,2 | H | ||||||
| V | 210,6 | м/мин | Py | 370,3 | H | |||||
| D | 221,3 | Мм | N | 2,5 | кВт | |||||
| n | 303 | об/мин |
5 переход: черновое нарезание резьбы.
Исходные данные:
Обрабатываемый материал: Сталь 30ХГСА.
Вид обработки: нарезание резьбы.
Материал режущей части: Т15К6.
Стойкость инструмента: Т=90 мин.
Таблица 18. Режимы резания (5 переход)
|
|
840 | Мпа | Ср | 300 | L= | 111 | мм | |||
| Сv | 476 | t | 0,5 | мм | I= | 3 | ||||
| T | 90 | Мин | s | 5,08 | мм/об | To= | 0,85 | мин | ||
| t | 0,5 | Мм | v | 53,5 | м/мин | |||||
| S | 5,08 | мм/об | кp | 1,1 | ||||||
| m | 0,2 | x | 1 | |||||||
| x | 0,15 | y | 0,75 | |||||||
| y | 0,45 | n | -0,15 | |||||||
| кmv | 0,71 | кmp | 1,09 | |||||||
| кnv | 0,9 |
|
0,89 | |||||||
| киv | 1,15 |
|
1,25 | |||||||
|
|
0,7 |
|
1,00 | |||||||
| кv | 0,52 |
|
0,87 | |||||||
| кr | 0,8 | Pz | 2944,4 | Н | ||||||
| nv | 1 | Px | 883,3 | H | ||||||
| V | 53,5 | м/мин | Py | 1472,2 | H | |||||
| D | 221,3 | Мм | N | 2,6 | кВт | |||||
| n | 77 | об/мин |
6 переход: чистовое нарезание резьбы.
Обрабатываемый материал: Сталь 30ХГСА.
Вид обработки: нарезание резьбы.
Материал режущей части: Т15К6.
Стойкость инструмента: Т=90 мин.
Таблица 18. Режимы резания (6 переход)
|
|
840 | Мпа | Ср | 300 | L= | 111 | мм | |||
| Сv | 476 | t | 0,1 | мм | I= | 1 | ||||
| T | 90 | мин | s | 5,08 | мм/об | To= | 0,22 | мин | ||
| t | 0,1 | Мм | v | 68,1 | м/мин | |||||
| S | 5,08 | мм/об | кp | 1,1 | ||||||
| m | 0,2 | x | 1 | |||||||
| x | 0,15 | y | 0,75 | |||||||
| y | 0,45 | n | -0,15 | |||||||
| кmv | 0,71 | кmp | 1,09 | |||||||
| кnv | 0,9 |
|
0,89 | |||||||
| киv | 1,15 |
|
1,25 | |||||||
|
|
0,7 |
|
1,00 | |||||||
| кv | 0,52 |
|
0,87 | |||||||
| кr | 0,8 | Pz | 5670,9 | Н | ||||||
| nv | 1 | Px | 1701,3 | H | ||||||
| V | 68,1 | м/мин | Py | 2835,5 | H | |||||
| D | 221 | Мм | N | 6,3 | кВт | |||||
| n | 98 | об/мин |
Затем производится второй установ, и переходы повторяются.
2. Конструкторская часть
2.1 Назначение и область применения, технологические возможности проектируемого оборудования
Специальный токарный станок с ЧПУ, спроектированный на базе станка модели РТ735Ф3 предназначен для обработки деталей трубных соединений, муфт, ниппелей, переходников и переводников. Он может быть использован в серийном производстве в цехах машиностроительных заводов и других отраслях промышленности.
На станке возможны следующие виды обработки: наружное точение, расточка, торцовка, нарезка конической резьбы внутренней и наружной по ГОСТ 631–63; 632–64; 633–63. На станке можно обрабатывать заготовки из проката и штамповки.
Марка материала инструмента Т15К6 (станок предназначен для обработки инструментом фирмы «Coramant»), виды инструмента: пластины, гребенки.
Таблица 18. Режимы резания
| Вид обработки | Наружное точение | Расточка | Нарезка резьбы | ||||
| Диаметр обработки | D, мм | 350 | 120 | 320 | 90 | 320 | 120 |
|
Ширина резания (шаг резьбы) |
T, мм | 4 | 4 | 4 | 4 |
6,35; 5,08; 3,175 |
|
| Подача | S, мм/об | 0,2 | 0,2 | 0,2 | 0,2 | 0,1-толщина слоя | |
| Скорость резания | V, м/мин | 80/200 | 80/200 | 80/200 | |||
| Частота вращения | N, об/мин | 72/181 | 212/531 | 79,6/199 | 283/707 | 79,6/199 | 212/398 |
Класс точности станка – П по ГОСТ 8–77.
2.2 Описание, назначение и принцип действия основных узлов и механизмов станка
Вращение изделия
От электродвигателя постоянного тока, расположенного с задней стороны бабки изделия, через клиновые ремни и приводной шкив, передающий движение первому валу бабки изделия шпиндель получает вращение.
Станина
Станина станка изготовлена из двух частей. Каждая часть имеет продольные и поперечные ребра, обеспечивающие станине необходимую жесткость.
Верхняя часть крепится к нижней болтами и фиксируется штифтами.
Станина имеет две плоские накладные направляющие прямоугольной формы, между которыми расположен ходовой винт, осуществляющий подачи каретки.
Накладные направляющие изготовлены стальными и закалены.
В нижнем корпусе станины имеется внутренняя емкость, служащая резервуаром для сбора и размещения СОЖ.
С правого торца станины установлен выдвижной транспортер стружки и смонтирована станция подачи охлаждающей жидкости.
Электродвигатель главного привода с подмоторной плитой установлен на фундамент с задней стороны станины. Натяжение ремней осуществляется с помощью специального винта.
Ограждение
Ограждение предназначено для защиты работающих от стружки, брызг охлаждающей жидкости и закрывает вращающиеся части главного привода.
Зона обработки защищена двумя подвижными кожухами, в которых имеются специальные окна для наблюдения за процессом обработки и освещения зоны резания.
На правом подвижном щитке расположен пульт управления, а также имеется специальное окно для механизма загрузки.
Пара винтовая продольных подач
Пара винтовая продольных подач предназначена для продольного перемещения каретки станка и включает в себя шариковую винтовую пару и две опоры. Обе подобны по конструкции и включают в себя корпус, два упорных подшипника, радиальный подшипник, комплект тарельчатых пружин и устройства регулировки натяга тарельчатых пружин.
Применение упорных подшипников в сочетании с устройством предварительной их затяжки обеспечивает получение высокой жесткости опор и винтовой пары в целом.
Левая пара используется для крепления привода продольной передачи.
Конструкция гайки винтовой пары позволяет производить регулировку зазора.
Бабка передняя
Механизм бабки передней предназначен для передачи вращения от двигателя к шпинделю, а также для крепления изделия в патроне.
Корпус бабки установлен на левой головной части станины.
Поворот корпуса осуществляется при помощи установочных распорных винтов, которые установлены в кронштейне, закрепленном на левом торце станины станка.
Выбор необходимых оборотов шпинделя осуществляется автоматически по программе.
Смазка механизмов бабки передней осуществляется от централизованной системы смазки. Масло по трубопроводу поступает к маслораспределителю в корпусе бабки, и далее к точкам смазки и маслоуказателю.
Упоры управления
Упоры управления предназначены для подачи сигналов по пути от подвижных органов станка – каретки и ползушки по координатам Z и X.
В комплект упоров по каждой координате входит планка с пазами, упоры и электропереключатели. По координате Z на станине установлена метрическая линейка, а на каретке – указатель.
По координате X планка с пазами крепится к ползушке, электроконтактный переключатель установлен неподвижно на каретке.
По координате Z линейка с пазами закреплена к станине неподвижно, электороконтактный переключатель перемещается вместе с кареткой.
Для определения положения каретки относительно нулевой точки на планке по координате Z установлен флажок, который замыкает бесконтактный выключатель при переходе нулевой точки вправо. Замкнутый конечный выключатель блокирует кнопку возврата каретки в нулевую точку по оси Z. Для возврата каретки в нулевую точку по оси Z необходимо возвратить ее в ручном режиме в левую зону от упора нулевого положения. После этого можно нажатием кнопки переместить каретку в нулевую точку по оси Z.
Привод поперечных подач
Привод поперечных подач располагается на верхней стенке каретки и включает в себя переходной фланец, соединительную предохранительную муфту и электродвигатель.
Пара винтовая поперечных подач
Пара винтовая поперечных подач (63*10) предназначена для перемещения поперечного верхнего суппорта и базируется в корпусе каретки.
Верхняя опора включает в себя два упорных подшипника, игольчатый подшипник, тарельчатую пружину и устройство регулировки натяга тарельчатой пружины.
Нижняя опора включает один радиальный шарикоподшипник.
Конструкция гайки позволяет производить регулировку зазора в винтовой паре.
На нижнем конце винта имеется квадрат под ключ для вращения винта вручную.
Смазка винтовой пары и ее опор централизованная от станции смазки.
Центратор
Центратор предназначен для центрирования заготовки относительно оси шпинделя и подачи ее в патрон. По окончании обработки центратор захватывает деталь в патроне и подает ее в разгрузочный лоток механизма загрузки.
Центратор содержит корпус, в котором расположен механизм центрирования заготовки.
Центрирование (зажим) производится по внутреннему диаметру заготовки перемещением плунжеров от тарельчатых пружин. Разжим заготовки осуществляется пневмоцилиндром.
Центратор расположен на резцовой головке и работает в автоматическом цикле.
Головка резцовая
На станке установлена 6-и позиционная резцовая головка с осью, перпендикулярной оси шпинделя.
Резцовая головка предназначена для закрепления инструментальных оправок и центратора.
Головка содержит корпус, выполненный в виде полого стакана и промежуточного основания, на котором крепятся и устанавливаются сменные инструментальные оправки, центратор, фиксирующее устройство, механизм поворота и зажимы резцов головки, командоаппарат, электрически связанный с системой управления. Для гашения ударов при повороте и фиксации в головке предусмотрено демпфирующее устройство.
Фиксирующее устройство резцовой головки содержит две полумуфты с круговым зубом.
Одна из полумуфт жестко закреплена на основании, а другая прикреплена к корпусу.
Для предварительной фиксации головка снабжена шестью упорами одностороннего действия.
Механизм поворота смонтирован на центральном валу, жестко связанном со стаканом и основанием. Поворот резцовой головки осуществляется от встроенного электродвигателя через дифференциальный механизм. Зажим головки осуществляется через трапециидальный 3-х заходный винт.
Камандоаппарат головки содержит семь микропереключателей, из которых шесть служат для подачи команды электродвигателю на реверс, а седьмой для контроля зажима головки в необходимый позиции.
Поворот головки из исходного положения в заданное осуществляется посредством включения электродвигателя по программе или переключателем на пульте управления (при настройке).
Движение от электродвигателя через дифференциальный механизм и промежуточные передачи передается винтовой паре механизма зажима. При вращении винтовой пары корпус головки поднимается и расцепляется с полумуфтой сцепления, закрепленной на основании. После расцепления головка поворачивается до заданного положения, контролируемого одним из шести микропереключателей. При срабатывании одного из микропереключателей дается команда на реверс электродвигателя и соответственно корпуса резцовой головки.
Корпус головки поворачивается до жесткого упора и затем зажимается в заданном положении, что контролируется микропереключателем.
Конструкция резцовой головки предусматривает производить настройку, поворот и зажим ее вручную. Для этого на валу дифференциального механизма предусмотрен квадрат под ключ.
В основании головки подается СОЖ, которая через каналы корпус подается в инструментальные блоки и далее на резец в зону резания.
Смазка трущихся поверхностей головки осуществляется консистентной смазкой.
Блоки инструментальные
В комплект инструментальных блоков входят оправки трех наименований:
– оправки расточные;
оправки резьбовые;
оправки торцовые.
Оправки расточные и резьбовые рассчитаны для обработки изделий трех типоразмеров.
Приспособление для выставки инструмента
Приспособление для выставки инструмента выполнено на базе прибора БВ-2010 и предназначено для размерной настройки вне станка режущего инструмента в оправках по заданным размерам в двух горизонтальных координатах.
Выставка режущей кромки инструмента по вертикали осуществляется за счет смещения объектива до резного изображения в приборе.
Приспособление поставляется с подставками для крепления и выставки режущего инструмента.
Каретка
Каретка предназначена для обеспечения перемещения режущего инструмента в продольном и поперечном направлениях. Устанавливается на направляющих станины. Удерживается каретка относительно направляющих планками, прикрепленными к плоскости корпуса каретки.
На верхней части плоскости каретки выполнены две вертикальные направляющие качения под верхний суппорт, которые выполнены в виде накладных стальных закаленных пластинок, жестко прикрепленных к корпусу каретки.
В качестве элементов качения приняты танкетки, две из которых жестко прикреплены к верхнему суппорту, а две другие выполнены подпружинными. Верхний суппорт относительно направляющих удерживается привертными планками.
Защита от попадания стружки и охлаждающей жидкости на направляющие верхнего суппорта обеспечивается щитками, прикрепленными к верхнему торцу верхнего суппорта. Дополнительно на торцах верхнего суппорта установлены войлочные и резиновые уплотнения.
Защита направляющих станины под каретку осуществляется посредством скребков, войлочных и резиновых уплотнений.
Для защиты винта продольной подачи к торцам корпуса каретки прикреплены щитки. Левый щиток заходит под шпиндельную бабку и закрывает винт на всей длине хода каретки.
Смазка направляющих станины под каретку, направляющих под верхний суппорт осуществляется от станции централизованной дозаторной смазки. Для этой цели в корпусе каретки и верхнем суппорте выполнены маслопроводы, соединенные между собой и станцией централизованной смазки гибкими шлангами через дозаторы.
Каретка является несущим узлом для ряда узлов и деталей.
На верхней части каретки смонтированы: коробка конечных переключателей, направляющие под верхний суппорт, винт поперечной подачи, верхний суппорт. На верхнем торце корпуса каретки прикреплен кронштейн электропроводки, механизм поперечной подачи и др.
Нижняя плоскость корпуса каретки слева используется для крепления гайки винта продольной подачи.
Для монтажа электропроводки в корпусе каретки предусмотрены отверстия, пазы и выемки.
На верхнем суппорте смонтированы резцовая головка и поперечные упоры, а так же трубопровод подачи охлаждающей жидкости, смазки, подвод электрики и пневматики.
Привод продольных подач
Привод продольных подач располагается с левого торца станины и крепится к передней опоре винта продольной подачи. Привод включает в себя переходный фланец,