Проектирование модуля главного движения станка сверлильно-фрезерно-расточной группы
Курсовая работа
Тема: Проектирование модуля главного движения станка сверлильно-фрезерно-расточной группы
 Содержание
1 Определение технологического назначения станка, анализ схем обработки и методов формообразования поверхностей деталей
1.1 Определение технологического назначения станка
1.2 Анализ обрабатываемых поверхностей детали
1.3 Сведения о технологическом процессе изготовления детали
1.4 Определение методов формообразования поверхностей
2 Определение функциональных подсистем проектируемого модуля и разработка его структуры
3 Определение основных технологических характеристик модуля
3.1 Основные технологические условия использования проектируемого станка
3.1.1 Виды переходов
3.1.2 Характерные сочетания технологических условий обработки (с учётом технологического процесса)
3.2 Определение предельных режимов работы станка
3.2.1 Определение предельных значений режимов резания
3.2.2 Определение предельных частот вращения шпинделя
3.3 Технические характеристики станков-аналогов
4 Определение компоновок станка и модуля
5 Разработка кинематической схемы модуля
5.1 Выбор электродвигателя
5.2 Определение диапазонов регулирования с постоянной мощностью и постоянным моментом
5.2.1 Определение диапазона регулирования частот вращения
шпинделя
5.2.2 Определение диапазонов регулирования с постоянной мощностью и постоянным моментом
5.3 Определение ряда регулирования переборной коробки
5.3.1 Предварительное определение ряда регулирования переборной коробки
5.3.2 Уточнение знаменателя ряда регулирования коробки и диапазонов регулирования
5.4 Уточнение характеристик электродвигателя
5.5 Выбор типа привода
5.6 Составление структурной сетки привода
5.7 Построение графика частот вращения шпинделя
5.8 Определение передаточных отношений шпинделя
5.9 Определение чисел зубьев передач
6 Расчёты и разработка конструкции модуля с применением ЭВМ
6.1 Расчёт мощности на валах
6.2 Выбор расчётной цепи
6.3 Расчёт максимальных моментов на валах
6.4 Расчёт валов проектный
6.5 Расчёт зубчатых передач проектный
6.6 Расчёт шпиндельного узла
6.6.1 Разработка конструкции шпиндельного узла
6.6.2 Расчет шпиндельного узла на жёсткость
7 Проверочные расчёты
7.1 Проверочный расчёт вала
Список использованной литературы
1 Определение технологического назначения станка, анализ
схем обработки и методов формообразования поверхностей деталей
1.1 Определение технологического назначения станка
Разрабатываемый станок является многоцелевым станком с компьютерным управлением. Он предназначен для обработки корпусных деталей из конструкционных материалов, легких сплавов.
На данном станке можно выполнять сверление, зенкерование, развертывание, растачивание точных отверстий, фрезерование по контуру с линейной и круговой интерполяцией, нарезание резьбы метчиками.
Наличие поворотного стола, устанавливаемого с высокой точностью, расширяет технологические возможности станка, позволяет обрабатывать соосные отверстия консольным инструментом.
Устройство автоматической смены инструмента с инструментальным
магазином барабанного типа монтируется на верхнем торце стойки.
1.2 Анализ обрабатываемых поверхностей детали
В качестве детали-представителя был выбран Фланец маслонасоса ТА6.021.001. Изготавливается в 4 цехе ФГУП “Гидравлика”.
Материал заготовки алюминиевый сплав АК6. Материал-заменитель детали сплав АК9Ч ГОСТ1583-93.
В геометрии детали имеют место как плоские, так и цилиндрические поверхности, обрабатывать которые предпочтительнее всего следующими инструментами: свёрла, фрезы. Сведения о технологическом процессе изготовления детали приведены в пункте 1.3.
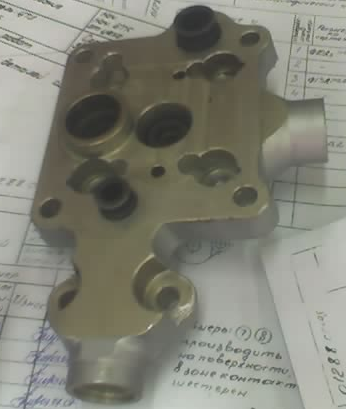
Рис 1. Эскиз детали
1.3 Сведения о технологическом процессе изготовления детали
Таблица 1
Сведения о технологическом процессе изготовления детали
| № | Наименование операции | Модель оборудования |
|
20 45 60 75 95 100 110 120 125 135 |
Координатно-расточная Сверлильная Сверлильная Сверлильная Сверлильная Сверлильная Координатно-расточная Координатно-расточная Фрезерная Фрезерная |
2Д450 КМЦ-600 КМЦ-600 КМЦ-600 НС-12 НС-12 2Д450 2Д450 6Н81 6М12П |
После большинства станочных операций проводятся слесарные операции (напильник, верстак), и, в некоторых случаях промывочные, а также контрольные. Предполагается все операции, кроме токарных выполнить на проектируемом станке.
1.4 Определение методов формообразования поверхностей
Методы формообразования поверхностей рассмотрим на примере детали-представителя.
Предполагается все операции, кроме токарных выполнить на проектируемом станке.
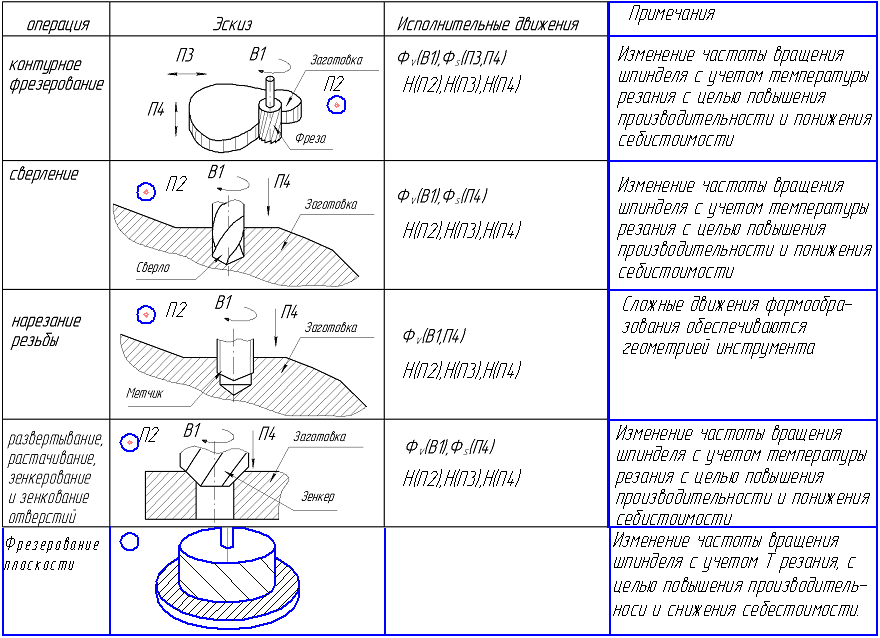
Наименования переходов, состав исполнительных движений, а также методы и схемы обработки поверхностей приведены в таблице 2.
Таблица 2
Основные схемы обработки и методы формообразования
2 Определение функциональных подсистем проектируемого
модуля и разработка его структуры
Станок должен обеспечивать более широкий диапазон частот с постоянной мощностью (постоянным моментом). В целом должен обеспечивать возможность работы на экономических скоростях резания для различных типов деталей, возможность быстрой переналадки в условиях гибкого производства.
Таблица 3
Подсистемы обеспечения параметров исполнительных движений и их особенностей
|
Наименование подсистем 2 уровня |
Подсистемы 3 уровня | |
| наименование | обозначение | |
| Обеспечения пуска и остановки (ПО) | пуск | П |
| бесступенчатое ускорение | УБ | |
|
бесступенчатое торможение |
ТБ | |
| остановка | О | |
|
Обеспечения скорости движения (СД) |
настройка скорости бесступенчатая |
НБ |
|
изменение скорости в процессе обработки |
ИС | |
| стабилизация скорости | СТ | |
|
Реверсирования движения (РД) |
ПО | |
| выбор направления | ВН | |
|
соответствия режимов с бесступенчатым изменением |
РБ | |
|
Обеспечения перемещения (ПМ) |
ПО | |
| РД | ||
| СД | ||
| величины перемещения | ВП | |
Проектируемый мехатронный станок должен обеспечивать высокую точность переходов. Поэтому предлагается применить датчик температуры, чтобы контролировать изменение скорости резания в зависимости от изменения температуры резания. Для реализации работы подсистем НБ11 и СТ23 в целях повышения жесткости механической характеристики двигателя и точности регулирования применяется датчик скорости.
Интеллектуальная система с программно-адаптивным управлением ИС23. Разрабатываемый мехатронный станок будет иметь бесступенчатое регулирование ускорения (и торможения). Станок должен обеспечивать требуемые показатели качества, производительность обработки и требуемые параметры исполнительных движений. Для согласования скоростей и перемещений применим систему согласования параметров, определяющих скорость и величину перемещения (система СК 14). Для большей продолжительности работы резцов и предупреждения их преждевременного износа, а также для максимально возможной экономии энергии (продолжительность работы в станкочасах) станок должен обеспечивать во всех операциях работу на экономических скоростях резания.
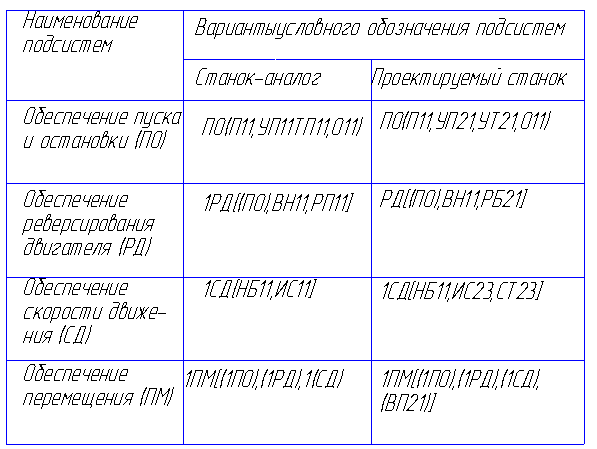
Таблица 4.
Сравнительная характеристика функциональных подсистем для проектируемого мехатронного станка и для станка – аналога
С учётом функциональных подсистем проектируемого модуля строим его блок-схему и структуру (Рис 2, Рис 3).
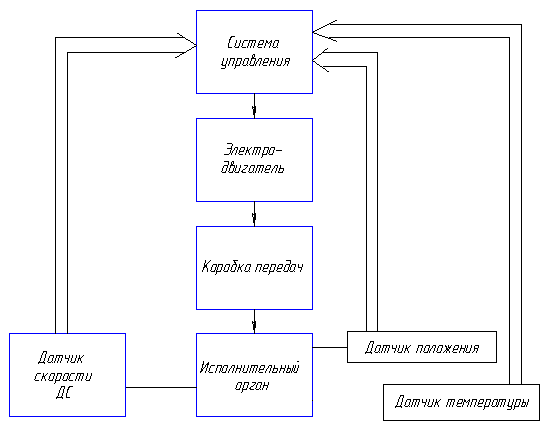
Рис 2. Блок-схема проектируемого модуля
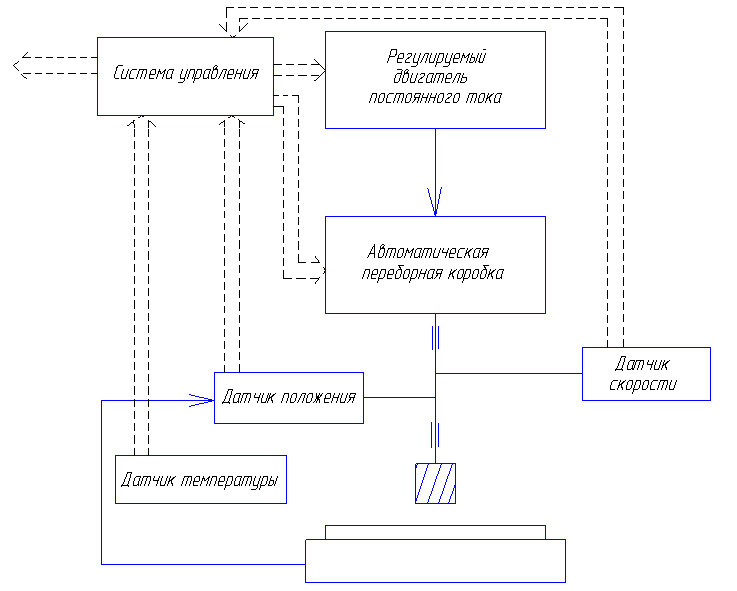
Рис 3. Структура проектируемого модуля
3 Определение основных технологических характеристик модуля
3.1 Основные технологические условия использования проектируемого станка
3.1.1 Виды переходов
На проектируемом станке будут выполняться следующие виды переходов:
а) Контурное фрезерование
б) Фрезерование плоскости
в) Сверление
г) Нарезание резьбы
Характер обработки: предварительная и чистовая
Обрабатываемый материал: АК6.
3.1.2 Характерные сочетания технологических условий обработки (с учётом технологического процесса)
Сверление:
Максимальный диаметр обработки dmax=18 мм
Минимальный диаметр обработки dmin=4 мм
Фрезерование:
Максимальная ширина контакта dmax=40 мм
Нарезание резьбы:
Максимальный диаметр обработки dmax=16 мм
Минимальный диаметр обработки dmin=6 мм
Для нахождения предельных режимов резания необходимо определить максимальные и минимальные обороты шпинделя. Максимальные обороты получаются при использовании инструмента с наименьшим диаметром. Минимальные ─ при использовании инструмента с наибольшим диаметром. В качестве инструментов выбираем фрезу SANDVIK R252.44 ( тв. Сплав с покрытием) и метчик по ГОСТ 3266-81.
3.2 Определение предельных режимов работы станка
3.2.1 Определение предельных значений режимов резания
По каталогу “Станкин” скорость резания при фрезеровании алюминия фрезой диаметром d=40 тв. сплавной с покрытием, при S=0.2, V=1100 м/мин.
С помощью пакета программ “Станкин” [7] рассчитываем составляющие сил резания, максимальные момент и мощность:
| Dф=40 мм | |
| Рx, Н | 264 |
| Рy, Н | 211 |
| Рz, Н | 528 |
| М, НЧм | 10,561 |
| Nэф, кВт | 9491 |
При нарезании резьбы скорость резания принимаем по каталогу“Станкин” V=12,6 м/мин и V=12,6 м/мин при обработке стали метчиком d=6мм и d=16мм соотвественно.
| Dс=6 мм | Dс=16 мм | |
| Рx, Н | 34,8 | 1058,4 |
| Рy, Н | 223,7 | 1446,7 |
| Рz, Н | 655,7 | 3126,3 |
| М, НЧм | 1,107 | 18,298 |
| Nэф, кВт | 0,076 | 1,139 |
3.2.2 Определение предельных частот вращения шпинделя
Частоту вращения шпинделя рассчитываем по следующей формуле:
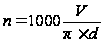 , (1)
При фрезеровании n=9000 об/мин.
При нарезании резьбы n=35,5 об/мин.
3.3 Технические характеристики станков-аналогов
Технические характеристики станков-аналогов приведены в таблице 5.
Таблица 5
Технические характеристики станков-аналогов
| Модель станка-аналога | nmax, об мин | nmin, об мин | N, кВт |
| КМЦ-600 | 3000 | 21.2 | 14 |
| 2Д450 | 4000 | 40 | 3 |
| 6Н81 | 4000 | 40 | 7.5 |
Сравнивая значения технических характеристик проектируемого модуля и станков-аналогов, приходим к выводу, что разрабатываемый модуль будет отличаться не очень широким диапазоном регулирования в области завышенных частот. Мощность электродвигателя целесообразно принять равной N=8,5 кВт.
4 Определение компоновок станка и модуля
В процессе составления компоновки станка принимаем во внимание типовые компоновки на примере станков-аналогов. Наиболее приемлемой представляется компоновка со встроенным приводом, позволяющая сократить число составных частей и деталей станка.
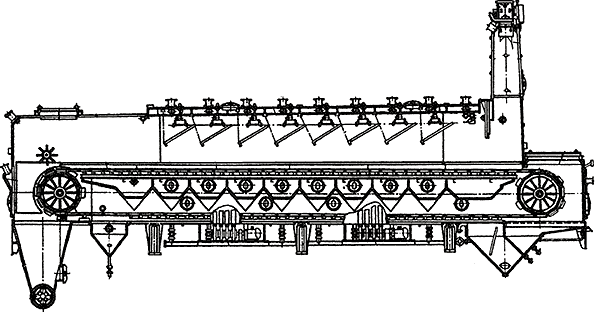
Рис 4. Общая компоновка станка
1-шпиндель
2-шпиндельная бабка
3-поворотный стол
4-электродвигатель
5-продоьлные салазки
6-станина
7-колонна
5 Разработка кинематической схемы модуля
5.1 Выбор электродвигателя
На основании полученных данных (п.3.2.2.):
nmax =9000 об/мин
nmin =35,5 об/мин
N=8,5кВт.
Mэmax=18 Нм,
з предложенного перечня двигателей выбираем электродвигатель 1PH7103-NG (двигатель постоянного тока с бесступенчатым регулированием).
| Nном, кВт | 8,5 |
| nэд max об/мин | 7500 |
| nном об/мин | 2000 |
| M, НЧм | 33 |
5.2 Определение диапазонов регулирования с постоянной мощностью и постоянным моментом
5.2.1 Определение диапазона регулирования частот вращения шпинделя
Диапазон регулирования электродвигателя определяем по формуле:
 (2)
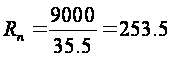
5.2.2 Определение диапазонов регулирования с постоянной мощностью и постоянным моментом
Диапазон регулирования с постоянной мощностью определяем по формуле:
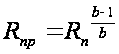 (3)
где b=4 для многоцелевых станков.
С учётом найденных параметров технических характеристик и типа привода
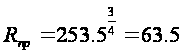
Диапазон регулирования с постоянным моментом определяем по формуле:
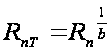 (4)
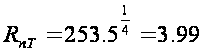
5.3 Определение ряда регулирования переборной коробки
5.3.1 Предварительное определение ряда регулирования переборной коробки
Первоначально знаменатель ряда, принимается равным диапазону регулирования двигателя с постоянной мощностью (RЭР), и должен быть меньше него, как минимум на 5%.
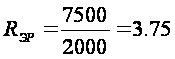 (5)
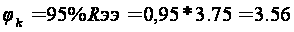 (6)
5.3.2 Уточнение знаменателя ряда регулирования коробки и диапазонов регулирования
При округлении числа ступеней коробки в большую сторону фактический знаменатель ряда уменьшается. Необходимо уточнить его значение.
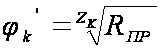 (7)
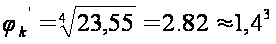
Диапазоны регулирования необходимо уточнить по принятому окончательно значению знаменателя.
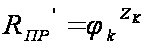 (9)
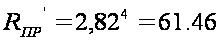
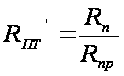 (10)
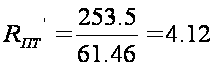
5.4 Уточнение характеристик электродвигателя
С уменьшением знаменателя ряда частот коробки диапазон регулирования привода по полю может быть уменьшен до значения jК, поэтому максимальная частота вращения электродвигателя снижается:
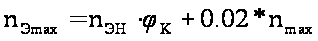 (11)
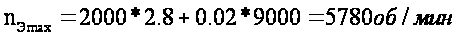
Минимальная частота вращения электродвигателя определяется диапазоном регулирования привода с постоянным моментом.
5.5 Выбор типа привода
Для заданного числа ступеней коробки предпочтительным является использование встроенного привода с автоматической переборной коробкой с использованием подвижных блоков колёс перемещаемых с помощью кулачкового механизма. В данном случае приемлем вариант с нормальной структурой: 1*2*2=4.
5.6 Составление структурной сетки привода
Для выбранной структуры привода главного движения выбирается прямой кинематический порядок привода: 1*2*2=4.
В соответствии с этим структурная сетка привода будет выглядеть так:
Окончательно принимаем следующую кинематическую схему. Кинематическая схема привода модуля главного движения показана на рисунке 6.
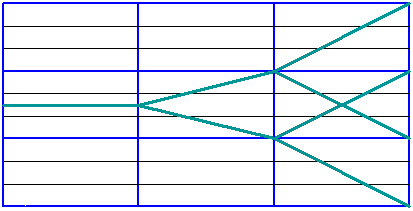
Рис. 5 Структурная сетка
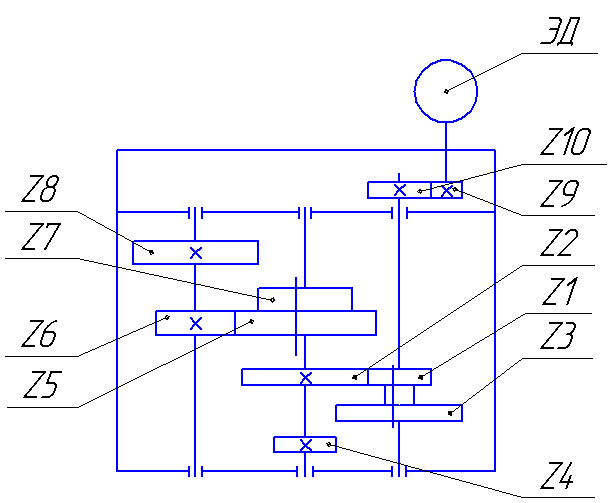
Рис 6. Кинематическая схема привода модуля главного движения
5.7 Построение графика частот вращения шпинделя
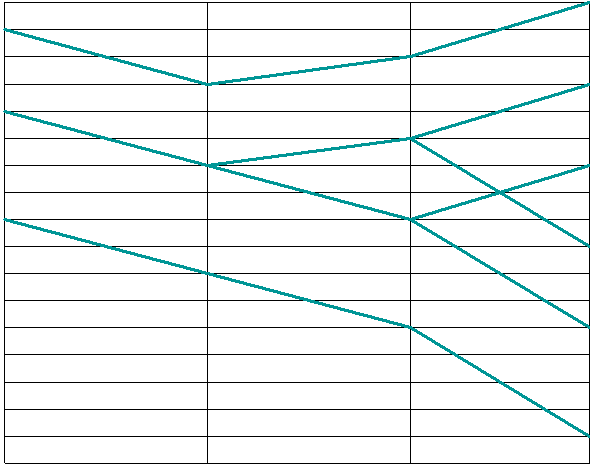
Рис 7. График частот вращения шпинделя
5.8 Определение передаточных отношений шпинделя
С помощью графика частот (Рис 7.) определяем все передаточные отношения.
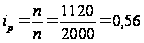
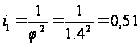

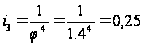
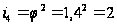
5.9 Определение чисел зубьев передач
Исходя из значений передаточных отношений, определим числа зубьев передач табличным методом.
Суммарное число:


6 Расчёты и разработка конструкции модуля с применением ЭВМ
6.1 Расчёт мощности на валах
Мощность на i-том валу:

где
 -
коэффициент
потери мощности
для i-того
вала.
Коэффициенты принимаются по рекомендациям [2]
Для первого вала:
 ;
где
 - КПД пары подшипников,
рекомендуют
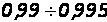 ;
 ;
 -
КПД зубчатой
постоянной
передачи,
рекомендуют
 ;
 ;
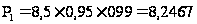
Для второго вала:
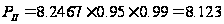
Для третьего (шпиндель) вала:
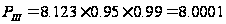
6.2 Выбор расчётной цепи
За расчетную цепь принимаем нижнюю ветку графика от номинальной частоты вращения двигателя. В качестве расчетных частот для определения максимальных моментов на валах примем:
n1=1120 об/мин
n2=560 об/мин
n3=140 об/мин
6.3 Расчет максимальных моментов на валах
Момент на i-том валу:
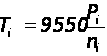 (
где
 -
расчетная
частота вращения
i-того
вала.
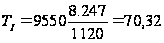
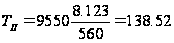
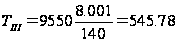
6.4 Предварительный расчет валов
В качестве материала для валов выбираем Сталь 45Х ГОСТ 4543-71.
Предварительный расчет валов веду на кручение по допустимым напряжениям.
Диаметр
выходного конца
i-того
вала при допускаемом
напряжении
кручения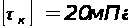 :
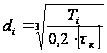 ;
Для данногослучая:
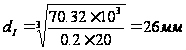
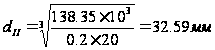
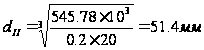
6.4.1 Эскизы валов
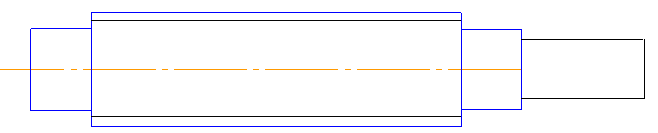
Рис. 9 Эскиз входного вала
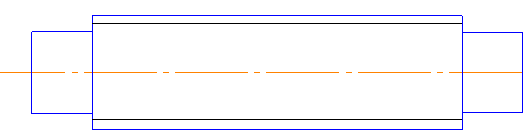
Рис.10 Эскиз промежуточного вала
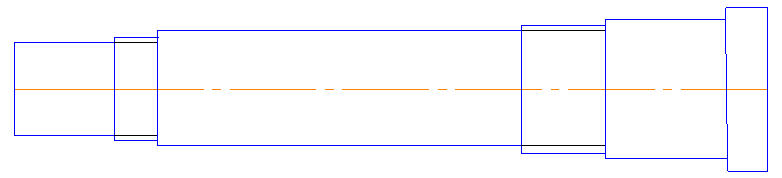
Рис.11. Эскиз шпинделя
Как видно из эскизов валов все диаметры увеличиваются в одну сторону, т.е. условие сборки обеспечиваются.
6.5 Расчёт зубчатых передач проектный
Расчет ведется по самой нагруженной передаче i1. Как видно из графика максимальный момент на валах возникает при работе двигателя на номинальной частоте, следовательно, на этой частоте и ведем расчеты.
Для колес Z1-Z4 принимаем сталь 45, 240-280HB, c т.о. улучшение. Для колес Z5-Z8 принимаем сталь 35хм, 45HRC, с т.о. закалка.
Исходя из унификации деталей, инструментов и используемых материалов, необходимо изготавливать колеса из одного материала, при этом желательно в одной группе иметь один модуль. Поэтому проводим расчет самой нагруженной передачи. По результатам вычислений, для менее нагруженных передач, назначим параметры(модуль, материал колес и т.д.)
Определение допускаемых контактных напряжений
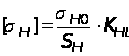 (9)
где -
предел выносливости
материала,
принимаем по
таблице 8.9 [9]
 =720
МПа для стали
45 240…280 HB
=965
МПа для стали
35ХМ 45 HRC
 -
коэффициент
безопасности,
принимаем по
таблице 8.9 [10]
 =1,1
 -
коэффициент
долговечности,
принимаем
 =1
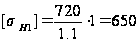 МПа
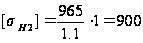 Мпа
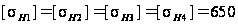 МПа
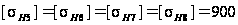 МПа
Определение допускаемых напряжений изгиба
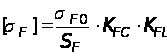 (10),
где
 -
предел выносливости
зубьев по напряжениям
изгиба, принимаем
по таблице 8.9
[9]
=400
МПа для стали
45 240…280 HВ
=650
МПа для стали
35ХМ 45 HRC
 -коэффициент
безопасности,
принимаем по
таблице 8.9 [9]
=1,5
для стали 45 240…280
HВ
=1,75
для стали 35ХМ
45 HRC
 -
коэффициент,
учитывающий
влияние двухстороннего
приложения
нагрузки
 =1
для односторонней
нагрузки
 -
коэффициент
долговечности,
принимаем
 =1
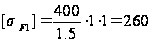 МПа
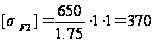 МПа
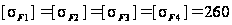 МПа
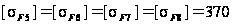 МПа
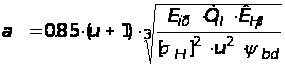 (11),
где u - передаточное число передачи
 -
приведённый
модуль упругости,
 МПа
для всех сталей
