Особливості та режими зварювання різних металів
Зміст
1. Зварювання вуглецевих сталей
2. Зварювання легованих сталей
3. Зварювання чавуну
4. Зварювання міді
5. Зварювання латуні і бронзи
6. Зварювання алюмінію і його сплавів
7. Зварювання інших металів
1. Зварювання вуглецевих сталей
Маловуглецеві сталі можна зварювати будь-яким з способів газового зварювання. Полум'я пальника під час зварювання сталі повинно бути нормальним, потужністю 100—130 дм3/год ацетилену на 1 мм товщини металу в разі лівого і 120— 150 дм3/год в разі правого зварювання.
Висококваліфіковані зварники застосовують полум'я великої потужності — 150—200 дм3/год ацетилену на 1 мм товщини металу та товщий дріт, що підвищує продуктивність. При такому режимі зварювання від зварника вимагається значний досвід, оскільки в разі невмілого зварювання можна перегріти метал і одержати крупнозернисту будову металу шва.
Для зварювання вуглецевих сталей застосовують дріт з маловуглецевої сталі Св-08, Св-08А або Св-ЮГА за ГОСТ 2246—60. Під час зварювання цим дротом частина вуглецю, марганцю та кремнію вигоряє, а метал шва набуває крупнокристалічної структури і його границя міцності нижча від такої для основного металу. Щоб одержати наплавлений метал рівноміцний основному, застосовують дріт Св-12ГС, який містить, %: до 0,17 вуглецю; 0,8—1,1 марганцю і 0,6—0,9 кремнію. Діаметр дроту беруть залежно від товщини зварюваного металу.
У разі зварювання полум'ям великої потужності, з метою запобігання перегріванню металу, зменшують кут нахилу мундштука до основного металу, а полум'я переважно направляють на кінець дроту.
Під час зварювання треба стежити за тим, щоб кромки шва і кінець дроту розплавлялись одночасно і щоб краплі розплавленого присадного металу не потрапляли на ще недостатньо нагріту кромку основного металу. Якщо це станеться, то у даному місці не буде міцного з'єднання наплавленого металу з основним і утвориться непровар кромки. У недосвідченого зварника при дотиканні до кромки металу кінцем недостатньо нагрітого дроту він часто приварюється до основного металу.
Для ущільнення і підвищення пластичності наплавленого металу застосовують проковування шва у гарячому стані. Проковування провадять при температурі ясно-червоного і закінчують при температурі темно-червоного жару. При нижчій температурі проковування провадити не можна, оскільки це веде до наклепування металу і може спричинити появу тріщин у шві і у прилеглій до нього зоні основного металу.
При зварюванні листів великої товщини, а також зварюванні відповідальних виробів застосовують термічну обробку зварного шва або виробу в цілому за способом, описаним у попередньому розділі. Необхідність та порядок термічної обробки передбачається технічними умовами на виготовлення виробу.
Середньовуглецеві сталі (до 0,6% вуглецю) зварюються гірше, ніж маловуглецеві. Вони схильні до жолоблення і утворення тріщин під час зварювання. Наконечник беруть потужністю 75 дм3/год ацетилену на 1 мм товщини зварюваного металу, тобто меншою, ніж для зварювання маловуглецевої сталі.
Полум'я повинне бути нормальним або трохи навуглецьовувальним, оскільки окислювальне полум'я спричинює вигоряння вуглецю. Якщо товщина металу понад 3 мм, рекомендується попередньо підігрівати вироби до 250—350°С з метою зменшення нерівномірності нагрівання, зниження внутрішніх напруг і запобігання загартовуванню основного металу у пришовній зоні. Поряд з загальним підігріванням застосовують також місцеве підігрівання пришовної зони до 650—700° С.
Як присадний метал використовують дріт Св-08А за ГОСТ 2246—60. Низький вміст вуглецю у цьому дроті зменшує вигоряння вуглецю та "кипіння" зварювальної ванни. З метою запобігання перегріванню металу слід застосовувати ліве зварювання. Після зварювання шов проковують при 850—900°С з наступною нормалізацією нагріванням до 900°С і охолодженням на повітрі. Структуру металу шва та пришовної зони можна поліпшити відпусканням при 600—650°С. Для зварювання сталей, що містять вуглецю 0,7—0,8%, доцільно застосовувати флюс (буру). Сталі, що містять вуглецю понад 0,6%, зварюються значна гірше. Якісне їх зварювання можна одержати при товщині не більшій 5—6 мм. Для зварювання сталі важливе значення має чистота поверхні кромок, оскільки забруднення спричинює у шві пори, непровари, шлакові включення.
2. Зварювання легованих сталей
Більшість конструкційних легованих сталей зварюється газовим зварюванням задовільно. Зварювання цих сталей має ряд особливостей, оскільки відбувається часткове вигоряння легуючих домішок, внаслідок чого метал шва втрачає властивості сталі даної марки. Леговані сталі гірше проводять тепло, ніж маловуглецева сталь і через те більше жолобляться при зварюванні. Сталі деяких марок здатні загартовуватися на повітрі, особливо в прилеглих до шва ділянках, і схильні до утворення тріщин.
Hизьколеговані сталі для будівельних конструкцій (наприклад, 15ХСНД і 10ХСНД) добре зварюються газовим зварюванням. Потужність наконечника вибирають 75—100 дм3/год при лівому і 100—130 дм3/год ацетилену при правому зварюванні на 1 мм товщини металу. При зварюванні застосовують нормальне полум'я і дріт Св-08, СВ-08А або Св-10Г2 за ГОСТ 2246—60. Можна застосовувати ліве і праве зварювання. Для поліпшення якості наплавленого металу доцільно проковувати шов при ясно-червоному жарі (800—850°С) з наступною нормалізацією металу шва. Флюс не застосовують.
Низьколеговані молібденові і хромо-молібденові теплостійкі сталі для котлобудування. Газове зварювання цих сталей може використовуватися при монтажі і ремонті парових котлів і трубопроводів.
Полум'я застосовують лише нормальне, потужністю 100 дм3/год ацетилену на 1 мм товщини металу. При зварюванні застосовують дріт марок Св-08ХНМ, Св-ЮНМ, СВ-18ХМА, Св-ЮХМ, Св-ЮМХ за ГОСТ 2246—60. Зварюють невеликими ділянками завдовжки 15—25 мм, підтримуючи температуру ясно-червоного жару всієї зварюваної ділянки.
При товщині металу понад 16 мм всі вироби необхідно попередньо рівномірно підігрівати до 250—360°С, зберігаючи цю температуру сталою в процесі зварювання. Для цього виріб під час зварювання підігрівають пальниками або іншими способами.
При навколишній температурі мінус 10°С зварювати сталі 15М і 20М завтовшки до 10 мм можна без попереднього нагрівання, а при більшій товщині — з підігріванням до 250—300°С. Хромомолібденові сталі 12ХМ, 15ХМ, 12Х1МФ при мінус 10°С зварюють з підігріванням до 250— 300°С, незалежно від товщини металу.
Кромки перед зварюванням зачищають до металічного блиску. При товщині металу до 5 мм зварювання провадять в один шар, при більшій товщині застосовують багатошарове зварювання. Спочатку "пролуджують" кромки, для чого їх у вершині шва розплавляють і зварюють без додавання присадного металу з метою одержання повного провару вершини шва. Довжина пролудженої ділянки не повинна перевищувати 15—25 мм, оскільки при більшій довжині в цьому місці можлива поява непомітної тріщини, яка може лишитися в шві. Для зменшення вигоряння хрому і молібдену метал зварювальної ванни треба підтримувати в можливо густішому стані, не перегріваючи його.
Зварювання провадять з найменшою кількістю перерв. При поновленні зварювання після перерви необхідно рівномірно підігріти шов у даному місці (при зварюванні труб — увесь стик), до 250—300° С з метою попередження появи тріщин. Підсилення шва розміщують симетрично до осі шва, забезпечуючи плавний перехід від наплавленого металу до основного.
Повній термообробці (нормалізації) підлягають барабани і деталі котлів при товщині металу більше 10 мм — їх нагрівають до 900—930°С для молібденової і до 930— 950°С для хромомолібденової сталі, видержують при цій температурі з розрахунку 1—1,5 хв на 1 мм товщини металу і охолоджують в спокійному повітрі до 300°С.
При зварюванні труб і зварюванні на монтажі допускається також місцева термообробка у вигляді відпалювання. Місцевій термообробці піддаються всі зварні з'єднання паропровідних і колекторних труб. Для молібденових і хромомолібденових сталей нагрівання при відпалюванні провадиться до 680—700°С (для хромомолібденованадієвих — 720—740°С) з видержкою 4—5 хв на 1 мм товщини металу і повільним охолодженням до 250—300°С. Для хромомолібденових сталей місцева термообробка провадиться індукційними нагрівниками, кільцевими газовими пальниками і муфельними електропечами опору. Зварне з'єднання треба нагріти по всьому периметру на ширині не менше 100 мм в обидва боки від шва.
Низьколеговані хромокремнемарганцеві сталі (хpомансиль). При газовому зварюванні цих сталей марганець, хром і кремній, які входять до їх складу, частково вигоряють, що спричинює появу в шві включень окислів, шлаків і непровару. Щоб запобігти цьому, зварювання провадять нормальним полум'ям, наконечником потужністю 75—100 дм3/год ацетилену на 1 мм товщини металу. Окислювальне полум'я шкідливе, оскільки збільшує вигоряння хрому, кремнію і марганцю. Застосовують або маловуглецевий дріт Св-08 і Св-08А або легований Св-18ХГСА і СВ-18ХМА.
Зварювання провадять в один шар. Перед зварюванням листи попередньо прихвачують через 20—30 мм при товщині листів від 0,5—1,5 мм і через 40—60 мм при товщині 2 мм і більше. Прихватки розміщують на відстані 10—15 мм від краю листа або кута зварного з'єднання. Велике значення для якості шва при зварюванні цієї сталі мають старанна очистка і підгонка кромок, а також точне додержання зазора між ними, який повинен бути однаковим по всій довжині шва. Ці сталі при різкому охолодженні схильні до утворення тріщин у шві і біля нього. Тому після закінчення зварювання пальник треба відводити повільно, одночасно підігріваючи факелом полум'я метал кінцевої ділянки на площі радіусом 20—40 мм. Зварювання треба провадити якомога швидше, без перерв, не затримуючи полум'я на одному місці. Для зменшення жолоблення прихвачування і зварювання провадять від середини шва до його кінців.
Після зварювання вузлів відповідальних виробів їх піддають гартуванню і відпусканню. Гартування провадять нагріванням спочатку до 500—650°С з видержкою при цій температурі з розрахунку 1,5 хв на 1 мм товщини (але не менше 5 хв) і наступним нагріванням до 880°С з тією ж видержкою. Після цього деталь охолоджують в маслі з температурою 20—50°С або спочатку в гарячому маслі (190°С), а потім в маслі з температурою 20°С.
Відпускання полягає в нагріванні до 400—600°С з наступним охолодженням в гарячій воді (60°С). Чим нижча температура відпускання, тим вища міцність, але менша пластичність металу шва.
Хромисті сталі можуть містити від 4 до 30% хрому. Зварювання хромистих сталей пов'язане з рядом труднощів, оскільки, вони схильні до сильного жолоблення і гартування в момент остигання шва, що спричинює утворення тріщин. Чим вищий вміст вуглецю у хромистій сталі, тим гірше вона зварюється.
Зварювання хромистих сталей провадять нормальним полум'ям наконечником потужністю не більше 70 дм3/год ацетилену на 1 мм товщини металу. При зварюванні застосовують дріт з хромонікелевої сталі Св-02Х19Н9. Кращих результатів досягають при зварюванні дротом Св-06Х19Н9Т (з титаном). Титан і ніобій перешкоджають утворенню в шві твердих хімічних сполук хрому з вуглецем (карбідів хрому).
Зварювання треба провадити якомога швидше, прагнучи не допускати перерв і повторних нагрівань шва. Щоб уникнути утворення тріщин, слід застосовувати однобічне, одношарове зварювання.
При зварюванні застосовують флюс, який є запобіжником вигоряння хрому і сприяє видаленню із шва окислів хрому. Склад флюсу, %: борної кислоти 55; окису кремнію 10; феромарганцю 10; ферохрому 10; феротитану 5; титанової руди (концентрату) 5 і плавикового шпату 5. Перед зварюванням кромки зачищають до металічного блиску. Хромисті сталі, що містять понад 14% хрому, зварюють з попереднім підігріванням до 200—250°С, а після зварювання піддають термічній обробці за режимом, передбаченим для сталі даної марки.
Високохромисті кислотостійкі сталі при тривалому нагріванні схильні до зростання зерна в зоні нагрівання, що знижує їх міцність. Тому газовим зварюванням ці сталі не зварюють.
Хромонікелеві нержавіючі аустенітні сталі зварюють нормальним полум'ям потужністю 75 дм3/год ацетилену на 1 мм товщини металу. Окислювальне полум'я не допускається. Застосовують дріт CB-02X19H9, CB-06X19H9T або Св-08Х19Н10Б. При зварюванні жароміцної нержавіючої сталі застосовують дріт, що містить 21% нікелю і 25% хрому. Для зварювання корозієстійкої сталі, що містить молібден, застосовують дріт, який містить 3% молібдену, 11% нікелю і 17% хрому.
Основні труднощі при зварюванні цих сталей полягають в тому, що при нагріванні до 400—900°С відбувається виділення карбідів хрому по границях зерен сталі, внаслідок чого сталь втрачає стійкість проти корозії. Титан або ніобій зв'язують вуглець і чинять опір утворенню карбідів хрому. Вміст ніобію повинен не менше ніж у 10 раз перевищувати вміст вуглецю в сталі; максимально допустимий вміст ніобію—1,2%.
Зварювання нержавіючих сталей треба провадити швидко, тримаючи кінець дроту весь час у зварювальній ванні. Для кращого відведення тепла можна зварювати на підкладці з міді. Можна застосовувати ліве і праве зварювання. При довгих швах застосовують зворотноступінчастий спосіб зварювання. Мундштук тримають під кутом 45° до поверхні деталі.
Після зварювання деталь піддають термообробці (гартуванню) нагріванням до 1050—1100°С і швидким охолодженням у воді. Гартування може бути замінене відпалюванням при 850°С з охолодженням на повітрі. При цьому карбіди хрому, що виділилися, знову розчиняються у сплаві і шов набуває властивостей основного металу. Метал завтовшки 1—2 мм можна охолоджувати на повітрі. Сталь з добавкою титану можна не піддавати термообробці після зварювання.
Для поліпшення зовнішнього вигляду шва і видалення окислів хрому застосовують флюс складу, %: плавикового шпату 80 і феротитану 20. Як флюс придатна також суміш складу, % : бури 50 і борної кислоти 50 або бури 80 і двоокису кремнію 20. Флюс наносять на кромки за 15—20 хв до зварювання, а після зварювання видаляють промиванням у гарячій воді або кип'ятінням у 5%-ному розчині NaOH.
Кращі результати дає флюс-паста НЖ-8, який не містить бору і фтору, що спричинюють корозію шва. До складу флюсу НЖ-8 входять мармур, фарфор, феромарганець, феросиліцій, феротитан і двоокис титану.
Хромонікелеві сталі доцільніше зварювати дуговим, в захисних газах або контактним електрозварюванням, оскільки ці способи дають меншу зону нагрівання, і тому забезпечують кращу якість зварного шва, ніж газове зварювання. Газовим зварюванням зварюють нержавіючу сталь завтовшки не більше 3 мм, оскільки при більшій товщині сталі її деформації досягають значної величини.
3. Зварювання чавуну
Чавун зварюють при виправленні дефектів відливок, а також відновленні і ремонті деталей: заварюванні тріщин, раковин, приварюванні частин, що відкололися, і ін. Найчастіше доводиться зварювати вироби з сірого (ливарного) чавуну. Одержання якісної зварки чавуну вимагає від зварника необхідного досвіду і знань. Розроблено багато способів зварювання чавуну як газового, так і електричного. Вибір найкращого способу визначається складом чавуну, конструкцією деталі, умовами її роботи і характером дефекту. При цьому треба мати на увазі, що газове зварювання сірого чавуну є одним з найнадійніших способів, що дає можливість одержувати наплавлений метал, за властивостями досить близький до металу чавунної деталі. Це зумовлено тим, що при газовому зварюванні відбувається більш тривале і рівномірне нагрівання і охолодження зварюваної деталі, ніж, наприклад, при дуговому зварюванні. Тому газове зварювання забезпечує кращі умови для графітизації вуглецю в наплавленому металі, робить менш імовірною появу в сусідніх із швом ділянках основного металу твердих зон вибіленого чавуну і, нарешті, зменшує внутрішні напруги в зварюваному виробі і можливість утворення тріщин. Газове зварювання деталей із чавуну слід провадити із застосуванням попереднього підігрівання, загального чи місцевого.
Скіс кромок роблять однобічний (V-подібний) з кутом розкриття 90°. При товщині до 4 мм скосу кромок не роблять. Кромки ретельно очищають від масла, іржі і бруду щіткою або піскоструминним апаратом і прогрівають полум'ям пальника. Як присадочні прутки використовують чавунні стержні діаметром 4, 6, 8, 10, 12 мм, завдовжки 400— 700 мм. За ГОСТ 2671—44 стержні (прутки) для зварювання чавуну випускають марок А і Б. Стержні марки А призначені для зварювання масивних деталей з підігріванням і мають склад, %: вуглецю 3—3,6; кремнію 3—3,5; марганцю 0,5—0,8; фосфору 0,2—0,5; сірки не більше 0,08, хрому не більше 0,05 і нікелю не більше 0,3. Стержні марки Б призначені для зварювання дрібних деталей з місцевим підігріванням, коли охолодження деталі після зварювання відбувається швидко. Тому в стержнях марки Б міститься більше кремнію, який сприяє графітизації вуглецю, а саме 3,6—4,8% кремнію і 0,3—0,5% фосфору. Решта елементів міститься в тих самих кількостях, що і в прутках марки А.
При зварюванні чавуну утворюються окисли кремнію, заліза і марганцю; для їх видалення із зварювальної ванни застосовують флюс, що складається із меленої прожареної бури технічної (ГОСТ 8429—57) або із суміші, %: бури 56, вуглекислого натрію (соди) 22 і вуглекислого калію (поташу) 22 або бури 50, соди двовуглекислої 47 і кремнезему 3. Застосовують також флюс із вуглекислого натрію і двовуглекислого натрію (по 50%). Добру розкислюючу здатність має флюс складу, %: бури прожареної 23, вуглекислого натрію 27 і азотнокислого натрію 50. Пруток при зварюванні треба частіше занурювати у флюс і підсипати флюс у зварювальну ванну. Наконечник вибирають потужністю 100—120 дм3/год ацетилену на 1 мм товщини металу.
Для зварювання чавуну можна застосовувати також розроблений ВНДІавтогенмашем газоподібний флюс БМ-1, що складається з леткої рідини. Розроблений для зварювання латуні цей флюс має добрі результати і при зварюванні чавуну.
Зварювальне полум'я при зварюванні чавуну повинно бути нормальним або навуглецьовувальним, оскільки окислювальне спричинює місцеве вигоряння кремнію і в металі шва утворюються зерна білого чавуну. Місця з включеннями зерен білого чавуну дуже тверді і дуже утруднюють наступну обробку шва різальним інструментом. Метал добре прогрівають, зварювання провадять швидко нижнім швом, а для масивних деталей — двома пальниками одночасно. Кінцем прутка весь час перемішують метал зварювальної ванни для полегшення виходу розчинених газів, бо інакше шов вийде пористим.
Деталі складної форми, що мають неоднаковий переріз в окремих частинах, отвори, перемички і т. ін., для запобігання появі тріщин і внутрішніх напруг від нерівномірного нагрівання, необхідно зварювати лише з попереднім підігріванням. Загальне підігрівання деталі здійснюється в печі, горні, зольнику до 300—400° С, а крупніших деталей — до 600—700°С. При використанні тимчасових печей деталь обкладають зовні деревним вугіллям і закривають азбестом. Для надходження повітря знизу в стінках печі роблять отвори. Після зварювання деталь повинна повільно остигати разом з піччю для того, щоб метал шва набув однорідної структури сірого чавуну і у виробі не з'явилися тріщини від нерівномірного охолодження.
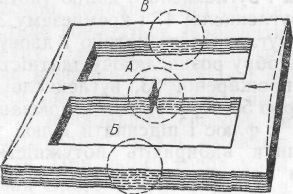
Рис. 1. Місцеве підігрівання під час зварювання чавунної рами:
А — місце зварювання; Б, В — місця підігрівання.
В цехах масового виробництва, де зварюють велику кількість чавунних виробів, для підігрівання застосовують безперервно діючі конвейєрні печі.
Місцеве підігрівання застосовують при зварюванні дуже громіздких виробів або в тому разі, коли форма і характер
пошкодження не потребують нагрівання всього виробу. Місцеве підігрівання робиться пальниками, паяльними лампами, індукційним електронагріванням, деревним вугіллям, коксом. В останніх двох випадках місце нагрівання огороджують коробкою з листового заліза з отворами для доступу повітря і засипають деревним вугіллям або коксом, які розпалюють. При місцевому підігріванні деталі підігріваної ділянки повинні нагріватися і охолоджуватися одночасно і поступово. Малі перерізи при охолодженні слід іноді підігрівати, підтримуючи їх в нагрітому стані, щоб вони не охолоджувалися швидше за більш масивні частини. Місцеве підігрівання роблять так, щоб кромки у місці зварювання попередньо розійшлися. На рис. 1 показано приклад місцевого підігрівання при зварюванні чавунної рами. Якщо середній брус рами, який лопнув, зварити в А без попереднього підігрівання в Б і В, то при охолодженні середній брус почне скорочуватися по довжині, прагнучи зігнути поперечні бруси, як це показано пунктиром. Внаслідок опору вигину поперечних брусів вони в свою чергу прагнутимуть розірвати зварений брус. Оскільки чавун має погану опірність розтяганню, то середній брус лопне по місцю зварки в А. Цього не станеться, якщо перед зварюванням нагріти бокові бруси в Б і В. При цьому вони подовжаться, кромки середнього бруса в А розійдуться і в такому стані його зварюють. При остиганні всі три бруси вкоротяться в однаковій мірі і в А не виникне розтягуючих зусиль.
Під час зварювання чавуну пруток занурюють у зварювальну ванну лише після нагрівання кінця прутка до ясно-червоного жару, оскільки холодний пруток може спричинити місцеве вибілювання чавуну. Метал у ванні безперервно перемішують кінцем прутка для видалення газів і окислів. Пруток слід виймати з ванни можливо рідше і лише для того, щоб вкрити його флюсом.
Полум'я не можна відводити вбік у процесі зварювання, яке провадять з можливо більшою швидкістю. Якщо нагрів металу дуже високий, то ядро полум'я можна трохи віддалити від поверхні ванни, яка, проте, весь час повинна бути вкрита відновлювальною частиною полум'я. Зайва затримка полум'я на одному місці призводить до вигоряння вуглецю і кремнію в даному місці, що спричинює утворення структури вибіленого чавуну.
Після закінчення заварювання тріщин виробу дають повністю повільно охолонути разом з горном з метою запобігти жолобленню і утворенню тріщин від нерівномірного охолодження. Крім того, повільне охолодження перешкоджає появі в шві структури білого чавуну.
Чавуни сірий, ковкий і високоміцний можна зварювати присадним дротом з латуні Л62, що має температуру плавлення 850—900°С, тобто нижчу від температури плавлення чавуну, яка дорівнює 1100—1250°С. Зварювання провадять без підігрівання деталі або з місцевим підігріванням. Шов буде досить пластичним і міцним, оскільки латунь пластична і краще чавуну чинить опір розтяганню і ударам. Чавунна деталь при цьому способі зварювання не піддається сильному нагріванню і через те в ній не виникають загрозливі деформації і напруги. Наконечник при зварюванні чавуну латунню беруть з потужністю полум'я 60—75 дм3/год ацетилену на 1 мм товщини металу. Кут розкриття шва 70—80°. Застосовують флюс складу, %: плавленої бури 70, кухонної солі 20 і борної кислоти 10. Можна застосовувати лише буру або суміш бури і борної кислоти, взятих в однакових кількостях.
Кромки чавунної деталі не розплавляють, а лише нагрівають до ясно-червоного жару, потім їх посипають флюсом і наплавляють латунь, яка облуджує кромки, дифундуючи в чавун. Після цього латунню заповняють весь шов, посипаючи рідкий метал флюсом і перемішуючи його кінцем присадного дроту. Наплавлення здійснюють менш гарячою частиною полум'я, тримаючи ядро на більшій відстані від ванни, ніж звичайно, і спрямовуючи полум'я переважно на присадний латунний дріт.
Найкраще чавун змочується розплавленою латунню при 700—850°С. При нижчій температурі, порядку 600°С, наплавлений метал швидко застигає і гази, які в ньому містяться, не встигають виділитися, що спричинює пористість швів. При температурі понад 900°С відбувається розчинення заліза в латуні і випаровування з неї цинку, що також спричинює пористість наплавленого металу. Крім того, при цій температурі з чавуну вигоряє графіт, що погіршує змочування чавуну латунню. Щоб запобігти випаровуванню цинку, який входить до складу латуні, полум'я повинно мати надмір кисню до 30—40%.
Для зварювання чавуну латунню найдоцільніше застосовувати газоподібний флюс. Крім того, застосовують чавунні прутки з мідним покриттям, що поліпшують змочуваність кромок наплавлюваним металом, а також прутки з так званого евтектичного чавуну, температура, плавлення якого 1050—1200° С. Для зварювання застосовуються флюси у вигляді пасти. При відсутності спеціальних чавунних прутків або латуні Л62 тріщини в чавунних деталях можна заварювати також дротом із електролітичної червоної міді.
Для зварювання високоміцного чавуну з кулеподібною формою графіту застосовують прутки, що містять 0,07% магнію.
Низькотемпературне заварювання ливарних дефектів у чавунних деталях. При даному способі, розробленому ВНДІавтогенмашем для заварювання ливарних дефектів деталей із сірого чавуну, застосовуються спеціальні чавунні прутки і флюси-пасти. Заварювання відбувається без розплавлення основного металу і процес заварювання подібний до паяння, але замість припою з іншого металу в даному разі застосовується пруток також із чавуну відповідної марки. Присадні стержні марки НЧ-1 для заварювання виробів з тонкою стінкою мають склад, %:
| Вуглецю | 3,0—3,5 | Фосфору | 0,2—0,4 |
| Кремнію | 3,0—3,4 | Нікелю | 0,4—0,6 |
| Марганцю | 0,6—0,7 | Хрому | до 0,1 |
| Сірки | не більше 0,05 | Титану | 0,15-0,20 |
При заварюванні товстостінних виробів охолодження наплавки відбувається швидше. У зв'язку з цим застосовують присадні стержні марки НЧ-2, у яких підвищено вміст кремнію до 3,5—4,0%, що сприяє графітизації чавуну наплавки і перешкоджає вибіленню; вміст решти компонентів такий самий, як і для марки НЧ-1. Стержні відливаються у кокіль і мають діаметр 5, 7, 9 і 12 мм. Флюси-пасти для цього процесу заварювання мають такий склад, %:
| Флюс ФСЧ-1 ТУ 21-62 | Флюс ФСЧ-2 ТУ 22-62 | |
| Бура плавлена | 23 | 18 |
| Сода кальцинована | 27 | 25 |
| Селітра натрієва зневоднена | 50 | 56,5 |
| Літій вуглекислий зневоднений | — | 0,5 |
| Води, % до ваги сухої частини | 1 | 1 |
Для прутків НЧ-1 застосовують флюс ФСЧ-1, для НЧ-2 — флюс ФСЧ-2.
Місце зварювання зачищають до металічного блиску. При товщині до 10 мм кромки роблять V-подібної форми з кутом розкриття 70—90°, при товщині, більшій 10 мм,— Х-подібної форми. Ливарні дефекти (пори, шлакові включення) вирубують і кромки обробляють з загальним кутом розкриття шва 45—60°. Перед зварюванням виріб піддають місцевому нагріванню пальником до 300—400°С; вироби з більш складною формою піддають загальному нагріванню в печі до тієї ж самої температури.
На нагріту поверхню наносять шар флюсу-пасти і місце зварювання нагрівають пальником до 820—860°С. Полум'я повинно бути нормальним (відновлювальним). При цій температурі флюс-паста плавиться, вкриваючи місце зварювання тонкою плівкою. Присадний стержень покривається зовні флюсом-пастою і розплавляється поступово, крапля за краплею стікаючи на заварювану поверхню і розтікаючись по ній. Зварювання провадять справа наліво, полум'я пальника переміщують попереду шва. Після заварювання виріб повільно охолоджують в піску або під шаром азбесту. При даному способі зварювання у шві відсутні .зони твердого вибіленого чавуну, оскільки основний метал не доводиться до плавлення; наплавка виходить щільною, м'якою і добре обробляється різцем. Ремонтований виріб зазнає незначних внутрішніх напружень і тріщини не виникають.
Добрі результати при низькотемпературному зварюванні чавуну дає застосування пропан-бутано-кисневого полум'я і пальників ГЗУ-2-62 або ГЗМ-2-62. Потужність полум'я 60—70 дм3/год пропан-бутану на 1 мм товщини, полум'я нормальне. При товщині зварюваного металу 6—12 мм роблять V-подібне розчищання кромок без притуплення з зазором до 3 мм і кутом розкриття 55°. Пруток тримають під кутом 30—35°, а мундштук — під кутом 45° до поверхні металу. Попередньо очищені кромки нагрівають до 300— 400°С, покривають флюсом і нагрівають до "спітніння", тобто 820—860°С. В цей момент у полум'я вводять покритий флюсом пруток і, перемішуючи його кінцем ванну, заповняють її металом доверху з невеликим підсиленням шва. Зварювання провадять без перерви. При товщині металу 6 мм зварювання провадять за один прохід, при 9—12 мм — за два проходи. Режими зварювання такі:
| Товщина металу, мм | 6 | 9 | 12 |
| № наконечника | 5 | 6 | 7 |
| Швидкість зварювання, м/год | 1,7 | 1,8 | 0,48 |
| Продуктивність наплавлення, кг/год | 0,73 | 0,86 | 1,13 |
при цьому способі дістають метал наплавлення з структурою дрібнопластинчастого, рівномірно розподіленого графіту. При твердості основного металу НВ 140—160 твердість металу шва і перехідної зони дорівнює НВ 22—245.
Крім пропан-бутану, можна застосовувати і інші гази-замінники: природний, міський, нафтовий і ін.
4. Зварювання міді
Мідь має високу теплопровідність, у зв'язку з чим при