Особливості та режими зварювання різних металів
Однією з властивостей міді, що утруднює зварювання, е її підвищена текучість в розплавленому стані. Тому при зварюванні міді не залишають зазора між кромками, намагаючись можливо щільніше підігнати їх одну до одної. При товщині листів понад 3 мм кромку скошують під кутом 45°. Притуплення кромок роблять таким, щоб воно дорівнювало 0,2 від їх товщини. Кромки перед зварюванням зачищають до металічного блиску або піддають травленню в розчині азотної кислоти з наступним промиванням у воді.
Розподіл тепла при зварюванні міді регулюють так, щоб дріт плавився трохи раніше кромок, покриваючи розплавленим металом кромки основного металу, коли вони тільки починають розплавлятися.
Для зменшення відведення тепла зварювані деталі зверху і знизу покривають листами азбесту.
Як присадний метал використовують дріт із чистої (електролітичної) міді, або із міді, що містить в собі до 0,2% фосфору і до 0,15—0,30% кремнію як розкислювачі. Іноді застосовують зварювання міді латунню, що містить до 0,05—0,25% марганцю і 0,1—0,5% заліза і має tпл = 895° С.
У зарубіжній техніці для зварювання міді застосовуються спеціальні присадні прутки (табл. 1).
Таблиця 1 Прутки для зварювання міді, застосовувані за рубежем
| Компоненти | Вміст трьох складів, % | ||
| № 1 | № 2 | № 3 | |
| Мідь | 98,5 | 99,0 | 99,35—98,65 |
| Нікель | 0,5 | — | — |
| Срібло | 1,0 | — | 0,5—1,2 |
| Олово | — | 0,5 | — |
| Сурма | — | 0,5 | — |
| Фосфор | — | — | 0,02—0,08 |
В Англії випускають для зварювання міді, сірого і ковкого чавуну латунні прутки складу, %: міді 57—63, кремнію 0,2—0,5, алюмінію 0,3, цинк — решта.
При зварюванні міді беруть дріт діаметром від 0,5 до 0,755 (S — товщина зварюваного металу, мм). Дріт діаметром більше 8 мм не застосовують.
Зварювання міді утруднюється також її здатністю в рідкому стані дуже розчиняти гази — кисень і водень і активно окислюватися киснем. Закис міді Сu2О, що утворюється при цьому, розміщується по границях зерен і робить мідь крихкою. Для зменшення окислення міді при зварюванні застосовують лише відновлювальне полум'я, ядро якого тримають майже під прямим кутом до кромок листів, на відстані 3—6 мм від поверхні ванни.
Для зменшення утворення закису міді і попередження появи гарячих тріщин зварювання провадять швидко, без перерв, суворо слідкуючи за збереженням відновного характеру полум'я. Застосовувати прихватки не слід. Зварювати виріб рекомендується в кондукторі, що допускає вільне переміщення кромок. Полум'я з надлишком ацетилену спричинює реакцію відновлення закису міді воднем і окисом вуглецю полум'я, в результаті чого в наплавленому металі утворюються пори і дрібні тріщини (так звана "воднева хвороба" міді).
Для розкислювання міді і видалення в шлак окислів, що утворюються при зварюванні, застосовують флюси, склад яких наведено в табл. 2.
Таблиця 2 Флюси для зварювання міді
| Компоненти | Вміст у флюсах за вагсго, % | |||
| № 1 | № 2 | № 3 | № 4 (паста) | |
| Бура плавлена технічна | 100 | 50 | 60—70 | 50 |
| Борна кислота | — | 50 | 10—20 | — |
| Кухонна сіль | — | — | 20—30 | — |
| Деревне вугілля | — | — | — | 20 |
| Кремнекислота | — | — | — | 15 |
| Кислий фосфорнокислий натрій | — | — | — | 15* |
* Знижує в'язкість шлаку і підвищує розчинність в ньому окислів. Так само діє і додаваний до флюсу вуглекислий калій.
Флюс №4 з кислим фосфорнокислим натрієм застосовують при зварюванні дротом, що не містить кремнію і фосфору як розкислювачів.
Флюсом у процесі зварювання міді посипають ванну, а також покривають кінець присадного прутка, ділянку зварюваного металу завширшки 40—50 мм з обох боків від осі шва і зворотні боки зварюваних листів. Флюс-паста наноситься на пруток і кромки зварюваного металу.
Склоподібні залишки флюсу видаляють промиванням шва 2%-ним розчином соляної (HNO3) або сірчаної (H2SO4) кислоти.
ВНДІавтогенмаш розробив для зварювання міді порошковий флюс складу, %: бури — 78, борної кислоти — 4, хлористого натрію — 13, двовуглекислого натрію — 5. Цей флюс має добру розкислювальну здатність. При зварюванні міді можна успішно користуватися і газоподібним флюсом ВНДІавтогенмашу марок БМ-1 і БМ-2.
Для подрібнення зерен наплавленого металу і підвищення щільності шов після зварювання проковують. Метал завтовшки до 5 мм проковують в холодному стані, а товщий — при температурі 200—300°С. Після проковування шов відпалюють при температурі 500—550°С, піддаючи потім швидкому охолодженню водою, що зберігає дрібнозернисту структуру і підвищує пластичність наплавленого і основного металу. Щоб запобігти утворенню тріщин, не можна виконувати проковування при температурі вищій 500°С, оскільки мідь при цих температурах стає крихкою.
При зварюванні технічної міді, яка містить до 0,025— 0,1% кисню у вигляді евтектики закис міді — мідь (3,6% Сu2О), що надає крихкості литому металу, проковка і відпал сприяють рівномірному розподілу евтектики, внаслідок чого підвищується міцність і в'язкість, зменшується червоноламкість.
5. Зварювання латуні і бронзи
Зварювання латуні. Газове зварювання широко використовують для зварювання латуні, яка важче піддається зварюванню електричною дугою. Основним утрудненням при зварюванні є значне випаровування з латуні цинку, яке починається при 900° С. Якщо латунь перегріти, то внаслідок випаровування цинку шов буде пористим. При газовому зварюванні може випаровуватися до 25% цинку, що міститься в латуні.
Іншою причиною пористості шва при зварюванні латуні є поглинання рідким металом водню зварювального полум'я; не встигаючи виділитись при застиганні металу, водень утворює в шві газові пузирі. Пари цинку, потрапляючи в газові пузирі і розширюючись у них, збільшують їх розміри, утворюючи пори. Для зменшення випаровування цинку зварювання латуні провадять полум'ям з надлишком кисню до 30—40%, тобто на і м3 ацетилену подається від 1,3 до 1,4 м3 кисню. В цьому разі на поверхні металу зварювальної ванни утворюється рідка плівка окису цинку, яка зменшує його випаровування. Надлишок кисню також окислює основну частину вільного водню, внаслідок чого поглинання водню рідким металом різко зменшується.
Для видалення з ванни окислів міді і цинку застосовують флюси таких складів:
| № 1 | №2 | |
| Борна кислота | 35 | 80 |
| Плавлена технічна бура | 50 | 20 |
| Фосфорний натрій | 15 | — |
Ці флюси придатні також при наплавлюванні стальних і чавунних деталей латунню. Як флюс при зварюванні латуні застосовують також одну прожарену буру, яку розводять водою і у вигляді пасти наносять пензлем на кромки. Кромки перед зварюванням треба ретельно зачищати шкуркою, напилком або металевою щіткою до блиску. Якщо на поверхні металу є шар окислів, латунь травлять в 10%-ному розчині азотної кислоти, а потім ретельно промивають гарячою водою і насухо протирають. Види підготовки кромок при зварюванні латуні наведено в табл. 3.
Теплопровідність латуні більша від теплопровідності маловуглецевої сталі приблизно на 70%. Отже, здавалося б, що при зварюванні латуні слід застосовувати потужніше зварювальне полум'я, ніж при зварюванні сталі такої самої товщини. Проте потужнішим полум'ям легше перегріти метал ванни і збільшити випаровування цинку, в результаті чого шов буде пористим, тому при зварюванні латуні потужність полум'я вибирають таку саму, як при зварюванні сталі, тобто 100—120 дм3/год ацетилену на 1 мм товщини листа. Для зниження випаровування цинку і зменшення поглинання водню металом кінець ядра полум'я тримають від зварюваного металу на відстані у 2—3 рази більшій, ніж при зварюванні сталі. Полум'я слід направляти на зварювальний дріт, який тримають під кутом 90° до осі мундштука. Кінець дроту час від часу занурюють у флюс, підсипаючи його також у зварювальну ванну і на краї шва. Зварювання провадять по можливо швидко.
Таблиця 3 Підготовка кромок при зварюванні латуні
| Вид шва | Схема шва | Розміри, мм | ||
| Товщина, S | Зазор, а | Затуплення, b | ||
| З відбортовкою кромок |
|
0,5—1 | — | 1—1 |
|
Без скошування кромок: однобічний |
1—5 | 0,5—2 | — | |
| двобічний | 3—6 | 1—2 | — | |
| з технологічною підкладкою | 3—5 | 2-3 | ||
| V-подібний | 6—15 | 2-4 | 1,5—3 | |
| Х-подібний | 15—25 | 2-4 | 2—4 | |
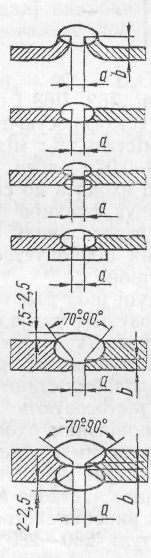
Для латуні ВНДІавтогенмаш розробив кілька марок латунного дроту, що містить розкислювачі: кремній і олово. Склади цих дротів наведено в табл. 4.
При зварюванні цими дротами застосовують як флюси прожарену буру або газоподібний флюс БМ-1. Зварювання з застосуванням дротів даних марок дає чисту зварювальну ванну, щільний безпористий шов і незначне виділення парів цинку, що зменшує шкідливість процесу зварювання латуні. Полум'я застосовують окислювальне з надлишком 30—40% кисню в суміші.
Таблиця 4 Склади латунного дроту для зварювання латуні
| Компоненти | Вміст трьох марок дроту, % | ||
| ЛК62-05 | ЛО60-1 | ЛОК59-1-03 | |
| Мідь | 60,5—33,5 | 59,0—61,0 | 58,0—60,0 |
| Кремній | 0,3—0,7 | — | 0,2—0,4 |
| Олово | — | 1-1,5 | 0,7—1,1 |
| Цинк | Решта | ||
Для зварювання латуні Л62, Л68 і ін. ВНДІавтогенма-шем розроблений також самофлюсуючий присадний дріт ЛКБ062-02-004-05, який містить, %: міді 60,5—63,5; кремнію 0,15—0,2; бору 0,03—0,07; олова 0,4—0,6; решта — цинк. Кремній і олово, які входять до складу дроту, е розкислювачами, а бор виконує функцію флюсу. При зварюванні латуні цим дротом втрати цинку практично відсутні, продуктивність зварювання підвищується, а застосування додаткового флюсу не потрібне.
Після зварювання латуні шов для підвищення щільності і міцності іноді проковують, загладжуючи підсилення врівень з основним металом. Якщо латунь містить менше 60% міді, проковку можна провадити при 650°С ; при вмісті міді більше 60% — в холодному стані.
Після проковування застосовують відпалювання при 600—650°С з наступним повільним охолодженням. Це робить метал шва дрібнозернистим і знищує вплив наклепу. Відпалювання при температурі понад 650°С не допускається, бо при цьому можливе часткове випаровування цинку. Для латунних зварних виробів застосовують також відпалювання при температурі 260—280°С, яке не змінює структури металу, але знищує залишкові внутрішні напруги в латуні, що оберігає її від наступного розтріскування.
Білі пари окису цинку, що виділяються при зварюванні латуні, шкідливі для організму. Тому при зварюванні латуні звичайним дротом треба користуватися захисною маскою (респіратором) і забезпечувати посилену вентиляцію місця зварювання, споруджуючи місцеві вентиляційні відсмоктувачі. Припустима концентрація цинку в навколишньому повітрі при зварюванні не повинна перевищувати 0,005 мг/дм3. При зварюванні латуні найкращі результати дає розроблений ВНДІавтогенмашем газоподібний флюс БМ-1 з пари леткої борорганічної рідини. Ця рідина являє собою суміш 25% метилового спирту (СН3ОН) і 75% метилборату В(СН3О)3. Можна застосовувати також флюс, що складається з самого метилборату. Перед надходженням у пальник ацетилен проходить через рідкий флюс, що заповнює посудину — флюсоживильник, де ацетилен насичується парою рідкого флюсу і далі надходить у пальник. Пара флюсу надходить у зварювальне полум'я, де метилборат згоряє за реакцією
2В (СН3О)3 + 9О2 = В2О3 + 6СО2 + 9Н2О.
Борний ангідрид В2О3 утворює в полум'ї летку борну кислоту (Н2ВО3), яка осаджується на вироби і знову розкладається, утворюючи борний ангідрид, що є флюсуючою речовиною. Метиловий спирт, що міститься в рідині, повністю згоряє в полум'ї без утворення будь-яких шкідливих для процесу зварювання сполук. Витрата флюсу БМ-1 для одержання наплавленого металу доброї якості становить близько 70 г на 1 л3 ацетилену.
Газофлюсове зварювання латуні з флюсом БМ-1 дає можливість значно підвищити продуктивність, забезпечує одержання щільного безпористого металу шва без проковування з границею міцності до 38 кГ/мм2, кутом загину 180°, ударною в'язкістю 15 кг ∙ м/см2. Випаровування цинку не відбувається і склад шва залишається попереднім, що відповідає складу, проміжному між основним і присадним металом, залежно від розміру участі кожного з них в утворенні металу шва. Поверхня шва виходить чистою від окислів і шлаків, незначний наліт яких легко усувається протиранням ганчіркою. Значно спрощується і поліпшується процес виконання багатошарових швів. Флюс БМ-1 придатний для зварювання латуней всіх марок як дротом, що містить, так і тим, що не містить кремнію. Полум'я при зварюванні з флюсом БМ-1 може мати надлишок кисню від 10 до 40%. Схема установки для зварювання з флюсом БМ-1 наведена на рис. 2. Оскільки до складу флюсу БМ-1 входить метиловий спирт, роботи по заповненню, випорожненню і промиванню флюсоживильника, а також переливанню флюсуючої рідини треба виконувати під місцевою витяжною вентиляцією в гумовому фартусі і гумових рукавицях, які після роботи треба старанно промити протічною водою. В разі потрапляння флюсу БМ-1 на шкіру, одяг, підлогу, стіл і інші речі в приміщенні треба змити його водою (не менше ніж 10-кратним об'ємом води), провітрити приміщення, а одяг зняти. При роботі з полум'ям, що містить флюс БМ-1, зварник повинен захищати очі окулярами з жовто-зеленими стеклами-світлофільтрами марок ГС-4—ГС-7, що забезпечують захист від ультрафіолетових променів.
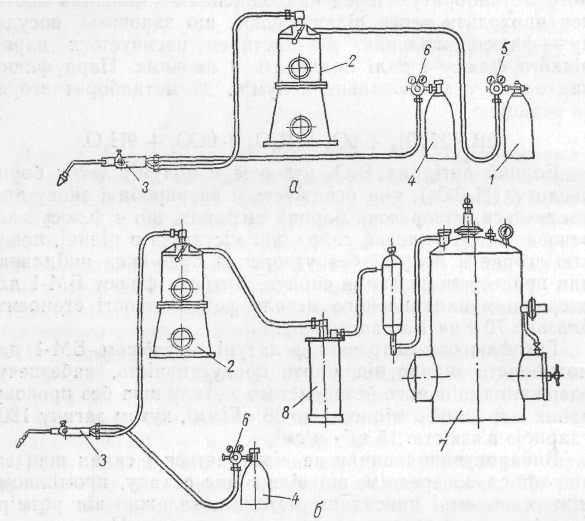
Рис. 2. Схема установки для зварювання з газоподібним флюсом при живленні ацетиленом від балона (а) та від ацетиленового генератора (б) ;
1 — балон з ацетиленом; 2 — флюсоживильник; 3 — пальник: 4 — балон з киснем; 5 — ацетиленовий редуктор; 6 — кисневий редуктор; 7 — ацетиленовий генератор; 8 — осушник.
Для зварювання товстої латуні (40 мм і більше) ВНДІавтогенмаш розробив спосіб порошкового газофлюсового зварювання. Суть способу полягає в тому, що зварювання провадять пальником, в полум'я якого з допомогою струменя азоту або осушеного повітря безперервно подається дозована кількість порошкоподібного флюсу з бачка флюсоживильника. Пальник має водяне охолодження, що дає можливість працювати у важких умовах, при сильному нагріві мундштука. Схему установки показано на рис. 4. Як флюс використовують при цьому незневоднену буру, оскільки зневоднену (плавлену) буру дуже видуває полум'ям і через те застосовувати її недоцільно. Витрата флюсу дорівнює 2 г/кг розплавленого металу. При зварюванні латуні ЛЖМц завтовшки 40 мм дістають щільний, добре розкислений метал шва з границею міцності 42 кГ/мм2 і відносним видовженням 34%.
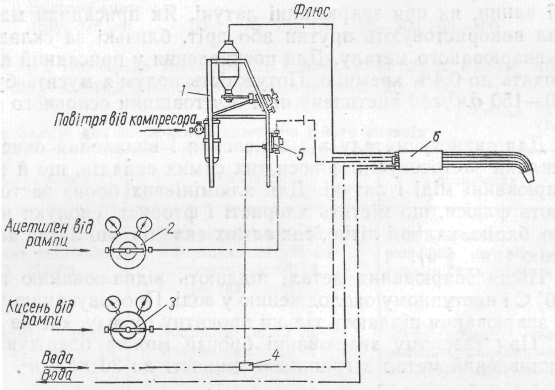
Рис. 4. Схема установки для порошкового газо флюсового зварювання: 1 — установка для подавання флюсу; 2, 3 — відповідно ацетиленовий та кисневий постові редуктори; 4 — трійник; 5 — блокувальний клапан; 6 — пальник.
Зварювання бронзи. Газове зварювання застосовують при ремонті литих виробів з бронзи, наплавлянні шатром антифрикційних бронзових сплавів на поверхні деталей, що працюють на тертя. В разі необхідності зварювання і наплавлення бронз провадять з підігріванням до 450° С. Підігрівання необхідне для запобігання тріщинам. В нагрітому стані підвищується крихкість бронз, тому при зварюванні виріб треба добре закріплювати; зварювання провадять нижнім швом, прагнучи не допустити поштовхів і ударів по деталі.
Зварювальне полум'я повинно мати відновний характер, оскільки при окислювальному полум'ї збільшується вигоряння із бронзи олова, кремнію, алюмінію. Окисли, що утворюються, утруднюють зварювання, шов виходить пористим з включеннями шлаків. Щоб не перегрівати метал, полум'я тримають на такій самій відстані від зварювальної ванни, як при зварюванні латуні. Як присадний матеріал використовують прутки або дріт, близькі за складом до зварюваного металу. Для розкислення у присадний дріт вводять до 0,4% кремнію. Потужність полум'я мусить бути 100—150 дм3/год ацетилену на 1 мм товщини основного металу.
Для захисту металу від окислення і видалення окислів у шлаки застосовують флюси тих самих складів, що й при зварюванні міді і латуні. Для алюмінієвих бронз застосовують флюси, що містять хлористі і фтористі сполуки натрію, барію, калію і літію, тих самих складів, що й для алюмінію.
Після зварювання деталі піддають відпалюванню при 750° С і наступному охолодженню у воді. Проковуванню після зварювання піддають тільки прокатну бронзу, але не литу. При газовому зварюванні бронзи можна одержувати наплавлений метал з границею міцності до 30 кГ/лш2,
6. Зварювання алюмінію І його сплавів
Алюміній і його сплави добре зварюються газовим зварюванням. Особливість зварювання алюмінію і його сплавів полягає в утворенні плівки дуже тугоплавкого (tпл понад 2060° С) окису алюмінію (А12Оз), яка розміщується на поверхні рідкого металу зварювальної ванни. Ця плівка окису заважає сплавлянню частинок металу і повинна видалятися з допомогою флюсу.
Газове зварювання алюмінієвих сплавів найдоцільніше застосовувати для товщини від 1 до 5 мм. Воно дає добрі результати при правильному виборі режиму зварювання, наявності навичок у зварника і застосуванні флюсів, які добре розчиняють окис алюмінію.
Особливе значення має правильний вибір потужності полум'я, оскільки плівка окису алюмінію повністю закриває зварювальну ванну і заважає зварнику контролювати початок розплавлення металу. При занадто потужному полум'ї цього моменту можна не помітити і тоді в даному місці утворюється наскрізне проплавляння металу, яке важко виправити. Залежно від товщини металу потужність полум'я при зварюванні алюмінію і його сплавів повинна бути:
| Товщина металу, мм | 0,5—0,8 | 1 | 1,2 | 1,5—2 | 3—4 |
| Витрата ацетилену, дм3 /год | 50 | 75 | 75—100 | 150—300 | 300—500 |
Флюс наносять на кромки і дріт у вигляді пасти або порошку. Склад флюсів наведено в табл. 5.
Таблиця 5 Склад флюсів для зварювання алюмінію і його сплавів
| Марка флюсу | Склад, % | Призначення |
| АФ-44, реактивний "ч" технічний, АМТУ 219-60 |
Хлористий калій 55 Хлористий натрій 28 Хлористий літій 14 Фтористий натрій 3 |
Для газового зварювання алюмінію і алюмінієвих сплавів |
|
АН-А201, реактивний "ч" ТУ 17-61 |
Хлористий літій 15 Фтористий літій 15 Хлористий барій 70 |
Для газового зварювання алюмінієво-магнієвих сплавів |
|
АН-4А, реактивний "ч" ТУ 20-61 |
Фтористий літій 30 Фтористий натрій 70 |
Те саме |
|
ВАМИ, технічний ТУ 18-61 |
Хлористий калій 50 Хлористий натрій 30 Кріоліт 20 |
Для газового зварювання алюмінію і алюмінієвих сплавів |
| КМ-1, технічний |
Хлористий калій 45 Хлористий натрій 20 Хлористий барій 20 Фтористий натрій 15 |
Для газового зварювання жил алюмінієвого кабеля |
|
ВФ-156 (ВФС-1), реактивний "ч" ТУ 21-62 |
Фтористий магній 24,8 Фтористий барій 33,8 Фтористий літій 19,0 Фтористий кальцій 14,8 Окис магнію 4,8 Кріоліт 2,8 |
Для газового зварювання легких сплавів на магнієвій основі |
Хлористі солі, що входять до складу флюсу, наприклад, літію, віднімають кисень від окису алюмінію, утворюючи хлористий алюміній за реакцією:
6LіCl + Аl2О3 = 2АlСl3 + 3Li2O.
Фтористі сполуки розчиняють в розплавленому стані окис алюмінію. Всі флюси для зварювання алюмінію, особливо ті, що містять сполуки літію, гігроскопічні, тобто дуже поглинають вологу, і тому повинні зберігатися в банках, що герметично закриваються, невеликими порціями відповідно до фактичної витрати флюсу на зварювання. Залишки флюсу спричинюють корозію шва, тому їх необхідно видаляти промиванням у гарячій воді. Для утворення захисної плівки на поверхні шва його промивають протягом 5 хв 5%-ним розчином азотної кислоти з добавлянням 2% хромпіку.
Видаляти плівку окису алюмінію із зварювальної ванни можна і без допомоги флюсу, наприклад, користуючись для цього спеціальним скребком. Проте цей спосіб потребує великої навички від зварника і при недостатній кваліфікації останнього може призвести до потрапляння в шов плівок окису алюмінію, що спричинює несплавлення металу і дефект шва в даному місці. Тому завжди слід віддавати перевагу застосуванню флюсу для зварювання алюмінію і його сплавів. У табл. 6 показано способи підготовки кромок при газовому зварюванні алюмінієвих сплавів.
Таблиця 6 Підготовка кромок при зварюванні алюмінію
| Ескіз з'єднання | Розміри, мм | Кут скосу кромок a, град | ||
| Товщина металу S | Зазор а | Притуплення b | ||
|
|
До 1,5 | До 1,0 | Без скосу кромок, допускається відбортовування кромок | |
| 1,5—3,0 | 0,8—2,0 | Без скосу кромок | ||
| 3,1—5,0 | 1,5—2,5 | 1,5—1,8 | 60—65 | |
| Більше 5,0 | 2,0—5,0 | 1,6—2,0 | 65—70 | |
| До 1,5 | 0,3—0,5 | Без скосу кромок | ||
| 1,6—3,0 | 0,5—1,0 | Те саме | ||
| 3,1—5,0 | 0,8—1,5 | 1,0—1,2 | 50—60 | |
| Більше 5,0 | 1,0—2,0 | 1,2—1,5 | ||
| До 1,5 | 0,3—0,5 | Без скосу кромок | ||
| 1,6—3,0 | 0,5—1,0 | |||
| 3,1—5,0 | 0,8—1,5 | 1,0—1,5 | 40—60 | |
| Більше 5,0 | 1,0—2,0 | 1,5-2,0 | ||
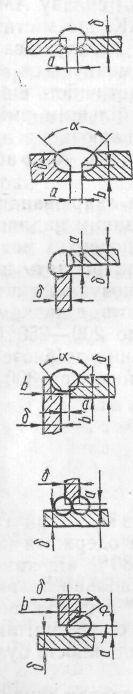
Примітки: 1. В кутовому з'єднанні при товщині металу до 5 мм включно кромки вертикального листа можна не скошувати.
2. В тавровому з'єднанні при довжині металу більше 5 мм допускається двобічний скіс кромок.
Лист завтовшки до 1,5 мм зварюють з відбортовуванням. З'єднань внапусток слід уникати у зв'язку з загрозою затікання флюсу між листами, що спричинює корозію з'єднання. Кромки перед зварюванням очищають промиванням протягом 10 хв в лужному розчині з 20—25 г їдкого натру і 20—30 г вуглекислого натрію на 1 дм3 води з t = 65°С, а потім у воді кімнатної температури, після чого кромки травлять протягом 2 хв у 25%-ному розчині ортофосфорної кислоти (для сплавів АМц і АМг) або в 15%-ному розчині азотної кислоти (для сплавів Д і АМг). Після травлення кромки промивають у теплій і холодній воді і протирають тканиною насухо. Для уникнення нового окислення метал зварюють не пізніше як через 8 год після вказаної підготовки.
За ГОСТ 7871—63 передбачено 12 марок дроту діаметром від 1 до 12 мм для зварювання алюмінію і його сплавів. Застосовують дріт із чистого алюмінію марок АО і Al хімічного складу за ГОСТ 3549—55, із алюмінію марок АД, АД1 і алюмінієвих сплавів марок АМц, АМг, АМгбп, АК, АМгЗ. АМг5В, АМгб, Д20 хімічного складу за ГОСТ 4584—49. Дріт для зварювання поставляється в бухтах, в нагартованому стані, чистий, гладенький, без грубих слідів протягання, тріщин, розшарувань, плен і вм'ятин. На поверхні дроту не допускаються білі темні плями з шорсткою поверхнею, які є ознакою корозії. Допускаються білі і темні плями без шорстокостей, а також кольори мінливості, які є наслідком відпалювання дроту.
Для зварювання алюмінію можна застосовувати дріт тієї самої марки, що і зварюваний метал. При зварюванні термічно оброблюваних алюмінієвих сплавів і сплаву АМц кращі результати дає застосування дроту АК, що містить 5% кремнію, який підвищує рідкотекучість металу шва і дає меншу усадку. Для сплавів АМг не рекомендується застосовувати дріт АК, оскільки він знижує пластичність шва; краще користуватися дротом АМг з трохи більшим вмістом магнію, ніж в основному металі. Для зварювання литих алюмінієвих сплавів використовують дріт АК, АМц або дріт із чистого алюмінію.
Алюміній і його сплави зварюють лівим зварюванням лише відновлювальним полум'ям або з невеликим надлишком ацетилену. Кут нахилу мундштука до поверхні металу— не більше 45°. Для закріплення кромок роблять попередню прихватку. Допускається легке проковування шва в холодному стані. Литий алюміній зварюють ділянками по 50—60 мм з попереднім підігріванням до 200—250° С. Після зварювання для одержання і збереження дрібнозернистої структури литво піддають відпалюванню при 300— 350° С з наступним повільним охолодженням.
7. Зварювання інших металів
Зварювання магнієвих сплавів. При газовому зварюванні магнієвих сплавів можна одержати наплавлений метал з границею міцності 60—80% від такої для основного металу. Магнієві сплави задовільно зварюються газовим полум'ям, але потребують застосування флюсів для видалення тугоплавкої плівки окису магнію, яка утворюється в процесі зварювання.
При нагріванні до 600° С і вище магнієві сплави схильні до зростання зерен і підвищення крихкості. Для зменшення несприятливого впливу нагріву магнієві сплави легують титаном (0,2—0,4%) або селеном (0,5%).
Техніка зварювання, підготовки кромок і типи з'єднань при зварюванні магнієвих сплавів ті самі, що й при зварюванні алюмінієвих сплавів. Кромку скошують під кутом 40—45° при товщині металу більшій 3 мм і стикують без зазора; кромки повинні мати притуплення не менше 0,5 мм. Перед зварюванням кромки очищають від захисної плівки окису, що була на листах. Режими зварювання такі:
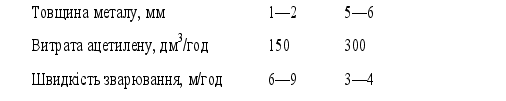
Полум'я повинно мати незначний надлишок ацетилену і спрямовуватися на шов під невеликим кутом. Застосовують ліве зварювання за один прохід без поперечних коливань мундштука. Кінець прутка не слід занурювати у ванну, бо це призводить до забруднення її окислами.
Флюс наносять на пруток і на кромки металу по обидва боки шва. Залишки флюсу старанно видаляють після зварювання промиванням гарячою водою і протиранням щітками. Проковування після зварювання підвищує пластичність наплавленого металу. Зварний шов піддають оксидуванню розчином хромпіку.
Великі деталі і литво із магнієвих сплавів зварюють з попереднім нагріванням до 300—350°С. Для усунення залишкових напруг деталі після зварювання відпалюють при температурі від 190 до 315°С залежно від марки сплаву.
Зварювання нікелю. При зварюванні нікелю виникають такі труднощі:
поглинання газів рідким металом і різкий спад розчинності при переході металу в твердий стан, що призводить до пористості шва. Тому краще застосовувати праве зварювання, яке дає уповільнене охолодження металу шва, що зменшує пористість;
утворення тугоплавкого окису нікелю, що має температуру плавлення 1650—1660° С. Видалення окислів здійснюється за допомогою флюсів: плавленої бури; суміші із 25% бури і 75% борної кислоти; насиченого розчину борної кислоти в спирті; суміші із 50% борної кислоти, 30% бури, 10% кухонної солі і 10% вуглекислого барію. Застосовують і більш складні флюси, що містять, крім бури і борної кислоти, хлористі сполуки магнію, марганцю і літію, а також хлористий кобальт, ферованадій і титановий концентрат.
Газовим зварюванням нікель зварюється задовільно. Листи завтовшки до 1,5 мм зварюють без присадного металу, з відбортовуванням кромок на висоту (1,4-1,5), де 5 — товщина металу, мм. Листи завтовшки до 4 мм зварюють у стик без скосу кромок. Для більших товщин роблять однобічний скіс під кутом 35—45°. Зварювання внапусток не застосовують у зв'язку з значними деформаціями при нагріванні листів. Листи перед зварюванням скріплюють прихватками через кожні 100—200 мм. Зварювання провадять окремими ділянками зворотноступінчастим способом.
Полум'я не повинно мати надлишка кисню, який спричинює появу пор і крихкість наплавленого металу. Допустимо застосовувати полум'я з невеликим надлишком ацетилену. При зварюванні нікелю потужність полум'я беруть 140—200 дм3/град ацетилену, а при зварюванні монель-металу — 100 дм3/год на 1 мм товщини металу.