Разработка проекта технических условий на профилированные листы для строительства
- методы контроля;
- транспортирование и хранение;
- указания по эксплуатации.
Состав разделов и их содержание определяет разработчик в соответствии с особенностями продукции. При необходимости, технические условия, в зависимости от вида и назначения продукции могут быть дополнены другими разделами.
Вводная часть должна содержать наименование продукции, ее назначение, область применения и условия эксплуатации. Наименование продукции должно соответствовать наименованию, указанному в основном документе (технологический или другой документ) на эту продукцию.
В разделе «Технические требования» должны быть приведены требования и нормы, определяющие показатели качества и потребительские характеристики продукции.
Раздел в общем случае должен состоять из следующих подразделов:
- основные параметры и характеристики;
- требования к сырью и материалам;
- комплектность;
- маркировка;
- упаковка.
В подразделе « Основные параметры и характеристики» устанавливают основные параметры и свойства, характеризующие свойства продукции, определяющие ее основные функции, для выполнения которых она предназначена в заданных условиях.
На продукцию, потребительские свойства которой могут ухудшаться с течением времени, должны указываться сроки годности, а так же требования экономного использования сырья, материалов, топлива, энергии и трудовых ресурсов при производстве продукции; требования технологичности, определяющие приспособленность продукции к изготовлению, эксплуатации и т.д.Все это указывается в подразделе «Требования к надежности и безопасности».
Требования, помещаемые в подразделе «Основные параметры и характеристики» указываются применительно к режимам и условиям эксплуатации и испытаний продукции.
В подразделе «Требования к сырью, материалам, покупным изделиям» устанавливают требования к покупным изделиям, жидкостям, материалам (продуктам, веществам); к дефицитным материалам, порядок их учета; к вторичному сырью и отходам промышленного производства.
В подразделе «Комплектность» устанавливают входящие в комплект поставки отдельные составные части изделия.
Место, содержание и способ маркировки указывают в подразделе «Маркировка».
Подраздел «Упаковка» должен содержать :
- требования к упаковочным материалам, способу упаковывания продукции с указанием средств;
- потребительскую транспортную тару, вспомогательные материалы, требования технической этикетки;
- количество продукции в единице потребительской упаковки;
- порядок размещения и способ укладки продукции.
Раздел «Требования безопасности» устанавливает требования, которые должны содержать все виды допустимой опасности и устанавливаться таким образом, чтобы обеспечивалась безопасность продукции в течение срока ее годности.
В разделе «Требования охраны окружающей среды» прописывают условия для предупреждения вреда окружающей природной среде, здоровью и генетическому фонду человека при испытании, хранении, транспортировании, применении и утилизации продукции, опасной в экологическом отношении.
«Правила приемки» указывают порядок контроля продукции, порядок и условия предъявления и приемки продукции органами технического контроля, изготовителя и потребителя.
«Методы контроля» устанавливают приемы, способы, режимы контроля (испытаний, измерений, анализа) параметров, норм, требований и характеристик продукции, необходимость которых предусмотрена в разделе «Правила приемки». Для каждого метода контроля в зависимости от специфики проведения, должны быть установлены:
-методы отбора выборок и проб;
-оборудование;
-материалы и реактивы;
-подготовка к контролю (испытанию, измерению, анализу);
-проведение контроля;
-обработка результатов.
Разрешается использовать ссылки на методы контроля, описанные ранее и если некоторые пункты их совпадают. Необходимо также указывать оборудование, материалы или реактивы, изготавливаемые специально для контроля данной продукции, данные, касающиеся подготовки к контролю продукции, а также схемы соединения оборудования с контролируемой продукцией, последовательность проводимых операций при проведении контроля.
В разделе «Транспортирование и хранение» устанавливают требования к обеспечению сохраняемости продукции при ее транспортировании и хранении, в том числе, по обеспечению безопасности. Необходимо указывать все виды транспорта и транспортных средств, способы крепления и укрытия продукции в указанных средствах, а также требования по перевозке продукции в универсальных, специализированных контейнерах, спецтранспортом и т.п. Здесь указывают условия хранения продукции, обеспечивающие ее сохранность, в том числе требования к месту хранения продукции, к защите продукции от влияния внешней среды, температурный режим хранения. Правила хранения продукции необходимо излагать в соответствии с требованиями п .4.8 ГОСТ 2.114 [12].
Указания по установке, монтажу и применению продукции приводят в разделе «Указания по эксплуатации», где так же необходимо указать необходимые требования к продукции в соответствии с ее назначением п .4.9 ГОСТ 2.114 [12].
Раздел «Гарантии изготовителя» должен быть изложен в соответствии с ГОСТ 22352 [13].
Разработку технических условий заканчивают приложениями, в которых приводят перечень документов, на которые даны ссылки, перечень оборудования, материалов и реактивов, необходимых для контроля продукции, краткое описание с характеристиками оборудования, материалов и реактивов.
2.2 Технические требования к профилям стальным листовым гнутым с трапецивидными гофрами
2.2.1 Требования к исходным материалам
Профилированные листы должны изготавливаться из тонколистового оцинкованного проката по ГОСТ 14918 [6], предназначенного для холодного профилирования, с уменьшенной разнотолщинностью, первого класса покрытия.
Профилированные листы с лакокрасочным покрытием должны изготавливаться из проката с защитно-декоративным лакокрасочным покрытием для строительных конструкций по ГОСТ 30246 [10].
По наличию защитно-декоративного лакокрасочного покрытия листы подразделяются:
- на листы без лакокрасочного покрытия (без обозначения) ;
- на листы с лакокрасочным покрытием по ГОСТ 30246[10] (указывается лакокрасочное покрытие).
Профилированные листы обозначаются в соответствии со схемой, представленной на рисунке:
1 - тип профилированного листа; 2 - размеры профилированного листа в миллиметрах; 3 - материал исходной заготовки; 4 - обозначение лакокрасочного покрытия; 5- обозначение настоящих тех. условий
Примеры условных обозначений профилированных листов:
- С10 - 1125 - 0,5 - ТУ-1120-004-54583848-2007 - профилированный лист для стеновых ограждений высотой 10 мм, шириной 1125 мм, толщиной 0,5 мм, без лакокрасочного покрытия, изготовлен из оцинкованного проката.
- С60 - 902 - 0,5 - ЛКОЦП -RAL 7004-ТУ-1120-004-54583848-2007 - профилированный лист для стеновых ограждений высотой гофры 60 мм, шириной 902 мм, толщиной 0,5 мм, с лакокрасочным покрытием цвета RAL 7004, изготовлен из оцинкованного проката.
2.2.2 Требования к защитным покрытиям
Качество покрытия профилированных листов должно удовлетворять требованиям нормативных документов на материал исходной заготовки для профилирования.
Для лакокрасочного покрытия используют требования ГОСТ 30246[10].
На поверхности цинкового, лакокрасочного покрытий допускаются потертости, риски, следы формообразующих валков, не нарушающие сплошность покрытия.
2.2.3 Требования к геометрической точности
Предельные отклонения размеров всех типов профилей не должны превышать указанных в таблице 1.
Предельные отклонения по толщине профилированных листов должны соответствовать предельным отклонениям по толщине заготовки нормальной точности прокатки по ГОСТ 19904[14] без учета толщины покрытия. Предельные отклонения не распространяются на отклонения по толщине в местах изгиба.
Таблица 1 - Предельные отклонения размеров всех типов профилей
| Высота профиля, | Предельные отклонения,мм | ||
| мм | по высоте | по ширине | по длине |
| От 10 до 20 включ. |
|
|
+10,0 |
| Св. 20 до 60 включ. |
|
||
| Св. 60 до 75 включ. |
|
||
| Св. 75 до 114 включ. |
|
+15,0 -8,0 |
|
 1,0
Разность ширины крайних узких полок гофров профилированных листов должна быть не менее 2 мм.
На плоской части более узких полок рекомендуется производить маркировку в виде продольного зига, окраски или другими способами.
Серповидность профилированных листов не должна превышать 1 мм на 1 м длины при длине профилей до 6 м и 1,5 мм на 1 м длины при длине профилей более 6 м. Общая серповидность не должна превышать произведения допускаемой серповидности на 1 м на длину листа в метрах.
Волнистость на плоских участках профилированных листов не должна превышать 1,5 мм, а на отгибах крайних полок - 3 мм.
Косина резов профилированных листов не должна выводить длину листов за номинальный размер и предельное отклонение по длине.
2.2.4 Комплектность
В комплект поставки должны входить:
- профилированные листы одного типоразмера, материала исходной заготовки, вида лакокрасочного покрытия;
- крепежные изделия (по согласованию потребителя с изготовителем);
- документ на отгружаемую продукцию.
2.2.5 Маркировка
Маркировка профилированных листов приводят по ГОСТ 7566 [15]. Маркировку наносят на ярлык, который крепят к пакету. Маркировка должна содержать:
- наименование или товарный знак предприятия-изготовителя;
- условное обозначение профилированного листа;
- длину и количество профилированных листов в пакете;
- теоретическую массу пакета;
- номер пакета и партии;
- клеймо технического контроля предприятия-изготовителя.
2.2.6 Упаковка
Упаковку осуществляются по чертежам предприятия-изготовителя, утвержденным в установленном порядке. Упаковка должна обеспечить сохранность профилированных листов и защитного покрытия от механических повреждений, а также от смещения листов в пакете относительно друг друга.
Упаковка профилированных листов, предназначенных для экспорта, должна соответствовать нормативной документации, утвержденной в установленном порядке, и контракту.
При отгрузке профилей в районы Крайнего Севера и труднодоступные районы упаковка должна производиться в соответствии с ГОСТ 15846 [16].
2.3Технология и контроль производства
Технологический процесс изготовления профилированных листов состоит из нескольких операций.
Первой операцией является входной контроль рулона. После проверки соответствия маркировки рулон транспортируют от линии ЛА-82 к ложементу ПС,затем к разматывателю .На операции «Загрузка» совмещают оси рулона и разматывателя, устанавливают и закрепляют рулон в разматыватель ,удаляют стяжку с рулона и снимают ярлык с рулона.
На операции «Подготовка» выставляют ограничитель на определенную длину профнастила, выполняют регулировку блока валков под толщину валков.
Операция «Профилирование» выполняется в следующей последовательности. Конец рулона подается к блоку валков, заправляется в устройство резки в наладочном режиме через ножевое устройство пропускается 0,2 м профлиста. В дальнейшем изготавливают профлист необходимой длины. Останавливают линию, проводят контроль параметров изготовленного листа. Если контроль завершился удачно и параметры соответствуют предъявляемым требованиям к профлисту - включает постоянный режим профилирования до полной переработки рулона.
На операции «Упаковка» формируют и упаковывают брикет в соответствие со схемой упаковки. После переработки рулона линию отключают, в журнале учета делается соответствующая запись. Во время выполнения операции «Контроль» выполняют контроль внешнего вида и отсутствие дефектов на кромках профлиста. После операции «Контроль» следует транспортировка блока профлиста на промежуточный склад, с промежуточного склада блок транспортируют на склад готовой продукции с сопроводительными документами. После окончания работ рабочее место убирается и приводится в соответствие с требованиями охраны труда.
Технология производства профнастила представлена в таблице 2.
Таблица 2 - Технология производства профнастила
| Наименование операции | Режимы и параметры | Оборудование |
Средства и методы контроля |
||
| 1 | 2 | 3 | 4 | ||
| 1Контроль входной |
1.Контроль соответствия рулона маркировке |
Штангенциркуль ЩЦ-11-50 Микрометр МЛ-25-1 |
|||
| 2 Транспортирова-ние | Транспортировка рулона от линии ЛА-82 к ложементу ПС | Кран-балка | - | ||
| 3 Загрузка |
1.Рулон транспортируются от ложемента к разматывателю ПС 2.Совмещают оси рулона и разматывателя 3.Установливливается и закрепляется рулон ленты в разматыватель 4.Удаляется стяжка с рулона 5.Снимают ярлык с рулона ленты |
Кран-балка Линия ПС |
- | ||
| 4 Подготовка |
1.Выставляется ограничетель на определенную длину 2.Блок валков регулируется под толщину металла |
- |
Штангенциркуль ЩЦ-11-50 Микрометр МЛ-25-1 Щуп 100 Поверочная линейка |
||
| 5 Профилирование |
1.Конец рулона подается к блоку валков 2.Пропускают ленту через блок валков 3.Конец профиля заправляется в устройство резки 4.В наладочном режиме пропускается Через ножевое устройство 0.02-0.2м профиля 5.Изготавливается профилированный лист необходимой длины 6.Останавливается линия 7.Контролируется параметры изготовленного листа 8.Включается постоянный режим профилирования 9.Рулон металла перерабатывается до конца 10.Отключается линия 11.В журнале учета и на сопроводительном ярлыке делается запись |
- |
- |
||
| 6 Упаковка |
1.Сформировывается брикет в Ку-1 в соответствие со схемой упаковки. 2.Брикет упаковывается по схеме |
Упаковочный автомат Кондуктор упаковочный блока Ку-2 |
- | ||
| 7 Контроль | Контроль внешнего вида и отсутствие дефектов | - | ЩЦ-250 | ||
| 1 | 2 | 3 | 4 | ||
| 8.Транспортировка |
1.Профлист транспортируется от линии ПС на промежуточный склад 2.Транспортировка с промежуточного склада на склад готовой продукции с сопроводительной документацией |
Кран-балка | |||
| 9.Окончание работ |
1.Использоваемый инструмент убирается в шкаф 2.отходы производства помещают в контейнер 3.Стан профил-1 очищают от пыли 4.раб.место приводится в соответствие с требованиями об охране труда |
Уборочный инвентарь | |||
В приложении А представлена маршрутная карта на технологический процесс производства профнастила.
В приложении Б представлены эскизы профилированных листов.
Технологический процесс изготовления профилированных листов на профилегибочном стане представлен в приложении В.
2.4 Требования к качеству готовой продукции
2.4.1 Правила приемки
Приемку профилированных листов производят партиями. Партией считают листы одного типоразмера, изготовленные из заготовок одной партии. Допускается формирование партий из листов, изготовленных из заготовок разных партий одного предприятия-изготовителя. Масса партии не должна превышать 75 т. Партия должна состоять из пакетов. Масса пакета не должна превышать 10 т.
Допускается для контроля отбирать по одному листу из первого и последнего пакетов одной партии, если установленные показатели качества обеспечиваются технологией производства.
Партию считают принятой, если показатели качества соответствуют требованиям настоящего стандарта.
При получении неудовлетворительных результатов контроля хотя бы по одному из показателей качества, по нему проводят повторный контроль на удвоенном количестве профилированных листов, отобранных от той же партии. Если при повторной проверке окажется хотя бы один лист, не удовлетворяющий требованиям настоящего стандарта, то всю партию подвергают поштучной приемке.
Каждая партия отгружаемой продукции должна сопровождаться документом, содержащим:
- наименование или товарный знак предприятия-изготовителя;
- наименование потребителя;
- номер заказа;
- номер партии;
- условное обозначение профилированного листа;
- данные о количестве и номера пакетов с указанием теоретической массы каждого пакета;
- данные об общей теоретической массе профилированных листов в партии;
- штамп технического контроля предприятия-изготовителя.
2.4.2 Методы контроля
Марка, свойства, толщина проката, а также качество лакокрасочного покрытия исходной заготовки должны быть удостоверены документом о качестве предприятия-изготовителя заготовки.
Качество поверхности металлического и лакокрасочного покрытия профилированных листов определяют визуально.
Размеры профилированных листов контролируют рулеткой по ГОСТ 7502 [17], металлической линейкой по ГОСТ 427[18], штангенрейсмасом по ГОСТ 164[19]. Ширину и высоту листов измеряют на расстоянии от 40 до 500 мм, длину - по двум сторонам.
Серповидность по ребру гофра и волнистость профилированных листов проверяют поверочной линейкой длиной 1м по ГОСТ 8026 [20] и набором щупов по ТУ 2.034-225 [21].
Общую серповидность определяют с помощью струны, закрепленной на плоской горизонтальной поверхности, и линейки по ГОСТ 427[18].
Косину резов профилированных листов измеряют линейкой по ГОСТ 427 [18] и угольником по ГОСТ 3749 [22], установленным по крайнему гофру профиля.
За результат измерения размеров принимают среднее значение, полученное при трех замерах в одном сечении или по одной линии, при этом результаты каждого измерения должны находиться в пределах нормируемых допусков.
Сборка должна осуществляться свободно, без дополнительных механических воздействий, при этом крайние узкие полки накладывают внахлест на более широкие крайние полки.
Размеры и форму профилированных листов допускается контролировать другими средствами измерения, утвержденными в установленном порядке и обеспечивающими необходимую точность измерения.
2.4.3 Транспортирование и хранение
Профилированные листы перевозят транспортом всех видов в соответствии с правилами перевозки и условиями погрузки и крепления грузов, действующими на транспорте данного вида.
Пакеты при транспортировании и хранении должны быть уложены на деревянные или из другого материала подкладки одинаковой толщины не менее 50 мм, шириной не менее 150 мм и длиной больше габаритного размера пакета не менее чем на 100 мм, расположенные не реже чем через 3 м.
Пакеты при транспортировании должны быть закреплены и надежно предохранены от перемещения.
При транспортировании и хранении пакеты должны быть размещены в один ярус.
Допускается
размещение
транспортируемых
и хранимых
пакетов в два
и более яруса
при условии,
что масса 1 м всех профилей,
расположенных
над нижним
профилем, не
должна превышать
3000 кг/м.
Условия транспортирования профилированных листов при воздействии климатических факторов должны соответствовать условиям 7, хранения - условиям 3 по ГОСТ 15150 [23].
3 Методика выполнения работ
3.1 Требования к оформлению технических условий
Технические условия является техническим документом, который разрабатывается по решению разработчика (изготовителя) или по требованию заказчика (потребителя) продукции.
Технические условия являются неотъемлемой частью комплекта конструкторской или другой технической документации на продукцию, а при отсутствии документации должны содержать полный комплекс требований к продукции, ее изготовлению, контролю и приемке.
Технические условия разрабатывают на:
- одно конкретное изделие, материал, вещество и т.п.;
- несколько конкретных изделий, материалов, веществ и т.п. (групповые технические условия).
Требования, установленные ТУ, не должны противоречить обязательным требованиям государственных (межгосударственных) стандартов, распространяющихся на данную продукцию.
Если отдельные требования установлены в стандартах или других технических документах, распространяющихся на данную продукцию, то в технических условиях эти требования не повторяют, а в соответствующих разделах ТУ дают ссылки на эти стандарты и документы в соответствии с ГОСТ 2.105 [24].
Технические условия оформляют на листах формата А4 по ГОСТ 2.301[25] с основной надписью по ГОСТ 2.104[26] (формы 2 и 2а), а титульный лист оформляют по ГОСТ 2.105[24].
Подлинники технических условий, выполненные на магнитных носителях, и копии, полученные с них, а также технические условия на материалы, вещества и т.п., независимо от способа их выполнения, допускается выполнять без основной надписи, дополнительных граф и рамок.
Обозначение техническим условиям присваивает разработчик. На изделия машиностроения и приборостроения документ обозначают по ГОСТ 2.201[27].
Обозначение ТУ рекомендуется формировать из:
- кода "ТУ";
- кода группы продукции по классификатору продукции страны - разработчика ТУ;
- трехразрядного регистрационного номера, присваиваемого разработчиком;
- кода предприятия разработчика ТУ по классификатору предприятий страны - разработчика ТУ;
- года утверждения документа.
Учет, хранение и внесение изменений в ТУ на изделия машиностроения и приборостроения проводят в порядке, установленном ГОСТ 2.501[28] и ГОСТ 2.503[29], а для материалов, веществ и т.п. в порядке, принятом у разработчика.
Для информирования потребителей о продукции, на которую разработаны технические условия, заполняется каталожный лист в порядке, установленном национальными органами по стандартизации. Форма каталожного листа представлена в приложении Г.
3.2 Согласование технических условий
Технические условия, оформленные по ГОСТ 2.114[12], подлежат согласованию на приемочной комиссии, если решение о постановке продукции на производство принимает приемочная комиссия.
Разработчик согласовывает с заказчиком (потребителем) технические условия и вместе с другими документами, подлежащими согласованию на приемочной комиссии, направляет их не позднее чем за один месяц до начала ее работы в организации (предприятия), представители которых включены в состав приемочной комиссии - по ГОСТ 15.001[30].
Подписание акта приемки опытного образца (опытной партии) продукции членами приемочной комиссии означает согласование технических условий.
Технические условия, содержащие требования, относящиеся к компетенции органов государственного контроля и надзора, если они не являются членами приемочной комиссии, подлежат согласованию с ними. Необходимость направления технических условий на согласование в другие заинтересованные организации, если они не являются членами приемочной комиссии, определяет разработчик совместно с заказчиком (потребителем).Если решение о постановке продукции на производство принимают без приемочной комиссии, технические условия направляют на согласование заказчику (потребителю).Технические условия, содержащие требования, относящиеся к компетенции органов государственного контроля и надзора, подлежат согласованию с ними.
Необходимость направления технических условий на согласование другим заинтересованным организациям при наличии в них требований, относящихся к их компетенции, определяет разработчик совместно с заказчиком (потребителем). Технические условия следует направлять во все организации одновременно.
Технические условия, содержащие ссылки на государственные стандарты, включающие требования к качеству продукции, обеспечивающие ее безопасность для жизни, здоровья и имущества, охрану окружающей среды, а также содержащие ссылки на правила и нормы, установленные органами государственного контроля и надзора, могут с ними не согласовываться.
Для технологического комплекса, поставляемого комплектно заказчику (потребителю), технические условия дополнительно согласовываются с организацией, осуществляющей монтаж, в части требований, относящихся к ее компетенции, если эти требования не были согласованы с ней ранее.
Рассмотрение технических условий, представленных на согласование, не должен превышать 20 дней с момента поступления их в организацию.
Согласование технических условий оформляют подписью руководителя (заместителя руководителя) согласующей организации под грифом “Согласовано” - или отдельным документом (актом приемочной комиссии, письмом, протоколом и т.п.), при этом под грифом “Согласовано” указывают дату и номер документа. При согласовании не допускается запись “Согласовано с замечаниями”.
Необходимость согласования с потребителями технических условий на продукцию, разработанную в инициативном порядке, определяет разработчик.
Изменения к техническим условиям согласовывают в порядке, установленном для технических условий. Допускается изменения к техническим условиям согласовывать только с заказчиком (потребителем), если они не затрагивают интересы ранее согласовавших технические условия организаций.
3.3 Утверждение технических условий
Технические условия утверждает разработчик технических условий. Изменения к техническим условиям утверждает держатель подлинника технических условий, если иное не установлено в договоре о передаче комплекта технической документации.Утверждение технических условий (изменений к ним) оформляют подписью руководителя (заместителя руководителя) разработчика под грифом “Утверждаю” на титульном листе документа.Технические условия утверждают, как правило, без ограничения срока действия.Ограничение срока действия технических условий устанавливают при необходимости по согласованию с заказчиком (потребителем).
Для осуществления государственного контроля и надзора за соблюдением обязательных требований государственных стандартов субъекты хозяйственной деятельности, утвердившие технические условия, представляют для учетной регистрации в органы Госстандарта России информацию о поставляемой продукции (оказываемых услугах) в виде каталожных листов в порядке, установленном Госстандартом России.
4 Разработка проекта технических условий
Разработанный проект технических условий на профилированные листы для строительства должен содержать следующие разделы:
- технические требования;
-требования безопасности;
-требования охраны окружающей среды;
-правила приемки;
-методы контроля;
-транспортирование и хранение;
-указания по применению и эксплуатации;
-гарантии изготовителя.
В приложении Д представлен проект технических условий «Профили стальные листовые гнутые с трапециевидными гофрами для строительства».
5. Организационно - экономическая часть
5.1 Организация и планирование проекта разработки технических
условий на профнастил
5.1.1 Определение плановой трудоемкости разработки
технических условий
Плановая трудоемкость разработки технических условий Тпл (чел.-дни) определяется по формуле
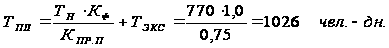 (5.1)
где ТН - нормативная трудоемкость технических условий, чел.-дни ;
КФ - произведение факторных коэффициентов;
КПР. П - коэффициент приведения по подразделению-разработчику;
ТЭКС - плановая трудоемкость опытно-конструкторских,
экспериментальных и исследовательских работ, чел.-дни
(в данном случае ТЭКС = 0).
Произведение факторных коэффициентов Кф определяют по формуле
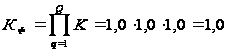 (5.2)
где q =1,2,3,4,5,6;
Коэффициент приведения КПР. П определяется по формуле
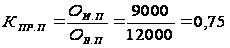 (5.3)
где ОИ.П - планируемая среднемесячная заработная плата исполнителя
по подразделению-разработчику, р. (по данным ОТЗ);
ОВ.П - планируемая среднемесячная заработная плата ведущего
инженера по подразделению-разработчику, р. (по данным ОТЗ).
Распределение трудоемкости разработки технических условий по этапам произведено в таблице 3.
Таблица 3 - Расчет трудоемкости разработки технических условий
|
Наименование этапа |
Удельный вес, % |
Трудоёмкость, чел-дн |
| 1 Разработка технического задания | 5 | 51,3 |
| 2 Разработка нормативного документа ТУ | 40 | 410,4 |
| 3 Предварительные организационные мероприятия по внедрению | 20 | 205,2 |
| 4 Подготовка нормативно-технической базы для работы по ТУ | 20 | 205,2 |
| 5 Завершение подготовительных мероприятий и работа по ТУ | 10 | 102,6 |
| 6 Утверждение ТУ | 5 | 51,3 |
| Итого | 100 | 1026 |
5.1.2 Определение плановой численности исполнителей
Плановая численность исполнителей NИ (чел.) определяется по формуле
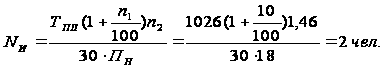 (5.4)
где n1 - среднегодовые потери рабочего времени по подразделениям-
разработчикам, % (n1 = 10%, по данным ОТЗ);
n2 - коэффициент перевода рабочих дней в календарное время,
определяемый как отношение количества календарных дней в году к
количеству рабочих дней в году (n2 = 365/250 = 1,46) ;
30 - принятое среднегодовое количество календарных дней в
месяце;
ПН - нормативная (календарная) продолжительность разработки
стандарта при последовательно-параллельном выполнении работы по
плановым этапам, мес.
Баланс рабочего времени одного специалиста представлен в таблице 4.
Таблица 4 - Баланс рабочего времени одного специалиста
|
Показатели |
Величина показателя | |
| в днях | в часах | |
|
Календарный
фонд времени,
F |
30 | - |
|
Число
нерабочих
дней (праздничных
и выходных),
F |
8 | - |
|
Номинальный
фонд рабочего
времени, F |
22 | - |
|
Невыходы
на работу, F |
- | - |
|
Явочный
фонд рабочего
времени, F |
22 | - |
|
Продолжительность
рабочего дня
по режиму, T |
- | 8 |
|
Внутрисменные
потери рабочего
времени, T |
- | 0,20 |
|
Средняя
продолжительность
рабочего дня,
T |
- | 7,8 |
|
Действительный
фонд рабочего
времени, F |
- | 176 |
 ,
дн.
 ,
дн.
 ,
дн.
 ,
дн.
 ,
дн.
 ,
ч
 ,
ч
 ,
ч
 ,ч
При определении состава специалистов следует исходить из содержания работ, выполняемых при разработке проекта, квалификационных требований и должностных обязанностей сотрудников, а также необходимости соблюдения требований: разработка технических условий в директивные сроки, обеспечение равномерной и полной загрузки сотрудников, занятых разработкой проекта, обеспечение рационального соотношения отдельных категорий сотрудников, а также минимизация затрат на разработку технических условий. Состав исполнителей представлен в таблице 5.
Таблица 5 - Штатное расписание сотрудников
| Должность |
Количество, чел |
Квалификационный разряд | Месячный оклад, р. | Дневная ставка, р. |
| Руководитель службы качества | 1 | 12 | 12000 | 545,45 |
| Инженер службы качества | 1 | 10 | 9000 | 409,0 |
| Итого | 2 | - - - | ||
5.1.3 Составление календарного плана разработки технических условий на профнастил с применением метода сетевого планирования
Результаты расчета трудоемкости разработки ТУ предприятия следует представить в виде сетевого плана-графика. Сетевой план-график - это формализованное описание комплекса работ в их логической и технической последовательности, фиксирование выявленных взаимосвязей между ними[40].
Трудоемкость каждой из работ сетевого графика, длительность, а также численность исполнителей определяются экспертным путем, исходя из общих затрат времени на разработку ТУ предприятия и общей численности исполнителей. Данные о содержании работ сетевого графика представлены в таблице 6.
Таблица 6 - Перечень и содержание работ сетевого графика
| Код работы |
Содержание работы |
Трудоемкость, чел.-ч |
Количество исполнителей, чел. | Длительность, календ. дн. |
| 1 | 2 | 3 | 4 | 5 |
| 1-2 | Создание рабочей группы по разработке ТУ | 11 | 1 | 2 |
| 2-3 | Анализ текущей ситуации в сфере производства профнастила | 43 | 2 | 4 |
| 2-4 | Согласование с руководством предприятия концепции и содержания ТУ | 11 | 1 | 2 |
| 3-5 | Разработка технического задания | 32 | 2 | 3 |
| 5-6 | Рассмотрения проекта ТЗ, представленного на согласование | 16 | 1 | 3 |
| 4-6 | Составление перечня подразделений предприятия, с которыми должна быть согласована окончательная редакция проекта технических условий | 21 | 2 | 2 |
| 6-7 | Разработка проекта технических условий (первая редакция) | 53 | 2 | 5 |
| 1 | 2 | 3 | 4 | 5 |
| 7-8 | Формирование структуры ТУ и детальная проработка разделов | 160 | 2 | 15 |
| 7-9 | Внесение поправок в ТУ в соответствии с замечаниями специалистов предприятия | 21 | 1 | 4 |
| 9-10 | Представление проекта ТУ на Научно-методическом совете | 11 | 2 | 1 |
| 8-11 | Экспертиза предварительного проекта ТУ | 32 | 2 | 3 |
| 10-11 | Обработка отзывов по результатам экспертизы | 21 | 1 | 4 |
| 11-12 | Внесение окончательных поправок | 11 | 1 | 2 |
| 12-13 | Разработка окончательной редакции технических условий | 32 | 2 | 3 |
| 11-14 | Проведение согласительного совещания руководителем группы по разработке ТУ | 11 | 2 | 1 |
| 13-14 | Согласование проекта ТУ со всеми заинтересованными подразделениями в соответствии с заранее составленным списком | 43 | 2 | 4 |
| 14-15 | Утверждение ТУ руководителем предприятия | 6 | 1 | 1 |
| 15-16 | Регистрация ТУ в учетных регистрах и присвоение ему обозначения. | 6 | 1 | 1 |
| 15-17 | Издание ТУ и его размножение | 11 | 1 | 2 |
| 17-18 | Введение технических условий организации в действие | 6 | 1 | 1 |
| 18-19 | Согласование перечня работ по подготовке предприятия к работе по ТУ | 64 | 2 | 6 |
| 18-20 | Согласование порядка участия консультантов-разработчиков ТУ в процессе внедрения | 32 | 2 | 3 |
| 19-20 | Распределение ответственных по работам и фиксация сроков выполнения | 11 | 1 | 2 |
| Продолжение таблицы 6 | ||||
| 1 | 2 | 3 | 4 | 5 |
| 19-21 | Утверждение руководителем приказа о порядке внедрения ТУ | 6 | 1 | 1 |
| 16-20 | Создание
всех
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||