Разработка проекта технических условий на профилированные листы для строительства
Белов С.В. Безопасность жизнедеятельности: Учебник для вузов / С.В. Белов, А.В. Ильницкая, А.Ф. Козьяков. - 4-изд., перераб. и доп. - М.: Высшая школа, 2004. - 606 с.
Самогородская М.И. Экономика предприятия: Учеб. пособие / М.И. Самогородская.- Воронеж.: ВГУ, 2004.- 139 с.
Приложение А. Маршрутная карта на технологический процесс изготовления профилированных листов
| Разработал | ОАО «Эковент» |
Маршрутная карта на технологический процесс изготовления профилированных листов |
Операционное описание | |||||||||||||||||||
| Инженер ОТ | Титов В.Г. | |||||||||||||||||||||
| Инженер ОКК | Насонова О.С. | |||||||||||||||||||||
| Проверил | Гоголев И.Н. |
Профилированные листы |
||||||||||||||||||||
| Н.контроль | Аржанов В.М. | |||||||||||||||||||||
| А | Цех | Уч-к | РМ | Опер. | Код, наименование операции | Обозначение документа | ||||||||||||||||
| Б | Код, наименование оборудования | СМ СМ | Проф. | Р | УТ | КР | КОИД | Ен | ОП | Кшт | Тпз | Тшт | ||||||||||
| К/М | Наименование детали, сб единицы или материала | Обозначение, код | ОПП | Ев | Ен | КИ | Н.расх | |||||||||||||||
| А |
5005 Контроль входной ТВК |
|||||||||||||||||||||
| О | Контролировать геометрические размеры, кромку и смотку рулона ленты | |||||||||||||||||||||
| М | Рулон ленты | |||||||||||||||||||||
| Т | Микрометр МЛ 25-1; рулетка 3м | |||||||||||||||||||||
| А |
5010 Загрузка ИОТ №79; ИОТ№72 |
|||||||||||||||||||||
| Б | Кран балка 1 1 | |||||||||||||||||||||
| Б | Стан прокатный (ПС) 1 | |||||||||||||||||||||
| О | Переместить ленту из ложемента к разматывающему устройству стана | |||||||||||||||||||||
| О | Установить крестовину в рулон ленты | |||||||||||||||||||||
| О | Раскрутить сегменты крестовины до внутреннего диаметра рулона ленты | |||||||||||||||||||||
| Продолжение таблицы А1 | ||||||||||||||||||||||
| О | Установить крестовину с лентой на разматыватель | |||||||||||||||||||||
| М | Рулон ленты | |||||||||||||||||||||
| Т | Ложемент | |||||||||||||||||||||
| Т | Строп УСК1 - 1.5 | |||||||||||||||||||||
| А |
5015 Подготовка к работе ИОТ №79 |
|||||||||||||||||||||
| Б | Стан прокатный 1 | |||||||||||||||||||||
| О | Отрегулировать зазор между роликами верхнего и нижнего валов =S+0.1 мм. где S - толщина металла. | |||||||||||||||||||||
| О | Провести смазку всех трущихся поверхностей | |||||||||||||||||||||
| О | Проверить работу прокатного стана и отрезной машины на холостом ходу | |||||||||||||||||||||
| М | ЦИАТИМ-201 | |||||||||||||||||||||
| Т | Щуп 100, набор 4 кл.1 | |||||||||||||||||||||
| А |
5 020 Профилирование ИОТ №79; ИОТ №79; ТУ 1111-002-54583848-2004; ИУП №502 |
|||||||||||||||||||||
| Б | Кран - балка 1 | |||||||||||||||||||||
| Б | Стан прокатный 1 | |||||||||||||||||||||
| О | Подать конец рулона к блоку валков через устройство ориентирования | |||||||||||||||||||||
| О | Включить линию ПС и упаковочный кондуктор брикета | |||||||||||||||||||||
| О | Пропустить ленту через блок валков | |||||||||||||||||||||
| О | Заправить конец профилированного листа в устройство резки | |||||||||||||||||||||
| О | В наладочном режиме отрезать 0.05 - 0.1 м профиля имеющего остаточную деформацию | |||||||||||||||||||||
| О | Изготовить одну единицу профилированного листа | |||||||||||||||||||||
| О | Контролировать размеры и форму согласно ТУ | |||||||||||||||||||||
| О | Запустить линию в автоматическом режиме | |||||||||||||||||||||
| О | Переработать металл до конца ленты | |||||||||||||||||||||
| О | Отключить линию ПС | |||||||||||||||||||||
| О | Упаковать блок профиля в соответствии с инструкцией по упаковки | |||||||||||||||||||||
| О | Переместить блок профиля на промежуточный склад | |||||||||||||||||||||
| О | Сделать соответствующую запись в журнале учета | |||||||||||||||||||||
| М | Кран - вилы | |||||||||||||||||||||
| М | Лента упаковочная ПН 0,5х20мм., лента упаковочная п/п. | |||||||||||||||||||||
| Продолжение таблицы А1 | ||||||||||||||||||||||
| М | Брус 80х80 мм. L=0.97 м., брус 50х20 мм. L=0.97 м. | |||||||||||||||||||||
| Т | Рулетка 3м., угломер, МУЛ-10 | |||||||||||||||||||||
| А |
5 025 Контроль операционный ТУ 1111-002-54583848-2004 |
|||||||||||||||||||||
| Б | Линия ПС 1 | |||||||||||||||||||||
| О | Контролировать внешний вид и дефекты на кромках профилированного листа | |||||||||||||||||||||
| О | Контролировать параметры профиля через каждые 300 м. | |||||||||||||||||||||
| М | Рулон ленты | |||||||||||||||||||||
| Т | Рулетка, штангенциркуль ШЦ-II-400-0,05, угломер. | |||||||||||||||||||||
| А |
5, 6 030 Перемещение |
|||||||||||||||||||||
| Б | Автопогрузчик 5 т. 1 2 | |||||||||||||||||||||
| О | Переместить блок профилированного листа на склад готовой продукции | |||||||||||||||||||||
| М | Блок профиля | |||||||||||||||||||||
|
5 040 Окончание работ |
||||||||||||||||||||||
| А | Привести закрепленную территорию в соответствие с требованиями промышленной санитарии | |||||||||||||||||||||
| О | Убрать в шкаф используемый инструмент | |||||||||||||||||||||
| О | Убрать упаковочный материал в ящик | |||||||||||||||||||||
| О | Убрать отходы производства в контейнер (для металлолома или мусора) | |||||||||||||||||||||
| О | Очистить стан от пыли | |||||||||||||||||||||
| О | Накрыть блок валков брезентом | |||||||||||||||||||||
| М | Ветошь | |||||||||||||||||||||
| М | Керосин | |||||||||||||||||||||
| Т | Щетка; метла | |||||||||||||||||||||
Приложение Б. Эскизы профилированных листов
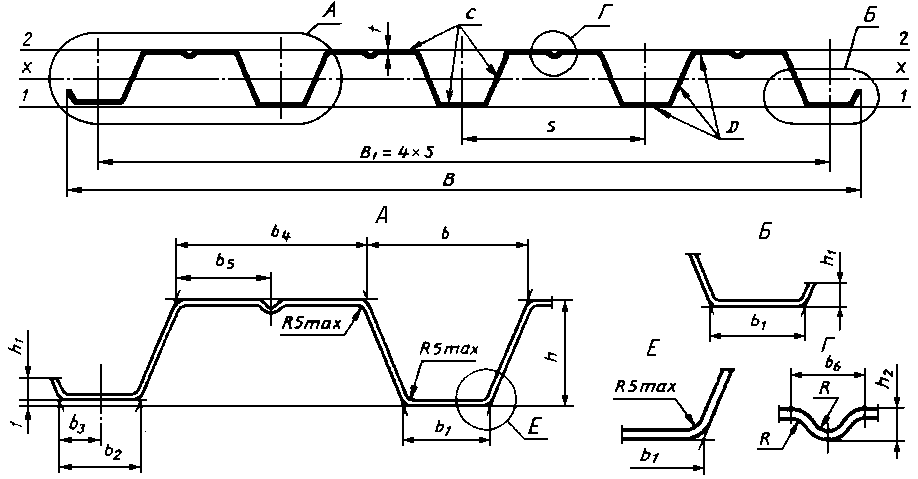
Рисунок Б1 - Профилированный лист типа Н высотой 60 мм
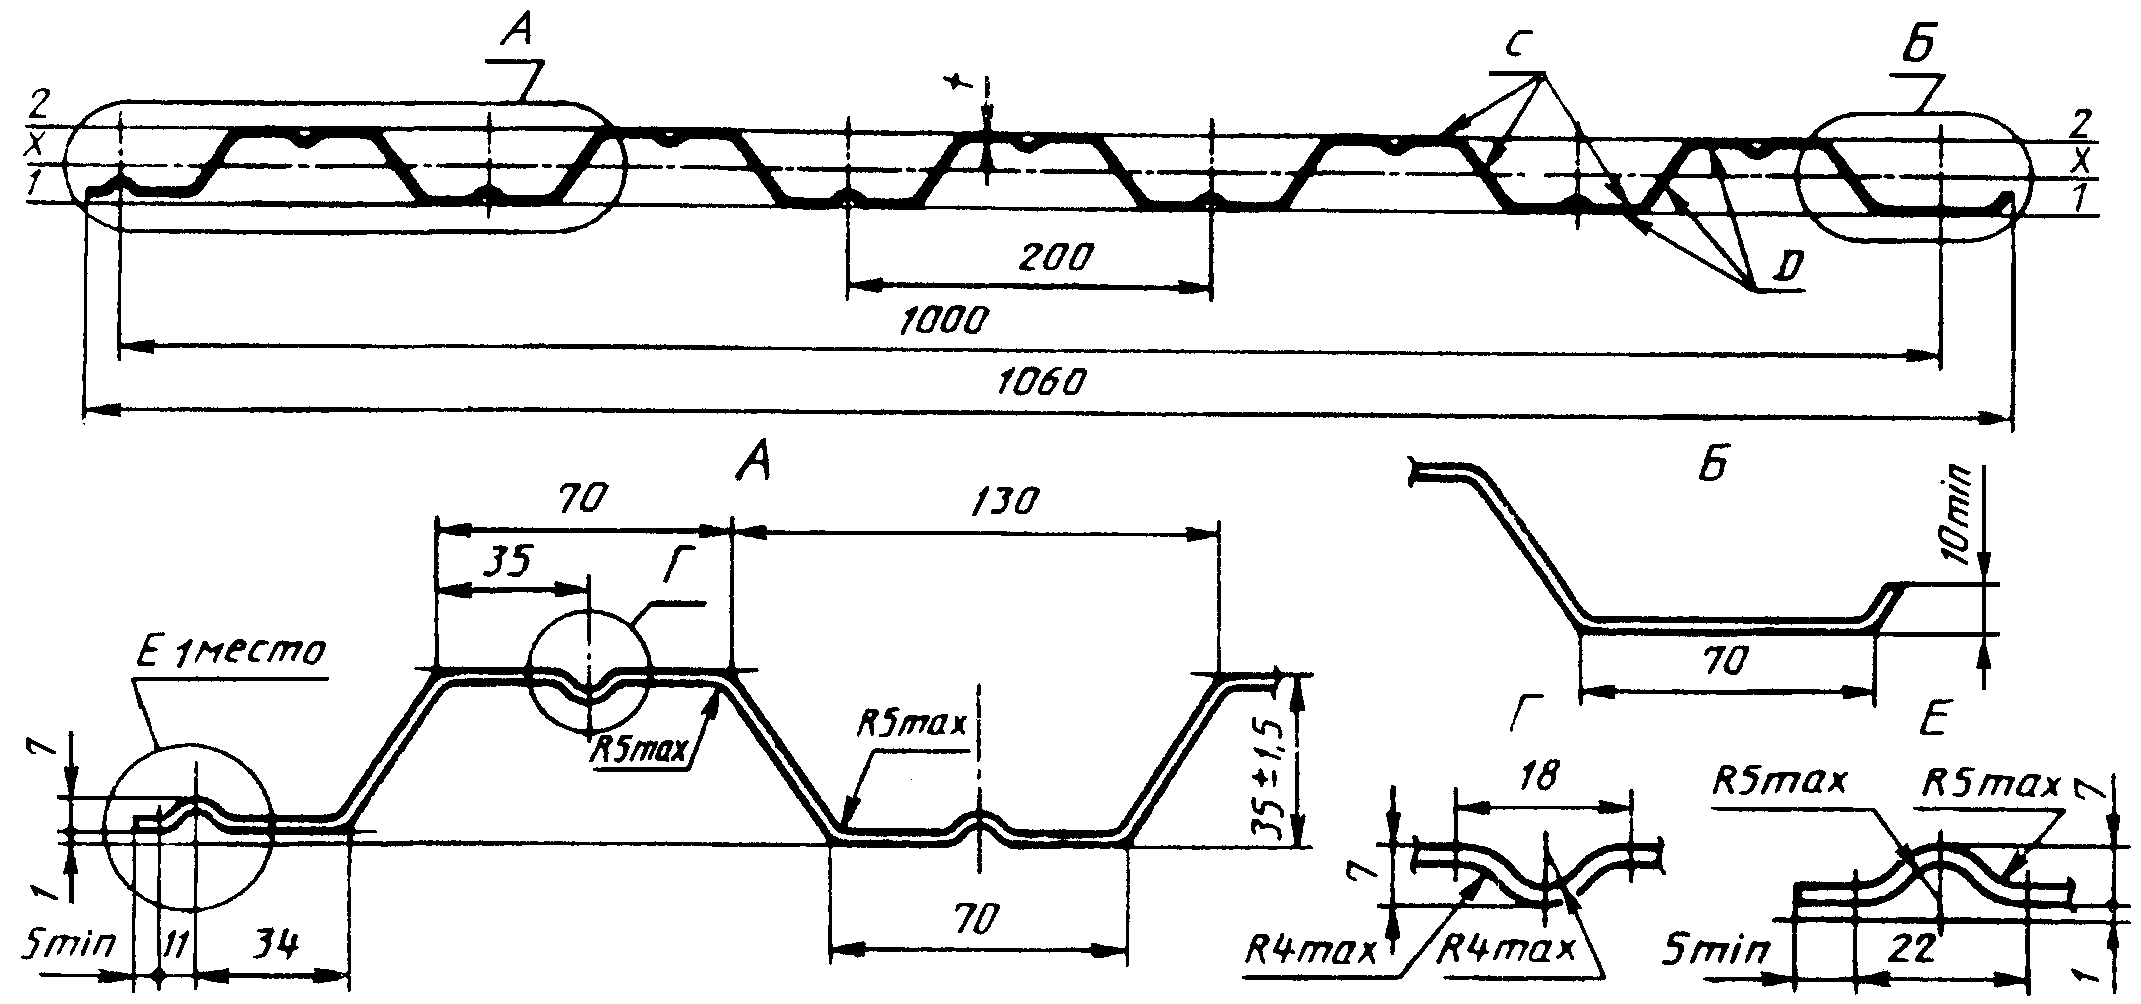
Рисунок Б2- Профилированный лист типа НС высотой 35 мм
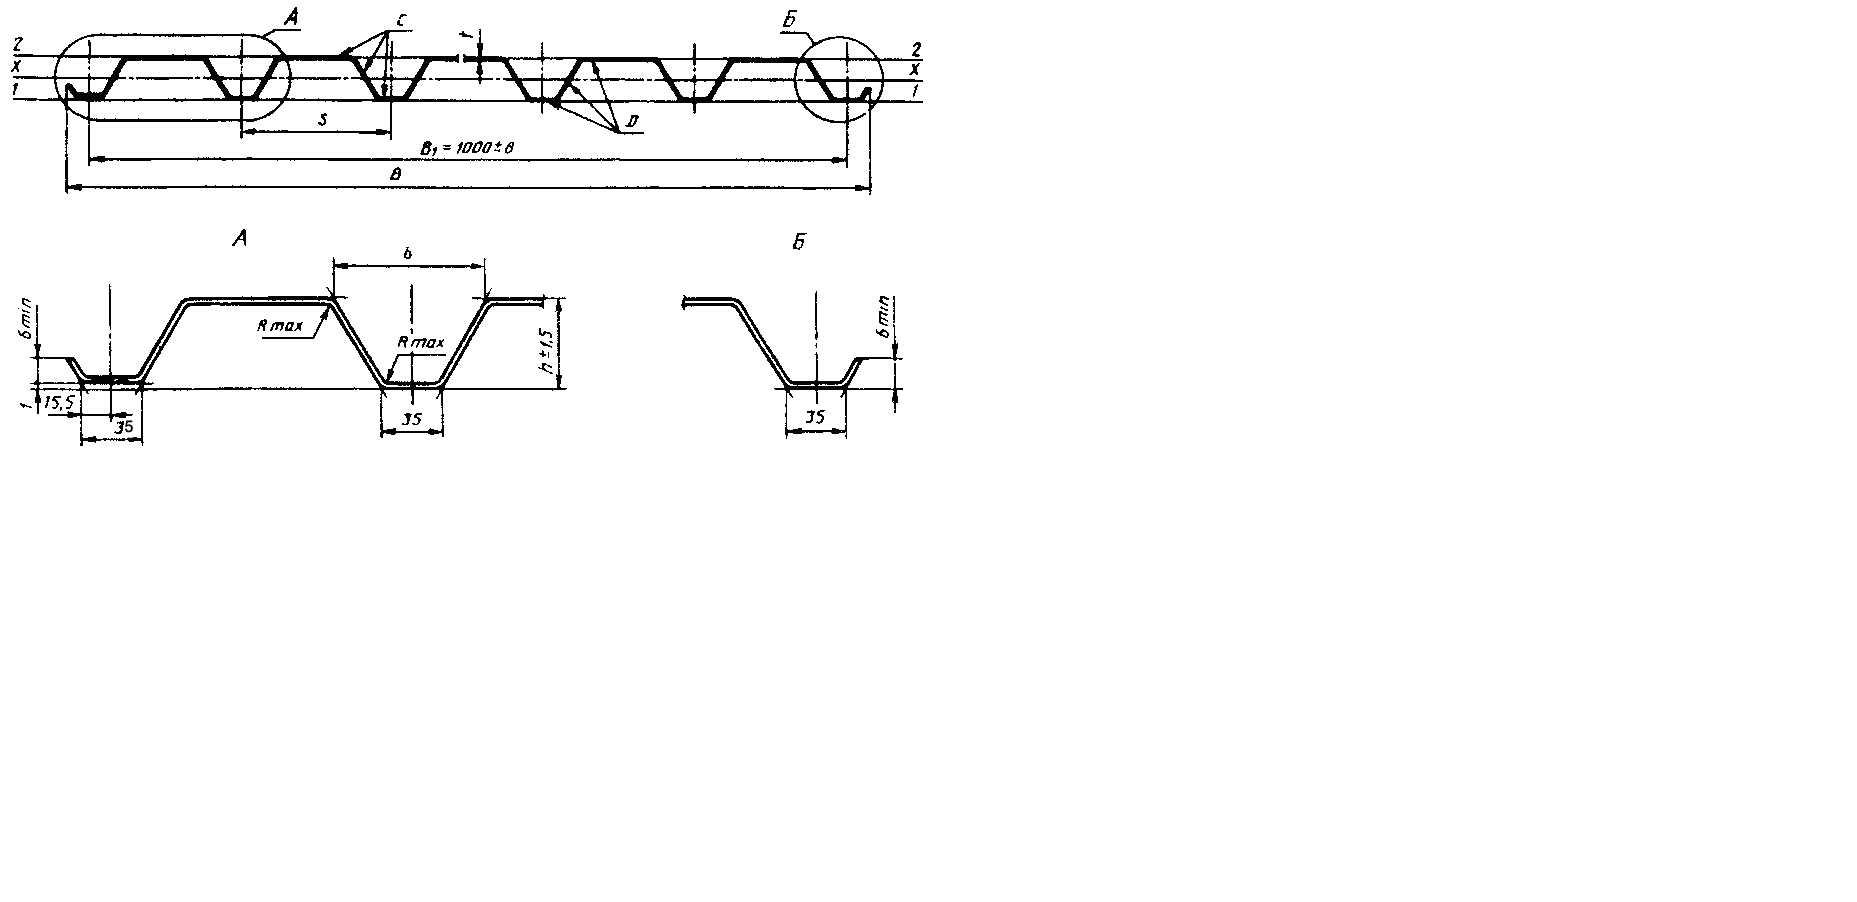
Рисунок Б3 - Профилированный лист типа С высотой 21 мм
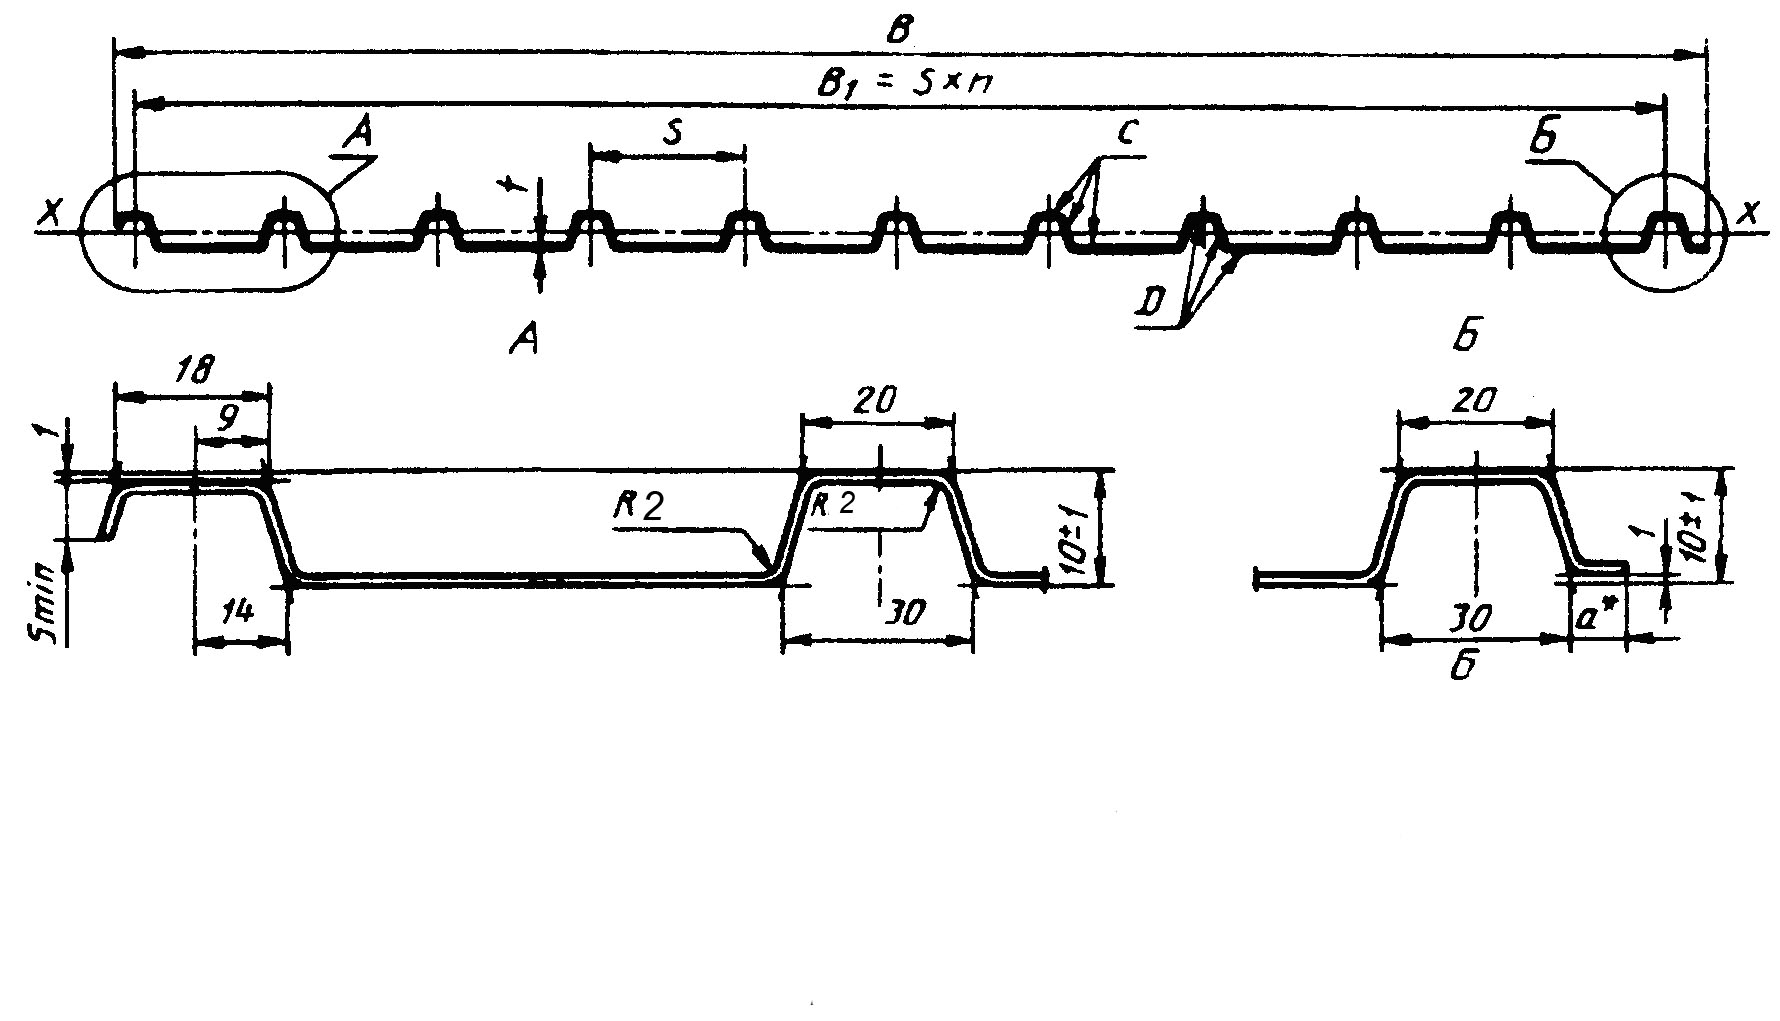
Рисунок Б4 - Профилированный лист типа С высотой 10 мм
Приложение В. Технологический процесс изготовления профилированных листов на профилегибочном стане
Таблица Б1 Технологический процесс изготовления профилированных листов на профилегибочном стане
| А | Наименование операции |
| Б | Наименование оборудования |
| К/М | Наименование детали или материала |
А А Б Т Т А Б Б Т Т А Б Т Т Т Т А Б Т А Б Б Б Б М М А Т А Б Б Т А Т |
Контроль входной. Контролировать соответствие рулона маркировке. Провести контроль ленты (штрипс) в соответствиие с требованиями входного контроля. Транспортирование. Кран-балка Транспортировать рулон от линии ЛА-82 к ложементу ПС Ложемент Захват Загрузка. Кран-балка Линия ПС Транспортировать рулон от ложемента к разматывателю ПС. Снять ось с разматывателя ПС и вставить ее в рулон с лентой(штрипс). Совместить оси рулона и разматывателя. Установить и закрепить рулон в разматыватель. Удалить стяжку с рулона ленты(штрипс). Снять ярлык с рулона ленты. Ножницы ручные для металла 2809-0003.КД21ХР СИЗ: рукавицы тип Б Подготовка Линия ПС Выстатить ограничитель на необходимую длину. Отрегулировать блок валков под толщину металла. Штангенциркуль ШЦ -11-250 Микрометр МЛ-25 -1 Щуп 100, наб 4, кл.т 1 Поверочная линейка Профилирование. Линия ПС Подать конец рулона к блоку валков через устройство ориентирования. Пропустить ленту через блок валков, контролируя качество гиба. Заправить конец профиля в устройство резки. В наладочном режиме пропустить через ножевое устройство 0.02-0,2 м профиля, имеющего остаточную деформацию. Изготовить профилированный лист необходимой длины. Остановить линию. Контролировать параметры изготовленного листа. Включить постоянный режим профилирования. Переработать рулон металла до конца. Отключить линию Сделать соответствующую запись в журнале учета и на сопроводительном ярлыке. СИЗ: рукавицы тип Б Упаковка Упаковочный полуавтомат Устройство комбинированное Кондуктор упаковочный брикета КУ-1 Кондуктор упаковочный блока КУ-2 Лента ОЦ 20 мм Брус 8х8 см ( или другой по поставке) Проложить ленту 20 мм и брус 8х8 см в КУ-2 Сформировать брикет в КУ-1 в соответствие со схемой упаковки. Упаковать брикет по схеме. Переложить брикет в КУ-2. Сформировать блок профиля по схеме упаковки. Упаковать блок по схеме упаковки. На рабочем месте должен находится упаковочный материал, который необходим для упаковки конкретного блока. 35 Контроль 1. Контролировать внешний вид и отсутствие дефектов на кромках профилированного листа(заусенцы, рваный край). Контролировать технические требования, предъявляемые к листу согласно ТУ, через 300 м. Щтангенциркуль ШЦ-250 Оформить на каждый отправляемый блок соответствующий ярлык 40 Транспортирование Кран-балка Автопогрузчик Транспортировать профилированный лист от линии ПС на промежуточный склад. Приспособление транспортировочное. 2. Установить нижний блок профиля на 4 бруска 8х8х20см 3. Транспортировать профилированный лист с промежуточного склада на склад готовой продукции с сопроводительными документами. 45 Окончание работы Уборочный инвентарь 1. Убрать используемый инструмент в шкаф инструментальный 2. Убрать отходы производства в контейнеры (соответственно металлолом или мусор) 3. Очистить стан профильный от пыли 4. Накрыть стан брезентом 5. Привести рабочее место в соответствие с требованиями охраны труда. |
Технические требования
Профилированные листы должны соответствовать требованиям настоящих технических условий, комплекту рабочих чертежей, технологическому регламенту.
По назначению профилированные листы изготавливаются для стеновых ограждений - тип С .
1.3 Профилированные листы должны изготавливаться из тонколистового оцинкованного проката по ГОСТ 14918, предназначенного для холодного профилирования, с уменьшенной разнотолщинностью, первого класса покрытия.
1.4 Профилированные листы с лакокрасочным покрытием должны изготавливаться из проката с защитно-декоративным лакокрасочным покрытием для строительных конструкций по ГОСТ 30246.
1.5 По наличию защитно-декоративного лакокрасочного покрытия листы подразделяются:
- на листы без лакокрасочного покрытия (без обозначения)
-на листы с лакокрасочным покрытием по ГОСТ 30246 (указывается лакокрасочное покрытие).
1.6 Профилированные листы обозначаются в соответствии со следующей схемой:
1 - тип профилированного листа
2 - размеры профилированного листа в миллиметрах
3 - материал исходной заготовки
4 - обозначение лакокрасочного покрытия
5 - обозначение настоящих тех. условий
Примеры условных обозначений:
С10 - 1125 - 0,5 - ТУ-1120-004-54583848-2007;
Профилированный лист для стеновых ограждений высотой 10 мм, шириной 1125 мм, толщиной 0,5 мм, без лакокрасочного покрытия, изготовлен из оцинкованного проката.
С60 - 902 - 0,5 - ЛКОЦП -RAL 7004-ТУ-1120-004-54583848-2007.
Профилированный лист для стеновых ограждений высотой гофры 60 мм, шириной 902 мм, толщиной 0,5 мм, с лакокрасочным покрытием цвета RAL 7004, изготовлен из оцинкованного проката.
Основные параметры и размеры
Размеры, форма сечений, справочные величины профилей должны соответствовать указанным на чертежах 1 - 4 приложений Б, В и таблицы №1
Таблица №1 Размеры, форма сечений, справочные величины профилей
|
Наименование профилированного листа |
Обозна-чение | Размеры сечения ВхНхS,мм | Материал |
|
профилирующий лист для стеновых ограждений |
С60 | 902 х60 х0,5 |
Сталь ОЦ 08 пс, Сталь ЛКПОЦ 08 пс |
| С35 | 1060х35х0,5 | ||
| С21 | 1051х21х0,5 | ||
| С10 | 1125х10х0,5 |
Предельные отклонения размеров всех типов профилированных листов не должны превышать:
при высоте от 10 до 20 мм - ±1,0 мм;
при высоте свыше 20 до 60 мм - ±1,5 мм;
по ширине - ±8,0 мм;
по длине - +10,0 мм; - 3 мм.
Примечание
а) По согласованию изготовителя с потребителем отклонения по длине вышеуказанного предела браковочным признаком не являются.
б) Размеры шага, ширины, радиусов кривизны и глубины гофров, высоты ступенек на готовых профилях не контролируются.
Разность ширины крайних узких полок гофров профилированных листов должна быть не менее 2 мм.
Профилированные листы по длине должны изготавливаться кратными (300 мм) мерной длины от 3 до 12 м. По согласованию изготовителя и потребителя допускается изготавливать листы любой мерной длины.
Серповидность профилированных листов не должна превышать 1 мм на 1 м длины. Общая серповидность не должна превышать произведения допускаемой серповидности на 1 м на длину листа в метрах.
Волнистость на плоских участках профилированных листов не должна превышать 1,5 мм, а на отгибах крайних полок - 3 мм.
Косина резов профилированных листов не должна выводить длину листов за номинальный размер и предельное отклонение по длине.
На кромках и торцах профилей не должно быть зазубрин, расслоений, рваной и затянутой кромки.
На кромках и торцах допускаются вмятины и забоины, не выводящие размеры профилированных листов за предельные.
Требования к защитным покрытиям
Качество цинкового покрытия профилированных листов должно соответствовать ГОСТ 14918. На поверхности допускаются незначительные повреждения цинкового покрытия в местах изгиба в виде микротрещин и потертости не нарушающие сплошности покрытия.
Качество лакокрасочного покрытия профилированных листов должно удовлетворять требованиям ГОСТ 30246. На поверхности лакокрасочного покрытий допускаются потертости, риски, следы формообразующих валков, не нарушающих сплошности покрытия.
Комплектность
В комплект поставки должны входить:
профилированные листы одного типоразмера, материала исходной заготовки, вида лакокрасочного покрытия
документ на отгружаемую продукцию.
Маркировка
Маркировка профилированных листов - по ГОСТ 7566.
Маркировку наносят на ярлык, который крепят к пакету.
Маркировка должна содержать:
наименование или товарный знак предприятия изготовителя;
условное обозначение профилированного листа;
длину и количество профилированных листов в пакете;
теоретическую массу пакета;
номер партии;
клеймо технического контроля предприятия-изготовителя.
1.11 Упаковка
Профилированные листы должны поставляться пакетами с учетом требований ГОСТ 7566.
Пачки упаковываются с помощью металлических или полипропиленовых лент, расстояние между лентами не должно превышать 2-х метров. По углам пачки в местах контакта лент с профилированным стальным настилом закладываются прокладки.
Профилированные листы в пакеты длиной до 6м включительно должны быть обвязаны не менее чем в двух местах.
Упаковка должна обеспечивать сохранность профилированных листов и защитного покрытия от механических повреждений, а также от смещения листов в пакете относительно друг друга.
2 Требования безопасности
2.1 Применяемость изделий в строительных конструкциях, с повышенными (специальными) требованиями к пожарной безопасности, агрессивности среды и другими, подтверждаются заключением соответствующих органов в установленном порядке.
2.2 Требования безопасности, охраны окружающей среды и порядок их контроля устанавливается в комплекте документации на изделия с применением данных профилей, строительными нормами и правилами, санитарными правилами и нормами и другими требованиями действующей нормативно-технической документации.