Основы взаимозаменяемости
Параметры шероховатости. Согласно ГОСТу 2789 – 73* шероховатость поверхности изделий независимо от материала и способа изготовления можно оценивать следующими параметрами (рис. 2.11):
1. Среднее арифметическое отклонение профиля Ra - среднее арифметическое из абсолютных значений отклонений профиля в пределах базовой длины:
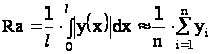 ,
где l — базовая длина; n — число выбранных точек профиля на базовой длине; у — расстояние между любой точкой профиля и средней линией (отклонение профиля).
2. Высота неровностей профиля по десяти точкам Rz — сумма средних абсолютных значений высот пяти наибольших выступов профиля и глубин пяти наибольших впадин профиля в пределах базовой длины:
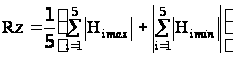 или
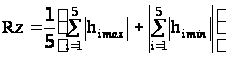 ,
где

 определяются
относительно
средней линии,
а hi max, hi min –относительно
произвольной
прямой, параллельной
средней линии
и не пересекающей
профиль.
3. Наибольшая высота неровностей профиля Rmax — расстояние между линией выступов профиля и линией впадин профиля в пределах базовой длины.
4. Средний шаг неровностей профиля Sm — среднее арифметическое значение шага неровностей профиля в пределах базовой длины:

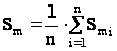 ,
где Smi — шаг неровностей профиля, равный длине отрезка средней линии, заключенного между точками пересечения смежных выступов и впадин профиля со средней линией.
5. Средний шаг неровностей профиля по вершинам S — среднее арифметическое значение шага неровностей профиля по вершинам в пределах базовой длины:
 ,
Si — шаг неровностей профиля, равный длине отрезка средней линии, заключенного между проекциями на нее наивысших точек двух соседних местных выступов профиля.
6. Относительная опорная длина профиля tр — отношение опорной длины профиля к базовой длине:
 ,
где hр - опорная длина профиля — сумма длин отрезков bi, отсекаемых на заданном уровне р в материале профиля линией, эквидистантной средней линии т в пределах базовой длины (см. рис. 2.11):
 .
Опорную длину профиля определяют на уровне сечения профиля р, т. е. на заданном расстоянии между линией выступов профиля и линией,
пересекающей профиль эквидистантно линии выступов профиля, и строят кривую изменения опорной длины профиля (рис. 2.12). Значение уровня сечения профиля р отсчитывают по линии выступов и выбирают из ряда: 5; 10; 15; 20; 25; 30; 40; 50; 60; 70,; 80; 90 % от Rmax.
Числовые значения параметров шероховатости Ra, Rz, Rmax, Sm, S и tp приведены в ГОСТе 2789 – 73*.
Обозначение шероховатости на чертежах. ГОСТ 2.309 – 73* устанавливает обозначения шероховатости поверхностей и правила нане-
сения их на чертежах изделий.
На рис. 2.13 приведена структура обозначения шероховатости. При обозначении шероховатости только по параметру применяют знак без полки.
Примеры обозначения шероховатости на чертежах приведены на рис. 2.14. В обозначении числового значения
параметра Ra символ не указывается (см. рис. 2.14).
Если параметры Rа, Rz, Rmax определены на базовой длине в соответствии с ГОСТом 2789 – 73*, то эти базовые длины не указываются в требованиях к шероховатости (рис. 2.14, б).
При необходимости дополнительно к параметрам шероховатости поверхности устанавливаются требования по направлению неровностей поверхности (табл. 2.5), а также по способу или последовательности способов получения (обработки) поверхности. При этом способ обработки указывают только в случаях, когда он является единственно приемлемым для получения требуемого качества поверхности.
Таблица 2.5
Направления неровностей поверхности по ГОСТу 2789 – 73*
| Типы направления неровностей | Схематическое изображение | Условное обозначение |
|
|
||
|
|
||
|
|
||
|
|
||
|
|
||
|
|


 Параллельное


 Кругообразное

При указании двух и более параметров шероховатости поверхности значения параметров записывают сверху вниз в следующем порядке: высота неровностей профиля, шаг неровностей профиля, относительная опорная длина профиля (рис. 2.14, а).
Допускается применять упрощенное обозначение шероховатости поверхностей с разъяснением его в технических требованиях чертежа (рис. 2.14, в).
Допускаемые значения Rа и Rz в зависимости от допуска размера и формы установлены по четырем уровням относительной геометрической точности, определяемых соотношением допусков геометрии и размера соответственно: A=60 %, B=40 %, С=25 % и D < 25% (табл. 2.6).
Таблица 2.6
Параметры шероховатости в зависимости от
допусков размера IT и формы Tф
|
При допуске формы Tф в процентах от допуска размера IT |
Параметр Ra | Параметр Rz |
| А = 60% | Ra Ј 0,05IT | Rz = 0,2IT |
| В = 40% | Ra Ј 0,025IT | Rz = 0,1IT |
| С = 25% | Ra Ј 0,012IT | Rz = 0,05IT |
| D < 25% | Ra = 0,15Tф | Rz = 0,6Tф |
2.4. Точность формы и расположения
Допуски формы и расположения поверхностей деталей машин и приборов, термины, определения, относящиеся к основным видам отклонений, стандартизованы ГОСТом 24642 – 81*.
В основу нормирования и систему отсчета отклонений формы и расположения поверхностей положен принцип прилегающих поверхностей и профилей, элементов, деталей, сборочных единиц (узлов). Все отклонения и допуски подразделяются на три группы: формы; расположения; суммарные – формы и расположения.
2.4.1. Общие термины и определения
Профиль—это линия пересечения поверхности с плоскостью или заданной поверхностью. Различают профили номинальной и реальной поверхностей.
Нормируемый участок - это участок поверхности или линии, к которому относится допуск на отклонение формы или расположение элемента. Нормируемый участок должен задаваться размерами, определяющими его площадь, длину или угол сектора (в полярных координатах). Если нормируемый участок не задан, то допуск или отклонение формы или расположения должен относиться ко всей поверхности или длине рассматриваемого элемента.
База - элемент детали (или выполняющее ту же функцию сочетание элементов), определяющий одну из плоскостей или осей системы координат, по отношению к которой задается допуск расположения или определяется отклонение расположения рассматриваемого элемента. Базами могут быть, например, базовая плоскость, базовая ось, базовая плоскость симметрии.
Комплект баз - совокупность двух или трех баз, образующих систему координат, по отношению к которой задается допуск расположения или определяется отклонение расположения рассматриваемого элемента.
Прилегающая плоскость и прилегающая прямая - плоскость или прямая, соприкасающаяся с реальной поверхностью или профилем и расположенная вне материала детали так, чтобы отклонение от нее наиболее удаленной точки соответственно реальной поверхности или профиля в пределах нормируемого участка имело минимальное значение (рис. 2.15, а).
Прилегающая окружность - это окружность минимального диаметра, описанная вокруг реального профиля (для наружной поверхности вращения), или максимального диаметра, вписанная в реальный профиль (для внутренней поверхности вращения) (рис. 2.15, б и в).
Прилегающий цилиндр - это цилиндр минимального диаметра, описанный вокруг реальной поверхности (для наружной поверхности вращения), или максимального диаметра, вписанный в реальную поверхность (для внутренней поверхности вращения).
Прилегающий профиль продольного сечения цилиндрической поверхности – две параллельные прямые, соприкасающиеся с реальным профилем (двумя реальными образующими, лежащими в продольном сечении) и расположенные вне материала детали так, чтобы наибольшее отклонение точек образующих профиля имело минимальное значение (рис. 2.16).
Общая ось - это прямая, относительно которой наибольшее отклонение осей нескольких рассматриваемых поверхностей вращения в пределах длины этих поверхностей, имеет минимальное значение (рис. 2.17, а). Для двух поверхностей общей осью является прямая, проходящая через оси рассматриваемых поверхностей в их средних сечениях (рис. 2.17, б).
Общая плоскость симметрии - это плоскость, относительно которой наибольшее отклонение плоскостей симметрии нескольких рассматриваемых элементов в пределах длины этих элементов имеет минимальное значение (рис. 2.18).
Выступающее поле допуска расположения – поле допуска или часть его, ограничивающие отклонение расположения элемента за пределами протяженности этого элемента (наружный участок выступает за пределы длины элемента) (рис. 2.19).
Приняты следующие буквенные обозначения: D — отклонение формы или отклонение расположения поверхностей; Т — допуск формы или допуск расположения; L — длина нормируемого участка.
Классификация отклонений и допусков формы и расположения приведена в табл. 2.7.
2.4.2. Отклонения и допуски формы
К отклонениям формы относятся отклонения прямолинейности, плоскостности, круглости, профиля продольного сечения и цилиндричности.
Отклонения формы плоских поверхностей. Отклонение от плоскостности определяют как наибольшее расстояние D от точек реальной поверхности до прилегающей плоскости в пределах нормируемого участка (рис. 2.20, а). Частными видами отклонений от плоскостности являются выпуклость (рис. 2.20, б) и вогнутость (рис. 2.20, в). Отклонение от прямолинейности (см. рис. 2.15, а) определяют как большее расстояние D от точек реального профиля до прилегающей прямой.
Таблица 2.7
Допуски формы и расположения и их условные знаки
| Группа допусков | Вид допуска | Знак | Группа допусков | Вид допуска | Знак |
|
|
Прямолинейности | Суммарные допуски формы и расположения | Радиального биения | ||
| Плоскостности | Торцового биения | ||||
| Круглости | Биения в заданном направлении | ||||
| Профиля продольного сечения | Полного радиального биения | ||||
| Цилиндричности | Полного торцового биения | ||||
|
|
Параллельности | ||||
| Перпендикулярности | Формы заданного профиля | ||||
| Наклона | |||||
| Соосности | |||||
| Симметричности | Формы заданной поверхности | ||||
| Позиционный | |||||
| Пересечения осей |


 Допуски
формы


 Допуски
расположения
Отклонения формы цилиндрических поверхностей. Отклонение от круглости - наибольшее расстояние D от точек реального профиля до прилегающей окружности (рис. 2.15, б и в). Частными видами отклонений от круглости являются овальность и огранка (рис. 2.21, а и б). Огранка может быть с четным и нечетным числом граней. Огранка с нечетным числом граней характеризуется равенством размера d (рис. 2.21, б).
Отклонение от цилиндричности — наибольшее расстояние D от точек реальной поверхности до прилегающего цилиндра в пределах нормируемого участка L (рис. 2.21, в).
Отклонение профиля продольного сечения - наибольшее расстояние D от точек образующих реальной поверхности, лежащих в плоскости, проходящей через ее ось, до соответствующей стороны прилегающего профиля в пределах нормируемого участка (см. рис. 2.16). Отклонение профиля продольного сечения характеризует отклонения от прямолинейности и параллельности образующих.
Частными видами отклонения профиля продольного сечения являются конусообразность (рис. 2.21, г), бочкообразность (рис. 2.21, д) и седлообразность (рис. 2.21, е).
Отклонение D от прямолинейности оси (или линии) в пространстве и поле допуска прямолинейности оси Т показаны на рис. 2.21, ж.
2.4.3. Отклонения и допуски расположения
Отклонением расположения поверхности или профиля называют отклонение реального расположения поверхности (профиля) от его номинального расположения. Количественно отклонения расположения оценивают в соответствии с определениями, приведенными ниже. При оценке отклонений расположения отклонения формы рассматриваемых поверхностей (профилей) и базовых элементов (обобщенный термин, под которым понимают поверхность, линию или точку) должны быть исключены из рассмотрения. При этом реальные поверхности (профили) заменяют прилегающими, а за оси, плоскости симметрии и центры реальных поверхностей (профилей) принимают оси, плоскости симметрии и центры прилегающих элементов.
Отклонение от параллельности плоскостей (рис. 2.22, а) - разность D наибольшего и наименьшего расстояний между прилегающими плоскостями в пределах нормируемого участка.
Отклонение от параллельности осей (прямых) в пространстве - геометрическая сумма отклонений от параллельности проекций осей (прямых) в двух взаимно перпендикулярных плоскостях; одна из этих плоскостей является общей плоскостью осей, т. е. плоскостью, проходящей через одну (базовую) ось и точку другой оси (рис. 2.22, б).
Отклонение от перпендикулярности плоскостей показано на рис. 2.22, в.
Отклонение от соосности относительно общей оси - это наибольшее расстояние (D1, D2 …) между осью рассматриваемой поверхности вращения и общей осью двух или нескольких поверхностей вращения на длине нормируемого участка (рис. 2.22, г). Допуск соосности в диаметральном выражении равен удвоенному наибольшему допускаемому значению отклонения от соосности, а в радиусном выражении - наибольшему допускаемому значению этого отклонения. Поле допуска соосности — область в пространстве, ограниченная цилиндром, диаметр которого равен допуску соосности в диаметральном выражении Т или удвоенному допуску соосности в радиусном выражении R, а ось совпадает с базовой осью (рис. 2.22, д). Двоякая количественная оценка соосности (в диаметральном и радиусном выражении) принята по рекомендации ИСО также для симметричности и пересечения осей. Ранее эти отклонения определяли только в радиусной мере.
Отклонение от симметричности относительно базовой плоскости — наибольшее расстояние D между плоскостью симметрии рассматриваемой поверхности и базовой плоскостью симметрии в пределах нормируемого участка (рис. 2.22, е). Допуск симметричности проставляется в диаметральном выражении Т или в радиусном выражении Т/2.
Отклонение наклона – отклонение угла между прилегающей плоскостью (или осью поверхности вращения) и базовой от номинального угла a, выраженное в линейных единицах D на длине нормируемого участка L (рис. 2.22, ж).
Позиционное отклонение — наибольшее отклонение D реального расположения элемента (его центра, оси или плоскости симметрии) от его номинального расположения в пределах нормируемого участка (рис. 2.22, з).
Отклонение от пересечения осей, которые номинально должны пересекаться, определяют как наименьшее расстояние D между рассматриваемой и базовой осями (рис. 2.22, и). Допуск пересечения проставляется в диаметральном выражении Т или в радиусном выражении Т/2.
2.4.4. Суммарные отклонения и допуски формы и расположения поверхностей
Суммарным отклонением формы и расположения называется отклонение, являющееся результатом совместного проявления отклонения формы и отклонения расположения рассматриваемого элемента (поверхности или профиля) относительно заданных баз. Количественно суммарные отклонения оцениваются по точкам реальной нормируемой поверхности относительно прилегающих базовых элементов или их осей.
Радиальное биение поверхности вращения относительно базовой оси является результатом совместного проявления отклонения от круглости профиля рассматриваемого сечения и отклонения его центра относительно базовой оси. Оно равно разности наибольшего и наименьшего расстояний от точек реального профиля поверхности вращения до базовой оси в сечении, перпендикулярном этой оси (D на рис. 2.23, а).
Торцовое биение – разность D наибольшего и наименьшего расстояний от точек реального профиля торцовой поверхности до плоскости, перпендикулярной базовой оси. Определяется на заданном диаметре d или любом (в том числе и наибольшем) диаметре торцовой поверхности (рис. 2.23, б).
Биение в заданном направлении – разность D наибольшего и наименьшего расстояний от точек реального профиля поверхности вращения в сечении рассматриваемой поверхности конусом, ось которого совпадает с базовой осью, а образующая имеет заданное направление, до вершины этого конуса (рис. 2.23, в).
Полное радиальное биение – разность D наибольшего Rmax и наименьшего Rmin расстояний от всех точек реальной поверхности в пределах нормируемого участка L до базовой оси (рис. 2.23, г).
Полное торцовое биение — разность D наибольшего и наименьшего расстояния от точек всей торцовой поверхности до плоскости, перпендикулярной базовой оси (рис. 2.23, д).
Отклонение формы заданного профиля – наибольшее отклонение D точек реального профиля, определяемое по нормали к нормируемому профилю в пределах нормируемого участка L (рис. 2.23, е).
Отклонение формы заданной поверхности – наибольшее отклонение D точек реальной поверхности от номинальной поверхности, определяемое по нормали к номинальной поверхности в пределах нормируемых участка L1, L2 (рис. 2.23, ж).
2.4.5. Зависимый и независимый допуск формы и расположения
Допуски расположения или формы, устанавливаемые для валов или отверстий, могут быть зависимыми и независимыми.
Зависимым называется допуск формы или расположения, минимальное значение которого указывается в чертежах или технических требованиях и которое допускается превышать на величину, соответствующую отклонению действительного размера детали от проходного предела (наибольшего предельного размера вала или наименьшего предельного размера отверстия):
Тзав = Тmin +Tдоп ,
где Тmin - минимальная часть допуска, связанная при расчете с допустимым зазором. ; Тдоп - дополнительная часть допуска, зависящая от действительных размеров рассматриваемых поверхностей.
Зависимые допуски расположения устанавливаются для деталей, которые сопрягаются с контрдеталями одновременно по двум и более поверхностям и для которых требования взаимозаменяемости сводятся к обеспечению собираемости, т. е. возможности соединения деталей по всем сопрягаемым поверхностям. Зависимые допуски связаны с зазорами между сопрягаемыми поверхностями, и предельные отклонения их должны быть в соответствии с наименьшим предельным размером охватывающей поверхности (отверстий) и наибольшим предельным размером охватываемой поверхности (валов). Зависимые допуски обычно контролируют комплексными калибрами, являющимися прототипами сопрягаемых деталей. Эти калибры всегда проходные, что гарантирует беспригоночную сборку изделий.
Пример. На рис. 2.24 показана деталь с отверстиями разных размеров Ж20+0,1 и Ж30+0,2 с допуском на соосность Тmin = 0,1 мм. Дополнительная часть допуска определится по выражению Тдоп = D1дейст - D1min + D2дейст - D2min .
При наибольших значениях действительных размеров отверстий Тдоп max = 30,2 –30 + 20,1 –20 = 0,3. При этом Тзав max = 0,1 + 0,3 = 0,4.
Независимым называют допуск расположения (формы), числовое значение которого постоянно для всей совокупности деталей, изготовляемых по данному чертежу, и не зависит от поверхностей. Например, когда необходимо выдержать соосность посадочных гнезд под подшипники качения, ограничить колебание межосевых расстоя-
ний в корпусах редукторов и т. п., следует контролировать собственно расположение осей поверхностей.
Числовые значения допусков формы и расположения поверхностей. Согласно ГОСТу 24643 - 81 для каждого вида допуска формы и расположения поверхностей установлено 16 степеней точности. Числовые значения допусков от одной степени к другой изменяются с коэффициентом возрастания 1,6. В зависимости от соотношения между допуском размера и допусками формы или расположения устанавливают следующие уровни относительной геометрической точности: А — нормальная относительная геометрическая точность (допуски формы или расположения составляют примерно 60 % допуска размера); В—повышенная относительная геометрическая точность (допуски формы или расположения составляют примерно 40 %. допуска размера); С— высокая относительная геометрическая точность (допуски формы или расположения составляют примерно 25 % допуска размера).
Допуски формы цилиндрических поверхностей, соответствующие уровням А, В и С, составляют примерно 30, 20 и 12 % допуска размера, так как допуск формы ограничивает отклонение радиуса, а допуск размера — отклонение диаметра поверхности. Допуски формы и расположения можно ограничивать полем допуска размера. Эти допуски указывают только тогда, когда по функциональным или технологическим причинам они должны быть меньше допусков размера или неуказанных допусков по ГОСТу 25670 - 83.
2.4.6. Обозначение на чертежах допусков формы и расположения
Вид допуска формы и расположения согласно ГОСТу 2.308 – 79* следует обозначать на чертеже знаками (графическими символами), приведенными в табл. 2.7. Знак и числовое значение допуска вписывают в рамку, указывая на первом месте знак, на втором — числовое значение допуска в миллиметрах, на третьем (при необходимости) - буквенное значение базы (баз) или поверхности, с которой связан допуск расположения.
На рис. 2.25 приведены некоторые правила простановки допусков формы и расположения на чертежах: а – допуск и база А относятся к поверхности, а не к оси (стрелку располагают на некотором расстоянии от конца размерной линии); б – допуск и база Б относятся к боковой поверхности резьбы; в – допуск и база В относятся к оси или плоскости симметрии (конец соединительной линии должен совпадать с продолжением размерной линии этого элемента); г – допуск и база Г относятся к оси резьбы; д – допуск и база Д относятся к общей оси; е – допуск относится ко всей поверхности (длине элемента) и на нормируемом участке, который может занимать любое положение на поверхности; ж – выступающее поле допуска (контур выступающей части нормируемого элемента указывают сплошной тонкой линией).
Кроме нанесения отклонений формы и расположения на чертеже иногда применяют текстовые записи в случаях, когда условные обозначения слишком затемняют чертеж или не раскрывают полностью технических требований к изготовлению детали. В текстовой части дается краткое наименование заданного отклонения и буквенное обозначение или наименование параметра (например, поверхности), для которого задаются отклонение и его числовая величина. Если допускаемое отклонение относится к расположению поверхностей, то показываются еще и