Расчет элементов механизма подачи металлорежущего станка
1. Описание узла
Узел 3.
На чертеже показана часть механизма подач металлорежущего станка. Передача движения с нижнего вала на верхний осуществляется с помощью сменных зубчатых колес 2 и 1, сидящих на шлицевых концах валов (рисунок 3).
На верхнем валу смонтирована предохранительная шариковая муфта, отключающая червяк 4 при перегрузках механизма. В этом случае при вращающемся верхнем вале червяк будет оставаться неподвижным.
В стальной червяк запрессована бронзовая втулка, которая образует с шейкой вала подшипник скольжения. Зазор в подшипнике должен быть минимальным, чтобы заметно не нарушать центрирование червяка на валу.
Зубчатое колесо 3 должно быть хорошо сцентрировано относительно вала. Передача крутящего момента обеспечивается через призматическую шпонку 9 (характер соединения по b – плотный).
Шлицы в отверстиях зубчатых колес закаливаются.
Подшипники 5 и 6 имеют перегрузку не более 150%, толчки и вибрации умеренные, режим работы нормальный.
2. Расчёт гладких цилиндрических соединений
Назначить и обосновать посадки в соединениях D1, D2, D3 заданного узла (узел 3) в зависимости от условий работы узла.
2.1 Исходные данные
Диаметры: D1=80 мм, D2=75 мм, D3=60 мм.
Назначить и обосновать посадки D9/h9, H6/s6, H7/n6.
2.2 Назначение посадок
Посадка на диаметре D1 должна иметь натяг (бронзовая втулка запрессовывается в зубчатое колесо). Исходя из этого, на диаметр D1 назначается посадка H6/s6.
Предельные отклонения по ГОСТ 25347–82:
– отверстия d80 H6: ES = +19 мкм = +0,019 мм;
EI = 0;
– вала d80 s6: es = +78 мкм = +0,078 мм;
ei = +59 мкм = +0,059 мм.
Схема расположения полей допусков представлена на рисунках 1 и 2.
Предельные размеры:
DMAX = D + ES = 80,000 + 0,019 = 80,019 (мм);
DMIN = D + EI = 80,000 + 0 = 80,000 (мм);
dMAX = d + es = 80,000 + 0,078 = 80,078 (мм);
dMIN = d + ei = 80,000 + 0,059 = 80,059 (мм).
Рисунок 1. Схема расположения полей допусков гладкого цилиндрического соединения d80 H6/s6.
Рисунок 2. Схема расположения полей допусков гладкого цилиндрического соединения d80 H6/s6.
Величина допуска:
TD = DMAX – DMIN = 80,019 – 80,000 = 0,019 (мм);
Td = dMAX – dMIN = 80,078 – 80,059 = 0,019 (мм).
Предельные значения натягов:
NMAX = dMAX – DMIN = 80,078 – 80,000 = 0,078 (мм);
NMIN = dMIN – DMAX = 80,059 – 80,019 = 0,040 (мм).
Допуск натяга и посадки:
TN = NMAX – NMIN = 0,078 – 0,040 = 0,038 (мм);
TП = TD + Td = 0,019 + 0,019 = 0,038 (мм).
Эскиз вала, отверстия и посадки приведен на рисунке 3.
Рисунок 3. Эскиз вала, отверстия и гладкого соединения d80H6/s6
Посадка на диаметре D2 должна иметь зазор, так как бронзовая втулка в паре с валом должна образовать подшипник скольжения. Выбрана посадка D9/h9.
Предельные отклонения по ГОСТ 25347–82:
– отверстия d75 D6: ES = +174 мкм = +0,174 мм;
EI = +100 мкм = +0,100 мм;
– вала d75 h9: es = 0;
ei = -74 мкм = -0,074 мм.
Схема расположения полей допусков представлена на рисунках 4 и 5.
Рисунок 4. Схема расположения полей допусков гладкого цилиндрического соединения d75 D6/h9.
Предельные размеры:
DMAX = D + ES = 75,000 + 0,174 = 75,174 (мм);
DMIN = D + EI = 75,000 + 0,100 = 75,100 (мм);
dMAX = d + es = 75,000 + 0 = 75,000 (мм);
dMIN = d + ei = 75,000 – 0,074 = 74,926 (мм);
Величина допуска:
TD = DMAX – DMIN = 75,174 – 75,100 = 0,074 (мм);
Td = dMAX – dMIN = 75,000 – 74,926 = 0,074 (мм);
Предельные значения зазоров:
SMAX = DMAX – dMIN = 75,174 – 74,926 = 0,248 (мм);
SMIN = DMIN – dMAX = 75,100 – 75,000 = 0,100 (мм);
Допуск зазора и посадки:
TS = SMAX – SMIN = 0,248 – 0,100 = 0,148 (мм);
TП = TD + Td = 0,074 + 0,074 = 0,148 (мм);
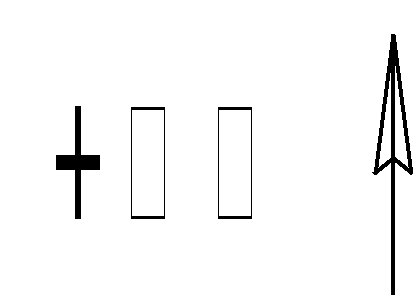
Рисунок 5. Схема расположения полей допусков гладкого цилиндрического соединения d75 D6/h9.
Эскиз вала, отверстия и посадки приведен на рисунке 6.
Рисунок 6. Эскиз вала, отверстия и гладкого соединения d75 D9/h9
Посадка на диаметре D3 должна быть переходной для обеспечения отцентровки зубчатого колеса на валу. Вращательный момент передает шпонка. Исходя из этого, на диаметр D3 назначается посадка H7/n6.
Предельные отклонения по ГОСТ 25347–82:
– отверстия d60 H7: ES = +30 мкм = +0,030 мм;
EI = 0;
– вала d60 n6: es = +39 мкм = +0,039 мм;
ei = +20 мкм = +0,020 мм;
Схема расположения полей допусков представлена на рисунках 7 и 8.
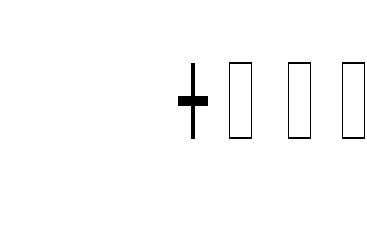
Рисунок 7. Схема расположения полей допусков гладкого цилиндрического соединения d60 h7/n6.
Предельные размеры:
DMAX = D + ES = 60,000 + 0,030 = 60,030 (мм);
DMIN = D + EI = 60,000 + 0 = 60,000 (мм);
dMAX = d + es = 60,000 + 0,039 = 60,039 (мм);
dMIN = d + ei = 60,000 + 0,020 = 60,020 (мм);
Величина допуска:
TD = DMAX – DMIN = 60,030 – 60,000 = 0,030 (мм);
Td = dMAX – dMIN = 60,039 – 60,020 = 0,019 (мм);
Величина зазора и натяга:
SMAX = DMAX – dMIN = 60,030 – 60,020 = 0,010 (мм);
NMAX = dMAX – DMIN = 60,039 – 60,000 = 0,039 (мм);
Допуск посадки:
TП = TS = TN = SMAX + NMAX = 0,010 + 0,039 = 0,049 (мм);
Эскиз вала, отверстия и посадки приведен на рисунке 9.
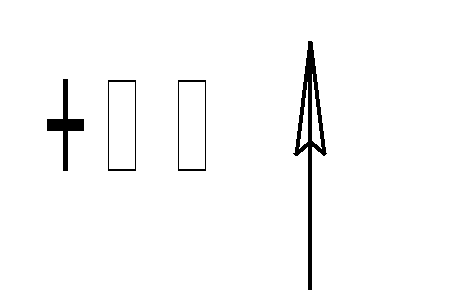
Рисунок 8. Схема расположения полей допусков гладкого цилиндрического соединения d60 H7/n6.
Рисунок 9. Эскиз вала, отверстия и гладкого соединения d60 H7/n6
3. Расчет калибров для контроля деталей соединения
В данном пункте производится расчет предельных и исполнительных размеров калибров, необходимых для контроля отверстия и вала соединения d60H7/n6, а также контрольных калибров для скоб.
3.1 Калибры для контроля отверстия d60H7
Предельные отклонения: ES = 30 мкм; EI = 0.
Предельные размеры: DMAX = 60,030 мм; DMIN = 60,000 мм.
Допуски отклонения для пробок по ГОСТ 24853–81: Z=4 мкм, Y=3 мкм, H=5 мкм.
Схемы расположения полей допусков калибров-пробок приведены на рисунках 10 и 11.
Рисунок 10. Схема расположения полей допусков калибров-пробок для контроля отверстия d60H7.
Расчет предельных и исполнительных размеров калибров для контроля отверстия d60H7:
ПРMAX = DMIN + Z + H/2 = 60,000 + 0,004 + 0,0025 = 60,0065 (мм)
ПРMIN = DMIN + Z – H/2 = 60,000 + 0,004 – 0,0025 = 60,0015 (мм)
ПРИЗН = DMIN – Y = 60,000 – 0,003 = 59,997 (мм)
НЕMAX = DMAX + H/2 = 60,030 + 0,0025 = 60,0325 (мм)
НЕMIN = DMAX – H/2 = 60,030 – 0,0025 = 60,0275 (мм)
НЕИСП = 60,0325 – 0,005 (мм)
ПРИСП = 60,0065 – 0,005 (мм)
Рисунок 11. Схема расположения полей допусков калибров-пробок для контроля отверстия d60H7
3.2 Калибры для контроля вала d60n6, а также контрольные размеры скоб
Предельные отклонения: es = 0,039 мкм; ei = 0,020 мкм.
Предельные размеры: dMIN = 60,020 мм; dMAX = 60,039 мм.
Допуски отклонений для скоб: Z1=4 мкм, Y1 = 3 мкм, H1 = 5 мкм, HР = 2 мкм.
Схемы расположения полей допусков калибров-скоб приведены на рисунках 12 и 13.
Размеры скоб:
ПРMAX = dMAX – Z1 + H1/2 = 60,039 – 0,004 + 0,0025 = 60,00375 (мм)
ПРMIN = dMAX – Z1 – H1/2 = 60,039 – 0,004 – 0,0025 = 60,00325 (мм)
ПРИЗН = dMAX + Y1 = 60,039 + 0,003 = 60,042 (мм)
ПРИСП = 60,0325+0,005 (мм)
НЕMAX = dMIN + H1/2 = 60,020 + 0,0025 = 60,0225 (мм)
НЕMIN = dMIN – H1/2 = 60,020 – 0,0025 = 60,0175 (мм)
НЕИСП = 60,0175+0,005 (мм)
Размеры котрольных калибров для скоб:
К-ПРMAX = dMAX – Z1 + HP/2 = 60,039 – 0,004 + 0,001 = 60,036 (мм)
К-ПРMIN = dMAX – Z1 – HP/2 = 60,039 – 0,004 – 0,001 = 60,034 (мм)
К-ПРИСП = 60,036 –0,002 (мм)
К-НЕMAX = dMIN + HP/2 = 60,020 + 0,001 = 60,021 (мм)
К-НЕMIN = dMIN – HP/2 = 60,020 – 0,001 = 60,019 (мм)
К-НЕИСП = 60,021 – 0,002 (мм)
К-ИMAX = dMAX + Y1 + HP/2 = 60,039 + 0,003 + 0,001 = 60,043 (мм)
К-ИMIN = dMAX + Y1 – HP/2 = 60,039 + 0,003 – 0,001 = 60,041 (мм)
К-ИИСП = 60,043 –0,002 (мм)
Рисунок 12. Схема расположения полей допусков калибров для контроля вала d60n6
Рисунок 12. Схема расположения полей допусков калибров для контроля вала d60n6
4. Расчёт подшипников качения
Исходные данные: узел номер 3, подшипник 0–110 (позиция 5 на чертеже узла); радиальная нагрузка Fr=3000 Н; перегрузка подшипника не более 150%; толчки и вибрации умеренные, режим работы нормальный.
4.1 Характеристика подшипника 0–110 и его размеры
По ГОСТ 8338–75 подшипник 0–110 – шариковый радиальный однорядный, особо легкой серии.
Номинальные размеры: d=50 мм, D=80 мм, B=16 мм, r=1,5 мм.
4.2 Виды нагружения колец подшипника
Внутреннее кольцо.
Нагружение циркуляционное, при котором постоянная по величине и направлению нагрузка передается вращающемуся кольцу. В этом случае нагруженной оказывается вся поверхность кольца.
Наружное кольцо.
Нагружение местное, при котором постоянная по величине и направлению нагрузка передается невращающемуся кольцу, следовательно под нагрузкой оказывается только определенный участок поверхности кольца.
4.3 Интенсивность радиальной нагрузки определяется по формуле:
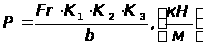 (4.1)
где: Fr – радиальная нагрузка, Н;
K1 – динамический коэффициент посадки; K1 = 1 при нормальных условиях работы;
K2 – коэффициент учитывающий ослабление посадочного натяга, для сплошного вала K2 = 1;
K3 – коэффициент, учитывающий неравномерность распределения радиальной нагрузки; K3 = 1 для радиальных шариковых подшипников;
b – рабочая ширина посадочного места.
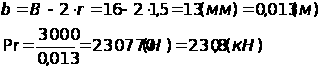
4.4 Поля допусков вала и отверстия в корпусе выбираются из [], табл. 5.3 и 5.6 для подшипников нулевого класса
– поле допуска вала – js6;
– поле допуска отверстия в корпусе – H7.
4.5 Предельные отклонения размеров
– вал d50 js6:
es = + 8 мкм; ei = – 8 мкм;
– отверстие в корпусе d80 H7:
ES = +30 мкм; EI=0 мкм;
– внутреннее кольцо подшипника d50
ES = 0 мкм; EI = –12 мкм;
– наружное кольцо подшипника d80
es = 0 мкм; ei = –13 мкм.
Таблица 4.1 Посадочные размеры узла подшипника, мм
|
Внутреннее кольцо |
Наружное кольцо | Вал | Отверстие в корпусе |
| d50 –0,012 | d80 –0,013 | d50 js6 (±0,008) | d80 H7 (+0,030) |
Схемы расположения полей допусков приведены на рисунках 13 – 16.
Рисунок 13. Схема расположения полей допусков внутреннего кольца и вала
Посадка в соединении внутреннего кольца и вала – переходная, в системе отверстия.
NMAX = 0,008 – (– 0,012) = 0,020 (мм);
SMAX = 0 – (–0,008) = 0,008 (мм).
Рисунок 14. Схема расположения полей допусков внутреннего кольца и вала
Рисунок 15. Схема расположения полей допусков отверстия в корпусе и наружного кольца
Посадка соединения наружного кольца и отверстия в корпусе – с зазором, в системе вала.
SMAX = 0,030 – (–0,013) = 0,043 (мм);
SMIN = 0 мм.
Рисунок 16. Схема расположения полей допусков отверстия в корпусе и наружного кольца
4.6 Отклонения формы и взаимного расположения поверхностей вала и отверстия в корпусе
для вала d50 мм:
– допуск круглости 4 мкм ([], табл. 4.2);
– допуск профиля продольного сечения 4 мкм ([], табл. 4.2);
– допуск торцового биения заплечников валов 25 мкм ([], табл. 4.3);
для отверстия в корпусе d80 мм:
– допуск круглости 7,5 мкм ([], табл. 4.2);
– допуск профиля продольного сечения 7,5 мкм ([], табл. 4.2);
Шероховатость поверхностей ([], табл. 4.1):
– вала d50 мм – Ra 1,25 мкм;
– отверстия d80 мм – Ra 1,25 мкм;
– опорных поверхностей заплечиков вала – Ra 2,5 мкм.
Эскиз вала, подшипника и отверстия под подшипник приведен на рисунке 17.
Рисунок 17. Эскиз вала, подшипника и отверстия под подшипник
5. Расчёт резьбовых соединений
Рассчитать резьбовое соединение М27ґ2 – 7H/8g.
5.1 Исходные данные (по ГОСТ 24705–81)
– болт М27ґ2 – 8g;
– гайка М27ґ2 – 7H;
– шаг мелкий P=2 мм;
– наружный диаметр d(D)=27,000 мм;
– средний диаметр d2(D2)=25,701 мм;
– внутренний диаметр d(D)=24,835 мм;
5.2 Предельные отклонения диаметров резьбы по ГОСТ 16093–81 приведены в таблице 5.1 и 5.2. Эскизы гайки, болта и резьбового соединения приведены на рисунке 18
Таблица 5.1. Предельные отклонеия диаметров резьбы болта М27ґ2 – 8g, мкм.
| d | d2 | d1 | ||
| es | ei | es | ei | es |
| – 38 | – 488 | – 38 | -303 | – 38 |
Таблица 5.2. Предельные отклонения диаметров резьбы гайки М27ґ2 – 7H, мкм.
| D | D2 | D1 | ||
| EI | ES | EI | ES | EI |
| 0 | +280 | 0 | +475 | 0 |
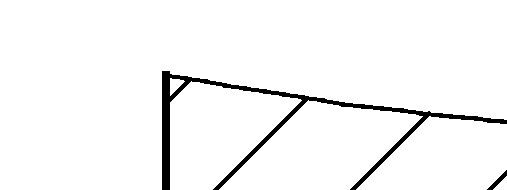
Рисунок 18. Эскиз гайки, болта и резьбового соединения М27ґ2 – 7H/8g
5.3 Расчет предельных размеров
– болта:
dMAX = d + es = 27,000 – 0,038 = 26,962 (мм);
dMIN = d + ei = 27,000 – 0,488 = 26,512 (мм);
d1 MAX = d1 + es = 24,835 – 0,038 = 24,797 (мм);
d1 MIN = d1 + ei – не нормируется;
d2 MAX = d2 + es = 25,701 – 0,038 = 25,663 (мм);
d2 MIN = d2 + ei = 25,701 – 0,303 = 25,398 (мм).
– гайки:
DMAX – не нормируется
DMIN = D + EI = 27,000 + 0 = 27,000 (мм);
D1 MAX = D1 + ES = 24,835 + 0,280 = 25,115 (мм);
D1 MIN = D1 + EI = 24,835 + 0 = 24,835 (мм);
D2 MAX =D2 + ES = 25,701 + 0,475 = 26,176 (мм);
D2 MIN = D2 + EI = 25,701 + 0 = 25,701 (мм).
Допуски:
Td = dMAX – dMIN = 26,962 – 26,512 = 0,450 (мм);
Td2 = d2 MAX – d2 MIN = 25,663 – 25,398 = 0,265 (мм);
TD2 = D2 MAX – D2 MIN = 26,176 – 25,701 = 0,475 (мм);
TD1 = D1 MAX – D1 MIN = 25,115 – 24,835 = 0,280 (мм).
5.4 Предельные значения зазоров
– по наружному диаметру:
SMAX – не нормируется;
SMIN = DMIN – dMAX = 27,000 – 26,962 = 0,038 (мм);
– по среднему диаметру:
S2 MAX = D2 MAX – d2 MIN = 26,176 – 25,398 = 0,778 (мм);
S2 MIN = D2 MIN – d2 MAX = 25,701 – 25,663 = 0,038 (мм);
– по внутреннему диаметру:
S1 MAX – не нормируется;
S1 MIN = D1 MIN – d1 MAX = 24,835 – 24,797 = 0,038 (мм).
Схема расположения полей допусков приведена на рисунках 19 и 20.
Рисунок 19. Схема расположения полей допусков резьбового соединения М27х2 – 7H/8g
Рисунок 20. Схема расположения полей допусков резьбового соединения М27х2 – 7H/8g
6. Шлицевые соединения
Исходные данные: шлицевое соединение 8х46х50, b=9 мм, шлицы в отверстиях зубчатых колес закаливаются, соединение неподвижное.
6.1 Размеры шлицевого соединения
Число зубьев (шлицов) – z=8;
Внутренний диаметр – d=46 мм;
Наружный диаметр – D=50 мм;
Ширина зуба (паза) – b=9 мм;
6.2 Вид центрирования
Центрирование по внутреннему диаметру, т. к. шлицы в отверстии втулки закаливаются, что затрудняет обработку шлицов после закалки при центрировании по наружному диаметру.
6.3 Отклонения размеров
– по центрирующему размеру d:
для соединения шлицевого неподвижного по ГОСТ 1139–80 ([], табл. 2.2)
Ж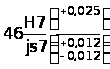
– по боковым поверхностям шлицов по b характер соединения выбирают
как и по d:
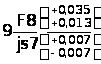
– по нецентрируемому диаметру D ([], табл. 2.5):
Ж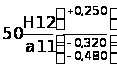
Обозначение соединения:
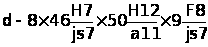
Схемы полей допусков приведены на рисунках 21 и 22.
Эскизы вала и втулки (сечения) приведены на рисунке 23.
Параметры шероховатости выбраны из [], табл. 2.5.
Рисунок 21. Схема полей допусков шлицевого соединения
Рисунок 22. Схема полей допусков шлицевого соединения
Рисунок 23. Эскиз вала и втулки при шлицевом соединении
7. Шпоночное соединение
Исходные данные: соединение вала и втулки с помощью призматической шпонки по диаметру d60 H7/n6. Характер соединения по b – плотный.
7.1 Основные параметры шпонки и паза по ГОСТ 23360–78
– ширина шпонки b=18 мм;
– высота h=11 мм;
– длина l=50 мм;
– глубина паза вала t1=7,0+0,2 мм;
– глубина паза втулки t2=4,4+0,2 мм;
– размер d-t1 = 60 – 7 = 53 мм;
– размер d+t2 = 60 + 4,4 = 64,4 мм;
7.2 Поля допусков и предельные отклонения размеров по ГОСТ 25347–82, 23360–78
– диаметр втулки d60 H7 (+0,03);
– диаметр
вала d60 n6
( );
– ширина
паза вала 18 P9
( );
– ширина
паза втулки 18
P9 ();
– ширина шпонки 18 h9 (–0,043);
– высота шпонки 11 h11 (–0,11);
– длина шпонки 50 h14 (–0,43);
– размер d-t1 53–0,2 мм;
– размер d+t2 64,4 +0,2 мм.
7.3 Схема полей допусков по «b»
Схема полей допусков по «b» приведена на рисунке 24.
Рисунок 24. Схема полей допусков по «b»
Для посадки
18 P9/h9 :
NMAX = 0 – (–0,061) = 0,061 (мм);
SMAX = –0,018 + 0,043 = 0,025 (мм).
Посадка по «b» одинакова для соединений «паз вала – шпонка» и «паз втулки – шпонка». Обе посадки переходные в системе вала.
Схема полей допусков всего шпоночного соединения приведена на рисунке 25.
Эскиз вала и втулки шпоночного соединения приведен на рисунке 26.
Рисунок 25. Схема полей допусков шпоночного соединения
Рисунок 26. Эскиз вала и втулки шпоночного соединения
8. Размерные цепи
Составить схему размерной цепи с указанием увеличивающих и уменьшающих звеньев. Определить номинальный размер и допуск замыкающего звена. Произвести расчет размерной цепи, определив точность размерных составляющих методом максимума – минимума (способ допусков одного квалитета).
Исходные данные:
Схема размерной цепи для узла номер 3 приведена на рисунке 27.
Рисунок 27. Схема расчетной размерной цепи
Размер А1 – увеличивающий (звена);
А2, А3, А4 – уменьшающие (звена);
АD – замыкающий (звена).
Отклонения замыкающего звена:
es(АD) = +80 мкм;
ei(АD) = – 280 мкм;
8.1 Номинальное значение замыкающего размера
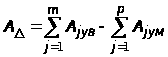
где: m – количество увеличивающих размеров;
p – количество уменьшающих размеров.
АD = 240 – (18+200+18)=4 (мм)
АD
= 4