Основи базування деталей та заготовок
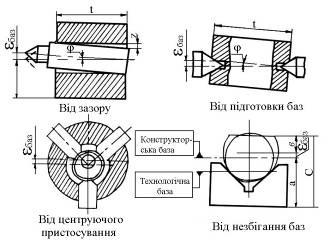
Рис. 47. Похибки базування
2. При базуванні потрібне положення баз, що утворюють системи координат, визначаються геометричними зв’язками (координатними розмірами), накладеними на точки, які належать ідеальним лініям чи поверхням, вказаним в конструкторській чи технологічній документації. Деталі машин, заготовки чи вироби обмежені реальними поверхнями і лініями, які мають певний рельєф і профіль, що не враховуються при ідеалізованому представленні тіл. Наявність у реальній базі точок, що не лежать на ідеальній лінії чи різновіддалених від ідеальної поверхні, призводить при базуванні та накладанні реального фізичного зв’язку до появи відповідної похибки базування. Якщо базування здійснюється не по опорних точках, а по поверхні, то похибка базування буде тим більшою, чим більше відхилення розмірів і форми конструктивних елементів, що виконують функції баз. Як наслідок, базування за допомогою точкових опор краще за поверхневе сполучення. З тієї ж причини похибка базування буде тим меншою, чим більше напрямні бази наближаються до прямої лінії, а опорні – до точок. Проте при цьому необхідно враховувати, що точність положення заготовок чи виробів при їх установленні залежить не тільки від похибки базування, але й від деформацій закріплення, вказаних вище, які обернено пропорційні площі контакту.
В технологічних системах при незбіганні технологічних і вимірювальних чи конструкторських баз, від яких задається потрібне положення, в ланцюг елементів технологічної системи включаються додаткові системи координат, створюючи розмірні ланцюги. Результуюча похибка визначається відповідною сумою відхилень розмірів, похибок форм і закріплень.
3. Наявність зазорів у з’єднаннях чи посадках при встановленні заготовок чи виробів визначає відхилення фактичного положення від потрібного і характеризує відповідну складову похибки базування (див. рис. 47). Для виключення впливу зазорів і похибки баз на точність встановлення використовують приховані бази центрування заготовок і виробів по площинах, осях і точках симетрії. Похибка базування в цьому випадку зв’язана тільки з точністю центрування та відповідною характеристикою розмірного ланцюга, в яку входить розмір, що розглядається.
Відхилення кутового і лінійного положень поверхні та ліній, що виконують функції базових площин і осей, є причинами похибки базування. Вони визначають відповідну точність координатних систем базування. Накладання потрібних координатних розмірів на точки базових систем координат визначає відповідні геометричні зв’язки, положення баз і тим самим тіл, що базуються. Отже, чим менше відхилення від кутового положення площин і ліній, що виконують функції координатних площин і осей, тим менша похибка базування. Чим більша відстань між реальними опорами, тим також менша похибка базування (див. рис. 47).
В кожному конкретному випадку відповідна схема базування і встановлення визначає ті чи інші вказані причини і похибку.
13. Приклади розрахунку похибок базування
13.1 Похибки базування при встановленні заготовки на площину
Причини виникнення та приклад розрахунку похибки базування розглянемо за допомогою схеми, показаної на рис. 48.
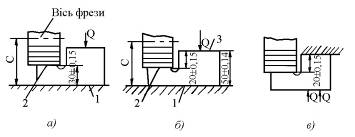
Рис. 48. Схеми для розрахунку похибки базування при встановленні заготовок на площину
Для розміру 30±0,15 мм (рис. 48, а) площина 1 є технологічною і конструкторською (вимірювальною) базами одночасно, похибка обробки за цим розміром буде визначатись тільки точністю методу обробки. Для розміру 20±0,15 мм (рис. 48, б) площина 1 є технологічною базою, а площина 3 – конструкторською (вимірювальною), і на точність цього розміру буде впливати не тільки точність методу обробки, а й допуск попередньо виконаного розміру 50±0,14 мм. Розглянемо, як це відбувається.
Налагоджувальний розмір С, а отже, і положення фрези при обробці поверхні 2 залишається незмінним (С = const), а вимірювальна база 3 при обробці партії заготовок коливається відносно леза фрези в межах допуску 0,28 мм на базисний розмір 50 мм, який отриманий на попередній операції. Допуск на базисний розмір і буде похибкою базування εб = 0,28 мм.
З наведеного випливає, що при встановленні заготовки на площину, яка є конструкторською базою, похибка базування дорівнює нулю.
При встановленні заготовки на площину, яка не є конструкторською базою, похибка базування дорівнює допуску на розмір, що безпосередньо зв’язує технологічну і конструкторську бази. У загальному випадку, коли технологічна та вимірювальна бази не паралельні (кут між ними рівний a), вона визначається залежністю:
εб = Тcosα.
Отже, для усунення похибки базування по розміру 20±0,15 мм його потрібно обробляти за схемою встановлення заготовки (рис. 48, в). Типові схеми встановлення заготовок на площину та відповідні похибки базування наведені в [3, табл. 13.1].
13.2 Похибка базування при встановленні заготовки по зовнішній циліндричній поверхні на призму
Технологічною базою при такому встановленні (рис. 49) є площина, яка проходить через твірні дотику циліндра з робочими поверхнями призми. Вимірювальні бази відповідно до заданих розмірів – твірна М, вісь О, твірна N (табл. 2). При коливанні діаметра в партії заготовок в межах допуску TD від D до (D – TD) технологічна база займає положення відповідно F–F і F1–F1 (рис. 49). Таким чином, у всіх випадках має місце похибка базування внаслідок несуміщення баз.
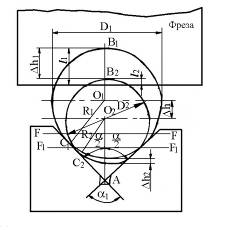
Рис. 49. Схема
для визначення
похибок базування
валів
при їх
встановленні
циліндричною
поверхнею на
призму
Величину похибки базування визначимо з рис. 49, на якому показане послідовне встановлення в призму оброблюваних валів із найбільшим D1 та найменшим D2 граничними розмірами. Визначимо відстань Δh1 між верхніми точками граничних діаметрів валів, відстань Δh2 між нижніми точками граничних діаметрів валів і відстань Δh між осями. Зазначені відстані є похибками базування відповідних розмірів валів при встановленні за схемою, зображеною в табл. 2.
За геометричною побудовою (рис. 49) похибки базування будуть рівними:
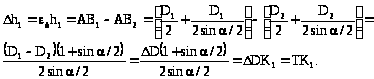 (2)
Аналогічно визначимо:
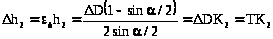 ; (3)
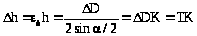 , (4)
де
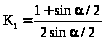 ,
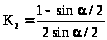 ,
 ; (5)
Т – допуск діаметра бази.
Підставляючи в (5) значення кутів призми відповідно 60є, 90є, 120є і 180є, одержимо значення коефіцієнтів К, наведені в табл. 2.
Таблиця 2
Значення коефіцієнта
|
Номер схеми |
Положення конструкторської бази |
Значення коефіцієнта К при куті призми |
|||
| 60° | 90° | 120° | 180° | ||
1 |
|
1,5 |
1,21 |
1,08 |
1,0 |
2 |
|
0,5 |
0,21 |
0,08 |
0 |
3 |
|
1,0 |
0,7 |
0,58 |
0,5 |
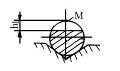
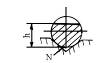
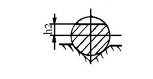
Отже, з формул (2)–(4) видно, що похибка базування при встановленні валів у призму залежить від допуску базової поверхні і кута призми.
Типові схеми встановлення заготовок на зовнішню циліндричну поверхню та перпендикулярну до її осі площину і відповідні похибки базування наведені в [3, табл. 13.2].
Приклад
Визначити похибку базування при фрезеруванні паза (рис. 50), якщо вал встановлений у призмі з кутом α = 90є.
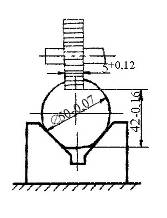
Рис. 50. Схема встановлення вала при обробці шпонкового паза
Розв’язання
За табл. 2 знаходимо, що задання розміру глибини паза відповідає схемі 2. Для кута α = 90° коефіцієнт К = 0,21. Тоді за формулою (2):
εб = 0,21 · 0,07 ≈ 0,015 мм.
13.3 Похибка базування при встановленні за отвором
Похибка базування при встановленні за циліндричним отвором на жорстку оправку з’являється внаслідок наявності зазору між отвором і оправкою.
Конструкторською базою в даному випадку є вісь отвору, а технологічною базою – поверхня отвору. Незбігання баз внаслідок наявності зазору і призводить до появи похибки базування:
εб = Smax = Smin + TA + TB, (6)
де Smax, Smin – максимальний і мінімальний зазори між отвором заготовки і оправкою;
ТА, ТВ – відповідно допуск на діаметр отвору і оправки.
Максимально можливе незбігання осей отвору та осі обробленої зовнішньої поверхні (ексцентриситет) при цьому дорівнює:
e = 0,5εб.
Приклад
Чистове
шліфування
зовнішньої
циліндричної
поверхні (рис.
51) виконується
на оправці з
посадочним
діаметром
25-0,014 мм. Базовий
отвір має розмір
Ж25 мм. Визначити
похибку базування
втулки.
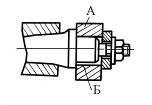
Рис. 51. Схема встановлення втулки на жорсткій оправі
Розв’язання
В даному випадку: Smin = 0,025 мм; ТА = 0,085 – 0,025 = 0,060 мм; ТВ = 0,014 мм.
Отже, похибка базування буде рівною:
εб = 0,025 + 0,060 + 0,014 = 0,099мм.
Типові схеми встановлення заготовок на внутрішню циліндричну поверхню та відповідні похибки базування наведені в [3, табл. 13.3].
13.4 Похибки базування при встановленні на площину і два отвори
Похибка базування в горизонтальній площині проявляється у зміщенні заготовки при виборі зазорів між отвором і пальцями в один і різні боки. Внаслідок цього технологічна (поверхня отвору) і вимірювальна (його вісь) бази не збігаються.
При встановленні на площину і два отвори похибка базування деталі виникає у результаті зміщення останньої в напрямку розмірів А1 і А2 внаслідок вибирання зазорів в одному напрямку (рис. 52, а) чи перекосу в площині базування відносно осей пальців внаслідок вибирання зазорів у різних напрямках (рис. 52, б).
Похибки базування будуть рівні:
1) в напрямках розмірів А1 і А2:
εбA1 = εбA2 = Smax. (7)
2) найбільш можливий кут перекосу деталі:
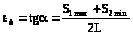 , (8)
де S1max, S2min – максимальний зазор у з’єднанні базового отвору відповідно з першим і другим пальцем;
L – відстань між центрами базових отворів (номінальний розмір).
Посадка отворів на пальці виконується, як правило, за посадками H7/f7 або H7/g7.
Перекіс заготовки на кут α впливає не тільки на точність розмірів, а й на точність відносного розташування оброблюваних поверхонь відносно баз (А1, А2 і α на рис. 53).
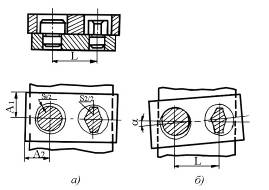
Рис. 52. Схема встановлення пластини на площину і два отвори
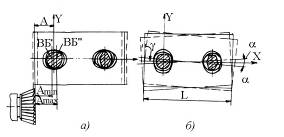
Рис. 53. Схема виникнення похибки базування
Приклад
Визначити
найбільшу
кутову похибку
при базуванні
оброблюваної
заготовки за
двома отворами
 мм і
 мм, що розташовані
на відстані
L = 150 мм
(рис. 52). Діаметри
циліндричного
та зрізаного
пальців відповідно
рівні:
 мм,
 мм.
Розв’язання
Визначаємо
найбільший
зазор у з’єднанні
отвору Ж мм із пальцем
 :
Smax1 = 0,05 +0,10 = 0,15 мм.
Розраховуємо
найбільший
зазор у з’єднанні
отвору Ж12 мм із пальцем:
Smax2 = 0,035 + 0,07 = 0,105 мм.
Визначаємо за формулою (7) найбільший кут перекосу заготовки:
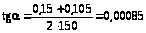 .
Таким чином, можливий перекіс дорівнює 0,127 мм на довжині 150 мм, а кутова похибка α = 4'
Типові схеми встановлення заготовки на два циліндричних отвори з паралельними осями та на перпендикулярну до них площину і відповідні похибки базування наведені в [3, табл. 13.5].
13.5 Похибки базування при встановленні за конусним отвором
При такому встановленні на жорсткий конусний палець (рис. 54) похибка базування в напрямку розміру Н виникає в результаті зміни розміру А, яка відбувається через коливання величини d конусного отвору.
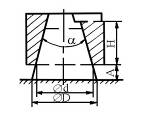
Рис. 5 Схема встановлення вала в центрах
Величину похибки базування визначають за формулою:
 . (9)
13.6 Похибка базування при встановленні в центрах
Ця похибка виникає внаслідок похибки виконання центрових отворів. В результаті не забезпечується фіксоване положення вала у поздовжньому напрямку (рис. 55, а). Вимірювальна (лівий торець вала) і технологічна (вершина центрового отвору) бази не збігаються.
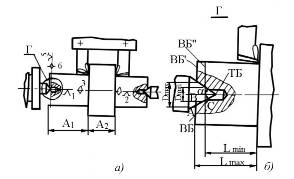
Рис. 55. Схема встановлення вала в центрах
У партії заготовок внаслідок неоднакової глибини центрових отворів їх діаметр змінюється від Dmin до Dmax (рис. 55, б). У зв’язку з цим при підтисканні заднім центром буде змінюватись положення лівого торця вала (вимірювальної бази) відносно встановленого на розмір А різця.
Тоді похибка базування:
εб = Lmax – Lmin.
З трикутника АВС:
 . (10)
Шляхи зменшення похибки базування:
а) підвищити точність зацентровування – контролювати глибину центрового гнізда калібром;
б) сортування заготовок за діаметром центрових гнізд на розмірні групи з наступним підналагодженням системи при переході на обробку валів з центровими отворами нової розмірної групи.
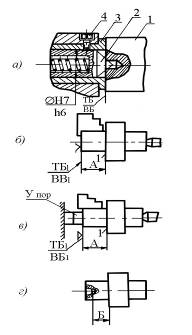
Рис. 56. Схеми встановлення вала, що виключають похибку базування в осьовому напрямку
Шляхи виключення похибки базування:
а) застосувати плаваючий передній центр, суміщати технологічну і вимірювальну бази (рис. 56, а). При підтисканні заготовки 1 заднім центром плаваючий центр 2 втоплюється в корпусі 3 до тих пір, поки торець заготовки не віпреться в торець корпусу (або у спеціальний упор). При цьому, незалежно від глибини (діаметра) центрового отвору, торці всіх заготовок партії займуть цілком визначене положення, технологічна і вимірювальна база сумістяться. Потрібне положення фіксується гвинтом Однак при цьому необхідно пам’ятати, що внаслідок посадок із зазором у з’єднаннях плаваючого центра жорсткість технологічної системи буде зменшеною;
б) не використовувати переднє центрове гніздо, встановлюючи, наприклад, лівий кінець вала в цанговому чи кулачковому патронах з упором в торець (рис. 56, б, в);
в) поздовжні розміри задавати від технологічної бази – вершини центрового гнізда (рис. 56, г). При цьому встановлення на передній центр буде забезпечувати суміщення баз.
Типові схеми встановлення заготовок на центрові гнізда та конічні фаски і відповідні похибки базування наведені в [3, табл. 13.4].
1 Призначення технологічних баз
Від правильного вибору технологічних баз суттєво залежить: фактична точність виконання розмірів, заданих кресленням; правильність взаємного розташування поверхонь; ступінь складності та конструкція необхідних пристроїв, різальних та вимірювальних інструментів; продуктивність обробки.
Для призначення технологічних баз вихідними даними є:
складальне креслення вузла чи виробу;
креслення деталі після конструкторського та технологічного контролю;
умови виробництва: програма (обсяг) випуску, склад і стан технологічного обладнання, оснащеність пристроями, різальним та вимірювальним інструментом, кваліфікація робітників.
В основі методики вибору технологічних баз лежать два принципи: суміщення (єдності) та сталості баз.
Принцип суміщення баз
Цей принцип полягає в тому, що при призначенні технологічних баз для формоутворення окремих поверхонь чи складання за технологічні бази потрібно приймати поверхні, які одночасно є конструкторськими та вимірювальними базами (див. рис. 57) [6].
При використанні цього принципу точність не залежить від розмірів, отриманих при виконанні попередніх операцій. Обробка заготовок здійснюється за розмірами, що визначають координатне положення поверхонь і проставлені в робочому кресленні з використанням всього поля допуску на розмір, нормованого конструктором. При цьому технологічні бази повинні забезпечувати можливість застосування простої та надійної конструкції пристрою для зручного встановлення, підведення оброблювального інструменту до оброблюваних поверхонь і досягнення заданих технічних вимог.
Проте, дотримання принципу єдності баз може призвести до необхідності застосування складного технологічного оснащення на окремих операціях, а в багатьох випадках різне координування конструктивних елементів взагалі не дозволяє витримувати цей принцип повністю.
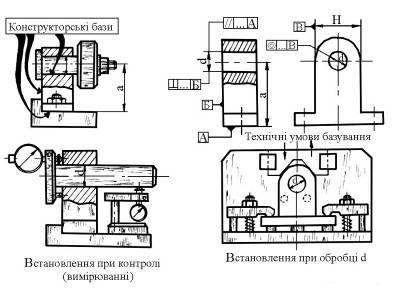
Рис. 57. Принцип суміщення (єдності баз)
Порушення принципу суміщення баз, коли технологічна база не збігається з конструкторською чи вимірювальною, вимагає необхідності заміни розмірів, проставлених в робочих кресленнях від конструкторських баз, більш зручними для обробки технологічними розмірами, проставленими безпосередньо від технологічних баз. Це призводить до створення технологічних розмірних ланцюгів і до необхідності зменшення допусків на деякі конструкторські розміри, а отже, і до подорожчання процесу обробки та зниженню його продуктивності.
Викладене проілюструємо наступним прикладом [6].
При обробці паза на глибину 10Н14 (рис. 58, а) для спрощення конструкції пристрою зручно встановити заготовку на нижню поверхню В (рис. 58, г). Оскільки дно паза С зв’язане розміром 10+0,36 мм з верхньою площиною А, ця площина є для паза конструкторською та вимірювальною базами. В цьому випадку технологічна база (поверхня В) не збігається з конструкторською та вимірювальною базами і не зв’язана з ними ні розміром, ні умовами правильного взаємного положення.
Оскільки при роботі на настроєному верстаті відстань від осі фрези до площини стола зберігається незмінною (К = const), а отже, постійний і розмір c, який на кресленні відсутній, то розмір глибини паза а = 10+0,36 мм не може бути витриманим, оскільки на його коливання безпосередньо впливає похибка розміру b = 50-0,62 мм, який витриманий на попередній операції (рис. 58, б). Очевидно, що на операційному ескізі фрезерування паза в цьому випадку необхідно поставити технологічний розмір c, точність якого не залежить від попередньої операції, а конструкторський розмір а = 10+0,36 мм доцільно з ескізу зняти. Розрахунок технологічного розміру c, а також нового технологічного допуску розміру b можна провести, виходячи із розмірного ланцюга, наведеного на рис. 58, в. З даного рисунка видно, що:
c = b – a = 50 – 10 = 40 мм.
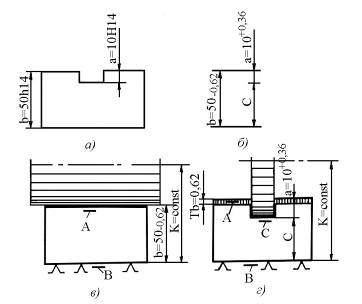
Рис. 58. Приклад до принципу суміщення баз
Допуск розміру
c визначається
з того ж розмірного
ланцюга, в якому
вихідним розміром
є конструкторський
розмір
 ,
оскільки весь
розрахунок
проводиться
на основі передумови,
що розмір a
повинен бути
автоматично
отриманий в
межах заданого
конструктом
допуску при
виконанні
складових
розмірів ланцюга
в і c
в межах встановлених
для них допусків.
У відповідності
з формулою
(3.4):
Та = Тв + Тс,
звідки:
Тс = Та – Тв = 0,36 – 0,62 = 0,26.
Оскільки допуск – величина додатна і від’ємною бути не може, отримане рівняння не може бути розв’язане без збільшення зменшуваного чи без зменшення від’ємника. Допуск розміру а заданий конструктом і не може бути збільшений, тому єдиним способом розв’язання поставленої задачі є зменшення від’ємника, тобто зменшення допуску на розмір в. Зменшення Тв необхідно провести таким чином, щоб на розмір в і на технологічний розмір с було встановлено допуски, які можна забезпечити технологічно. Оскільки з технологічної точки зору складність виконання розмірів в і с однакова (обидва розміри лежать в одному інтервалі розмірів і одержуються на горизонтально-фрезерному верстаті) від опорної технологічної бази, допуск розміру в зменшується до величини Тв = 0,18 мм, що дорівнює половині допуску вихідного розміру а. В цьому випадку на технологічний розмір с можна призначити допуск, близький до встановленого допуску розміру в.
Остаточно розмір призначається з допуском, що дорівнює найближчому стандартному із збереженням встановленого кресленням мінусового відхилення поля допуску від номіналу, тобто:
в = 50-0,16 = 50h11
Тоді розрахунковий допуск технологічного розміру:
Тс = 0,36 – 0,16 = 0,20 мм.
Граничні значення технологічного розміру с визначаються з того ж розмірного ланцюга (рис. 58, в), тобто:
а = в – с;
аmax = вmax – cmin;
cmin = вmax – amax = 50 – (10 + 0,36) = 40-0,36 мм;
аmin = вmin – cmax;
cman = вmin – amin = 50 – 0,16 – 10 = 40-0,16 мм.
Розрахункова
величина розміру
 мм. Остаточно
приймається
найближче
стандартне
значення цього
розміру
 мм, що відповідає
значенню 40b11.
Граничні значення проставленого технологічного розміру c знаходяться в межах розрахункових розмірів.
Перевірковий розрахунок на максимум і мінімум:
аmax = 50 – (40 – 0,33) = 10+0,33
amin = 50 – 0,16 – (40 – 0,17) = 10+0,01
показує, що граничні значення вихідного конструкторського розміру а знаходяться в межах граничних розмірів, встановлених кресленням, і перерахунок розмірів виконаний вірно.
У випадках, коли стандартний розмір, що є найближчим до розрахункового технологічного розміру c, суттєво відрізняється за величиною свого поля допуску від розрахункового, остаточно може бути прийнятий розрахунковий розмір c.
На основі проведеного розрахунку в операційних ескізах заготовки замість розмірів, вказаних на кресленні 10Н14 і 50h14 повинні бути проставлені нові розміри b = 50h11 і c = 40b11 Таким чином, у зв’язку з незбіжністю технологічної та конструкторської (вимірювальної) баз робітнику фактично доводиться витримувати більш жорсткий допуск у порівнянні з допусками, встановленими конструктором. В розглянутому випадку замість допусків по h14, встановлених кресленням, повинні бути витримані допуски по h11 і b11.
Якщо таке значне підвищення потрібної точності обробки призведе до надмірного зниження продуктивності та зростання собівартості продукції, то може виявитись доцільним використання спеціального пристрою, який би дозволив здійснити фрезерування паза безпосередньо від конструкторської бази А. Схема подібного пристрою зображена на рис. 59, а. Технологічна опорна база (площина А) є одночасно конструкторською базою, від якої без будь-яких перерахунків безпосередньо витримується конструкторський розмір a = 100,36 мм. Коливання розміру в ніяк не відіб’ється на точності одержання конструкторського розміру, тому зменшувати допуски тут немає потреби.
На рис. 59, б показане фрезерування поза комплектом фрез одночасно з площиною А. Як і у попередньому випадку, паз обробляється від технологічної бази – площини А (яка є тут настроювальною), що збігається з конструкторською та вимірювальною базами. Конструкторський розмір a = 100,36 мм одержується без будь-яких перерахунків і ніякого ужорсточування допусків, встановлених конструктором, тут також не потрібно. Площина В служить опорною технологічною базою для обробки площини А на розмір в, який також може виконуватись зі встановленим кресленням допуском Tв = 0,62 мм без його зменшення.
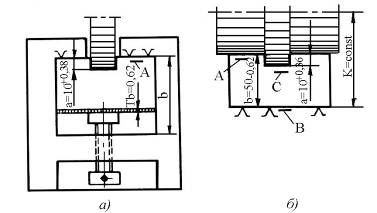
Рис. 59. Приклад до принципу суміщення баз
Принцип сталості баз
Принцип сталості баз полягає в тому, що при розробці технологічного процесу необхідно всі або більшість операцій обробки виконувати від одних і тих же баз.
Прагнення здійснити обробку на одній технологічній базі пояснюється тим, що будь-яка заміна технологічних баз збільшує похибку взаємного розташування поверхонь, оброблених від різних технологічних баз, додатково вносячи в неї похибку взаємного розташування самих технологічних баз, від яких проводились обробки поверхонь.
Так, заготовка має чистові бази 1 і 2 (рис. 60, а) [2], причому база 2 має похибку Δα в кутовому розташуванні відносно