Основи базування деталей та заготовок
Маючи на увазі всі переваги принципу сталості баз, до його застосування все ж потрібно підходити обачливо. На операціях, де потрібно забезпечити високу точність розмірів, заданих від поверхонь, які є технологічними базами, застосування принципу незмінності баз призводить до більш довгих технологічних розмірних ланцюгів. При вузьких допусках на розміри розташування потрібно віддавати перевагу принципу суміщення баз.
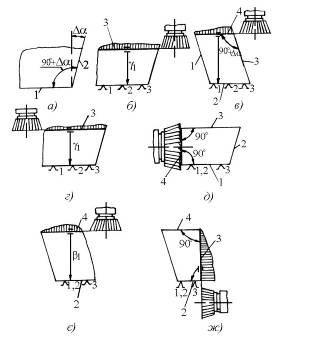
Рис. 60. Вплив зміни баз на точність розташування оброблених поверхонь
15. Типові комплекти технологічних баз при обробці заготовок різних класів
15.1 Базування корпусних і коробчастих заготовок
Найбільш поширеними комплектами баз при виготовленні корпусних і коробчастих деталей є:
Комплект № 1. Три взаємно перпендикулярні площини, які належать деталі і визначають собою установчу базу (3 ступені вільності), напрямну базу (2 ступені вільності) і упорну базу (1 ступінь вільності).
На рис. 61 показана така схема базування.
Переваги:
порівняно проста конструкція пристрою;
простота встановлення заготовки.
Недоліки:
неможливість забезпечити рівномірність припусків на отворах і поверхнях, паралельних і перпендикулярних напрямній базі;
необхідність дотримання правильного контакту деталі з установчими елементами пристрою при силовому замиканні.
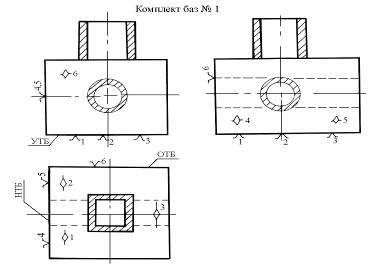
Рис. 61. Базування корпусної деталі по трьох взаємо перпендикулярних площинах
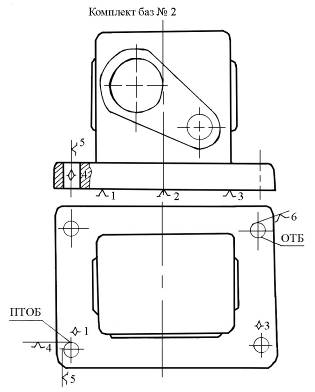
Рис. 62. Теоретична схема базування корпусної деталі на площину і два отвори
Комплект № 2. Площина (3 ступені вільності) і два отвори, перпендикулярні до цієї площини (2 + 1 ступені вільності) (рис. 62).
Ця схема реалізується за допомогою пристрою, який має площину і два коротких штирі, один з яких циліндричний, а другий зрізаний. Зрізаний штир розташовується так, щоб вісь зрізів була перпендикулярна до лінії, яка з’єднує осі штирів (рис. 63). Осі штирів повинні розташовуватись на максимально можливій відстані одна від одної. Тому часто штирі розташовують по діагоналі основи заготовки.
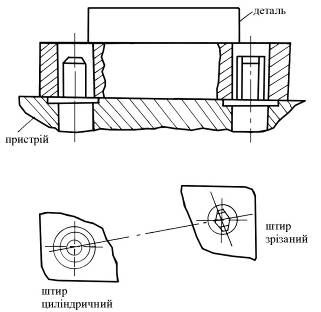
Рис. 63. Базування корпусної деталі на площину і два циліндричних отвори
Завдяки короткому циліндричному штирю поверхня отвору позбавляє деталь двох ступенів вільності (подвійна опорна база).
Зрізаний штир обмежує поворот деталі відносно осі циліндричного штиря, тобто позбавляє деталь одного ступеня вільності.
Переваги:
простота конструкції пристрою;
простота встановлення заготовки;
відсутність необхідності стежити за контактом деталі з установчими елементами при силовому замиканні.
Недоліки:
швидке зношування штирів, особливо при невеликому діаметрі (до 10 мм);
можливість застосування тільки для деталей, які мають в основі два точних отвори (Н7);
наявність похибки базування, величина якої може бути визначена (рис. 64).
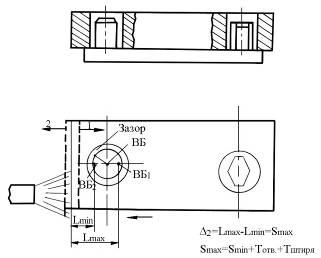
Рис. 64 Визначення похибки базування
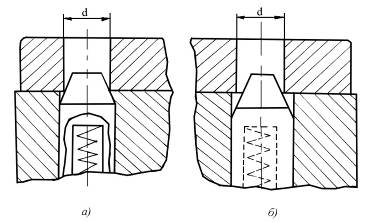
Рис. 65. Потопаючий штир: а – конічний; б – конічний зрізаний
Δz = Lmax – Lmin = Smax,
де Lmax і Lmin – граничні відстані обробленої поверхні до вимірювальної бази;
Smax – максимальний зазор у з’єднанні штир–отвір:
Smax = Smin + Tотв + Тшт,
де Тотв і Тшт – допуски відповідно на отвір і штир;
Smin – мінімальний гарантований зазор.
Для зменшення похибки базування необхідно перейти на посадку більш високого квалітету (замість Н7 прийняти Н6).
Повністю ліквідувати похибку базування можна лише застосувавши беззазорну посадку, що конструктивно можна досягти застосувавши конічний потопаючий штир, який показаний на рис. 65. Другий конічний потопаючий штир повинен бути зрізаним. В цьому випадку похибка в обох взаємно перпендикулярних напрямках (при вигляді заготовки зверху) дорівнює нулю. Однак в цьому випадку конструкція пристрою ускладнюється.
Примітка: цю схему (з конічними штирями) можна назвати по іншому, а саме: площина і осі двох коротких отворів, перпендикулярних до даної площини.
Комплект № 3. Площина основи (3 ступені вільності), циліндрична виточка (2 ступені вільності) і один отвір збоку під зрізаний штир (1 ступінь вільності) (рис. 66).
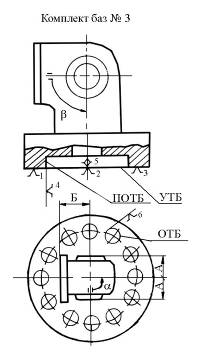
Рис. 66. Теоретична схема базування корпусної деталі на плоску поверхню, циліндричну виточку і отвір на фланці
В цьому випадку циліндричною виточкою, якщо вона буде посаджена на короткий циліндричний палець, буде позбавлена двох ступенів вільності, а заготовка, з боковим отвором якщо вона буде посаджена на зрізаний палець, позбавляє заготовку можливості обертатися навколо осі центрального пальця, тобто позбавляє її останнього шостого ступеня вільності.
Таким чином, даний комплект баз в принципі є частинним випадком розглянутого вище комплекту. Тому йому властиві розглянуті вище переваги та недоліки.
Примітки:
1. Розглянутий комплект баз особливо зручно застосувати за наявності точного центрального отвору, вісь якого зв’язана умовами співвісності чи перпендикулярності (чи того і іншого) з іншими осями і поверхнями, як це має місце на рис. 66.
2. В цій схемі також можна застосувати в пристрої центральний штир. Тоді ця схема буде мати назву: “Площина, вісь кільцевої виточки і вісь отвору збоку”.
Комплект № Площина основи (3 ступені вільності), короткий циліндричний бурт (2 ступені вільності) і один отвір під зрізаний штир (1 ступінь вільності) (рис. 67).
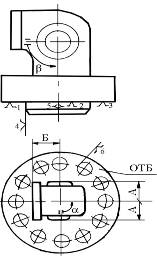
Рис. 67. Теоретична схема базування корпусної деталі на плоску поверхню, циліндричний бурт і отвір на фланці
Даний комплект баз є частковим випадком розглянутого вище комплекту № 3. Тому все раніше сказане про комплект № 3 справедливо і для комплекту №
Комплект № 5. Площина основи (2 ступені вільності), велика площина торця (3 ступені вільності) і основний отвір (1 ступінь вільності) (рис. 68).
Площина основи тут, як така, що має менші габаритні розміри, виконує роль напрямної бази. Площина торця, як така, що має максимальні габарити, виконує роль установчої бази (зусилля Р повинно притискати заготовку не до основи, а до торця).
Для того щоб заготовка торкнулась основою двома опорними точками необхідно, щоб циліндричний палець був зрізаний і вісь зрізу повинна бути розташована паралельно напрямній базі. Зрізаний палець у даному випадку відіграє роль опорної бази, яка позбавляє заготовку можливості переміщатись вздовж напрямної бази.
Переваги:
порівняно проста конструкція пристрою;
простота встановлення заготовки;
можливість забезпечення точності елементів заготовки, які симетрично розташовані відносно осі деталі.
Недоліки:
підвищені вимоги до точності основного отвору і площини основи, що потребує їх попередньої обробки;
наявність похибки базування:
Δz = Lmax – Lmin = Smax,
де Lmax і Lmin – граничні відстані обробленої поверхні до вимірювальної бази (осі симетрії заготовки);
Smax – максимальний зазор у з’єднанні палець–отвір:
Smax = Smin + Tотв + Тп;
Тотв і Тп – допуски відповідно на отвір і палець;
Smin – мінімальний гарантований зазор.
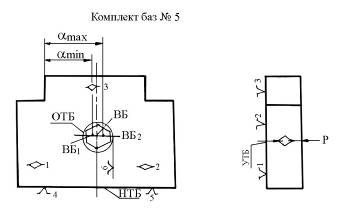
Рис. 68. Теоретична схема базування деталі типу плита по двох площинах і отвору
Повністю ліквідувати похибку базування можна за рахунок застосування конічного зрізаного підпружиненого пальця, але це ускладнює конструкцію пристрою.
Всі розглянуті 5 комплектів представляють собою повну схему базування (6 ступенів вільності). В залежності від поставленої задачі будь-який із розглянутих комплектів може бути перетворений (шляхом відкидання опорних точок) у неповну схему базування. В таких випадках найчастіше за інші використовують п’ятиопорну і рідше триопорну схему базування.
15.2 Базування заготовок типу тіл обертання
Найбільш поширеними комплектами баз при виготовленні деталей типу тіл обертання є:
Комплект № 1. Циліндрична поверхня (4 ступені вільності) і торець (1 ступінь вільності). Циліндрична поверхня у даному випадку повинна бути довгою (ℓ/d > 1) і виконувати роль подвійної напрямної бази. Торець виконує роль опорної бази. Даний комплект баз застосовується в двох різновидах: циліндрична поверхня, що використовується як подвійна напрямна база, є зовнішньою і циліндрична поверхня є внутрішньою (рис. 69).
Обидва ці різновиди є схемами неповного базування, оскільки позбавляють деталь тільки 5 ступенів вільності. Перша схема реалізується в призмах, друга – за допомогою циліндричної оправки.
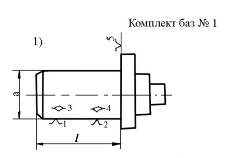
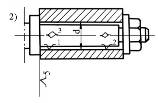
Рис. 69. Теоретичні схеми базування довгих заготовок типу тіл обертання
Комплект баз № 1 застосовується також при фрезеруванні торців заготовок валів. При цьому, якщо заготовка вала за конфігурацією відповідає формі майбутнього вала, то вона встановлюється на дві короткі шийки в призмі (дві подвійні опорні бази, які позбавляють заготовку 4-х ступенів вільності). Як опорна база в цьому випадку використовується торцева поверхня, яка на конструкторському кресленні зв’язана розміром з торцем вала (рис. 70, а). Якщо заготовка вала гладка, то вона також встановлюється в призми, а опорною базою є один із оброблюваних торців вала. Дана схема реалізується за допомогою відкидного упора (рис. 70, б), який після силового замикання (перед початком обробки) відкидається.
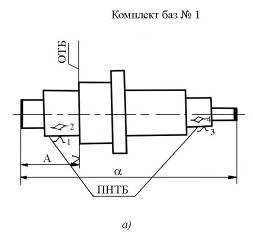
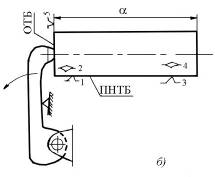
Рис. 70. Теоретичні схеми базування валів при обробці торців
Комплект № 2. Торець (3 ступені вільності) і циліндрична поверхня (2 ступені вільності).
Торець (площина) виконує в даному випадку роль установчої бази. Циліндрична поверхня (коротка, ℓ/d < 1) виконує роль подвійної опорної бази.
Як і в попередньому випадку, даний комплект має два різновиди: в одному з них циліндрична поверхня є зовнішньою, в другому – внутрішньою (рис. 71).
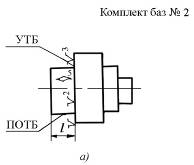
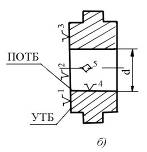
Рис. 71. Теоретичні схеми базування коротких деталей типу тіл обертання: а – циліндрична поверхня є зовнішньою; б – циліндрична поверхня є внутрішньою
Перший варіант реалізується при базуванні в призмі, другий – за допомогою короткої оправки.
Комплект № 3. Вісь заготовки (4 ступені вільності) і конічна поверхня лівого центрового отвору (1 ступінь вільності).
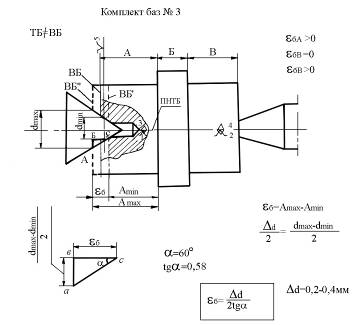
Рис. 72. Визначення похибки базування при витриманні лінійних розмірів при обробці вала в жорстких центрах
Така схема базування застосовується при обробці валів в центрах. Конічні поверхні центрових отворів виконують функції подвійних опорних баз. Конічна поверхня лівого центрового отвору, яка обмежує переміщення вала в осьовому напрямку, виконує, крім того, роль опорної бази.
Теоретична схема базування при обробці вала в центрах наведена на рис. 72.
Дана схема базування забезпечує при токарній обробці та шліфуванні досить високу точність діаметральних розмірів і співвісність всіх циліндричних поверхонь. Проте при витримуванні лінійних розмірів виникають (через похибки зацентровування) похибки базування, обумовлені різним положенням вимірювальної бази (див. рис. 72).
Комплект № Вісь заготовки (4 ступені вільності) і торець (1 ступінь вільності).
Даний комплект може бути матеріалізований в різних варіантах (див. рис. 73 і 74).
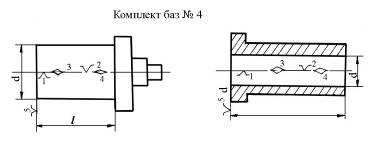
Рис. 73. Теоретичні схеми базування заготовок типу тіл обертання з використанням осі як бази
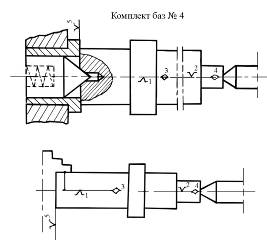
Рис. 74 Реалізація
схем базування
заготовок типу
тіл обертання
з
використанням
осі як бази
Схема 1 реалізується за допомогою центрів. Однак на відміну від схеми, яка представляє комплект баз № 3, ця схема припускає застосування підпружиненого потопаючого лівого центра, що виключає похибку базування при витримуванні лінійних розмірів.
Схема 2 реалізується за допомогою самоцентруючого патрона з осьовим упором і центра задньої бабки, схема 3 – за допомогою самоцентруючого патрона з подовженими губками (кулачками), схема 4 – за допомогою самоцентруючих розтискних оправок.
Комплект № 5. Похила конічна поверхня (5 ступенів вільності), яка символізує вісь заготовки (подвійна напрямна база) і опорну базу.
Дана схема базування застосовується у двох варіантах:
коли оброблювана заготовка має похилий конічний отвір;
коли оброблювана заготовка має похилий конічний хвостовик.
Обидві ці схеми наведені на рис. 75.
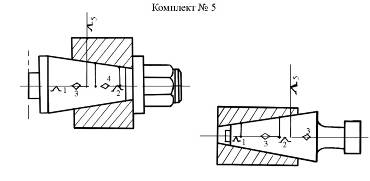
Рис. 75. Використання осі пологої конічної поверхні як подвійної напрямної та опорної баз
Кожна з цих схем потребує точно оброблених конічних поверхонь. Схеми широко використовуються на фінішних операціях у верстатобудуванні та інструментальному виробництві.
Розглянуті 10 схем базування найбільш часто застосовуються при виготовленні корпусних, коробчастих деталей та деталей типу тіл обертання.
15.3 Базування за обробленими поверхнями
При окремих видах чистової та оздоблюваної обробки базами можуть бути самі оброблювані поверхні.
З однією такою схемою ми вже познайомились (схема базування гладкої заготовки вала при фрезеруванні торців) (рис. 70). Як інші приклади можна навести схему базування заготовки при шліфуванні на безцентровошліфувальному верстаті. Оброблювана поверхня в даному випадку є подвійною напрямною базою (неповна схема базування).
При протягуванні отворів поверхня останнього також є технологічною базою. При цьому якщо ℓ/d > 1, то поверхня отвору є подвійною напрямною базою, якщо ℓ/d < 1 – то подвійною опорною базою. Подібні ж схеми базування використовуються при хонінгуванні та суперфінішуванні поверхонь.
При виготовленні кулі на всіх технологічних операціях як технологічні бази, використовується оброблювана поверхня.
Література
1. Балакшин Б.С. Основы технологии машиностроения. – М.,1969. – 559 с.
2. Бондаренко С.Г. Розмірні розрахунки механоскладального виробництва. – К. 1993. – 544 с.
3. Боровик А.І. Проектування технологічного оснащення. – К. 1996. – 488 с.
4. ГОСТ 21495-76. Базирование и базы в машиностроении. Термины и определения. – Изд. стандартов, 1987. – 35 с.
5. Колкер Я.Д., Руднев О.Н. Базирование и базы в машиностроении. – К.: Вища школа, 1991. – 100 с.
6. Маталин А.А. Технология машиностроения. – Л. – М, 1985 – 496 с.
7. Руденко П.А. Теоретические основы технологии машиностроения: Конспект лекций. – Чернигов, 1986. – 258 с.
Размещено на