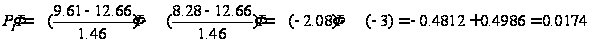Совершенствование технологического процесса сборки и монтажа блока управления ККМ КАСБИ 02К
2.1.При температуре (+ 40 ± 3)°С время выдержки 2ч.
2.2.При температуре (- 40 ± 3)°С время выдержки 2ч.
3.Время переноса субблоков из камеры в камеру не более 3х минут.
4.Для всех плат повторить п.1-3.
5.Уложить платы в кассеты.
Шкаф сушильный
КП- 4506;
Термостат ТС-80М.;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Держатель плат;
Халат х/б ГОСТ 621-73;
Перчатки трикотажные №10 ГОСТ 1108-74;
Рихтовочная
1.Изъять плату из касеты
2.Рихтовать радиоэлементы (кроме многовыводных) согласно треб. черт.
3.Поправить по мере надобности некачественные пайки. Правку паек выводов микросхем производить при температуре керна паяльника 250-260° С, время пайки не более 2сек. Правку паек остальных элементов производить при температуре керна паяльника 270-280° С, время пайки не более 2сек. Интервал между пайками 3 сек.
4. Для всех плат повторить п.1-3.
5. Уложить платы в кассеты.
Паяльная станция WS-51
с паяльником LR21;
Микроскоп МБС-9 ТУ 3-3.1210-78;
Линза 8066 3х увеличение;
Пинцет прецизионный антистатический 3CSA;
Щуп набор № 3, Кл 2 ГОСТ 882-75;
Халат х/б ГОСТ 621-73;
Перчатки трикотажные №10 ГОСТ 1108-74;
Контрольная
Визуальный контроль (100%) качества сборки субблоков.
1.Изъять элемент из тары
2. Проверить внешним осмотром:
2.1.Отсутствие повреждений (нарушение защитного покрытия, герметизации, трещин и т.д.). При рихтовке не допустить нарушение целостности выводов и корпусов. Допускается наличие следов от инструмента на выводах.
3. При неисправности повтор операции 170.
4. Уложить элементы в тару.
Линза 8066 3х увелич.;
Пинцет 100* 1,5
ТУ 64-1-37-78;
Халат х/б ГОСТ 621-73;
Перчатки трикотажные №10 ГОСТ 1108-74;
Подмаркировочная
Подмаркировка знаков.
1.Вынуть плату из кассеты
2.Маркировать знаки, нарушенные в процессе изготовления субблока.
3.Сушить краску при температуре 18-25 ° С в течение 15-30 мин.
4.Установить платы в кассету.
5.Для всех плат повторить п. 1-4.
Шкаф сушильный
КП- 4506;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Линза 8066 3х увеличение;
Лупа RLL122/122Т;
Кисть КХЖП№ 20,
КХЖК №2.
ТУ 17-1507-89;
Халат х/б ГОСТ 621-73; Перчатки резиновые технические тип 11, №10 ГОСТ 20.010-93;
Настроечная
Настройка подстроечного резистора
1. Вынуть плату из кассеты
2. Произвести подстройку резистора поз.38 до величины силы тока 0,25мА на выходе разъема XP9 поз.4
3.Установить платы в кассету.
Отвертка плоская 10 х 0,4 ГОСТ 17199-88
Халат х/б ГОСТ 621-73; Перчатки резиновые технические тип 11, №10 ГОСТ 20.010-93;
Контрольная №1
Контроль силы тока на выходе разъема
1. Вынуть плату из кассеты
2. Проверить силу тока 0,25 мА на выходе разъема XP9 поз.4 .
3. В случае несоответствия повторить операцию 170
4.Установить платы в кассету.
Амперметр М42300
Халат х/б ГОСТ 621-73; Перчатки резиновые технические тип 11, №10 ГОСТ 20.010-93;
Контрольная №2
Контроль частоты кварцевого резонатора
1. Вынуть плату из кассеты
2. Проверить частоту 18,362МГц на выходе кварцевого резонатора поз.39. Не должно отличаться на 1% от номинального значения.
3. В случае несоответствия отправить плату в брак
4.Установить платы в кассету.
Осциллограф с1-65
Халат х/б ГОСТ 621-73; Перчатки резиновые технические тип 11, №10 ГОСТ 20.010-93;
Контрольная №3
Контроль напряжения на выходе разъема
1. Вынуть плату из кассеты
2. Проверить напряжение 5В на выходе разъема XP9 поз.4. Не должно отличаться на 1% от номинального значения.
3. В случае несоответствия отправить плату в брак
4.Установить платы в кассету.
Вольтметр 830М
Халат х/б ГОСТ 621-73; Перчатки резиновые технические тип 11, №10 ГОСТ 20.010-93;
Испытательная
Приемо-сдаточные испытания.
1.Вынуть плату из кассеты
2.Проверить плату на соответствие чертежу.
3.Проверить установку контактов. Выборочно проверить параллельность и перпендикулярность.
4.Проверить качество лужения контактов припой должен покрывать min 2мм длины контакта. Не допускается пористость,непокрытые места, отслоения.
5.Проверить наличие знаков на блоке в соответствие с чертежом платы.
6.Произвести настройку подстроечных резисторов поз.39 согласно паспорту изделия.
7.Поставить клеймо ОТК на монтажную сторону согласно чертежу краской трафаретной серии 45971-84 белой ТУ29-02-889-8. При плотном монтаже клеймо наносить в любом свободном месте в верхней части платы.
9.Клеймо ОТК сушить в термостате при 60-65 ° С.
10.Установить платы в кассету.
11.Для всех плат повторить п. 1-10.
Шкаф сушильный
КП- 4506;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Матрица, ракель,
желатин, штемпель,
Кисть КХЖК № 2.
ТУ 17-1507-89;
Халат х/б ГОСТ 621-73;
Перчатки трикотажные №10 ГОСТ 1108-74;
Контроль ОТК
1. Вынуть плату из кассеты.
2. Проверить плату внешним осмотром на соответствие чертежу.
3. Проверить внешним осмотром качество паек.
3.1.Форма паяных соединений должна быть скелетной с вогнутыми галтелями припоя по шву и без избытка припоя. Она должна позволять визуально просматривать через тонкие слои припоя контуры входящих в соединения отдельных электромонтажных элементов.
3.2.Допускается соединения с заливной формой пайки, при которых контуры отдельных электромонтажных соединений, входящих в соединение, полностью скрыты под припоем со стороны пайки соединения. Поверхность галтелей припоя по всему периметру паяного шва должна быть вогнутой гладкой, непрерывной, глянцевой или светло-матовой, без темных пятен. 3.3.На поверхности диэлектрика печатной платы допускается точечное посветление волокон, проявление текстуры материала, на поверхности платы не должно быть перемычек припоя между близлежащими проводниками.
4.Проверить внешним осмотром на отсутствие повреждений корпусов и выводов радиоэлементов, следов излома, задиров, трещин, нарушения покрытий и др. дефектов нарушающих целостность выводов и корпусов.
5.Проверить расстояние в узких местах между проводниками и контактными площадками. Допускается растекание припоя за пределы контактных площадок и проводников, не уменьшающее
минимальное допустимое расстояние 0,3 мм.
6.Проверить границу монтажа со стороны установки и пайки ЭРЭ на соответствие чертежу.
7.Произвести 100% контроль функционирования платы.
8.Проверить толщину платы (с 2х сторон). Согласно указаниям в чертеже толщина платы должна быть 1,5мм mах.
9. Платы соответствующие ТУ передать на операцию 170. Платы, не соответствующие ТУ, передать в брак.
10. Уложить плату в кассету.
11. Для всех плат повторить п.1-10.
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Линза 8066 3х увеличение; Лупа RLL 122/122Т;
Штангенциркуль
ШЦ 1 -125-0,10
ГОСТ 166-89;
Халат х/б ГОСТ 621-73; Перчатки трикотажные №10 ГОСТ 1108-74;
Маркировочная
Маркирование штампа заказчика.
1.Извлечь плату из кассеты.
2.Маркировать технологический номер на платах, прошедших приемку, краской трафаретной серии 45971-84, белая нейтральная
ТУ29-02-889-93, один оттиск на блок.
3.Визуально оценить качество маркировки. Маркировка должна быть четкой.
4. Установить плату в кассету.
5. Для всех плат повторить п. 1-4
Шкаф сушильный КП- 4506;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Матрица, ракель,
желатин, штемпель,
Кисть КХЖК № 2.
ТУ 17-1507-89;
Халат х/б ГОСТ 621-73; Перчатки трикотажные №10 ГОСТ 1108-74;
Упаковочная
1.Изъять плату из кассеты.
2.Уложить плату в упаковочную тару, переложив упаковочным материалом.
3.После заполнения упаковочной тары закрыть ее крышку и заклеить липкой лентой.
4.Повторить п. 1-3 для упаковки всей партии плат.
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Ножницы 175
ГОСТ Р51268-99;
Лента липкая;
Халат х/б ГОСТ 621-73; Перчатки трикотажные №10 ГОСТ 1108-74;
Теоретические сведения о методах управления качеством
Статистические методы по степени трудности можно подразделить на 3 категории: 1) Элементарный статистический метод включает так называемые 7 "принципов": * Карта Парето; * Причинно-следственный анализ; * Группировка данных по общим признакам; * Контрольный лист; * Гистограмма. Метод гистограмм является эффективным инструментов обработки данных и предназначен для текущего контроля качества в процессе производства, изучения возможностей технологических процессов, анализа работы отдельных исполнителей и агрегатов. Гистограмма - это графический метод представления данных, сгруппированных на частоте попадания в определенный интервал; * Диаграмма разброса (анализ корреляции через определение медианы); * График и контрольная карта. Контрольные карты графически отражают динамику процесса, т.е. изменение показателей во времени. На карте отмечен диапазон неизбежного рассеивания, который лежит в пределах верхней и нижней границ. С помощью этого метода можно оперативно проследить начало дрейфа параметров по какому либо показателю качества в ходе технологического процесса для того чтобы проводить предупредительные меры и не допускать брака готовой продукции. 2) Промежуточный статистический метод включает: * Теорию выборочных исследований; * Статистический выборочный контроль; * Различные методы проведения статистических оценок и определения критериев; * Метод применения сенсорных проверок; * Метод расчета экспериментов. 3) Передовой (с использованием ЭВМ) статистический метод включает: * Передовые методы расчета экспериментов; * Многофакторный анализ; * Различные методы исследования операций. Такие методы применяются при проведении очень сложных анализов процесса и качества. Технический прогресс нельзя отделить от применения статистических методов, обеспечивающих повышение качества выпускаемой продукции, повышение надежности и снижение расходов на качество.
Основной задачей статистических методов контроля является обеспечение производства пригодной к употреблению продукции и оказание полезных услуг с наименьшими затратами.
Главная задача - не просто увеличить качество продукции, а увеличить количество такой продукции, которая была бы пригодной к употреблению. Два основных понятия в контроле качества - это измерение контролируемых параметров и их распределение. Для того чтобы можно было судить о качестве продукции необязательно измерить такие параметры, как прочность материала, бумаги, масса предмета, качество окраски и т.д.
Классификация типов контрольных карт часто осуществляется согласно типам величин, которые выбраны для отслеживания характеристик качества. Так, различают контрольные карты для непрерывных переменных и контрольные карты по альтернативному признаку. В частности, для контроля по непрерывному признаку обычно строятся следующие контрольные карты:
X-карта. На эту контрольную карту наносятся значения выборочных средних для того, чтобы контролировать отклонение от среднего значения непрерывной переменной (например, диаметров поршневых колец, прочности материала и т.д.).
R-карта. Для контроля за степенью изменчивости непрерывной величины в контрольной карте этого типа строятся значения размахов выборок.
S-карта. Для контроля за степенью изменчивости непрерывной переменной в контрольной карте данного типа рассматриваются значения выборочных стандартных отклонений.
Преимущества контрольных карт для непрерывных переменных: Контрольные карты для непрерывных переменных обладают большей чувствительностью, чем контрольные карты по альтернативному признаку. Благодаря этому, контрольные карты для непрерывных переменных могут указать на существование проблемы ухудшения качества, прежде чем в потоке продукции появятся настоящие бракованные изделия, выделяемые с помощью контрольной карты по альтернативному признаку. Контрольные карты для непрерывных переменных можно назвать основными индикаторами ухудшения качества, которые предупреждают об этих проблемах задолго до того, как в процессе производства резко возрастет доля бракованных изделий.
Зоны A, B, C: Обычно для задания критериев поиска серий область контрольной карты над центральной линией и под ней делится на три "зоны".
По умолчанию, зона А определяется как область, расположенная на расстоянии от 2 до 3 сигма по обе стороны от центральной линии. Зона В определяется как область, отстоящая от центральной линии на расстояние от 1 до 2 сигма, а зона С - как область, расположенная между центральной линией по обе ее стороны и ограниченная прямой, проведенной на расстоянии одной сигма от центральной линии.
Расположение точек на карте: В процессе интерпретации ККШ можно опереться на исходные данные, которыми мы располагаем, — это конфигурация, или структура точек. В них содержатся сведения о значениях измеряемых величин и очень важная информация об их временной последовательности.
Сам У. Шухарт предложил очень простое определение специальных причин вариабельности: выход точки на контрольной карте за границу верхнего или нижнего контрольного предела. В дальнейшем, однако, по мере того, как контрольные карты все шире использовались в промышленности, на практике все чаще возникала ситуация, когда все точки находились в зоне между верхним и нижним пределами, но из картинки было ясно, что с процессом что-то происходит (например, процесс имеет явную тенденцию к росту/снижению, процесс носит периодический характер и т. п.). Вот почему перечень признаков, по которым можно визуально оценить статистическую стабильность (управляемость) процесса со временем был расширен: в него были добавлены так называемые неслучайные (особые) структуры, серии и т. п. Есть несколько подходов к выделению особых структур точек. Вот набор правил (критериев) обнаружения специальных причин вариаций:
1. Выход точек за контрольные пределы (рис. 1).
2. Серия — это такое состояние, когда точки неизменно оказываются по одну сторону от средней линии, причем число таких точек называется длиной серии (рис. 2).
Серия длиной в семь точек рассматривается как ненормальная. Кроме того, ситуацию следует рассматривать как ненормальную, если:
а) не менее 10 из 11 точек оказываются по одну сторону от центральной линии;
б) не менее 12 из 14 точек оказываются по одну сторону от центральной линии;
в) не менее 16 из 20 точек оказываются по одну сторону от центральной линии.
3. Тренд (дрейф). Если точки образуют непрерывно повышающуюся или понижающуюся кривую то говорят, что имеет место тренд (рис. 3).
4. Приближение к контрольным пределам. Рассматриваются точки, которые приближаются к 3-сигмовым контрольным пределам, причем, если из трех последовательных точек две оказываются за 2-сигмовыми линиями, то такой случай надо рассматривать как ненормальный.
5. Приближение к центральной линии. Если на контрольной карте большинство точек концентрируется в пространстве, ограниченном 1,5-сигмовыми линиями, делящими пополам расстояние между центральной линией и каждой из контрольных границ, то причина, скорее всего, в неподходящем способе разбиения данных на подгруппы. Приближение к центральной линии не всегда означает, что достигнуто контролируемое состояние. Зачастую такая карта указывает, что в подгруппах смешиваются данные различных распределений, что делает размах контрольных пределов слишком широким. В этом случае надо изменить способ разбиения данных на подгруппы (рис. 4).
6. Периодичность. Когда кривая имеет периодическую структуру (то подъем, то спад) с примерно одинаковыми интервалами времени, это тоже ненормально (рис. 5).
Если нет признаков, свидетельствующих о возможном существовании специальных причин, то рассматриваемый процесс считается статистически управляемым, или стабильным. Это означает, что его совершенствование, прежде всего, дело руководства. Малейшее подозрение в существовании специальных причин вариабельности мобилизует команду процесса на их поиск, выработку корректирующих воздействий и их реализацию.
Вывод: Наиболее полное и всестороннее оценивание качества обеспечивается, когда учтены все свойства анализируемого объекта, проявляющиеся на всех этапах его жизненного цикла: при изготовлении, транспортировке, хранении, применении, ремонте, тех. обслуживании.
Таким образом, производитель должен контролировать качество продукции и по результатам выборочного контроля судить о состоянии соответствующего технологического процесса. Благодаря этому он своевременно обнаруживает разладку процесса и корректирует его.
Выбор контрольных операций.
В качестве исходного параметра для контрольных операций были выбраны 4 напряжения. Два из них 5В и -5В с известными отклонениями, они заданы нам в ТЗ. И два 12В и -12В с неизвестными отклонениями.
Исходные данные:
Число измерений контролируемого параметра: 100
1 контрольная операция: номинальное значение контролируемого параметра: напряжение 5вольт. Отклонение напряжения по ТЗ не более: 1%
2 контрольная операция: номинальное значение контролируемого параметра: чатота кварцевого резонатора 18362 КГц. Отклонение напряжения по ТЗ не более: 1%
3 контрольная операция: номинальное значение контролируемого параметра: высота светодиода 12,6мм.
4 контрольная операция: номинальное значение контролируемого параметра: сила тока 250 мкА
Обработка статистических данных
Построение эмпирической кривой плотности вероятности f *(x) по статистическим данным.
Таблица №1 содержит измеренные значения контролируемой величины.
| 5,01294899 | 5,038880825 | 4,972660542 | 4,995831966 |
| 5,017353535 | 5,014693737 | 5,007009983 | 4,997692585 |
| 5,005136967 | 5,041037083 | 5,021975994 | 4,979632854 |
| 4,968095779 | 5,000292778 | 5,049066544 | 4,998159885 |
| 5,006467342 | 5,022325039 | 5,00067234 | 4,985868454 |
| 4,999558449 | 4,990217209 | 5,027165413 | 4,993843555 |
| 5,043782711 | 4,974215508 | 4,979571819 | 4,993139744 |
| 4,981480122 | 4,99982357 | 5,021085739 | 5,000460148 |
| 4,961269379 | 4,985668659 | 5,007890701 | 5,011686802 |
| 5,003472805 | 4,978550911 | 4,994334698 | 5,008761406 |
| 5,039111137 | 5,004227638 | 5,039821625 | 4,973172665 |
| 4,996597767 | 5,005493164 | 4,972536564 | 4,969475746 |
| 4,960618496 | 4,976603031 | 5,042702675 | 5,001665115 |
| 5,036611557 | 4,999246597 | 4,976316929 | 5,755468845 |
| 5,007400036 | 5,03208971 | 4,986687183 | 6,126585484 |
| 4,98126173 | 4,977312565 | 5,000431538 | 5,300836563 |
| 4,965380669 | 5,009713173 | 4,994579792 | 5,307900429 |
| 5,0110116 | 5,017133713 | 5,000927925 | 5,301933765 |
| 5,0049119 | 5,026759148 | 5,0361166 | 4,922729015 |
| 5,017196655 | 4,999804974 | 4,996314049 | 4,815627575 |
| 4,966500282 | 5,0281744 | 4,97030735 | 4,94600296 |
| 4,977404594 | 4,992011547 | 4,990848064 | 4,662309647 |
| 5,028085232 | 5,014043808 | 5,03946352 | 4,890702724 |
| 5,025396824 | 5,016650677 | 4,999911785 | 5,068790436 |
| 4,989850998 | 4,973521709 | 4,987818241 | 4,650153637 |
Затем, используя данные таблицы №1 можно составить таблицу №2 количества попаданий пi , измеренных значений в каждый iй интервал и относительных частот.
Таблица №2
| № интервала | Диапазон значений измеряемого параметра | Число попаданий ni | Вероятность Pi | Относительная частота попаданий fi | Суммарная частота попаданий Fi *,% | |
| 1 | 4,65014364 | 4,86106248 | 3 | 0,03 | 3 | 3 |
| 2 | 4,86106248 | 5,07198132 | 92 | 0,92 | 92 | 95 |
| 3 | 5,07198132 | 5,28290016 | 0 | 0 | 0 | 95 |
| 4 | 5,28290016 | 5,493819 | 3 | 0,03 | 3 | 98 |
| 5 | 5,493819 | 5,70473784 | 0 | 0 | 0 | 98 |
| 6 | 5,70473784 | 5,91565668 | 1 | 0,01 | 1 | 99 |
| 7 | 5,91565668 | 6,126585484 | 1 | 0,01 | 1 | 100 |
Таблица №3 содержит измеренные значения контролируемой величины.
| 16804,07617 | 18434,65039 | 18422,02148 | 18347,1875 |
| 17084,10156 | 18443,71289 | 18514,65039 | 18350,88281 |
| 17085,69922 | 18382,97266 | 18362,88281 | 18507,27539 |
| 17647,04883 | 18293,33984 | 18365,69727 | 18364,90039 |
| 17955,64063 | 18386,47266 | 18316,90625 | 18483,92383 |
| 18039,43359 | 18360,66992 | 18317,76758 | 18354,35938 |
| 18157,75 | 18358,23438 | 18361,41602 | 18415,42578 |
| 18166,58203 | 18306,1543 | 18334,99414 | 18372,34961 |
| 18184,53906 | 18309,98047 | 18466,07617 | 18355,88281 |
| 18209,26563 | 18376,00195 | 18380,22656 | 18536,61523 |
| 18219,02344 | 18509,10352 | 18382,96094 | 18358,48438 |
| 18222,92188 | 18349,46875 | 18328,24609 | 18361,64258 |
| 18241,3457 | 18310,43164 | 18359,29102 | 18363,60547 |
| 18243,79492 | 18492,10547 | 18466,25 | 18362,86914 |
| 18247,36133 | 18386,40625 | 18343,11523 | 18365,25 |
| 18258,34961 | 18326,72461 | 18493,45703 | 18488 |
| 18259,36719 | 18531,27344 | 18430,94727 | 18367,98828 |
| 18259,62891 | 18409,45898 | 18458,2207 | 18385,62109 |
| 18270,16602 | 18383,51367 | 18442,82031 | 18399,79492 |
| 18280,79492 | 18423,84375 | 18361,41211 | 18519,09375 |
| 18288,28516 | 18312,50391 | 18360,47656 | 18502,57617 |
| 18288,5293 | 18313,29492 | 18343,39258 | 18617,91992 |
| 18288,63281 | 18433,12109 | 18436,70703 | 19326,76953 |
| 18289,43555 | 18395,15039 | 18432,06055 | 16387,62891 |
| 18290,96289 | 18545,10547 | 18345,44336 | 27100,88867 |
Затем, используя данные таблицы №3 можно составить таблицу №4 количества попаданий пi , измеренных значений в каждый iй интервал и относительных частот.
Таблица №4
| № интервала | Диапазон значений измеряемого параметра | Число попаданий ni | Вероятность Pi | Относительная частота попаданий fi | Суммарная частота попаданий Fi *,% | |
| 1 | 16387,6289 | 17918,09458 | 5 | 0,05 | 5 | 5 |
| 2 | 17918,09458 | 19448,56026 | 94 | 0,94 | 94 | 99 |
| 3 | 19448,56026 | 20979,02594 | 0 | 0 | 0 | 99 |
| 4 | 20979,02594 | 22509,49162 | 0 | 0 | 0 | 99 |
| 5 | 22509,49162 | 24039,9573 | 0 | 0 | 0 | 99 |
| 6 | 24039,9573 | 25570,42298 | 0 | 0 | 0 | 99 |
| 7 | 25570,42298 | 27100,88867 | 1 | 0,01 | 1 | 100 |
Таблица №5 содержит измеренные значения контролируемой величины.
| 17,5655426 | 12,91908264 | 12,60168228 | 12,29406891 |
| 16,84350739 | 12,90687866 | 12,60140305 | 12,26896515 |
| 16,54072266 | 12,88065491 | 12,60076675 | 12,23984604 |
| 15,51877594 | 12,84140167 | 12,59904099 | 12,20574799 |
| 15,29115601 | 12,83997498 | 12,59158478 | 12,12718124 |
| 14,48063965 | 12,83101501 | 12,58284302 | 12,06998749 |
| 14,38693237 | 12,78920212 | 12,57960281 | 11,92361755 |
| 14,34703064 | 12,78880234 | 12,5787796 | 11,9153801 |
| 14,13041077 | 12,74721451 | 12,57258911 | 11,87286072 |
| 14,08235474 | 12,73181534 | 12,560186 | 11,86081009 |
| 13,96730499 | 12,71736679 | 12,55418625 | 11,83131561 |
| 13,94145355 | 12,70586014 | 12,54622803 | 11,66543732 |
| 13,78895569 | 12,66835098 | 12,53690033 | 11,5004837 |
| 13,74785614 | 12,66322632 | 12,52356949 | 11,46199646 |
| 13,69599304 | 12,65589294 | 12,48188782 | 11,4269104 |
| 13,68782654 | 12,63652573 | 12,46956177 | 11,01457062 |
| 13,67565918 | 12,63329163 | 12,43074646 | 10,80286179 |
| 13,6136261 | 12,62872009 | 12,42109146 | 10,65356903 |
| 13,2699646 | 12,62761612 | 12,39459839 | 9,255861664 |
| 13,21478119 | 12,62563095 | 12,38571548 | 9,213624573 |
| 13,18971558 | 12,61626663 | 12,36403885 | 8,776823425 |
| 13,14711609 | 12,61565094 | 12,35075073 | 8,290253448 |
| 13,14548035 | 12,61289825 | 12,34911652 | 8,279734802 |
| 12,95717468 | 12,60575562 | 12,34578705 | 9,892979431 |
| 12,9569519 | 12,60529938 | 12,29797668 | 15,4295929 |
Затем, используя данные таблицы №5 можно составить таблицу №6 количества попаданий пi , измеренных значений в каждый iй интервал и относительных частот.
Таблица №6
| № интервала | Диапазон значений измеряемого параметра | Число попаданий ni | Вероятность Pi | Относительная частота попаданий fi | Суммарная частота попаданий Fi *,% | |
| 1 | 8,2797248 | 9,60626877 | 5 | 0,05 | 5 | 5 |
| 2 | 9,60626877 | 10,93281274 | 3 | 0,03 | 3 | 8 |
| 3 | 10,93281274 | 12,25935671 | 14 | 0,14 | 14 | 22 |
| 4 | 12,25935671 | 13,58590068 | 59 | 0,59 | 59 | 81 |
| 5 | 13,58590068 | 14,91244465 | 13 | 0,13 | 13 | 94 |
| 6 | 14,91244465 | 16,23898862 | 3 | 0,03 | 3 | 97 |
| 7 | 16,23898862 | 17,5655426 | 3 | 0,03 | 3 | 100 |
Таблица №7 содержит измеренные значения контролируемой величины.
| 250,2983093 | 244,5837555 | 205,9579315 | 248,8018799 |
| 250,8720551 | 232,0453186 | 196,5438538 | 222,9201355 |
| 247,7761536 | 250,5163422 | 200,3647156 | 242,5079193 |
| 249,0356293 | 255,3085938 | 176,6270599 | 240,8587189 |
| 250,0843506 | 249,5474548 | 194,0827484 | 249,8479309 |
| 251,4788055 | 230,1451263 | 146,8002319 | 243,1485138 |
| 249,5181122 | 267,1096497 | 163,9713135 | 244,3944244 |
| 250,0989838 | 244,7053833 | 200,7573853 | 253,2803345 |
| 252,986969 | 254,8237152 | 179,1278687 | 249,9518738 |
| 247,5245972 | 250,882019 | 205,8604736 | 249,3835297 |
| 254,8988495 | 261,5131836 | 146,3356476 | 249,3876801 |
| 216,7918243 | 241,4334869 | 136,4343414 | 247,4496765 |
| 358,2638245 | 210,411499 | 206,5396729 | 267,2297363 |
| 243,4319305 | 245,8062897 | 139,7104187 | 242,9562531 |
| 288,9634705 | 197,7644958 | 209,0565186 | 233,8112335 |
| 249,9796753 | 184,3562775 | 162,2723846 | 242,4973907 |
| 238,904068 | 190,164856 | 159,2864685 | 200,9405518 |
| 255,1957092 | 150,3590088 | 199,4673462 | 231,8576508 |
| 251,4129791 | 189,8923798 | 192,3840027 | 263,8157959 |
| 253,9359283 | 204,9264374 | 252,4834747 | 210,4630432 |
| 253,8464966 | 178,1905212 | 224,2230835 | 250,1812134 |
| 245,5845947 | 185,9694214 | 237,5892639 | 233,9590607 |
| 270,2377625 | 166,4340515 | 259,303009 | 210,9345093 |
| 270,2365723 | 163,8283844 | 247,7649384 | 248,4683838 |
| 249,0013275 | 180,8751831 | 247,457428 | 305,9985657 |
Затем, используя данные таблицы №7 можно составить таблицу №8 количества попаданий пi , измеренных значений в каждый iй интервал и относительных частот.
Таблица №8
| № интервала | Диапазон значений измеряемого параметра | Число попаданий ni | Вероятность Pi | Относительная частота попаданий fi | Суммарная частота попаданий Fi *,% | |
| 1 | 136,4343314 | 168,1242576 | 10 | 0,1 | 10 | 10 |
| 2 | 168,1242576 | 199,8141837 | 13 | 0,13 | 13 | 23 |
| 3 | 199,8141837 | 231,5041099 | 15 | 0,15 | 15 | 38 |
| 4 | 231,5041099 | 263,194036 | 54 | 0,54 | 54 | 92 |
| 5 | 263,194036 | 294,8839622 | 6 | 0,06 | 6 | 98 |
| 6 | 294,8839622 | 326,5738883 | 1 | 0,01 | 1 | 99 |
| 7 | 326,5738883 | 358,2638245 | 1 | 0,01 | 1 | 100 |
Определение числовых параметров эмпирического закона распределения
К основным числовым параметрам как правило относят математическое ожидание - mx и среднеквадратичное отклонение σ.
Если
число измерений
велико, то
приближенно
можно считать
mx

 , где
-
среднее значение
случайно величины
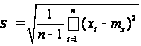 (6)
Из корня квадратного (6) берется только положительное значение и оно называется стандартным отклонением.
Величины mх и σ характеризуют численные значения параметров нормального распределения. Поэтому их обычно относят к точечным оценкам.
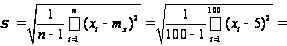
| Номер контрольной операции | Математическое ожидание mх | Среднеквадратичное отклонение σ |
| 1 | 5,0190 | 0,1563 |
| 2 | 18388,80807 | 944,5917262 |
| 3 | 12,65676441 | 1,455717896 |
| 4 | 228,073994 | 37,77710954 |
Построение теоретической кривой плотности вероятности f (x) по статистическим данным.
1 контрольная операция
Если mх и σ известны, то функция (7) может быть полностью определена и графически построена.
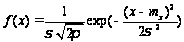
Совмещение теоретической кривой плотности вероятности f(x) с гистограммой распределения частоты распределения ni.
Таблица 9
| Значение x | Число попаданий ni | Нормированное число попаданий | Значение плотности вероятности f(x) | Нормированная плотность вероятности fнорм(x) |
| 4,815627575 | 3 | 3,260869565 | 1,095053943 | 43,15842016 |
| 5,001665115 | 92 | 100 | 2,537289222 | 100 |
| 0 | 0 | 0 | 3,31E-224 | 1,30E-222 |
| 5,301933765 | 3 | 3,260869565 | 0,496088258 | 19,55190025 |
| 0 | 0 | 0 | 3,3063E-224 | 1,3031E-222 |
| 5,755468845 | 1 | 1,086956522 | 3,85842E-05 | 0,001520684 |
| 6,126585484 | 1 | 1,086956522 | 3,19E-11 | 1,26E-09 |
Совмещение теоретической кривой плотности вероятности f(x) с гистограммой распределения частоты распределения ni.
Таблица 10
| Значение x | Число попаданий ni | Нормированное число попаданий | Значение плотности вероятности f(x) | Нормированная плотность вероятности fнорм(x) |
| 16804,07617 | 5 | 5,319148936 | 0,000103415 | 24,61515354 |
| 18488 | 94 | 100 | 0,000420128 | 100 |
| 0 | 0 | 0 | 2,14E-86 | 5,10E-81 |
| 0 | 0 | 0 | 2,14E-86 | 5,09849E-81 |
| 0 | 0 | 0 | 2,14E-86 | 5,09849E-81 |
| 0 | 0 | 0 | 2,14E-86 | 5,09849E-81 |
| 27100,88867 | 1 | 1,063829787 | 1,43E-22 | 3,39E-17 |
Совмещение теоретической кривой плотности вероятности f(x) с гистограммой распределения частоты распределения ni.
Таблица 11
| Значение x | Число попаданий ni | Нормированное число попаданий | Значение плотности вероятности f(x) | Нормированная плотность вероятности fнорм(x) |
| 8,290253448 | 5 | 8,474576271 | 0,00304925 | 1,116985016 |
| 9,892979431 | 3 | 5,084745763 | 0,045208432 | 16,56051362 |
| 11,46199646 | 14 | 23,72881356 | 0,195735231 | 7,17E+01 |
| 12,78920212 | 59 | 100 | 0,272989313 | 100 |
| 14,13041077 | 13 | 22,03389831 | 0,164215465 | 60,15453984 |
| 15,4295929 | 3 | 5,084745763 | 0,044677483 | 16,36601892 |
| 16,84350739 | 3 | 5,084745763 | 0,004382805 | 1,61E+00 |
Совмещение теоретической кривой плотности вероятности f(x) с гистограммой распределения частоты распределения ni.
Таблица 12
| Значение x | Число попаданий ni | Нормированное число попаданий | Значение плотности вероятности f(x) | Нормированная плотность вероятности fнорм(x) |
| 146,8002319 | 10 | 18,51851852 | 0,00104369 | 11,68839955 |
| 185,9694214 | 13 | 24,07407407 | 0,005675041 | 63,55542914 |
| 205,9579315 | 15 | 27,77777778 | 0,00889872 | 9,97E+01 |
| 249,9796753 | 54 | 100 | 0,008929279 | 100 |
| 270,2365723 | 6 | 11,11111111 | 0,00566732 | 63,46896066 |
| 305,9985657 | 1 | 1,851851852 | 0,001258892 | 14,09846873 |
| 358,2638245 | 1 | 1,851851852 | 2,78631E-05 | 3,12E-01 |
Сравнение эмпирической кривой с теоретической.
Критерий согласия Пирсона хи-квадрат
1 контрольная операция
Таблица №13
| № инт. | Диапазон значений измеряемой величины в интервале | Вероятность P*i | Вероятность Pi | Среднее квадратическое отклонение | Математическое ожидание | |
| 1 | 4,65014364 | 4,86106248 | 0,15 | 0,03 | 0,16 | 5,02 |
| 2 | 4,86106248 | 5,07198132 | 0,46 | 0,92 | ||
| 3 | 5,07198132 | 5,28290016 | 0,33 | 0 | ||
| 4 | 5,28290016 | 5,493819 | 0,05 | 0,03 | ||
| 5 | 5,493819 | 5,70473784 | 0 | 0 | ||
| 6 | 5,70473784 | 5,91565668 | 0 | 0,01 | ||
| 7 | 5,91565668 | 6,12658548 | 0 | 0,01 | ||
Используя функцию Лапласа определяем теоретические вероятности.
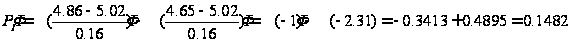
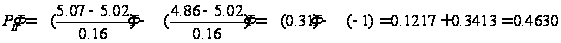
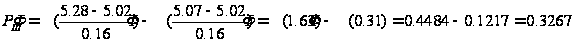
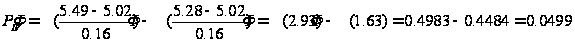
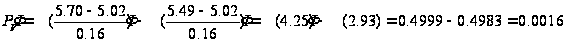
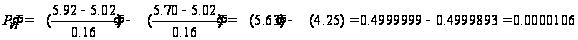
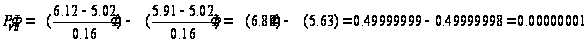
Находим суммарную вероятность:
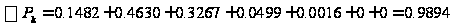
k – число интервалов разбиения в данном случае k=7.
Определяем величину расхождения.
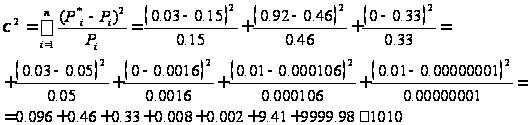
По
таблице 8 методического
пособия находим,
что полученное
по данным выборки
значение
значение меньше
значения
 ,
соответствующего
0.1% уровню значимости
(число степеней
свободы r=k-3=7-3=4),
другими словами
вероятность
получить такие
же или еще большие
значения
 при нашей гипотезе
менее 0.1%, отсюда
заключаем, что
отклонения
являются
значительными,
и гипотеза о
нормальной
совокупности,
на которой
получена наша
выборка, противоречит
наблюдениям
Таблица №14
| № инт. | Диапазон значений измеряемой величины в интервале | Вероятность P*i | Вероятность Pi | Среднее квадратическое отклонение | Математическое ожидание | |
| 1 | 16387,6289 | 17918,0945 | 0,29 | 0,05 | 944,59 | 18388,80 |
| 2 | 17918,0945 | 19448,5602 | 0,57 | 0,94 | ||
| 3 | 19448,5602 | 20979,0259 | 0,07 | 0 | ||
| 4 | 20979,0259 | 22509,4916 | 0,05 | 0 | ||
| 5 | 22509,4916 | 24039,9573 | 0 | 0 | ||
| 6 | 24039,9573 | 25570,4229 | 0 | 0 | ||
| 7 | 25570,4229 | 27100,8886 | 0 | 0,01 | ||
Используя функцию Лапласа определяем теоретические вероятности.
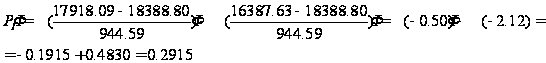
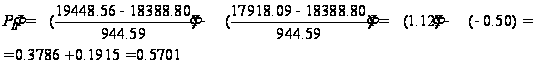
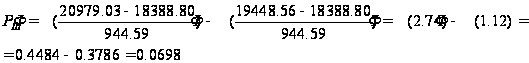
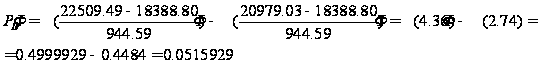
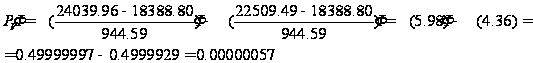
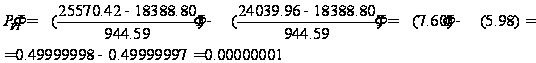
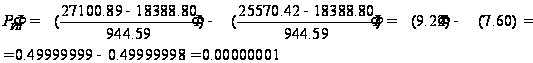
Находим суммарную вероятность:
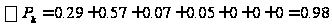
k – число интервалов разбиения в данном случае k=7.
Определяем величину расхождения.
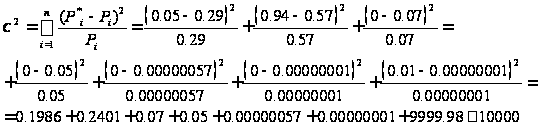
По
таблице 8 методического
пособия находим,
что полученное
по данным выборки
значение
значение меньше
значения
,
соответствующего
0.1% уровню значимости
(число степеней
свободы r=k-3=7-3=4),
другими словами
вероятность
получить такие
же или еще большие
значения
при нашей гипотезе
менее 0.1%, отсюда
заключаем, что
отклонения
являются
значительными,
и гипотеза о
нормальной
совокупности,
на которой
получена наша
выборка, противоречит
наблюдениям
Таблица №15
| № инт. | Диапазон значений измеряемой величины в интервале | Вероятность P*i | Вероятность Pi | Среднее квадратическое отклонение | Математическое ожидание | |
| 1 | 8,2797248 | 9,60626877 | 0,0174 | 0,05 | 1,46 | 12,66 |
| 2 | 9,60626877 | 10,9328124 | 0,0982 | 0,03 | ||
| 3 | 10,9328127 | 12,2593567 | 0,2766 | 0,14 | ||
| 4 | 12,2593567 | 13,5859006 | 0,3453 | 0,59 | ||
| 5 | 13,5859006 | 14,9124446 | 0,1993 | 0,13 | ||
| 6 | 14,9124446 | 16,2389886 | 0,0546 | 0,03 | ||
| 7 | 16,23898862 | 17,5655426 | 0,0068 | 0,03 | ||
Используя функцию Лапласа определяем теоретические вероятности.