Разработка технологического процесса производства и технического контроля зубчатого колеса промежуточного вала
1 ОПИСАНИЕ ОБЪЕКТА КОНТРОЛЯ И ЕГО СЛУЖЕБНОЕ НАЗНАЧЕНИЕ
Объектом контроля является зубчатое колесо промежуточного вала (поз. 9), которое входит в состав редуктора Ц2-650К-50-22М-Т3, который предназначен для передачи и изменения крутящего момента (рисунок 1).
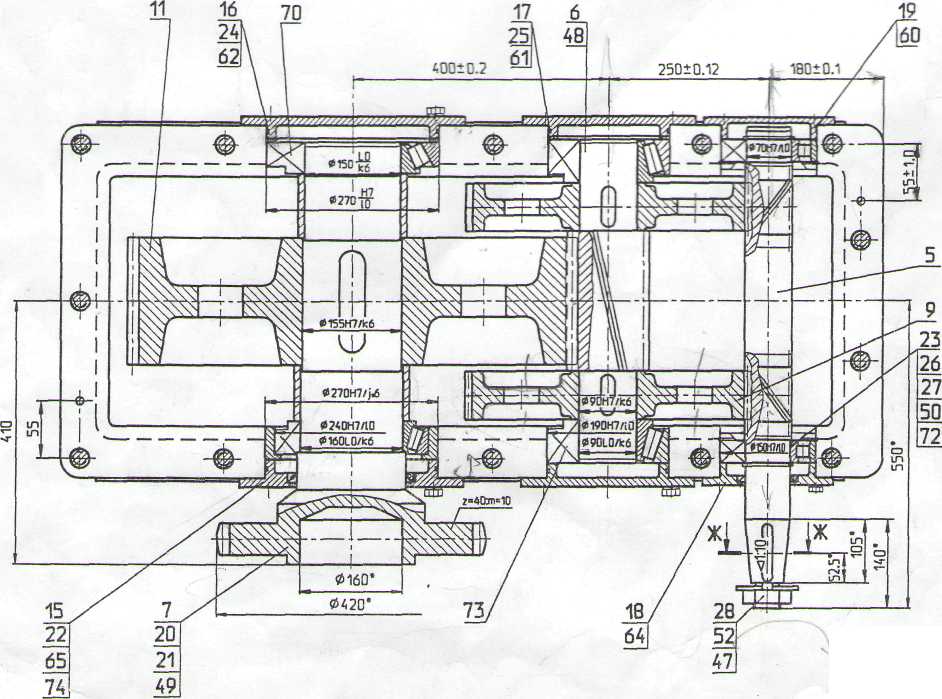
Рисунок 1. Редуктор цилиндрический двухступенчатый горизонтальный крановый Ц2-650К-50-22М-Т3
Зубчатое колесо служит для промежуточного преобразования крутящего момента и его передачи на промежуточный вал при работе в паре с шестерней. Номинальный передаваемый момент редуктора - 18500 Нм, частота вращения входного вала – 950 мин-1, максимальная мощность, передаваемая редуктором – 37 кВт, номинальное передаточное число- 50, КПД – 0,96, масса не более 1090 кг. Зубчатое колесо представляет собой деталь типа «диск». В центре детали выполнено сквозное отверстие, которое служит для посадки на вал; соединение с валом осуществляется посредством призматической шпонки. В детали выполнены круговые выточки и отверстия, которые предназначены для уменьшения массы зубчатого колеса. Зубчатое колесо сделано из высококачественной стали 12ХН3А. При этом поверхность зубьев подвергается цементации на твердость 56…62 HRС. Заготовку детали получают методом пластического деформирования.
2 ОПИСАНИЕ РАБОТЫ ОБЪЕКТА В РЕДУКТОРЕ
Зубчатое колесо служит для передачи крутящего момента с быстроходного вала на промежуточный. Зубчатое колесо в паре с шестерней быстроходного вала образует первую ступень преобразования крутящего момента. При работе зубчатого колеса в редукторе контактную нагрузку воспринимает его поверхность и шпоночный паз.
Данное зубчатое колесо изготовлено из стали марки 12ХН3А. Эта марка стали относится к высококачественным сталям. Она содержит 0,12 % С, около 1 % Cr и 3 % Ni, и менее 0,25 % S и P.
К показателям качества зубчатых колес, определяемым при приемосдаточных и периодических испытаниях относят:
1. показатели, характеризующие кинематическую точность зубчатого колеса:
а) кинематическая погрешность колеса;
б) кинематическая погрешность передачи;
в) накопленная погрешность;
г) накопленная погрешность шага;
д) погрешность обката;
е) колебание длины общей нормали;
ж) колебание измерительного межосевого расстояния за оборот колеса;
з) радиальное биение зубчатого венца;
2. показатели, характеризующие плавность работы:
а) отклонение шага зацепления;
б) отклонение шага зубчатого колеса;
в) погрешность профиля;
г) местная кинематическая погрешность колеса;
д) циклическая погрешность колеса;
3. показатели, характеризующие полноту контактов зубьев:
а) суммарное пятно контакта;
б) мгновенное пятно контакта;
в) погрешность направления зуба;
г) суммарная погрешность контактной линии;
д) отклонение осевых шагов по нормали;
4. показатели, характеризующие боковой зазор:
а) отклонение средней длины общей нормали;
б) допуск на смещение исходного контура;
в) допуск на среднюю длину общей нормали;
г) допуск на длину общей нормали;
д) нижнее предельное отклонение межосевого расстояния.
5. показатели физико-механических свойств материалов:
а) твердость поверхности;
б) глубина цементации.
При входном контроле качества материала стали марки 12ХН3А, определяют такие показатели, как:
химический состав;
механические свойства;
микро- и макроструктура;
основные и технологические свойства;
геометрические размеры;
качество поверхности металлопродукции
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К ДЕТАЛИ
При разработке технологического контроля зубчатого колеса и качества материала необходимо, в первую очередь, выявить технические требования, т.е. те, которые будут контролироваться соответственно при приемочном и входном контроле. К таким требованиям относятся: требования геометрической точности детали и качества поверхностей, требования физико-механических свойств материала детали и ее элементов – при приемочном контроле зубчатого колеса; химический состав и механические свойства – при входном контроле качества материала.
3.1 Требования геометрической точности детали и качества поверхностей
Требования геометрической точности зубчатого колеса и качества ее поверхностей приведены в таблице 1.
Таблица 1 - Требования геометрической точности зубчатого колеса и качества ее поверхностей
| Наименование требования геометрической точности | Обозначение | Значение отклонения от предельного значения | |
| Длина общей нормали,мм | W |
|
|
| Допуск на накопленную погрешность шага, мм | Fpr |
0,112 |
|
| Допуск на радиальное биение зубчатого венца, мкм | Fr | 0,071 | |
| Предельное отклонение шага зацепления, мкм | fpb | ±0,019 | |
| Допуск на погрешность профиля зуба, мкм | fr | 0,020 | |
| Делительный диаметр, мм | d | 490 | |
| Допуск на направление зуба, мкм | Fβ | 0,016 | |
| Среднее арифметическое отклонение профиля, мкм |
Ra |
3,2; 1,6; 0,8 | |

3.2 Требования физико-механических свойств материала детали и ее элементов
К основным требованиям физико-механических свойств детали относится твердость рабочих поверхностей, в связи с чем поверхность зубьев подвергается цементации с последующей термообработкой на глубину h = 0,8…1,2 на твердость 56…62 HRСэ, при этом твердость сердцевины зуба должна составлять Н≥28 HRСэ.
Остальные физико-механические свойства для готового изделия не регламентируются и должны соответствовать общим показателям физико-механических свойств стали марки 12ХН3А.
Требования, предъявляемые к качеству материала при входном контроле приведены соответственно в таблице 2 и 3.
Таблица 2 - Химический состав в стали 12ХН3А
| C,% | Si,% | Mn,% | Ni,% | S,% | P,% | Cr,% | Cu,% |
| 0.09-0.16 | 0.17-0.37 | 0.3-0.6 | 2.75-3.15 | до 0.025 | до 0.025 | 0.6-0.9 | до 0.3 |
| Предел кратковременной прочности σВ,МПа | Педел пропорциональности (предел текучести для остаточной деформации) σТ,МПа | Относительное удлинение при разрыве δ5,% | Относительное сужение Ψ,% | Ударная вязкость KCU, кДж / м2 |
| 930 | 685 | 11 | 55 | 880 |
4. ЦЕЛЬ И ЗАДАЧИ РАЗРАБОТКИ И ОРГАНИЗАЦИИ ПРОЦЕССА КОНТРОЛЯ. СТАТУС КОНТРОЛЯ
При контроле качества проверяется соответствие показателей качества установленным требованиям.
Задача приемочного контроля – изъятие бракованных изделий. При этом необходимо не допустить попадания некачественного изделия потребителю.
Основными задачами входного контроля являются:
проведение контроля наличия сопроводительной документации на продукцию;
контроль соответствия качества и комплектности продукции требованиям конструкторской и нормативно-технической документации;
накопление статистических данных о фактическом уровне качества получаемой продукции и разработка на этой основе предложений по повышению качества и, при необходимости, пересмотру требований НТД на продукцию;
периодический контроль за соблюдением правил и сроков хранения продукции поставщиков.
При входном контроле качества материала стали марки 12ХН3А главной задачей является изъятие изделия, не соответствующего установленным требованиям. Цель такого контроля – предупреждение брака.
Содержание контроля характеризуется выполнением следующих этапов:
- получение информации о фактическом состоянии контролируемого объекта, о признаках и показателях его свойств;
- сопоставление первичной информации с заранее установленными в документации требованиями, нормами, критериями или оценка соответсвия или несоответствия фактических данных требуемым.
Статус контроля определяет, что продукция:
- не прошла контроль;
- прошла контроль и принята;
- прошла контроль, не принята и ожидает принятия решения;
- прошла контроль и забракована.
Идентификация статуса контроля обеспечивает прослеживаемость выполнения необходимого контроля в процессе производства, что гарантирует отправку потребителю только той продукции, которая прошла необходимый контроль.
Идентификация статуса контроля на предприятии производится путем клеймения, оформления сопроводительной документации.
Для приемочного контроля зубчатого колеса и входного контроля качества материала целесообразно применять статистический контроль. Потребитель, как правило, не имеет возможности контролировать качество продукции в процессе ее изготовления. Тем не менее, он должен быть уверен, что получаемая им от изготовителя продукция соответствует установленным требованиям, и, если это не подтвердится, он вправе потребовать от изготовителя замены брака или устранения дефектов.
Основным видом контроля поступающих потребителю сырья, материалов и готовых изделий является статистический приемочный контроль качества продукции.
В отраслях промышленности статистические методы применяются для проведения анализа качества продукции и процесса. Анализом качества является анализ, посредством которого с помощью данных и статистических методов определяется отношение между точными и замененными качественными характеристиками. Анализом процесса является анализ, позволяющий уяснить связь между причинными факторами и такими результатами, как качество, стоимость, производительность и т.д. Контроль процесса предусматривает выявление причинных факторов, влияющих на бесперебойное функционирование производственного процесса. Качество, стоимость и производительность являются результатами процесса контроля.
Статистические методы контроля качества продукции в настоящее время приобретают все большее признание и распространение в промышленности. Научные методы статистического контроля качества продукции используются в следующих отраслях: в машиностроении, в легкой промышленности, в области коммунальных услуг.
Основной задачей статистических методов контроля является обеспечение производства пригодной к употреблению продукции и оказание полезных услуг с наименьшими затратами.
Статистические методы контроля качества продукции дают значительные результаты по следующим показателям:
повышение качества закупаемого сырья;
экономия сырья и рабочей силы;
повышение качества производимой продукции;
снижение затрат на проведение контроля;
снижение количества брака;
улучшение взаимосвязи между производством и потребителем;
облегчение перехода производства с одного вида продукции на другой.
Главная задача – не просто увеличить качество продукции, а увеличить количество такой продукции, которая была бы пригодной к употреблению.
Два основных понятия в контроле качества – это измерение контролируемых параметров и их распределение. Для того чтобы можно было судить о качестве продукции необязательно измерить такие параметры, как прочность материала, бумаги, масса предмета, качество окраски и т.д.
Второе понятие – распределение значений контролируемого параметра – основано на том, что нет двух совершенно одинаковых по величине параметров у одних и тех же изделий; по мере того, как измерения становятся все более точными, в результатах измерений параметра обнаруживаются небольшие расхождения.
Изменчивость «поведения» контролируемого параметра бывает 2 видов. Первый случай – когда значения его составляют совокупность случайных величин, образующихся в нормальных условиях; второй – когда совокупность его случайных величин образуется в условиях, отличных от нормальных под действием определенных причин.
Персонал, осуществляющий управление процессом, в котором формируется контролируемый параметр, должен по его значениям установить: во-первых, в каких условиях они получены (нормальных или отличных от них); и если они получены в условиях, отличных от нормальных, то каковы причины нарушения нормальных условий процесса. Затем принимается управляющее воздействие по устранению этих причин.
5. ИСХОДНЫЕ ДАННЫЕ ДЛЯ РАЗРАБОТКИ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА КОНТРОЛЯ
Исходную информацию для разработки процессов технического контроля содержат следующие виды документов:
- конструкторская документация на изделие;
- технологическая документация на изготовление и испытание изделий;
- программа и сроки изготовления изделия;
- директивные процессы контроля;
- производственные инструкции на проведение контроля;
- каталоги, номенклатурные справочники прогрессивных средств контроля;
- прогнозы научно-технического прогресса и планы повышения технического уровня производства;
- классификатор объектов контроля;
- стандарты и каталоги на средства контроля, нормативы режимов контроля;
- материальные и трудовые нормативы.
При проведении контроля используются государственные стандарты и технические условия, комплекты конструкторской и эксплуатационной документации, другие нормативные документы, правила приемки, рабочие методики.
В таких документах в общем случае устанавливают:
-требования к продукции, подлежащие контролю;
- категории и виды контроля, включая состав проверок, последовательность их проведения и распространение проверок по категориям контроля;
- планы контроля;
- методы контроля, условия контроля;
- требования к средствам контроля;
- требования по количеству единиц продукции, отбираемых для каждой категории контроля, установленной в документации, а также по порядку отбора единиц продукции;
- требования по подготовке к проведению контроля;
- порядок обработки данных, полученных при контроле, и категории принятия решений по ним, а также порядок оформления и представления результатов контроля;
- требования по принимаемым решениям и области распространения результатов контроля.
При разработке технологического процесса контроля руководствуются требованиями:
- контроль должен осуществляться в условиях, максимально приближенных к условиям эксплуатации;
- контроль должен быть непрерывным и профилактическим, чтобы предотвратить поступление дефектной продукции на следующий этап производственного цикла;
- контроль должен быть активным и непосредственно влиять на качество производственного процесса;
- контроль должен быть в максимальной степени объективным, производиться с помощью объективных средств и не зависеть от субъективных особенностей исполнителя контроля;
- контроль проводят на основе безусловной ответственности исполнителя за качество выпускаемой продукции и качество выполняемых операций;
- контроль не должен нарушать ритмичности производства и обеспечивать выпуск заданного количества продукции в единицу времени за определенный промежуток времени, т.е. обладать определенной производительностью;
- затраты на технический контроль должны быть оптимальными.
При разработке процессов технического контроля должно обеспечиваться:
- внедрение прогрессивных методов контроля и оценки качества продукции, в том числе неразрушающих, автоматических и статистических методов контроля, а также статистических методов регулирования технологических процессов, анализа и оценки качества продукции, средств механизации и автоматизации контрольных операций;
- систематическое повышение производительности труда;
- снижение трудоемкости контроля с тяжелыми и вредными условиями труда.
5.1 Технологический маршрут обработки детали объекта контроля
Маршрут обработки зубчатого колеса представлен в таблице 4 с указанием наименования и содержания операций и используемого оборудования.
Таблица 4 -Технологический маршрут обработки зубчатого колеса
| № операции | Наименование операции | Содержание операции | Используемое оборудование |
| 000 | Заготовительная | - | - |
| 005 | Токарно-револьверная |
Подрезание торца, черновое зенкерование отверстия, чистовое зенкерование отверстия, черновое развертывание отверстия, чистовое развертывание отверстия, зенкование фасок |
Токарно-револьверный станок мод.1П365 |
| 010 | Автоматно-токарная | Подрезание торца обода и ступицы, обточка по направлению диаметра | Автоматно-токарный станок мод. 1А730 |
| 015 | Автоматно-токарная |
Подрезание другого торца обода и ступицы, обточка по направлению диаметра |
Автоматно-токарный станок мод. 1А730 |
| 020 | Горизонтально-протяжная | Протягивание шпоночного паза | Горизонтально-протяжной станок мод. 76510 |
| 025 | Зубофрезерная | Нарезание зубьев | Зубофрезерный станок мод. 5К324 А |
| 030 | Шевинговальная | Отделочная обработка зубьев | Шевинговальный станок мод.5А703 |
| 035 | Термообработка | Насыщение углеродом, подстуживание закалка, отпуск | Участок термического цеха |
| 040 | Зубопритирочная | Окончательная отделочная обработка зубьев | Стенд |
5.2 Определение типа производства и вида технологического процесса контроля
В машиностроении условно различают три основных типа производства: массовое, серийное и единичное.
При массовом производстве изделия изготавливаются непрерывно в течение нескольких лет. Характерным признаком массового производства является выполнение на большинстве рабочих мест только одной закрепленной операции.
При серийном производстве изготавливают серию изделий, регулярно повторяющихся через определенные промежутки времени. Характерный признак серийного производства – выполнение на рабочих местах нескольких повторяющихся операций. Исходя из объемов выпуска, серийное производство подразделяют на крупносерийное и мелкосерийное.
При единичном производстве выполняются изделия широкой номенклатуры в малых количествах, которые либо не повторяются совершенно, либо повторяются через неопределенное время.
На основе рабочих чертежей, размерного анализа и намеченного количества деталей, подлежащих изготовлению в единицу времени и по неизменяемым чертежам, выбираются вид и организационная форма производственного процесса изготовления детали. Решающим фактором является количество изделий, подлежащих изготовлению.
В связи с тем, что годовая программа выпуска численно равна 1000 изделий, то можно сделать вывод – данный тип производства относится к серийному.
При определении вида технологического процесса контроля необходимо руководствоваться экономической обоснованностью. Вид технологического процесса контроля зубчатого колеса и качества материала в зависимости от классификационного признака приведен в таблице 5.
Таблица 5 - Классификация видов ТК
| Классификационный признак | ТК |
| Объект контроля | Качества продукции |
| Стадии создания и существования продукции | Эксплуатационный |
| Этапы процесса производства | Входной, приемочный |
| Полнота охвата контролем | Выборочный, статистический |
| Связь с объектом контроля во времени | Непрерывный |
| Эффективность контроля | Инспекционный |
| Исполнитель контроля | Контроль работником отдела технического контроля |
| Влияние на объект контроля | Разрушающий (при контроле качества материала), неразрушающий (при контроле зубчатого колеса) |
| Применяемые СК | Измерительный, допусковый, по контрольному образцу |
| Степень механизации и автоматизации | Ручной, механизированный |
| Характер воздействия на ход производственного процесса | Пассивный |
| Место размещения средств контроля | Встроенный |
| Обязательность проведения | Текущий |
| Место проведения | Стационарный |
| Тип контролируемых признаков | Химических, физических, геометрических, качественных признаков объекта |
Именно при таком контроле принимают решение о приемке или браковке партии продукции.
6. ГРУППИРОВАНИЕ ЭЛЕМЕНТОВ КОНТРОЛЯ ПО КОНТРОЛИРУЕМЫМ ПРИЗНАКАМ
Задача группирования состоит в предварительном формировании совокупности количественных и качественных признаков, которые могут быть выбраны в качестве контролируемых.
Группирование элементов объекта контроля по контролируемым признакам отражено в таблице 6.
Таблица 6 - Группирование элементов объекта контроля по контролируемым признакам
| Признак группирования | Контролируемые параметры (все поверхности обозначены на рабочем чертеже контролируемого изделия) |
| 1. Геометрические размеры |
Ш490h11-0,43, Ш290, Ш100Н7, Ш420, Ш116, Ш120, Ш46Н7, ширина шпоночного паза 25js9(±0,026), высота шпоночного паза 105,4+0,2 |
| 2. Показатели, характеризующие геометрическую точность и качество поверхности |
параметр
шероховатости
поверхности
зубьев R параметр
шероховатости
поверхности
по направлению
диаметра R параметр
шероховатости
отверстия
R параметр
шероховатости
сквозных
отверстий
R |
 =0,8,
|
параметр
шероховатости
шпоночного
паза R торцевое биение поверхности по направлению диаметра не более 0,03, радиальное биение поверхности зубьев не более 0,03, отклонение от параллельности шпоночного паза относительно главной оси не более 0,026мм, отклонение от симметричности шпоночного паза относительно главной оси не более 0,104мм. |
|
| 3. Показатели, характеризующие точность зубчатого колеса |
длина
общей нормали
W= допуск на накопленную погрешность шага Fpr =0,112, допуск на радиальное биение зубчатого венца Fr=0,071, предельное отклонение шага зацепления fpb=±0,019, допуск на погрешность профиля зуба fr=0,020, допуск на направление зуба Fβ=0,016. |
| 4. Показатели, характеризующие физико-механические свойства стали |
глубина цементации h = 0,8…1,2; твердость поверхности зубчатого колеса 56…62 HRСэ; твердость сердцевины зуба Н≥28 HRСэ. |
7. ГРУППИРОВАНИЕ ЭЛЕМЕНТОВ ОБЪЕКТА КОНТРОЛЯ ПО МЕТРОЛОГИЧЕСКИМ ПРИЗНАКАМ
Метрологическими признаками являются: вид контролируемых параметров, единицы измерения, вид применяемого оборудования, точность применяемого оборудования, метод и средство контроля.
Группирование элементов объекта контроля по метрологическому признаку отражено в таблице 7.
Таблица 7 - Группирование элементов объекта контроля по метрологическому признаку
| Признак группирования | Контролируемые параметры (все поверхности обозначены на рабочем чертеже контролируемого изделия |
| 1.По точности измерения |
Размеры, относящиеся к 11 квалитету: Ш490h11-0,43, Ш290, Ш420, Ш116, Ш120. Размеры, относящиеся к 7 квалитету:Ш90Н7/к6, Ш46Н7. Параметры
шероховатости:
Параметр
шероховатости
поверхности
зубьев R Параметры взаимного расположения поверхностей: торцевое биение поверхности по направлению диаметра не более 0,03, радиальное биение поверхности зубьев не более 0,03, отклонение от параллельности шпоночного паза относительно главной оси не более 0,026мм, отклонение от симметричности шпоночного паза относительно главной оси не более 0,104мм. Параметры
зацепления
Длина общей
нормали W= |
|
fpb=±0,019, допуск на погрешность профиля зуба fr=0,020, допуск на направление зуба Fβ=0,016. Параметры, характеризующие физико-механические свойства стали: Глубина термообработки h = 0,8…1,2; твердость поверхности зубчатого колеса 56…62 HRСэ; твердость сердцевины зуба Н≥28 HRСэ. |
8. ВЫБОР ТИПОВОГО ПРОЦЕССА ТК
Построение технологического процесса контроля должно быть согласованно с другими процессами, осуществление которых необходимо для обеспечения жизненного цикла продукции. Для этого необходимо выбрать типовой процесс ТК.
В качестве типового процесса приемочного ТК выберем контроль в механообрабатывающем производстве. Типовой процесс ТК приведен в таблице 8.
Таблица 8 - Типовой процесс приемочного ТК
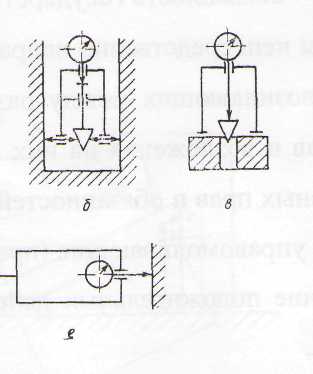
| Контролируемый параметр | Схема измерения | Методы и средства контроля, область применения |
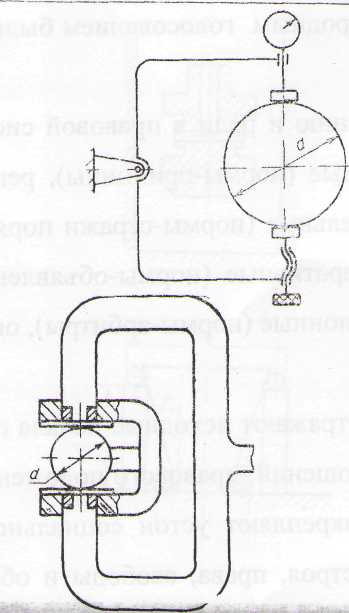
| 1. Наружный диаметр |
|
Скоба со шкальными измерительными головками, калибры. Преимущественно в многомерных приспособлениях для контроля многоступенчатых валов. |
| 2. Внутренние диаметры |
|
Нутромеры, калибры |
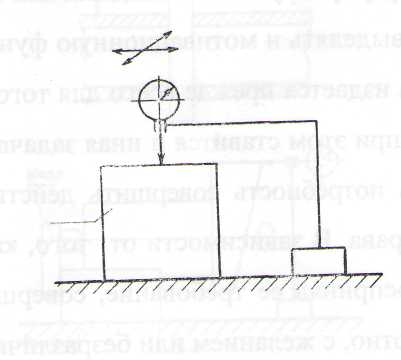
| 3. Параллельность поверхностей |
|
Шкальный индикатор. Измеряется разность показаний измерительной головки в крайних точках на заданной длине |
| 4. Радиальное биение |
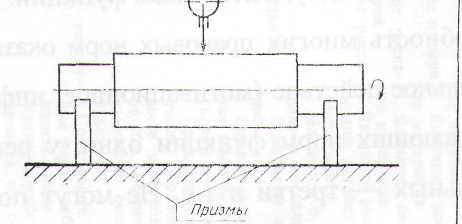
|
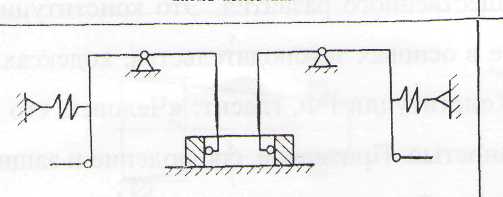
Шкальный индикаторный прибор. Определяется разностью между наибольшим и наименьшим показаниями измерительной головки, полученными при повороте детали на полный оборот. |
| 5. Симметричность |
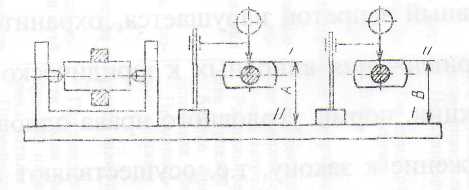
|
Шкальные
индикаторные
приборы,
Деталь поворачивают на 180 ° и определяют при помощи измерительной головки симметричность как полуразность расстояний А и В. |
| 6. Твердость | - | Твердомер Роквелла |
| 7.Глубина термообработки | - | Микроскоп металлографический |
 .
Типовой процесс входного ТК качества материала содержит такие операции как:
проверка сопроводительной документации, удостоверяющей качество (сертификата, паспорта);
проверка маркировки, тары, упаковки;
проверка геометрических размеров (микрометр, штангенциркуль);
проверка состояния поверхности (визуально, используя контрольный образец));
проверка марки материала (химического состава), механических свойств, структуры (спектральный анализ).
9. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО МАРШРУТА ПРОЦЕССА ТК
Технологический маршрут процесса приемочного ТК зубчатого колеса приведен в таблице 9.
Таблица 9 - Технологический маршрут процесса приемочного ТК зубчатого колеса
| № операции | Наименование операции | Содержание операции | Используемое оборудование |
| 000 | Внешний вид | Визуально | - |
| 001 | Наружный диаметр | Контролирование размеров Ш490h11-0,43. | Штангенциркуль ШЦ-II |
| 002 | Внутренний диаметр | Ш90Н7 | Калибр-пробка по ГОСТ 14817-69 |
| 003 | Параметры шероховатости |
Контролирование шероховатости поверхности зубьев
R |
Образец шероховатости по ГОСТ 9378-75 |
| 004 | Торцевое биение | Контроль торцевого биения поверхности по направлению диаметра не более 0,03 | Биениемер по ГОСТ 8137-81 |
| 005 | Расположение шпоночного паза | Контроль отклонения от параллельности шпоночного паза относительно главной оси не более 0,026мм, отклонения от симметричности шпоночного паза относительно главной оси не более 0,104мм | Калибр-призма шпоночный по ГОСТ 24114 |
| 006 | Параметры зубчатого колеса |
Длина
общей нормали
W= накопленную погрешность шага Fpr =0,112, допуск на радиальное биение зубчатого венца Fr=0,071, предельное отклонение шага зацепления fpb=±0,019 , допуск на погрешность профиля зуба fr=0,020, допуск |
Нормалемер по ГОСТ 7760-81, угловой шагомер БВ-5030, биениемер по ГОСТ 8137-81, шагомер по ГОСТ 3883-81, эвольвентомер универсальный БВ-5078, ходомер БВ-5076 |
| на направление зуба Fβ=0,016 | |||
| 007 | Твердость поверхности | Контроль твердости поверхности зубчатого колеса 56…62 HRСэ; твердости сердцевины зуба Н≥28 HRСэ. | Твердомер Бринелля по ГОСТ 23677 |
| 008 | Глубина термообработки | Контроль глубины термообработки h = 0,8…1,2 |
Микроскоп металлографический |
Технологический маршрут процесса входного ТК качества материала приведен в таблице 10.
Таблица 10 - Технологический маршрут процесса входного ТК качества материала
| № операции | Наименование операции | Содержание операции | Используемое оборудование | ||
| 000 | Внешний вид | Визуально | - | ||
| 001 | Качество поверхности | Визуальная проверка на наличие дефектов | Контрольный образец по ГОСТ 9378-75 | ||
| 002 | Химический состав |
Контроль химического состава: C,%= 0.09-0.16; Si,%= 0.17-0.37; Mn,%= 0.3-0.6; S,%= до 0.025; P,%= до 0.025; Cr,%= 0.6-0.9; Cu,%= до 0.3 |
Стилоскоп СЛ-13 | ||
| 003 | Механические свойства | Контроль предела кратковременной | |||
|
прочности σВ,МПа=930; педел пропорциональности (предел текучести для остаточной деформации) σТ,МПа=685; относительное удлинение при разрыве δ5,%= 11; относительное сужение Ψ,% =55; ударная вязкость KCU, кДж / м2=880 |
|||||
Численность работников ОТК определяют, используя известные методы расчетов численности вспомогательных рабочих, т.е. по трудоемкости работ, нормам выработки, нормативам численности и рабочим местам. Кроме того, при серийном производстве число контролеров может быть определено по формуле
 ,
(1)
где
 - численность
основных
производственных
рабочих (станочников)
для каждой
смены в отдельности
(20 человек);
 - норма обслуживания,
скорректированная
в соответствии
с фактическими
производственными
условиями.
Рассчитывается
по формуле
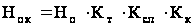 ,
где
 - число основных
производственных
рабочих, обслуживаемых
одним контролером
(норма обслуживания)
для каждой
смены в отдельности,
равная 12 [2, с. 87].
Кт, Ксл, Кк - коэффициенты, учитывающие соответственно точность деталей, их сложность и вид контроля. Определяются по табл. 29, 30, 32 [2].Кт = 1, Ксл = 0,9, Кк = 1.
=
10,8
Подставляя найденные значения в формулу (1), получаем
