Разработка схемы источника "ПТИ" с использованием стали 45
Кафедра "Технология и оборудование сварочного производства"
КУРСОВАЯ РАБОТА
По дисциплине: «Теория сварочных процессов»
Тема: «Разработать схему Источника “ПТИ” с использованием стали 45»
Содержание
Введение
1. Характеристика свариваемого металла и способа его сварки
1.1 Система легирования свариваемого металла, его состав и класс
1.2 Структура и свойства свариваемого металла
1.3 Характеристика способа сварки и выбор режимов
2. Исследование процессов взаимодействия между металлом, газом и шлаком
2.1 Характеристика защиты металла от взаимодействия с окружающей атмосферой
2.2 Описание металлургических процессов, обеспечивающих получение качественных соединений
2.3 Термодинамическое исследование одного из вероятных металлургических процессов
3. Исследование процессов нагрева, плавления и охлаждения основного металла
3.1 Выбор и обоснование расчётной схемы нагреваемого тела и источника тепла
3.2 Расчёт температурных полей при нагреве тела подвижными источниками тепла
3.3 Расчёт скорости охлаждения
3.4 Определение изотермы на поверхности свариваемого металла
3.5 Расчет изотерм на поверхности свариваемого металла
3.6 Определение протяженности отдельных участков в ЗТВ
3.7 Определение максимальных температур в поперечном сечении шва
4. Оценка свариваемости металла и разработка мероприятий по повышению технологической прочности
4.1 Оценка структуры зоны термического влияния по скорости охлаждения и роста зерна по времени пребывания металла при температурах роста
4.2 Расчётное определение сопротивляемости образованию холодных трещин
4.3 Определение сопротивляемости образованию горячих трещин
4.4 Разработка мероприятий по повышению технологической прочности и улучшению свойств соединений
Вывод
Список используемых источников
Введение
Сварка представляет собой прогрессивный метод получения неразъёмных сварных соединений в промышленности и строительстве, поэтому сварочное производство непрерывно развивается, охватывая практически все отрасли народного хозяйства. Сварочное производство постоянно оснащается передовыми технологиями; по уровню автоматизации сварочных работ и по объёму выполняемых работ оно занимает одно из первых мест на производстве.
Разработка новых технологических процессов сварки, сварочных материалов и процессов термической обработки сварных соединений требует основательной теоретической подготовки в области сварочных процессов. Дисциплина «Теория сварочных процессов» - базовая при подготовке инженеров-механиков по специальности «Оборудование и технология сварочного производства» - служит именно этим целям. Она охватывает широкий круг процессов, происходящих при сварке металлов и определяющих в конечном итоге качество и работоспособность сварных соединений.
Таким образом, теория сварочных процессов – теоретический фундамент науки о сварке в части формирования свойств сварного соединения.
1. Характеристика свариваемого металла и способа его сварки
1.1 Система легирования свариваемого металла, его состав и класс
Сталь 45 принадлежит к качественным углеродистым сталям. Приблизительный химический состав данной стали указан в таблице 1.
Таблица 1- Химический состав и основные показатели стали 45
| С | Si | Mn | P | S | Cr | Ni | Cu | Аs |
| 0,42-0,5 | 0,5-0,8 | 0,17-0,37 | 0,035 | 0,04 | 0,25 | 0,25 | 0,25 | 0,08 |
Легированные стали широко применяют в тракторном и с/х машиностроении, в автомобильной промышленности, тяжёлом и транспортном машиностроении и в меньшей степени в станкостроении, инструментальной и других видах промышленности. Эти стали широко применяют для тяжелонагруженных металлоконструкций.
В качестве легирующих элементов чаще используют сравнительно недорогие и недефицитные элементы – марганец, кремний и хром. Для изготовления высоконагруженных деталей стали легируют значительно более дорогими и дефицитными элементами – никель, молибден, вольфрам, ниобий и т.д. Стали в которых суммарное количество легирующих элементов не превышает 2,5 %, относятся к низколегированным, содержащие 2,5 – 10 % - к легированным, и более 10 % - к высоколегированным. Наиболее широкое применение в строительстве получили низколегированные стали, в машиностроении – легированные стали.
Углерод является основным легирующим элементом в углеродистых конструкционных сталях и определяет механические свойства сталей этой группы. Повышение его содержания усложняет технологию сварки и затрудняет возможности получения равнопрочного сварного соединения без дефектов. По качественному признаку углеродистые стали разделяют на две группы: общего назначения и качественные.
По степени раскисления стали общего назначения обозначают: кипящая – кп (Mn), полуспокойная – пс (Mn, Al) и спокойная – сп (Mn, Al, Si). Сталь характеризуется резко выраженной неравномерностью распределения серы и фосфора по толщине проката; их содержание не превышает 0,05 %. Углеродистые стали общего назначения делятся на три группы:
- группа А – поставляют по механическим свойствам;
- группа Б – поставляют по химическому составу;
- группа В – поставляют по химическому составу и механическим свойствам.
Качественные стали отличаются от сталей общего назначения более высокими требованиями к химическому составу и структуре, более низким содержанием серы и фосфора (менее 0,04 %), меньшим количеством неметаллических включений, регламентированной микро- и макроструктурой,. Интервал изменения углерода в этих сталях уже чем в сталях общего назначения.
Легирующие элементы, вводимые в сталь 45, образуя с железом, углеродом и другими элементами твердые растворы и химические соединения, изменяют ее свойства. Это повышает механические свойства стали и, в частности, снижает порог хладноломкости. В результате появляется возможность снизить массу конструкций.
Сталь 45 применяется для изготовления осей, цилиндров, коленчатых валов, крепёжных деталей, втулок, звездочек, валов, шестерней и других деталей невысокой прочности испытывающих небольшие напряжения, паровых газовых и гидравлических турбин, арматуры АЭС и т.д. Данная сталь поставляется в виде сортового проката, поковок, листов, труб, лент, проволоки.
1.2 Структура и свойства свариваемого металла
Общей характеристикой углеродистых сталей являются их свойства (таблица 2).
Таблица 2- Основные свойства стали 45
| Δωопт,град/сек | А С1 | АС3 | Мн | Тнир |
| 2.0 - 4.0 | 730 | 755 | 350 | 1050 |
Сталь 45 характеризуется как ограниченно свариваемая (при сварке данной стали рекомендуются или необходимы дополнительные операции).
Технология её сварки должна обеспечивать определенный комплекс требований, основными из которых являются равнопрочность сварного соединения с основным металлом и отсутствие дефектов в сварном шве. Для этого механические свойства металла шва и околошовной зоны должны быть не ниже нижнего предела механических свойств основного металла. В некоторых случаях конкретные условия работы конструкций допускают снижение отдельных показателей механических свойств сварного соединения. Однако в большинстве случаев, особенно пpи сварке ответственных конструкций, швы не должны иметь трещин, непроваров, пор, подрезов. Геометрические размеры и форма швов должны соответствовать требуемым размерам. Сварное соединение должно быть стойким против перехода в хрупкое состояние. В отдельных случаях к сварному соединению предъявляют дополнительные требования (работоспособность при вибрационных и ударных нагрузках, пониженных температурах и т. д.). Однако во всех случаях технология должна обеспечивать максимальную производительность и экономичность процесса сварки при требуемой надежности и долговечности конструкции. Механические свойства металла шва и сварного соединения зависят от его структуры, которая определяется химическим составом, режимом сварки и предыдущей и последующей термической обработки. При сварке рассматриваемой стали состав металла шва незначительно отличается от состава основного металла. В металле шва меньше углерода для предупреждения образования структур закалочного характера при повышенных скоростях охлаждения. Возможное снижение прочности металла шва, вызванное уменьшением содержания углерода, компенсируется легированием металла марганцем и кремнием через проволоку, покрытие или флюс.
Скорость охлаждения металла шва определяется толщиной свариваемого металла, конструкцией сварного соединения, режимом сварки и начальной температурой изделия.
Сварку стали 45 осуществляют:
- ручной дуговой сваркой покрытыми электродами;
- ручной аргонодуговой сваркой неплавящимся электродом;
- автоматической сваркой под флюсом;
- механизированной сваркой плавящимся электродом в среде углекислого газа;
- электрошлаковой сваркой.
Для этих способов сварки рекомендуется подогрев при температуре 100 – 250˚С с последующей термообработкой. Контактную сварку используют без ограничений.
Основные теплофизические коэффициенты стали 45 занесены в таблицу 3.
Таблица 3- Теплофизические коэффициенты стали 45.
| λ – коэффициент теплопроводности | 41,9 Вт/м·град |
| а – коэффициент температуропроводности | 8,7 · 10-6 м3/c |
| сρ – объёмная теплоёмкость | 4,8 Дж/м3·град |
| α – коэффициент теплоотдачи | 60 м2/с |
1.3 Характеристика способа сварки и выбор режимов
Для сварки стали 45 выбираем ручную дуговую сварку покрытыми электродами.
Параметры для сварки выбираем исходя из задания курсовой работы и заносим их в таблицу 4.
Таблица 4- Исходные данные для сварки стали 45.
| Точечный источник постоянной мощности ПТИ | |||
| Iсв, А | Uд, В | ηU | υсв, м/ч |
| 330 | 28 | 0,75 | 9 |
Электрод выбирают в зависимости от назначения конструкций и стали, а режим сварки — в зависимости от толщины металла, типа сварного соединения и от пространственного положения сварки.
Рекомендуемые для электрода данной марки значения сварочного тока, его род и полярность выбирают согласно паспорту электрода, в котором приводят его сварочно-технологические свойства, типичный химический состав шва и механические свойства. При сварке рассматриваемых сталей обеспечиваются высокие механические свойства сварного соединения и поэтому в большинстве случаев не требуются
специальные меры, направленные на предотвращение образования в нем закалочных структур.
2. Исследование процессов взаимодействия между металлом, газом и шлаком
2.1 Характеристика защиты металла от взаимодействия с окружающей атмосферой
Сварка плавлением - высокотемпературный процесс, сопровождающийся изменением состава металла сварного соединения, а следовательно, и его свойств, в результате взаимодействия с окружающей средой (атмосферой). Высокая восстановительная активность металлов приводит к образованию оксидов, нитридов и гидридов, а так как скорость химических реакций и диффузионных процессов при температурах сварочного цикла очень высокая, то даже в очень ограниченное время могут, произойти существенные и нежелательные изменения состава металла шва. Широкое применение сварки в различных отраслях промышленности, строительства и транспорта стало возможным только тогда, когда были разработаны надежные методы защиты зоны сварки от атмосферы.
Рассматривая различные виды сварки, можно выделить четыре способа защиты зоны сварки:
1) шлаковая защита;
2) газовая;
3) газошлаковая;
4) вакуумная.
Смешанная газошлаковая защита сварочной ванны.
Исторически этот метод появился раньше всех. Он реализуется при ручной дуговой сварке толстопокрытыми или качественными электродами, промышленное применение которых началось в середине 20-х годов. Свойства металла шва, наплавленного электродом без покрытия, очень низки. Состав покрытия электродов определяется рядом функций, которые он должен выполнять: защита зоны сварки от кислорода и азота воздуха, раскисление металла сварочной ванны, легирование ее нужными компонентами, стабилизация дугового разряда. Производство электродов сводится к нанесению на стальной стержень электродного покрытия определенного состава. Электродные покрытия состоят из целого ряда компонентов, которые условно можно разделить на ионизирующие, шлакообразующие, газообразующие, раскислители, легирующие и вяжущие.
Ионизирующие компоненты – соединения, содержащие ионы щелочных металлов: Na2CO3, K2CO3. пары этих соединений снижают сопротивление дугового промежутка и делают дуговой разряд устойчивым.
Шлакообразующие – минералы: полевой шпат K2O3.Al2O3.6SiO2; мрамор, мел CaCO3, магнезит MgCO3, глинозем Al2O3, флюорит CaF2, рутил TiO2, кварцевый песок SiO2 и иногда гематит Fe2O3. При сплавлении эти компоненты образуют шлаки различного состава.
Газообразующие – вещества, разлагающиеся с выделением большого объема газа – мрамор, мел или органические вещества: декстрин, крахмал, целлюлоза, которые, сгорая в электрической дуге, дают много газообразных продуктов – CO2; CO; H2, H2O.
Раскислители и легирующие компоненты – металлические порошки или порошки ферросплавов – ферромарганец, ферросилиций, феррохром, ферровольфрам и др. Ферросплавы – это лигатуры, быстро растворяющиеся в жидкой стали. Только никель вводят в виде порошка металла, так как он при сварке почти не окисляется. Раскислителями кроме ферромарганца и ферросилиция могут быть ферротитан и алюминий.
Вяжущими компонентами могут быть или жидкое стекло, или полимеры. Они соединяют порошки вышеупомянутых компонентов в замес, который и напрессовывается на подготовленный металлический стержень в особых прессах. Можно также готовить электроды окунанием в жидкий замес, однородность которого поддерживается перемешиванием или обработкой ультразвуком.
Все материалы, идущие на изготовление покрытий, должны строго контролироваться по содержанию таких вредных примесей, как сера и фосфор.
В зависимости от вида компонентов, которыми осуществляется защита зоны сварки от атмосферы, все электродные покрытия можно разбить на следующие четыре группы (ГОСТ 75):
а) кислые покрытия (А), в состав которых входят оксиды железа, марганца, титана и кремния, представляющие собой шлаковую основу покрытия. Газовая защита создается органическими составляющими (крахмал). При сварке создаётся значительное количество газов (СО2; СО; H2; H2O) в результате разложения и окисления органических компонентов и обеспечивается хорошую защиту от атмосферного воздуха Раскислителем служит ферромарганец.
б) основные покрытия (Б) построены на основе карбоната кальция (мрамор) и плавикового шпата (флюорита), который служит шлакообразующим компонентом. Содержание в покрытии нескольких раскислителей позволяет получить хорошо восстановленный металл, содержащий мало серы и не склонный к образованию горячих трещин. Газовая защита создаётся диссоциацией мрамора (СаСОз). Атмосфера сварочной дуги состоит из СО, СО2, Н2 и Н2О. Пары воды выделяются из покрытия и во избежание появления водорода в зоне сварки эти электроды надо перед сваркой прокаливать при температуре 470...520 К. В качестве раскислителей используют ферротитан, ферромарганец и ферросилиций. К этой же группе относятся безокислительные покрытия, содержащие мало СаСО3 и много CaF2 (до 80%), предназначенные для сварки высокопрочных сталей.
Уменьшение доли мрамора в составе покрытия снижает окисление металла и уменьшает в нем содержание углерода.
Недостаток этих электродов — малая устойчивость дугового разряда, требующая сварки на постоянном токе обратной полярности. Таким образом, технологические сложности электродов группы Б несколько ниже, чем электродов группы А. Повышенное содержание СаF2 вызывает образование токсичных соединений и требует создания надежной вентиляции.
в) рутиловые покрытия (Р) построены на основе рутила TiO2 с добавками полевого шпата, магнезита и других шлакообразующих компонентов которые, разлагаясь, дают большой объем СО2, к тому же, защитная атмосфера пополняется органическими компонентами. В качестве газообразующих веществ используются органические материалы (целлюлоза, декстрин) и карбонаты (MgCO3, СаСОз). Раскислителем служит ферромарганец. Для повышения коэффициента наплавки в эти электроды вводят порошок железа.
Электроды этой группы обладают высокими технологическими свойствами - обеспечивают высокую устойчивость горения дуги, хорошее формирование шва и отделяемость шлаковой корки, возможность сварки в любом пространственном положении шва. Кроме того, рутиловые электроды малотоксичны и обеспечивают высокие механические свойства у наплавленного металла.
г) целлюлозные покрытия (Ц) построены на органических веществах (целлюлоза, пищевая мука), при разложении и окислении которых выделяется большое количество газа, обеспечивающего хорошую защиту от воздушной среды. Для предотвращения водородной хрупкости или появления пор при сварке надо вводить окислители: ТiO2, МnO2. Для уменьшения влияния водорода в покрытия вводят также плавиковый шпат СаF2. Для раскисления сварочной ванны добавляют ферромарганец и ферросилиций. Надежная газовая защита позволяет снижать относительную массу покрытия: Кп ≈ 20%. Технологические свойства электродов довольно высокие и их применяют при сварке в различных пространственных положений.
Общие требования к электродам:
- точность размеров;
- соосность покрытия и стержня;
- прочность сцепления покрытия с металлическим стержнем (сколы);
- гарантированные механические свойства наплавленного металла.
Каждая партия электродов имеет соответствующий паспорт.
2.2 Описание металлургических процессов, обеспечивающих получение качественных соединений
Высокие температуры, используемые при сварке плавлением, с одной стороны, понижают термодинамическую устойчивость оксидов, но, с другой стороны, скорость их образования резко увеличивается и за очень небольшое время сварочного цикла металлы поглощают значительное количество кислорода. Поглощенный кислород может находиться в металле или растворенном состоянии в виде оксидов или субоксидов, а также может создавать неметаллические включения эндогенного типа, образовавшиеся при раскислении металла более активными элементами. И то, и другое резко снижает качество сварных соединений, особенно пластичность металла шва. Исследования этого вопроса показали, что основная масса кислорода в металле обычно находится в неметаллических включениях. Источниками кислорода в металле при сварке служат окислительно-восстановительные реакции между металлом и атмосферой сварочной дуги, металлом и шлаками, образующимися в результате плавления флюсов или при разложении и плавлении компонентов электродного покрытия, а также взаимодействии с наполнителям порошковой проволоки.
Особенно велики скорости взаимодействия металла с окружающей средой в высокотемпературной зоне сварки, к которой следует отнести каплю плавящегося металла на торце электрода или электродной проволоки, дуговой или плазменный разряд и переднюю часть ванны. Более медленно эти процессы развиваются в хвостовой части ванны, так как там температура приближается к температуре кристаллизующегося металла. Температурный перепад между этими зонами настолько велик, что реакции окисления – восстановления меняют свое направление. Так в капле плавящегося на электроде металла происходит интенсивное поглощение кремния и марганца в результате окисления железа, в то время как в хвостовой части сварочной ванны кремний и марганец восстанавливают железо, окисляясь сами. Кроме того, взаимодействие металла с кислородом при сварке осложняется образованием растворов оксидов в металлах, а это сильно изменяет термодинамическую устойчивость из-за возрастания энтропии в процессе растворения.
Раскисление металла сварочной ванны - восстановление металла сварочного соединения требует удаления кислорода из сварочной ванны, пока она находится в жидком состоянии.
Восстановление или раскисление сварочной ванны можно осуществлять несколькими способами:
1) Извлечение его более активными металлами – раскисление осаждением.
2) Восстановление металла газовой атмосферой, контактирующей с металлом сварочной ванны.
3) Извлечение оксидов из металлической ванны, путем обработки ее шлаками.
Все эти методы реализуются в сварочной технологии, но для различных металлов они будут применяться с различным успехом. Так, для металла с высокой термодинамической устойчивостью оксидов эти способы восстановления почти не дают эффекта и для получения качественного соединения из этих металлов необходима по возможности полная изоляция их от окисляющей атмосферы.
Легирование металла шва при ручной сварке покрытыми электродами: Металл шва образуется из основного металла, электродной проволоки и покрытия, легирование осуществляется следующим образом:
- легирование путем введения в покрытие электрода порошкообразных металлических добавок или ферросплавов – марганца, кремния, титана;
- легирование в результате восстановления оксидов, входящих в состав покрытия, легко осуществляемое для малоактивных металлов и ограниченное для таких элементов, как марганец, кремний и хром;
- легирование путем изменения состава электродных проволок, дающие самые стабильные результаты;
- легирование в результате расплавления основного металла, что имеет место при сварке высокопрочных и теплоустойчивых сталей.
2.3 Термодинамическое исследование одного из вероятных металлургических процессов
Рассмотрим реакцию
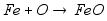
Определим вероятность протекания прямой реакции при различных температурах.
Табл. 3.2 – Значения стандартных параметров реагирующих веществ.
| Вещество |
|
|
|
| Fe | 0 | 0,02715 | 0,025 |
| O | 0 | 0,20504 | 0,02935 |
| FeО | -264,8 | 0,06075 | 0,04925 |
 ,
кДж/моль·К
 ,
кДж/моль·К
 ,
кДж/моль·К
ΔGтє
= ΔHє298
– ΔSє298
· T
–
 · f(T)
· T
где ΔGтє- свободная энергия Гибса, кДж/моль;
ΔHє298 – энтальпия (кДж/моль);
ΔSє298 – энтропия (ДЖ/моль.К);
– теплоемкость
(ДЖ/моль.К);
f(T) – функция Улиха;
Т – абсолютная температура (К).
Формула для вычисления энтальпии:
ΔHє298
=
ΣΔHєпр
– ΣΔHєисх
=
 –
(
 +
 )
ΔHє298 = – 1676 – (0 + 0 ) = – 1676 кДж/моль
Знак “–“ для ΔH свидетельствует о том, что процесс протекает с выделением тепла.
Формула для вычисления энтропии:
ΔSє298
= ΣΔSєпр
+ ΣΔSєисх
=
 –
(
 +
 )
ΔSє298 = 50,92 – (28,35 + 205,04 ) = – 182,47 кДж/моль·К
Формула для вычисления теплоемкости:
Δ
= ΣΔСрєпр
+ ΣΔСрєисх
=
 – (
 +
 )
Δ
= 79,04 – (24,35 + 29,35) = 25,34 кДж/моль·К
Функцию Улиха вычисляем по формуле:
f(T)
= ln( )
+
– 1
Найдем численные значения функции Улиха для определенных температур:
f(0) = 0;
f(1000) = 12,8895;
f(2000) = 26,6782;
f(3000) = 35,6941;
f(4000) = 42,3547;
f(5000) = 47,6316;
f(6000) = 51,9999.
Рассчитаем свободную энергию Гиббса ΔG°т для температур 298 – 6000 К, результаты заносим в таблицу 6.
Таблица 6- Результаты вычислений
| Т,К | ΔG°т, кДж/моль |
| 298 | 52700,06 |
| 1000 | -145825,67 |
| 2000 | -988786,13 |
| 3000 | -2167732,39 |
| 4000 | -3564868,28 |
| 5000 | -5124248,52 |
| 6000 | -6812922,03 |
По данным таблицы строим график зависимости ΔG°т(Т) (рисунок 1).
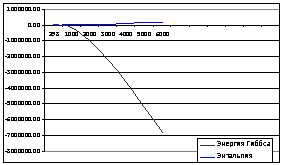
Рисунок 1. График зависимости ΔG°т(Т)
По графикам можно сказать, что:
а) с повышением температуры термический эффект реакции снижается, поскольку энтальпия возрастает;
б) с увеличением температуры скорость реакции только нарастает.
3. Исследование процессов нагрева, плавления и охлаждения основного металла
3.1 Выбор и обоснование расчётной схемы нагреваемого тела и источника тепла
Исходя из условий сварки применяем подвижный точечный источник теплоты мощностью q, движущийся прямолинейно с постоянной скоростью по поверхности полубесконечного тела. Схема ПТИ применяется для исследования температурных полей при ручной дуговой сварке.
Условия процесса:
- вид сварки: ручная дуговая сварка покрытыми электродами;
- сила тока: I = 330 A;
- напряжение: U = 28 В;
- эффективный КПД: h = 0,75;
- скорость сварки: υсв = 9 м/час.
Формы тел, нагреваемых при сварке разнообразны. Распространение теплоты существенно зависит от формы и размеров тела. Точный учет конфигурации тела может привести к таким усложнениям расчета, что его практическое использование окажется затруднительным. Поэтому во всех тех случаях, когда пренебрежение второстепенными особенностями формы тела не приводит к большим погрешностям расчета, целесообразно упрощать формы рассматриваемых тел, сводя их к простейшим. Но грамотное применение такой схематизации должно основываться на четком понимании физической сущности процесса.
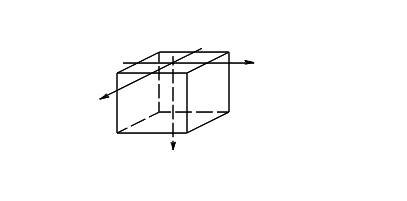
Полубесконечное тело представляет собой массивное тело с одной ограничивающей плоскостью z = 0. Остальные поверхности находятся на значительном удалении и не влияют на распределение теплоты (рисунок 2).
x
z
y
Рисунок 2-Полубесконечное тело
Для термических процессов сварки плавлением источник энергии должен обеспечивать концентрацию тепловой энергии и температуру в зоне сварки, достаточные для плавления металла и провара его на требуемую глубину, но без интенсивного испарения.
3.2 Расчёт температурных полей при нагреве тела подвижными источниками тепла
Рассчитываем распределение температур вдоль оси шва.
Расчет температурных полей производится по уравнению предельного состояния распространения тепла, отнесенное к подвижной системе координат:
T(R,x)
= ( )
· exp
 + Тн,
где qu – погонная энергия (Вт):
q = I · U · h,
q = 330 · 28 · 0,75 = 6930 Вт,
l – коэффициент теплопроводности, l = 41,9 Вт/м · град;
υсв – скорость сварки (м/ч);
I – сила тока (А);
U – напряжение (В);
a – коэффициент температуропроводности, a = 8,7 · 10-6 м3/c,
r =
 ,
где х - координата по оси х (см);
у - координата по оси (у) см.
Для расчёта распределения температур вдоль оси шва, рассчитываем Х в диапазоне от -50 см до 76 см. Распределение строим на оси шва (у=0), на расстоянии 1см от оси шва (у=1), 1,5см и 2см. График распределения представлен ниже.
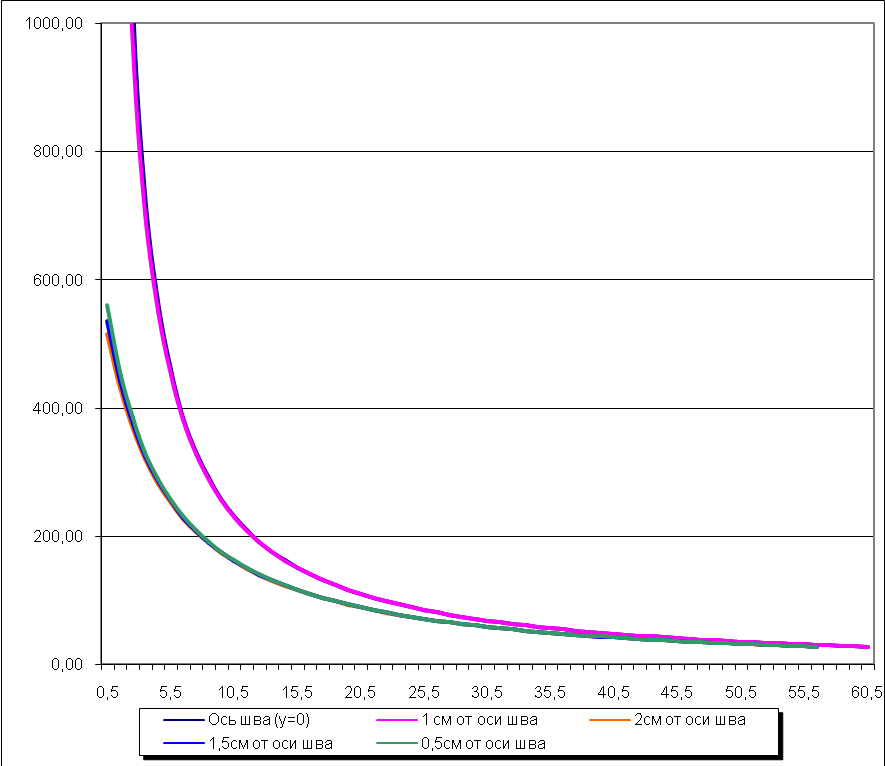
Рисунок 3- Изотермы вдоль оси шва
Распределение температур вдоль оси У рассчитываем по той же формуле, что и распределение температур вдоль оси Х.
Проводим расчёт распределения температур в поперечном сечении шва, т. е. вдоль оси Y, на поверхности металла при х={1; 2; 3; 4} см. Расчёт ведем по формуле,
T(R,x)
= ()
· exp
+ Тн.
Графики представлены ниже.
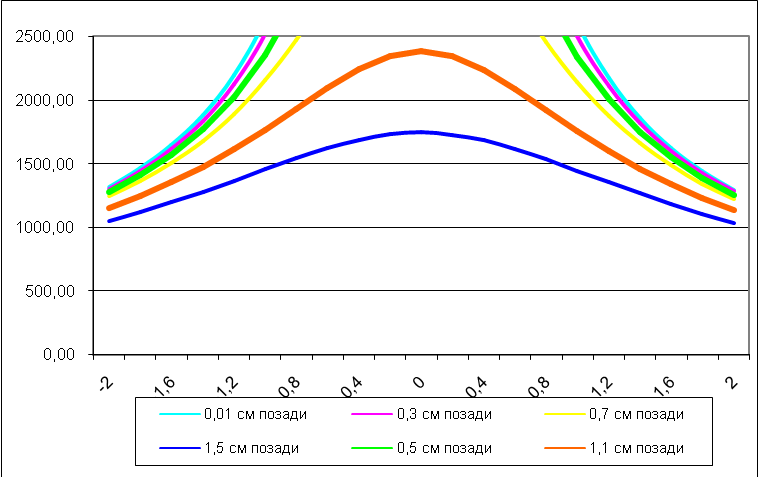
Рисунок 4- Изотермы в поперечном сечении оси шва
Термический цикл точек сварного соединения.
Термический
цикл строим
для
 .
По формуле для
ширины зоны
с температурой
выше заданной,
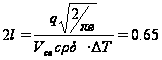
см. Для построения графика используем формулу
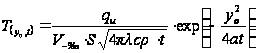 .
График представлен ниже.
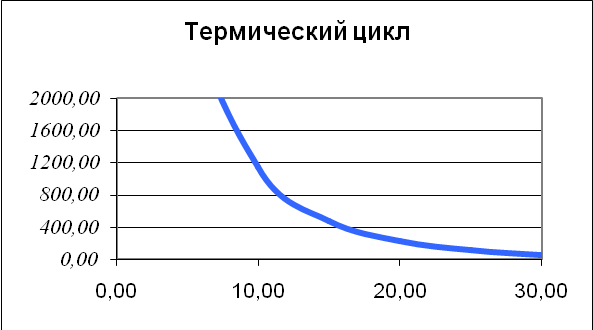
Рисунок 5 - Термический цикл
3.3 Расчёт скорости охлаждения
Мгновенная скорость охлаждения является первой производной температуры по времени:

Так как в большинстве случаев оказывается достаточным приближённое определение скорости охлаждения, то используют теорию мощных быстродвижущихся источников тепловой энергии без учёта теплоотдачи. Скорости охлаждения обычно определяют для оси шва ввиду незначительного её отличия от скорости охлаждения околошовной зоны.
Для расчета скорости охлаждения используем формулу:
w = 2p · l · (Т–Тн)2/[q/V],
где q – эффективная тепловая мощность, Вт,
Т – критическая температура, Т = Ас3 =755 0С,
Тн – начальная температура, Тн = 20 оС,
l – коэффициент теплопроводности, l =