Разработка схемы источника "ПТИ" с использованием стали 45
cr – объемная теплоемкость, cr = 4,8Дж /см3С,
V – скорость сварки, cм/с.
w = 2 · 3,14 · 0,419 · (755 - 20)2/(6930 / 0,09) = 18,46 гр/с.
Полученное значение Δω не входит в оптимальный диапазон скоростей охлаждения (2…4). Для сварки стали 45 необходимо применять специальные технологические приемы.
3.4 Определение изотермы на поверхности свариваемого металла
В результате воздействия сварочного источника теплоты свариваемый металл расплавляется. Металл, ограничиваемый изотерической поверхностью Т = Тпл , образует сварочную ванну.
Сварочная ванна перемещается по свариваемому изделию вместе с источником теплоты. После затвердевания расплавленного металла сварочной ванны образуется шов. Глубина и форма проплавления зависят от сосредоточенности источника теплоты, определяемой способом сварки и силой сварочного тока.
Кристаллизация расплавленного металла состоит из двух элементарных, одновременно протекающих процессов:
1) зарождение зародышей или центров кристаллизации,
2) роста кристаллитов из этих центров.
Кристаллы растут с некоторыми остановками, т.е. слоями. Центрами кристаллизации для каждого последующего слоя являются различные неровности предыдущего.
Скорость кристаллизации определяется числом центров кристаллизации и линейной скоростью роста кристаллов в единицу времени.
Теория непрерывной кристаллизации предполагает спокойное затвердевание жидкости без перемешивания жидкого металла внутренними конвективными токами. Эта теория имеет ограниченное применение.
Условия в которых протекают кристаллизационные процессы в сварочной ванне:
а) наличие в ванне центров кристаллизации в виде зерен основного металла на границе сплавления;
б) одновременный с кристаллизацией ввод теплоты в сварочную ванну движущимся сварочным источником энергии, скорость движения которого определяет скорость перемещения фронта кристаллизации;
в) значительный градиент температур в ванне, большой перегрев металла в центре шва;
г) интенсивное перемешивание металла ванны;
д) малый объем и непродолжительное существование сварочной ванны, большие средние скорости роста кристаллов;
е) воздействие на кристаллизирующийся металл термодеформационного цикла.
При затвердевании расплавленного металла сварочной ванны преобладает гетерогенный процесс кристаллизации и только в центральной части ванны в очень редких случаях возможна гомогенная кристаллизация. Под влиянием конкретных тепловых и кинетических условий кристаллизации металла шва, химического состава сплава, градиента температур, скоростей сварки и кристаллизации в различных зонах шва возможно образование разной первичной структуры—столбчатой, полиэдрической. Столбчатая и полиэдрическая структура могут в свою очередь быть ячеистыми, ячеисто-дендритными, дендритными. Все эти структуры в шве можно не только получить, но и управлять их развитием, изменяя условия роста, как это следует из теории концентрационного переохлаждения. Такие параметры роста кристалла, как скорость кристаллизации Vкр и градиент температур в жидкой фазе grad Тф , оказывающий наиболее существенное влияние на образующую структуру, можно рационально подбирать и изменять при сварке .
Температурный градиент в жидкости может быть повышен увеличением тепловой мощности дуги путем повышения напряжения или силы тока или может быть понижен путем предварительного подогрева. Скорость кристаллизации можно регулировать изменением скорости сварки.
При сварке в пределах сварочной ванны одновременно осуществляется два процесса:
а) плавление;
б) кристаллизация.
Сварочная ванна и связанная с ней изотерма кристаллизации перемещаются вдоль оси шва со скоростью сварки.
Под схемой кристаллизации понимают форму осей кристаллитов и значение угла два a между касательными к осям. Ось кристаллита - воображаемая линия, определяющая форму и направление границ кристаллитов. Форма, ориентировка и размеры кристаллитов могут изменятся в широких пределах в зависимости от технологии сварки и оказывать существенное влияние на деформационную способность металла шва. Направление роста кристаллита совпадает с направлением максимального теплоотвода, т.е. с нормалью к изотерме кристаллизации.
3.4 Расчёт изотерм на поверхности свариваемого материала
Построение изотерм производим аналитическим методом. Для этого выведем уравнение изотермы, опираясь на уравнение предельного состояния процесса.
Пусть требуется построить изотерму для некоторой температуры Т. Подставив эту температуру в уравнение предельного состояния, получим:
Затем, учитывая
 и произведя
несложные
преобразования,
получим:
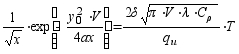
откуда вытекает
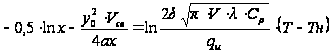 .
Преобразуя относительно у, получим в итоге:
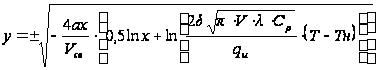 .
Рассчитываем изотермы в пределах от х=-0,8 см до х=46,45 см. Графики изотерм представлены ниже.
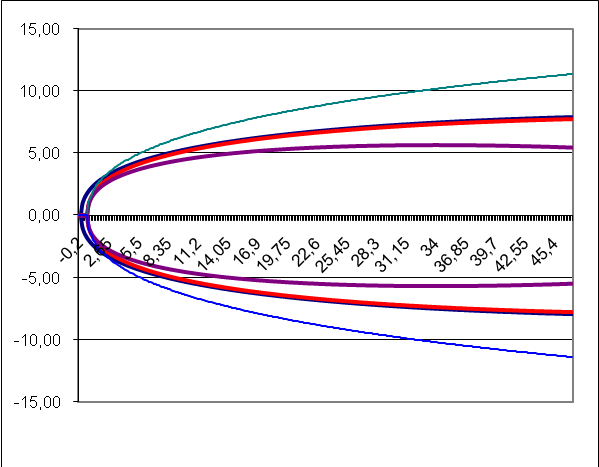
Рисунок 6 – Графики изотерм
Данные изотермы построены для температур Тнир, ТАС1, ТАС3, ТМн (перечислены в порядке возрастания эксцентриситета вдоль оси ОХ).
В связи с тем, что изотерма Т=Мн очень вытянута по оси ОХ, частично не показана.
3.5 Определение протяжённости отдельных участков в ЗТВ
Величина ЗТВ зависит от способа сварки, её режима, химического состава свариваемого и присадочного металла, физических свойств свариваемых металлов, и т. д. Увеличение сварочного тока, снижение скорости сварки увеличивают ширину ЗТВ.
Протяжённость отдельных участков ЗТВ для стали 45 определим из строения ЗТВ для данного сварного соединения. Температурные интервалы участков:
-участок
неполного
расплавления:
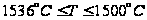 ,
- участок
перегрева:
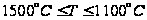 ,
- участок
нормализации:
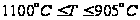 ,
- участок
неполной
перекристаллизации:
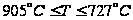 ,
- участок
рекристаллизации:
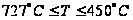
- участок
синеломкости:
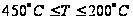 .
3.6 Распределение максимальных температур в поперечном сечении шва
Для определения протяжённости отдельных участков ЗТВ необходимо построить график распределения максимальных температур в поперечном сечении шва.
Для построения этого графика используем формулу
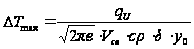
График распределения максимальных температур в поперечном сечении шва показан ниже.
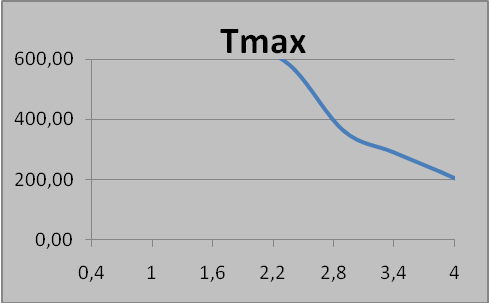
Ширины зон с температурами, превышающими характерные температуры, приведены ниже:
| ширина участка | |||
| Тпл | 1536 | 0,57 | см |
| Тпере | 1500 | 0,59 | см |
| Тпере2 | 1100 | 0,80 | см |
| Тнорм | 905 | 0,97 | см |
| Тнпкр | 727 | 1,21 | см |
| Трекр | 450 | 1,95 | см |
| Тсине | 200 | 4,40 | см |
Откуда можно видеть, что ширины соответствующих зон составляют:
| ширина зоны | в см |
| Неполного расплавления | 0,01 |
| Перегрева | 0,21 |
| Нормализации | 0,17 |
| Неполной перекристаллизации | 0,08 |
| Рекристаллизации | 0,14 |
| Синеломкости | 0,04 |
4. Оценка свариваемости металла и разработка мероприятий по повышению технологической прочности
4.1 Оценка структуры ЗТВ по скорости охлаждения и роста зерна по времени пребывания металла при температурах роста
Зона термического влияния (ЗТВ) – участок основного металла, примыкающий к сварному шву, в пределах которого вследствие теплового воздействия сварочного источника нагрева протекают фазовые и структурные превращения. Это часто приводит к тому, что ЗТВ имеет отличные от основного металла вторичную микроструктуру и величину зерна.
В ЗТВ в процессе нагрева и охлаждения при сварке, а также в шве при охлаждении получают развитие целый ряд фазовых и структурных превращений. Под фазовыми превращениями понимают превращения с образованием новых фаз, отличающихся от исходных атомно-кристаллическим строением, часто составом, свойствами, и разграниченных с ними поверхностями раздела. При образовании новой фазы в ее объеме меняется свободная энергия, скачкообразно изменяются энтропия, теплосодержание и в момент превращения теплоемкость стремится к бесконечности. В связи с этим фазовое превращение сопровождается выделением или поглощением теплоты.
При структурных превращениях происходит перераспределение дефектов кристаллической решетки, легирующих элементов и примесей и изменение субструктуры существующих фаз. Структурные превращения сопровождаются плавным изменением свободной энергии, энтропии и теплосодержания, скачкообразным – теплоемкости, и не сопровождаются выделением теплоты.
4.2 Расчетное определение сопротивляемости образованию холодных трещин
Холодные трещины – локальное хрупкое межкристаллическое разрушение металла сварных соединений – представляют собой частый сварочный дефект в соединениях углеродистых и легированных сталей, если при сварке они претерпевают частичную или полную закалку. Трещины образуются после окончания сварки в процессе охлаждения ниже температуры 400К или в течении последующих суток. Они могут возникать во всех зонах сварного соединения и располагаться параллельно или перпендикулярно оси шва. Место образования и направление трещин зависит от состава шва и основного металла, соотношение компонент сварочных напряжений и некоторых других обстоятельств.
Оценку к образованию холодных трещин производим по эквиваленту углерода:
Сэкв = С + Mn/9 + Cr/9 + Ni/18
Cэкв = 0,5 + 0,37/9 + 0,25/9 + 0,25/18 = 0,555
C’экв = 0,555 больше 0,4 следовательно сталь склонна к образованию холодных трещин.
4.3 Определение сопротивляемости к образованию горячих трещин
Горячими трещинами называются хрупкие межкристаллитные разрушения сварного шва или околошовной зоны, возникающие в области температурного интервала хрупкости в результате воздействия термодиформационного сварочного цикла. Горячие трещины чаще всего возникают в сплавах, обладающих выраженным крупнокристаллическим строением, с повышенной концентрацией легкоплавких фаз. Согласно общепринятым представлениям, они возникают в том случае, если интенсивность нарастания деформаций в металле сварного соединения в период остывания приводит к деформациям большим, чем его пластичность в данных температурных условиях. Способность сварного соединения воспринимать без разрушения деформации, вызванные термодеформационным циклом сварки, определяет уровень его технической прочности.
Сопротивляемость сварного соединения образованию горячих трещин определяется тремя основными факторами: пластичностью металла в температурном интервале хрупкости, значением этого интервала и характером нарастания деформации при охлаждении.
Склонность легированных сталей к образованию горячих трещин ориентировочно можно провести по химическому составу.
HCS = (C(S + P + Si/25 + Ni/100).103)/(3Mn + Cr)
HCS = (0,5 (0,04+0,035 +0,8/25 + 0,25/100).103)/(3·0,37 + 0,25) = 40,26.
Т.к. HCS> 4 , горячие трещины в сталях образуются.
4.4 Разработка мероприятий по повышению технологической прочности и улучшению свойств соединений
Для повышения сопротивляемости сварных соединений образованию горячих трещин необходимо в процессе производства стремиться к такому сочетанию их свойств, технологических приемов и способов сварки, а также к такому конструкционному оформлению узлов, которые обеспечивали бы при минимальных значениях деформации формоизменения максимальный уровень показателей ап – асв. для этого необходимо стремиться к уменьшению интервала хрупкости, увеличению пластичности металла шва и снижению темпа деформаций.
Все вышеизложенные способы в конечном счете приводятся к трем основным:
- изменение химического состава;
- выбор оптимального режима сварки;
- применение рационального типа конструкций и порядка наложения швов.
Химический состав металла шва и основного металла – один из главных факторов, определяющих значение δmin и в известной мере интенсивность развития деформации усадки.
При сварке с применением присадочного материала – ручной, сварке под флюсом, в аргоне химический состав металла шва и особенности его кристаллизации определяется долей участия основного и присадочного металла и схемой кристаллизации.
Эффективное средство повышения технологической прочности – снижение содержания в сварных швах вредных примесей, а также дополнительное легирование.
Большое влияние оказывает характер структуры, образующейся при кристаллизации. Технологическую прочность можно повысить изменением фазового состава металла шва.
Влияние режима сварки на сопротивляемость образованию горячих трещин весьма важно вследствие следующих причин: он представляет собой главный фактор, определяющий форму шва, характер и схему кристаллизации. Мягкие режимы способствуют протеканию равновесной кристаллизации, зона стыка противоположных фронтов кристаллизации выражена слабее , уменьшается концентрация деформаций. Для уменьшения образования трещин часто применяют режимы, отличающиеся малыми скоростями и большим током, иногда даже рекомендуют предварительный подогрев, однако результаты в этом случае не всегда оказываются положительными, так как большое тепловыделение при незначительной жесткости конструкции может вызвать дополнительные деформации формоизменения.
Способы предотвращения холодных трещин в сварных соединениях направлены на уменьшение или устранение отрицательного действия основных факторов, обуславливающих их образование, путём:
1) регулирование структуры металла сварных соединений;
2) снижение концентрации диффузионного водорода в шве;
3) уменьшение уровня сварочных напряжений.
Наиболее часто для предотвращения холодных трещин применяют предварительный или последующий подогрев сварных соединений. При сварке углеродистых сталей, подогрев может исключить закалочные структуры в шве и ЗТВ. Кроме того, подогрев способствует интенсивному удалению НД из соединения.
Вывод
В ходе курсовой работы по теории сварочных процессов мною были произведены исследование процессов нагрева, плавления и охлаждения исследуемой стали 45, также произведена оценка свариваемости этой стали. Сталь 45 относится к углеродистым качественым сталям, обладает нормальной свариваемостью,.
Подобраны тип и режимы сварки – ручная дуговая сварка покрытыми электродами. Iсв = 330 A, U = 28 B, Vсв = 9/час. Сварка производится электродами марки УОНИИ 13/45 диаметром 5мм. Что обеспечивает получение качественного сварного соединения.
Список используемых источников
1 Куликов В.П. Технология и оборудование сварки плавлением.- Могилёв: ММИ, 1998,-256с.
2 Сварка в машиностроении. Справочник. Т.1-4.-М.: Машиностроение, 1978-1979.
3 Куликов В.П. Технология сварки плавлением.- Мн: Дизайн ПРО, 2000.-256с., ил.
4 Методические указания