Процесс сварки вольфрамовым электродом в аргоне с присадочной проволокой титанового сплава ОТ4
Размещено на /
Реферат
Объектом исследования является автоматическая аргонодуговая сварка вольфрамовым электродом сплава ОТ4.
Цель дипломного проектирования – исследование процесса сварки вольфрамовым электродом в аргоне с присадочной проволокой титанового сплава ОТ4, применительно к проблеме повышения качества формирования швов при сварке с повышенной скоростью.
Основным препятствием повышения скорости аргонодуговой сварки титановых сплавов является неудовлетворительное формирование швов, которое проявляется в образовании подрезов. В работе показано, что с повышением скорости сварки плотность тока в металле перед дугой увеличивается, что приводит к вырастанию электромагнитных сил действующих в головной части ванны, вытеснению металла в её хвостовую часть и, как следствие, к образованию подрезов. Установлено, что сварка с токоподводящей присадочной проволокой позволяет регулировать характер растекания тока в зоне сварки и тем самым создать благоприятные условия для качественного формирования швов. Изучено влияние магнитного поля тока присадочной проволоки на дугу и процесс формирования швов при сварке сплава ОТ4. Исследованы свойства сварных соединений.
Титановый сплав ОТ4, подрезы, скорость сварки, вольфрамовый электрод, аргон, присадочная проволока.
Содержание
Введение
1. Состояние вопроса, цель и задачи исследования
1.1 Общая характеристика титановых сплавов
1.2 Свариваемость титановых сплавов
1.3 Особенности формирования швов при сварке с повышенной скоростью
1.4 Цель и задачи исследования
2. Методы исследований
2.1 Оборудование для сварки
2.2 Аппаратура и методика исследования распределения тока в зоне сварки
2.3 Методика исследования отключения дуги магнитным полем
3. Результаты исследований
3.1 Распределение тока в зоне сварки
3.2 Формирование швов при сварке с присадочной проволокой
3.3 Свойства сварных соединений
Литература
Введение
Развитие машиностроения, химии, атомной и криогенной техники требует увеличения выпуска сварных конструкций из титана и его сплавов. Одним из распространенных способов производства таких конструкций является сварка вольфрамовым электродом в аргоне. При этом интенсификация процесса сварки приводит к ухудшению формирования шва, которое проявляется образовании протяженных подрезов. Помимо ухудшения прочностных характеристик изделий, наличие дефектов снижает коррозионную стойкость сварных соединений. Потому разработка способов, позволяющих повысить производительность и качество формирования швов при сварке вольфрамовым электродом в аргоне является одной из актуальных задач.
Значительный вклад в исследование природы образования подрезов и разработку процессов сварки с повышенной скоростью внесли Б.Е. Патон, С.Л. Мандельберг, И.М. Ковалев, В.И. Щетинина и многие другие отечественные и зарубежные ученые. Однако природа образований подрезов пока ещё полностью не изучена и требует дополнительных исследований.
Для управления процессом формирования шва значительный интерес представляет исследование внешних магнитных полей. Магнитное поле служит практически безинерционным регулятором проплавляющего действия дуги и её силового воздействия на сварочную ванну; с его помощью можно осуществить сварку электродом, уложенным в разделку кромок, наплавку пластинчатым электродом, приварку труб к трубным решеткам конической или цилиндрической дуги и т.п. магнитоуправляемую дугу можно использовать в качестве источника нагрева при прессовой сварке изделий с замкнутым контуром. Во всех этих случаях процесс может быть легко автоматизирован либо механизирован.
Применение внешних магнитных полей при сварке было предложено и осуществлено изобретателем дуговой сварки Н.Н. Бернадосом. Влияние магнитных полей на процессы в дуге и сварочной ванне исследовали Г.М. Тиходеев, К.К. Хренов, Г.И. Леснов, И. М. Ковалев, В.П. Черныш, В.Д. Кузнецов и многие другие ученые.
Процессы, происходящие в сварочной ванне, и как следствие формирование шва в значительной степени зависят от магнитного поля сварочного тока, создаваемого как током дуги, так и током, протекающим по ванне и основному металлу. Это подтверждается нарушением формирования швов при магнитном дутье и увеличении влияния магнитного поля сварочного контура на образование подрезов при сварке с повышенной скоростью. Однако распределение тока в зоне дуговой сварки исследовано недостаточно точно и требует проведения дополнительного изучения.
В работе приведены результаты исследований распределения тока в зоне дуговой сварки титанового сплава ОТ4 вольфрамовым электродом в аргоне. Изучено влияние присадочной проволоки и величины тока по ней протекающего на характер растекания тока по ней пластине из сплава ОТ4. показано, что магнитное поле тока протекающего по присадочной проволоке, может быть использовано для отключения дуги «углом вперед». Изучен процесс формирования шва при сварке ОТ4 с повышенной скоростью. Даны рекомендации по сварке. Приведены свойства сварных соединений.
1. Состояние вопроса, цель и задачи исследования
1.1 Общая характеристика титановых сплавов
сварка титановый сплав вольфрамовая проволока
По распространению в природе среди металлов титан занимает десятое место. Его содержание в земной коре составляет свыше 0,6%.
Атомный номер титана 22, он находится в IV группе периодической таблицы Менделеева, расположен в четвертом ,,,,, периоде и принадлежит к переходным металлам с недостроенной d- оболочкой [1,2].
Титан имеет две апиотропические модификации низкотемпературную – α, существующую до 1155К и имеющую гексагональную кристаллическую решетку с плотной упаковкой атомов, и высокотемпературную –β, существующую при температурах выше 1155К высокотемпературная модификация титана имеет кубическую объемно-центрированную структурную решетку (а=3,282 Е)
Температура апиотропического превращения титана в значительной мере определяется его чистотой. Установлено [2], что если в йодидном титане превращение начинается при 1155К и происходит в узком температурном интервале, то для магниетермического титана, содержащего большое количество примесей, превращение начинается при более низкой температуре (1133К) и происходит в широком интервале температур – 1233К. для гидридно-кальциевого титана температурный интервал превращения α→← β составляет примерно 110-120°К. Это явление связано с различными влиянием примесей на температуру полиморфного превращения. Сохранить высокотемпературную модификацию в чистом титане при комнатной температуре не удается даже при самой разной закалке вследствие протекания β→α превращения.
С увеличением скорости охлаждения из β-области температура β→α переходе заметно понижается. Так при изменении скорости охлаждения от 4 до 10000 град/с температура превращения снижается от 1155К до 1133К. в работе [3] отмечается, что зависимость температуры полиморфного превращения от скорости охлаждения носит линейный характер и может быть выражен следующим уравнением:
Тβ→α
=

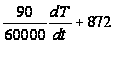 ,
(1.1)
где Т- температура превращения;
 -скорость
охлаждения.
 При
полиморфном
β→α
превращении
соблюдается
строгое
кристаллоградическое
соответствие
между исходной
и образующейся
долями. Впервые
внешную ориентировку
кристаллических
решеток при
превращении
объемноцентрированный
кубической
структуры в
плотноупакованную
гексогональную
определил
Бюргерс [4] для
аналога титана-циркония.
Электрические свойства титана очень зависят от его чистоты. По данным работы [3] удельное электросопротивление йодистого титана при комнатной температуре равно 4,2•103 мком•м, для магниетермического 5,5•103 мком•м. при повышении температуры до 623-673К электросопротивление вырастет по линейному закону. При высших температура оно уменьшается и зависимость отклоняется от прямой линии тем выше, чем выше температура α→β- превращение отмечается скачкообразным уменьшением электросопротивления (3,16±0,1)10-6, а магнитная проницаемость – 1,00004.
Важным показателем для сварки титана является низкое значение коэффициента токопроводимости титана. Поэтому при сварке титана наблюдается весьма концентрированный нагрев и меньшие потери энергии.
Чистый (йодистый) титан обладает высокой пластичностью и по своим свойствам приближается к меди. Это объясняется тем, что в отличие от других металлов с гексагональной решеткой титан имеет несколько плоскостей скольжения. Кроме того, при комнатной температуре дедюриция титана может также происходить посредством двойникования.
Титановые сплавы по сравнению с алюминиевыми и магниевыми имеют более высокие характеристики прочности. Технические сорта титана обычно содержат 0,4-0,5% примесей, которые значительно изменяют его механические свойства[1-4].
Титан обладает высокой коррозионной стойкостью, объясняющейся малой химической активностью вследствие образования на поверхности металла защитной окистной пленки. Это позволяет использовать его для работы в различных агрессивных средах. Титан стоек к морской воде и мало подвержен кавитационной коррозии. Технический титан имеет такую же коррозионную стойкость во многих органических кислотах, как нержавеющая сталь.
Комплекс физических свойств резко изменяется при введении в титан легирующих элементов. В зависимости от химической природы, размеров атомных радиусов кристаллической структуры и ряда других факторов легирующие элементы способны образовывать с титаном различные кристаллические фазы – твердые растворы разнообразных типов и неодинаковый физикохимический природы или металлические соединения.
Титановые сплавы, как стали, квалифицируют по структуре в определенном состоянии. Классификация титановых сплавов по равновесной структуре вряд ли целесообразна, так как превращения в титановых сплавах, легированных переходными элементами, протекают так медленно, что равновесные при комнатной температуре структуры, следующие из диаграммы состояния, обычно не получаются.
Классификация титановых сплавов по структуре в нормализованном или закаленном состояниях вполне возможна [1,2], тем более, что структуры, получающиеся после нормализации или закалки, можно связать с диаграммой изотермических и анизотермических превращений. Класс сплавов в нормализованном или закаленном состоянии следует определять структурой стандартных образцов после охлаждения их на воздухе или закалке в воде.
Принятая в настоящее время классификация титановых сплавов является по существу классификацией по структуре в нормализованном состоянии. Согласно этой квалификации различают:
α-титановые сплавы, структура которых представлена α-фазой;
α+β – сплавы, структура которых представлена α и β – фазами;
β – сплавы , структура которых представлена стабильной β-фазой.
Помимо этого предлагают [1,2] выделить два переходных класса: псевдо α- сплавы, структура которых представлена α-фазой и небольшим количеством β-фазы (не более5%) и псевдо-β –сплавы, структура которых после нормализации, хотя и представлена метастабильной β-фазой, но по свойствам они ближе к (α+β)-сплавам с большим количеством β-фазы.
α-титановые сплавы можно разделить на: термически неупрочняемые сплавы и сплавы термически упрочняемые вследствие дисперстного твердения.
α+β – сплавы разбиваются на две подгруппы: сплавы твердеющие при закалке и сплавы мягкие после закалки
β – титановые сплавы подразделяют на три подгруппы: сплавы с механически нестабильной β – фазой; сплавы с механически стабильной β – фазой и сплавы с термодинамически стабильной β – фазой.
По гарантированной
прочности
титановые
сплавы подразделяют:
на малопрочные
высокопластичные
с
 в<750
МПа; на
среднепрочные
с
в=750-1000
МПа; на высокопрочные
с
в>750
МПа.
1.2 Свариваемость титановых сплавов
Одним из важнейших свойств титана и титановых сплавов, предназначенных для титано - сварных конструкций, является свариваемость. Проблемы свариваемости титановых сплавов несколько отличаются от проблем свариваемости других конструкционных материалов (сталей, алюминиевых и магниевых сплавов). Основные трудности сварки плавлением многих сталей, алюминиевых и магниевых сплавов вызваны их склонностью к кристаллизации трещинам. У промышленных титановых сплавов такая склонность к трещинообразованиям практически отсутствует, что связано, очевидно, с небольшим интервалом их кристаллизации по сравнению со сталью и алюминиевыми и магниевыми сплавами [7]/
Прочность пластичность сварных соединений сталей и алюминиевых и магниевых сплавов, как правило, ниже основного металла, в то время как у титановых сплавов сварные соединения равнопрочно основному металлу [8]. Основная проблема свариваемости титановых сплавов - получение сварных соединений с хорошей пластичностью, зависящей от качества защиты, чувствительности металла и термическому циклу и пр. заметное насыщение металла шва кислородом, азотом и водородом в процессе сварки происходит при температурах выше 623К. это резко снижает пластичность и длительную прочность сварных конструкций. Поэтому зона сварки, ограниченная изотермой более 623К должна быть тщательно защищена от взаимодействия с воздухом путем сварки в среде инертных защитных газов (аргона или гелия) высокой частоты, под специальными флюсами, в вакууме (сварка без защиты) возможно при способах сварки давлением, когда благодаря высокой скорости процесса и вытеснению продуктов окисления при давлении (контактная сварка) или отсутствии высокого нагрева (ультразвуковая сварка) опасность активного взаимодействия металла в этой сварки с воздухом сводится к минимуму.
При сварке в сплавах титана происходят сплошные фазовые и структурные превращения. Чувствительность к сварочному термическому циклу выражается в протекании полиморфного превращения α→← β, резком росте размеров зерна β – фазы и подогреве на стадии нагрева, в образовании хрупких фаз при охлаждении и старении, неоднородности свойств сварных соединений, зависящих от химического и фазового состава сплавов.
Вследствие низкой теплопроводности и малой объемной теплоемкости титана время пребывания металла при высоких температурах значительно больше, чем это время для стали, что является причиной перегрева, резкого увеличения размера зерен β-фазы и снижения пластичности титана.
Особенности кристаллизации и охлаждения сварных швов титановых сплавов способствуют возникновения в них ряда метастабильных фаз, которые во многом определяют свойства сварных соединений. Их отрицательное влияние на пластичность и ударную вязкость до сих пор затрудняет использование многих сплавов в качестве конструкционных материалов.
Метастабильные превращения характеризуются большим разнообразием и сложностью, особенно в сплавах с переходными элементами (Мо, V, Cr, Fe и др.), которые наиболее широко применяются в качестве легирующих добавок. В этих сплавах возможно возникновение масштабных α’-, ω – и β – фаз, а в ряде сплавов - α’’- фазы.
Условия сварки характеризуются относительно быстрыми скоростями охлаждения, а также наличием в металле исходной высокотемпературной химической неоднородности. Поэтому фазовые превращения при сварочном термодедукционном цикле во многих случаях изменяются. сдвигается положения концентрационных областей и образовании метастабильной фазы, не соответствующее равновесным условиям при данной температуре и концентрации.
Фактором инициирующим появление и рост метастабильной фазы, является разность свободных энергий старой и новой фаз. Новая фаза имеет более низкие значения свободной энергии. В α- сплавах термодинамические условия существования фаз таковы, что в зависимости от скорости охлаждения, концентрации примесей и температуры возможно образование метастабильной пресыщенной α’- фазы или равновесной фазы α- фазы. Это характерно для сварных соединений технического титана и α- сплавов. При легировании титана переходными элементами создаются условия для образования не только α’- или α- фаз, но и метастабильных ω – и β – фаз либо ω – и α – фаз. Эти схемы регулируются в средне и высоколегированных сплавах титана.
В металле шва на промышленных α- сплавах, а также на сплавах, которые содержат переходные элементы в пределах их растворимости в α- фазе (ОТ4, ОТ4-1, ОТ4-2 и др.) или выполнении швов электродом, состав которого аналогичен составу основного металла, независимо от способов сварки при охлаждении швов, происходит лишь β→α’ – превращение и остаточная β –фаза при комнатных температурах не сохраняется; α – фаза, близкая к равновесному состоянию, наблюдается лишь в швах технического титана после замедленного охлаждения, соответствующего техническому циклу электрошлаковой сварки.
Характер формирования α’- фазы в швах определяется температурой превращения и скоростного охлаждения. При малых скоростях охлаждения образуются широкие и длинные пластины α- фазы, что особенно характерно для швов, выполненных электрошлаковой сваркой. Увеличение скорости охлаждения, наоборот, способствует образованию мелкоигольчатой α’- фазы (электроннолучевая сварки).
Температурный интервал β→α’ – превращение расширяется по мере увеличения в шве количества β – стабилизирующих элементов (V, Mo, Mn, Cr и др.) и смещается в область более низких температур. При равных скоростях охлаждения шва α- фазы, образовавшаяся при более высших температурах более грубая.
Для швов более легированных сплавов (ВТС, ВТ14 и др.) характерно сохранение в структуре при охлаждении некоторого количества остаточной метастабильной β- фазы. Количества β- фазы в швах определяется составом и скоростью охлаждения в интервале температур β→α’ – превращениях. Наибольшее количество сохраняется в шве на сплаве ВТ14.
Увеличение легирования швов выше определенной концентрации способствует образованию в них метастабильной ω- фазы. В настоящее время ω – фаза рассматривается , как метастабильная низкотемпературная модификация β- твердого раствора, образующегося при определенной электролитной концентрации. Возникновение её может происходить либо непосредственно в процессе охлаждения, либо при изотермическом нагреве. В первом случае ω – фаза образуется в швах после сварки в области концентраций, значение которых определяются системой и количеством легирующих элементов. Пополнение концентрационных областей образования ω – фазы изменяется в зависимости от способа сварки (скорость охлаждения). Уменьшение скорости охлаждения приводит к выделению ω – фазы в тех составах, где при более быстрых скоростях образуется чистая метастабильная β- фаза , либо смесь β и α- фаз. Поэтому во избежание образования ω – фазы в швах легированных сплавов монокритическими составами целесообразно применение способов сварки, обеспечивающих повышенную скорость охлаждения. В этом отношении наиболее перспективна электроннолучевая сварка и сварка на малых токах с применением специальных флюсов.
Повышение пластичности с сохранением высокой прочности достигается технологическими приемами, например путем электромагнитного перемешивания расплава и применение колебаний электронного луча, что измельчает структуру и уменьшает внутризеренную неоднородность. необходимые свойства сварных соединений термоупрочняемых α+β - титановых сплавов получают после закалки и старения.
При сварке титановых сплавов у сварных соединений наблюдается склонность к замедленному разрушению, причиной которого является повышенное содержание водорода в сварном соединении в сочетании с растягивающими напряжениями первого рода (остаточными сварочными и от внешней нагрузки). Влияние водорода на склонность к трещинообразованию возрастает при увеличении содержания других примесей (кислорода и азота) и вследствие общего снижения пластичности при образовании хрупких фаз в процессе охлаждения и старения. Отрицательное влияние водорода при трещинообразовании является результатом гидридного превращения и адсорбционного эффекта снижения прочности. наибольшее влияние водород оказывает на α- сплавы в связи с ничтожной растворимостью в них водорода (< 0,001%). Растворимость водорода в β – фазе значительно выше, потому сплавы, содержащие β – фазу, менее чувствительны к водородному охрупчиванию; вместе с тем повышение растворимости водорода в β – фазе увеличивает опасность невоздашивания. Склонность к растрескиванию увеличивается: при повышенном содержании водорода в исходном материале; при насыщении водородом в процессе сварки (из-за недостаточно тщательной подготовки сварочных материалов, свариваемых кромок и т.д.) при насыщении водородом в процессе технологической обработки сварных соединений и эксплуатации.
Радикальными мерами по борьбе с трещинообразованием являются:
а) снижение швов в основном и присадочном материале: не менее 0,008 Н2; менее 0,1-0,12 О2; менее 0,04 N;
б) соблюдение первичной технологии сварки для предотвращения паров воды и вредных газов в зону сварки (тщательная подготовка и зачистка сварочных материалов и свариваемого металла, надежная защита металла в зоне сварки и рациональный выбор режимов сварки); для уменьшения склонности к замедленному разрушению целесообразно α- и псевдо α – сплавы титана сваривать на жестких режимах; α+β сплавы на относительно мягких (скорость охлаждения 10-20 к/с);
в) снятие остаточных сварочных напряжений;
г) предотвращение возможности неводорешивания сварных соединений при эксплуатации путем выбора сплавов рациональной композиции для работы в средах, где возможно насыщение водородом.
При сварных соединениях, которые чаще располагаются в виде цепочки по зоне сплавления, снижают статическую и динамическую прочность сварных соединений. Их образование имеет вызывается попаданием водорода вместе с адсорбированной влагой на присадочной проволоке, флюсе, кромках свариваемых изделий или из атмосферы при нарушении защиты. Перераспределение водорода в зоне сварки в результате термодиффузионных процессов при сварке также может привести к подчистости. Растворимость водорода в титане уменьшается с повышением температуры. Поэтому в процессе сварки титана водород диффузирует от зон максимальных температур менее нагретые области, от шва к основному металлу.
Основными мерами борьбе с порами, вызванными водородом при качественном исходном материале, являются тщательная подготовка сварных материалов: прокалка флюса, применение защитного газа гарантированного качества, вакуумная дегазация и зачистка перед сваркой сварочной проволоки и свариваемых кромок (удаление альфированного слоя травлением и механической обработкой, снятия адсорбированного слоя перед сварной щеткой или шабером, обезжиривание), соблюдение защиты и технологии сварки.
В сварном шве поры могут образовываться вследствие:
а) задержания пузырьков инертного газа кристаллизирующимся металлом сварочной ванны при сварке титана в защитных газах;
б) «захлопывание» микрообъемов газовой фазы, локализованность на кромках стыка, при совместном деформировании кромок в процессе сварки:
в) химических реакциях между поверхностными загрязнениями и влагой и т.д.
При сварке
титана плавлением
требуются
концентрированные
источники
тепла. Однако
в связи с более
низкими , чем
у стали, коэффициентом
теплопроводности
(в четыре раза),
более высокими
элементами
сопротивлением
(в пять раз) и
меньшей теплоемкостью
для сварки
плавлением
титана тратиться
меньше энергии,
чем при сварке
углеродистых
сталей. Вследствие
низких коэффициентов
теплопроводности,
линейного
расширения
и модуля упругости
остаточные
напряжения
в сварных соединениях
титана меньше
предела текучести
и составляют
для большинства
титановых
сплавов (0,6-0,8)0,2
основного
металла. Наиболее
высокие остаточные
напряжения
возникают в
сварных соединениях
однофазных
как α
- , так и β
– титановых
сплавов или
у слабо гетерогенезированных
сплавов такого
типа.
Высокий коэффициент поверхностного натяжения титана в сочетании с малой вязкостью в расплавленном состоянии увеличивает опасность прожогов и вызывает необходимость более тщательной сборки деталей под сварку по сравнению с деталями из сталей.
Принципиально разделка кромок при сварке титановых сплавов не отличается от разделок, применяемых для сталей. В зависимости от толщины свариваемого металла сварку производят без разделки, с V-, U-, X- и рюмкообразными разделками, а также применяют замковые соединения.
Сварку деталей из титановых сплавов производят после того, как снимут газонасыщенный (альфированный) слой. Такой обработке должна быть подвергнуты детали, изготовленные методом пластической деформации (поковки, штамповки и т.д.), а так же детали, прошедшие термическую обработку в печах без защитной атмосферы. Удаление альфированного слоя с применением с применением травителей предусматривает:
а) предварительное рыхление альфированного слоя дробеструйной или пескоструйной обработкой;
б) травление в растворе, содержащем 40% HF, 40%HNO3, 20%H2O или 50% HF, 50%HNO3; увеличение травления выше оптимального (более 25с) приводит к взрыхлению поверхностных слоев металла, повышенной сорбции ингредиентов среды и увеличению порообразования при сварке;
в) последующую зачистку кромок на участке 10-3-1,5•10-3 м с каждой стороны металлическими щетками или шабрением для удаления толстого слоя металла, насыщенного водородом при травлении.
Перед началом сборочно-сварочных работ необходимо очистить детали от загрязнений металлической щеткой и обезжирить органическим растворителем. В качестве органических растворителей можно использовать ацетон и бензин. Технология обезжиривания рекомендуется следующая: промывка свариваемых кромок и прилегающих к ним поверхностей на ширину не менее 2•10-2 м бензином и последующая промывка этиловым спиртом – рентификантом или ацетоном.
При сварке конструкций из титана под сварку необходимо соблюдать следующие особенности:
а) в связи с жидкотекучестью и высоким коэффициентом поверхностного натяжения расплавленного титана необходимо более высокое качество сварки;
б) недопустимы правка и подготовка деталей с использованием местного нагрева газовым пламенем;
в) правка и подготовка деталей в холодном состоянии затруднено в связи со значительным пружинением титана;
г) необходима надежная защита металла шва при сварке плавлением от доступа воздуха с обратной стороны шва при выполнении прихвата.
В качестве присадочных материалов при сварке титана плавлением используют холоднотянутую проволоку и прутки, изготовленные из листового металла. Выбор сварочной проволоки определяется условиями сварки и эксплуатации конструкций. Состав проволоки должен быть близок к составу основного металла. Сварочную проволоку из титана и его сплавов изготавливают диаметром 8•10-4-7•10-3 м. проволоку подвергают вакуумному отжигу.
При соблюдении
рассмотренных
требований
к качеству
исходного
материала,
подготовки
под сварку,
технологии
сварки свариваемость
сплавов титана
можно характеризовать
следующим
образом. Высокопластичные
малопрочные
титановые
сплавы (в<700МПа),
ОТ4-0, ОТ4-1, АТ2; а также
технический
титан ВТ1-00, ВТ1-0,
ВТ-1 обладают
хорошей свариваемостью
всеми приемлемыми
для титана
видами сварки;
прочность и
пластичность
сварных соединений
близкие к прочности
и пластичности
основного
металла.
Свариваемость
титановых
сплавов средней
прочности
(в=700-1000МПа)
различна. Сплавы
ОТ4, ВТ5, ВТ5-1, 4201 (β-
сплавов)
обладают хорошей
свариваемостью
различными
методами;
механические
свойства сварных
соединений
также близки
к механическим
свойствам
основного
металла. Сплавы
АТ3,ВТ4, АТ4, СТ5,
ВТ20, ОТ4-2 обладают
худшей свариваемостью,
однако прочность
и пластичность
сварных соединений
снижается на
5-10% по сравнению
с прочностью
и пластичностью
основного
металла. Сплав
ВТ6С обладает
удовлетворительной
свариваемостью
при сварке
плавлением
и контактной
сварке. Предел
прочности
сварного соединения,
выполненного
сваркой плавлением,
не менее 90% предела
прочности
основного
металла.
Большинство высокопрочных сплавов обладает удовлетворительной свариваемостью. Сплавы ВТ16,ВТ23,ВТ15,ТС6 предназначены для применения в термически упрочненном состоянии, сплавы ВТ6, ВТ14, ВТ3-1 и ВТ22 - как термически упрочненном, так и в отожженном состоянии. Оптимальные свойства сварных соединений достигаются после термической обработки.
Для металла и его сплавов, а также сварных соединений применяют в основном следующие виды термической обработки: а) отжиг, б) закалку, в) старение [2]. В конструкциях титановые сплавы можно использовать в состоянии после прокатки или отжига или в состоянии после упрочняющей термической обработки. Упрочнение титановых сплавов с помощью термической обработки достигается в отличии от сплавов на основе сталей преимущественно за счет дисперсного твердения и старения.
Отличие заключается в нагреве до определенных температур, выдержке и охлаждении на воздухе для стабильных сплавов и с печью для высоколегированных.
Термически стабильные сплавы (титаны, α- и псевдо α-сплавы) и их сварные соединения подвергают отжигу первого рода, (до температур выше температуры рекристаллизации сплава) для снятия остаточных сварочных напряжений (773-873К, вершина 0,5-1,0ч) и для правки тонкостенных конструкций, которые для этой цели выдерживают в местных приспособлениях уш 873-923К в течении 0,5-1 ч.
Отжиг (α+β) сплавов и их сварных соединений сочетает элементы отжига первого рода, основанного на рекристализационных процессах и отжига второго рода, основанного на фазовой нерекристализации. Для этих сплавов кроме простого применяют рекристализационный отжиг. Он заключается в нагреве сплава при сравнительно высоких температурах, достаточных для изготовления рекристализационных процессов, охлаждения до температур, обеспечивающих высокую стабильность β- фазы (ниже температуры рекристаллизации), и выдержке при этой температуре с последующим охлаждением на воздухе.
При упрочняющей термической обработке α+β –сплавов и метастабильных β –сплавов перед сваркой основной металл этих сплавов подвергают закалке или отжигу, а после сварки – закалке и старению.
Для сварки титана в промышленности применяют, автоматическую, полуавтоматическую и ручную сварку неплавящимся электродом, непрерывно горящей и импульсной дугой и автоматическую и полуавтоматическую сварку плавящимся электродом. Для сварки титана могут быть использованы стандартное сварочное оборудование, снабженное дополнительными устройствами для защиты зоны сварки, а также специализированные сварочные гдилки и установки. Для защиты зоны дуги и расплавленной ванны необходимо использовать аргон высшего сорта
(ГОСТ 10157-79). Для защиты остывающей части шва и обратной стороны шва неответственных изделий допускается использование аргона второго сорта. Гелий и его смеси с аргоном целесообразно использовать при дуговой сварке плавящимся электродом больших (8•10-3-10-2). При сварке в гелии необходимый для защиты сварочной ванны расход газа в два-три раза больше , напряжение на дуге в 1,4-1,6 раза выше, а ширина зоны расплавления в 1,4 раза больше, чем при сварке в аргоне [10].
Защита зоны сварки может быть местной и общей. При местной защите защищается зона металла нагретого до температур начала активного поглощения газов, ограниченная изотермой 623-673К, с лицевой и обратной стороны шва.
Общая защита сварного соединения и изделия в целом осуществляется при сварке в камерах с контролируемой атмосферой и в специализированных боксах с обеспечением в них условий для работы сварщиков. Камеры вакуумируются до 10-2-10-4 мм рт.ст., после чего их заполняют инертным газом с избыточным давлением 0,1-0,3 кгс/см2. основное требование, предъявляемое к камерам с контролируемой атмосферой, - возможность создания и поддержания в процессе сварки заданной чистоты инертной среды. Последнее реализуется использованием газовой очистки в процессе сварки по замкнутому циклу: камера-компрессор-система химической очистки-камера. При наличии примесей в атмосфере камеры не выше их содержания в аргоне высшего сорта обеспечиваются необходимая пластичность, прочность и коррозионная стойкость металла сварных соединений.
Местные защитные камеры используют с вакуумированием и без предварительного вакуумирования. В последнем случае для вытеснения воздуха и качественной защиты необходима продувка камеры 5-10 кратным объемом инертного газа. улучшение условий защиты металла, нагретого до температур активного поглощения газов, достигается применением мер, обеспечивающих интенсивный теплоотвод из зоны сварки (медные водоохлаждаемые подкладки и накладки, охлаждающие ванны) и предупреждающих контакт нагретой поверхности с воздухом (подкладки, накладки, покрытия и т.д.).
Аргонодуговую сварку непрерывно горящей дугой производят на постоянном токе прямой полярности от стандартных источников питания. При толщине металла до 3-4 мм сварку выполняют за один проход, при большей толщине требуются многопроходная сварка. Увеличение глубины проплавления и производительности сварки достигается при использовании способа сварки проникающей (заглубленной) дугой при принудительном погружении дуги ниже поверхности свариваемых кромок. Таким способом можно сваривать металл толщиной до 10 мм без применения разделки кромок и присадочного металла.
Применение фтористых флюсов при аргонодуговой сварке титановых сплавов позволяет снизить погонную энергию по сравнению с аргонодуговой сваркой без флюса, сузить зону термического влияния, уменьшить пористость швов и улучшить условия защиты металла от взаимодействия с воздухом. используются флюсы систем АНТ, фтористые соединения щелочных и щелочноземельных металлов. Флюс разводят этиловым спиртом до получения жидкой пасты (30г флюса и 100г спирта), которую наносят на кромки свариваемых деталей. Сварку производят после улетучивания спирта.
Для тонколистового
металла ( 2,5
мм) целесообразно
применять
импульсную
сварку без
присадочной
проволоки.
разработана
плазменная
сварка листов
титана малой
(0,025-0,5 мм) и средней
(0,5-12,5 мм) толщины
и многослойная
сварка плоских
листов (толщиной
св.12 мм). По сравнению
с аргонодуговой
сваркой неплавящимся
электродом
плазменная
сварка характеризуются
более высокой
производительностью,
меньшим короблением
(деформация
на 1/2 -1/3 меньше).
Механические
свойства титана
при плазменной
сварке близки
к свойствам,
полученным
при аргонодуговой
сварке. Основной
трудностью
при плазменной
сварке по