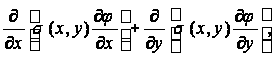Процесс сварки вольфрамовым электродом в аргоне с присадочной проволокой титанового сплава ОТ4
Процесс сварки тонколистового металла лучше осуществлять внутри микрокамер. Благодаря этому обеспечивается надежная защита зоны сварки при малом расходе инертного газа. При высоком качестве основного и присадочного материала, соблюдении условий защиты и оптимальных режимах сварки вольфрамовым электродом механические свойства сварных соединений титана и его сплавов близки к свойствам основного металла. Лучшие свойства достигаются при автоматизированных методах сварки. [12,13].
О надежности газовой защиты в процессе сварки и при последующем охлаждении сварного соединения при всех видах сварки в инертных газах можно судить по внешнему виду шва. Блестящая серебристая поверхность свидетельствует о хорошей защите. Проявление на шве цветов побежалости указывает на нарушение стабильной защиты, а серых налетов – на плохую защиту [8]. Достаточно простым критерием оценки степени загрязнения шва примесями внедрения – газами (азотом и кислородом) служит твердость металла шва и околошевной зоны.
При хорошей защите твердость металла шва не превосходит исходной твердости основного металла. При этом сварные соединения равнопрочны основному металлу и имеет достаточно высокие пластические свойства. Так, стыковое соединение сплавы ВТ1 толщиной 1-2 мм, выполненное сваркой без присадки, имеет временное сопротивление 45-56 кгс/мм2, угол изгиба 180°, а сплава вт5-75-90 кгс/мм2 и 70-90° соответственно.
При сварке неплавящимся электродом технического титана и низколегированных титановых сплавов толщиной более 1,5-2 мм для получения полномерного шва применяют присадочный материал – титановую проволоку ВТ1-00, подвергнутую вакуумному отжигу для снижения содержания водорода до 0,003-0,004%. более стабильное качество швов удается получить при автоматической подаче присадочной проволоки в зону сварки.
Швы, сваренные на техническом титане и низколегированных α- сплавах, имеют крупнокристаллическую макро- и микроструктуру. Для металла шва и околошовной зоны характерна микроструктура игольчатой αґ-фазы, образование которой связано с полным превращением высокотемпературной β-фазы при быстром остывании. Игольчатость фазы свидетельствует о мартенситной кинетике превращения. Структурные участки околошовной зоны на титане аналогичны таким же участкам на стали. Непосредственно к металлу шва примыкают участки крупного зерна или перегрева, затем следуют участки полной перекристализации с увеличенным размерами зерен по сравнению с основным металлом. Околошовная зона очерчена ярко выраженной границей с неизменившим микроструктуру основным металлом.
Важным условием предотвращения охрупчивания металла шва и околошовной зоны с мартенситоподобной игольчатой микроструктурой является обеспечение чистоты металла и выбор режимов сварки с оптимальными термическими циклами.
Термообработку сварных соединений из титана и его низколегированных сплавов проводят лишь с целью снятия сварочных напряжений. Температуру нагрева принимают до 600-650°С, время выдержки 30-40 мин, остывание с печью.
Весьма эффективен новый отечесвенный способ аргоно-дуговой сварки неплавящимся электродом с применением флюсов паст. Этот способ использует преимущества сварки титана под флюсом, достигаемые введением в зону сварки фторидов и хлоридов щелочных и щелочноземельных металлов. первоначально такой способ применяли лишь для устранения пористости швов. Это достигалось нанесением весьма тонкого слоя специального однокомпанентного реагента на поверхность свариваемых кромок.
В дальнейшем исследования, выполненные в ИЭС имели Е. О. Патона, показали, что использование специальных флюсов при сварке неплавящимся электродом позволяет заметно снизить затраты погонной энергии, получить более узкие швы при значительном увеличении глубины проплавения , частично рафинировать и модифицировать металл шва. Для сварки титана находят применение флюса-пасты серия АН -ТА (АН-Т17А и др.). Сварка с такими флюсами дает возможность выполнять за один проход без разделки кромок соединения из титана толщиной до 12 мм узкими швами на токах в 2,5 -3 раза меньших по сравнению с токами при обычной аргоно-дуговой сварке неплавящимся электродом [8].
Способ сварки неплавящимся электродом углубленной или погруженной дугой также позволяет за один проход сваривать металл средних толщин. Однако к его основным недостаткам относится чрезмерная ширина шва и большие размеры околошовной зоны [8].
Сварку плавящимся электродом в среде инертных газов производят постоянным током обратной полярности на режимах, обеспечивающих мелкокапельный перенос металла. Отклонение от оптимальных режимов приводит к разбрызгиванию электродного металла, нарушению газовой защиты зоны сварки, ухудшению формирования швов. Для сварки используют сварочную проволоку диаметром 2-5 мм в зависимости от толщины основного металла. Применяют скользящие водоохлаждаемые защитные приспособления, обеспечивающие изоляцию шва от атмосферы. Более стабильное качество соединений получается при сварке плавящимся электродом в камерах с контролируемой инертной атмосферой [10].
При сварке в монтажных условиях соединений из титана, расположенных в разных пространственных положениях (например, стыковка труб и колонн в химическом машиностроении и др.), находит применение метод импульсно-дуговой сварки плавящимся электродом в среде аргона. Полуавтоматическая сварка титановой проволокой диаметром 1,2-2 мм с питанием от генератора импульсов (например ИИП-2) обеспечивает перенос одной капли металла при каждом импульсе тока.
Принудительный, направленный перенос электродного металла при сварке титана значительно улучшает формирование швов, выполняемых полуавтоматом, и делает возможной полуавтоматическую сварку в среде аргона в вертикальном и даже потолочном положении.
При сварке импульсов на токах силой 150-300А электродный металл разбрызгивается, условия защиты зоны сварки ухудшаются, при сварке вертикальных швов процесс нестабилен. применение импульсно-дуговой сварки позволяет в определенных пределах управлять переносом металла, практически полностью устраняет разбрызгивание, стабилизирует проплавление основного металла, упрощает технику полуавтоматической сварки вертикальных швов. Имеются различия в микроструктуре швов, сваренных обычным аргоно - дуговым способом и с наложением импульсов. Металл шва, выполненного импульсно-дуговой сваркой отличается измельченной внутризеренной структурой αґ- фазы.
1.3 Особенности формирования швов при сварке с повышенной скоростью
В общем объеме работ по производству сварных конструкций из титановых сплавов аргонодуговая сварка занимает значительную часть и ответственное место. Повышение тока и скорости сварки в данном случае, желательно не только с точки зрения производительности процесса , но и снижения погонной энергии за счет увеличения проплавляющей способности дуги [8, 14, 15]. Однако, повышение тока и скорости дуговой сварки сопровождается ухудшением формирования шва, которое проявляется в увеличении высоты его провисания, образовании подрезов и прожогов основного металла. Указанные дефекты имеют место практически при всех способах дуговой сварки, опасность возникновения дефектов возрастает с увеличением тока и скорости сварки [16-32].
Противоречивость требований предъявленных к параметрам режима сварки, обеспечивающих одновременно высокую производительность процесса и качество шва, вызывает необходимость детального изучения состояния вопроса формирования шва при сварке на весу.
Известно [33-37], что форма шва, выполняемого с полным проплавлением кромок, определяется условием равновесия сил, действующих одновременно на ванну расплавленного металла.
Рд+G=Рп.н.
где Рд – сила давления дуги;
G – сила тяжести жидкого металла ванны;
Рп.н.- результирующая сил поверхности натяжения.
Приняв для определенности, очертание сварочной ванны за Эллис. А. В. Петров [38], исходя из теории тепловых процессов при сварке Н. Н. Рыкалина и известного уравнения Лапласа:
Рп.н.=
 ,
где R1, R2 – главные радиусы кривизны рассматриваемой поверхности;
G – коэффициент поверхностного натяжения, показал, что при сварке с постоянной погонной энергией повышение скорости сварки должно привести к увеличению степени вытянутости ванны и, как следствие, снижению сил поверхностного натяжения. Сила давления дуги и вес жидкого металла ванны при этом увеличиваются.
При такой постановке вопроса нарушение равенства (1.2) очевидно, образование прожогов неизбежно.
Рассматривая возможности получения качественного формирования шва при сварке тонколистового металла В.К. Лебедев [16] исходит из несколько иного представления в механизме образования прожога. С точки зрения автора, прожог является следствием неустойчивости формы ванны.
Исходя из энергетических соображений, в работе было получено неравенство:
4б-2в+в1б/(1-∆)2>0 [1.4]
где ∆ - размер прожога вдоль шва, образовавшегося по каким-либо причинам;
1 и в – соответственно, длина и ширина сварочной ванны. Определяемое как условие устойчивости ванны.
Исходя из
последнего
следу ет,
что
 <
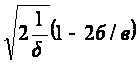 [1.5]
так как 0< 1,
то неравенство
[1.5] всегда удовлетворяется
при
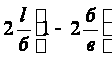 <1
При любом
соотношении
 неравенство
удовлетворяется,
если ширина
шва в меньше
или равна двум
толщинам свариваемых
листов.
Если это условие
отсутствует,
т.е.
 <1,
то ванна устойчива
лишь при ограниченной
ее длине. В
частности, при
очень широком
шве (<<1),
длина ванны
 должна
быть меньше
половины толщины
металла б.
Разумеется полученные из упрощенной схемы сварочной ванны соотношения можно рассматривать лишь как ориентировочные. Тем не менее они объясняют некоторые наблюдаемые в практике явления и позволяют прийти к следующим выводам:
- для устранения прожогов, сопутствующих повышению скорости сварки, необходимо прибегать к приемам, которые позволяют ограничить наибольшую длину ванны и силу давления дуги;
- увеличение концентрации энергии в активном пятне и уменьшение в результате этого ширины шва – эффективный путь повышения скорости сварки.
Изучению причин образования подрезов уделено большое внимание [17-32]. Согласно данным [17], формирование шва является результатом взаимодействия двух сил: давления дуги Рд и силы тяжести жидкого металла Рr, вытесненного этим давлением. Авторы считают , что соблюдение равенства этих сил является необходимым условием нормального формирования шва. При Рд> Рr жидкий металл под воздействием избыточного давления дуги интенсивно перемещается в хвостовую часть ванны. Разрыв во времени между проплавлением дугой канавки в основном металле и ее заполнением жидким металлом увеличиваются. Это приводит к образованию протяженных подрезов.
По сущности аналогичную схему образования подрезов приводят и авторы работ [18-22]. Так, например, в работе [18] полагают, что подрезы образуются в тех случаях, когда уровень жидкого металла в точке максимальной ширины ванны, где начинается кристаллизация у кромок шва, оказывается ниже поверхности основного металла вследствие значительного наклона ванны и большой скорости кристаллизации. Чем выше сила давления дуги, тем больше наклонено зеркало ванны и больше величина подреза.
Согласно другой точке зрения [23-30], причины образования подрезов связаны с пространственным изменением столба дуги. Полагают, что с повышением скорости сварки столб от дуги отклоняется в сторону шва, вызывая более интенсивное отбрасывание металла в хвостовую часть ванны. Вследствие этого становится больше разрыв во времени между проплавлением и заполнением образующей канавки.
В работе [28] об отклонении дуги судили по углу наклона фронта плавления сварной ванны. Эксперименты проводились при сварке титана неплавящимся электродом в среде инертных газов. По результатам экспериментов сделан вывод, что отклонение дуги от нормали увеличивается с ростом сварки и не зависит от тока. В то же время исследования проведенные в работе [39] показывают, что при аналогичных условиях сварки, угол наклона фронта плавления сварочной ванны с увеличением тока существенно уменьшается.
Дискретный характер перемещения анодного пятна, изменение формы и положения столба дуги в пространстве при сварке неплавящимся электродом в среде инертных газов подтверждают результаты работы [30]. Однако этим же исследованиями было установлено, что дискретный характер перемещения анодного пятна дуги изменяется от явно выраженных скачков при малых величинах сварочного тока 20А до очень незначительных перемещений при токах более 140А.
Влияние скорости сварки на положение дуги значительной мощности (300-800А) в пространстве при сварке плавящимся электродом в среде защитных газов исследовалось в работе [40]. Практически во всех случаях дуга занимала положение соосное с электродом. Незначительные средние отклонения от столба дуги, по мнению авторов, скорее всего вызваны не изменением скорости сварки, а колебаниями параметров режима, изменением условий защиты и другими трудноконтролируемыми факторами.
В результате опытов, проведенных при сварке стальных пластин плавящимся электродом, в работе [42] было установлено, что при направлении сварки к токоподводу дуга отклоняется углом назад, а при сварке от токоподвода – углом вперед. Эти отклонения были наиболее заметны при сварке сравнительно узких пластин.
Авторы объясняют это явление взаимодействием тока дуги с магнитным полем тока растекающегося по пластине. Магнитное поле тока, текущего по электрическому контуру сварочной цепи используют для отклонения дуги углом вперед. Это позволяет повысить скорость сварки и качество формирования шва.
В работах [42, 43] установлено, что характер распределения тока по изделию в основном определяется той или иной тепловой обстановкой, сложившейся в нем при сварке. При этом большая часть тока всегда сосредоточена перед движущейся дугой.
По существующим представлениям [14, 15] одновременно увеличение мощности источника и скорости сварки приводит, в основном, к увеличению длины изотерм. Ширина изотерм также увеличивается, но стремится к ограниченному значению.
Изменение температурного поля, связанного с повышением скорости сварки, должно привести к перераспределению удельного сопротивления металла и, как следствие, тока по области свариваемого изделия. При этом перед дугой, где изотермы сгущаются, градиенты температур и удельного сопротивления металла возрастут, концентрация тока увеличивается, а позади дуги, в силу обратного явления, уменьшиться. Эта ситуация близка к случаю сварки узких полос в направлении к токоподводу. Магнитное поле тока, концентрирующего перед дугой, может оказаться достаточным для отклонения ее углом назад.
Существенное влияние на формирование швов при дуговой сварке могут оказывать и объемные электромагнитные силы, возникающие в жидком металле в результате взаимодействия магнитных полей токов, протекающих по дуге, жидкому металлу ванны и соединяемым деталям. исследования, проведенные в работе [41] показали, что при подводе тока непосредственно под электрод осисимметричное магнитное поле не изменяет положение жидкого металла. При сварке в направлении к токоподвода жидкий металл интенсивно вытесняется в сторону, противоположную токоподводу (в хвостовую часть ванны), а при сварке от токоподвода – в кратерную часть ванны.
Полученные результаты свидетельствуют о том, что в зависимости от направления сварки относительно токоподвода образующиеся объемные силы могут изменять расположение сварочной ванны и, как следствие, оказывать существенное влияние на формирование шва.
С учетом данных работ [14, 15, 43], одновременное увеличение мощности источника и скорости сварки должно привести к тому, что практически весь ток к дуге будет поступать через переднюю часть ванны. При этом жидкий металл будет вытеснен в хвостовую часть сварочной ванны, что может привести к образованию подрезов.
Изучая влияние материала и температуры предварительного подогрева свариваемого образца на критическую величину отношения тока к скорости сварки, при которой образуются подрезы. Авторы работ [31] приходят к выводу, что образование подрезов определяется силой давления дуги, массой металла сварочной ванны, физическими свойствами основного металла и скоростью его охлаждения. Однако тут же подчеркивается, что общая форма критических кривых ток/скорость сварки для различных материалов наводит на мысль, что явление образование подрезов может быть связано, скорее, с природой дуговой сварки, чем исключительно со свойствами свариваемого металла. Поэтому авторы считают, что наиболее перспективным путем ликвидации подрезов является уменьшение силы давления дуги на расплав сварочной ванны.
Полагают [32], что предельная скорость сварки, при которой образуются подрезы, определяются шириной шва и диаметром силового пятна дуги, ограниченным давлением Рmin, способным вызвать оттеснение металла ванны с боковых стенок. Появление дефектов, с точки зрения авторов, соответствует равенству диаметра силового пятна дуги и ширины ванны. Очевидно при таком понимании механизма образования подрезов вопрос о снижении силы давления дуги на сварочную ванну остается актуальным.
1.4 Цель и задачи исследования
Целью настоящей работы является исследование процесса сварки вольфрамовым электродом в аргоне с присадочной проволокой титанового сплава ОТ4 применительно к проблеме повышения качества формирования швов при сварке с повышенной скоростью. Для достижения поставленной цели решались следующие основные задачи:
- выбор оборудования и материалов для сварки;
- выбор методики и исследование распределения тока по пластине в зоне сварки;
- оценка влияния магнитного поля тока присадочной проволоки на сварочную дугу;
- исследование процесса формирования швов при сварке титанового сплава ОТ4 с повышенной скоростью;
- исследование механических свойств сварных соединений.
2. Методы исследования
2.1 Оборудование для сварки
Сварку выполняем на постоянном токе прямой полярности вольфрамовым электродом ЭВЛ-ФУ-150 ГОСТ 23949-80 в аргоне высшего сорта (ГОСТ 10157-79) с присадочной проволокой от источника питания ВСВУ-315 на специально изготовленном стенде.
Источник питания предназначен для автоматической сварки изделий из обычных, коррозионно-стойких и жаропрочных сталей и титановых сплавов открытой и сжатой дугой в непрерывном и импульсном режимах. Источники обеспечивают стабилизацию установленного сварочного тока в пределах ± 2,5% при изменениях напряжения питающей сети ± 10%, длины дуги от 0,5 до 0,6 мм и температуры окружающей среды от +5 до +35°С.
Источник обеспечивает работу в непрерывном и импульсном режиме; автоматическое, плавное, регулируемое во времени нарастания тока в начале сварки от минимального до заданного значения, благодаря чему происходит равномерный разогрев конца вольфрамового электрода и повышает его стойкость; плавное регулирование тока дежурной дуги в импульсном режиме в пределах от 2 до 30% номинального сварочного тока; модулирование формы импульса от практически прямоугольной до треугольной, что дает различные скорости изменения полярности сварочного тока; плавное, регулируемое во времени снижение сварочного тока от рабочего до минимального значения в конце сварки при заварке кратера.
Независимость сварочного тока от температуры окружающей среды достигается помещением элементов электрической схемы, чувствительных к изменениям температуры, в термостат специальной конструкции, входящий в блок регулирования.
Функциональная блок-схема источник приведена на рисунке 2.1 в схеме:
Т - силовой трехфазный трансформатор;
V - силовой тиристорный выпрямительный блок;
ВИП - вспомогательный источник питания для возбуждения дуги;
ИЭ – измерительный элемент;
L - дроссель;
G - осциллятор;
БФИ - блок формирования импульсов управления тиристорами;
БРТ - блок регулирования тока;
ТБ - триггерный блок;
РБ - релейный блок.
Силовой трехфазный трансформатор Т имеет одну первичную обмотку ω1 и две вторичные обмотки ω2 и ω2n (рисунок 2.2).
Фазы первичной и вторичных обмоток соединены звездой. Напряжение от вторичной обмотки ω2 подводится к трехфазному выпрямителю V (основной силовой выпрямитель), собранному по мостовой схеме выпрямления на тиристорах, имеющему пологопадающую внешнюю характеристику. От вторичной обмотки ω2n напряжение подводится к трехфазному неуправляемому выпрямителю Vв, собранному также по мостовой схеме, который входит в состав вспомогательного источника питания ВИП, включенного на дугу параллельно с основным. ВИП имеет крутопадающую внешнюю характеристику. Такая форма характеристики обеспечивается действием трех однофазных неуправляемых линейных дросселей Lв с разъемными ферромагнитными сердечниками. Требуемый ток возбуждения дуги устанавливается соответствующим зазором в разъемном сердечнике дросселя.
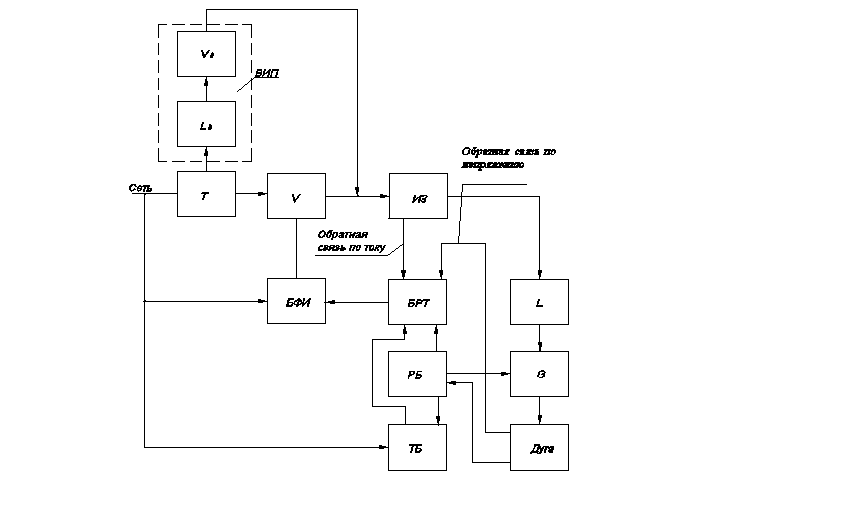
Т - силовой трехфазный трансформатор; V - силовой тиристорный выпрямительный блок; ВИП - вспомогательный источник питания для возбуждения дуги; ИЭ – измерительный элемент; L - дроссель; G - осциллятор; БФИ - блок формирования импульсов управления тиристорами; БРТ - блок регулирования тока; ТБ - триггерный блок; РБ - релейный блок.
Рисунок 2.1- Функциональная блок-схема источника питания
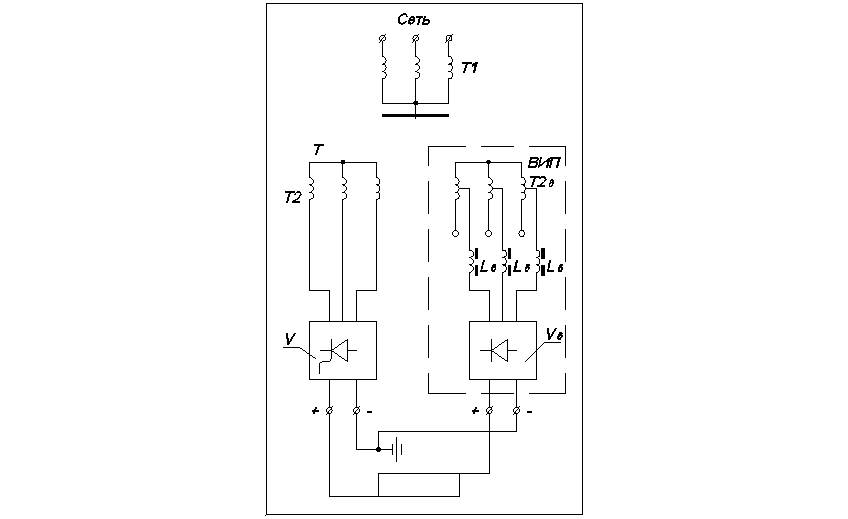
Рисунок 2.2-Принципиальная электрическая схема силовой цепи источника питания
Этот ток является минимальным током источника. Дроссели Lв выполняют также функции сглаживающих фильтров на малых токах и предотвращают возникновение автоколебательного режима при глубоком регулировании.
ВИП обеспечивает также необходимое напряжение холостого хода – 200 В для сварки в среде гелия и 100 В для сварки в среде аргона. В процессе сварки горят одновременно обе дуги. Маломощная дуга обеспечивает сигналы обратной связи по току и напряжению, необходимые для получения вертикального участка внешней характеристики источника до зажигания сварочной дуги. Совмещение двух существенно различных по форме внешних характеристик, когда маломощный вспомогательный источник имеет достаточное для надежного возбуждения дуги напряжение, а остальной источник - вертикальную внешнюю характеристику в диапазоне рабочих напряжений, позволяет существенно снизить напряжение холостого хода основного источника питания сварочной дуги, а следовательно, потребляемую мощность , массу, габаритные размеры, повысить КПД и коэффициент мощности. Ток возбуждения составляет около 3% от номинального сварочного тока.
Силовой выпрямитель V выполняет также функции формирования внешней характеристики, стабилизатора и коммутатора тока, модулятора импульсов и регулятора тока дежурной дуги при импульсной сварке. Температурная защита тиристоров обеспечивается специальным релейным блоком РБ. Датчиком температуры является терморезистор, установленный в радиаторе тиристора, который включен последним в контуре водяного охлаждения и, следовательно, наиболее сильно нагрет. При превышении температуры охлаждающей воды над заданной срабатывает реле, отключающее силовую цепь и включающее сигнальную лампу. Другие электромагнитные реле блока определяют порядок работы элементов схемы при нажатии кнопок и выключателей, расположенных на панели управления и дублирующем пульте сварщика.
Измерительный элемент ИЭ, включенный последовательно в сварочную цепь, выдает сигнал обратной связи по току. Конструктивно он выполнен в виде трубки из коррозионно-стойкой стали с приваренными токоподводящими отводами. Постоянство электрического сопротивления ИЭ в процессе работы обеспечивается малым температурным коэффициентом сопротивления материала трубки и охлаждением трубки проточной водой.
Блок формирования импульсов БФИ выполнен по принципу «вертикального управления», заключающемуся в формировании пилообразного напряжения, сравнении его с напряжением управления и последующем формировании прямоугольных импульсов, положение которых во времени определяется результатом указанного сравнения и зависит от характера суммирующего импульса, поступающего на блок БФИ с блока регулирования тока БРТ. БФИ состоит из следующих основных узлов: входного устройства, создающего многофазную систему напряжений, синхронизированную с напряжением питающей сети; фазосдвигающего устройства, обеспечивающего изменения фазы управления импульсов относительно напряжения питающей сети; выходного усилителя, осуществляющего усиления и формирование управляющих импульсов. Работа источника питания в переходном и импульсном режимах обеспечиваются двойными импульсами, которые генерирует БФИ благодаря соответствующему соединению трех каналов управления.
Блок регулирования тока БРТ выполнен по схеме дифференциального усилителя постоянного тока на транзисторах. Суммирующие сигналы, которые поступают на блок V с блока БРТ через блок БФИ, обеспечивают плавное регулирование сварочного тока во всем рабочем диапазоне; плавное нарастание тока в начале и плавное снижение в конце сварки;
Формирование внешней характеристики источника; стабилизацию рабочего тока при изменениях длины дуги и напряжения питающей сети; импульсную коммутацию тока и модуляцию импульса (см.выше).
Триггерный блок ТБ служит для задания импульсного режима работы источника питания и обеспечивает независимое регулирование длительности импульсов и пауз, которое кратно целому числу периодов синусоидального напряжения сети. Триггерный блок обеспечивает возбуждение , периодически повторяющихся, регулируемых по продолжительности и частоте импульсов напряжения, которые через блоки БРТ и БФИ задают режим работы блоку V. Регулирование тока дежурной дуги при импульсной сварке осуществляется с помощью этих же импульсов, которые подаются на промежуточный транзистор в блоке регулирования, а с него – на резистор регулирования дежурного тока, установленный на пульте управления источником, и выходной транзистор блока БРТ. На рисунке 2.3. приведены внешние характеристики источника питания.
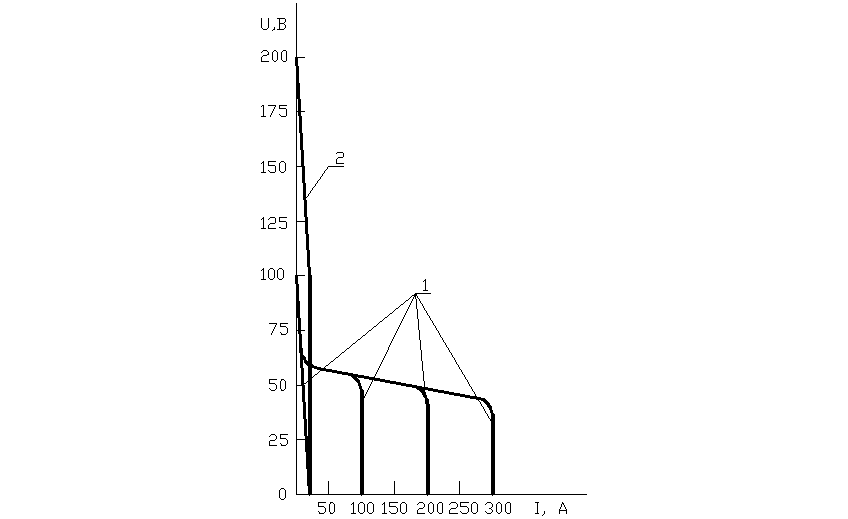
1-внешние характеристики силового блока V;
2- внешняя характеристика блока ВИП.
Рисунок 2.3 – Внешние характеристики источника питания
Технические характеристика источника питания следующие: климатическое испытание, категория размещения УЗ; нижнее течение температуры окружающего воздуха +5°; номинальный сварочный ток 315А; пределы регулирования тока дежурной дуги 8-120А; режим работы ПН 60% продолжительность цикла сварки 60 мин; номинальное рабочее напряжение 30В; номинальное напряжение питающей сетки 380В; габаритные размеры 520х700х1195 мм; масса не более 380 кг.
Вольфрамовый электрод подключен к отрицательному полюсу источника питания, свариваемое изделие и присадочную проволоку – к положительному полюсу (рисунок 2.4). шунтировании токоподвода к изделию присадочной проволокой через неё протекает часть общего тока источника питания. В соответствии с первым законом Кирхгофа общий ток при этом сохраняется неизменным, а ток в токоподводе к изделию уменьшается на величину тока In, протекающего в проволоке.
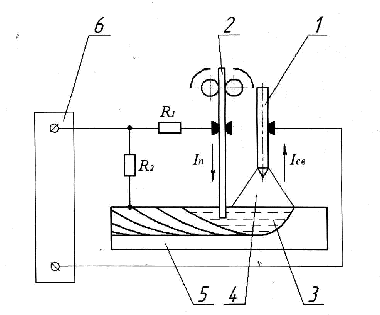
1 – вольфрамовый электрод; 2 – присадочная проволока; 3 – сварочная ванна; 4 – сварочная дуга; 5 – изделие; 6 – источник питания
Рисунок 2.4 – Схема процесса сварки.
Проволоку вводим в ванну позади дуги вблизи анодного пятна на регулируемом расстоянии от вольфрамового катода в этом случае получение дуги оказывает тепловое воздействие на проволоку, а ионизация окружающего дугу пространства обуславливает протекание тока через проволоку с ванной. Таким образом нагрев и плавление проволоки происходит от воздействия трех источников теплоты: теплового излучения дуги qu, теплоты сварочной ванны qв , а также джоулевой теплоты qдж, выделяющейся в проволоке при прохождении через неё тока In.
Протекающий через присадочную проволоку ток In в произвольной точке А сварочной дуги (рисунок 2.5) создает магнитное поле
В =
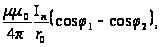 (2.1)
где
 -
магнитная
постоянная;
 -
относительная
магнитная
постоянная
проницаемость
магнитика.
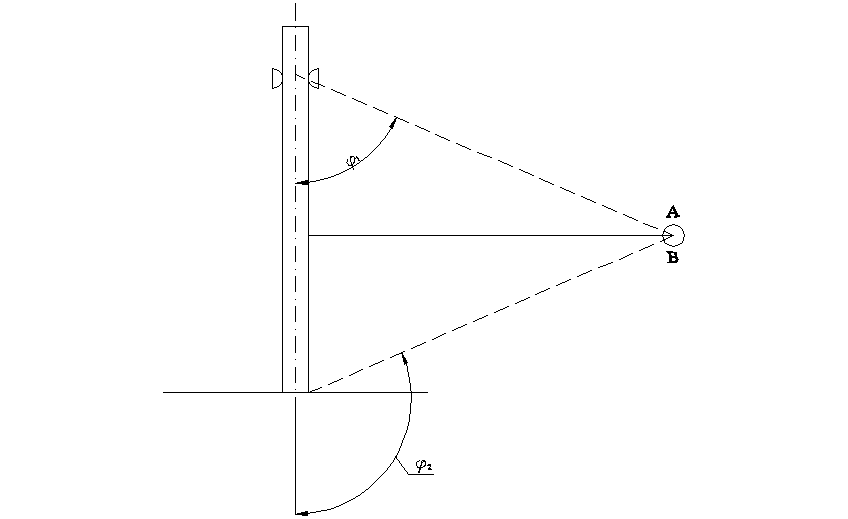
r0 – расстояние от присадочной проволоки до произвольной точки А дуги;
φ1 и φ2 – углы ,образованные радиус векторами, проведенными в точку А из начала и конца токоведущей части присадочной проволоки.
Рисунок 2.5 – К определению магнитной индукции в произвольной точке сварочной дуги.
Это поле воздействуя на дугу как на проводник с током, отключает её «углом вперед» [28]. Чем больше In, тем больше индукция магнитного поля и угол отключения дуги. Очевидно, максимального значения последний достигает при
In = Iсв.
2.2 Аппаратура и методика исследования распределения тока в зоне сварки
О возможности определения характера растекания тока по изделию, для случая сварки встык сравнительно тонких листов непрерывно действующей дугой, известно [43]. Теоретически такая задача сводится к решению дифференциального уравнения в частных производных эллиптического типа: