Разработка технологического процесса детали "Шатун"
Федеральное агентство по образованию
Государственное образовательное учреждение высшего профессионального образования
Пермский Государственный Технический Университет
Расчётно-пояснительная записка
к курсовому проекту по ТМС
Пермь 2008 г.
Содержание
Введение
Технологическая часть
1 Служебное назначение и конструкторско-технологическая характеристика детали
1.1 Служебное назначение детали
1.2 Условия работы
Назначение поверхностей
Вывод о важности конструкции детали
Химический состав и механические свойства заготовки
Технологический контроль чертежа детали
Технологический анализ конструкции детали
Определение показателей технологичности
2. Определение типа производства
3. Технико-экономическое обоснование способа получения исходной заготовки
4. Анализ существующего технологического процесса и предлагаемые варианты его изменения
5. Расчет припусков
5.1 Расчет припусков на обработку шейки вала (пов. 15)
5.2 Расчет припусков на обработку шейки вала (пов. 13)
6. Расчет режимов резания
7. Техническое нормирование
7.1 Расчет нормы времени на операцию 010 (токарная)
7.2 Расчет нормы времени на операцию 025 (фрезерная)
8. Размерный анализ ТП
Конструкторская часть
Проектирование и расчет конструкции станочного приспособления
Проектирование и расчет контрольного приспособления
Описание конструкции режущего инструмента
Исследовательская часть
Введение
Эффективность производства, его технический прогресс, качество выпускаемой продукции во многом зависят от развития производства нового оборудования, машин, станков и аппаратов. Ведущее место в дальнейшем росте экономики страны принадлежит отраслям машиностроения, которые обеспечивают материальную основу технического прогресса всех отраслей народного хозяйства. В настоящее время в связи с развитием электроники создается и широко вводится в промышленность автоматическое оборудование с системой числового программного управления. Создаются новые высокопроизводительные и высокоточные машины, основанные на достижениях науки. Это оборудование позволяет производить продукцию высокого качества при ее низкой себестоимости. Разработка новых синтетических сверхтвердых инструментальных материалов позволило расширить не только диапазон режимов резания, но и спектр обрабатываемых материалов.
В настоящее время в машиностроении на первое место стали выходить такие понятия, как производительность и себестоимость. На решение этих главных задач направленно применение прогрессивных высокопроизводительных методов обработки, обеспечивающих высокую точность и качество поверхности деталей машин, повышение полноты использования минерального сырья и увеличение извлечения из него полезных составляющих, сокращение отходов и потерь металлоконструкций за счёт замены технологических процессов, основанных на резании металла на экономичные методы формообразования.
На сегодняшний день перед технологами-машиностроителями стоят задачи дальнейшего повышения качества машин, снижение трудоемкости, себестоимости и материалоемкости их изготовления, механизация и автоматизация производства, а также сокращение сроков подготовки производства новых объектов. Технический процесс в машиностроении характеризуется не только улучшением конструкций машин, но и непрерывным совершенствовании технологии их сборки. Важно качественно, дешево и в заданные сроки с минимальными затратами живого и овеществленного труда изготовить машину, применив высокопроизводительное оборудование, технологическую оснастку, средства механизации и автоматизации производства. От принятой технологии производства во многом зависит надежность работы выпускаемых машин, а также экономика их эксплуатации. Совершенствование технологии машиностроения определяется потребностями производства необходимых обществу машин.
Целью данного курсового проекта является разработка оптимального технологического процесса изготовления детали.
Технологическая часть
1. Служебное назначение и конструкторско-технологическая характеристика детали
1.1 Служебное назначение детали
Деталь типа шатун является звеном шатунно-кривошипного механизма плунжерного насоса, который предназначен для откачки нефти. Шатун предназначен для передачи силы от поршня и преобразования его возвратно – поступательного во вращательное движение коленчатого вала двигателя.
1.2 Условия работы
При работе шатуны подвержены действию значительных знакопеременных рабочих нагрузок и сил инерции. Для этого шатун должен обладать достаточной прочностью и жесткостью при наименьшей возможной массе.
1.3 Назначение поверхностей
В поверхность 1 вставляется вкладыш (фиксируется штифтом – поверхность 3) и посредством соединения с деталью «крейскопф» соединяется с поршнем. Поверхность 2 соединяется с коленчатым валом и фиксируются штифтами (отверстия 4).
1.4 Вывод о важности конструкции детали
Все элементы имеют определенные функции и отказ от каких-либо элементов недопустим, т. к. это приводит к ухудшению или даже к полной потере работоспособности механизма.
1.5 Химический состав и механические свойства заготовки
Таблица 1.1. Химический состав стали 35Л (ГОСТ 977–88), %
C |
Si | Mn | S | P |
| не более | ||||
| 0,32–0,40 | 0,20–0,52 | 0,45–0,90 | 0,050 | 0,050 |
Таблица 1.2 Механические свойства стали 38Л
| σ0,2, Н/мм2 | σВ, Н/мм2 | σ, Н/мм2 | Ψ, % | KCU, Дж/см2 | НВ |
| Не менее | |||||
| 275 | 491 | 15 | 25 | 34 | 150 |
Материал сталь 35Л подходит для требуемых условий работы.
1.6 Технический контроль чертежа детали
На чертеже нанесены все размеры и классы шероховатости, необходимые для изготовления детали;
Дополнительных операций для получения указанных на чертеже шероховатостей поверхностей не потребуется;
Допускаемые отклонения от правильных геометрических форм связаны со служебным назначением детали;
Допускаемые пространственные отклонения технологических трудностей не вызывают;
5) Все необходимые для изготовления детали проекции, размеры и сечения приведены на чертеже детали;
6) Чертеж также содержит сведения о массе детали и заготовки, о материале детали;
1.7 Технологический анализ конструкции детали
1) На основании изучения условий работы шатуна, а также его конструкции не целесообразно применять сварную или армированную заготовку. Назначение детали не позволяет упростить деталь, заменить материал на более дешевый или легкообрабатываемый;
2) Конструкция шатуна позволяет применить высокопроизводительные методы обработки, в частности применение станков с ЧПУ;
3) Шатун имеет труднодоступное для обработки отверстие для фиксации вкладыша, т.е. необходимо дополнительное приспособление для обработки;
4) При обработке большинства размеров возможно совмещение конструкторской и измерительной базы;
5) К детали предъявлены высокие требования по точности и шероховатости, т.е. обработку необходимо производить на оборудовании повышенной точности;
6) Все размеры на чертеже допускают измерение специальным и универсальным измерительным инструментом;
7) В качестве баз используется поверхность разъема шатуна с крышкой и отверстия повышенной точности в шатуне, введение искусственных баз необязательно;
8) Обработку необходимо производить на оборудовании повышенной точности, т. к. наличие высоких требований к отдельным поверхностям;
9) Заготовка: отливка;
10) Покрытие необработанных поверхностей – грунтовка ГФ – 0119 ГОСТ 23343–78.
В целом конструкция достаточно технологична и её изготовление возможно.
1.8 Определение показателей технологичности
Коэффициент точности
| Тi (квалитет) | Ni (кол-во поверхностей) | Тi* Ni |
| 8 | 4 | 32 |
| 7 | 4 | 28 |
| 6 | 1 | 6 |
| 14 | 2 | 28 |
| сумма | 11 | 94 |
Тср=94/11=8,5
Ктч=1–1/ Тср=1–1/8,5=0,88
Коэффициент шероховатости
| Шi | Ni | Шi* Ni |
| 6,3 | 12 | 75,6 |
| 1,25 | 2 | 2,5 |
| 1,6 | 2 | 3,2 |
| 3,2 | 6 | 19,2 |
| 14 | 2 | 28128,5 |
| сумма | 24 | 128,5 |
Шср=128,5/24=5,35
Кш=1/ Шср=1/5,35=0,187
Чертеж детали в результате технологического контроля оставлен без изменений, поэтому уровень технологичности как сравнительный анализ по использованию материала, точности обработки, шероховатости и технологической себестоимости равен единице.
2. Определение типа производства
Режим работы предприятия 2 смены в сутки
Годовая программа N=1000 шт.
Действительный годовой фонд времени работы оборудования Fд=4029
Такт выпуска t=60* Fд/N=241,74 (мин)
Данные по существующему (аналогичному) заводскому технологическому процессу или по укрупненному нормированию операций сводим в таблицу 2:
Таблица 2:
| Операция | Тшт-к | Mр | Р | ηз.ф | О |
| 010 | 7,2 | 0,7 | 1 | 0,7 | 1,07 |
| 015 | 1,8 | 0,17 | 1 | 0,17 | 4,41 |
| 020 | 0,3 | 0,029 | 1 | 0,029 | 25,86 |
| 030 | 0,5 | 0,049 | 1 | 0,049 | 15,31 |
| 035 | 3,7 | 0,36 | 1 | 0,36 | 2,08 |
| 040 | 3,5 | 0,343 | 1 | 0,343 | 2,187 |
| 045 | 0,1 | 0,01 | 1 | 0,01 | 75 |
| 050 | 0,2 | 0,019 | 1 | 0,019 | 39,47 |
| 055 | 1,6 | 0,157 | 1 | 0,157 | 4,77 |
| 060 | 1 | 0,098 | 1 | 0,098 | 7,65 |
| 065 | 1,9 | 0,186 | 1 | 0,186 | 4 |
| 080 | 0,15 | 0,134 | 1 | 0,134 | 5,59 |
| 090 | 0,145 | 0,13 | 1 | 0,13 | 5,76 |
| Сумма=13 | Сумма=193,127 | ||||
Мр=0,098* Тшт к
О= ηз.н/ ηз.ф=0,75/ ηз.ф
Кзо=193,127=13
Тип производства: Мелкосерийное производство
3. Технико-экономическое обоснование способа получения исходной заготовки
При выборе заготовки предпочтение следует отдавать той заготовке, которая обеспечивает меньшую технологическую себестоимость детали. Если же сопоставимые варианты по технологической себестоимости равноценны, то предпочтительным следует считать вариант заготовки с более высоким Ким.
Материал детали 35Л
Масса детали q=71,3 (кг)
Годовая программа N=1000 (шт.)
Такт выпуска tв=241,74 (мин)
Производство мелкосерийное
Данные для расчетов стоимости заготовки по вариантам сведены в таблицу 3:
Таблица 3:
| Наименование показателей | 1 вариант | 2 вариант |
| Вид заготовки | Отливка (в оболочковые формы) | Отливка (в кокиль) |
| Класс точности | 12 | 14 |
| Масса заготовки, Q | 73,8 | 75,6 |
| Стоимость 1т заготовок, принятых за базу Сi, руб. | 240 | 240 |
| Стоимость 1т стружки Sотх, руб. | 27 | 27 |
| Стоимость заготовки S | 20,137 | 20,581 |
| Вывод: | S1<S2 |
Стоимость отливки в оболочковые формы определяем по формуле:
Sзаг=(Сi/1000•Q•kт•kс•kв•kм•kп) – (Q-q)•Sотх/1000 ([1], с. 31);
Исходные данные для расчета ([1]):
Сi=240 руб. ([1], с. 31) – базовая стоимость 1 т. заготовок;
Q=73,8 кг – масса заготовки;
kт=1,1 ([1], стр. 33) – коэффициент точности;
kс=1 ([1], стр. 34) – коэффициент сложности;
kв=0,85 ([1], табл. 2.8) – коэффициент веса;
kм=1,22 ([1], табл. 2.8) – коэффициент марки материала;
kп =1 ([1], табл. 2.8) – коэффициент объема производства;
q – масса детали, q=71,3 кг
Sотх=27 руб. ([1], табл. 2.7) – цена 1т. отходов;
В результате расчета получаем стоимость заготовки (Sзаг):
Sзаг=(240/1000•1,1•1•0,85•1,22•1) – (73,8–71,3)•27/1000=20,137 руб.
Стоимость отливки (в кокиль) определяем по формуле:
Sзаг=(Сi/1000•Q•kт•kс•kв•kм•kп) – (Q-q)•Sотх/1000 ([1], с. 31);
Исходные данные для расчета ([1]):
Сi=240 руб. ([1], с. 31) – базовая стоимость 1 т. заготовок;
Q=75,6 кг – масса заготовки;
kт=1,1 ([1], стр. 33) – коэффициент точности;
kс=1 ([1], стр. 34) – коэффициент сложности;
kв=0,85 ([1], табл. 2.8) – коэффициент веса;
kм=1,22 ([1], табл. 2.8) – коэффициент марки материала;
kп =1 ([1], табл. 2.8) – коэффициент объема производства;
q – масса детали, q=71,3 кг;
Sотх=27 руб. ([1], табл. 2.7) – цена 1т. отходов;
В результате расчета получаем стоимость заготовки (Sзаг):
Sзаг=(240/1000•1,1•1•0,85•1,22•1) – (75,6–71,3)•27/1000=20,581 руб.
Расчитываем экономический эффект:
Э=(S2-S1)/N,
Где S2 – стоимость отливки (в кокиль), (S2=20,581 руб.);
S1 – стоимость отливки в оболочковые формы, (S1=20,137 руб.);
N – годовая программа выпуска изделий, (N=1000 шт.).
В результате расчета получили экономический эффект: Э=(20,581–20,137)/1000=444 коп.
Вывод: Сравнивая варианты способов получения исходных заготовок по минимуму приведенных затрат, предпочтение следует отдать литью в оболочковые формы, что приведет к большей экономии металла. Этот вариант следует принять к подробной разработке. Экономический эффект Э=444 коп.
4. Расчет количества деталей в партии
N=1000 шт.;
Тшт-к.ср=1,69 мин;
Периодичность запуска – выпуска изделий а=3 дня;
Число рабочих дней в году F=254 дня; Количество деталей в партии определяем по формуле:
n=N•a/F
где N – годовая программа выпуска продукции, (N=1000 шт.);
а – периодичность запуска – выпуска изделий, (а=3 дня);
F – число рабочих дней в году, (F=254 дня).
В результате расчета принимаем количество деталей в партии:
n=1000•3/254 =11,8 шт.;
Расчетное число смен на обработку партии деталей определяем по формуле:
Срасч=Тшт-к ср•n/(476•0,8);
В результате расчета получаем:
С=1,69•11,8/(476•0,8)=0,25 смен;
Принимаем количество смен: Спр=1;
Расчетное количество деталей в партии определяем по формуле:
Nрасч=476•0,8•Cпр/Tшт-к ср;
В результате расчета получаем:
Nрасч=476•0,8•1/1,69=225,33.
5. Анализ существующего технологического процесса и предлагаемые варианты его изменения
Технологический процесс механической обработки детали определяется следующими факторами: материалом изготавливаемой детали, конструкцией детали, требуемым качеством обработки и поверхностей детали, методом получения исходной заготовки, годовым объёмом выпуска изделия, а также условиями производства данной детали.
В результате проверки чертежа детали на технологичность и технологического контроля чертежа детали было установлено, что элементы конструкции детали не могут быть упрощены без ущерба служебному назначению; допуски на поверхности соответствуют заданной шероховатости, то есть, нет необходимости изменять конструкцию и размеры детали, а также нет необходимости в дополнительных операциях для выполнения технических требований.
Выбран технологический процесс изготовления детали типа шатун. Технологический процесс изготовления детали составлен грамотно. Для каждой операции подобраны: необходимое оборудование, режущий и мерительный инструмент, приспособления и оснастка, которые обеспечивают, заданные конструктором, точность размеров, точность геометрических форм и расположения поверхностей.
Оборудование и режущий инструмент подбирались по следующим критериям:
Наличие на производстве.
Обеспечение технологических параметров и режимов обработки.
При выборе баз руководствовались следующими соображениями:
За базы принимать наиболее точные поверхности.
Возможность закрепления на станке.
Возможность и удобство обработки детали.
Назначенный мерительный инструмент позволяет с необходимой точностью проводить измерения в указанных местах.
Существует соответствие между назначенными допусками на размеры и шероховатостью поверхностей.
Маршрут обработки по базовому технологическому процессу:
005: Входной контроль
010: Вертикально – фрезерная
65А80Ф1
015: Горизонтально – фрезерная
FW450
020: Маркирование
025: Контрольная
Стол контролера
030: Фрезерная с ЧПУ
ИС800ПМФ4
035: Слесарная
Верстак слесарный
040: Контрольная
Стол контроллера
045: Комплектовочная
050: Транспортирование
Автопогрузчик
055: Сборочная
060: Вертикально – фрезерная
65А90ПМФ4
065: Координатно-расточная
2Е450
070: Контрольная
Стол контроллера
075: Сборочная
Верстак слесарный
080: Вертикально – сверлильная
2С132
085: Слесарная
Верстак слесарный
090: Горизонтально – расточная
2А636
095: Слесарная
Верстак слесарный
100: Контрольная
Стол контроллера.
Недостатки базового технологического процесса:
Слабо механизирована слесарная операция;
Высокая себестоимость обработки операции 090;
Принимаем следующие изменения:
Переводим горизонтально-расточную операцию с ЧПУ 090, на сверлильную с дальнейшим проектированием приспособления, вследствие чего уменьшается себестоимость обработки;
На слесарной операции применяем шлифовальные машинки, тем самым повышая уровень механизации;
6. Расчет припусков
6.1 Расчет припусков и предельных размеров по технологическим переходам на обработку поверхности Ж120 Н7(+0,046) (поверхность 1)
Расчет операционных припусков записываем в таблицу 4.
Таблица 4:
|
Технологи- ческие переходы |
Элементы припуска, мкм | Расчетный припуск, мкм | Расчетный размер, мм |
Допуск мкм |
Предельный размер, мм | Предельные значения припусков, мкм | |||||
| R z | T | r | e | 2Z min | d Р | d | d min | d max | 2Z minпр | 2Zmaxпр | |
| Заготовка | 50 | 200 | 3956 | - | - | 111 | 3200 | 107,8 | 111 | - | - |
| Обтачивание чистовое | 30 | 50 | 237 | - | 2•4206 | 119,32 | 500 | 118,82 | 119,32 | 8320 | 11020 |
| Обтачивание тонкое | 15 | 20 | 158 | - | 2•317 | 120 | 46 | 119,954 | 120 | 680 | 1134 |
| Итого: | 9000 | 12154 | |||||||||
Рассчитываем пространственные отклонения по формуле:
р=ркор+рсм([1], табл. 4.7);
рсм= d=3200 мкм;
ркор=Δк•L,
где Δк – удельная кривизна заготовки, Δк=1 ([1], табл. 4.8);
L – общая длина заготовки, L=756;
ркор=1•756=756 мкм;
В результате расчета получаем величину пространственных отклонений:
рзаг=756+3200=3956 мкм;
рток.чист=рзаг•0,06=3956•0,06=237,36 мкм;
рток.тонк=рзаг•0,04=3956•0,04=158,24 мкм;
Расчетный припуск 2Z min рассчитываем по формуле: ([1], с. 85);
2Zmin=2•(Rzi 1+Ti 1+ri 1)
2Zmin ток. чист=2•(50+200+3956)=2•4206 мкм
2Zmin ток. тонкая=2•(30+50+237)=2•317 мкм
Расчетные диаметры:
Dток.чист=119,954 – (2•317)/1000=119,954–0,634=119,32 мм
Dрзаг=119,32 – (2•4206)/1000=119,32–8,412=111 мм
Т.к ведем расчет припусков внутреннего отверстия, то расчетный размер равен наибольшему предельному размеру:
Dр=Dmax
Наименьшие предельные диаметры:
Dmin= Dmax-d
Dmax ток. тонкая=120–0,046=119,954 мм
Dmax ток. чист=119,32–0,5=118,82 мм
dзаг=111–3,2=107,8 мм
Предельные значения припусков: ([1], с. 86);
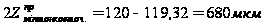
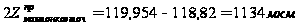
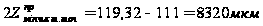
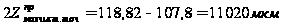
Общий номинальный припуск:
Z=(dmax-dmin)/2=(111–107,8)/2=3,6/2=1,6
dзаг.ном=107,8+1,6=109,4 мм
Производим проверку правильности выполненных расчетов: ([1], с. 87)
Zi max-Zi min=di-1-di
Чистовое фрезероваение:
11020–8320=3200–500
2700=2700
Тонкое точение:
1134–680=500–46
454=454
Расчеты произведены верно.
6.2 Расчет припусков и предельных размеров по технологическим переходам на обработку поверхности 103-0,2 (поверхность 2)
Расчет операционных припусков записываем в таблицу 5.
Таблица 5:
| Технологические переходы | Элементы припуска, мкм | Расчетный припуск, мкм | Расчетный размер, мм |
Допуск мкм |
Предельный размер, мм | Предельные значения припусков, мкм | |||||
| R z | T | r | e | Z min | Н Р | d | Н min | Н max | Z minпр | Zmaxпр | |
| Заготовка | 50 | 200 | 3756 | - | - | 107 | 3000 | 104 | 107 | - | - |
| Фрезерованиечистовое | 30 | 50 | 225,36 | - | 4006 | 103 | 200 | 102,8 | 103 | 1200 | 4000 |
| Итого: | 1200 | 4000 |
Рассчитываем пространственные отклонения по формуле:
р=ркор+рсм([1], табл. 4.7);
рсм= d=3000 мкм;
ркор=Δк•L,
где Δк – удельная кривизна заготовки, Δк=1 ([1], табл. 4.8);
L – общая длина заготовки, L=756;
ркор=1•756=756 мкм;
В результате расчета получаем величину пространственных отклонений:
рзаг=756+3000=3756 мкм;
рфр.чист=рзаг•0,06=3756•0,06=225,36 мкм;
Расчетный припуск Z min рассчитываем по формуле: ([1], с. 85);
Zmin=(Rzi 1+Ti 1+ri 1)
Zmin фр. чист=(50+200+3756)=4006 мкм
Расчетные размеры:
НРзаг=103+4006/1000=103+4=107 мм
Т.к ведем расчет припусков плоскости, то расчетный размер равен наибольшему предельному размеру:
Нр=Нmax
Наименьшие предельные размеры:
Нmin= Нmax-d
Нmax заг=107–3=104 мм
Предельные значения припусков: ([1], с. 86);
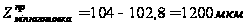
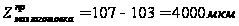
Общий номинальный припуск:
Z=(Нmax-Нmin)/2=(107–104)/2=3/2=15
Нзаг.ном=104+1,5=105,5 мм
Производим проверку правильности выполненных расчетов: ([1], с. 87)
Zi max-Zi min=di-1-di
Чистовое фрезерование:
4000–1200=3000–200
2800=2800
Расчеты произведены верно.
Общие припуски:
Zmin=1200 мкм;
Zmax=4000 мкм.
Присвоение номеров поверхностей детали
Припуски и допуски на обрабатываемые поверхности детали по ГОСТ 7505–74
| Поверхность | Размер | Припуск | Допуск |
| 1 | n120 | 14 | 0,035 |
| 2 | n202 | 6 | 0,029 |
| 3,4 | 103 | 4 | 0,2 |
| 5,6 | 125 | 14 | 0,25 |
| 7,8 | 34 | 4 | 0,4 |
| 9,10 | 282 | 10 | 0,2 |
7. Расчет режимов резания
7.1 Расчет режимов резания на координатно-расточную операцию 065
Переход 1: Точить поверхность 1 в размер n120 Н7.
Обработка производится на координатно-расточном станке 2Е450
Глубина резания:
t=1,5 мм
Определяем подачу при чистовом растачивании, величина которой для обработки стали резцом с радиусом при вершине 0,4 мм при шероховатости обрабатываемой поверхности Rz 20 рекомендуется 0,25 мм/об.
S=0,25 мм/об.
Скорость резания определим по эмпирической формуле
V=Cv/(Tm*tx*Sy) *Kv,
где Cv=420; m=0,20; x=0,15; y=0,2 ([2], табл. 17)
Кv=Кмv*Кпv*Киv

Кмv – коэффициент учитывающий влияние материала определяется по формуле:
Кмv=Кг•(750/σв)nv ([2], табл. 1, стр. 261);
Необходимые данные для определения Кму: ([2], табл. 2, стр. 262)
Кг=1;
Nv=1,75;
В результате расчета получаем:
Кму=1•(750/750)1,75=1
Поправочный коэффициент Кпv, учитывающий влияние состояния поверхности заготовки на скорость резания находим из источника ([2], табл. 5, стр. 263);
Кпv=0,8;
Поправочный коэффициент Киv, учитывающий влияние инструментального материала на скорость резания находим из источника ([2], табл. 6, стр. 263);
Киv=1;
В результате расчета получаем:
Кv=1•0,8•1=0,8;
При одноинструментальной обработке стойкость инструмента (Т) принимаем равной 60 минут: Т=60 мин;
В результате расчета получаем скорость резания:
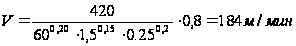
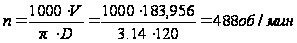
Найденное n корректируем по паспорту n=500 об/мин
Находим фактическую скорость резания:
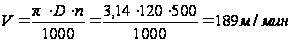
Силу резания определяем по формуле:
Pz=10СptxsyVnKp
Постоянную Ср и показатели степени х, у, n для расчетных условий обработки для каждой из составляющих силы резания приведены в источнике [2], табл. 22, стр. 273;
Ср=300;
х=1,0;
у=0,75;
n=-0,15;
Поправочный коэффициент Кр представляет собой произведение ряда коэффициентов (Kp= Kmp*Kφp*Kyp*Kλp* Krp) учитывающих фактические условия резания. Численные значения этих коэффициентов принимаем по таблице [2], табл. 23, стр. 275:= 1,16*1*1*1*0,93=1,08
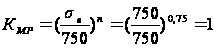 ;
Kφp=1,0;
Kyp=1,1;
Kλp=1,0
Krp=0,87.
Kp= 1*1*1,1*1* 0,87=0,957
В результате расчета получим силу резания:
Pz=10•300•1,51•0,250,75 •189-0,15•0,957=203628,19Н
Мощность резания определяем по формуле:
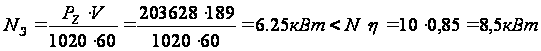
Рассчитаем основное время:
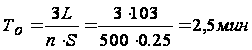 .
L=103 мм.
Переход 2: Точить поверхность 2 в размер n202 Н6.
Обработка производится на координатно-расточном станке 2Е450
Глубина резания:
t=1,5 мм
Определяем подачу при чистовом растачивании, величина которой для обработки стали резцом с радиусом при вершине 0,4 мм при шероховатости обрабатываемой поверхности Rz 20 рекомендуется 0,25 мм/об.
S=0,25 мм/об.
Скорость резания определим по эмпирической формуле
V=Cv/(Tm*tx*Sy) *Kv,
где Cv=420; m=0,20; x=0,15; y=0,2 ([2], табл. 17)
Кv=Кмv*Кпv*Киv
Кмv – коэффициент учитывающий влияние материала определяется по формуле:
Кмv=Кг•(750/σв)nv ([2], табл. 1, стр. 261);
Необходимые данные для определения Кму: ([2], табл. 2, стр. 262)
Кг=1;
Nv=1,75;
В результате расчета получаем:
Кму=1•(750/750)1,75=1
Поправочный коэффициент Кпv, учитывающий влияние состояния поверхности заготовки на скорость резания находим из источника ([2], табл. 5, стр. 263);
Кпv=0,8;
Поправочный коэффициент Киv, учитывающий влияние инструментального материала на скорость резания находим из источника ([2], табл. 6, стр. 263);
Киv=1;
В результате расчета получаем:
Кv=1•0,8•1=0,8;
При одноинструментальной обработке стойкость инструмента (Т) принимаем равной 60 минут: Т=60 мин;
В результате расчета получаем скорость резания:
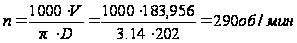
Найденное n корректируем по паспорту n=300 об/мин
Находим фактическую скорость резания:
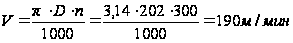
Силу резания определяем по формуле:
Pz=10СptxsyVnKp
Постоянную Ср и показатели степени х, у, n для расчетных условий обработки для каждой из составляющих силы резания приведены в источнике [2], табл. 22, стр. 273;
Ср=300;
х=1,0;
у=0,75;
n=-0,15;
Поправочный коэффициент Кр представляет собой произведение ряда коэффициентов (Kp= Kmp*Kφp*Kyp*Kλp* Krp) учитывающих фактические условия резания. Численные значения этих коэффициентов принимаем по таблице [2], табл. 23, стр. 275
;
Kφp=1,0;
Kyp=1,1;
Kλp=1,0
Krp=0,87.
Kp= 1*1*1,1*1* 0,87=0,957
В результате расчета получим силу резания:
Pz=10•300•1,51•0,250,75 •190-0,15•0,957=203628,19Н
Мощность резания определяем по формуле:
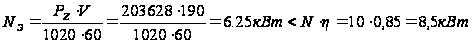
Рассчитаем основное время:
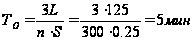 .
L=125 мм.
7.2 Расчет режимов резания на вертикально-фрезерную операцию 010
Фрезеровать плоскость 3 в размер 103-0,2.
Обработка производится на вертикально-фрезерном станке 65А80 Ф1.
Фреза ВК8 ГОСТ 17026–71
Глубина фрезерования:
t=12 мм
Подачу определяем исходя из глубины фрезерования и диаметра фрезы:
nфрезы=30 мм;
S(z)=0,08 мм/зуб ([2], табл. 36, cтр. 285);
Определение скорости резания определим по формуле: ([2], табл. 39, стр. 286)
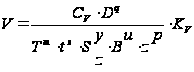
Поправочные коэффициенты берем из таблицы [2], 38, стр. 286
где СV=108;
q=0,2;
m=0,32;
y=0,30;
x=0,06;
u=0,2;
p=0;
z=60;
В=1,25;
Общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания определяется по формуле:
К=Кмv•Кnv•Киv,
Где Кмv – коэффициент, учитывающий качество обрабатываемого материала ([2], табл. 1–4, стр. 280), Кмv=0,645;
Кnv-коэффициент учитывающий состояние поверхности заготовки ([2], табл. 5), Кnv=0,9;
Киv – коэффициент, учитывающий материал инструмента ([2], табл. 6), Киv=1;
В результате расчета получаем:
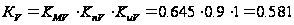 ;
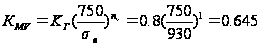
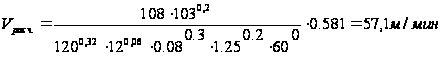 ,
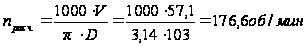 ,
по паспорту
nпр=200 об/мин
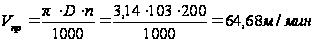
Силу резания определяем по формуле:
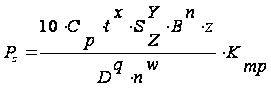 ,
Постоянную Ср и показатели степени х, у, n для расчетных условий обработки для каждой из составляющих силы резания приведены в источнике [2], табл. 22, стр. 273;
Ср=92;
х=0,06;
у=0,3;
n=0;
q=0,86;
u=1;
w=0 ([2], c. 281)
Поправочный коэффициент Кр представляет собой произведение ряда коэффициентов (Kp= Kmp*Kφp*Kyp*Kλp* Krp) учитывающих фактические условия резания. Численные значения этих коэффициентов принимаем по таблице [2], табл. 23, стр. 275:
;
Kφp=1,0;
Kyp=1,1;
Kλp=1,0
Krp=0,87.
Kp= 1*1*1,1*1* 0,87=0,957
В результате расчета получаем:
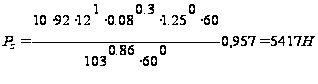
Определим мощность резания:
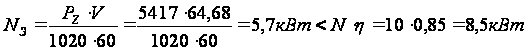
Определение основного времени:
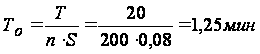
Сводная таблица режимов резания
| Операция | t, мм | S, мм/об | V, м/мин | n, об/мин |
|
010 вертикально-фрезерная: 1 фрезеровать плоскость 3,4 фрезеровать плоскость 9,10 фрезеровать плоскость 5,6 |
12 |
0,08 |
64,68 |
200 |
|
015 Горизонтально – фрезерная: Разрезать на 2 части (шатун + крышка) |
10 | 0,08 | 78,2 | 500 |
|
030 Фрезерная с ЧПУ: 1. Фрезеровать плоскость 2. Сверлить 4 отверстия 3. Зенкеровать 4 отверстия 4. Развернуть 4 отверстия |
0,5 13 2 0,033 |
0,09 0,32 0,8–1 1,2 |
64,68 40,82 47,1 47,15 |
200 500 500 500 |
|
060 Вертикально-фрезерная: 1. Фрезерование чистовое |
3 |
0,08 |
64,68 |
200 |
|
065Координатно-расточная: 1 точить поверхность 1 2 точить поверхность 2 |
7 3 |
0,25 0,25 |
189 189 |
500 500 |
|
080 Вертикально-сверлильная: 1. Сверлить 2 отверстия 2. Нарезание резьбы |
5 0,25 |
0,32 0,6–0,8 |
15,7 8,2 |
500 200 |
|
090 Горизонтально-расточная: 1. Сверление 2. Зенкерование 3. Развертывание |
5 1 0,015 |
0,32 0,8–1 1,2 |
18,84 18,84 18,84 |
500 500 500 |
8. Техническое нормирование
8.1 Расчет нормы времени на вертикально – фрезерную операцию 010 (фрезерование плоскости)
В серийном производстве определяется норма штучно-калькуляционного времени Tш-к:
Tш-к= Tп-з/n+ Tшт,
Где Тпз – подготовительно – заключительное время;
n – количество деталей в настроечной партии, n=225,33 шт.;
Тшт – штучное время на операцию;
Определяем состав подготовительно-заключительного времени: наладка станка, инструмента при установке детали на столе фрезерного станка 5 мин; получение инструмента и приспособлений до начала и сдача после окончания обработки – 10 мин:
Tп-з= 5+10=15 мин.
В серийном производстве норма штучного времени определяется по формуле:
Тшт=То+Тв+Тоб+Тот=Топ+Тоб+Тот,
Где То – основное время, мин;
Тв вспомогательное время, мин;
Тоб – время обслуживания рабочего места, мин;
Тот – время отдыха, мин;
Топ – оперативное время, мин.
Основное время мы определяли при расчете режимов резания:
То=1,25•4=5 мин, т. к. идет фрезерование четырех поверхностей
Вспомогательное время определяется по формуле:
Тв=Ту.с+Тз.о+Туп+Тиз,
Где Ту.с – время на установку и снятие детали ([I], c. 197);
Тзо – время на закрепление, открепление детали;
Ту.с+ Тзо=0,148 мин;
Туп – Время на приемы управления: включить, выключить станок кнопкой ([1], прил. 5.9);
Туп=0,04 мин;
Тиз – время на измерение ([1], прил. 5.17);
Tиз. =0,18 мин;
Поправочный коэффициент на вспомогательное время при серийном производстве равен 1,85.
В результате расчетов получаем величину вспомогательного времени, равную:
Tв =(0,148+0,04+0,18) 1,85=0,72 мин.
Оперативное время определяется по формуле: ([1], с. 102)
Топ=То+Тв
Tоп =5+0,72=5,72 ин.
Время на обслуживание рабочего места и отдых составляет 6% от оперативного времени: Tоб.от. =5,7*6/100=0,342 мин.
В результате расчетов получили норму штучного времени:
Тшт=5+0,72+0,342=6,062 мин
В результате расчетов получили норму штучно-калькуляционного времени:
Тшт.к.=Тпз/n+Тшт=15/225,33+(5+0,72+0,342)=6,128 мин
8.2 Расчет нормы времени на координатно-расточную операцию 065 (растачивание отверстий)
В серийном производстве определяется норма штучно-калькуляционного времени Tш-к:
Tш-к= Tп-з/n+ Tшт,
Где Тпз – подготовительно – заключительное время;
n – количество деталей в настроечной партии, n=225,33 шт.;
Тшт – штучное время на операцию;
Определяем состав подготовительно-заключительного времени: наладка станка, инструмента при установке детали на столе координатно-расточного станка 5 мин; получение инструмента и приспособлений до начала и сдача после окончания обработки – 10 мин:
Tп-з= 5+10=15 мин.
В серийном производстве норма штучного времени определяется по формуле:
Тшт=То+Тв+Тоб+Тот=Топ+Тоб+Тот,
Где То – основное время, мин;
Тв вспомогательное время, мин;
Тоб – время обслуживания рабочего места, мин;
Тот – время отдыха, мин;
Топ – оперативное время, мин.
Основное время мы определяли при расчете режимов резания:
То1=2,5 мин (обработка отверстия n120 мм);
То2=5 мин (обработка отверстия n202 мм);
То=То1+То2=2,5+5=7,5 мин;
Вспомогательное время определяется по формуле:
Тв=Ту.с+Тз.о+Туп+Тиз,
Где Ту.с – время на установку и снятие детали ([I], c. 197);
Тзо – время на закрепление, открепление детали;
Ту.с+ Тзо=0,148 мин;
Туп – Время на приемы управления: включить, выключить станок кнопкой ([1], прил. 5.9);
Туп=0,05 мин;
Тиз – время на измерение ([1], прил. 5.17);
Tиз. =0,18 мин;
Поправочный коэффициент на вспомогательное время при серийном производстве равен 1,85.
В результате расчетов получаем величину вспомогательного времени, равную:
Tв =(0,148+0,05+0,18) 1,85=0,592 мин.
Оперативное время определяется по формуле: ([1], с. 102)
Топ=То+Тв
Tоп =7,5+0,592=8,092 мин.
Время на обслуживание рабочего места и отдых составляет 6% от оперативного времени: Tоб.от. =8,092*6/100=0,49 мин.
В результате расчетов получили норму штучного времени:
Тшт=7,5+0,592+0,49=8,58 мин;
В результате расчетов получили норму штучно-калькуляционного времени:
Тшт.к.=Тпз/n+Тшт=15/225,33+(7,5+0,592+0,49)=8,65 мин
Сводная таблица технических норм времени по операциям, мин.
| Операция | Tо | Тв | Tоп | T.об.от. | Tшт | Tп-з | Tш-к | ||
| Тус+Тзо | Туп | Тиз | |||||||
| 010 вертикально-фрезерная | 5 | 0,148 | 0,04 | 0,18 | 5,72 | 0,342 | 6,062 | 15 | 6,128 |
| 065 координатно-расточная | 7,5 | 0,148 | 0,05 | 0,18 | 8,09 | 0,49 | 8,58 | 15 | 8,65 |
9. Размерный анализ
Размерный анализ технологического процесса осуществляется по следующей методике: [6]
Определяют фактическое поле рассеяния замыкающего звена по формуле:
 ,
где
 – количество
составляющих
звеньев,
 – поле рассеяния
(допуск) i того
звена.
Определяют
средний размер
замыкающего
звена – конструкторского
размера и средние
размеры всех
составляющих
размеров
 ,
за исключением
определяемого
звена можно
рассчитать
по формуле:
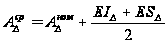 ;
Для замыкающего звена – припуска исходный размер определяют по формуле:
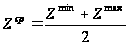 ,
где
 – минимальный
припуск, определяется
по формуле

 – шероховатость
поверхности,
 – толщина дефектного
слоя, оставшиеся
от предыдущей
обработки
 – максимальный
припуск, определяется
по формуле
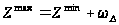
Средний размер определяемого звена:
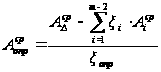
Номинальный размер определяемого звена:
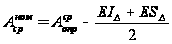
Запас по допуску замыкающего звена:
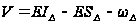 ;
Произведём размерный анализ притирочной операции №65
Схема расчётной цепи

