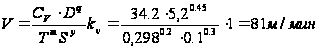Разработка технологического процесса обработки щита подшипникового
МИНИСТЕРСТВО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
НОВОСИБИРСКИЙ ГОСУДАРСТВЕННЫЙ
ТЕХНИЧЕСКИЙ УНИВЕРСИИТЕТ
КАФЕДРА ТЕХНОЛОГИИ МАШИНОСТРОЕНИЯ
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
к курсовой работе по технологии машиностроения на тему: РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ОБРАБОТКИ ЩИТА ПОДШИПНИКОВОГО.
Новосибирск
Содержание
Введение
1. Общая часть
1.1 Анализ детали на технологичность
1.2 Описание конструкции и служебного назначения детали
2. Технологическая часть
2.1 Определение типа производства и его характеристики
2.2 Выбор вида и обоснование метода получения заготовки. Определение размеров массы и стоимости детали
3. Аналитический расчет припусков на обработку
4. Проектирование технологического маршрута обработки и технологического процесса
5. Приемочный контроль детали
6. Выбор режущего инструмента
7. Выбор средств измерения
8. Выбор оборудования, приспособлений, мерительного инструмента
9. Аналитический расчет режимов резания
10. Определение норм времени
11. Проектирование станочного приспособления
12. Проектирование измерительного приспособления
Список используемой литературы
Введение
Народное хозяйство РФ и его ведущая отрасль – машиностроение находится в настоящее время в условиях перехода к рыночной экономике.
Формирование рыночных отношений является единственным средством создания высокопроизводительного производства, гибкого и восприимчивого к достижению научно-технического прогресса, ориентированного на потребителя. Переход к рыночной экономике предполагает многообразие форм собственности и форм хозяйствования, наличие прямых связей, а также конкуренции.
Всё это приводит к полной экономической самостоятельности предприятий, функционирование которых основывается на принципах хозрасчёта, самофинансирования и самоокупаемости. В связи с этим возрастает ответственность руководителей предприятий всех уровней за результаты своей работы, за выпуск конкурентоспособной продукции, получение прибыли. Это требует определённых знаний по управлению производством.
Основная цель дипломного проекта научиться производить расчёты по конструированию режущего инструмента и станочных приспособлений, по организации производственного участка, заработной плате, стоимости основных фондов, себестоимости и цены изделия, и таким образом научиться соизмерять затраты на изготовление продукции с конечным результатом труда, проводить экономическое сравнение нескольких вариантов конструкций, ТХП, с тем чтобы выбрать наиболее оптимальный вариант.
1. Общая часть
1.1 Анализ детали на технологичность
Деталь «Щит подшипниковый» - изготовлена из сплава АЛ2 ГОСТ 2685-75
Обрабатываемые поверхности с точки зрения обеспечения точности и шероховатости не представляют технологических трудностей, позволяют вести обработку напроход.
Деталь достаточно технологична, допускает применение высокопроизводительных режимов обработки, имеет хорошие базовые поверхности для первоначальных операций и довольно проста по конструкции.
Количественная оценка.
коэффициент использования материала:
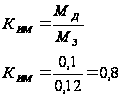 ,
где МД – масса
детали, МЗ
– масса заготовки
Определение коэффициента точности
| Ti | ni | Tini | Ti | ni | Tini |
| 9 | 1 | 9 | 9 | 1 | 9 |
| 11 | 1 | 11 | 11 | 1 | 11 |
| 12 | 2 | 24 | 12 | 2 | 24 |
| 14 | 1 | 14 | 14 | 1 | 14 |
| ∑ni=5 | ∑Tini=58 |
Определение коэффициента шероховатости
| Шi | ni | Шini | Шi | ni | Шini |
| 2,5 | 1 | 2,5 | 2,5 | 1 | 2,5 |
| 40 | 3 | 120 | 40 | 3 | 120 |
| 10 | 2 | 20 | 10 | 2 | 20 |
| 80 | 1 | 80 | 80 | 1 | 80 |
| 20 | 20 | 400 | 20 | 20 | 400 |
| ∑ni=5 | 622,5 | ||||
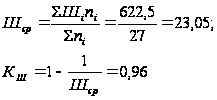
Вывод: анализ полученных коэффициентов показал, что деталь технологична.
1.2 Описание конструкции и служебного назначения детали
Деталь “Щит подшипниковый” - применяется в подшипниках, для того чтобы в него не попадала грязь и не вытекала смазка. Деталь достаточно технологична, допускает применение высокопроизводительных режимов обработки, имеет хорошие базовые поверхности для первоначальных операций и довольно проста по конструкции Конструкция детали представляет собой деталь типа корпус с ребрами на наружной поверхности расположенными под углом. Деталь имеет 6 отверстий с резьбой М6 и Допускаемое наличие центровых отверстий обеспечивает создание основных технологических баз и выполнение почти всей обработки с соблюдением принципа постоянства баз.
Требования к точности расположения основных поверхностей заданы относительно оси и не представляют сложности при выполнении.
С точки зрения унификации конструкционных элементов можно отличить, что почти все размеры детали (диаметральные) принадлежат нормальному ряду размеров, почти все фаски имеют унифицированный размер 1ґ45°.
Деталь изготавливается из сплава АЛ2.
Химический состав и механические свойства сплава АЛ2 ГОСТ 2685 – 75.
Плотность 2,65. Жидкотекучесть, стойкость против усадочных трещин и герметичность хорошие. Жаропрочность удовлетворительная. Коррозионная стойкость выше средней, обрабатываемость резанием пониженная. Коэффициент усадки небольшой, уровень рабочих температур не более 2000 С. Относится к первой группе сплавов. Способы литья : литье в кокиль и литье под давлением. Вид термообработки – отжиг. Низкая температура литья. Пониженные механические свойства.
Область применения сплавов АЛ2. Применяют для ответственного литья. Используют для деталей сложной формы, но не воспринимающих повышенных нагрузок. Назначение : детали колес, агрегатов и приборов малой нагруженности.
Таблица 1.
| Марка | Массовая доля элемента | Механические свойства | |||||
|
АЛ2 |
Кремний, % | Бв, МПа | б,% | Ударная вязкость | Твёрдость, НВ | ||
| 10 - 13 | 220-250 | 2-3 | 15 | 50-65 | |||
2. Технологическая часть
2.1 Определение типа производства и его характера
Исходные данные:
Годовая программа N = 20000 шт;
Количество деталей на изделие m = 1д;
Действительный годовой фонд работы оборудования FД = 4029 ч.
При определении типа производства определяют КЗ.О – коэффициент закрепления операций, который рассчитывается по формулу
 ;
где ∑О – сумма всех различных операций;
∑Р – принятое число рабочих мест.
Расчётное количество станков определяют по формуле:
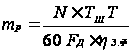 ;
где N – годовая программа детали;
hЗ.Ф – портативный коэффициент загрузки оборудования.
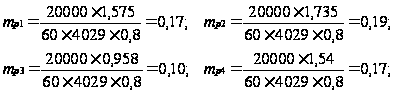
Таблица 2.
| Операция | ТШТ | mр | Р | hЗ.Ф | О |
| 005 | 1,575 | 0,17 | 1 | 0,17 | 4,7 |
| 010 | 1,735 | 0,19 | 1 | 0,19 | 4,2 |
| 015 | 0,958 | 0,10 | 1 | 0,10 | 8 |
| 020 | 1,54 | 0,17 | 1 | 0,17 | 4,7 |
| 025 | 0,587 | 0,06 | 1 | 0,09 | 9 |
| 030 | 1,2 | 0,13 | 1 | 0,13 | 6 |
| 035 | 0,594 | 0,06 | 1 | 0,10 | 8 |
hЗ.Ф = mр/Р – фактический коэффициент загрузки оборудования;
где mр – расчётное количество станков;
Р – принятое количество станков.
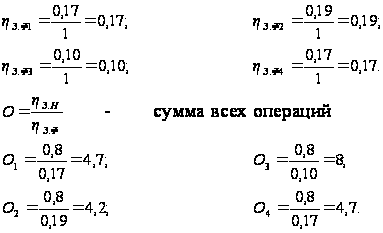
Определяем коэффициент закрепления операций:
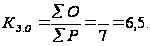
Вывод: Так как равенство 1Ј КЗ.О Ј 10 выполняется, то производство является крупносерийным.
При групповой форме организации производства запуск изделий производится партиями с определенной периодичностью, что является признаком крупносерийного производства.
Количество деталей в партии для одновременного запуска определяем упрощенным способом:
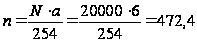
где а — периодичность запуска в днях (по рекомендациям — 6).
Корректировка размера партии, определение расчетного числа смен на обработку сей партии деталей на основных рабочих местах:
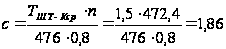
где Тшт-кср - среднее штучно-калькуляционное время по основным операциям, мин.
Расчетное число смен округляем до принятого целого числа спр=2. Определяем число деталей в партии, необходимых для загрузки оборудования на основных операциях в течение целого числа смен:
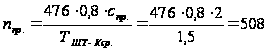
где 476 - действительный фонд времени работы оборудования в смену, мин; 0,8 - нормативный коэффициент загрузки станков в серийном производстве.
Определения такта выпуска:
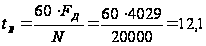 мин.
3.2 Выбор вида и обоснование метода получения заготовки. Определение размеров, массы и стоимости детали.
I – вариант.
Рассчитываю себестоимость заготовки из проката:
SЗАГ = М + ∑ СО.З. = 0,18 + 0,23 = 0,41 р.; где
М – затраты на материал заготовки;
СО.З – технологическая себестоимость операций правки.
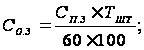
где СП.З – приведённые затраты на рабочем месте, СП.З = 200 р/ч.
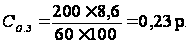
определяю затраты на материал заготовки по формуле:
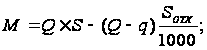
где Q – масса заготовки;
S – цена 1 кг заготовки;
q – масса детали;
SОТХ – цена 1 т отходов.
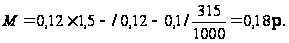
II – вариант.
Рассчитываю себестоимость заготовки полученной литьем под давлением:
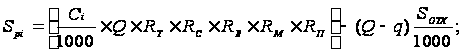
где Ci – базовая стоимость 1 т заготовки;
Q – масса заготовки;
RT, RC, RB, RM, RП – коэффициенты, зависящие от плана точности, группы сложности, массы, марки материала и объёма производства заготовок.
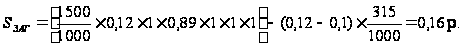
Вывод: Сравнивая себестоимость заготовок из проката и литья, установили, что себестоимость литья дешевле проката на 0,25 р., поэтому этот метод получения заготовки будет наиболее оптимальным для изготовления данной детали.
3. Аналитический расчёт припусков на обработку
3.1 Расчет припусков на обработку осуществляется расчетно-аналитическим методом на две различного вида наиболее точные поверхности.
Рассчитать аналитические припуски на обработку поверхностей: Ж 70+0,046 и Ж 40-0,16 мм.
Таблица.3.
|
Технологические переходы обработки поверхности Ж 70Н9+0,062 |
Элементы припуска, мкм | Расчётный припуск, 2Z min, мкм | Расчётный размер, dp, мм | Допуск, мкм | Предельный размер, мм | Предельные значения припусков, мкм | |||||
| RZ | T | r | e | d min | d max | 2ZПР min | 2ZПР max | ||||
| Заготовка | 120 | 140 | 158 | 69,149 | 400 | 68,749 | 69,149 | ||||
| Растачивание | |||||||||||
| Черновое | 50 | 50 | 8 | 70 | 2ґ333,5 | 69,816 | 160 | 69,656 | 9,816 | 667 | 907 |
| Чистовое | 20 | 25 | – | 3,5 | 2ґ115,4 | 70,046 | 62 | 69,984 | 70,046 | 230 | 328 |
| ИТОГО: | 897 | 1235 | |||||||||
Суммарное значение пространственных отклонений для заготовки определяем по формуле:
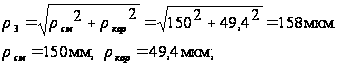
Остаточное пространственное отклонение: после предварительного растачивания:
r1 = 0,05r3 = 8 мкм.
Расчёт минимальных значений припусков производим по формуле [1]:
2Z min = 2 ґ (R zi-1 + T i-1 + r i-1);
Минимальный припуск:
Под черновое растачивание:
2Z min1 = 2 ґ (20+ 140 + 173,5) = 2 ґ 333,5 мкм;
под чистовое растачивание:
2Z min2 = 2 ґ (50 + 50 + 15,4) = 2 ґ 115,4 мкм.
3) Графа «Расчётный размер» заполняется, начиная с конечного (чертёжного) размера последовательным вычитанием расчётного минимального припуска каждого технологического перехода:
для чернового растачивания
d p1 = 70,046 – 0,230 = 69,816;
для заготовки
d p3 = 69,816 – 0,667 = 69,149 мм
4) Значения допусков каждого перехода принимаются по таблице [2] стр. 192 т. 32.
5) Предельные значения припусков 2Z max определяем как разность наибольших предельных размеров и 2Z min – как разность наименьших предельных размеров предшествующего и выполняемого переходов:
для числового растачивания:
2Z min2 = 70,046-69,816 = 230 мкм;
2Z max2 = 69,984-69,656 = 328 мкм;
для чернового растачивания:
2Z min1 = 69,816-69,149 = 667 мкм;
2Z max1 = 69,656-68,749 = 907 мкм.
6) Общие припуски Z0 min и Z0 max, определяем, суммируя промежуточные припуски:
2Z 0 min = 230+667 = 897 мкм;
2Z 0 max = 328+907 = 1235 мкм.
Все результаты произведённых расчётов записываем в таблицу 3.
7) Общий номинальный припуск:
Z 0ном = Z 0min + В з – В д = 897 + 200 – 60 = 1037 мкм;
d 3ном = d min – Z 0ном = 58,03 – 4,896 = 68,963 мм.
Производим проверку расчётов:
Z max2 – Z min1 = 907 - 667 = 240 мм;
s3 - s1 = 400 – 160 = 98 мкм.
Определение припусков на обработку размера Ж 40-0,16(см. табл.3).
Расчет на данный размер ведётся аналогично предыдущему.
Делаем проверку чтобы исключить грубых ошибок.
Tdз – Tdд = 2zo max – 2zo min.
Т.е. в нашем случае
Tdз – Tdд = 338 =2zo max – 2zo min = 338.
Следовательно, припуски посчитаны правильно.
Таб. 4.
Диаметр Ж 40-0,16 мм.
|
Технологические переходы обработки поверхности Ж 40Н9-0,16 |
Элементы припуска, мкм | Расчётный припуск, 2Z min, мкм | Расчётный размер, dp, мм | Допуск, мкм | Предельный размер, мм | Предельные значения припусков, мкм | |||||
| RZ | T | r | e | d min | d max | 2ZПР min | 2ZПР max | ||||
| Заготовка | 120 | 140 | 158 | 40,8 | 400 | 40,416 | 40,816 | ||||
| Растачивание | |||||||||||
| Черновое | 50 | 50 | 8 | 70 | 2ґ295 | 40,21 | 160 | 40,07 | 40,23 | 346 | 586 |
| Чистовое | 20 | 25 | – | 3,5 | 2ґ105 | 40 | 62 | 39,938 | 40 | 132 | 230 |
| ИТОГО: | 478 | 816 | |||||||||
4. Проектирование технологического маршрута обработки и технологического процесса
Разработка технологического процесса механической обработки является основой всей курсовой работы.
При разработке маршрута необходимо строго соблюдать этапность механической обработки и ни в коем случае не нарушать последовательность операций и разных этапов. В самом общем виде можно выделить следующие этапы изготовления любой детали.
Черновая, получистовая обработка основных технологических баз.
Черновая, получистовая обработка основных поверхностей детали. Удаление припусков, получение основных конструкторских форм.
Термическая обработка для снятия остаточных напряжений после черновых операций с большими силами резания.
Получистовая обработка основных поверхностей, обработка дополнительных поверхностей (лысок, пазов, мелких отверстий).
Чистовая обработка основных технологических баз.
Чистовая обработка основных (точных) поверхностей детали.
Термическая обработка для повышения прочностных характеристик материала детали (цементация, закалка, отпуск и т. п.).
Восстановление точности базовых поверхностей после ТО.
Отделочная обработка основных поверхностей детали с целью достижения заданной точности и взаимного расположения поверхностей.
Отделочная обработка для достижения заданной шероховатости.
Химико-термическая отделочная обработка детали (нанесение декоративных, защитных износостойких покрытий).
5. Приемочный контроль детали
Технологический маршрут изготовления любых деталей должен строиться в строгом соответствии с указанной последовательностью этапов. И должное внимание необходимо уделить включению в маршрут
термических операций, без которых одной механической обработкой нельзя обеспечить качество детали, особенно с точки зрения надежности и долговечности ее эксплуатации.
Одним из наиболее сложных и принципиальных разделов проектирования технологических процессов механической обработки является назначение баз. При этом назначение баз начинается с выбора технологической базы для выполнения первой операции, т. е. черновой технологической базы. В качестве черновой технологической базы следует выбирать поверхность, относительно которой при первой операции могут быть обработаны поверхности, используемые в дальнейших операциях как основная технологическая база (например, шейки валов, наружный диаметр шестерни и т. д.)
И главное: черновая база должна использоваться только один раз! - при выполнении первой операции. Все последующие операции и установы заготовки необходимо осуществлять на обработанных поверхностях (основных технологических базах).
Предварительный маршрут обработки:
Токарная. Черновое точение (сторона 1).
Токарная. Черновое точение (сторона 2).
Термическая обработка. Нормализация.
Токарная. Чистовое точение (сторона 1).
Токарная. Чистовое точение (сторона 2).
Сверление отверстий.
Фрезерование паза.
Нарезание резьбы.
Химико-термическая обработка. Оксидирование.
ОТК.
6. Выбор режущего инструмента
Выбор режущего инструмента, его конструкции и размеров определяется видом технологической операции (точение, фрезерование, сверление), размерами обрабатываемой поверхности, свойствами обрабатываемого материала, требуемой точностью обработки и величиной шероховатости поверхности. Основную массу режущих инструментов составляют конструкции нормализованного и стандартизованного инструмента, для подбора которого существуют многочисленные справочники и каталоги. В крупносерийном производстве могут применяться специальные и комбинированные режущие инструменты, проектируемые в индивидуальном порядке.
Сверление отверстий Ж5,2 осуществляется сверлом по ГОСТ 6647-81-5,2 ВК8
Сверление отверстий Ж2,5 осуществляется сверлом по ГОСТ 6647-81-2,5 ВК8
- Продольное точение проходными прямыми резцами с пластинами из твердого сплава ВК6 ГОСТ 18879-73.
- Подрезание торцев расточными резцами, материал режущей части ВК6, ГОСТ 18884-73.
- Фрезерование шпоночного паза– шпоночной концевой фрезой, материал режущей части Р6М5, ГОСТ 6396-78; число зубьев шпоночной фрезы z=2, Ж18 мм.
- Нарезание резьбы М6 - метчик машинный М6 ГОСТ 3266-81 2620-1154 исп 2.
- Нарезание резьбы М3 - метчик машинный М3 ГОСТ 3266-81 2620-1059 исп 1.
- Точение канавок и внутренних отверстий фасонными резцами из ВК6, ГОСТ 18885-78.
7. Выбор средств измерения
Как правило, одну метрологическую задачу можно решить с помощью разных измерительных средств, которые имеют не только разную стоимость, но и разные точность и другие метрологические показатели, а, следовательно, дают не одинаковые результаты измерений. Чем выше требуемая точность средства измерения, тем оно массивнее и дороже, тем выше требования, предъявляемые к условиям его использования. Выбираем из оптимального варианта: соответствие заданной точности и минимальная стоимость мерительного инструмента.
Контроль на рабочем месте выполняется самим рабочим в серийном производстве обычно при помощи предельных калибров или штангенциркуля.
Измерение линейных продольных размеров и неточных диаметральных осуществляется штангенциркулями ШЦ-III ГОСТ 166-73 с пределами измерений 0-250 и ценой деления 0,05.
Более точные диаметральные размеры измеряются микрометром по ГОСТ 6507-73 МК-75 с ценой деления 0,01.
Для уменьшения вспомогательного времени на измерение применяются калибры.
Для наружных диаметров – калибры-скобы: для размеров 10,5-100 по МН 4780-63.
Для внутренних диаметров - калибры-пробки: для размеров 1,5-100 по ГОСТ 1919-79;
калибры для глубин и высот для размеров 3-50 по ГОСТ 2534-77
Для ограничения размеров шпоночного паза – специальный шаблон.
Для контроля резьбы применяют колибр-пробка резьбовой проходной ПР-М6 ГОСТ 1921-79
Для контроля фасок и канавок - специальные шаблоны.
8. Выбор оборудования, приспособлений, мерительного инструмента
1) Черновое и чистовое точение:
Выберем токарно-револьверный станок 1Е325
| Основные характеристики | |
| Цена, руб. | 473000 |
| Наибольшая длина обработки заготовки, мм | 140 |
| Частота вращения шпинделя, об/мин | 100-4000 |
| Мощность электродвигателя, кВт | 3,0 |
| Габариты станка, мм | 3945;990;1555 |
| Масса станка, кг | 1300 |
Мерительный инструмент:
Для контроля диаметров—калибр-пробка ГОСТ 1919-79
Для контроля длинны—калибр-скоба по ГОСТ 1919-79
Для контроля фасок и канавки-специальные шаблоны
Приспособление: патрон 3х кулачковый с механическим зажимом ГОСТ
2)Сверление и нарезание резьбы:
Выберем вертикально-сверлильный станок 2М-112.
| Основные характеристики | |
| Цена, руб. | 545000 |
| Наибольшая диаметр сверления загот., мм | 12 |
| Частота вращения шпинделя, об/мин | 450-7000 |
| Мощность электродвигателя, кВт | 0,6 |
| Габариты станка, мм | 730;355;820 |
| Масса станка, кг | 120 |
Мерительный инструмент:
Для контроля диаметров — калибр-пробка ГОСТ 1919-79
Для контроля резьбы — калибр-пробка резьбовой проходной ПР-М6
ГОСТ 1921-79
Приспособление: Оправка цилиндрическая гладкая ГОСТ,Кондуктор с пневмотическим зажимом
3) Фрезерование шпоночного паза:
Выберем вертикально-фрезерный станок 6Р12
| Основные характеристики | |
| Цена, руб. | 890000 |
| Размер рабочей поверхности стола, мм | 250*1000 |
| Перемещение стола, мм | |
| продольное | 580 |
| поперечное | 200 |
| вертикальное | 415 |
| Подача, мм/мин | |
| продольная | 20-1000 |
| поперечная | 20-1000 |
| вертикальная | 6,5-333 |
| Количество ступеней подач | 18 |
| Мощность электродвигателя, кВт | 4 |
| Частота вращения шпинделя, об/мин | 40-2000 |
| Габариты станка, мм | 2020;2020;1900 |
| Масса станка, кг | 2200 |
Мерительный инструмент:
Контроль шпоночного паза-специальный шаблон
Приспособление: патрон 3хкулачковый с механическим зажимом.
9. Аналитический расчёт режимов резания
Аналитический расчет режимов резания производится по согласованию с преподавателем на несколько операций по разным видам обработки.
1. Точение (операция 005; переход 3 )(в[2]стр. 261 - 274)
Режущий инструмент
Отрезной резец МРК-ВК6
Определяем скорость резания по формуле:
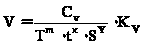 .
Значения коэффициента CV и показателей степени приведены в таблице 28. стр. 278 [2];
Значение периода стойкости (Т) определяем по Т. 30 стр. 279 [2].
Общий поправочный коэффициент на скорость резания, KV = KMV ґ KИV ґ KlV ;
гдеKМV – коэффициент на обрабатываемый материал стр. 261. Т. 1 [2];
KИV – коэффициент на инструментальный материал, Т 6. стр. 263 [2];
KlV – коэффициент, учитывающий глубину сверления, Т. 31 стр. 280 [2].
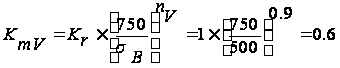 ;
коэффициент Kr и показатель степени nV Т2. Стр. 202 [2].
S=0,15; t=1; T=60; Cv=350; x=0,15; y=0,35; m=0,2; Kmv=0,6; Knv=0,8;Kuv=Ktn=1.
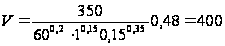 м/мин.
Определяем необходимую скорость вращения шпинделя станка:
n = V/(pЧD) = 405/(3,14Ч 0,069) =1851 об/мин Ю nст = 1820 об/мин
- ближайшая минимальная скорость вращения шпинделя выбранного станка.
Определяем реальную скорость резания:
V = nстЧpЧD = 1820Ч3,14Ч0,069 = 394м/мин.
Определяем силу резания при фрезеровании по формуле:
Pz=Px=Py=10 Cp tx Sy Vn Kp ;
Cp=300; x=1; y=0,75; n= -0,15; Kp=1,0535;
Pz=10 300 0,15 0,75 1 1,0535 / 3940,15 = 270 H
Определяем эффективную мощность резания:
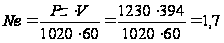 кВт.
2.Сверление отверстия (операция 025 )(в [2] стр 276-281).
Режущий инструмент:
Сверло ВК-8 ГОСТ 2092-77
Определяем скорость резания по формуле:
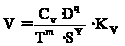 .
Сv=8,6; q=0,05; y=0,5; m=0,03; Kv=0,16; D=5,2мм; S=0,1; T=16мин
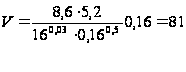 м/мин.
Определяем необходимую скорость вращения шпинделя станка: n = V/(pЧD) = 81/(3,14Ч 0,0052) =4900 об/мин Ю nст = 4300 об/мин - ближайшая максимальная скорость вращения шпинделя выбранного станка.
Определяем реальную скорость резания: V = nстЧpЧD = 4300Ч3,14Ч0,0052 = 71 м/мин.
Определяем силу резания и крутящий момент при сверлении по формуле:
Мкр=10 См Dq Sy Kp; Po=10 Cp Dq Sy Kp ;
Cм=0,041; q=2; y=0,5 Cр=143; q=1; y=0,7
Мкр=10 0,041 0,00522 0,10,5 0,957765=6 H м
Po=10 143 0,0052 0,10,5 0,957765 = 643 H
Определяем эффективную мощность резания:
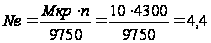 кВт.
Сводная таблица режимов резания.
| Операция | t | S | n | V |
| Токарная. | ||||
| 1 переход | 1 | 0,15 | 1700 | 400 |
| 2 переход | 1 | 0,15 | 2060 | 460 |
| 3 переход | 1 | 0,15 | 1820 | 400 |
| 4 переход | 1 | 0,15 | 1795 | 400 |
| 5 переход | 1 | 0,15 | 2060 | 460 |
| 6 переход | 1 | 0,15 | 3185 | 400 |
| Токарная | ||||
| 1 переход | 1 | 0,15 | 1700 | 400 |
| 2 переход | 1 | 0,15 | 2195 | 400 |
| 3 переход | 1 | 0,15 | 2000 | 400 |
| 4 переход | 1 | 0,15 | 2100 | 400 |
| 5 переход | 1 | 0,15 | 3535 | 400 |
| 6 переход | 1 | 0,15 | 3440 | 400 |
| Токарная | ||||
| 1 переход | 0,5 | 0,08 | 2500 | 600 |
| 2 переход | 0,5 | 0,08 | 3185 | 600 |
| 3 переход | 0,5 | 0,08 | 2675 | 600 |
| Токарная | ||||
| 1 переход | 0,5 | 0,08 | 3100 | 600 |
| 2 переход | 0,5 | 0,08 | 3100 | 600 |
| 3 переход | 0,5 | 0,08 | 3200 | 600 |
| 4 переход | 0,5 | 0,08 | 3535 | 600 |
| 5 переход | 0,5 | 0,08 | 3440 | 600 |
| Сверлильная | ||||
| 1 переход | 0,1 | 4300 | 81 | |
| 2 переход | 0,1 | 6900 | 65 | |
| Фрезерная | 0,2 | 1900 | 38 | |
| Резьбонарезная | ||||
| 1 переход | 1 | 530 | 10 | |
| 2 переход | 1 | 850 | 8 |
10. Определение норм времени
Расчёт норм времени производим на растачивание. Станок токарно-револьверный 1Е325.
Основное время для обработки поверхности О 70 l=9.2мм определяют по формуле:
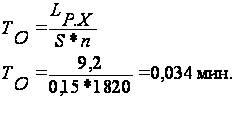
Для чернового растачивания.
Tв =tус +Тзо +tуп +tиз,
Где tус-время на установку и снятие детали
Тзо- время на закрепление и открепление
Tуп- время на управление
Tиз-время на измерение
Tв=0,06+0,094+0,02+0,11 = 0,284
Тшт=t o+tв = 0,034+0,284 =0,318
Для чистового растачивания
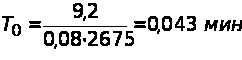
Тв=Ту.с. +Тз.о +Туп +Тиз
Тв= 0,06 + 0,094 + 0,02 + 0,011 = 0,284 мин
Тшт=Т0 +Тв = 0,043 + 0,284 =0,327 мин
Время для обработки поверхности Ж 70 l = 2,5 мм
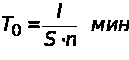
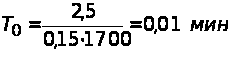
Тв = Ту.с +Тз.о. +Туп +Тиз
Тв = 0,06 + 0,094 + 0,01 + 0,09 = 0,272 мин
Тшт =Т0 +Тв
Тшт = 0,01 + 0,272 = 0,282 мин
Время на чистовую обработку
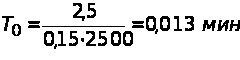
Тв = Ту.с +Тз.о.+Туп +Тиз
Тв = 0,06 + 0,094 + 0,02 + 0,011 = 0,284 мин
Тшт = Т0 +Тв
Тшт = 0,013 + 0,284 = 0,297 мин
11. Проектирование станочного приспособления
Станочные приспособления (СП) применяют для установки заготовок на металлорежущие станки. В соответствии с требованиями ЕСТПГ1 различают: три вида СП - специальные (одно-целевые, непереналаживаемые), специализированные (узкоцелевые, ограниченно переналаживаемые), универсальные (многоцелевые, широкопереналаживаемые); семь стандартных систем СП - универсально сборные (УСП), сборно-разборные (СРП), универсальные безналадочные (УБП), неразборные специальные (НСП), универсальные наладочные (УНП), специализированные наладочные (СНП), агрегатные средства механизации зажима (АСМЗ).
Обоснованное применение СП позволяет получать высокие технико-экономические показатели. Трудоемкость и длительность цикла технологической подготовки производства, себестоимость продукции можно уменьшить за счет применения стандартных систем СП, сократив трудоемкость, сроки и затраты на проектирование и изготовление СП. В условиях серийного машиностроения выгодны системы УСП, СРП, УНП, СНП и другие СП многократного применения. Производительность труда значительно возрастает (на десятки - сотни процентов) за счет применения СП: быстродействующих с механизированным приводом, многоместных, автоматизированных, предназначенных для работы в сочетании с автооператором или технологическим роботом.
Точность обработки деталей по параметрам отклонений размеров, формы и расположения поверхностей увеличивается (в среднем 20 - 40 %) за счет применения СП точных, надежных, обладающих достаточной собственной и контактной жесткостью, с уменьшенными деформациями заготовок и стабильными силами их закрепления. Применение СП позволяет обоснованно снизить требования к квалификации станочников основного производства (в среднем на разряд), объективно регламентировать длительность выполняемых операций и расценки, расширить технологические возможности оборудования.
СП состоят из корпуса, опор, установочных устройств, зажимных механизмов (зажимов), привода вспомогательных механизмов, деталей для установки, направления и контроля положения режущего инструмента. Графические обозначения опор и зажимных механизмов регламентированы ГОСТ 3.1107-81
11.1 Расчет режимов обработки отверстий
Для сверления отверстий применим спиральные сверла оснащенные пластинками из твердого сплава ВК6; D = 5,2 мм ГОСТ 22735-77.
Выбор оборудования.
Для сверления отверстий выбираем вертикально сверлильный станок модели 2М-112, который имеет следующие характеристики:
Мощность электродвигателя: 4 кВт;
Частота вращения:
-выдвижного шпинделя: от 20 до 2000 мин-1
Подача:
-шпинделя: 0.056…..2,5 мм/об


Глубина резания
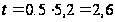 мм
 /об
 мин
Скорость резания