Разработка технологического процесса обработки щита подшипникового
Частота вращения
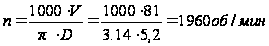
Осевая сила
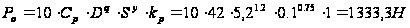
Крутящий момент
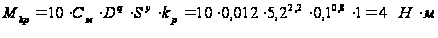
Мощность резания
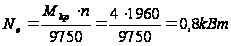
11.2 Разработка принципиальной схемы базирования и закрепления детали. Определение погрешности изготовления в приспособлении
При проектировании процесса технолог выявляет установочные базы детали для каждой операции, а при вычерчивании эскизов обработки намечает принципиальную схему базирования и закрепления детали в приспособлении.
Описание работы приспособления
Корпус перемещения пиноли устанавливается на пальцы в скальчатый кондуктор. Подается давление воздуха в верхнюю часть пневмоцилиндра, соответственно поршень движется вниз, перемещая на штоке верхнюю кондукторную плиту. Происходит зажим детали между кондукторной плитой с кондукторными втулками и нижней подставкой, установленной на нижней плите скальчатого кондуктора. Деталь базируется на установочные пальцы.
11.3 Расчет точности размера 70+0,046
Используя схему базирования, альбом типовых узлов и механизмов приспособлений, альбом силовых приводов и их элементов, альбом конструкций универсальных, групповых и специальных приспособлений для типовых деталей конструируем приспособление и представляем в графическую часть проекта.
Для расчета погрешности изготовления воспользуемся основной формулой погрешности:
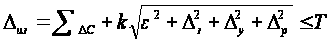
где
Т – допуск по чертежу на выполняемый размер;
 - сумма систематических
погрешностей
k – коэффициент, зависящий от закона рассеивания случайной погрешности равный 1…1,5. если закон распределения случайных величин неизвестен, то при работе на настроенных станках общий коэффициент равен 1,2
ε – погрешность базирования
 - погрешность
закрепления;
 - погрешность
установки;
 -
прочие погрешности.
Проанализируем факторы влияющие на точность размера 70+0,046 в обработанной детали.
1. Погрешность базирования (ε) равна нулю, так как совмещены измерительная и установочная базы.
2. Под влиянием
усилия зажима
призмой сместится
ось отверстия
за счет смятия
поверхностей.
Это является
ошибкой закрепления
(),
но так как известно
направление
смещения и по
таблицам можно
определить
его величину,
то эту погрешность
относим к
систематическим
(
= ).
К прочим
погрешностям
относятся:
точность размера
в кондукторной
плите, выраженная
допуском Тк
на этот размер,
Z - зазор
между установочным
пальцем и отверстием
 5,2,
зазор Z1
между кондукторной
втулкой и сверлом,
эксцентриситет
е кондукторной
втулки, увод
сверла
 за счет его
наклона в
кондукторной
втулке. Ввиду
того, что конкретные
величины отмеченных
факторов и
векторы их
направления
неизвестны,
для обработки
определенной
детали из партии
относим их к
случайным
факторам, действующим
независимо
друг от друга.
С учетом вышесказанного запишем формулу для определения погрешности межосевого расстояния:
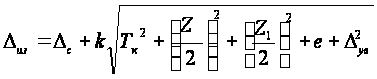
В кондукторах для обработки отверстий допуск на межцентровое расстояние втулок Тк принимается равным 0,05...0,1 мм. Эксцентриситет кондуктора втулок е практически равен 0,005...0,01 мм.
Величины зазора (Z1,) определяем как разность максимального диаметра втулки и минимального диаметра сверла
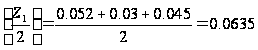

Возможный наибольший увод сверла будет (рис. 2):
 =Z1
(0,5h + b + a)/h = 0.127(0,5*0.127 +10 + 20) /20 = 0.19мм.
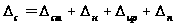
 ;
 ;
 ;


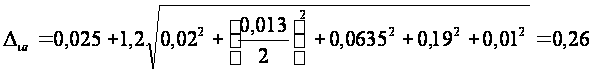
Рис.1.Схема положения сверла для расчета.
Расчет показал, что спроектированный кондуктор обеспечивает требуемую точность. Если бы она не была обеспечена, то следовало бы уменьшить размеры величин, входящих в последнюю формулу, изменяя посадки для уменьшения смещения осей базирующего отверстия и сверла, применяя двухъярусное расположение кондукторных втулок для уменьшения увода сверла
11.4 Расчет усилий зажима приспособления
При установке детали в скальчатый кондуктор должно обеспечиваться надежное закрепление детали от действия крутящего момента способствующего проворачиванию детали при сверлении и сдвига в осевом направлении под действием осевой составляющей силы резания.
Так как мы обрабатываем отверстие сверлом то в зоне резания возникает момент, который старается повернуть деталь. Чтобы не было проворачивания детали необходимо чтобы сила зажима была выше чем момент резания. Для этого рассчитаем силу зажима: (Рис 2)
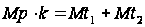

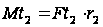
где r1 и r2 средний радиус площади трения
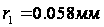 ;
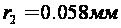 ;
Мр = 4Нм
k –поправочный коэффициент запаса
k=k0 * k1 * k2 * k3 * k4 * k5 * k6 =1.8

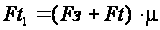
где
 - коэффициент
трения равный
0,18
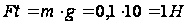
Подставим данные в уравнение
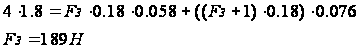
Найдем усилие зажима детали в осевом направлении. Сила зажима должна превышать составляющую силы резания в осевом направлении: Fз =k*P0, где k - коэффициент запаса, Р0 - осевая составляющая силы резания (Р0 = 1333 Н). Подставив эти данные в расчетную формулу, найдем необходимое усилие зажима:
Fз = 1,8*1333 = 2399Н
Осевую силу Р0 не учитываем так как она способствует зажиму, причем при выходе сверла она исчезает.
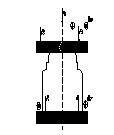
Рис.3 Схема расположения сил при зажиме детали.
12. Расчет измерительного приспособления
Измерительные приборы – средства измерений, предназначенные для получения значений измеряемой физической величины в установленном диапазоне. Измерительные приборы, как правило, содержат устройства для преобразования измеряемой величины сигнал измерительной информации и его индикации в форме, доступной для восприятия. Устройства для индикации имеет шкалу со стрелкой, диаграмму с пером или цифру указатель, с помощью которых можно отсчитывать или регистрировать значение физической величины. При сопряжении прибора с мини-ЭВМ отсчет можно производить с дисплея.
По степени индикации измеряемой величины измерительные приборы делят на показывающие и регистрирующие.
По действию измерительные приборы делят на интегрирующие, суммирующие, различают приборы прямого действия и приборы сравнения.
Измерительная установка – совокупность функционально объединенных мер, измерительных приборов, преобразователей и других устройств, предназначенных для измерений одной или нескольких физических величин, расположенных в одном месте.
Измерительная система – совокупность функционально объединенных приборов, преобразователей, ЭВМ и других технических средств, размещенных в разных точках контролируемого объекта с целью измерения одной или нескольких физических величин, свойственных этому объекту.
Измерительный комплекс – совокупность функционально объединенных средств измерений, ЭВМ и вспомогательных устройств, предназначенных для выполнения конкретной измерительной задачи.
Конструкция подавляющего большинства средств измерения состоит из последовательно расположенных деталей и устройств ( ГОСТ 16263-70 ), каждая из которых при измерении выполняет определенную задачу.
Индикатором часового типа называется измерительная головка то есть средство измерений, имеющие механическую передачу, которая преобразует малые перемещения измерительного перемещения в большие перемещения стрелки, наблюдаемые по шкале циферблата. По внешнему и внутреннему устройству индикатор похож на карманные часы, почему за ним и закрепилось такое название.
Круговая шкала индикатора часового типа состоит из 100 делений, цена каждого деления 0,01 мм. Это означает, что при перемещении на 0,01мм стрелка индикатора передвинется на одно деление круговой шкалы.
12.1 Расчет погрешности измерения
e = eп +eиг
где eп – погрешность, создаваемая посадкой
eиг – погрешность измерительной головки.
Определяем погрешность создаваемую посадкой

где То – поле допуска отверстий (мкм)
Тв – поле допуска вала (мкм)
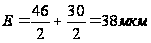
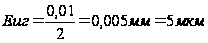 (половина
цены деления
)
Е = 38+5=43 мкм – погрешность измерительного приспособления.
Литература
«Курсовое проектирование по технологии машиностроения». – 4-е изд., перераб. и доп. Горбацевич А.Ф. – Мн.: Высш. школа, 1983. – 256 с., ил.
«Справочник технолога-машиностроителя». В 2-х т. Т 2./ Под ред. А.Г. Косиловой. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1986, 496 с., ил.
«Общемашиностроительные нормативы времени и режимов резания для нормирования работ, выполняемых на универсальных и многоцелевых станках с ЧПУ». Часть II. Нормативы режимов резания. Москва «Экономика» 1990 г., 480 с.
«Общемашиностроительные нормативы времени и режимов резания для нормирования работ, выполняемых на универсальных и многоцелевых станках с ЧПУ». Часть I. Нормативы времени. Москва «Экономика». 1990 г. 208 с.
«Справочник технолога-машиностроителя». В 2-х т. Т 1./ Под ред. А.Г. Косиловой – 4-е изд., перераб. и доп. – М.: Машиностроение, 1985. 656 с., ил.
Антонюк В.Е. «Конструктору станочных приспособлений». Справочное пособие. – Мн.: Беларусь, 1991. – 400 с., ил.
«Справочник технолога-машиностроителя». В двух томах. Изд. 3, переработанное. Том 2. Под ред. Манова А.Н. – М., «Машиностроение», 1972. – 568 с.
«Общемашиностроительные нормативы резания», серийное производство – М.: «Машиностроение», 1974. – 423 с.
«Станочные приспособления». Справочник. В 2-х т./ Ред. совет: Б.Н. Вардашкин (пред.) и др. – М.: «Машиностроение», 1984. - Т.1/ Под ред. Б.Н. Вардашкина, А.А. Шатилова, 1984. – 592., ил.
“Приспособление для металлорежущих станков” Справочник. А.К. Горгшкин, М. Машиностроение,-1970г.
“Основы конструирования приспособлений.” Учебник для вузов.-2-е изд., перераб. и дополненное. Под ред. В.С. Корсакова. -М.Машиностроение,1983г.
“Приспособление для металлорежущих станков. Расчеты и конструкции”-3-е изд., М.А. Ансеров.-М.: Машиностроение,1966г.