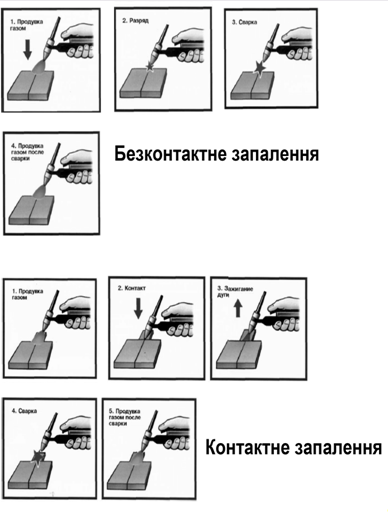
Технологія зварювання металів і сплавів неплавкими електродами
До загальних правил режиму зварювання, якими слід керуватися, можна віднести наступні:
1. При зварюванні стикових з'єднань порошковий дріт повинен розташовуватися майже перпендикулярно виробу: кут її відхилення від вертикального положення не повинен перевищувати 15 °. При виконанні таврових і з'єднань внапуск необхідно витримати вказаний кут нахилу електрода по напрямку зварювання, а кут між вертикальною площиною (стінкою тавра) і дротом повинен бути в межах 30-45 °.
2. При багатошаровому зварюванні перед накладенням кожного наступного шару рекомендується очистити попередній шар від шлаку. Слід враховувати, що виконання за один прохід швів катетом більше 10-12 мм недоцільно. Для швів більше 6-8 мм рекомендуються плавні поперечні коливання електрода.
3. При випадковому обриві дуги або порушенні подачі дроту порушувати дугу слід на відстані 10-15 мм від місця обриву і після запалювання перенести її на незаплавлений кратер.
Зварювання слід припиняти різко обриваючи дугу, щоб уникнути подовження вильоту.
Необхідно запобігати будь-яку можливу причину коливання режиму зварювання: нестабільну подачу дроту по шлангу напівавтомата, неправильне маніпулювання електродом, значні коливання мережевої напруги і т. д. Не рекомендується виконувати зварювання напівавтоматом із зношеним мундштуком або наконечником мундштука.
Причиною пористості можуть бути завищений струм, мала напруга дуги, неякісна збірка металоконструкцій, підвищений вміст вуглецю і кремнію в основному металі.
Техніка зварювання дротами різних типів має свої особливості. Наприклад, при зварюванні дротами рутил-органічного типу необхідно підтримувати виліт 15-20 мм. Зварювання на великому вильоті призводить до перегріву дроту, погіршення механічних властивостей металу шва, виникнення пористості. У разі підвищеного вмісту вуглецю та кремнію в зварюваної сталі зварювання слід припинити після плавного подовження дуги, в іншому випадку можливі здуття і пори в кратері шва. Зварювання дротом карбонатно-флюорітного типу проводиться при вильоті 30-50 мм. У випадку недостатньо гарної підготовки виробів під зварювання чи невдалої збірки заварити зазор простіше при збільшеному вильоті електродного дроту. При наявності забруднень і невеликого шару окалини на поверхні металу, що зварюється появу дефекту можна попередити зниженням напруги на дузі.
Режим зварювання дротами різних типів має свої особливості. Наприклад, при зварюванні дротами рутил-органічного типу необхідно підтримувати виліт 15-20 мм. Зварювання на великому вильоті призводить до перегріву дроту, погіршення механічних властивостей металу шва, виникнення пористості. У разі підвищеного вмісту вуглецю та кремнію в зварюваної сталі зварювання слід припинити після плавного подовження дуги, в іншому випадку можливі здуття і пори в кратері шва. Зварювання дротом карбонатно-флюорітного типу проводиться при вильоті 30-50 мм. У випадку недостатньо гарної підготовки виробів під зварювання чи невдалої збірки заварити зазор простіше при збільшеному вильоті електродного дроту. При наявності забруднень і невеликого шару окалини на поверхні металу, що зварюється поява дефекту можна попередити зниженням напруги на дузі до мінімального рекомендованого.
Зварювання вертикальних швів рекомендується виконувати порошковим дротом діаметром 2,3 мм і менше. Напрямок зварювання при виконанні вертикальних швів - знизу вгору. При такому способі за один прохід можна виконувати шви катетом до 10 мм. При зварюванні на вертикальній площині необхідно надавати електроду плавні коливальні рухи. Це забезпечує сприятливу форму валика. При маніпулюванні електродом слід уникати обривів дуги, так як це може привести до появи дефектів у шві.
До особливостей застосування порошкового дроту з додатковим захистом вуглекислим газом слід віднести наступні:
1. Зварювання рекомендують застосовувати в закритих приміщеннях. На відкритих майданчиках і монтажі зварювання можлива при дотриманні запобіжних заходів, що запобігають здування захисного газу.
2. Зварювання на вильоті 35-40 мм потрібно виконувати з таким розрахунком, щоб відстань від кінця дроту до зрізу сопла було в межах 15-25 мм. При використанні не прокаленого дроту зварювання необхідно виконувати на підвищеному вильоті до 50 мм. У цьому випадку наконечник мундштука слід застосовувати меншої довжини.
Пористість у швах при зварюванні у вуглекислому газі може бути викликана:
- підвищеною вологістю сердечника дроту або наявністю рясного шару мастила на поверхні дроту;
- наявністю на зварюються крайках іржі, окалини, вологи та інших забруднень;
- великою кількістю домішок (головним чином вологи та повітря) у вуглекислому газі;
- порушенням рекомендованих режимів зварювання;
- недосконалим захистом зони зварювання вуглекислим газом (попадання повітря в зону зварювання внаслідок недостатнього або надмірного витрати газу, велику відстань між соплом пальника і виробом, надмірно великий кут нахилу пальника щодо виробу, підсмоктування повітря через не щільності в пальнику і газової магістралі, ексцентричне розташування дроту щодо сопла пальника, знос мундштука і пов'язане з цим порушення співвісності газового недосконалою захистом зони зварювання вуглекислим газом (попадання повітря в зону зварювання внаслідок недостатнього або надмірного витрати газу, велику відстань між соплом пальника і виробом, надмірно великий кут нахилу пальника щодо виробу, підсмоктування повітря через не щільності в пальнику і газової магістралі, ексцентричне розташування дроту щодо сопла пальника, знос мундштука і пов'язане з цим порушення співвісності газового потоку і стовпа дуги, турбулентне витікання газу з пальника).
Виконання режимних рекомендацій гарантує високу якість швів і продуктивність при різноманітних умовах здійснення зварювальних робіт порошковим дротом.
2.2 Характеристика матеріалів
Зварювальні матеріали - це загальний термін, під яким розуміють витратні матеріали, використовувані в процесі зварювання. Залежно від виду зварювання в якості зварювальних матеріалів можуть бути використані флюси, дріт, електроди, присадні прутки, захисні гази, керамічні підкладки та ін..
Зварювальні флюси - різні порошкоподібні або пастоподібні речовини. Їх призначення різна, залежно від способу зварювання. Наприклад, при електрошлаковому зварюванні використовуються гранульовані зернисті флюси, що утворюють розплав з хорошими струмопровідними характеристиками. Такі ж флюси застосовуються для захисту дуги і зварювальної ванни, а також для запобігання розбризкування металу при дуговому електрозварюванні. При газовому зварюванні використовуються порошкові або пастоподібні флюси. За допомогою флюсів у цьому виді зварювання відбувається очищення поверхні металу деталей, що з'єднуються.
Основна роль зварювальних електродів - подача електроживлення для нагріву в точку зварювання. Крім того, за допомогою електродів можна істотно змінювати хімічний склад зварного шва чи виробляти легування металу, що зварюється в точці зварювання. При дуговому зварюванні зазвичай використовуються плавлючі електроди, до яких відноситься зварювальний дріт (він буває суцільний і порошковий), присадні прутки, зварювальні стрічки та пластини. Якщо зварювальний процес передбачає плавлення, то за допомогою таких електродів вводиться присадний матеріал.
Керамічні підкладки стали використовуватися у зварюванні відносно недавно для забезпечення високої якості зварювального шва і створення зворотного валика. Керамічні підкладки універсальні - їх можна застосовувати при будь-яких типах зварювання і в будь-яких положеннях зварюваних матеріалів, навіть при виготовленні вигнутих швів.
2.2.1 Характеристика газів для зварювання неплавкими електродами
Зварювання неплавким електродом в якості основного газу застосовується аргон - інертний газ, не здатний до хімічних реакцій і практично не розчинний у металах. Аргон вважається найбільш доступним і порівняно дешевим серед інертних газів. Будучи важчим за повітря, він добре захищає дугу і зону зварювання. Дуга в аргоні відрізняється високою стабільністю. Аргонодугове зварювання застосовують для з'єднання легованих сталей, кольорових металів і їх сплавів, її виконують постійним і змінним струмом. Аргон є основою захисним середовищем при зварюванні алюмінію, титану, рідкісних і активних металів. Газоподібний аргон зберігається і транспортується в сталевих балонах (за ГОСТ 949-73). Балон з чистим аргоном забарвлений в сірий колір, з написом "Аргон чистий" зеленого кольору. Вживання газових сумішей замість технічно чистих газів аргону або гелію в деяких випадках підвищує стійкість горіння зварювальної дуги, зменшує розбризкування металу, покращує формування шва, збільшує глибину спротиву, а також впливає на перенесення металу.
Суміш з 90% аргону і 10% водню вживається при зварюванні тонкого металу, забезпечуючи збільшення швидкості зварювання, зменшення зони термічного впливу. Суміш аргону з 10 - 12% азоту дозволяє уникнути попередньої термообробки, забезпечуючи корозійну стійкість металу шва. Добавка до аргону невеликої кількості кисню або іншого окисного газу істотно підвищує стійкість горіння дуги і покращує якість формування зварних швів. Для поліпшення боротьби з пористістю до аргону іноді додають кисень у кількості 3-5%. При цьому захист металу стає більш активним. Чистий аргон не захищає метал від забруднень, вологи та інших включень, що потрапили в зону зварювання з зварюваних кромок або присадочного металу. Кисень, вступаючи в хімічні реакції з шкідливими домішками, забезпечує їх вигоряння або перетворення в сполуки, що спливають на поверхню зварювальної ванни.
Застосування суміші аргону і вуглекислого газу (зазвичай 18-25%) ефективно при зварюванні низьковуглецевих і низьколегованих сталей. У порівнянні зі зварюванням у чистому аргоні або вуглекислому газі легко досягається перенесення електродного металу. Зварні шви більш пластичні, ніж при зварюванні в чистому вуглекислому газі. У порівнянні зі зварюванням у чистому аргоні менше ймовірність утворення пір. Газова суміш аргону з киснем зазвичай використовується при зварюванні легованих і низьковуглецевих сталей. Додавання до аргону кисню дозволяє запобігти пористість. Наявність кисню в дузі сприяє дрібнокрапельному переносу електродного металу.
Гелій використовується порівняно рідше. Гелій може застосовуватися в якості інертного захисного газу при зварюванні нержавіючих сталей, кольорових металів і сплавів, хімічно чистих й активних матеріалів. Гелій легший за повітря, що ускладнює захист зварювальної ванни, і, отже, вимагає більшої витрати на захист. У порівнянні з аргоном він забезпечує більш інтенсивний нагрів зони зварювання. Він має високу теплопровідність, має високий потенціал іонізації, тому при зварюванні в гелії збільшується температура дуги, напруга. Часто використовується суміш 70% аргону і 30% гелію. Газоподібний гелій зберігається і транспортується в сталевих балонах (згідно з ГОСТ 949-73). Балон пофарбований у коричневий колір, з написом "Гелій" білого кольору. При зварюванні міді захисним газом служить азот, так як по відношенню до міді він є інертним газом.
2.2.2 Обладнання для зварювання неплавкими електродами
Зварювальні пальники (Рис. 2.9).
Ручний пальник для дугового зварювання в захисних газах служить для жорсткого фіксування W-електрода в певному положенні, підведення до нього електричного струму, подачі захисного газу в зону зварювання та охолодження струмоведучих частин повітрям або водою. Пальники для зварювання в монтажних умовах і при знижених температурах мають природне повітряне охолодження і розраховані на струм до 150 А.
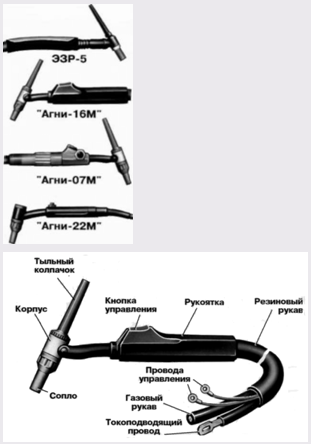
Рисунок 2.9. Пальники
Балон складається з сталевого безшовного циліндричного корпусу зі сферичним днищем, на який напресований башмак.
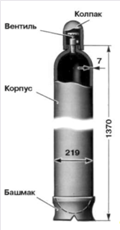
Рисунок 2.10. Балон
Редуктор призначений для пониження тиску газу, що надходить з балона.
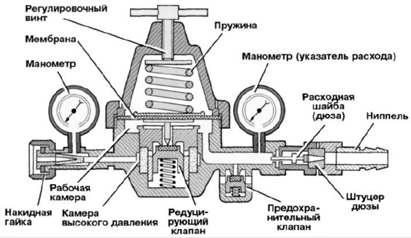
Рисунок 2.11. Редуктор
Джерело живлення забезпечує роботу в неперервному і імпульсному режимах зварювання.
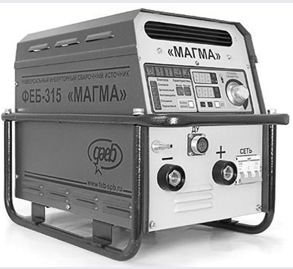
Рисунок 2.12. Джерело живлення
2.3 Інструменти, обладнання та пристосування при зварювальних роботах
Для виконання зварювальних робіт зварник повинен мати певний набір інструментів і приладдя.
Електродотримачі. Це один з основних інструментів електрозварника, від якого багато в чому залежать продуктивність і безпечні умови праці. Елетродотримач повинен бути легким (не більше 0,5 кг) і зручним, мати надійну ізоляцію, не нагріватися при роботі, забезпечувати швидке і надійне закріплення електрода. Залежно від способу кріплення електродів розрізняють засувні, пасатижні, ексцентрикові і інші електродотримачі. Найбільш поширені пасатижні електродотримачі (Рис 2.8).
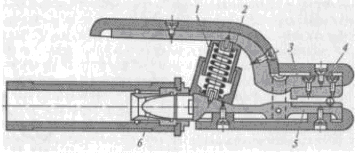
Рисунок 2.8. Електродотримач пасатижний: 1- захисний ковпачок пружини; 2- пружина; 3- важіль з верхньою лещатою; 4- теплоізоляційний захист; 5- нижня лещата; 6- конус різьбової втулки.
Щитки та шоломи. Це обладнання виготовляють відповідно до ГОСТ 12.4.035-78 з струмонепровідних матеріалів - фібри або пластмаси. Маса щитка не повинна перевищувати 0,48 кг, шолома - 0,6 кг. Їх внутрішня поверхня повинна бути гладкою, матовою, чорного кольору. Щиток складається з корпусу з оглядовим вікном і ручки, що має круглий поперечний переріз і довжину не менше 120 мм. Шолом представляє собою захисне пристосування, що надягається зварником на голову. Він складається з корпусу з оглядовим вікном і наголовника, який повинен забезпечувати два фіксованих положення корпуса: опущене (робоче) і відкинуте назад.
Для захисту очей від шкідливих випромінювань щитки і шоломи забезпечені світлофільтрами типу С темно-зеленого кольору, які випускають (замість світлофільтрів типу Е) 13 класів для зварювання із застосуванням струмів силою 13 ... 900 А.
Для захисту світлофільтру від бризок металу використовують покривні органічні скла, які в міру пошкодження замінюють новими (Рис. 2.9).
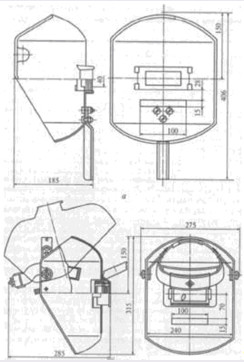
Рисунок 2.9. Щитки (а) та шоломи (б).
Зварювальні дроти. Струм від силової мережі підводиться до зварювальних апаратів по проводах марки КРПТ. Від зварювальних апаратів до робочих місць зварювальний струм надходить за гнучким проводу марки ПРГ, АПР або ПРГД з гумовою ізоляцією. До електродотримача повинен бути підключений гнучкий мідний дріт марки ПРГД довжиною не менше 3 м.
Довжина проводів від зварювальних апаратів до робочого місця не повинна бути більше 30 ... 40 м, тому що при великій довжині проводів напруга в них значно падає, що призводить до зменшення напруги дуги. Для з'єднання зварювальних проводів застосовують спеціальні муфти, мідні наконечники і болти. Температура нагріву проводів не більше 70 ° С.
Одяг зварника. У комплект одягу входять куртка, брюки та рукавиці. Куртку і штани шиють з брезенту, сукна або азбестової тканини. Одяг із прогумованого матеріалу не застосовують, оскільки її легко пропалити нагрітими металевими частинками. Штани повинні прикривати взуття для запобігання ніг від опіку. Рукавиці можуть бути брезентовими або робочими.
Додатковий інструмент зварника. Для зачищення країв перед зварюванням і видалення з поверхні швів залишків шлаку застосовують сталеві щітки - ручні або з електроприводом. Остиглий шлак з поверхні шва видаляють молотком-шлаковідділювачем.
Для під'єднання "маси" до заготівлі служать гвинтові або пружинні затиски, в які струмопровідний дріт впаюють високотемпературним припоєм або закріплюють механічно.
Для клеймування швів, вирубки дефектних місць, видалення бризок і шлаку застосовують відповідно клейма, зубила і молотки. Складальні операції перед зварюванням виконують за допомогою шаблонів, схилів, лінійок, косинців і спеціальних пристосувань. При монтажних зварювальних роботах зварювальники використовують надягають через плече брезентові сумки, в які поміщають електроди.
3. Охорона праці при виконання роботи
У ГОСТ 12.0.002-74 дані наступні визначення: "Техніка безпеки - це система організаційних і технічних заходів і засобів, що запобігають впливу на працюючих небезпечних виробничих факторів" та "Охорона праці - це система законодавчих актів і відповідних соціально-економічних, технічних і гігієнічних і організаційних заходів, що забезпечують безпеку, збереження здоров'я і працездатності людини в процесі праці ".
Розглянуті методи зварювання вимагають дотримання певного комплексу правил техніки безпеки і охорони праці, які повинні знаходити відображення в технологічних картах і строго дотримуватися при виконанні зварювальних робіт. Для всіх зазначених методів зварювання плавленням в тій чи іншій мірі існує можливість небезпечних впливів на зварювальника у зв'язку з наступними чинниками:
1) ураження електричним струмом при дотику людини до струмоведучих частин електричного кола;
2) ураження променями електричної дуги очей і відкритої поверхні шкіри;
3) опіки від крапель металу і шлаку при зварюванні;
4) отруєння шкідливими газами, що виділяються при зварюванні і при забрудненні приміщень пилом і випарами різних речовин;
5) вибухи через неправильне поводження з балонами стисненого газу або із-за виробництва зварювання в ємностях з-під горючих речовин, або виконання зварювання поблизу легкозаймистих і вибухонебезпечних речовин;
6) пожежі від розплавленого металу і шлаку в процесі зварювання;
7) травми різного роду механічного характеру при підготовці важких виробів до зварювання і в процесі зварювання.
Як свідчать статистичні дані, 80% травм зварників пов'язано з транспортними операціями важких металевих виробів.
Запобігання небезпеки ураження електричним струмом. При зварюванні плавленням використовують джерела струму з напругою холостого ходу UKX = 45 - 80 В при постійному струмі Uхх = 55 - 75 В при змінному струмі, Uxx = 180 - 200 В при плазмовому різанні. Тому джерела живлення повинні мати автоматичні пристрої, що відключають їх протягом не більше 0,5 с при обриві дуги.
Враховуючи непостійну величину електричного опору людського тіла (так, при сухій шкірі, наприклад, опір становить 8000-20000 Ом, а при вологих руках, пошкодженнях шкіри опір знижується до 400-1000 Ом), безпечними вважають напругу не вище 12 В (переносне освітлення). Якщо зварювальник працює в тісному приміщенні, може мати більшу площу контакту з металевою поверхнею, з метою зменшення небезпеки ураження електричним струмом, слід дотримуватись таких заходів:
1. Надійна ізоляція всіх, проводів, пов'язаних з живленням джерела струму і зварювальної дуги, заземлення корпусів зварювальних апаратів. Заземленню підлягають: корпуси джерел живлення, апаратного ящика, допоміжне електричне обладнання. Переріз заземлювальних проводів повинна бути не менше 25 мм2. Підключенням, відключенням та ремонтом зварювального обладнання займається тільки черговий електромонтер. Зварювальникам забороняється виконувати ці роботи.
2. Застосування в джерелах живлення автоматичних вимикачів високої напруги, які в момент холостого ходу розривають зварювальний ланцюг і подають на утримувач напруга 12 В.
3. Надійний пристрій електродотримача з гарною ізоляцією, яка гарантує, що не буде випадкового контакту струмоведучих частин електродотримача зі зварюваних виробом або руками зварника (ГОСТ 14651-69). Електродотримачі повинен мати високу механічну міцність і витримувати не менше 8000 затисків електродів.
4.Работа у справному сухму спецодязі і рукавицях. При роботі в тісних відсіках і замкнутих просторах обов'язково використання гумових калош і килимків, джерел освітлення з напругою понад 6-12 В.
3.1 Заходи промислової санітарії, техніки безпеки та протипожежної безпеки
Промислова санітарія - система організаційних заходів і технічних засобів, спрямованих на запобігання або зменшення впливу на працюючих шкідливих виробничих факторів. Практичні заходи щодо оздоровлення умов праці грунтуються на гіг. нормативах для виробничих приміщень (оптимальна і допустима температура, відносна вологість і швидкість руху повітря, гранично допустимі концентрації шкідливих газів, парів і пилу в повітрі промислових приміщень, гранично допустимі рівні шуму і вібрації та ін.)
Контроль за виконанням сан. норм і правил при проектуванні, будівництві і реконструкції промислових підприємств (попереджувальний сан. нагляд), а також поточний сан. нагляд за сан. станом промислових підприємств та умовами праці на цих підприємствах здійснюють органи державного сан. нагляду. Сан. нагляд на промисловому підприємстві здійснюють санітарні лікарі з гігієни праці та їх помічники спільно з цеховими лікарями медсанчастин або з персоналом здоровпунктів і технічними інспекторами профспілкових органів з контролю за охороною праці і технікою безпеки.
Основними документами є "Санітарні норми проектування промислових підприємств" (CH 245-71), загальнодержавні "Будівельні норми і правила" (БНіП), "Санітарні правила організації технологічних процесів і гігієнічні вимоги до виробничого обладнання" № 1042-73, стандарти з безпеки праці, а також санітарні правила, що стосуються конкретних галузей промисловості і виробництва, інструкції та методичні листи, в яких викладаються вимоги до окремих технологічних процесів, обладнання та матеріалів. У цих документах викладені основні вимоги до вибору промислового майданчика, розташуванню на ній виробничих і допоміжних будівель, до їх влаштування і обладнання (опалення, освітлення, вентиляція, водопостачання і каналізація), а також вимоги, спрямовані на обмеження шуму, вібрації, впливу на працюючих ультразвуку, пилу, токсичних газів, іонізуючих випромінювань, нормалізацію мікроклімату та інших шкідливих виробничих факторів.
Проведення електрозварювальних і газорізальних робіт на тимчасових місцях дозволяється лише після вжиття заходів, які унеможливлюють виникнення пожежі:
- очищення робочого місця від горючих матеріалів, захисту горючих конструкцій;
- забезпечення первинними засобами пожежегасіння /вогнегасниками, ящиком із піском та лопатою, відром з водою, які вказуються в наряді – допуску.
Після закінчення електрозварювальних і газорізальних робіт виконавець зобов’язаний ретельно оглянути місце їх проведення, за наявності горючих конструкцій полити їх водою, усунути інші ймовірні причини виникнення пожежі.
Технологічне обладнання, на якому передбачається проведення електрозварювальних і газорізальних робіт, слід привести до пожежовибухонебезпечного стану до початку цих робіт (видалити пожежовибухонебезпечні речовини та відкладення, відключити діючі комунікації, виконати безпечними методами очищення, прошпарення й промивання, забезпечити вентиляцію та контроль за повітряним середовищем тощо).
Щоб унеможливити потрапляння розпечених часток металу в суміжні приміщення, на сусідні поверхи та розташоване поряд устаткування, всі оглядові, технологічні й вентиляційні люки, монтажні та інші отвори в перекриттях, стінах і перегородках приміщень, де проводяться вогневі роботи, закривають негорючими матеріалами.
Приміщення, в яких імовірне скупчення парів легкозаймистих і горючих рідин та горючих газів, перед проведенням електрозварювальних і газорізальних робіт мають бути ретельно провентильовані.
Під час перерв у роботі, а також наприкінці робочої зміни електрозварювальна апаратура має відключатися, в тому числі від електромережі; газорізальна - також має відключатися, а шланги - від’єднуватися й звільнятися від горючих газів. Після закінчення робіт усю апаратуру устаткування прибирають у спеціально відведені місця.
У разі проведення електрозварювальних робіт у вибухопожежонебезпечних та пожежонебезпечних приміщеннях зворотним проводом від зварювального виробу до джерела зварювального струму може бути лише ізольований провід, причому за якістю ізоляції він не повинен поступатися прямому провідникові, приєднуваному до електродоутримувача.
У разі зміни електродів їхні залишки (недогарки) слід класти у спеціальний металевий ящик, установлюваний біля місця зварювальних робіт. Перед зварюванням електроди необхідно просушити за температури, вказаної в паспорті на конкретний тип електродного покриття. Покриття електродів має бути однорідним, щільним, без здуття, напливів і тріщин.
Щодня після закінчення роботи слід очищати агрегати та пускову апаратуру. Температура нагрівання окремих частин зварювального агрегату (трансформаторів, підшипників, щіток, контактів вторинного кола та ін.) не повинна перевищувати 75 С
Балони з газом під час їх зберігання, транспортування й експлуатації слід захищати від дії сонячного проміння та інших джерел тепла.
Балони, що встановлюються у приміщеннях, розміщають на відстані, не менше: від приладів опалення та печей - 1,0м, від джерел тепла з відкритим вогнем – 8м.
Список використаних джерел та літератури
1. Сварные конструкции. Расчёт и проектирование: Учеб. для вузов/Под ред. Николаева Г.А - М.: Высш. шк., 1990.-446 с.
2. Холопов Ю.В. Ультразвуковая сварка пластмасс и металлов. - Л.: Машиностроение. Ленингр. отд-ние, 1988. -224 с.
3. Сварка полимерных материалов: Справочник/К.И. Зайцев, Л.Н. Мацюк, А.В. Богдашевский и др.; Под общ.ред. К.И. Зайцев, Л.Н. Мацюк -
М.: Машиностроение, 1988. - 312 с.
4. 05.07-63.247П. Способ ультразвуковой сварки деталей из полимерных материалов.// Реферативный журнал., 2005г., №7, с.24-25.
5. 05.07-63.248. Влияние параметров режима ультразвуковой сварки на разрывное усилие нетканых материалов.// Реферативный журнал., 2005г., №7, с.25.
6. 05.01-63.291П. Устройство для ультразвуковой сварки и обрезки в линии изготовления плоских кабелей.// Реферативный журнал., 2005г., №1, с.37.
7. 05.01-63.292П. Способ и устройство для ультразвуковой приварки поперечной усиливающей накладки на ленты замка [типа "молния"].// Реферативный журнал., 2005г., №1, с.37.
8. 05.09-63.190. Зависимость разрывного усилия нетканых полотен от шага между сварными швами при ультразвуковой сварке.// Реферативный журнал., 2005г., №9, с.20.
9. 05.12-63.262П. Ультразвуковой сварочный пресс.// Реферативный журнал., 2005г., №12, с.31.
10. С.С. Волков, Изготовление нетканых материалов посредством скрепления волокнистых холстов ультразвуковой сваркой.// Сварочное производство., 2001., №4.,с.46-52.
11. С.С. Волков, Влияние параметров режима ультразвуковой сварки на разрывное усилие нетканых материалов.// Сварочное производство, 2005, №1., с.21-27.
12. С.С. Волков, Ультразвуковая сварка синтетических тканей технического назначения.// Сварочное производство, 2008, №2,с.30-36.
13. А.А. Фоменко, Ультразвуковая сварка полимерных многослойных плёночных материалов.// Сварочное производство, 2001, №2,с.50-52.
14. С.С. Волков, Ультразвуковая контурная сварка тары из полимерных материалов, наполненной пищевыми продуктами.// Сварочное производство, 2008, №1,с.29-35.
15. С.С. Волков, Ю.Н. Орлов, Магнитоупругий датчик для контроля качества сварного соединения при ультразвуковой сварке пластмасс.// Сварочное производство, 2001, №5,с.25-30.
16. Н.П. Нестеренко, И.К. Сенченков, Состояние и перспективы совершенствования ультразвуковой сварки полимеров и термопластичных композиционных материалов. // Сварочное производство, 2002, №10,с.19-26.
17. С.С. Волков, Технология ультразвуковой сварки многоэлементных изделий из жестких пластмасс.// Сварочное производство, 2003, №10,с.35-39.
18. С.С. Волков, Влияние размеров разделки кромок на прочность сварных соединений из жестких пластмасс, выполненных ультразвуковой сваркой.// Сварочное производство, 2003, №1,с.22-26.
19. Ультразвуковая сварка // Другие виды сварки [Электронный ресурс]. – Режим доступа
20. Ультразвуковая сварка // История сварки [Электронный ресурс]. – Режим доступа
21. С.С. Волков, Ультразвуковая сварка пластмасс и запрессовка металлов.// [Электронный ресурс]. – Режим доступа:
22. А. Хольт, Ультразвуковая сварка: дефекты и их выявление.// Полимеры [Электронный ресурс]. – Режим доступа: omnexus, свободный. – Загл. с экрана.
Додаток А