Разработка процесса восстановления ступенчатого вала
На формирование наплавленного валика оказывает влияние напряжение дуги, величина тока и диаметр электрода. При увеличении напряжения глубина проплавления несколько уменьшается, так как увеличивается длина дуги и ее столб становится более подвижным. Ширина сварной ванны и, соответственно, наплавленного валика при этом несколько возрастает, а глубина уменьшается. Чрезмерное увеличение напряжения отрицательно влияет на процесс — ухудшается устойчивость дуги, растет расход флюса, вытекающего из зоны наплавки и уносящего жидкий металл.
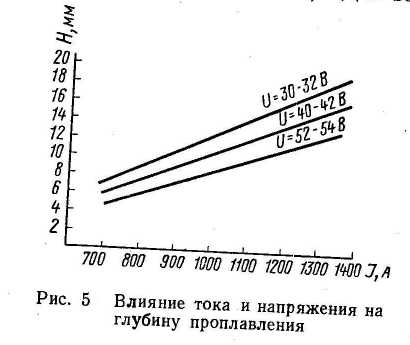
Увеличение тока при постоянном напряжении вызывает рост объема жидкой ванны, вследствие увеличения количества расплавленной электродной проволоки и количества тепла, выделяемого на основном металле. Увеличивается также давление дуги, которое в свою очередь увеличивает глубину проплавления. В то же время уменьшение тока при наплавочных работах как правило, не может быть рекомендовано. Это ведет к снижению производительности труда и стабильности процесса, особенно при работе на переменном токе. Влияние тока и напряжения U на глубину проплавления при наплавке под флюсом [107] показано на рис. 5
Устойчивое горение дуги, надлежащий химический состав, структура и механические свойства наплавленного металла обеспечивают правильный выбор флюса совместно с электродной проволокой.
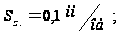
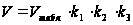 По
способу производства
флюсы делятся
на плавленые
и неплавленые
(керамические).
Для восстановления
изношенных
деталей широкое
распространение
получили только
плавленые,
флюсы. По строению
зерен они
подразделяются
на стекловидные
и пемзовидные.
На формирование
наплавленного
валика пемзовидный
флюс оказывает
более благоприятное
влияние, так
как способствует
растеканию
расплавленного
металла. Но
хрупкость
пемзовидного
флюса мешает
возможности
его многократного
использования.
В ремонтном
производстве
наибольшее
применение
находят высококремнистые
марганцевые
флюсы, реже —
низкокремнистые.
Высококремнистые
флюсы используют
в основном при
наплавке деталей
из углеродистых
и низколегированных
сталей. Эти
флюсы легируют
шов марганцем
и кремнием и
несколько
окисляют углерод.
Низкокремнистые
марганцевые
и безмарганцевые
флюсы применяют
при наплавке
деталей из
средне- и
высоколегированных
сталей. Они
отличаются
меньшей способностью
окисления
легирующих
элементов и
меньше легируют
наплавленный
металл кремнием.
Для восстановления
сильно изношенных
деталей в ГОСНИТИ
Л. Г. Лившицем
и А. И. Ширяевым
разработан
металлосодержащий
флюс. Исходными
продуктами
для его изготовления
служит чугунная
стружка и флюс
марки АН348А. Стружку
из перлитного
чугуна (примерный
состав: С 2,8-3,3%, Si
2-3%, Мп 0,5-0,8%, S
— не более 0,06% и
Р не более 0,4%)
прокаливают
при температуре
350—400° С и просеивают
через сито с
ячейками от
0,25 до 1,6 мм. Флюс
АН348А или его
шлаковую корку
размалывают
до порошкообразного
состояния
(величина частиц
должна быть
не более 40 мкм).
Отсеенную
чугунную стружку
смачивают
жидким стеклом
и смешивают
с порошкообразным
флюсом до получения
однородной
зернистой
массы. Затем
эту массу протирают
через сито с
50 отверстиями
на 1 см2
прямо на металлический
противень,
подогретый
до температуры
200—300° С. Сушку
продолжают
в течение 15—25
мин.
В зависимости от количества введенной во флюс чугунной стружки меняется состав и свойства наплавленного слоя. Например, при введении во флюс 40% чугунной стружки слой, наплавленный малоуглеродистой проволокой СвО8, имеет твердость 400— 500 НВ и содержит 0,55% углерода, 1,65% марганца и 1,0% кремния. В процессе наплавки чугун из флюса переходит в расплавленный металл шва, благодаря чему вес наплавленного металла по сравнению с весом израсходованной проволоки повышается до 65%. Содержание чугуна во флюсе не должно превышать 50%. При большем количестве формирование наплавленного слоя и отделение шлаковой корки ухудшаются.
В качестве электрода для наплавки под флюсом применяют стандартную сварочную проволоку СВ (ГОСТ 2246—60), а также высококачественную углеродистую проволоку марок ВС и ОВС. Для наплавки обычно применяют проволоку диаметром 1—3 мм. С увеличением диаметра уменьшается плотность тока, и, соответственно, уменьшается давление дуги и глубина проплавления основного металла. Несколько увеличивается при этом ширина наплавляемого валика, но ухудшается устойчивость дуги и ход всего процесса наплавки.
Для увеличения производительности изготавливают, позволяющие наплавлять мртялл одновременно несколькими проволоками с общим подводом тока или электродную ленту шириной от 10 до 100 мм и толщиной от 0,4 до 1,0 мм.
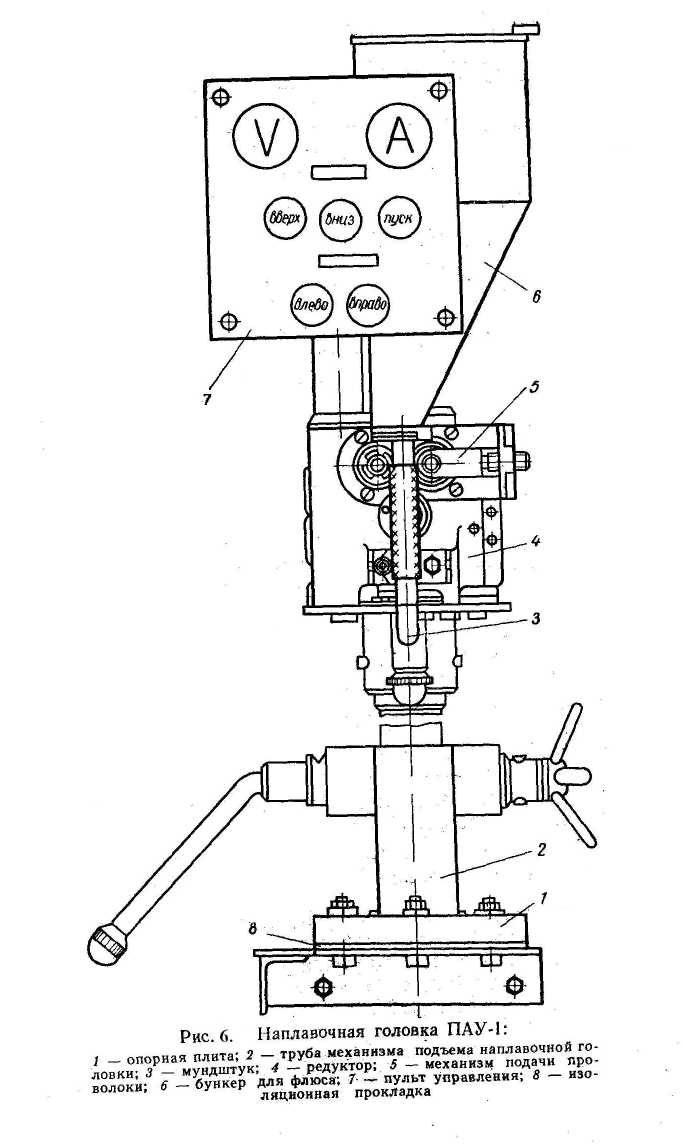
На ремонтных предприятиях наибольшее применение нашли наплавочные головки типа А-409, А-580 и ПАУ-1.
На рис. 6 показан общий вид головки ПАУ-1, разработанной в ГОСНИТИ специально для наплавочных работ на ремонтных предприятиях.
 Высокое
качество наплавки
получается
на постоянном
токе при обратной
полярности.
Источник питания
постоянного
тока (сварочный
преобразователь
типа ПС-300, ПСО-500
и др.) обеспечивает
хорошую стабильность
сварочной дуги
и формирование
наплавленного
валика, меньшую
склонность
к образованию
пор в наплавленном
металле и лучшую
отделяемость
шлаковой корки.
При наплавке
неответственных
деталей могут
с успехом применяться
сварочные
трансформаторы
СТН-500, ТСД-500 и др.
Величина тока при наплавке проволокой диаметром 1,0; 1,2 и 2,0 мм выбирается соответственно в пределах 100—150; 160—200 250—400 А
| Наименование и краткое содержание операции, технологические базы | Оборудование |
|
1. Подготовительная. Удалить эллипсность и конусность. Технологическая база - центровые отверстия |
Токарный станок 1К62 |
|
2. . Подготовительная Создать шероховатость («рваная» резьба) Технологическая база - центровые отверстия |
Токарный станок 1К62 |
|
3.Наплавка Наплавить поверхность шеек вала Технологическая база - центровые отверстия |
Наплавочная головка |
|
4. Токарная Точить поверхность шеек вала с одной стороны и подрезать торцы вала Технологическая база - центровые отверстия |
Токарный станок 1К62 |
|
5. Токарная Точить поверхность шеек вала с другой стороны и подрезать торцы вала Технологическая база - центровые отверстия |
Токарный станок 1К62 |
|
6. Термическая Закалить шейки вала до HRc 41-45 |
Установка ТВЧ |
|
7. Шлифовальная Шлифовать поверхность шеек вала согласно размерам КЭ |
Кругло шлифовальный станок |
|
8. Контрольная провести контроль восстановленной поверхности согласноКЭ |
Электродуговая сварка
Восстановление шпоночного паза происходит при помощи электродуговой сварки, путем заваривания паза, при этом вал переворачивается на 180° и вырезается паз с соблюдением технологических размеров.
1.6 Расчёт режимов обработки и нормы времени
1.6.1 Подбор режущего инструмента
Для получистовой обработки берём проходной, прямой, правый резец, оснащённый пластиной твёрдого сплава Т15К6, (принимаем по [1] гл 8.), выбираем форму передней поверхности – радиусную с отрицательной фаской; величина переднего и заднего углов, соответственно γ=15° и α=8°, (принимаем по [1] табл.15); величину главного и вспомогательного углов в плане принимаем φ= 45° φ1=10°, (принимаем по [1] табл.16 и 17); радиус при вершине принимаем r=1,5мм, (принимаем по [1] табл.20); ширину фаски принимаем f=0,4мм. и радиус канавки R=4мм.
1.6.2 Расчёт глубины резания
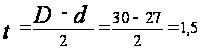 мм.
 мм.
, где D – диаметр заготовки
d – номинальный диаметр ремонтируемого вала, принимаем по заданию
1.6.3 Определение подачи
По [1] табл.39 находим подачу S=0,2-0,11мм/об. Уточняем подачу по паспорту станка, станок модели 1К62, принимаем подачу S=0,15мм/об.
1.6.4 Определение стойкости резцов
Принимаем стойкость резцов Т=90мин.
1.6.5 Определение скорости резания
При заданных условиях обработки по [1] табл.35 устанавливаем скорость резания V=171м/мин. Поправочных коэффициентов не вводим, т.к. табличные данные соответствуют заданным условиям обработки.
1.6.6 Расчёт числа оборотов шпинделя
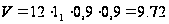 об/мин
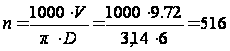 об/мин
, где V – скорость резания, (м/мин), см. п. 2.6.5.
π – математическая постоянная, π=3,14
D – диаметр заготовки
Уточняем число оборотов по паспорту станка ( [1]табл.38), принимаем n= 1800 об/мин.
1.6.7 Расчёт действительной скорости резания
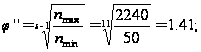 м/мин
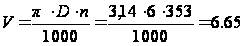 м/мин
, где π – математическая постоянная, π=3,14
D – диаметр заготовки
n – частота вращения шпинделя, см. п. 1.6.6.
1.6.8 Расчёт силы резания
 Н
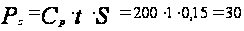 Н
, где Ср – коэффициент, принимаем по [1] табл.39
t – глубина резания, см. п. 1.6.2.
S – подача, см. п. 1.6.3.
1.6.9 Расчёт момента сопротивления резанию
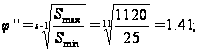 Н
 Н
, где Рп – сила резания, см. п. 1.6.8.
D – диаметр заготовки
1.6.10 Определение крутящего момента на шпинделе
По паспорту станка выбираем наибольший крутящий момент на шпинделе Мшп =12,5 кг·м
1.6.11 Расчёт основного машинного времени
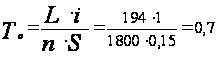 мин
, где i – число проходов
S – подача, см. п. 1.6.3.
n – частота вращения шпинделя, см. п. 1.6.6.
L – общая длина обрабатываемой детали и определяется по формуле:
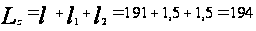 мм
, где l – длина детали, l1– врезание 1,5-2мм., l2– врезание 1,5-2мм.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
А.В. Егоров «Технология машиностроения», М.: Машиностроение, 1991г.
Ф.В. Гурин, М.Ф. Гурин «Технология автомобилестроения», М.: Машиностроение, 1986г.
И.В. Болгов, В.П. Остроумов «Технология ремонта оборудования», М.: «Лёгкая индустрия», 1982г.
С.И. Ансеров «Приспособления к металлорежущим станкам» М: Машиностроение, 1989г.