Жаропрочные сплавы
kзагр – коэффициент загрузки оснастки, kзагр = 0,85;
t ш-к – штучно-калькуляционная норма выполнения данной операции технологического процесса (трудоемкость работы на данном оборудовании), часов;
Тслуж – срок службы универсальной технологической оснастки, год.
Тслуж = 0,3 года.
Тогда, по вариантам технологического процесса имеем:
Сосну1 = ( 2 250 Ч 1,3 Ч (0,91 + 1,35 + 1,35) / ( 2 015 Ч 0,3 Ч 0,85 ) = 20,55 руб./ед.
Сосну2 = ( 2 250 Ч 1,3 Ч (0,91 + 1,35 + 1,35) / ( 2 015 Ч 0,3 Ч 0,85 ) = 20,55 руб./ед.
Расходы по возмещению износа универсального инструмента, к которому в данном технологическом процессе относится клещи-захваты, применяемые на операциях нагрева и штамповки, можем определить по формуле:
Сину = ( Цин Ч t ш-к Ч h маш Ч kэр) / Т стойк (28)
где Цин – первоначальная стоимость универсального инструмента, руб.; Цин клещи = 550 руб.;
k эр – коэффициент, учитывающий расходы по эксплуатации инструмента и его ремонту; k эр = 1,2 [11];
t ш-к – штучно-калькуляционная норма выполнения операций нагрева заготовок и горячей штамповки в технологическом процессе, часов.
По данным таблицы 17 имеем:
t ш-к1 = 0,62 + 0,57 + 0,55 + 0,9 + 0,87 + 0,87 = 4,38 часа
t ш-к2 = 0,6 + 0,55 + 0,9 + 0,87 + 0,87 = 3,79 часа
h маш – коэффициент машинного времени, учитывающий удельный вес машинного времени в штучно-калькуляционном;
h маш = 0,75 [11].
Т стойк – стойкость инструмента до полного износа, часов.
Т стойк = 480 часов.
Тогда, по вариантам технологического процесса имеем:
Сину1 = ( 550 Ч 4,38 Ч 0,75 Ч 1,2 ) / 480 = 4,52 руб./ед.
Сину2 = ( 550 Ч 3,79 Ч 0,75 Ч 1,2 ) / 480 = 3,91 руб./ед.
Определим последнюю составляющую расходов на содержание и эксплуатацию технологического оборудования, а именно затраты на электроэнергию для производственных целей. Расчет можем провести по формуле:
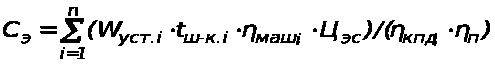 (29)
где Wуст. – мощность токоприемника электрооборудования, кВт;
hмаш. – коэффициент машинного времени, который устанавливает связь между трудоемкостью на операции и временем работы оборудования;
hмаш. = 0,75 [11];
hкпд.– коэффициент полезного действия электроустановок,
hкпд. = 0,8;
hп – коэффициент, учитывающий потери электрической энергии в
сети; hп = 0,96;
Цэс – оптовая цена 1 кВт силовой электроэнергии, руб./кВтЧч.;
Цэс = 1,84 руб./кВтЧч.
n – количество оборудования в данном технологическом процессе, шт.
Данные по потребляемой мощности оборудования и продолжительности работы оборудования представлены в таблицах 18 и 19. Учтем, что расходы на электроэнергию для нагрева заготовок и полуфабрикатов в электрической печи сопротивления учтены в статье "Расходы на топливо и электроэнергию для технологических целей".
Тогда имеем:
Сэ.1 = (5 Ч 0,91 Ч 0,75 Ч 1,84) + (35 Ч (0,90 + 0,87) Ч 0,75 Ч 1,84) + (20 Ч 0,87Ч 0,75 Ч 1,84) + (8 Ч (0,63 +0,6) Ч0,75 Ч 1,84) + (5 Ч (1,35 + 1,35) Ч 0,75 Ч 1,84) + (2 Ч
Ч 0,65 Ч 0,75 Ч 1,84) / ( 0,8 Ч 0,96 ) = 195,04 руб./ед.
Сэ.2 = (5 Ч 0,91 Ч 0,75 Ч 1,84) + (22 Ч (0,90 + 0,87) Ч 0,75 Ч 1,84) + (20 Ч 0,87Ч 0,75 Ч 1,84) + (8 Ч (0,63 +0,6) Ч0,75 Ч 1,84) + (5 Ч (1,35 + 1,35) Ч 0,75 Ч 1,84) + (2 Ч
Ч 0,65 Ч 0,75 Ч 1,84) / ( 0,8 Ч 0,96 ) = 153,69 руб./ед.
Теперь, суммированием определим затраты на содержание и эксплуатацию технологического оборудования по вариантам технологического процесса:
Собор. = Собу + Сосну + Сину + Сэ (30)
Собор.1 = 211,41 + 20,55 + 4,52 + 195,04 = 431,52 руб./ед.
Собор.2 = 190,50 + 20,55 + 3,91 + 153,69 = 368, 65 руб./ед.
7.2.8 Расчет цеховых расходов
Цеховые расходы по вариантам технологического процесса можем определить как процент от суммы затрат на основную и дополнительную заработную плату основных производственных рабочих (Зод) и расходов на содержание и эксплуатацию технологического оборудования (Собор):
Сцех = kцех Ч ( Зод + Собор.) / 100 (31)
где kцех – коэффициент цеховых расходов, %;
kцех = 85% [11].
Тогда имеем:
Сцех1 = 85 Ч (1 157,14 + 431,52) / 100 = 1 350,36 руб.
Сцех2 = 85 Ч (1 095,66 + 368, 65) / 100 = 1 244,66 руб.
Теперь на основе всех рассчитанных расходов можем определить цеховую себестоимость изготовления. Для этого сведем все затраты по вариантам технологического процесса в таблицу 20 и суммированием определим цеховую себестоимость.
Тогда цеховая себестоимость по вариантам технологического процесса составляет:
Сцех1 = 8 082,35 + 242,47+ 1 157,14 + 300,85 + 444,67 + 237,60 +
+ 431,52 + 1 350,36 = 12 246,96 руб./ед.
Сцех2 = 5355,06 + 160,65 + 1 095,66 + 284,87 + 293,88 + 244,75 +
+ 368, 65 + 1 244,66 = 9 048,18 руб./ед.
Таблица 20
Калькуляция цеховой себестоимости изготовления 100 деталей "фланец" из сплава ЭИ868.
| № | Наименование статей калькуляции |
Обоз-начение |
Величина затрат по вариантам техпроцесса |
|||
|
Базовый вариант |
Новый вариант |
|||||
|
Сумма, руб./ед. |
% к итогу |
Сумма, руб./ед. |
% к итогу |
|||
|
01 |
Расходы на основные материалы (за вычетом реализуемых отходов) |
Смо |
8 082,35 |
66,0% |
5355,06 |
59,2% |
|
02 |
Расходы на вспомогательные материалы |
Смв |
242,47 |
2,0% |
160,65 |
1,8% |
|
03 |
Расходы на основную и дополнительную зарплату основных произв. рабочих |
Зод |
1 157,14 |
9,4% |
1 095,66 |
12,1% |
|
04 |
Отчисления на единый социальный налог |
Осоц |
300,85 |
2,5% |
284,87 |
3,1% |
|
05 |
Расходы на топливо и электроэнергию для технологических целей |
Стехн |
444,67 |
3,6% |
293,88 |
3,2% |
|
06 |
Расходы на изготовление и возмещение износа специальной оснастки |
Сспец |
237,60 |
1,9% |
244,75 |
2,7% |
|
07 |
Расходы на содержание и эксплуатацию технологического оборудования |
Соб |
431,52 |
3,5% |
368, 65 |
4,1% |
08 |
Цеховые расходы |
Сцех |
1 350,36 |
11,0% |
1 244,66 |
13,8% |
|
09 |
ИТОГО: Цеховая себестоимость изготовления 100 деталей |
Сцех |
12 246,96 |
100 % |
9 048,18 |
100 % |
7.2.9 Расчет общезаводских расходов
Общезаводские расходы по вариантам технологического процесса можем определить как процент от суммы затрат на основную и дополнительную заработную плату основных производственных рабочих (Зод) и расходов на содержание и эксплуатацию технологического оборудования (Собор):
Сзав = kзав Ч ( Зод + Собор.) / 100 (32)
где kзав – коэффициент общезаводских расходов, %;
kзав = 65% [11].
Тогда имеем:
Сзав1 = 65 Ч (1 157,14 + 431,52) / 100 = 1 032,63 руб.
Сзав2 = 65 Ч (1 095,66 + 368, 65) / 100 = 951,80 руб.
7.2.10 Расчет потерь от брака
Потери от брака по вариантам технологического процесса можем определить по выражению:
Сбрак = kбрак Ч ( Сцех + Сзав.) (33)
где kбрак – коэффициент брака, %;
kбрак = 5 %;
Сцех – цеховая себестоимость по вариантам технологического процесса, руб.;
Сзав – общезаводские расходы по вариантам, руб.
Тогда имеем:
Сбрак 1 = 0,05 Ч ( 12 246,96 + 1 032,63 ) = 663,98 руб.
Сбрак 2 = 0,05 Ч ( 9 048,18 + 951,80 ) = 500,00 руб.
7.2.11 Расчет внепроизводственных расходов
Определение внепроизводственных расходов можно провести по формуле:
Свнепр. = kвнепр. Ч ( Сцех + Сзав. + Сбрак) (34)
где kвнепр. – коэффициент внепроизводственных расходов, а именно расходов связанных с рекламой продукции, маркетинговыми исследованиями, предпродажной и послепродажной поддержкой изделий и т.д., %;
kвнепр. = 7 %;
Сцех – цеховая себестоимость по вариантам технологического процесса, руб.;
Сзав – общезаводские расходы по вариантам, руб.;
Сбрак – расходы на потери от брака по вариантам, руб.
Тогда имеем по вариантам технологического процесса:
Свнепр. 1 = 0,07 Ч ( 12 246,96 + 1 032,63 + 663,98 ) = 976,05 руб.
Свнепр. 2 = 0,07 Ч ( 9 048,18 + 951,80 + 500,00 ) = 734,99 руб.
7.2.12 Расчет полной себестоимости
Теперь на основе всех рассчитанных расходов можем определить полную себестоимость. Для этого сведем все затраты по вариантам технологического процесса в таблицу 21 и суммированием определим полную себестоимость.
Сполн.1 = 8 082,35 + 242,47+ 1 157,14 + 300,85 + 444,67 + 237,60 +
+ 431,52 + 1 350,36 + 1 032,63 + 663,98 + 976,05 = 14 919,62 руб./ 100 ед.
Сполн.2 = 5355,06 + 160,65 + 1 095,66 + 284,87 + 293,88 + 244,75 +
+ 368, 65 + 1 244,66 + 951,80 + 500,00 + 734,99 = 11 234,97 руб./ 100 ед.
Таблица 21
Калькуляция полной себестоимости изготовления 100 деталей "фланец"из сплава ЭИ 868
| № | Наименование статей калькуляции |
Обоз-начение |
Величина затрат по вариантам техпроцесса |
|||
|
Базовый вариант |
Новый вариант |
|||||
|
Сумма, руб./ед. |
% к итогу |
Сумма, руб./ед. |
% к итогу |
|||
|
01 |
Расходы на основные материалы (за вычетом реализуемых отходов) |
Смо |
8 082,35 |
54,2% |
5 355,06 |
47,7% |
|
02 |
Расходы на вспомогательные материалы |
Смв |
242,47 |
1,6% |
160,65 |
1,4% |
|
03 |
Расходы на основную и дополнительную зарплату основных произв.рабочих |
Зод |
1 157,14 |
7,8% |
1 095,66 |
9,8% |
|
04 |
Отчисления на единый социальный налог |
Осоц |
300,85 |
2,0% |
284,87 |
2,5% |
|
05 |
Расходы на топливо и электроэнергию для технологических целей |
Стехн |
444,67 |
3,0% |
293,88 |
2,6% |
|
06 |
Расходы на изготовление и возмещение износа специальной оснастки |
Сспец |
237,60 |
1,6% |
244,75 |
2,2% |
|
07 |
Расходы на содержание и эксплуатацию технологического оборудования |
Соб |
431,52 |
2,9% |
368, 65 |
3,3% |
08 |
Цеховые расходы |
Сцех |
1 350,36 |
9,1% |
1 244,66 |
11,1% |
|
09 |
Общезаводские расходы |
Сзав |
1 032,63 |
6,9% |
951,80 |
8,5% |
|
10 |
Расходы на потери от брака |
Сбрак |
663,98 |
4,5% |
500,00 |
4,5% |
|
11 |
Внепроизводственные расходы |
Свнепр. |
976,05 |
6,5% |
734,99 |
6,5% |
|
12 |
ИТОГО: Полная себестоимость изготовления 100 деталей |
Сполн |
14 919,62 |
100,0% |
11 234,97 |
100,0% |
7.3 Расчет ожидаемого годового экономического эффекта от внедрения нового технологического процесса
Прежде чем определять ожидаемый годовой экономический эффект от внедрения нового варианта технологического процесса необходимо определить какой из вариантов технологического процесса изготовления детали типа "фланец" характеризуется меньшими приведенными затратами. Величину приведенных затрат по вариантам технологического процесса можем определить по формуле:
З привед = Сў полн Ч N вып год + Eн Ч Kў вложен (35)
где Сў полн – полная себестоимость изготовления единицы продукции (одной детали типа "фланец") , руб.
На основе данных таблицы 21 имеем:
Сў полн1 = Сполн1 / 100 = 14 919,62 / 100 = 149,20 руб./ед.
Сў полн2 = Сполн2 / 100 = 11 234,97 / 100 = 112,35 руб./ед.
N вып год – годовая программа выпуска деталей, шт./год.;
N вып год = 200 000 шт./год.
Kў вложен – суммарная величина капиталовложений по вариантам технологических процессов, руб.;
Укрупнено, можно считать, что суммарная величина капиталовложений в варианты технологических процессов равна суммарной стоимости основного технологического оборудования по вариантам техпроцесса. Тогда, на основании данных таблицы 18 и таблицы 19, имеем:
K вложен1 = ( 139 500 + 216 550 + 987 560 + 616 590 + 65 500 +
+ 69 500 + 45 986 = 2 141 186 руб.
K вложен2 ( 139 500 + 216 550 + 876 590 + 616 590 + 65 500 +
+ 69 500 + 45 986) = 2 030 216 руб.
Eн – нормативный коэффициент отдачи капиталовложений, Eн = 0,10.
Тогда имеем следующие приведенные затраты по вариантам техпроцесса:
З привед1 = 149,20 Ч 200 000 + 0,10 Ч 2 141 186 = 30 054 119 руб.
З привед2 = 112,35 Ч 200 000 + 0,10 Ч 2 030 216 = 22 673 022 руб.
Очевидно, что приведенные затраты по второму варианту технологического процесса существенно ниже приведенные затраты по базовому варианту. Это свидетельствует о том, что новый (проектируемый) вариант техпроцесса является более экономически целесообразным, более выгодным, так как требует меньших затрат на производство годовой программы изделий, в первую очередь за счет снижения затрат на основные материалы.
Следовательно, для дальнейших расчетов принимаем проектируемый вариант технологического процесса.
Ожидаемый годовой экономический эффект от внедрения нового технологического процесса изготовления детали типа "фланец" можем определить по формуле:
Эожидаем. год = Р годов2 – З годов 2
где Р годов2 – результаты реализации годовой программы производства деталей типа "фланец", руб.
З годов2 – затраты для реализации годовой программы производства деталей типа "фланец", руб.
Имеем:
З годов 2 = min ( З привед1 ; З привед2) ) (37)
З привед2 < З привед1
Тогда:
З годов 2 = З привед2 = 22 673 022 руб.
Теперь необходимо определить результаты реализации годовой программы выпуска деталей типа "фланец":
Р годов2 = Ц оптов Ч N вып год (38)
где N оптов – годовая программа выпуска деталей, шт./год.;
N вып год = 200 000 шт./год.
Ц оптов – оптовая цена единицы продукции, руб./ед.
Оптовую цену можем определить по формуле:
Ц оптов = Сў полн2 + Пр (39)
где Сў полн – полная себестоимость изготовления единицы продукции (одной детали типа "фланец"), руб./ед. Сў полн2 = 112,35 руб./ед.;
Пр – величина нормируемый прибыли, руб./ед.
Величину нормируемой прибыли можем определить по формуле:
Пр = Нприб. Ч Сў полн2 (40)
где Нприб. – норма плановой прибыли, устанавливаемая предприятием на те или иные виды товаров и услуг, %.
Нприб. = 20 %.
Теперь можем определить величину прибыли и оптовой цены:
Пр = 0,20 Ч 112,35 = 22,47 руб./ед.
Ц оптов = 112,35 + 22,47 = 134,82 руб./ед.
В результате получим:
Р годов2 = 134,82 Ч 200 000 = 26 964 000 руб.
Тогда, ожидаемый годовой экономический эффект от внедрения нового технологического процесса изготовления детали типа "фланец" будет составлять:
Эожидаем. год = 26 964 000 – 22 673 022 = 4 290 978 руб.
8. Экология и безопасность
Безопасность производства
Улучшение условий труда, повышение его безопасности влияют на результаты производства – на производительность труда, качество и себестоимость выпускаемой продукции.
Улучшение условий труда и его безопасность приводит к снижению производственного травматизма, профессиональных заболеваний, что сохраняет здоровье трудящихся и одновременно приводит к уменьшению затрат на оплату льгот и компенсаций за работу в неблагоприятных условиях труда.
В борьбе за создание здоровых и безопасных условий труда большое значение имеет такая организация технологического процесса и обеспечение такого состояния оборудования, при которых исключались бы выделение вредных веществ в рабочих помещениях (газа, пыли, избыточной теплоты) и опасность травмирования рабочих. Эти требования являются основополагающими в ряде нормативных документов [17, 18].
Идентификация опасных и вредных факторов в технологическом процессе
Целью комплексного анализа является выявление опасных и вредных производственных факторов, которые могут воздействовать на работающего при выполнении различных операций технологического процесса, и проведение их количественной оценки. Анализ проводится в соответствии с последовательностью выполнения технологических операций процесса и учитывает требования ГОСТ 12.0.003-84. Результаты анализа сведены в таблицу 22. На основании проведенного анализа можно сделать вывод о том, что основными опасными и вредными производственными факторами являются:
движущиеся части машин и механизмов;
повышенная запылённость и загазованность воздуха рабочей зоны;
повышенная температура поверхностей оборудования, заготовок и материалов;
повышенный уровень шума;
опасный уровень напряжения сети.
По результатам проведенного комплексного анализа основных элементов производственного процесса, формирующих опасные и вредные производственные факторы (табл. 22), проводится количественная оценка действующих значений последних и составляется сводная ведомость опасных и вредных производственных факторов с их фактическими числовыми значениями (табл. 23). При определении фактических значений опасных и вредных производственных факторов применялся метод экстраполяции величин последних при аналогичных технологических процессах производства подобных деталей типа "фланец" из жаропрочных и жаростойких сплавов на реальных предприятиях [17, 19].
Таблица 22
Основные элементы производственного процесса производства панелей, формирующие опасные и вредные производственные факторы
| № |
Наименование операции |
Материалы, сырьё, комплектующие |
Оборудование, приспособления, инструмент |
Готовые изделия |
Уровень механизации |
Производственная среда |
Отходы в окружающую производственную среду |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
1 |
Транспортировка |
Сортовой прокат |
Электрокар |
Сортовой прокат |
Механизированный |
Электрический ток, напряжение до 380 вольт. |
Пыль Cr, Cr2O3. |
|
2 |
Резка в меру заготовок |
Сортовой прокат |
Дисковые ножницы, шаблоны |
Заготовки |
Механизированный |
Электрический ток, напряжение до 380 вольт, Пыль Cr, Cr2O3., шум |
Пыль Cr, Cr2O3, стружка |
|
3 |
Транспортировка |
Заготовки |
Электрокар |
Заготовки |
Механизированный |
Электрический ток, напряжение до 380 вольт. |
Пыль Cr, Cr2O3. |
|
4 |
Нагрев Заготовок |
Заготовки |
Нагревательная печь электросопротивления. |
Нагретая заготовка |
Механизированный |
Электрический ток, напряжение до 380 вольт, тепловой поток, тепловое излучение |
Пыль Cr, Cr2O3, тепловое излучение |
|
5 |
Транспортировка |
Нагретая заготовка |
Манипулятор |
Нагретая заготовка |
Механизированный |
Электрический ток, напряжение, тепловое излучение. |
Пыль Cr, Cr2O3, тепловое излучение |
|
6 |
Штамповка |
Нагретая заготовка |
Фрикционный пресс 250тс, штамповая оснастка |
Штамповка |
Механизированный |
Пыль Cr, Cr2O3, тепловое излучение, вибрация, электрический ток, напряжение, шум. |
Пыль Cr, Cr2O3, тепловое излучение |
Продолжение таблицы 22
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
7 |
Транспортировка |
Нагретая штамповка |
Манипулятор |
Нагретая штамповка |
Механизированный |
Электрический ток, напряжение, тепловое излучение. |
Пыль Cr, Cr2O3, тепловое излучение |
|
8 |
Нагрев Заготовок |
Штамповка |
Нагревательная печь электросопротивления |
Штамповка |
Механизированный |
Электрический ток, напряжение до 380 вольт, тепловой поток, тепловое излучение |
Пыль Cr, Cr2O3, тепловое излучение |
|
9 |
Обрезка облоя |
Нагретая штамповка |
Фрикционный пресс, штамповая оснастка |
Нагретая деталь |
Механизированный |
Пыль Cr, Cr2O3, тепловое излучение, вибрация, электрический ток, напряжение. |
Пыль Cr, Cr2O3, тепловое излучение |
|
10 |
Транспортировка |
Детали |
Электрокар |
Детали |
Механизированный |
Электрический ток, напряжение до 380 вольт. |
Пыль Cr, Cr2O3. |
|
11 |
Обдувка |
Детали |
Обдувочный барабан |
Детали |
Механизированный |
Пыль Cr, Cr2O3, электрический ток, напряжение, вибрация, шум. |
Пыль Cr, Cr2O3, стру-жка, частицы песка |
|
12 |
Зачистка дефектов |
Детали |
Наждачный станок |
Детали |
Ручной |
Пыль Cr, Cr2O3, электрический ток, напряжение, вибрация, шум. |
Пыль Cr, Cr2O3, стружка. |
|
13 |
Транспортировка |
Детали |
Электрокар |
Детали |
Механизированный |
Электрический ток, напряжение до 380 вольт. |
Пыль Cr, Cr2O3. |
|
14 |
Нагрев Заготовок |
Детали |
Нагревательная печь электросопротивления. |
Детали |
Механизированный |
Электрический ток, напряжение до 380 вольт, тепловой поток, тепловое излучение |
Пыль Cr, Cr2O3, тепловое излучение |
Продолжение таблицы 22
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
15 |
Правка |
Нагретая деталь |
Пресс, штамповая оснастка |
Нагретая деталь |
Механизированный |
Пыль Cr, Cr2O3, тепловое излучение, вибрация, электрический ток, напряжение, шум. |
Пыль Cr, Cr2O3, тепловое излучение |
|
16 |
Контроль качества продукции |
Деталь |
Штангенциркуль, шаблоны, микрометр, прибор УЗК |
Готовое изделие. |
Ручной |
Пыль Cr, Cr2O3, освещение, эл. ток, напряжение, пары консервирующих масел ( с операции 16) |
Пыль Cr, Cr2O3, пары консервирующих масел. |
|
17 |
Консервация и упаковка |
Консервационная смазка, деталь. |
Пульверизатор, ванны, деревянная тара, смазка. |
Партия готовых деталей |
Ручной |
Пыль Cr, Cr2O3, пары консервирующих масел |
Пыль Cr, Cr2O3, пары консервирующих масел. |
Таблица 23
Количественная оценка опасных и вредных производственных факторов, возникающих в разрабатываемом технологическом процессе.
| № |
Опасные и вредные производственные факторы |
Наименование операции |
Значение действующего фактора |
ПДЗ/ПДК по ГОСТ или санитарным нормам. |
Количество работающих на операции |
Продолжительность воздействия опасного или вредного фактора |
Вероятность воздействия |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
1 |
Повышенная температура оборудования и материалов |
4 5 6 7 8 9 14 15 |
Температура заготовок- 1140 - 1160 0С, температура на внешней стороне печи - 45 0С. |
45 0С на внешней стороне печи или штампа |
1 1 1 1 1 1 1 1 |
Смена ( 8 часов в день) |
0,005 |
|
2 |
Повышенное напряжение в электрической цепи |
2 4 6 8 9 11 12 14 15 16 |
360В, 220В |
36В, 10мА |
1 1 1 1 1 1 1 1 1 1 |
Смена ( 8 часов в день) |
0,01 |
|
3 |
Повышенный уровень вибрации |
2 6 9 11 |
96дБ |
80дБ |
1 1 1 1 |
Смена ( 8 часов в день) |
1 |
Продолжение таблицы 23
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
8 |
Электромагнитные поля |
4 8 14 |
Электрическое поле – 10 кВ/м, Магнитное – 80А/м |
Электрическое поле - 50 В/м. Магнитное – 200 А/м. |
1 1 1 |
8 часов |
0,5 |
|
9 |
Кинетическая энергия |
1 6 9 12 15 |
1,6 кПа 7 кПа 4 кПА 7 кПа 7 кПа |
10 кПа |
1 1 1 1 1 |
4 часа |
0,5 |
|
10 |
Повышенная запыленность |
1 3 4 5 6 7 9 9 10 13 14 15 16 17 |
ПыльCr, Cr2O3 - 1мг/м3 |
Пыль Cr - 2 мг/м3 Cr2O3 - 6 мг/м3 |
1 1 1 1 1 1 1 1 1 1 1 1 1 1 |
8 часов |
1 |
|
2 11 12 |
ПыльCr, Cr2O3 - 2,8 мг/м3 |
1 1 1 |
8 часов |
1 |
|||
|
11 |
Освещение |
См. таблицу 25 |
|||||
8.1.1.1 Микроклимат рабочей зоны
Оптимальный микроклимат представляет собой набор определённых параметров микроклимата, при которых при длительном воздействии, человек сохраняет нормальное функционирование организма, ощущает тепловой комфорт. Такие условия обеспечивают нормальную работоспособность трудящегося. В данном технологическом процессе изготовления авиационных панелей изотермической штамповкой большинству работ может быть присвоена категория тяжести 2б. Это обусловлено тем, что в процессе производства рабочие поднимают тяжести весом до 10 кг. Параметры микроклимата на рабочих местах при выполнении операций техпроцесса определяются рекомендациями ГОСТ 12.0.005-88 и представлены в таблице 24.
Таблица 24
Микроклимат рабочей зоны (ГОСТ 12.1.005-88)
| № |
Наименование операции |
Характеристика помещения по избыткам тепла |
Категория тяжести работ |
Параметры микроклимата |
||
|
Температура воздуха, 0С. |
Влажность воздуха, %. |
Скорость движения воздуха, м/с. |
||||
|
Факт. Норма |
||||||
|
1 |
4,5,6,8,9,10, 14,15 |
Значительный избыток явного тепла |
2б |
Холодный период |
||
|
18 17-19 |
53 60-40 |
0,3 0,3 |
||||
|
2 |
1,2,3,7,11, 12,13,16,17 |
Незначительный избыток явного тепла |
2б |
Тёплый период |
||
|
22 20-22 |
55 60-40 |
0,4 0,4 |
||||
Для поддержания оптимального микроклимата в цехе, в котором находиться участок по производству деталей типа "фланец", применяется обще-обменная приточно-вытяжная и местная вентиляция, а также система кондиционирования воздуха. Для отопления цеха используется система воздушного отопления, совмещенная с вентиляцией и система обычного водяного отопления (чугунные батареи – радиаторы). Обще-обменная вентиляция устанавливается по СНиП II-33-75, а эксплуатируется по ГОСТ 12.4.021-88.
В тёплый период года применяется испарительное охлаждение воздуха, подаваемое в помещение с помощью приточно-механической вентиляции. В холодный период года, в дополнение к естественной вентиляции, устанавливается механическая приточная вентиляция с подогревом воздуха [17, 20].
8.1.1.2 Воздух рабочей зоны
Огромное влияние на здоровье и трудоспособность рабочего оказывает воздух рабочей зоны, а именно содержание или отсутствие вредных и опасных веществ воздухе рабочей зоны. Под рабочей зоной понимают пространство высотой до 2 м над уровнем пола, на котором находится производственный рабочий. Фактические значения вредных веществ, выделяющихся в процессе штамповки в воздух рабочей зоны, получены с завода [19, 20].
Основную опасность для работающих на операциях резки заготовок и окончательной механической обработки, представляет пыль хрома, никеля и их оксидов. Эти вещества в виде аэрозолей относятся к 4 классу опасности, в который по ГОСТ 12.0.007-88 включаются малоопасные вещества. Данные вещества относятся к обще-токсичным веществам, а при длительном воздействии на работающего – к канцерогенным веществам. Поэтому, для очистки рабочей зоны, особенно на операциях резки заготовок, штамповки и окончательной механической обработки деталей предусматриваем использование местной вентиляции с кратностью воздухообмена 5.
В данном случае необходимо произвести расчет воздухообмена для операций резки заготовок и окончательной обработки (обдувкии зачистки). Выделяющееся при этих процессах вредность – пыль никеля, хрома и оксида хрома.
Воздухообмен подсчитывается по следующему уравнению:
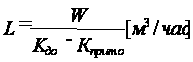 ,
где W - количество вредных паров (в данном случае пыль хрома), выделяющихся в воздух производственного помещения (мг/час);
 -
предельно-допустимая
концентрация
вредных веществ
в воздухе (
 );
Кприт.
- концентрация
данных веществ
в приточном
воздухе ()
W= 800 мг/час (данные завода);
Предельно-допустимая концентрация пыли хрома согласно ГОСТ 12.1.505-88 составляет: Кдоп. = 2 мг/м3.
Если предположить, что в приточном воздухе, поступающем в цех вредностей нет, то:
L1 = 800 / 2 = 400 м3/час
Необходимый воздухообмен на каждом рабочем месте составляет:
L’1=L1 / 2= 400 / 2 = 200 м3/час
8.1.1.3 Производственное освещение
Правильно установленное освещение в цехе обеспечивает возможность нормальной производственной деятельности. Сохранность зрения человека, состояние его нервной системы и безопасность на производстве в значительной степени зависит от условий освещения. От освещения зависит также производительность труда и качество изделий. Параметры освещения цеха, в котором осуществляется производство деталей объемной штамповкой, представлены в таблице 25.
Таблица 25
Производственное освещение ( по СНиП 23-05-95).
| № |
Наименование операции |
Минимальный размер объекта различения |
Фон |
Контраст |
Разряд работ |
Освещённость |
КЕО |
||
|
Общее Лк |
Местное Лк |
Естественное % |
Совмещённое % |
||||||
|
1 |
1,3,4,5, 7,8,9, 10,11, 13,14,15 |
- |
Не зависит |
7 |
200 |
- |
1 |
0,6 |
|
|
2 |
6 9 12 |
0,5-1мм |
Средний |
Малый |
4б |
200 |
500 |
1,5 |
0,9 |
|
3 |
2 |
0,5-1мм |
Средний |
Малый |
4б |
200 |
500 |
1,5 |
0,9 |
В дополнение к естественному освещению (боковые проёмы цеха, окна), используется также искусственное освещение (газоразрядные лампы высокого и низкого давления – люминесцентные). При необходимости к этому совмещённому освещению можно добавить местное освещение (светильники с непрозрачными отражателями). В процессе эксплуатации осветительных установок необходимо, не реже одного раза в год, проверять уровень освещённости помещений с помощью специальных измерительных приборов (люксомеров), а также производить замену перегоревших и чистку работающих ламп и плафонов.
8.1.1 Разработка мер защиты от выявленных ОВФП в ТП
Анализ табл.23. позволяет выявить опасные и вредные производственные факторы, действующее значение которых превышает предельно-допустимые. Такими факторами являются повышенный уровень производственного шума, повышенный уровень тока, опасный уровень напряжения в электрической цепи, повышенная напряженность электромагнитных полей.
В таблице 26 представлены защитные средства против шума.
Таблица 26
Защитные средства против шума
|
Тип |
Группа |
Эффективность против шумов дБ, при частоте Гц, не менее |
Масса кг, не более |
Сила прижатия Н, не менее |
|||||
|
125 |
250 |
500 |
1000 |
2000 |
4000 |
||||
|
Наушники |
Б |
5 |
7 |
15 |
20 |
25 |
30 |
0,28 |
5 |
|
Вкладыши |
Б |
5 |
7 |
10 |
12 |
20 |
25 |
- |
- |
|
Шлемы |
- |
17 |
3 |
35 |
40 |
0,85 |
- |
||
К защитным мерам от опасности прикосновения к токоведущим частям электроустановок относятся: изоляция, ограждения, пониженные напряжения. Для обеспечения электробезопасности согласно МЭК 364-4-41 (1992) требуется выполнять заземление или зануление электроустановок. Для защиты от ЭМП используются экраны [17, 18].
Устойчивость производства в чрезвычайных ситуациях
Производственные процессы должны разрабатываться так, чтобы вероятность возникновения взрыва, пожара на любом взрывоопасном участке в течение года не превышала 10-6 .
Факторы, влияющие на формирование ЧС в ТП
Результаты анализа ТП, конструкций с позиции пожаро- и взрывоопасности представлены в табл. 27.
Таблица 27
Количественные показатели пожаро-, взрывоопасность веществ и материалов.
|
Наименование операции (№ по табл.22) |
Наименование вещества |
Показатели пожаро-, взрывоопасности |
Количество работающих в зоне возможного пожара, взрыва |
Причины возникновения пожара, взрыва |
2 9 11 12 17 |
Металлическая стружка (пыль) |
Температура самовоспламенения 4700С; концентрационный предел воспламенения 10 г/м3 ; минимальная энергия зажигания 25Дж; минимальное взрывоопасное содержание кислорода (окислителя) 2% от объема |
1 1 1 1 1 |
Несоблюдение техники безопасности; превышение температуры над допустимой |
8.1.2 Разработка мер по повышению устойчивости ТП в ЧС
Пожаро- и взрывоопасность данного ТП обусловлена наличием повышенных температур и легко воспламеняющихся веществ (смазка, пыль).
Для обеспечения пожарной безопасности ТП рекомендуется применять системы предотвращения пожара и противопожарной защиты.
Противопожарная защита должна обеспечиваться: изоляцией горючей среды, предотвращением распространения пожара за пределы очага, применением средств пожаротушения, эвакуацией людей, системой противодымной защиты, применением средств пожарной сигнализации и средств извещения о пожаре.
Исключение образования внутри аппаратов и оборудования горючей среды достигается применением твердых или газообразных флегматизаторов горения. В качестве твердых флегматизаторов горения, должны применяться негорючие порошки, добавление которых к горючей пыли делает общую смесь негорючей.
Также необходима периодическая уборка помещений.
Для обеспечения пожаротушения в помещении должны быть организованы пожарные посты с необходимым для этого инвентарём (щит, лопата, багор, ведро, брезент, асбестовая ткань).
Промышленная экология
Материальный баланс выбросов и сбросов от производства
В таблицах 28 и 29 представлены количественные характеристики загрязнения атмосферы и гидросферы.
Таблица 28
Источники загрязнения атмосферы