Технология и оборудование литейного производства
 ;
ацетилен - 0,4
 ;
воздух -6
8.5 Зачистка литья шлифовальными кругами
Шлифовальный круг состоит из зерен абразивного материала, соединенных при помощи связующих материалов. Основными показателями качества абразивного материала является твердость, форма зерен, степень вязкости и теплоустойчивость. Также применяют подвесные точила. Кранам устанавливают отливку на столе, предусмотрев возможность её кантовки при очистки.
8.6 Термообработка
В цехе устанавливаются отжигательные печи. Отжиг и нормализация отливок до 300 кг происходит в коробках с отверстиями и установленных на тележках высотой не менее 150…300мм. Отливки улаживаются так, чтобы обеспечивалось свободное омывание их печными газами при нагреве. Садка печей на термообработку должна компоноваться отливками по материалам стали. Схема отжигальной печи приведена на рисунке 13.
9 Вспомогательные службы цеха
К вспомогательным службам относятся следующие подразделения:
• ремонтная служба цеха, предназначенная для текущего ремонта и обслуживания оборудования;
• экспресс - лаборатории для оперативного контроля формовочных и стержневых смесей и химического состава сплава;
• цеховые кладовые;
• службы снабжения.
10 Охрана труда
Для свободного доступа к оборудованию и рабочим местам предусматриваются подходы и проезды шириной не менее 2 м. На участке заливки материалом пола является жаропрочный бетон, оборудование и стены окрашены в светлые тона, а токопроводящие части машины - в яркие. Чистоту и порядок рабочих мест предусматривается поддерживать за счет уборки рабочих мест в конце смены. Для удаления пыли со стен, с конструкции здания, пыли от воздухо-очистных устройств вентиляции - применяется гидроуборка.
Электродвигатели, проводки, электроаппаратура цеха удовлетворяют следующим действующим правилам устройства, установки и эксплуатации оборудования:
Электропроводка заключена в металлические трубы. Корпуса электродвигателей, кожуха электрической аппаратуры и другие металлические части, которые могут оказаться под напряжением - заземлены.
Наиболее вредные отделения и пролеты размещается в отдельных блоках (смесеприготовительное отделение, участок выбивки).
11 Индивидуальное задание
11.1 Автоматическое проектирование
11.1.1 Общие сведения и предпосылки для автоматического
проектирования
За последнее десятилетие резко возросла сложность и трудоемкость проектируемых изделий. В настоящее время очень сильно ощущается потребность в таких машинах, которые отвечали бы современным представлениям человека о качестве, надежности, работоспособности, дизайне используемого объекта.
Особенно актуальна эта проблема и в линейном производстве. Это связано с разнообразием применяемых в настоящее время способов формообразования, которые приводят к появлению множества формовочных машин сложных по конструкции и назначению.
Для нахождения наилучших решений составляются технические задания. Они будут оптимальны лишь при условии, когда конструктор располагает максимальной информацией в данной области, иначе возможно, что он упустит какой-либо конструктивный вариант. Однако даже самый квалифицированный специалист не в состоянии произвести перебор множества возможных вариантов для решения технического задания, на основе которого и будет производится дальнейшее рабочее проектирование.
Наилучшим выходом из сложившегося положения является разработка специализированных систем для проведения автоматизированного проектирования (САПР) и моделирования необходимых технических систем и сред (машин, установок и др.), а также специальное комплексное применение современных высокопроизводительных ПЭВМ в инженерном проектировании и разработках. Автоматизированное проектирование позволяют упорядочить обширную информацию об объекте, соответствии с логической схемой построения объекта и в соответствии с системной связью между элементами решаемой задачи.
Внедрение методик автоматизированного проектирования позволяет сделать и выбрать оптимальную конструкцию узлов, что в итоге дает не только чертеж машины, но и её трёхмерную модель.
11.1.2 Цель работы, поставка и порядок выполнение задачи
Целью данной дипломной работы является разработка специальной методики и создание на ёё основе системы для автоматизированного проектирования формовочного агрегата и его частей с поочередным расчётом всех его узлов и их последовательным трёхмерным моделированием и проведением трёхмерной сборки, как отдельных узлов, так и всего агрегата в целом.
Разработанная методика и сам процесс трёхмерного автоматизированного проектирования в дальнейшем будет рассмотрена на примере импульсной формовочной машине высокого давления.
Для выполнения поставленной задачи необходимо решить следующие задачи:
Разработка общей методики расчётов и моделей для трёхмерного проектирования и принципов использования нижеизложенных пунктов.
Составление конкретных математических и алгоритмических моделей для автоматизированного проектирования узлов и деталей формовочной машины;
Разработать программу для ЭВМ, которая позволяет пользователю в интерактивном режиме производить ввод исходных начальных данных, а также полный их контроль и изменение в процессе всех расчётов; а на остове полученных конструктивных размеров производится дальнейшее автоматическое построение готовых трёхмерных деталей, узлов и машины в целом. Для некоторого упрощения поставленной задачи и получения реальной возможности в создании программы автоматизированного проектирования выбранной машины условно принимаем, что разработка общей методики расчётов и трёхмерных построений будет производиться для всей формовочной машины в целом, а программа будет предназначена лишь только для импульсных головок как высокого, так и низкого давлений.
При проектировании технических устройств большое значение имеет определение оптимальных вариантов конструкций машин и аппаратов, режимов их работы. Появление и быстрое развитие электронной техники сделало вешение этих задач.
Под задачами оптимального проектирования понимается: определение конструктивных параметров всех узлов, деталей и их компоновок в машинах, возможности использования стандартных изделий в машинах (цилиндров, электрических двигателей и т.д.), расчет элементов конструкций литейных машин при заданной производительности и многое другое.
Исходными данными при проектировании изделий является указанные их номинальных параметров, стандартных требований и технологий изготовления, изделия, как в целом, так и по отдельности его частей.
При оптимальном проектировании необходимо определить и обосновать критерий оптимальности проектируемого изделия и четко выделить показатели и характеристики, принимаемые в качестве ограничений. Поскольку конструктор нередко формирует свое представление о критерии оптимальности и оптимальном варианте изделия в процессе проектирования, целесообразно корректировать определение комплексного критерия по результатам серии оптимизационных расчетов. Сложность проектируемых инженерно-технических объектов приводит к необходимости использования, значительного числа методов оптимизации, а также формирования комбинированных алгоритмов, ориентированных на изменение методов поиска в зависимости от геометрии допустимой области и скорости убывания (возрастания) критерия оптимальности. Реализация указанных процедур на ПЭВМ требует создания сложного программного комплекса. Основными требованиями к такому комплексу являются:
- гибкая система ввода-вывода информации, позволяющая вносить оперативные изменения в модель проектируемого объекта, а также исходные данные, как по результатам вычислений, так и в процессе счета (система должна работать как в режиме пакетной обработки, так и в диалоговом режиме); обеспечение эффективного использования алгоритмов оптимизации, включенных в систему, путем реализации процессов адаптации при поиске, предусматривающих своевременную смену алгоритмов в процессе решения задачи оптимального проектирования;
- возможность расширения системы за счет включения в нее алгоритмов прошедших испытания на тестовых и практических задачах; простота управляющего языка системы, с целью сделать систему допустимой для инженеров -проектировщиков, не знакомых с программированием на ПЭВМ;
- возможность использования программного комплекса автоматизации оптимального проектирования в системах коллективного пользования. Система управления комплексом программ автоматизированного оптимального проектирования, таким образом, может рассматриваться как некоторая проблемно-ориентированная операционная система. Она предназначена для поиска оптимума конструктивных параметров при произвольных ограничениях на пределы их изменения. Структура программного комплекса, реализующего оптимальное проектирование объектов на ПЭВМ, представлена на рисунке – 12.
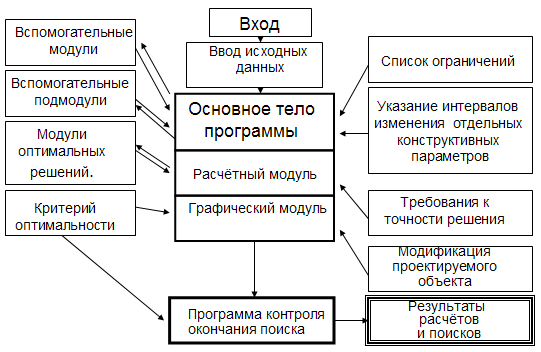
Рисунок 12- структура программного комплекса оптимального проектирования
Система по минимальным управляющим указаниям со стороны пользователя (инженера-проектировщика) должна выполнять следующие операции: формировать модель объекта, выбирать для каждой конкретной задачи проектирования наиболее эффективные методы решения и осуществлять их применение в требуемой последовательности.
Для формирования рабочей модели объекта и поисковой программы система должна использовать следующие признаки, определяющие, по существу, характер и особенности решаемой задачи оптимального проектирования:
- модификацию проектируемого объекта (указание используемых модулей программной модели объекта);
- список ограничений;
- критерий оптимальности (в случае нескольких критериев должны быть указаны отношения приоритета);
- указание о дискретной или непрерывной области изменения отдельных конструктивных параметров;
- требования к точности решения.
Исходными данными при проектировании формовочной машины являются габариты опок, необходимая производительность формовочной машины, прочность формовочной смеси, масса отливки, габариты отливки, серийность производства. Общая постановка задачи оптимального проектирования формовочной машины предполагает одновременный поиск оптимальных параметров (в частности, размеров) как активной, так и конструктивной частей машины. Однако при этом задача усложняется.
Таким образом, чем точнее будет сделан расчет при помощи ПЭВМ, тем точнее будет результат расчетов, значения будут оптимальными, необходимая надежность будет достигнута, конструкция машины в итоге будет спроектирована.
11.1.3 Обоснование выбора направленности методики и программы
В данное время существует большое количество способов уплотнение формовочной смеси, такие как встряхивание, прессование, вакуум-пленочная формовка, специальные виды литья. Но в данной работе за основу взят воздушно- импульсный способ уплотнения потому, что:
Процесс воздушно-импульсного формообразования обеспечивает:
стабильную повторяемость уплотнения независимо от конфигурации модели;
снижение массы отливок (в среднем на 12-18 %) за счет повышения размерной точности формы, рационального распределения плотности смеси по высоте полуформы;
снижение брака по вине формы (в среднем на 5-7%);
снижение трудоемкости по очистке литья;
отсутствует необходимость переналадки оборудования при переходе на другую номенклатуру;
сохраняются существующие модели и формовочные смеси.
В настоящей работе большое внимание уделено методике расчета импульсных головок как низкого так и высокого давления, т.к в данное время отсутствуют какие- либо единые методики, и все разработчики при проектировании используют «метод эксперимента», который слишком дорогостоящ, и занимаем много времени.
11.1.4 Методика автоматизированного проектирования машины
Автоматизированное проектирование начинается с составления структурной схемы формовочной машины.
При разработке общей методики расчётов и моделей для трёхмерного проектирования узлов и деталей формовочной машины использованы различные методики:
математическое моделирование;
алгоритмическое моделирование;
статистическое моделирование.
Математическое моделирование
Согласно различным теориям математического моделирования [7, 8] проектированию программного обеспечения предшествует аналитическое моделирование. Которое представляет множество функциональных и логических отношений, которые полностью описывают функционирование технической системы или ее частей и сводящееся к применению аппарата аналитической механики и методов динамических аналогий, и цифровое моделирование, представляющее замкнутую модель системы алгебраических уравнений, описывающих преобразование входных данных в выходные.
Разработка математической модели начинается с построения расчетной схемы. В данном случае формовочную машину представляем в виде объекта, состоящего из ряда сборочных единиц, логически описать, которые не вызвало затруднений и поддающиеся упрощению и схематизации:
импульсная головка;
станина;
траверса;
колонны.
Рольганги подачи опок.
Рольганги подмодельных плит.
Рассмотрим методики математических моделей названных сборочных единиц.
Математическое моделирование импульсной головки.
В основу математического расчета конструктивных параметров головки низкого давления положены следующие соотношения [4], [5]:
1) объема опоки Vo к объему ресивера головки Vp
 [4]
гдеZ=0,09…0,12для импульсной головки высокого давления
Z=1…3для импульсной головки низкого давления
2) площади выпускного отверстия ресивера FВО к площади опоки Fоп
 ,[5]
где =0.025…0.043для
импульсной
головки высокого
давления
=0,15…0,2для
импульсной
головки низкого
давления
объема полости рассекателя Vрас к объему опоки Vо
 ,[6]
где =1,6…2,4для
импульсной
головки высокого
давления
=0,04…1,5для
импульсной
головки низкого
давления
Для проведения расчетов предоставим упрощенные конструкции известных импульсных головок [5], [6]. Импульсную головку низкого давления опишем как прямоугольную емкость по площади соответствующую уплотняемой опоке Fо , по объему Vp=(1…3)V0 , с множеством выпускных отверстий FВО в нижней части емкости, соединяемой с опокой. Схема импульсной головки высокого давления более сложная, имеет в основании пустотелую плиту- рассекатель с множеством выпускных отверстий FВО для прохождения воздуха из рассекателя в опоку. По площади плита-рассекатель соответствует площади уплотняемой опоки, а по объему Vрас=(1,6…2,4) V0. Сверху на плите-рассекателе расположен цилиндр-ресивер (один, два или более), внутренняя полость которого отсекается от полости рассекателя клапаном [1], [2], [4].
Для создания математической модели используем алгоритмическую форму, т. е. запись соответствующей модели и выбранного численного метода решения в форме алгоритма.
Расчет головки давления начинаем с выбора объема ресивера головки Vp , зависящего от Z (чем больше объем уплотняемой опоки, тем больше Z). Запись проведем следующим образом :

гдеa,b- ширина и длина опоки, м
h- изменяемая высота опоки от 0,2 до 0,4 м в каждом типоразмере опоки.
Оптимальный
расчет ведем
по следующей
схеме. Если ,
то Z=0,09 и все
параметры
головки будут
рассчитаны
для объема
ресивера
 ,
расчет ведем
пока
 ,
после чего
прекращаем,
т.е. необходимо
изменить вводимые
параметры
опоки, либо
пересмотреть
технологию
изготовления
отливки.
В расчет параметров головки входит определение оптимальных размеров выпускного отверстия из ресивера в рассекатель Dвып равного диаметру клапана и хода поршня клапана H. Для определения Dвып представим объем ресивера импульсной головки высокого давления как объем цилиндра, т.е.
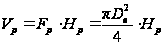 ,
где Dв- внутренний диаметр ресивера,
Hp- высота ресивера.
Если принять,
что Dвып=0,5Dв,
Hp=Dв,
а
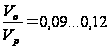 тогда
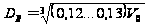 ,
а
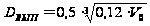 .
Ход клапана
(H) ограничим
так, чтобы над
клапаном сохранялась
дополнительная
емкость, работающая
на запирание
клапана и
предупреждение
его преждевременного
открытия, т.е.
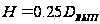 .
Оптимальные размеры a, b, h, Dв, Hp, Dвып, H выводим на печать и переходим к проверочной части расчета корпуса импульсной головки на прочность.
Подбираем
материал для
корпуса ресивера,
проверочные
расчеты ведем
с учетом допускаемого
предела прочности
на растяжение
 .
Если соблюдаются
соотношения
Р
 >Р
 и Р
 >Р
 , где Р
и Р
- допускаемые
давления на
стенки и днище
сосуда, Р
 - рабочее давление,
необходимое
для уплотнения
смеси, то выбранная
конструкция
работоспособна;
если соотношения
не соблюдаются,
то выбирается
другая марка
материала с
более высоким
 (
 или
 ).
В блок-схеме
использованы
обозначения:
 - коэффициент
прочности
сосуда; С - прибавка
на коррозию;
R
 - радиус контакта
клапана с седлом
головки, т. е.
радиус выпускного
отверстия;
 - высота клапана,
необходимо
учесть, что R
и
выбираются
по априорным
данным [2] и составляют,
м,
R=0,05...0,08;
= 0,1...0,15
и зависят
от давления
в импульсной
головке Р .т.е. чем выше
давление, тем
меньше размеры;
d - диаметр отверстия,
соединяющего
полость головки
с атмосферой;
S и S
- толщины днища
и корпуса головки;
К - эмпирический
коэффициент
[3].
Математическое моделирование колонн
Математическое моделирование колонн подразумевает объяснение конструкции, функций, т.е. аналитическое моделирование и алгеброическое выражение на основе, которого можно проверить на прочность любую колонну, т.е. цифровое моделирование.
1)аналитическое моделирование колонн.
Колонны осуществляют конструктивную и силовую связь траверсы со станиной. Колонны воспринимают усилие прессования, передавая его станине. На колонны действует вес траверсы и других деталей, укрепленных на траверсе и колоннах. Колонны могут быть различные : круглые, квадратные, в виде уголка, швелера и т.д. .
2)цифровое моделирование колонн.
Цифровой моделью для выбора и расчета сечения колонн и проверки его на изгиб является уравнение:
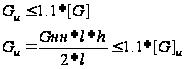

где
σ -
расчетное
наибольшее
по абсолютной
величине напряжение
в опасном сечении,
МПа;
[σ]р - допускаемое напряжение на растяжение материала траверсы, МПа [18];
G - вес нагружающих
частей (сюда
входят: усилие
траверсы, дозатора,
прессовой
колодки или
много плунжерной
головки и т.д.),
кг,
1 - расстояние, на котором действует нагрузка относительно опоры, мм;
h - высота сечения, мм;
I - момент инерции элементов сечения.
Математическое моделирование станины и траверсы
При математическом моделировании траверсы и станины, используем различные методики: - аналитическое моделирование; цифровое моделирование.
Рассмотрим каждый вид моделирования отдельно.
1) аналитическое моделирование станины и траверы.
Станина представляет собой литую деталь коробчатого, сечения, разделенную на ряд сообщающихся между собой отсеков. Станина выдерживает все нагрузки, которые на нее оказывают. Станина имеет прямоугольный вид. Машина имеет три позиции. На первой позиции и на третьей станина имеет полость, в которой располагаются цилиндр (подъемный). В станине машины имеются также гнезда, выполненные в виде цилиндрических приливов и служащие для крепления четырех колонн.
Траверсы могут быть различными: поворотные, неповоротные и т.д. траверса, как и станина, представляет собой сложную литую деталь коробчатой формы. Угловые цилиндрические приливы служат для крепления траверсы к колоннам. Усилие импульса воспринимается приливом. Траверса формовочной машины служит для крепления головки и воспринимает усилие импульса, передавая его на колонны. Воспринимая большую силу импульса и работая на изгиб, траверса имеет большой момент сопротивления. Неподвижные импульсные траверсы укрепляют на двух, трех, четырех колоннах. Опока, наполненная формовочной смесью, подводится под траверсу и оказывает усилие на нее при помощи цилиндра.
2) цифровое моделирование станины и траверсы состоит в описании их нагружения специальными формулами, которые в даннном разделе не рассматриваются из-за их ненадобности.
Таким образом имеем универсальные формулы, по каким можно рассчитать станину, траверсу, колонны для любой формовочной машины.
Алгоритмическое моделирование
Алгоритмическая модель - это графическое представление алгоритма в виде блок-схемы, В нашем случае проектирование осуществляется при помощи ПЭВМ, для проектирование на компьютере необходимо составить алгоритм программирования.
Алгоритм - это совокупность .действий со строго определенными правилами выполнения, также это формальное описание способа решения задачи путем дробления ее на конечную по времени последовательность действий (элементарных операций). Под словом "формальное" подразумевается, что описание абсолютно полное и учитывает все возможные ситуации, которые могут встретиться по ходу решения. Под элементарной операцией понимается действие, которое по заранее определенным критериям не имеет смысла детализировать.
Алгоритмическое моделирование заключается в составлении алгоритмических моделей каждого отдельного узла проектируемой машины: станина, траверса и т.д. Составим алгоритмические модели для каждого узла отдельно.
На последующих рисунках представлены блок-схемы расчета импульсных головок высокого (рисунок 2) и низкого (рисунок 3) давления, состоящих из нескольких подсистем: высокого давления- из двух подсистем (от расчета основных оптимальных параметров к расчету корпуса головки на прочность); низкого давления- из одной подсистемы (от расчета необходимого давления к выбору оптимальных конструктивных параметров головки).
Блок-схема
расчета импульсной
головки низкого
давления представлена
на рисунке 3.
Расчет начинаем
с определения
необходимого
давления по
методике [5]. Затем,
в зависимости
от величины
давления выбираем
Z, и находим
объем ресивера.
Из найденного
объема ресивера
головки - Vp
находим его
габариты. Если
принять, что
ресивер имеет
форму параллелепипеда,
объем которого
составляет
 ,
где А=а- длина головки
В=b- ширина головки,
то высота
головки
 .
После определения
параметров
головки находим
площадь выпускного
отверстия
ресивера согласно
литературе
[6], которая составляет
 .
Расчет начинаем
с определения
необходимого
давления. Затем,
в зависимости
от величины
давления выбираем
Z, и находим
объем ресивера.
Из найденного
объема ресивера
головки - Vp
находим его
габариты. Если
принять, что
ресивер имеет
форму параллелепипеда,
объем которого
составляет
,
где А=а- длина головки,
В=b- ширина головки, соответствующие длине и ширине опоки,
то высота
головки
.
В схеме (рисунок 2) использованы следующие обозначения:
U - периметр опоки;
Рi - мгновенное давление в момент удара в элементарном объеме (Па);
x -коэффициент бокового давления, x=0,45;
f - коэффициент трения формовочной смеси о стенки опоки,
d0 - плотность смеси до удара, d0= 1,15;
j -ускорение инерции, которое действует в момент удара в слое , j =180;
q- ускорение силы тяжести, q =10;
FВО- площадь выпускного отверстия ресивера
Ур = hН + h ,
где h - высота опоки;
hН - высота наполнительной рамки.
На рисунке 13 приведена алгоритмическая модель расчета станины и траверсы. Алгоритмическая модель представляет собой последовательность расчетов. Каждый блок алгоритмической модели выполняет свое действие. Первый блок - это блок ввода исходных данных. Предварительно из банка данных выбираем вид конструкции. Условно принимаем конструкцию в виде балки закрепленной на концах. На основе расчетов сопротивлений материалов [4] находим опасное сечение. Далее в блоках рассчитываем момент инерции, момент сопротивления опасного сечения и рассчитываем напряжение в опасном сечении. Сверив полученный результат со справочным [18] делаем вывод, сможет ли выдержать выбранный вид станины или траверсы необходимые нагрузки. Если результат нас устраивает, то в последнем блоке идет сбор данных: Далее результаты расчетов выводим на печать.
На рисунках 13, 14, 15, 16, 17 приведены различные виды алгоритмических моделей.
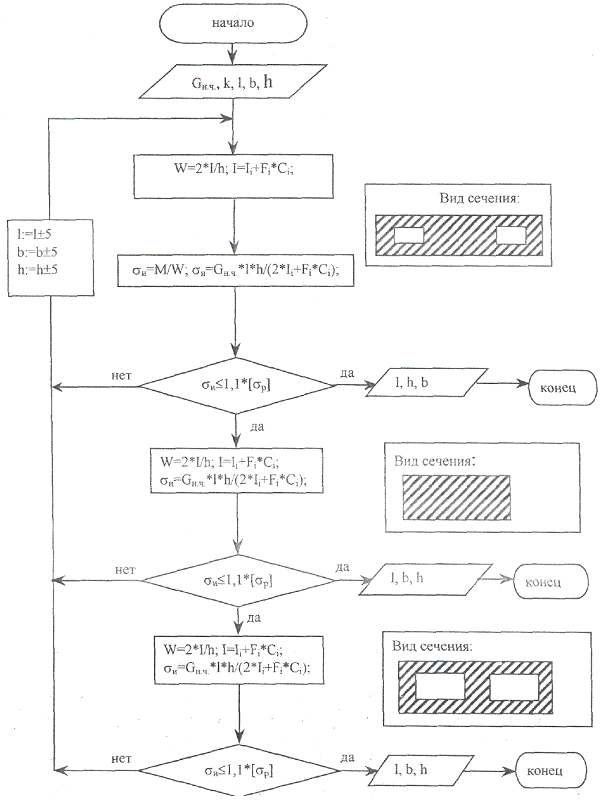
Рисунок 13 . Алгоритмическая модель расчета станины и траверсы
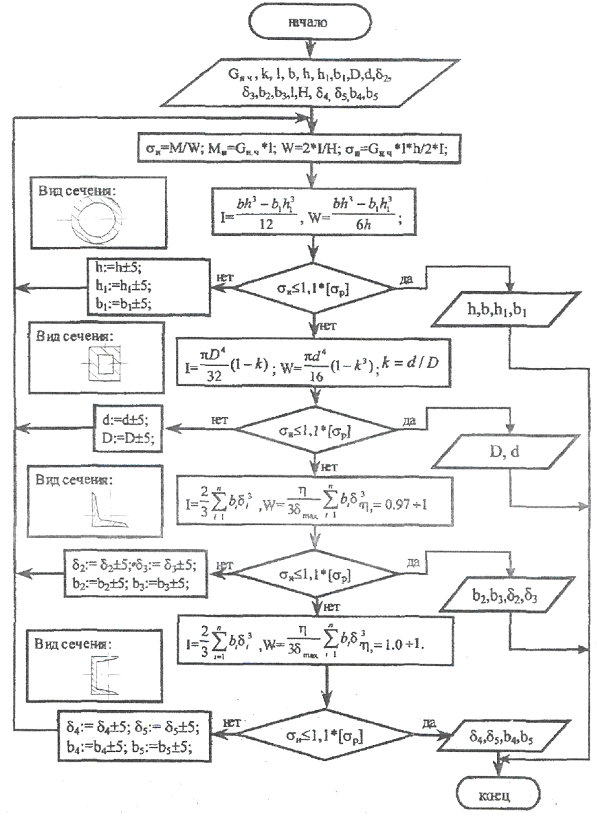
Рисунок 14 . Алгоритмическая модель расчета колонн
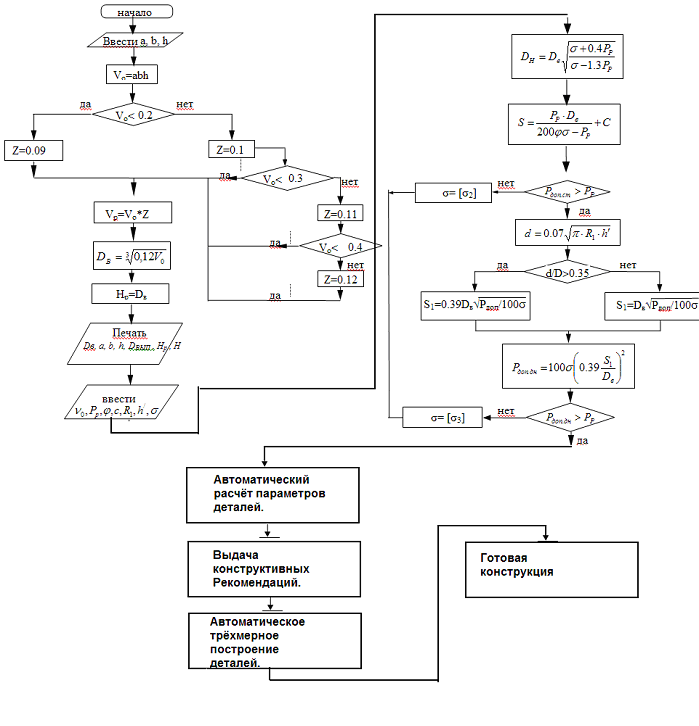
Рисунок – 15Блок-схема выбора основных параметров импульсной головки высокого давления.
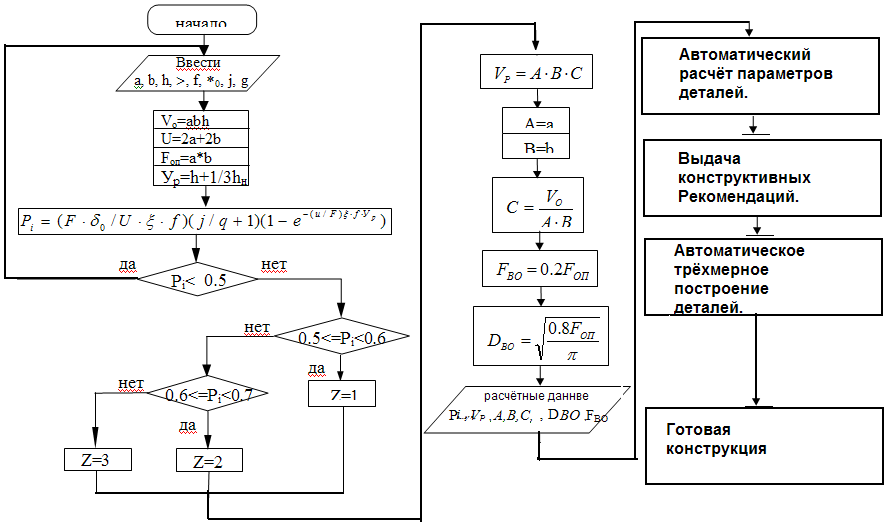
Рисунок 16Блок-схема выбора основных параметров импульсной головки низкого давления
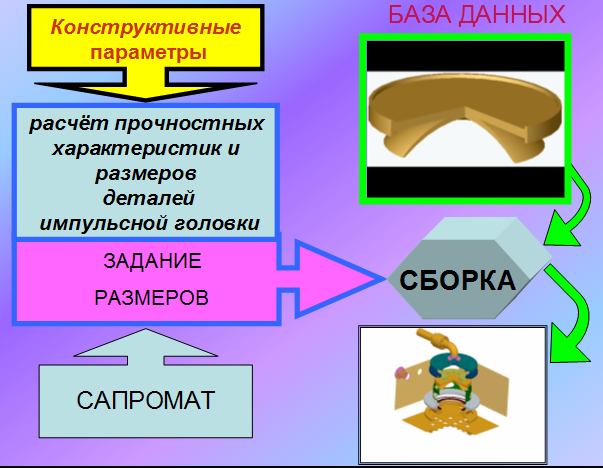
Рисунок – 17Блок-схема работы модулей автоматизированного проектирования импульсной головки .
Алгоритмическая модель представляет собой блок-схему, по которой производим расчет с определенной последовательностью. Первый блок - это блок ввода исходных данных. При расчете колонн первым шагом является выбор сечения конструкции, которые приведены в таблице 2.1. Первый блок - это блок ввода исходных данных. Далее по блокам рассчитываем момент инерции, момент сопротивления вида сечения и рассчитываем напряжение в сечении. Сверив полученный результат со справочным [18] делаем вывод, сможет ли выдержать выбранный вид сечения необходимые нагрузки. Если результат нас устраивает, то в последнем блоке идет сбор данных: Далее результаты расчетов выводим на печать.
На основе полученных алгоритмических моделей составляем программы для автоматизированного расчета узлов и проектирования при помощи ПЭВМ.
Статистическое моделирование
Статистика устанавливает закономерности, которым подчинены массовые случайные явления. Статистика основана на изучении методов теории вероятности статистических данных - результатов наблюдений.
Математическая статистика разрабатывает способы определения числа необходимых испытаний до начала исследования (планирование эксперимента) и в ходе исследования (последовательный анализ. )
Основными задачами математической статистики являются:
1)указание способа сбора и группировки статистических сведений, полученных в результате наблюдений или в результате специально поставленных экспериментов;
2) разработка методов анализа статистических данных в зависимости от целей исследования.
Целью статистического анализа является извлечение максимума информации из результатов эксперимента, проверка достоверности получаемой зависимости и оценка ее точности. Для проверки статистических гипотез используют параметрические и непараметрические критерии сравнения. Параметрические критерии сравнения применяют в тех случаях, когда характер распределения результатов экспериментов нормальный или близок к нему. Не параметрические критерии используются при анализе экспериментальных данных независимо от