Технология и оборудование литейного производства
Статистическая обработка результатов эксперимента является обязательной и неотъемлемой частью любого исследования.
Непременным условием выпуска качественной продукции является использование при проектировании прогрессивных технологий изготовления, строгого соблюдение технологичности конструкции, тщательного контроль за изготовлением деталей и контроля сборки машины. Таким образом, математическое моделирование из рассмотренной методики автоматизированного проектирования является основой для проведения дальнейших разработок. Математические модели используются для составления алгоритмической, а на основе алгоритмической моделей составляют программы на ЭВМ. В свою очередь автоматизированное проектирование подразумевает полученный результат (расчет, схему или вид конструкции), используемый для проведения статистической обработки, которая дает результат о точности проведенных расчетов и какова надежность используемой конструкции. Надежность машин в первую очередь определяется прочность и жесткость конструкции.
11.1.5 Программа САПР для импульсных машин
Практической частью данного проекта является разработка программы для проектирования и расчета основных параметров импульсных машин.
Данная программа была выполнена с применением программ, Exel, Microsoft Visual Basic, Solid – Works в качестве программы для построения базы данных готовых элементов, и проведения трёхмерных сборок.
Исходными данными для данной программы служит габарит опок и производительность. После ввода данных начинается обработка и расчет основных параметров импульсной головки.
В основу алгоритма расчета конструктивных параметров головки положены соотношения, которые подробно были описаны выше.
Работа программы основана на специально разработанных алгоритмах, использующих для трёхмерных построений рабочих моделей машин общепринятые формулы и зависимости прочностных расчётов. Обработка необходимых математических вычислений и логических операций производится в специальных электронных таблицах, созданных на основе программы Excel. Автоматическое трёхмерное проектирование и построение, двухмерные чертежей производится в программе Solid Works.
После расчета параметров импульсной головки программа выдает рекомендации, относительно рабочего давления (высокого или низкого) рассчитываются основные конструктивные размеры и т.д.
Далее идет обращение к базе данных готовых элементов, из которой, в зависимости от рассчитанных параметров и происходит построение сборок, 3D модель оборудования, и демонстрируется схема работы оборудования. Одновременно с этим из 3D версии оборудования моделируется 2D версия.
Внешний вид графических окон интерфейса данной программы приведён на рисунках -.18, 19.
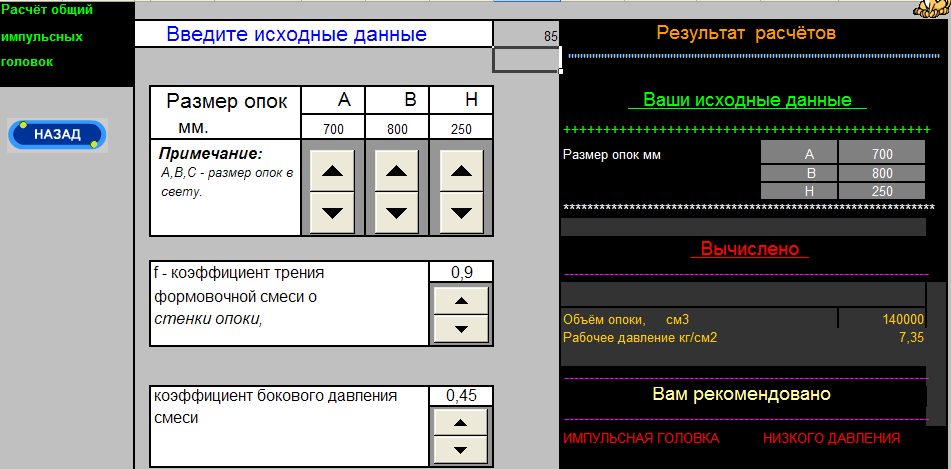
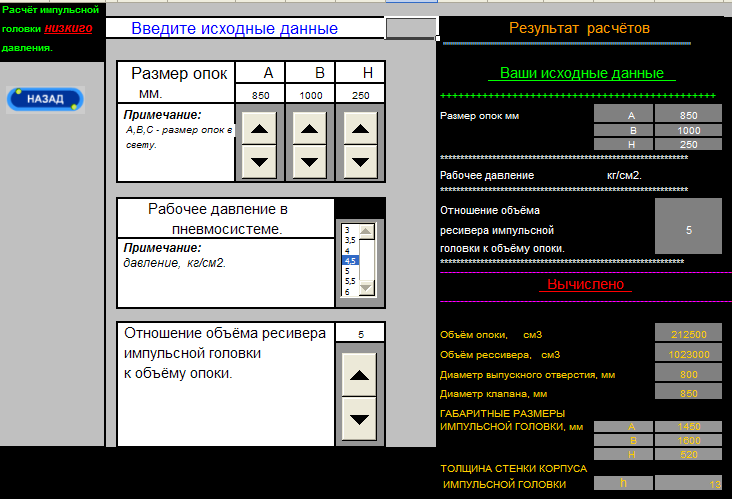
Рисунок -18, 19Внешний вид графических окон интерфейса.
11.2 Экономика, планирование и организация производства
В данном разделе предоставлены сведения о: себестоимости продукции участка литейного цеха, технико-экономические показатели литейной линии, экономическая эффективность капиталовложений.
Литейное производство в организационно-экономическом отношении является одним из наиболее сложных машиностроительных переделов.
Особенностями литейного производства являются:
сложность организации производственного процесса в литейных цехах;
большая номенклатура отливок и разносерийный характер производства;
однонаправленность и непрерывность производственного процесса изготовления отливок;
существенные различия в технологии выполнения различных литейных операций;
невозможность создания компенсирующих заделов (жидкого металла, форм, стержней);
определяющее влияние стадии изготовления форм, на основе которой планируют работу всего литейного цеха;
разнообразие и большое количество потребляемых и перерабатывающих, а точнее их большой грузооборот с параллельными потоками предметов труда;
преобладание бригадных методов работы;
более высокие нормы амортизационных отчислений активной части основных фондов, работающих в условиях запылённости, повышенного износа;
особенно высокая норма транспортного оборудования (транспортеров, конвейеров, мостовых, консольных и других кранов).
|
Наименование оборудования |
количество |
Мощность, кВт/ч |
Оптовая цена, грн |
Расходы на транспорт и монтаж, грн |
Балансовая стоимость, грн |
Амортизационные отчисления, грн |
|
Основное оборудование |
||||||
| Линия импульсной формовки | 1 | 400 | 2 500 000 | 375 000 | 2 875 000 | 431250 |
|
Вспомогательное оборудование |
||||||
| Кран | 1 | 100 | 200 000 | 30 000 | 230 000 | 34500 |
Таблица – 5Сводная ведомость стоимости оборудования
|
Наименование |
Стоимость балансовая, грн |
Норма амортизации, % |
Сумма амортнзационных отчислений, грн |
| 1 | 2 | 3 | 4 |
| Здание участка | 137500 | 5,0 | 6875 |
| Оборудование: | |||
| - технологическое | 2875000 | 15,0 | 431250 |
| - вспомогательное | 230000 | 15,0 | 34500 |
| Итого | 3242500 | 534525 | |
| Технологическая оснастка и инструмент | 862500 | 15,0 | 129375 |
| Инвентарь: | |||
| - технологический | 43125 | 25,0 | 10781,25 |
| - хозяйственный | 25000 | 25,0 | 6250 |
| Прочие неучтенные фонды (10% от основного оборудования) | 287500 | 15,0 | 43125 |
| Всего | 4460625 | 724056,25 |
Таблица - 6 Состав и численность основных рабочих.
|
Профессия |
Разряд |
Численность |
| Оператор – наладчик | 4 | 2 |
| Электромонтер | 4 | 2 |
| Слесарь- ремонтник | 4 | 2 |
| Крановщик | 4 | 2 |
Таблица – 7Руководители, специалисты, служащие.
|
Профессия |
Численность |
|
Руководители 1 Начальник участка 2 Мастер |
1 2 |
|
Специалисты 1 Инженер-технолог 2 Механик 3 Экономист |
1 1 1 |
|
Служащие 1 Табельщик 2 Нормировщик |
2 1 |
Таблица - 8 Расходы по содержанию и эксплуатации оборудования.
|
Наименование показателей |
Единица измерения |
Значения |
| 1 Годовой выпуск продукции | т | 20000 |
|
2 Площадь участка - общая |
м2 |
500 |
|
3 Количество работающих: -руководители -специалисты -служащие, в том числе -рабочие, из них: вспомогательных основных |
чел. |
3 3 3 8 16 |
| 4 Стоимость основных фондов | Тыс.грн. | 4460625 |
|
5 Средняя заработная плата - основного рабочего - вспомогательного рабочего - руководителя - специалиста - служащего |
грн. | 1274,58 1142,03 1750 800 600 |
| 6 Себестоимость 1 т годного литья | грн. | 3756,67 |
| 7 Прибыль предприятия на 1 т годного литья | грн. | 187,83 |
| 8 Прибыль от производства и реализации продукции | грн. | 3756600 |
| 9 Отпускная цена предприятия 1 т годного литья | грн. | 4735 |
| 10 Срок окупаемости инвестируемых средств | лет |
1,25 |
| 11 Рентабельность продукции | % | 5 |
| 12 Рентабельность производства | % | 7 |
| 13 Фондоотдача | (Грн/год)/год | 2,12 |
| 14 Фондоёмкость | Грн/(грн/год) | 0,47 |
11.3 Техника безопасности, охрана труда и окружающей среды
11.3.1 Опасные и вредные производственные факторы и меры для их снижения
К вредным и опасным производственным факторам литейного цеха относятся:
- повышенный уровень шума;
- движущие части машин и оборудования;
- передвигающиеся изделия;
- повышенный уровень вибраций;
- недостаточная освещённость;
- опасность поражения током электрической цепи и др.;
-загазованность и повышенная температура воздуха рабочей зоны.
Устранение запыленности воздуха в производственных помещениях литейных цехов, резкое сокращение и ликвидация вредных выбросов в атмосферу являются одной из важнейших проблем литейного производства.
Литейное производство является одним из источников загрязнения окружающей среды, вредными пылегазовыми выбросами, а также отходами формовочной смеси, шлака и др. Большое количество пылевых частиц выбрасывается непосредственно в производственные помещения литейных цехов при изготовлении стержневых смесей и при их выбивке.
В таблице - 9 приведены удельные выделения пыли при использовании наиболее распространенного оборудования [17].
Таблица - 9.Удельные выделения пыли q кг /т при использовании наиболее распространенного оборудования
| Оборудование | q, кг /т |
|
Смеситель периодического действия производительностью 50…60 т/ч Смеситель непрерывного действия производительностью 50…60 т/ч |
1,0…1,2 1.3 |
Кроме того, воздух литейных цехов может загрязняться оксидами серы, фенолом, формальдегидом, ацетоном, аммиаком и др. в зависимости от вида применяемого топлива и состава стержневой смеси.
Пылегазовые выбросы литейных цехов содержат большое количество вредных веществ, которые, проникая в организм человека, оказывают физико-химическое воздействие на его клетки и ткани, влекущие нарушение жизнедеятельности.
Вода используется на операциях гидравлической выбивки стержней, промывки формовочной земли (смеси) в отделениях регенерации, в системах обеспыливающей вентиляции и т.д. Образующиеся при выполнении этих операций сточные воды загрязняются глиной, песком, зольными остатками (от стержневой смеси и связующими добавками формовочной смеси). Концентрация этих веществ изменяется в широких пределах в зависимости от применяемого оборудования, исходных формовочных материалов и может достигать значений 5000 мг/л. Наличие этих загрязнений препятствует повторному использованию сточных вод, а их сброс ведёт к загрязнению водоёма [17].
11.3.2 Мероприятий по защите окружающей среды
Технологические процессы литейного производства сопровождаются образованием огромных количеств различных пылей и газов, которые загрязняют атмосферу. Отвалы отработанных смесей и неочищенные сточные воды, сбрасываемые в водоемы, изменяют структуру и химический состав почвы и воды.
Для очистки воздуха от пыли, образующейся при обработке известняка, руды, ферросплавов, применяются форсуночные скрубберы, которые устанавливаются в цехе с целью одноступенчатой очистки в вытяжной системе воздуха от дробильного оборудования. Воздух, отсасываемый от выбивных решеток, бункеров со смесью очищается в циклонах. Эффективность применяемых очистных устройств приведена в таблице - 10. Для очистки газовоздушного потока от СО рекомендуется предварительный дожиг СО.
Таблица -10 Характеристика очистных устройств
|
Тип агрегата |
Степень очистки, % |
| Труба Вентури | 97 |
| Форсуночный скруббер | 68 |
| Циклон | 85 |
Основными загрязняющими примесями производственных сточных вод цеха являются различные взвешенные вещества минерального происхождения, нефтепродукты, щелочи, соли. Для очистки стоков цеха применяются механические методы, включающие процеживание, отстаивание, фильтрование воды и пропускание ее через центрифуги. Сточные воды, помимо очистки, подвергаются охлаждению. Уменьшение количества сточных вод может быть достигнуто путем создания бессточной системы очистки и внедрения научно – обоснованных норм водопотребления. Для уменьшения объема отвалов отработанной смеси применяется их регенерация и возврат в производство.
11.3.3 Требования безопасности к оборудованию и технологическим процессам
Требования безопасности к оборудованию и технологическому процессу предусмотрены согласно ГОСТ 12.3.002-75 ССБТ [17].
Автоматическая стержневая линия оборудуется органами управления для её пуска и работы в автоматическом режиме, наладки и остановки.
В конструкции стержневой машины предусмотрена блокировка, обеспечивающая невозможность срабатывания её механизмов, пока не будет достигнуто фиксированное положение стержневого ящика.
Во всех машинах, где неизбежно просыпание стержневой смеси, предусмотрена механизированная уборка.
В целях обеспечения безопасности при работе мостового крана применяется блокировка, обеспечивающая подачу звукового сигнала сиреной при подъёме ковша.
Литейные ковши рекомендуется подвергать освидетельствованию и испытанию перед сдачей в эксплуатацию после ремонта, а крановые ковши - через каждые 6 месяцев. На участке заливки применяется эффективная вентиляция путем отсоса загрязненного воздуха и притока свежего.
Автоматизированный участок выбивки отливок имеет вентиляцию, защитные кожухи, сигнализацию для остановки устройства при аварийной ситуации. Объём отсасываемого воздуха должен составлять 1500 м3 /ч на 1 м2 площади решетки.
Для снижения уровня шума используют подвесные фундаменты выбивных устройств, стены и потолок выбивного отделения облицованы звукопоглощающими материалами.
Для оператора предусмотрена звукоизолирующая кабина.
11.3.4 Пожарная безопасность
В литейном цехе происходят высокотемпературные процессы, поэтому имеется постоянная опасность возникновения пожара, поэтому применяются меры по предупреждению пожароопасных ситуаций. В соответствии со СН и П 11-90-81 литейное и металлургическое производство относятся к категории Г (пожароопасные).
Строительные материалы и конструкции по способности к возгоранию делятся на три группы: несгораемые, трудносгораемые и сгораемые. Здание цеха относится к III степени огнестойкости, т. е. все основные несущие конструкции, выполняются несгораемыми, но применяются стальные незащищенные от огня несущие фермы и внутренние перегородки, выполненные из трудносгораемых материалов. По классификации пожароопасных помещений цех относится к зоне класса П – IIa, как помещение, содержащее твердые горючие вещества, не способные переходить во взвешенное состояние.
Для предупреждения распростронения огня здание снабжено противопожарными перегородками.
В цехе применяются следующие горючие материалы (вещества): мазут с температурой воспламенения 420оС, смазочные масла – 200оС, природный газ – 460оС.
В литейном цехе возможны пожары при контакте расплавленного металла и шлака с водой, при самовозгорании порошков аммония и ферросплавов, утепляющих засыпок, в результате перегрузок проводов или короткого замыкания электрических устройств.
Пожарная защита согласно ГОСТ 12.1.004-91.ССБТ ”Пожарная безопасность. Общие требования” обеспечивается в результате применения несгораемых и трудносгораемых веществ и материалов вместо пожароопасных; ограничение количества горючих веществ и их хранение; недопущение возникновения влаги в разливочных установках и литейных формах; использование системы противопожарной защиты объекта.
В производственном помещении цеха оборудованы противопожарные уголки, снабженные ящиком с песком, емкостями с водой, пожарно-инвентарными щитами с набором инвентаря: лопат, багров, крюков, топоров.
При тушении небольших очагов пожара при воспламенении твердых горючих материалов на площади 1м2 в цехе используются порошковые огнетушители ОП-1, ОП-2, ОП-5, время действия которых 60 секунд, а дальность действия 6-8м.
Эффективность и своевременность эвакуации людей при пожаре достигается устройством путей эвакуации: количество, протяженность и ширина которых удовлетворяет нормативным требованиям, а также эвакуационных выходов, которыми служат имеющиеся в цехе производственные выходы.
11.3.5 Меры электробезопасности
При обслуживании электроустановок согласно Правилам устройства электроустановок (ПУЭ) 1985г. применяют основные и дополнительные защитные средства.
Изоляция защищает электроустановки от чрезмерной утечки токов, предохраняет людей от поражения током и исключает возникновение пожаров. Правилами установлено, что сопротивление изоляции сети на участке между двумя смежными предохранителями должно быть не менее 0,5мОм. В помещениях сырых или имеющих выделения едких паров или газов, сопротивление изоляции повышается на 20-50% в зависимости от напряжения [17].
Проводка в производственных помещениях выполняется изолированными проводами и кабелями, которые в местах, где возможно их механическое повреждение, укладывают в механические трубы.
Предохранитель – простейший автоматический прибор, в котором имеется плавкая вставка, перегорающая при увеличении силы тока в цепи. Вставки применяются стандартными, их нельзя заменять другими и использовать жилы медного провода, что может дать сильный нагрев проводов, возгорание изоляции и возникновение пожара.
Электродвигатели для привода оборудования применяются в соответствии с технологическими требованиями. Электродвигатели закрытого типа исключают возможность прикосновения к частям, находящимся под напряжением. Они защищены от попадания внутрь пыли, стружек и других посторонних предметов.
Запрещается работа двигателя при возникновении следующих неисправностей: нечеткая работа выключателя, искрение, вытекание смазки из редуктора, появление дыма или запаха, появление повышенного шума, стука, вибрации.
Двигатели должны подвергаться периодической проверке, не реже одного раза в 6 месяцев.
11.3.6 Вентиляция цеха. Расчёт общеобменной вентиляции
Вентиляция – это организованный воздухообмен в помещениях.
Вентиляция по способу перемещения воздуха подразделяется на естественную и механическую. Она применяется для создания нормальных метеорологических условий, удаления вредностей, выделяющихся при выполнении различных работ и технологических операций. В зависимости от назначения вентиляция может быть приточной и вытяжной.
В нашем случае мы ведем расчет общеобменной вентиляции, она устраивается в случаях, когда вредные выделения образуются во всем объеме помещения. При этом воздухообмен в помещении обеспечивается более или менее равномерно.
Определим требуемый воздухообмен и его кратность для вентиляционной системы цеха завода, имеющего длину 70м, ширину 12м, высоту 6м. В воздушную среду цеха выделяется пыль (в основном кварцевая) в количестве W=100г/ч (для данного вида пыли ПДК=1мг/м3) [18], концентрация пыли в рабочей зоне Ср.з.=0,9мг/м3, в приточном воздухе Сп=0,3мг/м3, концентрация пыли в удаляемом из цеха воздухе равна концентрации ее в рабочей зоне (Сух=Ср.з.), т.е. пыль равномерно распределена в воздухе. Количество воздуха, выбираемого из рабочей зоны местными насосами равна Gм=1500м3/ч.
объем цеха, м3:
V=70*12*6=5040м3;
требуемый воздухообмен, м3/ч:
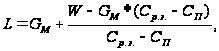
где L – производительность вентилятора, м3/ч;
GM – количество воздуха, выбираемого местными отсосами, м3/ч;
W – количество, выделяемой пыли, кг/ч;
Ср.з. – концентрация пыли в рабочей зоне, мг/м3;
Сп – концентрация пыли в приточном воздухе, мг/м3;
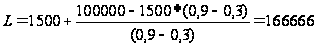 м3/ч;
кратность воздухообмена в цехе, 1/ч:
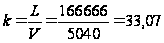 1/ч,
т.е. за 1ч воздух в цехе должен обмениваться 33,07 раз.
подберем вентилятор и электродвигатель для данных: необходимая производительность вентилятора L=166666м3/ч, полное давление Н=64кг/м2.
По графику выбираем вентилятор типа Ц4-70 №20, КПД вентилятора - hв=0,7.
Установочная мощность электродвигателя вентилятора определяется по формуле:
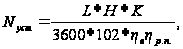
где Н – полное давление вентилятора, кг/м2;
К – коэффициент запаса, [18];
hв – КПД вентилятора [18];
hр.п. – КПД ременной передачи (для плоских ремней 0,85-0,09, а для клиноременной передачи 0,90-0,095);
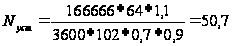 кВт.
Согласно [18] для вентилятора Ц4-70 №16 подберем электродвигатель типа А02-42-4 (n=284об/мин, Nуст=55 кВт).
Заключение
За время прохождения преддипломной практики в сталелитейном цехе, завода имени Орджоникидзе (СКМЗ), я ознакомился с находящимся в цехе оборудованием. Изучил организацию производства, принцип работы оборудования и его конструкцию.
Выполнил индивидуальное задание
В работе было выполнено:
разработана система автоматизированного проектирования для создания формовочного агрегата;
составлены математические и алгоритмические модели автоматизированного проектирования импульсной формовочной машины;
Разработан полный алгоритм расчета машины автоматизированного проектирования импульсной формовочной машины и ее сборочных единиц:
. Разработана специальная методика и создана на ёё основе система для автоматизированного проектирования формовочного агрегата и его частей с поочередным расчётом всех его узлов и их последовательным трёхмерным моделированием и проведением трёхмерной сборки, как отдельных узлов, так и всего агрегата в целом.
СПИСОК ЛИТЕРАТУРЫ
1. Гунько И.И., Постернак Д.В. Методика автоматизированного расчета на ЭВМ параметров импульсного агрегата высокого давления // Металл и литье Украины.-2005.- №6, С. 28-30.
2. Гунько И.И. Ковригин В.О. Методика автоматизированного расчета на ЭВМ параметров импульсной головки низкого давления// Металл и литье Украины.- 2006.-№5, 28-30
3. Биргер Э.А. Расчет на прочность деталей машин.М.: Машиностроение, 1997.-500с.
4. Горский А.И. Расчет машин и механизмов автоматических линий литейного производства.М.: Машиностроение, 1998,- 552с.
5. Орлов Г.М. Автоматизация и механизация процессов изготовления форм. М.: Машиностроение, 1998,–324с.
6. Гунько И.И. Ковригин В.О. Методика автоматизированного расчета на ЭВМ параметров импульсных головок высокого и низкого давления// Литейное производство, 2006, №10.- с.32
Характеристика
Студент группы ОЛП 99-1 Макаренко А.В. прошёл преддипломную практику в сталелитейном цехе, завода имени Орджоникидзе (СКМЗ). В процессе которой приобрёл практические навыки по изучению оборудования, технологии и конструкции машин литейного производства. Во время прохождения преддипломной практики были решены следующие задачи: ознакомление с работой, конструкциями и расположенным оборудованием в отделениях цеха. В период практике изучались машина и линия – аналог для дипломного проекта.
Так же было выполнено индивидуальное задание. Целью, которого является разработка специальной методики и создание на ёё основе системы для автоматизированного проектирования формовочного агрегата и его частей с поочередным расчётом всех его узлов и их последовательным трёхмерным моделированием и проведением трёхмерной сборки, как отдельных узлов, так и всего агрегата в целом.
Все поставленные выше задачи были успешно выполнены.
Заведующий кафедрой
Руководитель практики от академии
Руководитель практики от завода
Начальник ОТО завода